
Giriş:
Yüksek mukavemetli sıcak başlık üretiminde, 1.2365 ( 32CrMoV12-28 ) alaşımını seçmek sadece üstün bir yükseltme değil, aynı zamanda üretim güvencenizdir.
Bir kalıp yüzeyi 1,000 tonun altında bir basınca maruz kaldığında ve yüzey sıcaklıkları milisaniyeler içinde 600°C'ye yükseldiğinde , standart H13 takım çeliği genellikle mum gibi bozulur. Geometrik "omuz" şeklini kaybeder, yumuşar ve çöker. Basınca dayanabilse bile, amansız termal döngü, ısı çatlaklarından oluşan bir "örümcek ağı" oluşturarak üretim hattının derhal durdurulmasına neden olur.
1.2365, metalurjik "optimum noktası" sayesinde öne çıkıyor: Kırmızı sertlik için %3 Molibden (Mo) ve hızlı ısı dağılımı için %3 Krom (Cr) . Sadece ısıya dayanmakla kalmıyor, aynı zamanda ısıyı yönetiyor.
Aşağıda, 1.2365 sürümünün yüksek hacimli, sıfır hata operasyonlarının kesin omurgası olmasının dört temel nedeni yer almaktadır.
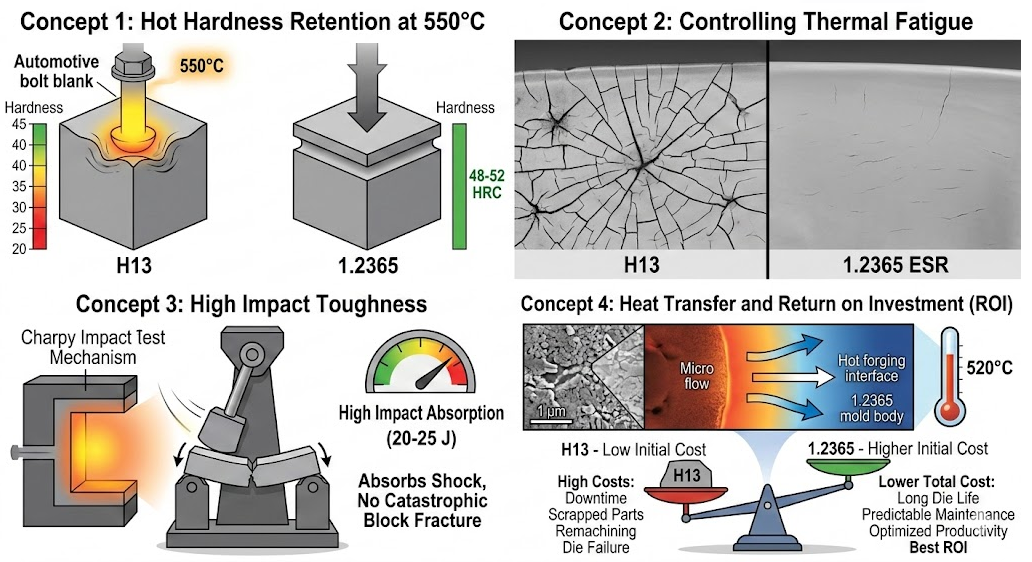
1.2365'in Sıcak Kafa Vuruşlarında Neden Üstün Olduğu
Sıcak şekillendirme kalıpları "metalurjik bir paradoks" içinde çalışır. Yüzey sıcaklıkları milisaniyeler içinde 600°C'ye yükselirken, muazzam sıkıştırma yüklerine dayanmak zorundadırlar . Bu hızlı döngü, yoğun termal şok yaratır; ısı altında genleşme ve soğuma altında büzülme meydana gelir. Çoğu çelik burada ya yumuşayarak şeklini kaybeder ya da gerilim altında çatlayarak bozulur.
1.2365 çelik, iki çelişkili ihtiyacı dengeleyerek bu açığı kapatıyor: Yüksek Sıcaklıkta Sertlik ve Darbe Dayanımı . 2029 yılına kadar 35 milyar dolara ulaşması beklenen otomotiv sıcak presleme pazarında veriler tartışılmaz:
Tablo 1: Yüksek Mukavemetli Sıcak Başlık Oluşturma Gereksinimleri ve 1.2365 Performansı Karşılaştırması
| Sıcak Başlık Üretiminde Kritik Gereksinim | Standart Takım Çeliklerinde Tipik Arıza Modları | 1.2365 Teknik Yetenek | Üretim Seviyesi Performans Etkisi |
|---|---|---|---|
| 500–600°C'de yüksek sıcaklık sertliği | Yumuşama, kenar çökmesi, mantarlaşma | 550°C'de (uygun şekilde temperlendiğinde) ~48–52 HRC sertliğini korur. | Oyuk geometrisini korur; yeniden işleme sıklığını azaltır. |
| Aşırı basınç dayanımı | Basınç yükü altında plastik deformasyon | Basınç dayanımı >2000 MPa (Q&T koşulu) | Yüksek tonajlı preslerde kalıp çökmesi olmadan dayanıklılık gösterir. |
| Termal yorulma direnci | Yüzey kontrolü ve çatlak yayılımı | Yüksek Mo + V içeriği, kararlı karbürler oluşturur. | Hızlı termal döngü altında çatlak büyümesinin yavaşlaması |
| Dinamik yük altında darbe dayanıklılığı | Köşe kırılması, blok çatlağı | Charpy darbe enerjisi ~20–25 J(ESR notu) | Yönlendirme hareketleri sırasında oluşan şok yüklerini emer. |
| Boyutsal kararlılık (±0.03 mm tolerans) | Boşluk doğruluğunda sapma | Düzgün sertleşebilirlik, düşük artık gerilim | 20,000 döngünün ötesinde hassasiyetini korur. |
| Kalın kalıplar için derinlemesine sertleşme özelliği | Yumuşak çekirdek, sertlik gradyanı | Standart H13'e kıyasla üstün sertleşme özelliği | Kesit boyunca tutarlı martensitik yapı |
| Yüksek temas gerilimi altında aşınma direnci | Boşluk aşınması, tolerans kaybı | Yüksek Cr-Mo-V karbür güçlendirmesi | Daha yavaş boyutsal aşınma oranı |
| Soğutucu kaynaklı termal şoka karşı direnç | Ani çatlama | Dengeli uzama tamponu | Felaketle sonuçlanabilecek kalıp bloğu arızası riskini azaltır. |
Tablo 2: 1.2365 (Sertleştirilmiş ve Temperlenmiş) Malzemenin Tipik Mekanik ve Termal Özellikleri
| Varlığınızı | Tipik değer |
|---|---|
| Sertlik (Oda Sıcaklığı) | 50-54HRC |
| 550°C'de Isıl Sertlik | ~50 HRC |
| Gerilme direnci | 1600-1900 MPa |
| Basınç dayanımı | > 2000 MPa |
| Charpy Darbe Dayanıklılığı | 20–25 gün |
| Termal Yorulma Direnci | Yüksek (geleneksel H13'e göre üstün) |
| Önerilen Çalışma Sıcaklığı | 600 ° C'ye kadar |
| Mikroyapı | Sertleştirilmiş martensit + kararlı alaşım karbürleri |
Gerçek Üretimde Bunun Önemi
Sıcak şekillendirme kalıpları, milisaniyelik termal sıçramalar ve muazzam sıkıştırma kuvvetiyle birlikte çalışır. Gerçek maliyet belirleyici faktör çelik fiyatı değil, şunlardır:
- Üretim kesinti süresi
- Yeniden işleme döngüleri
- Tolerans sapması nedeniyle hurda
- Komple kalıp bloğu değişimi
1.2365 , yüksek sıcaklıklarda ~50 HRC sertliği korurken darbe dayanıklılığını da muhafaza ederek, yüksek yük uygulamalarında geleneksel H13'e kıyasla kalıp ömrünü etkili bir şekilde iki katına çıkarır .
Yüksek devirli otomotiv veya yapısal bağlantı elemanı üretiminde artık bir iyileştirme olarak değil, istikrarlı ve tekrarlanabilir çıktı için temel malzeme olarak kabul edilmektedir.
Sebep 1: Yüksek Sıcaklıkta Sertlik Koruma (>550°C)
1.2365 takım çeliği, güçlü bir ikincil sertleştirme mekanizması sayesinde 550°C'nin üzerinde sertliğini korur. İçeriğindeki yaklaşık %3 molibden, 500-600°C'de temperleme sırasında ultra ince Mo₂C karbürleri oluşturur. Bu nano ölçekli çökelmeler, dislokasyonları sabitler ve kaymayı engeller, böylece düşük alaşımlı çeliklerde tipik olan hızlı mukavemet kaybını önler.
Krom ve molibden ayrıca karbon difüzyonunu yavaşlatarak yüksek sıcaklıklarda karbür irileşmesini geciktirir. Karbürler ince ve dağılmış halde kalır, böylece yumuşak, iri parçacıklara dönüşmek yerine güçlendirme verimliliği korunur.
Vanadyum, çözünmeye direnç gösteren ve tane sınırlarını sabitleyerek yüksek sıcaklıklarda tane büyümesini sınırlayan VC karbürleri aracılığıyla termal kararlılık sağlar.
İkincil karbür çökelmesi, difüzyon kontrolü ve tane sınırı tutunması birlikte, 1.2365 alaşımının 550°C'nin üzerindeki sıcak işleme koşullarında basınç dayanımını korumasını ve geometrik akma direncini göstermesini sağlar.
1.2365 Sıcak Başlık Kalıpları için Tavlama Seçimi
| Tavlama Sıcaklığı | Sertlik Eğilimi | Yüksek Sıcaklıkta Çalıştırma Yükü Altında Performans | Tavsiye |
|---|---|---|---|
| 500-520 ° C | Daha yüksek sertlik, daha düşük tokluk | Yüksek basınç dayanımı ancak daha yüksek çatlama riski. | ❌ Önerilmez |
| 540-560 ° C | Dengeli sertlik ve dayanıklılık | Tam şekillendirme yükü ve termal döngü altında stabildir. | ✅ En uygun aralık (550°C tercih edilir) |
| 580-600 ° C | Kademeli sertlik düşüşü | Uzun süreli kullanımlarda kenar aşınmasının artması | ⚠ Sadece orta düzeyde yük için |
| 600°C'nin üzerinde | Önemli yumuşama | Yüksek basınç altında plastik deformasyon riski | ❌ Uygun değil |
550°C neden en iyi sonucu verir?
Çift temperleme işleminden sonra tipik nihai sertlik: 48–52 HRC
İşleme yüzeyi sıcaklıklarında (~500–600°C) güçlü ısı sertliği koruma özelliği.
Darbe şekillendirme sırasında yüksek basınç dayanımına karşı direnç
Tekrarlanan üretim döngülerinde kalıp geometrisini korur.
AISI H13 ile karşılaştırıldığında, 1.2365 genellikle ağır yük altında yapılan sıcak şekillendirme uygulamalarında sıcak sertliğini daha tutarlı bir şekilde korur.
Pratik Mağaza Önerisi
- Kullanım çift temperleme
- asgari Döngü başına 2 saat
- Hedeflenen nihai sertlik: 50 ±2 HRC
- Su verme işleminden sonra, henüz sıcakken doğrudan temperleme ünitesine aktarın (tamamen oda sıcaklığında soğumasına izin vermeyin).
2. Sebep: Termal Yorgunluğun Kontrolü
1.2365, ısı çatlamasını durdurmak için tek bir hileye güvenmiyor. Isı stresini en aza indiren ve çatlakları embriyonik aşamada kilitleyen metalurjik bir "Üçlü Kombinasyon" uygulayarak hayatta kalıyor:
- Hızlı Isı Dağılımı (Düşük Cr): aksine H13Krom içeriğinin azalması ısı iletkenliğini artırır. Bu, ısıyı yüzeyden anında uzaklaştırarak termal gradyanı (ΔT) düşürür, böylece çelik daha az genleşir.
- Güçlü Matris (Yüksek Mo): Molibden açısından zengin yapı, sert bir matris oluşturur. Bu matris, sonunda çatlağa dönüşen mikroskobik plastik deformasyona karşı direnç gösterir.
- Temiz Yapı (ESR): Elektro-cüruf eritme işlemi, kükürtü ve metalik olmayan kalıntıları uzaklaştırır. Bu safsızlıklar genellikle "gerilim yoğunlaşma noktaları" görevi görür; yani her çatlağın başlangıç noktasıdır.
Crack verileri bize ne anlatıyor?
Araştırmalar, termal yorgunluğun doğrusal olmadığını, aksine hızlandığını doğruluyor. Çatlaklar mikroskobik kusurlardan ( <0.5 mm ) başlar ve oluştuktan sonra hızla yayılır. Üretimdeki kritik fark budur: H13 genellikle, çatlakların bloğun derinliklerindeki safsızlıklardan kaynaklandığı "içsel ihanet" nedeniyle arızalanır.
Bu başlatma noktalarını ortadan kaldırarak, 1.2365, kalıbın yalnızca doğal yüzey aşınması yoluyla arızalanmasını sağlar. Bu sayede , vardiya ortasında meydana gelen felaket niteliğindeki kalıp çatlamaları yerine, öngörülebilir bakım döngüleri elde edersiniz.
3. Sebep: Yüksek Darbe Dayanımı
Sıcak şekillendirme kalıpları sadece aşınmaz, kırılır. 1.2365 size bir güvenlik ağı sunar . Bunu üstün metalurjik temizliğine borçludur. Standart H13 kaba karbürler içerir. Bunlar "gerilim yoğunlaşma noktaları" veya çatlakların başlangıç noktaları görevi görür. 1.2365 farklıdır. Bunun yerine ince, homojen bir yapı elde edersiniz.
Çalışma Prensibi: Çelik, iç kusurlardan yoksun olduğu için yüksek Kırılma Tokluğuna (K₁c) sahiptir . Bir başlık darbesi muazzam bir etki yaratır. Temiz matris, mikro-akma yoluyla bu enerjiyi emer. Kırılmaz veya ayrılmaz. 50 HRC'de bile çelik yeterince sünek kalır. Bu, yüzey çatlağının blok boyunca yayılmasını önler.
Darbe Dayanımı Karşılaştırması (Standart Kalıp Sertliği)
| Varlığınızı | H13 (Standart) | 1.2365 (Optimize Edilmiş) | Gerçek Dünya Sonuçları |
|---|---|---|---|
| Charpy Darbe (V Çentik) | 12–18 Joule | 20–28 Joule | Ağır çekiç darbelerine dayanabiliyor ve parçalanmıyor. |
| Kırılma Modu | Kırılgan (Ani) | Sünek (Kademeli) | Arızadan önce uyarı işaretleri alırsınız. Operatörler daha güvende kalır. |
| Çatlak Hassasiyeti | Köşelerde yüksek | Düşük | Keskin köşelerde ve derin noktalarda çatlamaya karşı dayanıklıdır. |
4. Sebep: Üstün Isı İletkenliği
Isı iletkenliği, kalıbın iç soğutma pompası görevi görür. Yüksek hızlı sıcak şekillendirmede, ısı standart çeliklerin dağıtabileceğinden daha hızlı birikir. Isı yüzeyde hapsolursa, sonuç kaçınılmazdır: aşırı termal genleşme, yerel gerilim artışları ve hızlı ısı çatlaması.
1.2365 yapısal bir avantaj sunar: Isındıkça iletkenliğini kaybeden H13'ün aksine, 1.2365 600°C'de bile verimli ısı transferini korur. Bu, ısının geri dönüşü olmayan hasara neden olmadan önce takım yüzeyinden dışarı atılmasını sağlar.
Isı İletkenliği Karşılaştırması (600°C Çalışma Sıcaklığında)
| Çelik Sınıf | İletkenlik (W/m·K) | Sıcak Başlık Üzerindeki Etki |
|---|---|---|
| H13 (1.2344) | ~ 27.0 | Isıyı hapseder; yüzey çatlamasını hızlandırır. |
| 1.2365 | ~ 33.0 | Hızlı ısı uzaklaştırma, kalıp geometrisini stabilize eder. |
| 1.2367 | ~ 30.0 | İyi, ancak genellikle düşük dayanıklılık nedeniyle sınırlı kalıyor. |
Bu İstatistik Karlılığı Neden Tanımlıyor:
- “Güvenli Bölge” Değeri: Yüksek yük altında sıcak şekillendirme için hedef iletkenlik değeri şu şekilde olmalıdır: >32 W/m·K1.2365 bu hedefi tutturarak yüzey sıcaklığını kritik yumuşama noktasının altında tutar.
- Daha Hızlı Çevrim Süreleri: Çelik daha hızlı ısıyı dağıttığı için, kalıbı aşırı ısıtmadan vuruşlar arasındaki bekleme süresini azaltabilir ve böylece saatlik parça üretimini doğrudan artırabilirsiniz.
- Soğutma Sistemi Sinerjisi: Etkin iç transfer, agresif, aşırı soğutulmuş soğutucuya olan ihtiyacı azaltır. Bu, çelik yüzey ile çekirdek arasındaki termal şok gradyanını (Delta-T) düşürerek, felaket niteliğinde blok arızasını önler.
Kritik Isıl İşlem Protokolü
- Kademeli Isıtma: 400°C'ye ısıtın → Bu sıcaklıkta tutun (her 25 mm için 30 dakika) → 550–650°C'ye yükseltin.
Nedeni: Isıl gerilim çatlaklarını önlemek için sıcaklığı dengeler. - Kritik Kaynak Kuralı: Sıcaklığı sürekli olarak 300°C'nin üzerinde tutun.
Nedeni: Bu değerin altına düşülmesi, işlemin anında başarısız olmasına neden olur. - Sertleştirme: 1010–1050°C'de östenitleştirme → Soğutma (Hava/Yağ/Ilık Banyo).
Hedef: En uygun dayanıklılık için 44–54 HRC. - Isıl İşlem Sırası (Çift/Üçlü İşlem Gerekli):
1. 100–150°C'ye soğutun → 1–2 saat bekletin (Ms noktasını geçin).
2. 520–550°C'de Anında Isıl İşlem (Yapıyı stabilize etme).
Nedeni: Kırılgan kalıcı östeniti dayanıklı martensit'e dönüştürür. - Kaynak Sonrası Soğutma: Fırın, dakikada ≤2°C soğutma hızına sahip olmalıdır.
Nedeni: Hidrojen hapsini ve gecikmeli çatlamayı önler. - Dövme: Sadece 350°C'nin üzerinde gerçekleştirin.
Nedeni: Bu sıcaklığın altında dövme işlemi, stresi azaltmak yerine artırır.
Çelik Kalitesi Karşılaştırması: 1.2365 ve Alternatifleri
"En üstün" kalıp çeliğini bulmak, en yüksek teorik rakamları kovalamakla ilgili değil; yatırım getirisini (ROI) elde etmekle ilgilidir. H13 bütçe için temel bir ölçüt olsa da, agresif sıcak şekillendirme yükleri altında yumuşaması ve çatlamasıyla bilinir. Öte yandan, QRO 90 gibi süper kaliteler olağanüstü performans sunar, ancak maliyeti genellikle proje kar marjını düşürür.
1.2365 (32CrMoV12-28) orta segmentte öne çıkıyor. Isıl kararlılık (Kırmızı Sertlik) açısından H13'ü büyük ölçüde geride bırakırken, daha kırılgan olan 1.2367'den daha iyi tokluk sağlıyor . Bu denge, onu yüksek hacimli üretim için hesaplanmış bir seçim haline getiriyor: bütçeyi zorlamadan yüksek sıcaklıklara dayanabiliyor.
| Çelik Sınıf | Kırmızı Sertlik (>550°C) | Isı Kontrolüne Direnç | dayanıklılık | Ortalama değer |
|---|---|---|---|---|
| H13(1.2344) | Düşük | ılımlı | İyi | Temel Giriş |
| 1.2365 (En İyi Seçim) | Yüksek | Çok İyi | Çok İyi | En iyi yatırım getirisi |
| 1.2367 | Çok Yüksek | Yüksek | ılımlı | Pahalı |
| QRO 90 | Aşırı | Aşırı | Yüksek | Premium Niş |
Sonuç
Her sıcak şekillendirme kalıbı arızalanır; soru şu ki, bu arıza sizin zaman çizelgenize göre mi yoksa çeliğin zaman çizelgesine göre mi gerçekleşir?
1.2365 size net bir cevap veriyor. 550°C'de sertliğini koruyor. Termal yorulma çatlamasına karşı dayanıklı. Kırılmadan darbeyi emiyor. Ve soğutma sisteminizle uyumlu çalışıyor , ona karşı değil. Bu kombinasyonu standart H13'te bulamazsınız. Bu, metal şekillendirmede en zorlu ortamlardan biri için üretilmiş bir çeliktir.
Hâlâ yüksek devirli sıcak başlıklama işleminde H13 kullanıyor musunuz? Para tasarrufu yapmıyorsunuz. Malzeme maliyetini arıza süresiyle takas ediyorsunuz ve arıza süresi daha pahalıya mal oluyor.
Sonraki adım basit:
- Mevcut kalıp arıza verilerinizi alın.
- Burada ele alınan mülk ölçütleriyle karşılaştırın.
- 1.2365 spesifikasyonu ve ısıl işlem gereksinimleri hakkında doğrudan çelik tedarikçinizle görüşün.
Doğru çelik sadece kalıp ömrünü uzatmakla kalmaz, üretim hattınızın yapabileceklerinin de sınırlarını zorlar.