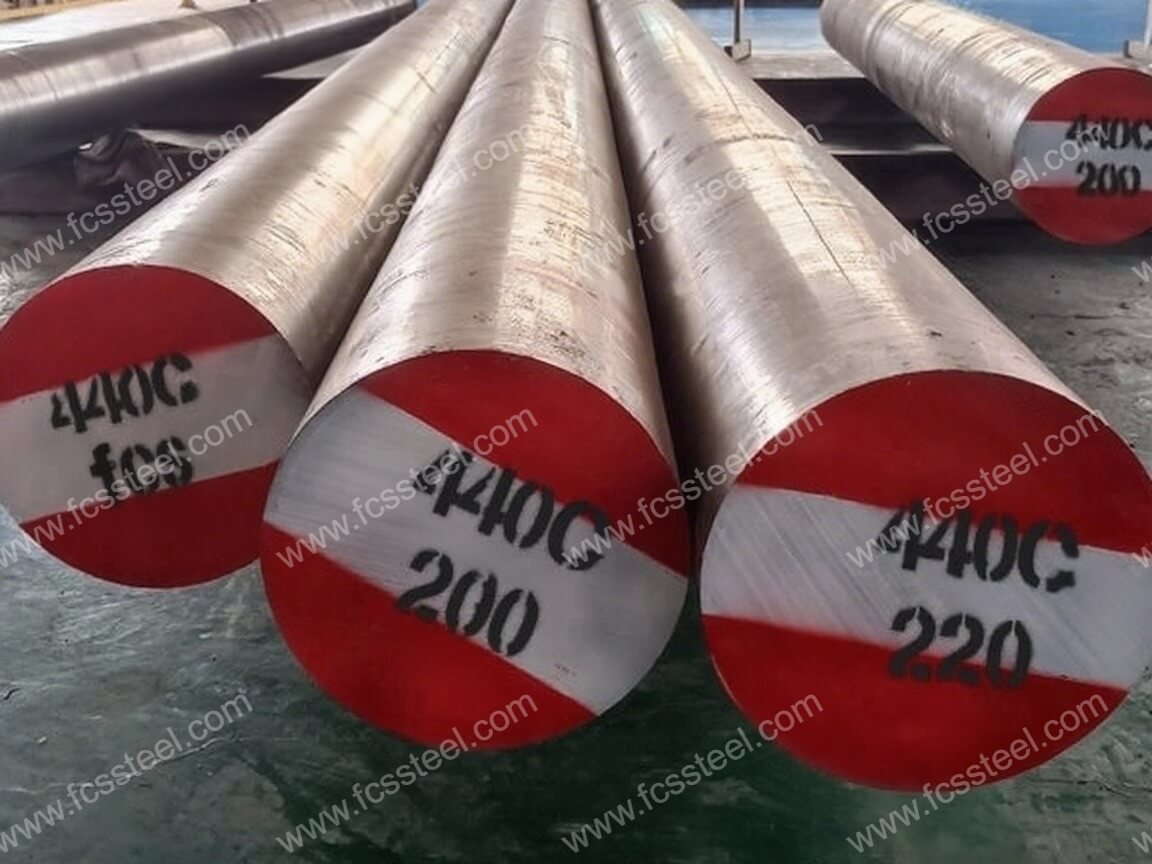
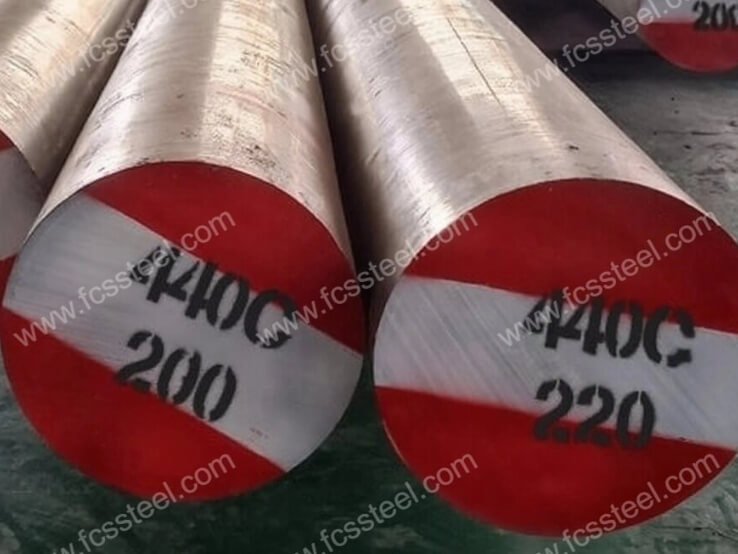
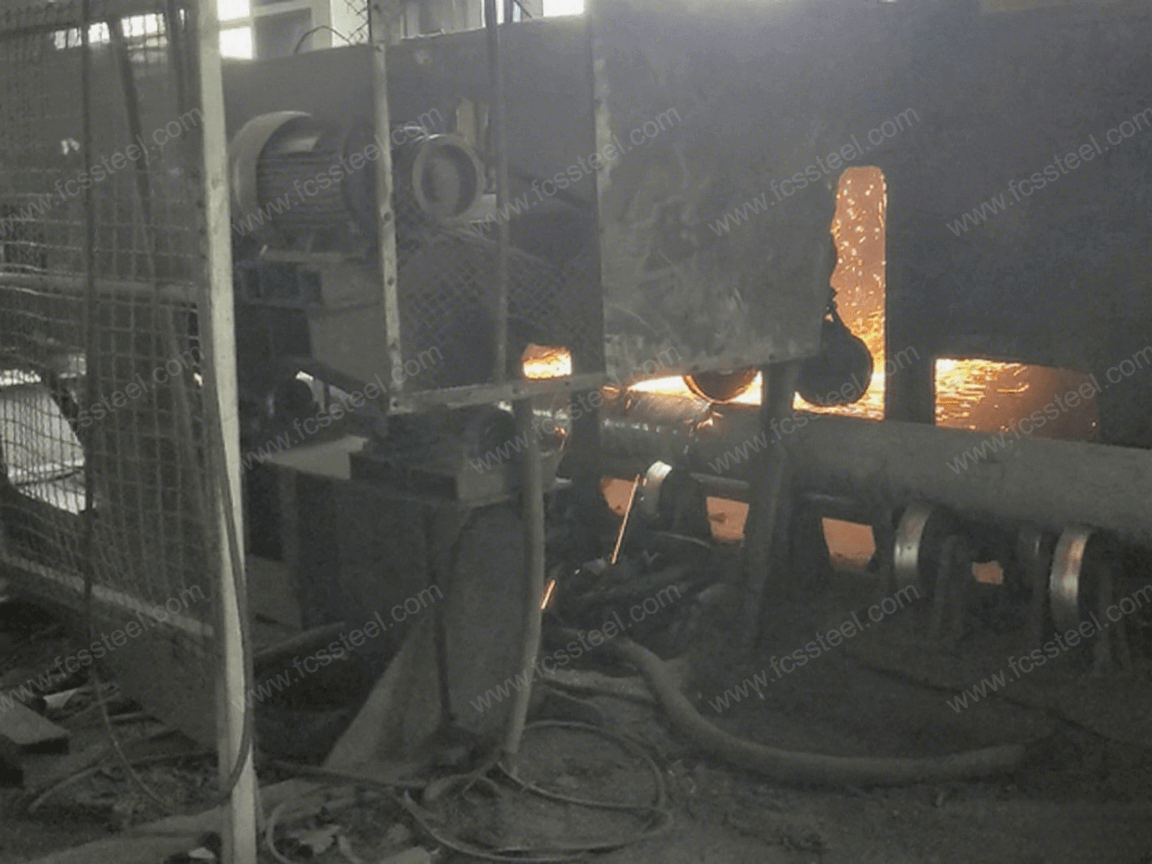


440C Takım Çeliği | 1.4125 | X105CrMo17
FCS Tool Steel'in premium 440C/1.4125/X105CrMo17 paslanmaz çelik üstün sertliği etkili korozyon direnciyle birleştirme temel zorluğunu ele alan martensitik paslanmaz çelik teknolojisinin zirvesini temsil eder.
Hassas parça üreticileri, aşınma direncini çevresel dayanıklılıkla dengeleme zorluğuyla sürekli karşı karşıyadır. Özel olarak işlenmiş 440C kalite malzememiz, homojen mikro yapısı ve optimize edilmiş karbür dağılımıyla bu ikileme yenilikçi bir çözüm sunarak, parçaların zorlu kullanım koşullarında bile yapısal bütünlüğünü ve boyut kararlılığını korumasını sağlar.
Sonuçlar açıktır: daha uzun bileşen ömrü, daha az bakım aralığı ve arızanın asla kabul edilemez olduğu kritik uygulamalarda daha yüksek performans güvenilirliği.
440C Takım Çeliği | 1.4125 | X105CrMo17 Ürün Tanıtımı
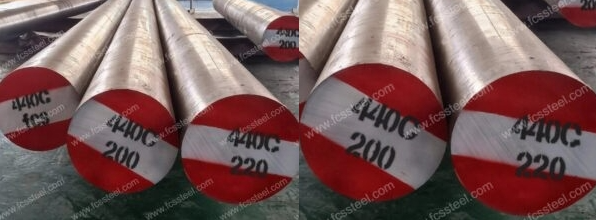
440C Paslanmaz Çelik (Amerikan Standardı AISI/ASTM)
kimyasal bileşimi 440C paslanmaz çelik Karbon (%0.95-%1.20), krom (%16.00-%18.00) ve molibden (%≤0.75) ile sınırlayıcı elemanlar silisyum (%≤1.00) ve manganez (%≤1.00) ile desteklenmiştir. Söndürme (1010-1070°C yağ soğutmalı) ve düşük sıcaklıkta tavlama (100-300°C) işlemlerinden sonra sertlik HRC 58-62, çekme dayanımı 560-1000 MPa, uzama %15-%18'e ulaşabilir.
Malzemenin metalografik yapısı tipik martensittir; manyetik özelliklere ve orta düzeyde korozyon direncine sahiptir, hafif korozif ortamlarda kararlıdır, ancak klorür veya kuvvetli asit ortamlarında çukurlaşma korozyonuna eğilimlidir. Yüksek sıcaklık boyutsal kararlılığı iyidir, ancak dinamik yüklere dayanımı zayıftır.
1.4125 Paslanmaz Çelik (W-Nr/DIN)
kimyasal bileşimi 1.4125 paslanmaz çelik 440C ile aynıdır: karbon (%0.95-%1.10), krom (%16.00-%18.00). Fiziksel parametreler arasında 7.7-7.78 g/cm³ yoğunluk, 200-215 GPa elastisite modülü ve 10.2-11.6×10-⁶/K termal genleşme katsayısı (20-100°C) bulunur. Isıl işlem 980-1070°C yağ söndürme ve 200-300°C tavlamaya tabi tutulur, sertlik HRC 55-60'a çıkarılabilir, akma dayanımı ≥ 440 MPa, çekme dayanımı ≥ 690 MPa'dır.
Malzeme yüksek aşınma direnci ve martensitik faz geçiş özellikleri, oksitleyici ortamlarda (örneğin seyreltik nitrik asit) korozyon direnci gösterir. Oksitleyici ortamlarda (örneğin seyreltik nitrik asit) korozyon direnci iyidir (korozyon hızı <0.1 mm/yıl), ancak indirgeyici asitlerde (örneğin hidroklorik asit) önemli ölçüde azalır (>10.0 mm/yıl). Tavlanmış haldeki sertliği ≤225 HBS'dir ve su verme işleminden sonra çatlamayı önlemek için kaynak yapılmasından kaçınılmalıdır.
X105CrMo17 Paslanmaz Çelik (DIN/W-Nr)
X105CrMo17 paslanmaz çelik Karbon (%0.95-%1.10) ve krom (%16.00-%18.00) bileşimine sahip olup, 440C ve 1.4125 ile büyük oranda örtüşmekte olup, karbon içeriğinin üst sınırı yalnızca biraz daha yüksektir. Isıl işlem 1070°C yağ söndürme + 200-300°C tavlama olup, sertlik HRC 54-60'a kadar çıkmakta, 961 N gerilimde 6.3 × 10⁴-8.4 × 10⁴ kez çevrimlerde eğilme yorulma dayanımına sahiptir.
Malzeme, yüksek karbonlu krom-molibden ile güçlendirilmiş martensitik bir yapıya sahiptir ve nitrik asitte (konsantrasyon ≤%20) korozyon direnci stabildir (korozyon derinliği <1.0 mm/yıl), ancak asetik veya fosforik asit ortamlarında artan konsantrasyon ve sıcaklıkla birlikte keskin bir şekilde bozulur. Isıl kararlılığı 400°C'ye kadar iyi kalır, ancak yüksek sıcaklıklarda ısıl iletkenlikte önemli bir artış olmaz.
440C Takım Çeliği | 1.4125 | X105CrMo17 Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir.440C/1.4125/X105CrMo17 Takım Çeliği:
440C Takım Çeliği | 1.4125 | X105CrMo17 Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- 440C/1.4125/X105CrMo17 Paslanmaz Çelik Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
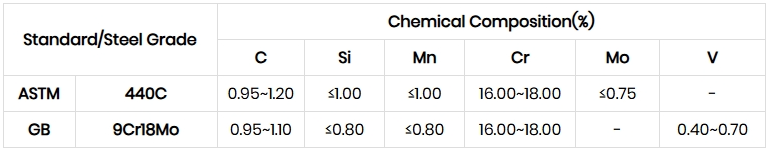
440C Takım Çeliği | 1.4125 | X105CrMo17 Kimyasal Bileşimi
440C Takım Çeliği | 1.4125 | X105CrMo17 Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
440C Takım Çeliği | 1.4125 | X105CrMo17 Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
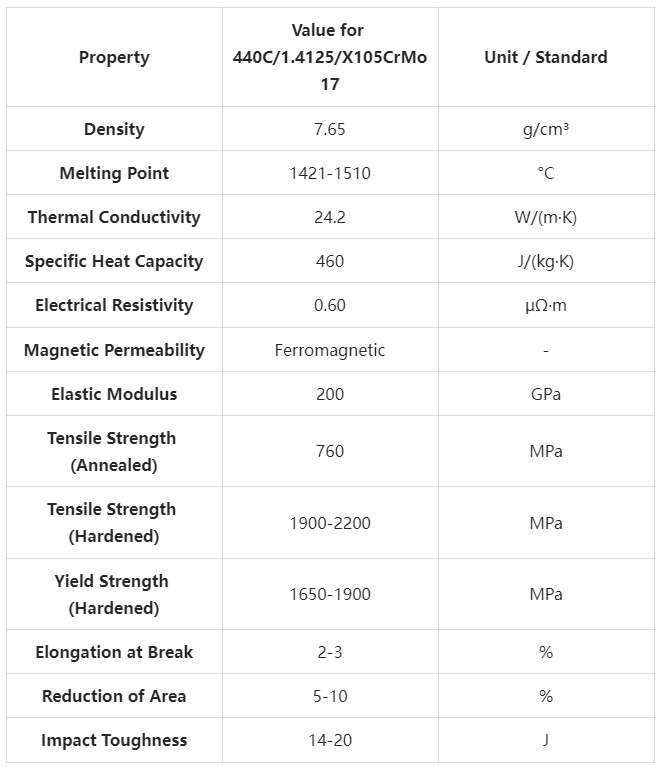
440C Takım Çeliği | 1.4125 | X105CrMo17 Teknik Özellikleri
440C Takım Çeliği | 1.4125 | X105CrMo17 Ürün Uygulamaları

Anahtar Kullanım Senaryoları
Havacılık ve Uzay Hassas Bilyalı Rulmanlar
440C paslanmaz çeliğimiz, güvenilirliğin önemli olduğu kritik havacılık ve uzay rulmanları için tercih edilen malzemedir. Yüksek irtifa ortam koşullarında, geleneksel rulman malzemeleri genellikle hızlandırılmış korozyon nedeniyle erken bozulur. 440C'nin benzersiz sertlik ve korozyon direnci kombinasyonu, rulman tasarımlarının binlerce saatlik değişken sıcaklık ve nem koşullarında hassas toleransları korumasını sağlar. Bu rulmanlar, aynı uygulamalarda standart krom çelik rulmanlardan genellikle %30-45 daha uzun ömürlüdür.
Cerrahi Aletler ve Tıbbi Cihazlar
Tıbbi cihaz üreticileri, üstün kenar tutuşu ve korozyon direnci gerektiren üst düzey cerrahi aletler için 1.4125 paslanmaz çeliğimize güvenmektedir. Malzemenin, tekrarlanan sterilizasyon döngülerine dayanırken keskin bir kesme kenarına sahip olma yeteneği, onu hassas cerrahi aletler için ideal hale getirir. Özel olarak işlenmiş tıbbi sınıf çeşitlerimiz, biyouyumluluk ve sıkı temizlik gerekliliklerini karşılamak için ek testlerden geçirilir ve bu sayede cerrahlar, bu aletlere yüzlerce ameliyat boyunca tutarlı performans sağlamak için güvenebilirler.
Yüksek performanslı vana bileşenleri
Zorlu ortamlarda çalışan endüstriyel vana sistemleri, X105CrMo17 bileşenlerinin aşınma ve korozyon direncinden faydalanır. Malzememizden üretilen yataklar, bilyalar ve gövdeler, aşındırıcı ortamlar veya aşındırıcı kimyasallarla çalışırken sızdırmazlık bütünlüğünü korur. Örnek çalışmalar, standart paslanmaz çelik parçalardan yüksek karbonlu martensitik paslanmaz çelik seçeneklerimize yükseltmenin bakım aralıklarını %40-60 oranında uzattığını ve kritik endüstriyel süreçlerdeki arıza sürelerini ve bakım maliyetlerini doğrudan azalttığını göstermiştir.
Hassas Kesme Takımları ve Ek Parçaları
440C kalite malzememiz, keskinliğin kritik önem taşıdığı yüksek performanslı endüstriyel kesme takımlarında ve uçlarda yaygın olarak kullanılmaktadır. Yüksek sertlik ve makul tokluğun birleşimi, onu kesme bıçakları, endüstriyel makaslar ve hassas kesme aletleri için uygun hale getirir. Üreticiler, düşük kalite paslanmaz çelik seçeneklerine göre 3-5 kat daha uzun bileme veya değiştirme aralıkları bildirerek verimliliği önemli ölçüde artırdığını ve işletme maliyetlerini düşürdüğünü belirtmektedir.
Sektöre Özel Uygulamalar
- Havacılık ve uzay: kontrol mekanizması bileşenleri: iniş takımı yatakları ve burçları; hidrolik sistem valf bileşenleri; kritik yapısal uygulamalar için bağlantı elemanları; enstrüman bileşenleri.
- Tıbbi ve Eczacılık: Cerrahi kesme aletleri; endoskopik ekipmanlar; dişçilik aletleri; tıbbi implant parçaları (geçici); laboratuvar test ekipmanları;
- Gıda İşleme: Yüksek aşınmaya dayanıklı kesme bıçakları; endüstriyel karıştırıcı bileşenleri; aşındırıcı ortam pompası bileşenleri; nozullar ve spreyler; hassas ölçüm aletleri.
- Petrol ve Gaz: Kuyu İçi Alet Parçaları; Vana Yuvaları ve Sapları; Sensör Muhafazaları; Pompa Pistonları ve Bileşenleri; Gaz Kelebeği Parçaları
- Otomotiv Taşımacılığı: Yakıt Enjeksiyon Parçaları; ABS Sistem Parçaları; Rulman Halkaları ve Bilyaları; Supap Tertibatı Parçaları; Özel Bağlantı Elemanları.
440C Takım Çeliği | 1.4125 | X105CrMo17 Rekabet Avantajı Karşılaştırması
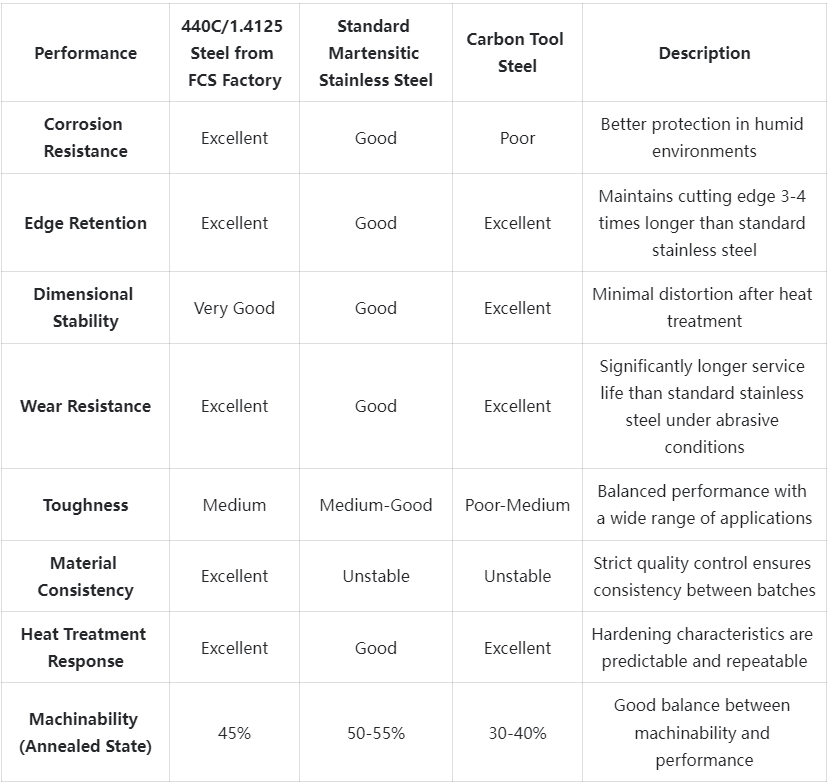
440C Takım Çeliği | 1.4125 | X105CrMo17 Müşteri Başarı Hikayeleri
440C Takım Çeliği | 1.4125 | X105CrMo17 Fiyatlandırma Yapısı Bilgileri
440C Takım Çeliği | 1.4125 | X105CrMo17 Sıkça Sorulan Sorular

S: 440C/1.4125/X105CrMo17, 420 veya 431 gibi diğer martensitik paslanmaz çeliklerle karşılaştırıldığında nasıldır?
C: 440C, önemli ölçüde daha yüksek bir karbon içeriğine sahiptir (%0.95-1.20, 420'nin %0.15-0.40'ına kıyasla), bu da ısıl işlemden sonra daha yüksek sertlik ve aşınma direnci sağlar. Daha yüksek krom içeriği, 420'ye göre daha iyi korozyon direnci de sağlar. 431 ile karşılaştırıldığında, 440C üstün aşınma direnci ve biraz daha iyi korozyon direnci sunar, ancak biraz daha az toktur.S: 440C, kesme uygulamalarında D2 takım çeliğiyle karşılaştırıldığında nasıldır?
C: 440C, D2 takım çeliğinin aşınma direncinin yaklaşık %80-85'ini sunarken, önemli ölçüde daha iyi korozyon direnci sağlar. Her iki özelliğin de gerekli olduğu uygulamalarda, 440C genellikle daha iyi bir denge sağlar. Tek dikkate alınan maksimum aşınma direnci olduğunda, D2 tercih edilebilir.S: Maksimum sertlik elde etmek için hangi ısıl işlem önerilmektedir?
C: Optimum ısıl işlemler, 1010-1065°C'de (1850-1950°F) östenitleme, yağda söndürme ve ardından 150-180°C'de (300-350°F) tavlama işlemlerini içerir. Maksimum boyut kararlılığı için, genellikle birinci ve ikinci tavlama döngüleri arasında derin soğutma ile üçlü tavlama işlemi önerilir.S: Bu malzeme manyetik mi?
C: Evet, 440C/1.4125/X105CrMo17 hem tavlanmış hem de sertleştirilmiş halde ferromanyetiktir ve manyetizmanın gerekli olduğu uygulamalar için uygundur.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |