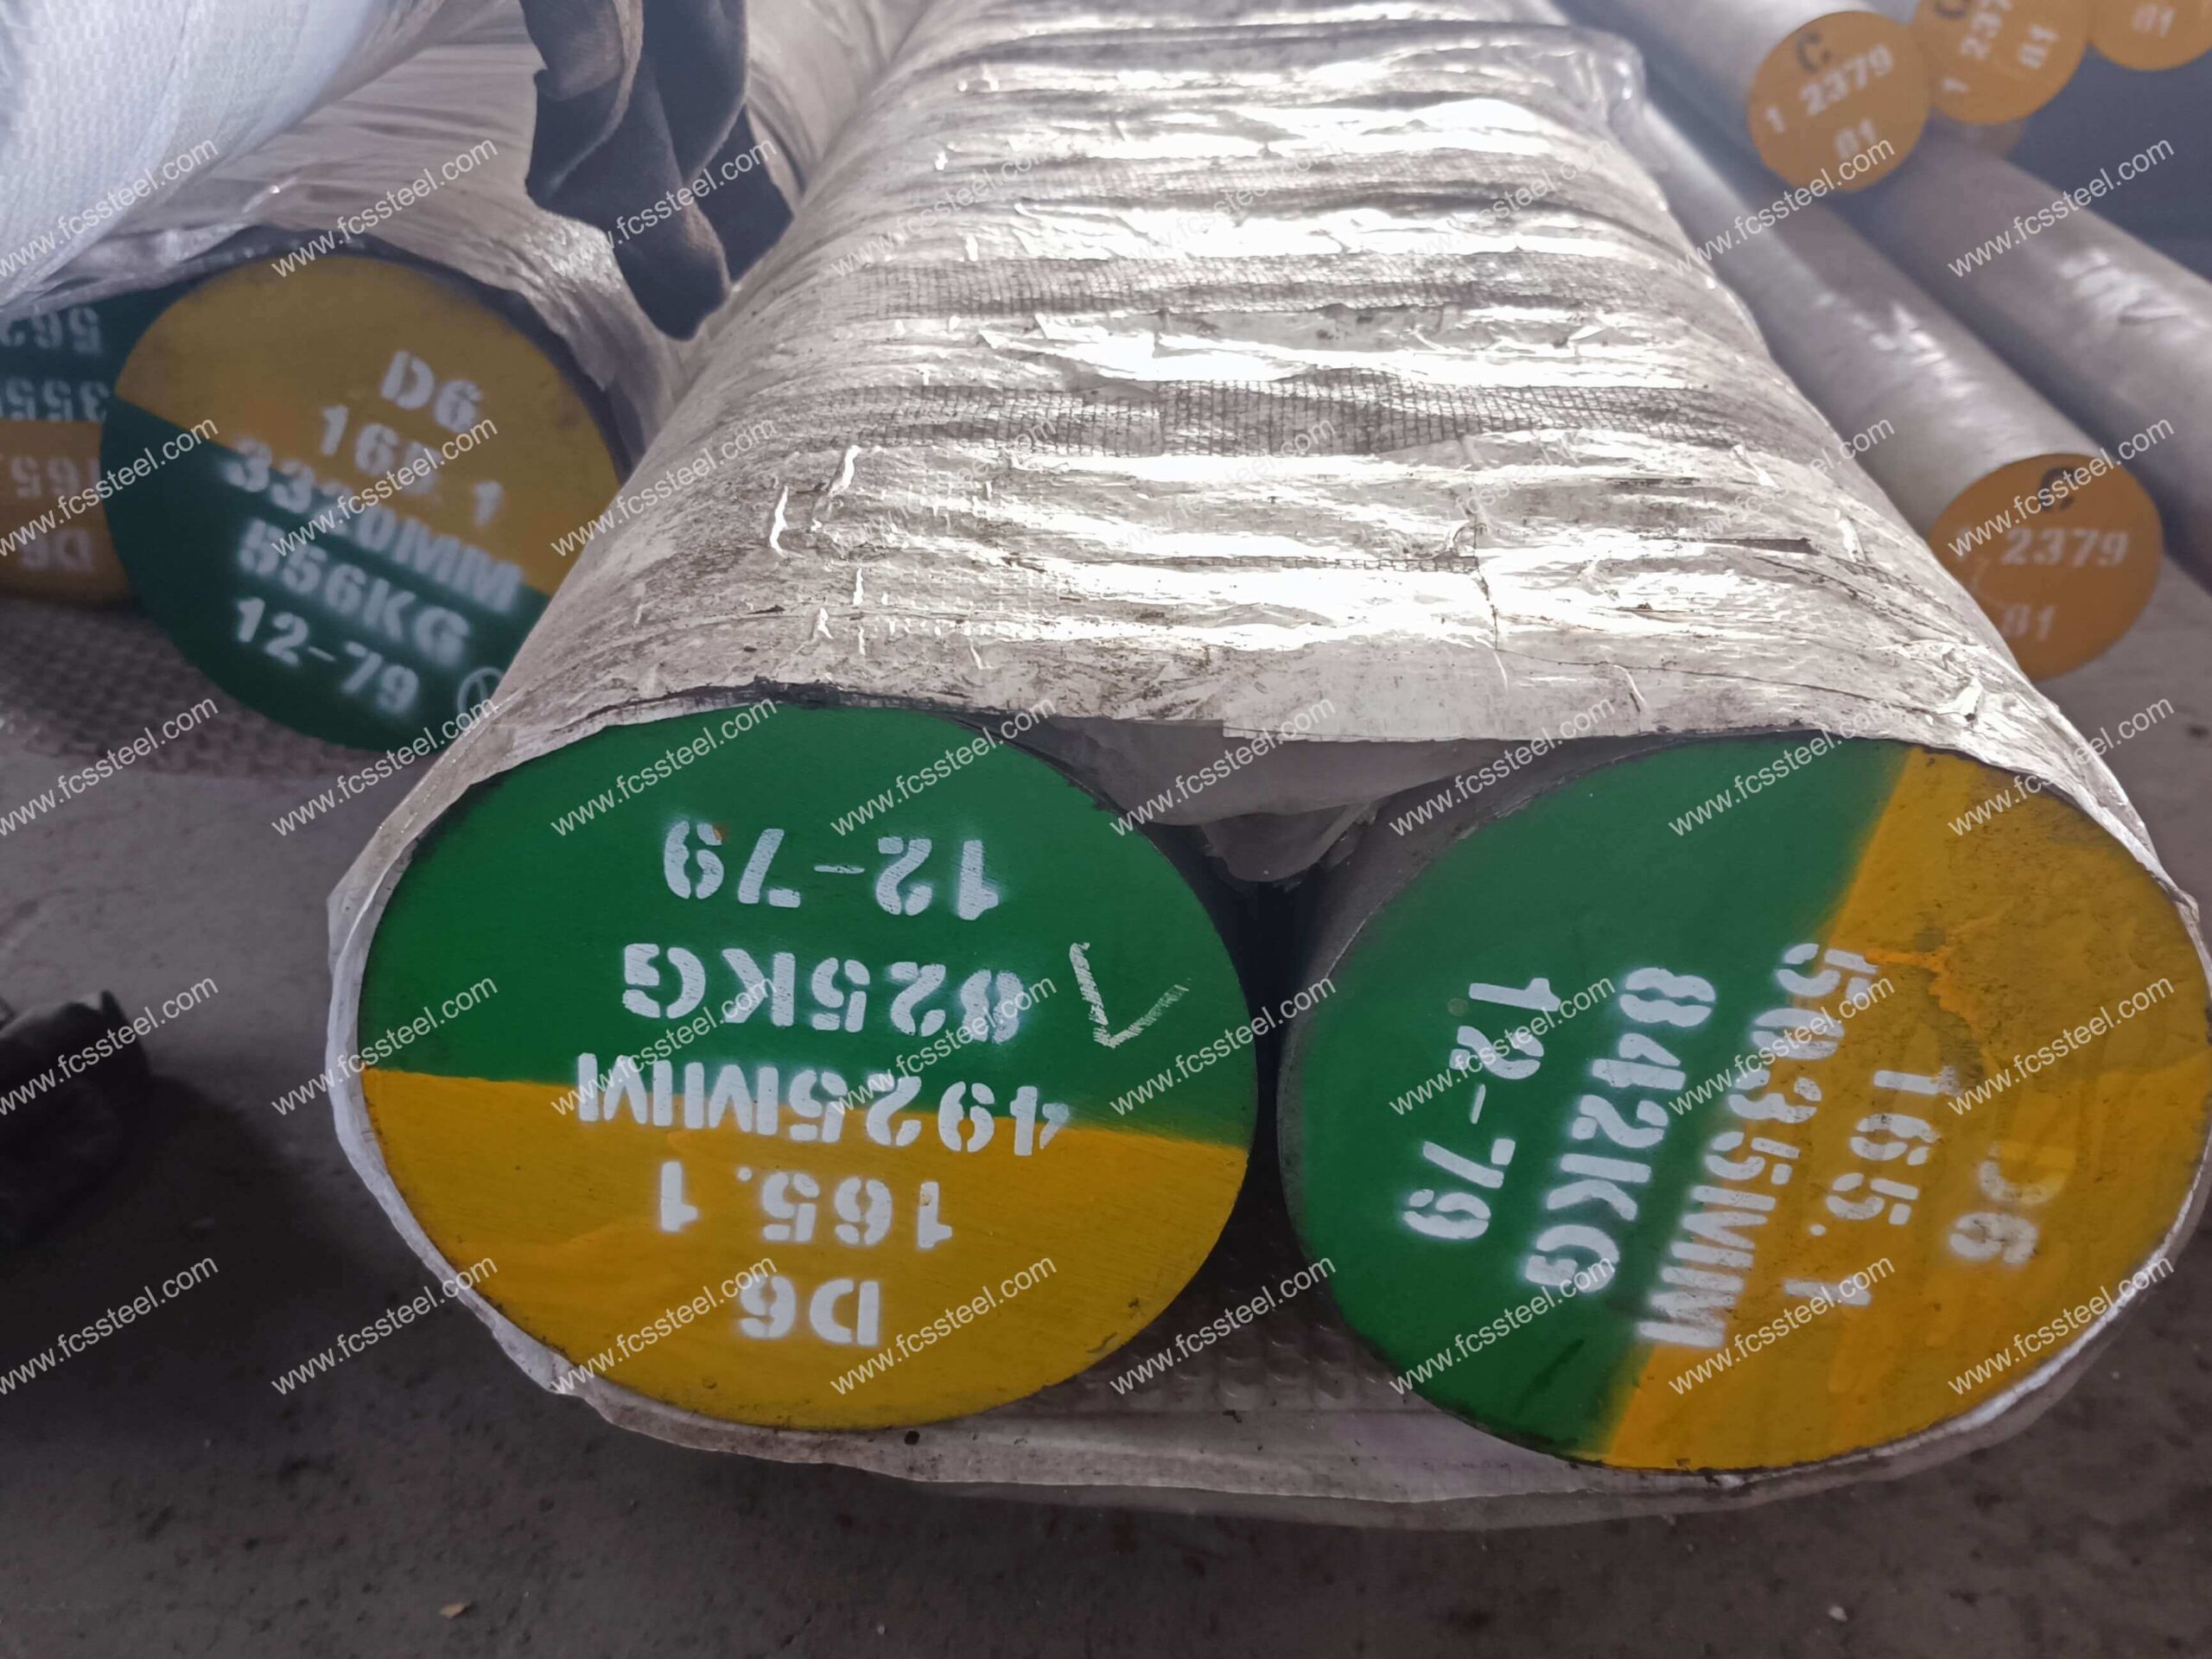
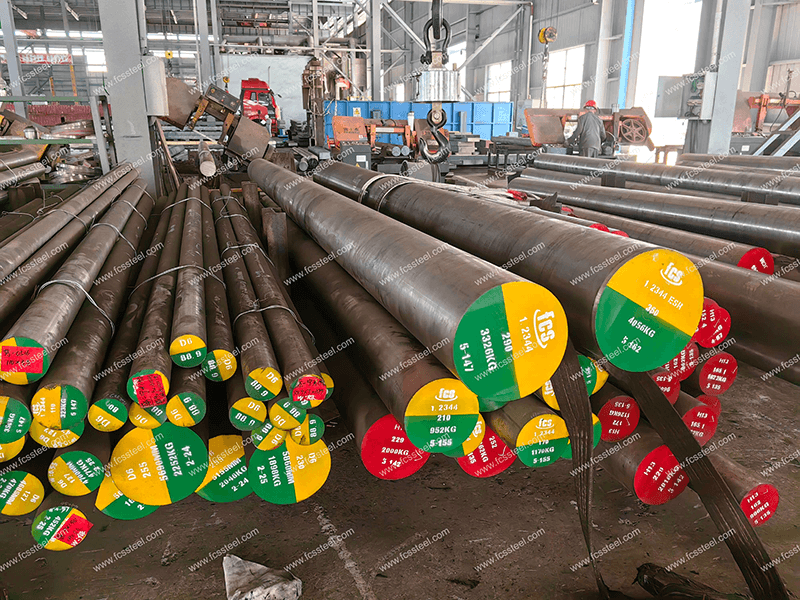
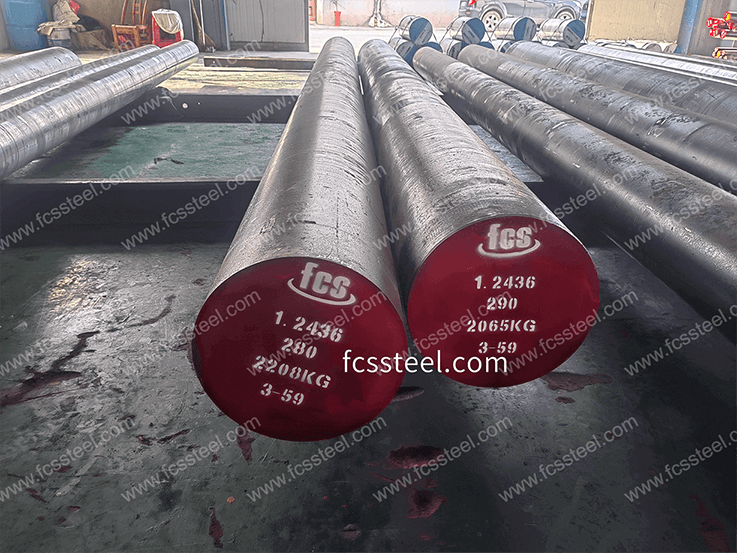
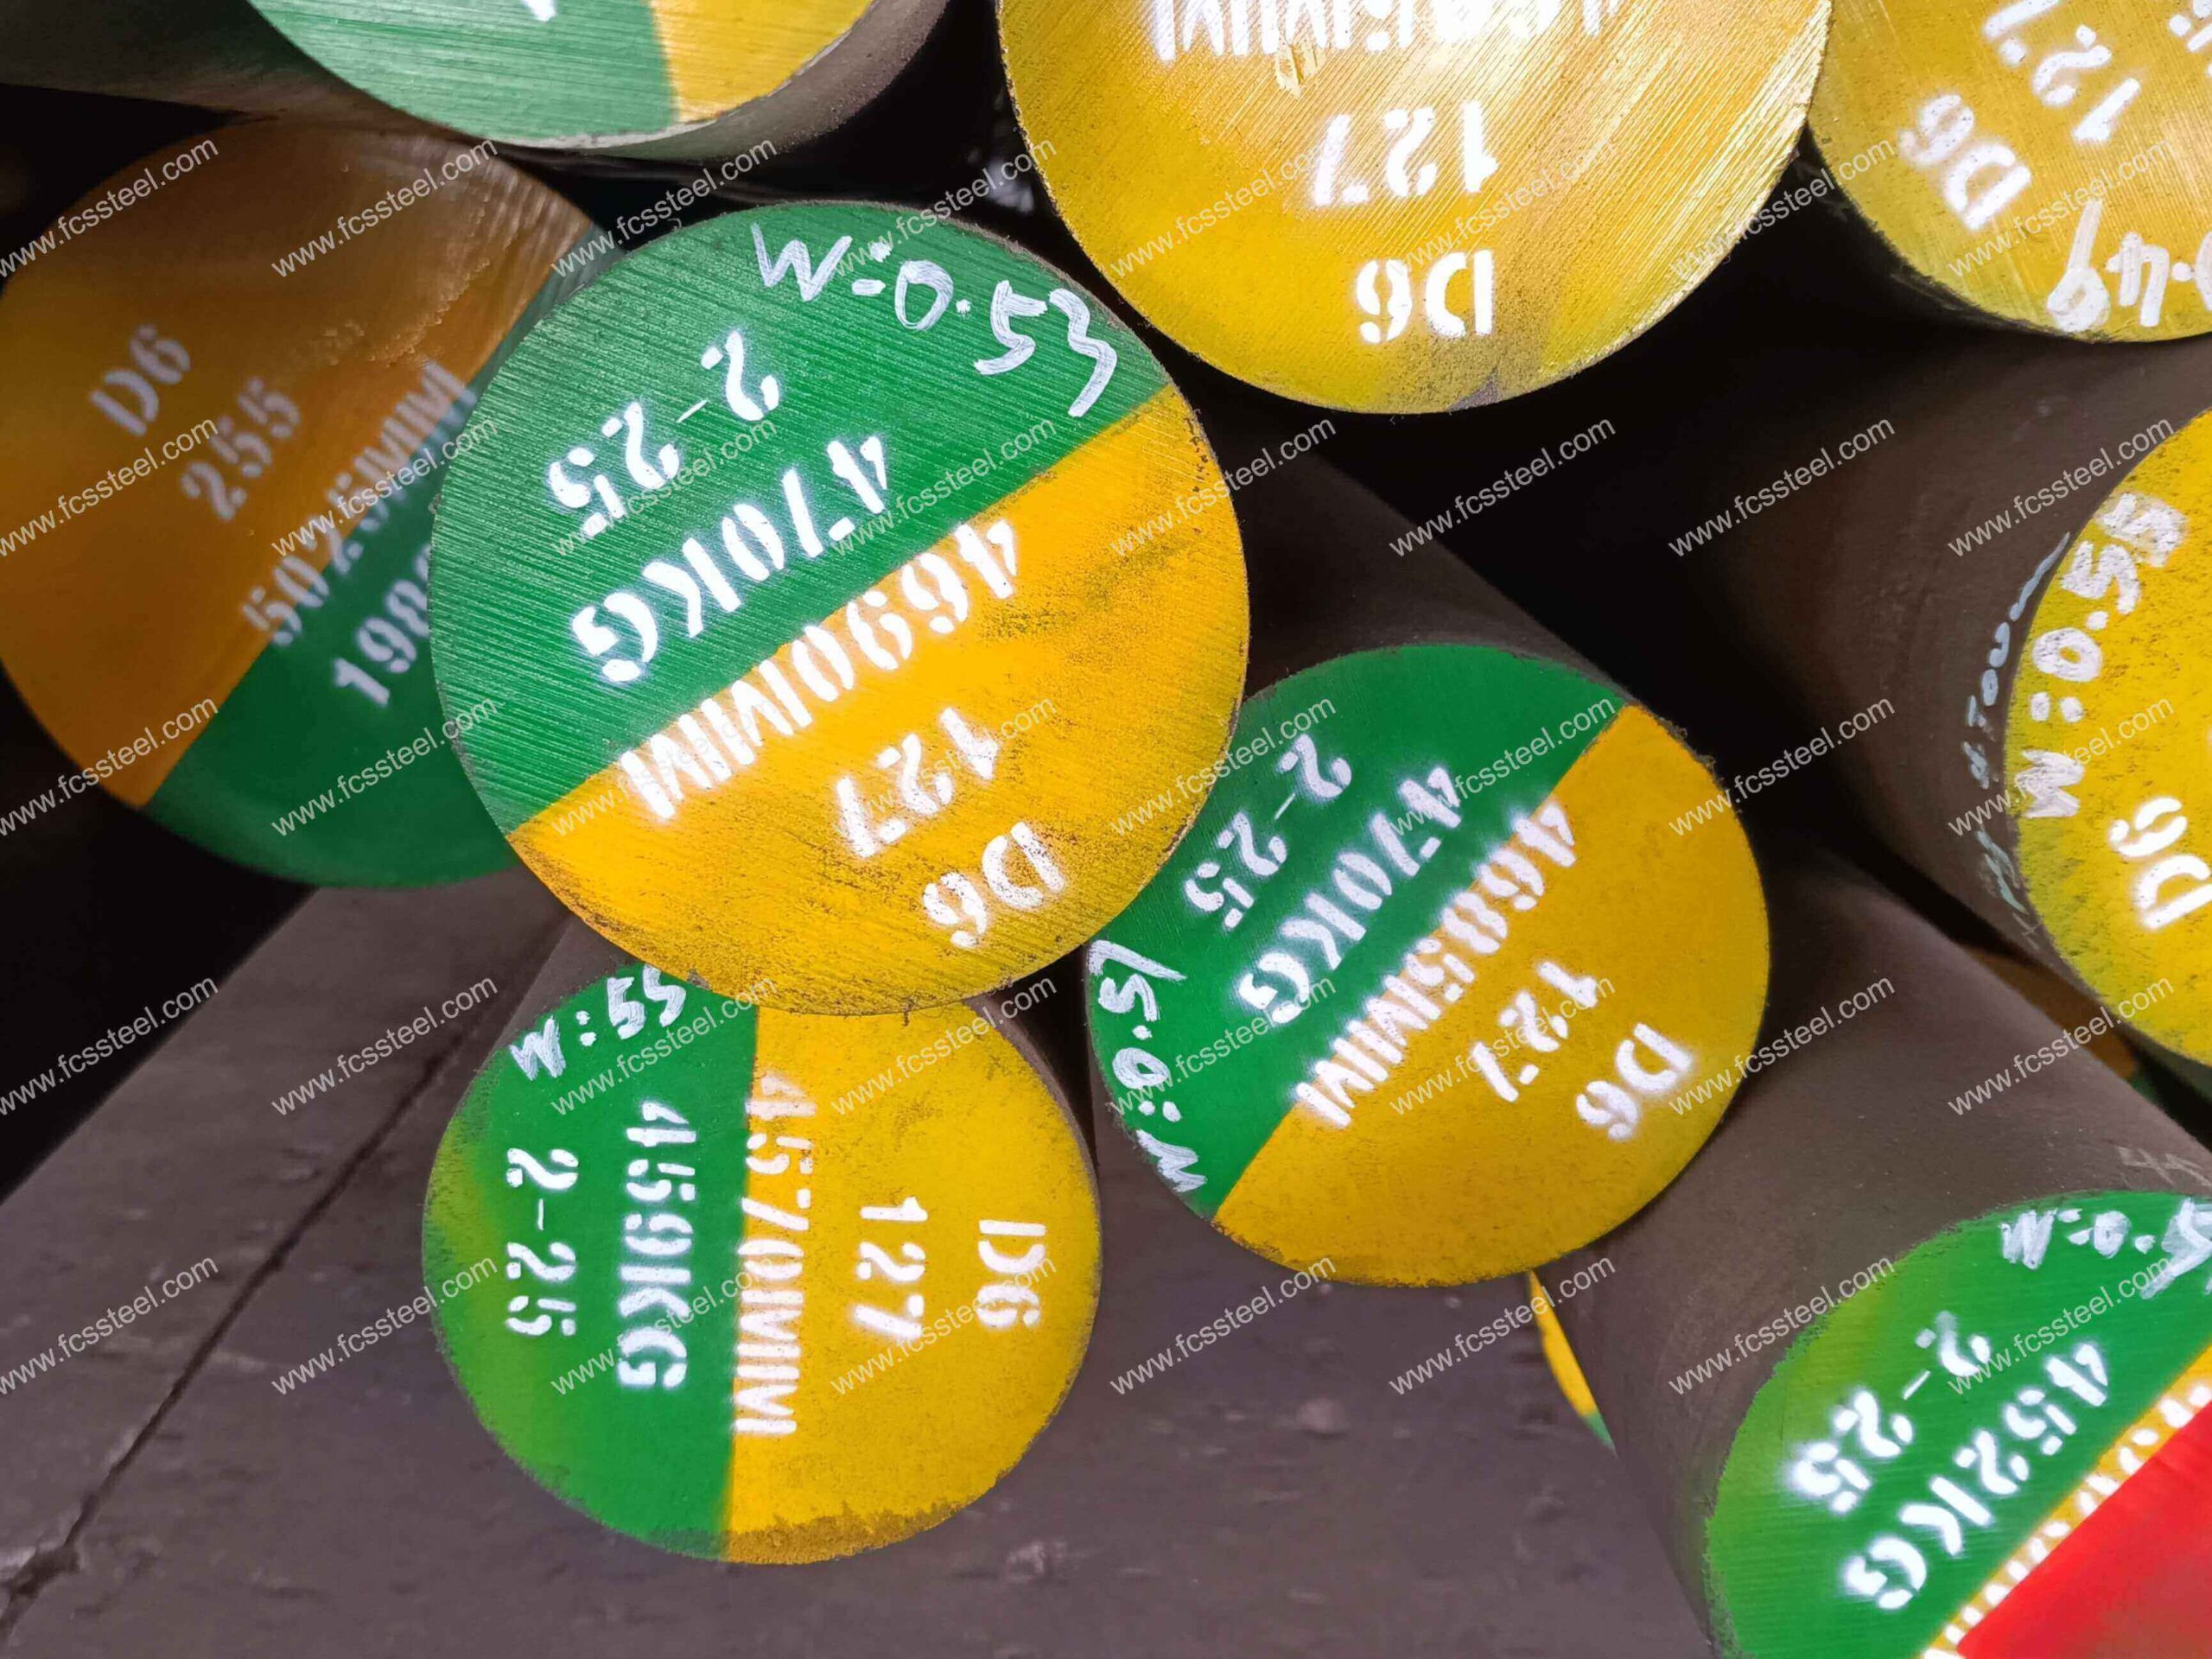
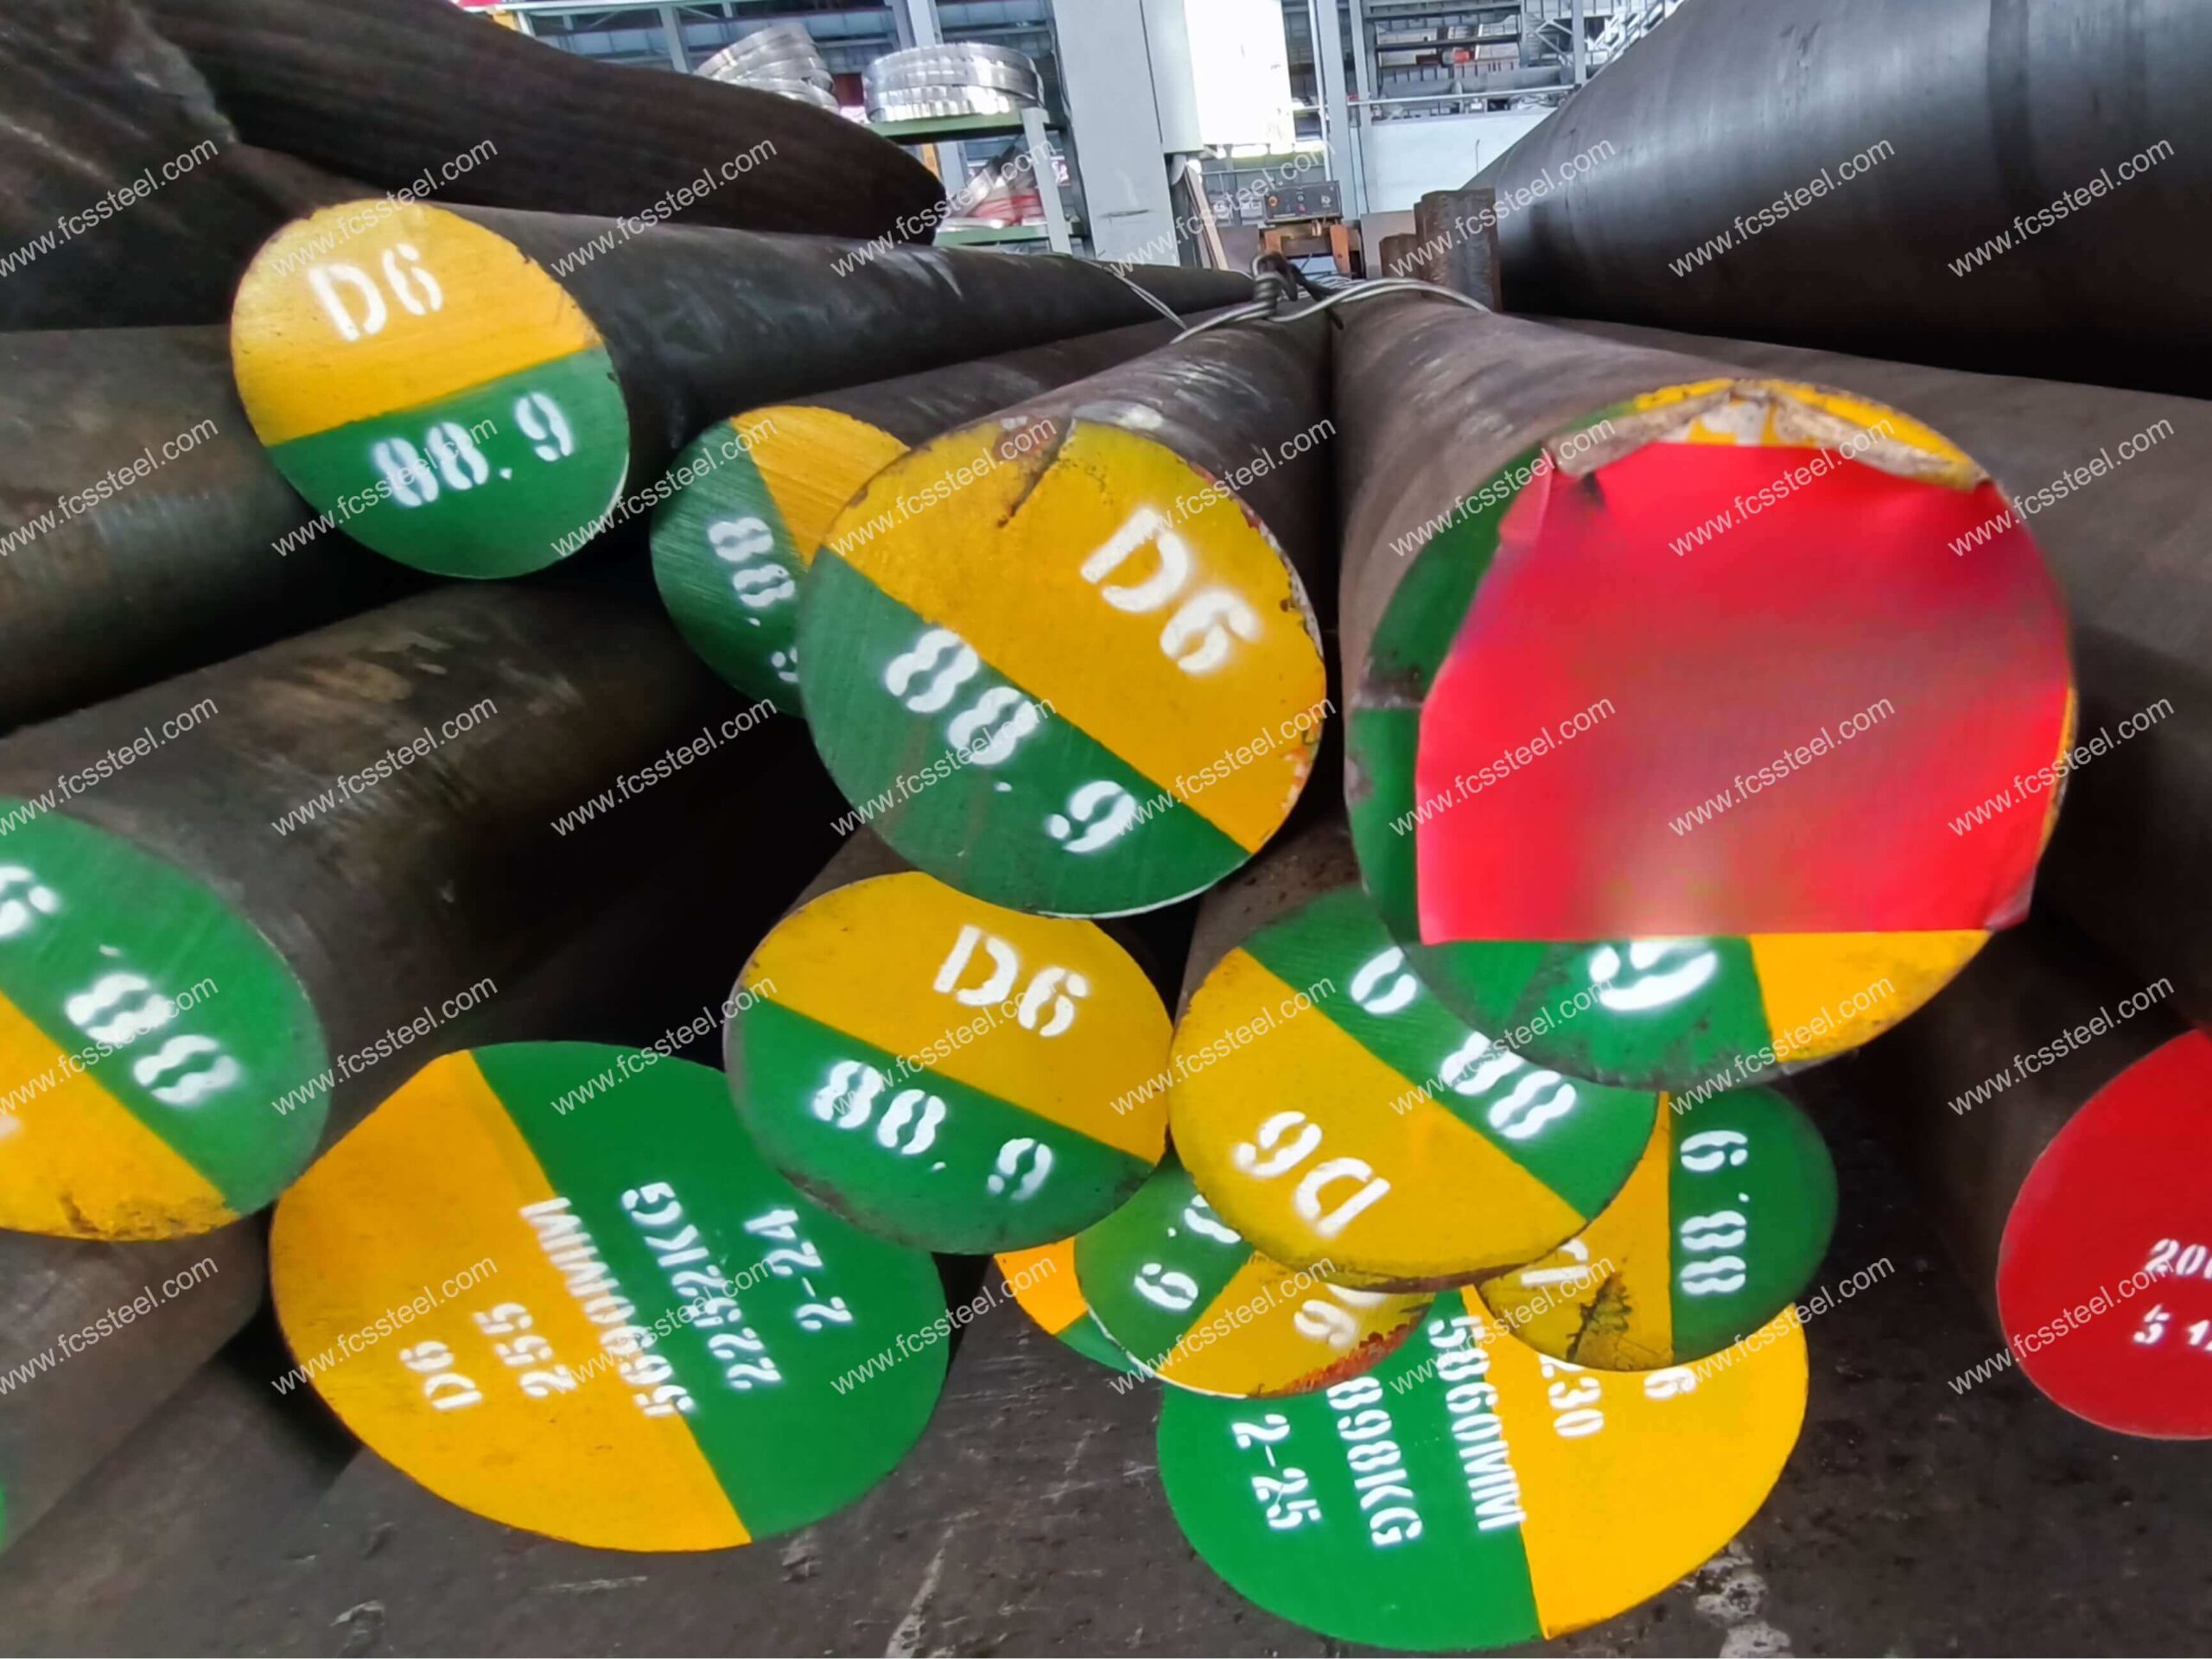
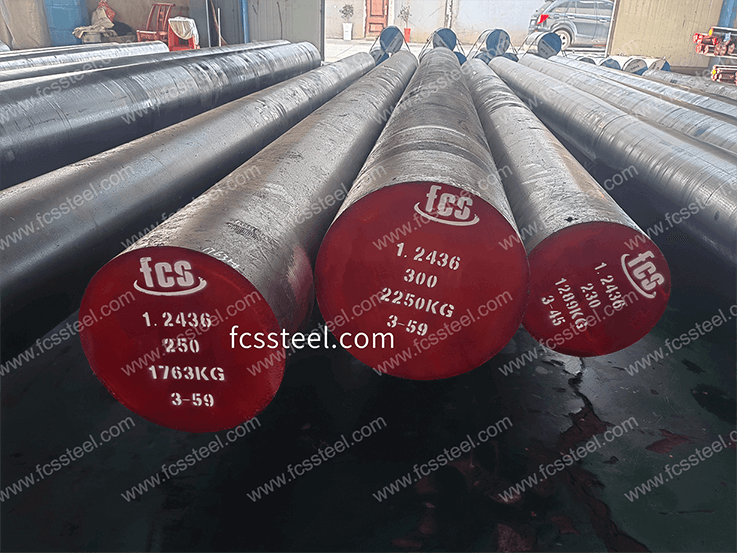
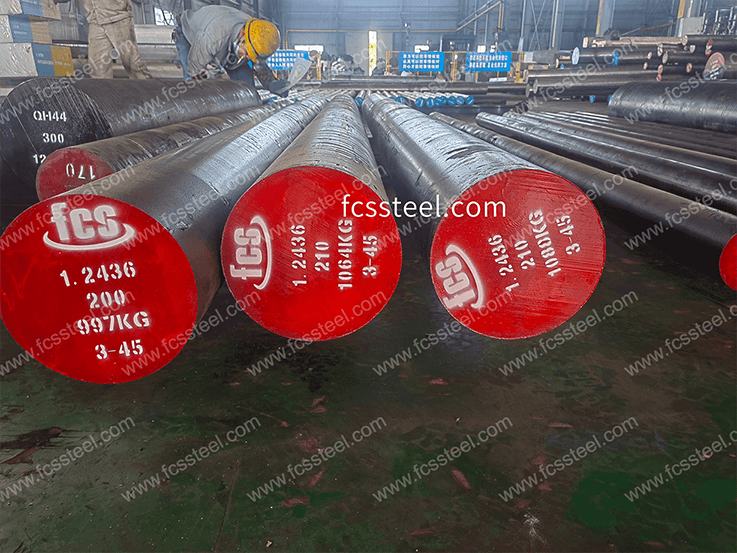

D6 Takım Çeliği | 1.2436 |X210Crw12
Geniş bir ASTM D6, DIN1.2436/X210CrW12 takım çeliği stoğuna sahip olan FCS Factory, özel ölçülerde teslimat ve hassas ısıl işlem hizmetleri de sunmaktadır. Soğuk dövme kalıpları, uçak broşları, mastar blokları ve kritik yüksek aşınma uygulamaları için küresel üretim devlerinin güvenini kazanmıştır.
D6 Takım Çeliği | 1.2436 | X210Crw12 Ürün Tanıtımı
1.2436 Takım Çeliği (X210CrW12), Alman DIN yüksek karbonlu, yüksek kromlu soğuk işleme takım çeliğidir (X210CrW12 kalitesine karşılık gelir) ve geliştirilmiş özellikler için tungsten ilavesiyle Rheinzite tipi çeliğe aittir. Bu özel kalite, mükemmel aşınma direnci ve sertlik sağlayarak zorlu presleme, talaş kaldırma ve kesme işlemlerinde hızlı takım aşınması sorununu çözer.
D6 , Amerikan Standardı (ASTM)'de yer alan ve soğuk işleme kalıp çeliği sınıfına ait bir takım çeliği kalitesidir . Çin ulusal standardı Cr12W, Alman DIN/W-Nr X210CrW12/1.2436 ve Japon JIS SKD2 kalitelerine karşılık gelir . Ergitme ve üretim yöntemleri şunlardır: EF+LF+VD+Sıcak haddelenmiş/Sıcak dövme+Tavlama.
Hassas imalat ve havacılık uygulamaları, zorlu koşullarda mükemmel aşınma direncine ve tutarlı özelliklere sahip takım çelikleri gerektirir. Aşınma direnci, boyutsal kararlılık ve tutarlı performans, zorlu koşullarda bile mükemmel performans sağlar. Standart takım çelikleri genellikle yüksek aşınma ortamlarında erken bozulur veya termal döngü sırasında kritik toleransları karşılayamaz. FCS Factory'nin 1.2436/X210CrW12/D6 takım çeliği, yüksek karbon ve yüksek kromun optimum oranıyla bu zorlukların üstesinden gelir ve aşınmaya dirençli ve boyutsal kararlılığı koruyan yoğun bir karbür yapısı oluşturur. Her parti, havacılık ve uzay endüstri standartlarına uygunluğu sağlamak için titizlikle test edilir.
D6 Takım Çeliği | 1.2436 | X210Crw12 Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. D6/1.2436/X210Crw12 Takım Çeliği:
D6 Takım Çeliği | 1.2436 | X210Crw12 Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- D6/1.2436/X210Crw12 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
D6 Takım Çeliği | 1.2436 |X210Crw12 Kimyasal Bileşimi

D6 Takım Çeliği | 1.2436 |X210Crw12 Isıl İşlem Süreci

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
D6 Takım Çeliği | 1.2436 |X210Crw12 Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
D6 Takım Çeliği | 1.2436 | X210Crw12 Teknik Özellikleri

D6 Takım Çeliği | 1.2436 |X210Crw12 Ürün Uygulamaları

1.2436 Takım Çeliği Temel Uygulama Senaryoları
Yüksek Hacimli Damgalama Kalıpları
1.2436 takım çeliği, otomotiv parçaları ve metal aksam imalatında yüksek hacimli damgalama işlemlerinde mükemmel performans gösterir. Üstün aşınma direnci, kalıp ömrünü standart D2 takım çeliğine kıyasla %40 uzatarak takım değişimlerindeki aksama süresini önemli ölçüde azaltır. Bir otomotiv tedarikçisi, yüksek hacimli kapı menteşesi damgalama işlemini 1.2436 çeliğe geçirdikten sonra takım değiştirme maliyetlerinde yılda 75,000 dolardan fazla tasarruf sağladığını bildirmiştir.
Hassas Damla Takımları
Elektronik bileşenler ve hassas parçalar için hassas damla kalıplama uygulamalarında kullanıldığında, 1.2436 takım çeliği uzun üretim süreçleri boyunca keskin bir kesme kenarı ve sıkı toleranslar sağlar. Yüksek sertlik ve iyi boyutsal kararlılığın birleşimi, yüz binlerce damla besleme işleminden sonra bile tutarlı parça kalitesi sağlar. Bir hassas konnektör üreticisi, kenarları aşınmadan önce 300,000'den fazla çevrime ulaşırken, daha önce kullanılan bir takım malzemesiyle bu süre 180,000'e ulaşmıştır.
D6 Takım Çeliği Temel Uygulama Senaryoları
Hassas Ölçüm Blokları
D6 takım çeliğinin mükemmel boyutsal kararlılığı ve aşınma direnci, onu hassas ölçü blokları ve ölçüm referanslarının üretimi için ideal hale getirir. 62-64 HRC'ye kadar özel olarak ısıl işlem görmüş D6 çeliğimiz, uzun yıllar kullanımda ±0.001 mm boyutsal hassasiyetini korur. Kalibrasyon laboratuvarları ve hassas üretim şirketleri, özellikle son derece düşük ısıl genleşme katsayısı (10.5 x 10^-6/°C) ve farklı nem koşullarında boyutsal değişikliklere karşı direnci nedeniyle malzememizi tercih etmektedir. Her blok ham maddesi gerilim giderme işlemine tabi tutulmuş olup, kimyasal bileşimini ve homojenliğini belgeleyen malzeme sertifikasıyla birlikte gelir.
Uçak Broşlama Aletleri
Havacılık ve uzay üreticileri, türbin bileşenlerinin üretiminde kullanılan kritik broşlama takımları için AMS 6491 sertifikalı D6 çeliğimize güvenmektedir. Yüksek karbon ve krom içeriği, aşırı döngüsel yükler altında keskin bir kesme kenarı sağlayan bir mikro yapı oluşturur. 60-62 HRC'ye kadar uygun şekilde ısıl işleme tabi tutulan bu takımlar, nikel bazlı yüksek sıcaklık alaşımları ve titanyum alaşımlı bileşenlerin işlenmesinde geleneksel takım çeliklerine göre %40'a kadar daha uzun ömürlüdür. Havacılık ve uzay müşterilerimiz, sıkı bir şekilde kontrol edilen bir üretim sürecinde öngörülebilir performans sağlamak ve takım arızasının ciddi sonraki aşamalardaki sonuçlarını önlemek için malzeme izlenebilirlik dokümantasyonumuza ve parti tutarlılığımıza özellikle önem vermektedir.
Soğuk Dövme Kalıpları
Soğuk dövme işlemleri, kalıpları son derece yüksek gerilimlere ve aşındırıcı aşınmaya maruz bırakır. D6 takım çeliğimiz, bu zorlu uygulamalar için aşınma direnci ve tokluk arasında optimum dengeyi sağlamak üzere 58-60 HRC'ye kadar ısıl işleme tabi tutulmuştur. Yüksek krom içeriği, bozulmaya karşı dirençli sert karbürler oluştururken, felaket niteliğindeki arızaları önlemek için yeterli matris tokluğunu korur. Otomotiv parçaları, bağlantı elemanları ve hassas donanım üreticileri, uygun tasarım ve yağlama ile D6 çeliğimizi kullandıklarında kalıp başına 100,000'den fazla parça ürettiklerini bildirmektedir. Her bir taşıyıcı, ilgili uygulamaya özel kapsamlı bir ısıl işlem kılavuzuyla birlikte gelir.
Endüstriyel İş Ruloları
Çelik işlemecilerimiz, yüzey kalitesi ve boyut tutarlılığının kritik önem taşıdığı ara ve son işlem uygulamalarında D6 takım çeliğimizi kullanır. Malzemenin yüksek aşınma direnci, binlerce ton malzeme işlendikten sonra bile hassas silindir profillerini korur. Üçlü tavlama da dahil olmak üzere özel prosedürlerimize göre ısıl işlemden sonra, bu iş silindirleri yüzey sertliği (58-62 HRC) ve çekirdek tokluğunun optimum kombinasyonuna ulaşır. Haddehane sektöründeki müşterilerimiz, yüksek hızlı dönen uygulamalarda iç malzeme bütünlüğünü sağlamak ve büyük ekipman hasarına neden olabilecek kazara arızaları önlemek için ultrasonik test sertifikamıza özellikle değer vermektedir.
Sektöre özel uygulamalar
Otomotiv Üretimi
- Şasi bileşenleri ve gövde panelleri için damgalama kalıpları
- Küçük hassas parçalar için progresif kalıplar
- Döküm ve dövme parçalardan uçan kenarları gidermek için kesme kalıpları
- Yüksek mukavemetli otomotiv çelikleri için düşürme takımları
Havacılık ve Uzay Sanayi
- Titanyum ve nikel alaşımları için hassas kesme takımları
- Sac metal parçalar için şekillendirme kalıpları
- Havalandırma ve ağırlık azaltma delikleri için damgalama aletleri
- Malzeme taşıma ekipmanları için aşınma plakaları
Elektronik Üretimi
- Elektrik kontakları için hassas düşürme aletleri
- Devre kartı montajları için hassas delme uçları
- Konnektör üretimi için kenar düzeltme aletleri
- Radyatör ve şasi bileşenleri için kalıplama kalıpları
Tıbbi cihaz üretimi
- Cerrahi aletler için kesme kalıpları
- İmplante edilmiş parçalar için kalıplama araçları
- Tıbbi cihaz çerçeveleri için damgalama araçları
- Tıbbi malzemeler için hassas uzunlamasına kesiciler
Metal ambalaj endüstrisi
- Yüksek hacimli üretim için kalıplanmış kutu parçaları
- Metal kaplar için derin çekme kalıpları
- Kapak imalatında kullanılan kesici takımlar
- Konteyner kapakları için kesme ve şekillendirme kalıpları
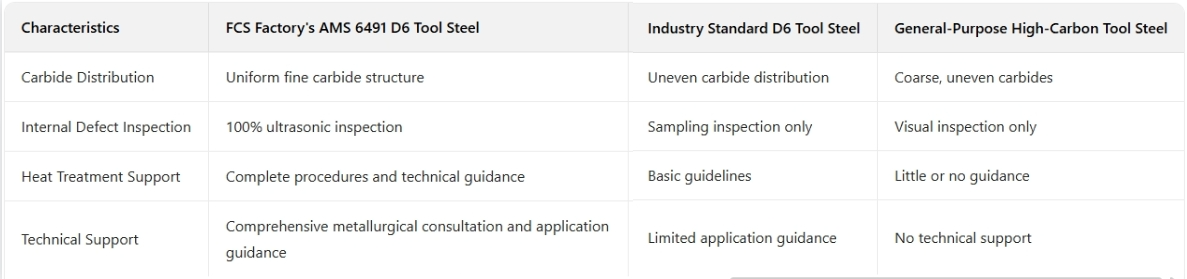
D6 Takım Çeliği | 1.2436 | X210Crw12 Karşılaştırma Özeti
D6 Takım Çeliği | 1.2436 | X210Crw12 Müşteri Başarı Hikayeleri
D6 Takım Çeliği | 1.2436 | X210Crw12 Fiyatlandırma Yapısı Bilgileri
D6 Takım Çeliği | 1.2436 | X210Crw12 Sıkça Sorulan Sorular

S: ESR (Electroslag Remelting) versiyonu Standart 1.2436'dan nasıl farklıdır?
C: ESR versiyonu, metalik olmayan inklüzyonları önemli ölçüde azaltan ve mikroyapısal homojenliği iyileştiren ek bir yeniden eritme işleminden geçer. Bu, daha iyi tokluk, iyileştirilmiş cilalanabilirlik, gelişmiş yorulma dayanımı ve daha tutarlı ısıl işlem tepkisi sağlar. ESR malzemeler, üstün performansın %30-40 fiyat farkını haklı çıkardığı kritik uygulamalar için önerilir.
S: 1.2436 mevcut değilse uygun alternatifler nelerdir?
C: En yakın alternatifler arasında, benzer aşınma direncine ve biraz daha iyi tokluğa sahip 1.2601 (X165CrMoV12) ve daha düşük aşınma direncine sahip ancak daha kolay bulunabilen D2 (1.2379) yer almaktadır. Teknik ekibimiz, özel uygulama gereksinimleriniz için en iyi alternatifi önerebilir.
S: D6 takım çeliği diğer yüksek karbonlu takım çeliklerinden nasıl farklıdır?
C: D6 takım çeliği, çoğu yüksek karbonlu takım çeliğinden daha yüksek krom içeriğine sahiptir ve mikro yapısında çok sayıda sert krom karbür oluşturur. Bu, ısıl işlem sırasında iyi boyutsal kararlılığını korurken mükemmel aşınma direnci sağlar. Yüksek krom içeriği ayrıca düşük alaşımlı takım çeliklerine göre daha iyi korozyon direnci sağlar.
S: Standart D6 ile Elektroslag Yeniden Eritme Sınıfı arasındaki fark nedir?
C: Standart D6 takım çelikleri, özellikle büyük boyutlarda, merkezi olarak gevşek olabilen belirli miktarda inklüzyon ve karbür ayrışması içerir. ESR D6 takım çelikleri, inklüzyonlarda %50'den fazla azalmaya sahiptir ve karbürler ince bir şekilde dağılmıştır (örneğin, ağ veya şerit şeklinde), önemli bir ayrışma yoktur. Örneğin, ESR işlemi D6'nın darbe tokluğunu 1.5 kat artırır ve veri dağılımını önemli ölçüde azaltır.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |