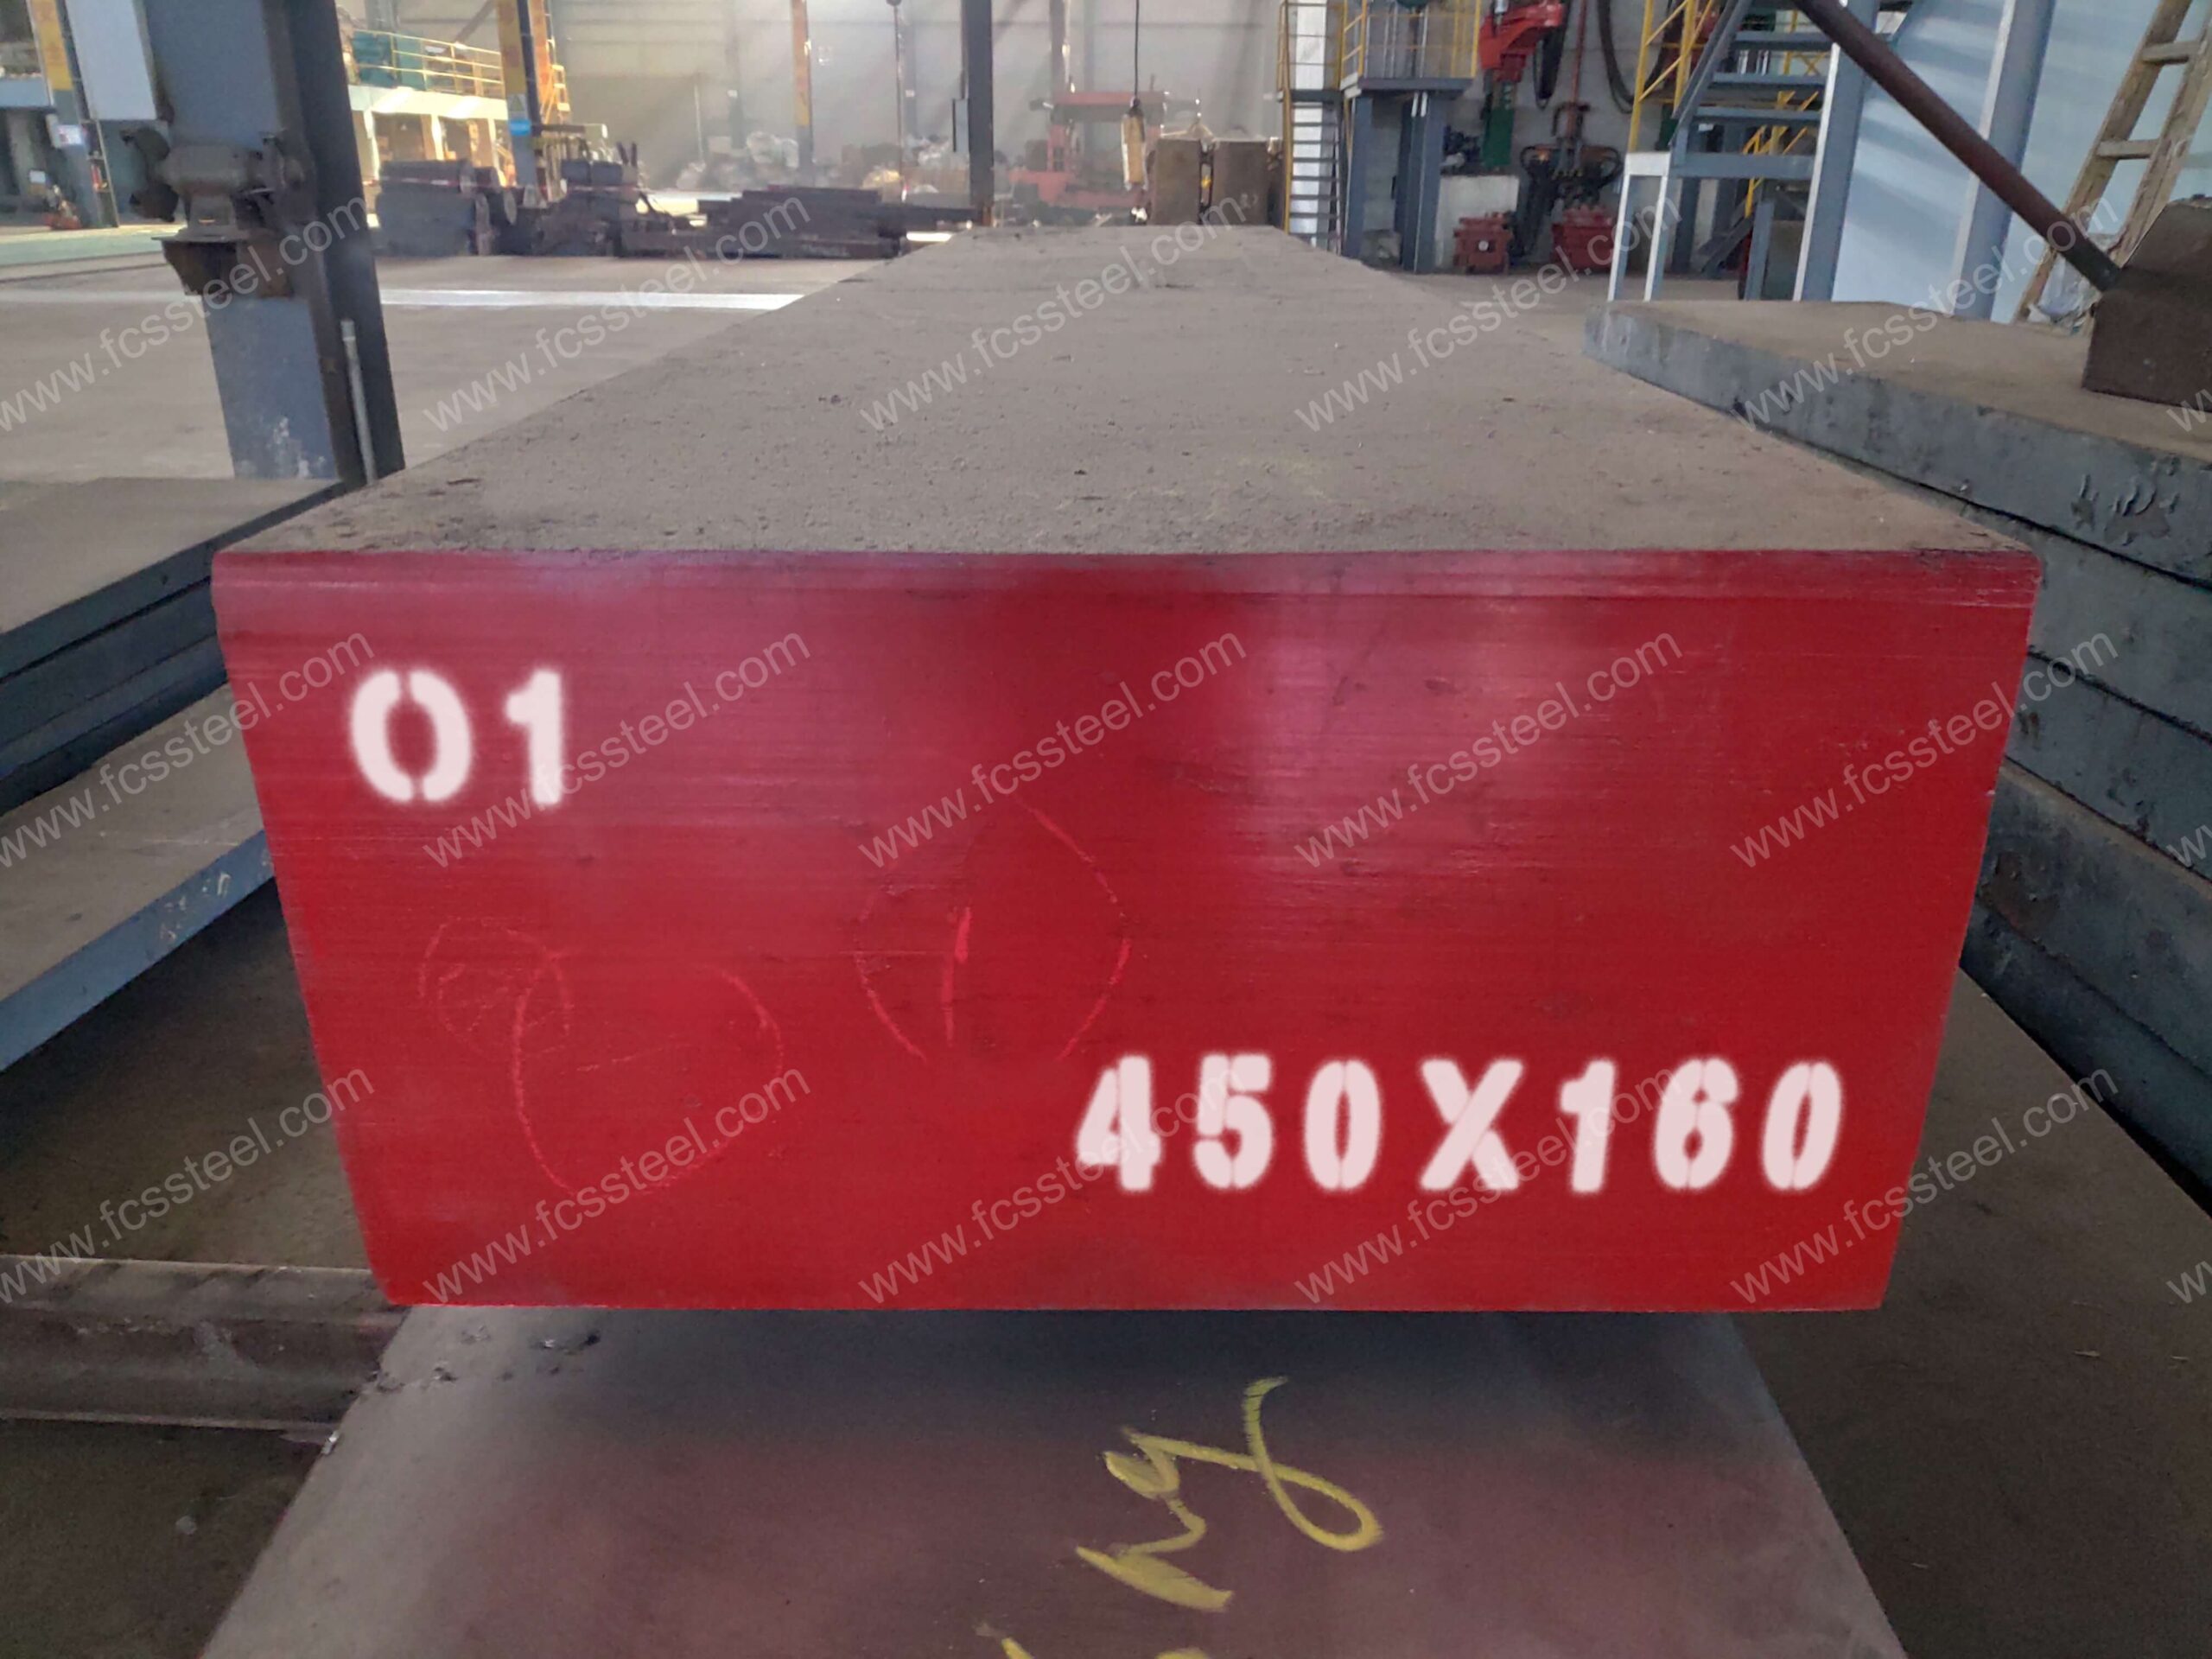
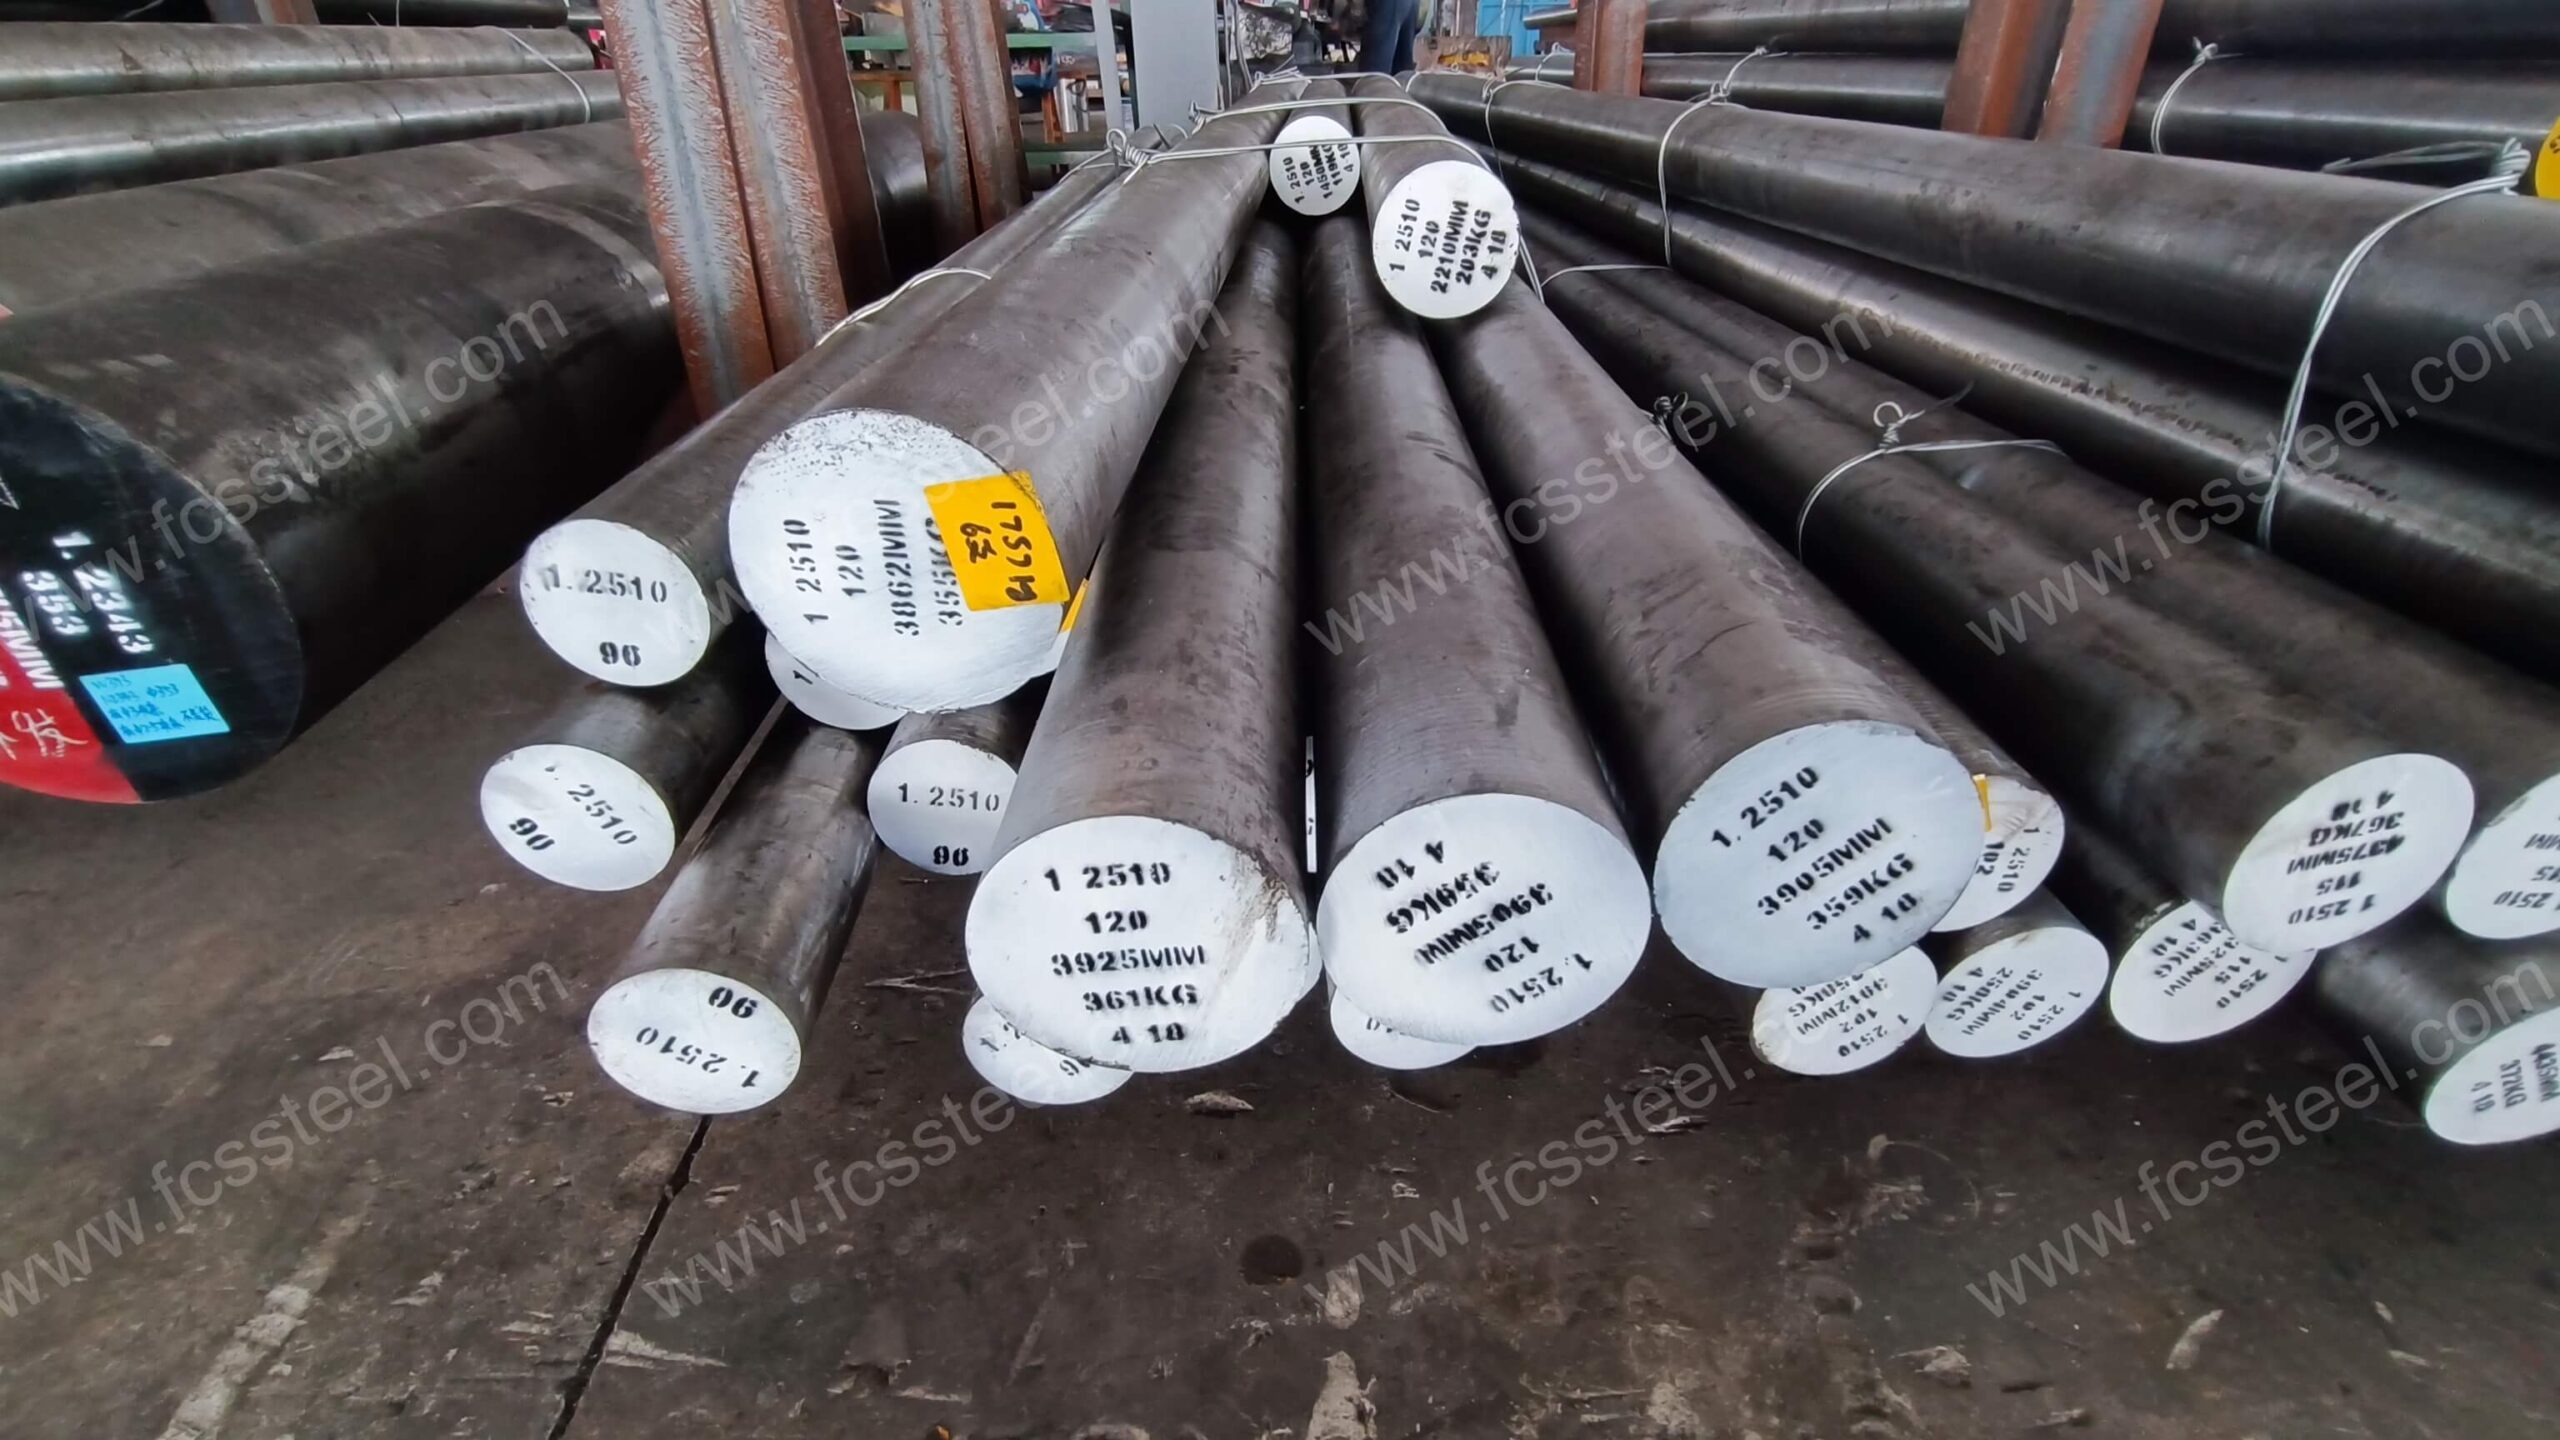
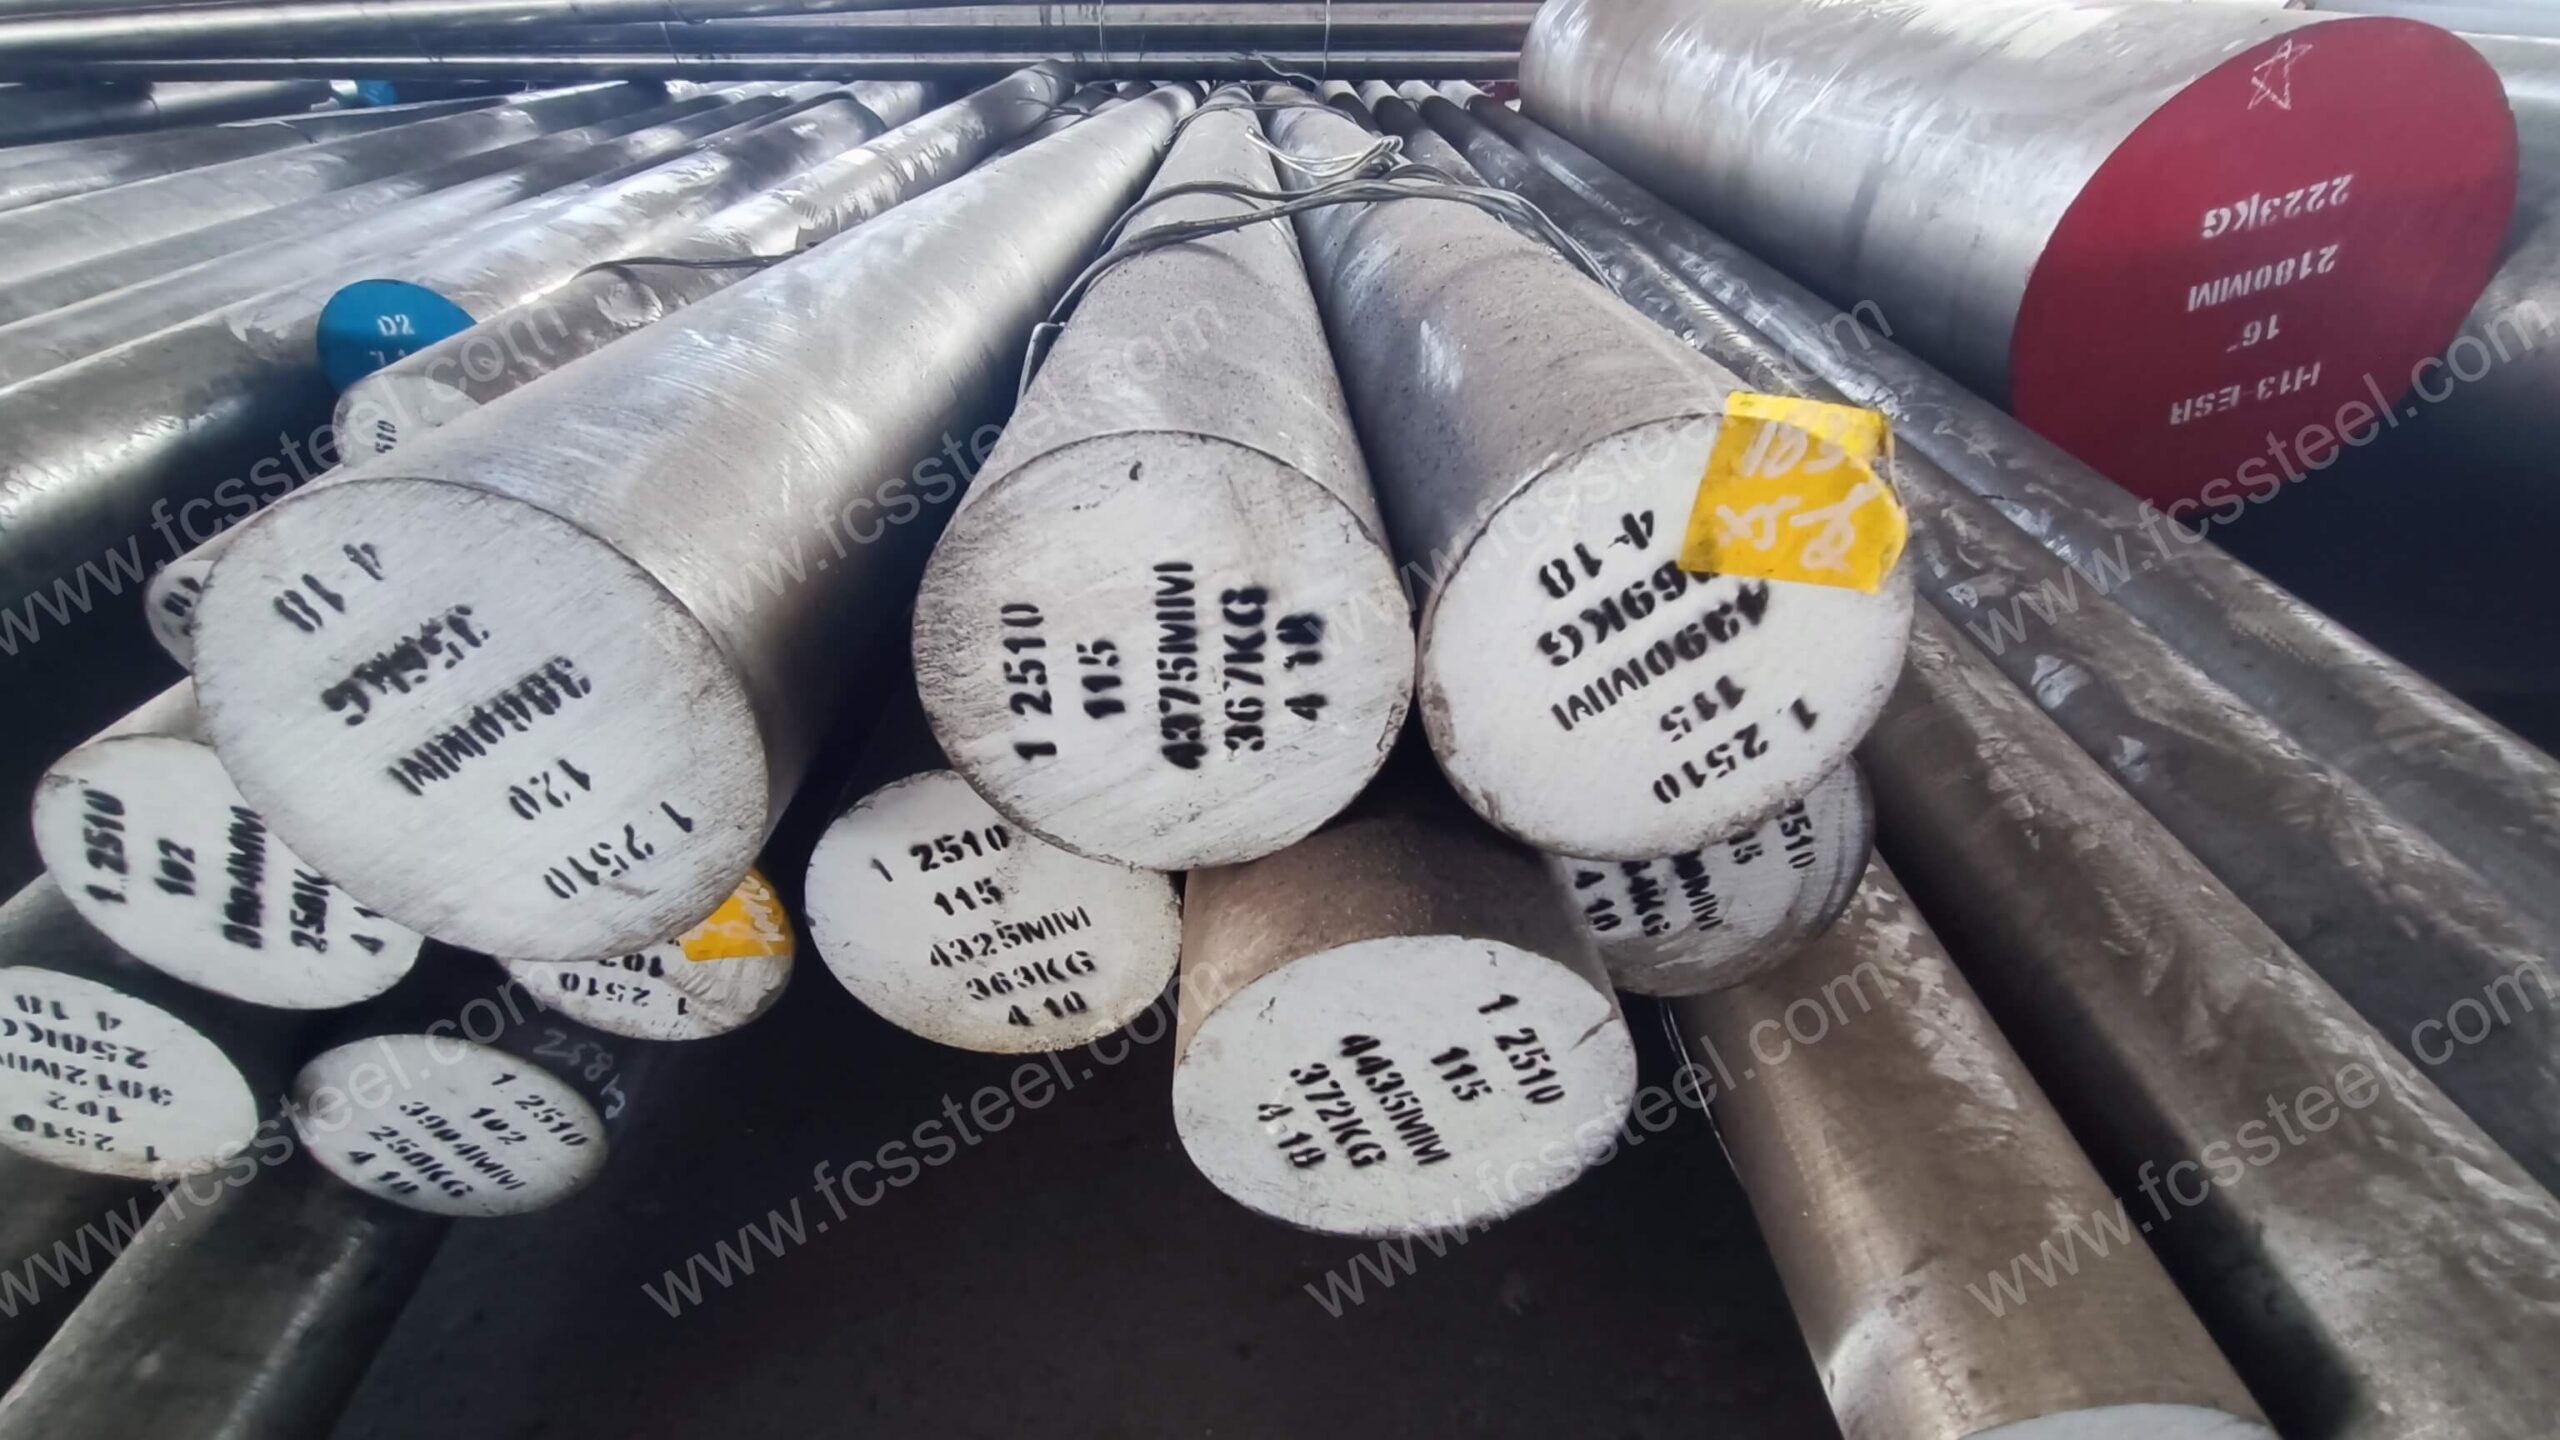
O1 Takım Çeliği | 1.2510 |100MnCrW4
Özel bir takım çeliği tedarikçisi olarak FCS Factory, mükemmel çok yönlü özelliklere sahip, yüksek kaliteli, yağda sertleştirilmiş, soğuk işlenmiş bir takım çeliği olan O1 (1.2510/100MnCrW4) takım çeliğini sunmaktadır . Bu çelik, sık malzeme arızası ve hassasiyetin korunmasında zorlukların yaşandığı hassas takım endüstrisinde kullanılmaktadır. FCS O1 takım çeliği, optimize edilmiş alaşım tasarımı ve titiz üretim süreçleri sayesinde mükemmel aşınma direnci ve boyutsal kararlılık sağlayarak kalıpların ve takımların uzun ömürlü ve yüksek hassasiyetli olmasını garanti eder. Müşteriler, FCS TOOL STEEL'in O1 takım çeliği ile üretilen kalıpların, standart boyutsal hassasiyeti korurken sıradan malzemelere göre %30-50 daha uzun ömürlü olduğunu, üretim duruş sürelerini ve değiştirme maliyetlerini önemli ölçüde azalttığını kanıtlamıştır.
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Ürün Tanıtımı

O1 takım çeliği (Amerikan ASTM Standardı)
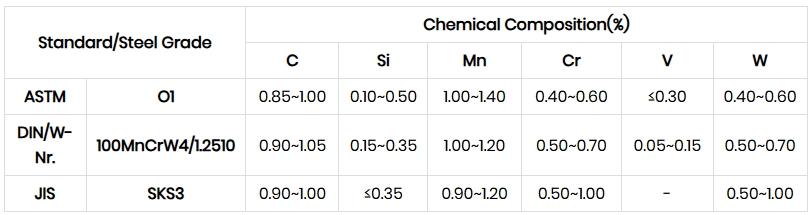
O1 takım çeliği, Amerikan ASTM standardına (UNS T31501) göre yüksek karbonlu, düşük alaşımlı, yağda sertleştirilmiş bir takım çeliğidir ve temel bileşimi karbon (%0.85-1.00), manganez (%1.00-1.40), krom (%0.40-0.60) ve eser miktarda tungsten (%0.40-0.60) ve vanadyum (≤%0.30) içerir. Özellikleri, yüksek boyutsal kararlılık ve yağda sertleşebilirlik üzerine kuruludur; ısıl işlem görmüş sertliği 57-62 HRC'dir, ancak düşük krom içeriği nedeniyle orta derecede aşınma direncine (endüstriyel derecelendirme 4/6) ve korozyon direncine sahip değildir.
1.2510 Takım Çeliği (Alman W-Nr/DIN Standardı)
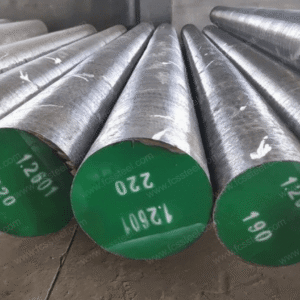
1.2510 takım çeliği, Alman W-Nr/DIN numaralı, orta alaşımlı yağda sertleştirilmiş çelik olarak sınıflandırılan, 100MnCrW4 ile aynı malzemeden üretilmiş soğuk işleme takım çeliğidir. Bileşimi, yüksek karbon (%0.90-1.05), manganez (%1.00-1.20) ve aşınma direncini artırmak için krom (%0.50-0.70) ve tungsten (%0.50-0.70) ilavesine dayanmaktadır; su verme işleminden sonra sertliği 60-65 HRC'ye kadar ulaşır; özellikleri arasında düşük ısı deformasyonu (~%1 hacim değişimi) ve yüksek basınç dayanımı (740 N/mm²) bulunur; yoğunluğu ise 7.85 g/cm³'tür.
100MnCrW4 takım çeliği (Alman DIN malzeme numarası)
100MnCrW4 takım çeliği, 1.2510'un eşdeğer kalitesidir ve DIN standardına uygun olarak yüksek karbonlu tungsten-krom-manganez alaşımlı çelik olarak etiketlenmiştir. Bileşimi 1.2510 ile aynıdır, ancak manganez ve tungstenin sinerjik güçlendirme özelliklerini vurgular: manganez sertleşebilirliği artırır ve tungsten karbür dağılımını iyileştirir, bu da 62-65 HRC sertlik ve O1'den (33 W/mK) biraz daha yüksek bir termal iletkenlik (30 W/mK) ile sonuçlanır.
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. O1/1.2510/100MnCrW4 Takım Çeliği:
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- O1/1.2510/100MnCrW4 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Kimyasal Bileşimi
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Teknik Özellikleri

O1 Takım Çeliği | 1.2510 | 100MnCrW4 Ürün Uygulamaları

Hassas Damgalama Kalıpları
O1/1.2510/100MnCrW4 takım çeliği, mükemmel aşınma direnci ve boyut kararlılığı sayesinde hassas damgalama kalıpları için ideal bir malzemedir. Otomotiv parça üreticilerine yönelik uygulamalarda, takım çeliğimizden üretilen hassas damgalama kalıpları, 3 mm'ye kadar kalınlıktaki orta karbonlu çelik sacları işleyebilir ve değiştirme veya yenileme gerektirmeden bir milyondan fazla damgalama işlemini tamamlayabilir. Özellikle elektronik konnektörler ve hassas sac metal parçaların üretimi gibi yüksek yüzey kalitesi ve boyut doğruluğu gerektiren damgalama işlemleri için uygundurlar.
Plastik kalıp ekleri
Plastik enjeksiyon kalıplarında, yüksek aşınmaya maruz kalan kalıp ek parçaları için genellikle O1 takım çeliği kullanılır. Elektronik muhafaza tedarikçisi, kalıp boşluğu ek parçaları için takım çeliğimizi kullanır ve %30 cam elyaf takviyeli plastik enjeksiyon kalıplama koşullarında bile ±0.02 mm boyutsal doğrulukla 1 milyon çevrimden fazla kalıp ömrü sağlar. Bu uygulama, özellikle yüksek yüzey kalitesi ve uzun kalıp ömrü gerektiren tüketici elektroniği kalıpları için uygundur.
Hassas Ölçüm Cihazı Üretimi
1.2510 takım çeliği, mastar üretiminde mükemmeldir. Hassas ölçüm aletleri üreten bir üretici, 60 HRC'ye kadar ısıl işlemden sonra mükemmel aşınma direnci ve boyutsal kararlılık gösteren yüksek hassasiyetli kumpas ve mikrometrelerin ölçüm yüzeylerini üretmek için takım çeliğimizi kullanmaktadır. Bu mastarlar, uzun süreli kullanımdan sonra bile ±0.001 mm ölçüm hassasiyetini koruyarak havacılık ve hassas makine endüstrilerinin zorlu gereksinimlerini karşılamaktadır.
Ağaç işleme aleti uygulamaları
Ağaç işleme endüstrisinde, 100MnCrW4 takım çeliği planya, freze ve oyma aletlerinde yaygın olarak kullanılmaktadır. Üst düzey bir mobilya üreticisi tarafından takım çeliğimizden üretilen ağaç işleme aletleri, sert ağaç işlemede keskin kesme kenarları sağlayarak, yeniden taşlamadan kaynaklanan arıza sürelerini önemli ölçüde azaltır ve üretkenliği ve kaliteyi artırır. Bu aletler, özellikle ince yüzey kalitesi gerektiren masif ahşap mobilyalar ve müzik aletleri için uygundur.
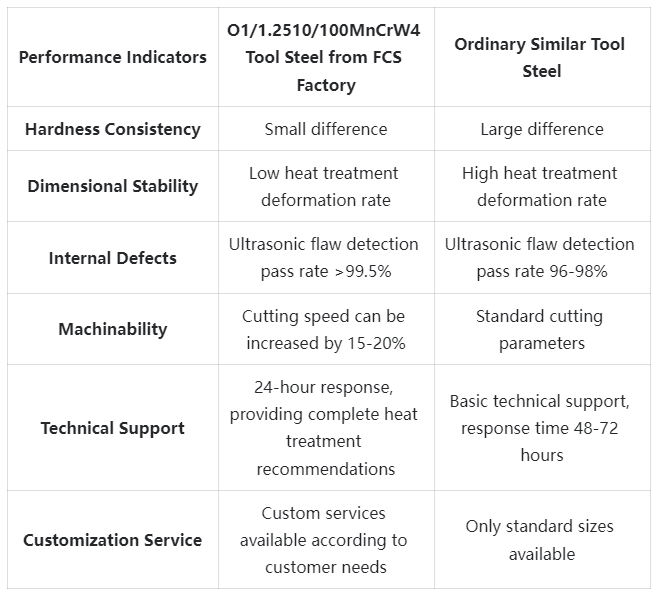
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Rekabet Avantajı Karşılaştırması
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Müşteri Başarı Hikayeleri
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Fiyatlandırma Yapısı Bilgileri
O1 Takım Çeliği | 1.2510 | 100MnCrW4 Sıkça Sorulan Sorular

S: O1, 1.2510 ve 100MnCrW4 takım çeliği arasındaki fark nedir?
C: Bu üç standart, farklı ülkelerin veya kuruluşların adlandırma sistemlerine göre temelde aynı tür takım çeliğini tanımlar. O1 takım çeliği Amerikan AISI standardıdır, 1.2510 ve 100MnCrW4 ise Alman DIN standardıdır. Kimyasal bileşimleri ve performans özellikleri temelde aynıdır; temel fark, bileşim standartlarının izin verilen incelikli farklılıklar içermesidir.S: D2 veya A2 takım çeliklerine göre avantajları nelerdir?
C: D2 takım çeliğine kıyasla, O1 takım çeliği daha iyi tokluk ve daha düşük deformasyon riski sunar, ancak aşınma direnci biraz daha düşüktür. A2'ye kıyasla, O1 daha iyi taşlanabilirlik ve elde edilmesi daha kolay, ancak yüksek sıcaklıklarda yumuşamaya karşı biraz daha az dirençli, daha yüksek bir yüzey kalitesi sunar. O1'in temel avantajları, ısıl işlemin basitliği, düşük bozulma, iyi işlenebilirlik ve uygun maliyettir.S: Özelleştirilmiş boyutlar sağlayabilir misiniz?
C: Evet, uzman bir takım çeliği tedarikçisi olarak, geniş bir müşteri yelpazesine esnek teslimat seçenekleri sunuyoruz. Standart ölçülerde toptan satış hizmetinin yanı sıra, özelleştirilmiş ölçü taleplerini de kabul ediyoruz. Özel projeler için, müşterinin tam olarak ihtiyaç duyduğu ölçülerde malzeme tedarik etmemizi sağlayan, malzeme israfını ve işleme maliyetlerini azaltan bir kesim hizmeti sunuyoruz.S: Uluslararası müşteriler ithalatları nasıl yönetiyor?
C: Öncelikle, FCS TOOL STEEL'in kendi takım çeliği üretim tesisi bulunmaktadır. Ayrıca, FCS Factory uluslararası ticarette geniş deneyime sahiptir ve uluslararası müşterilere kapsamlı ithalat ve ihracat hizmetleri sunabilmektedir. Uluslararası ticaret ekibimiz, gerekli tüm ithalat ve ihracat belgelerinin hazırlanmasında yardımcı olabilir. Tüm büyük pazarlardaki gümrük gerekliliklerine aşinayız ve müşterilerimize ithalat sürecinde yardımcı olabiliriz. Aynı zamanda, rekabetçi nakliye çözümleri sunmak için birçok uluslararası lojistik şirketiyle çalışıyoruz.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |