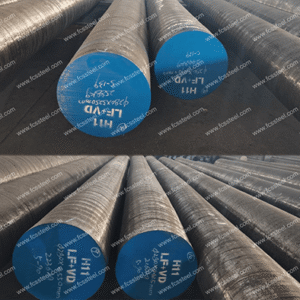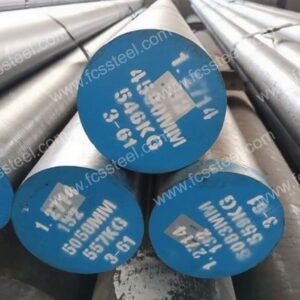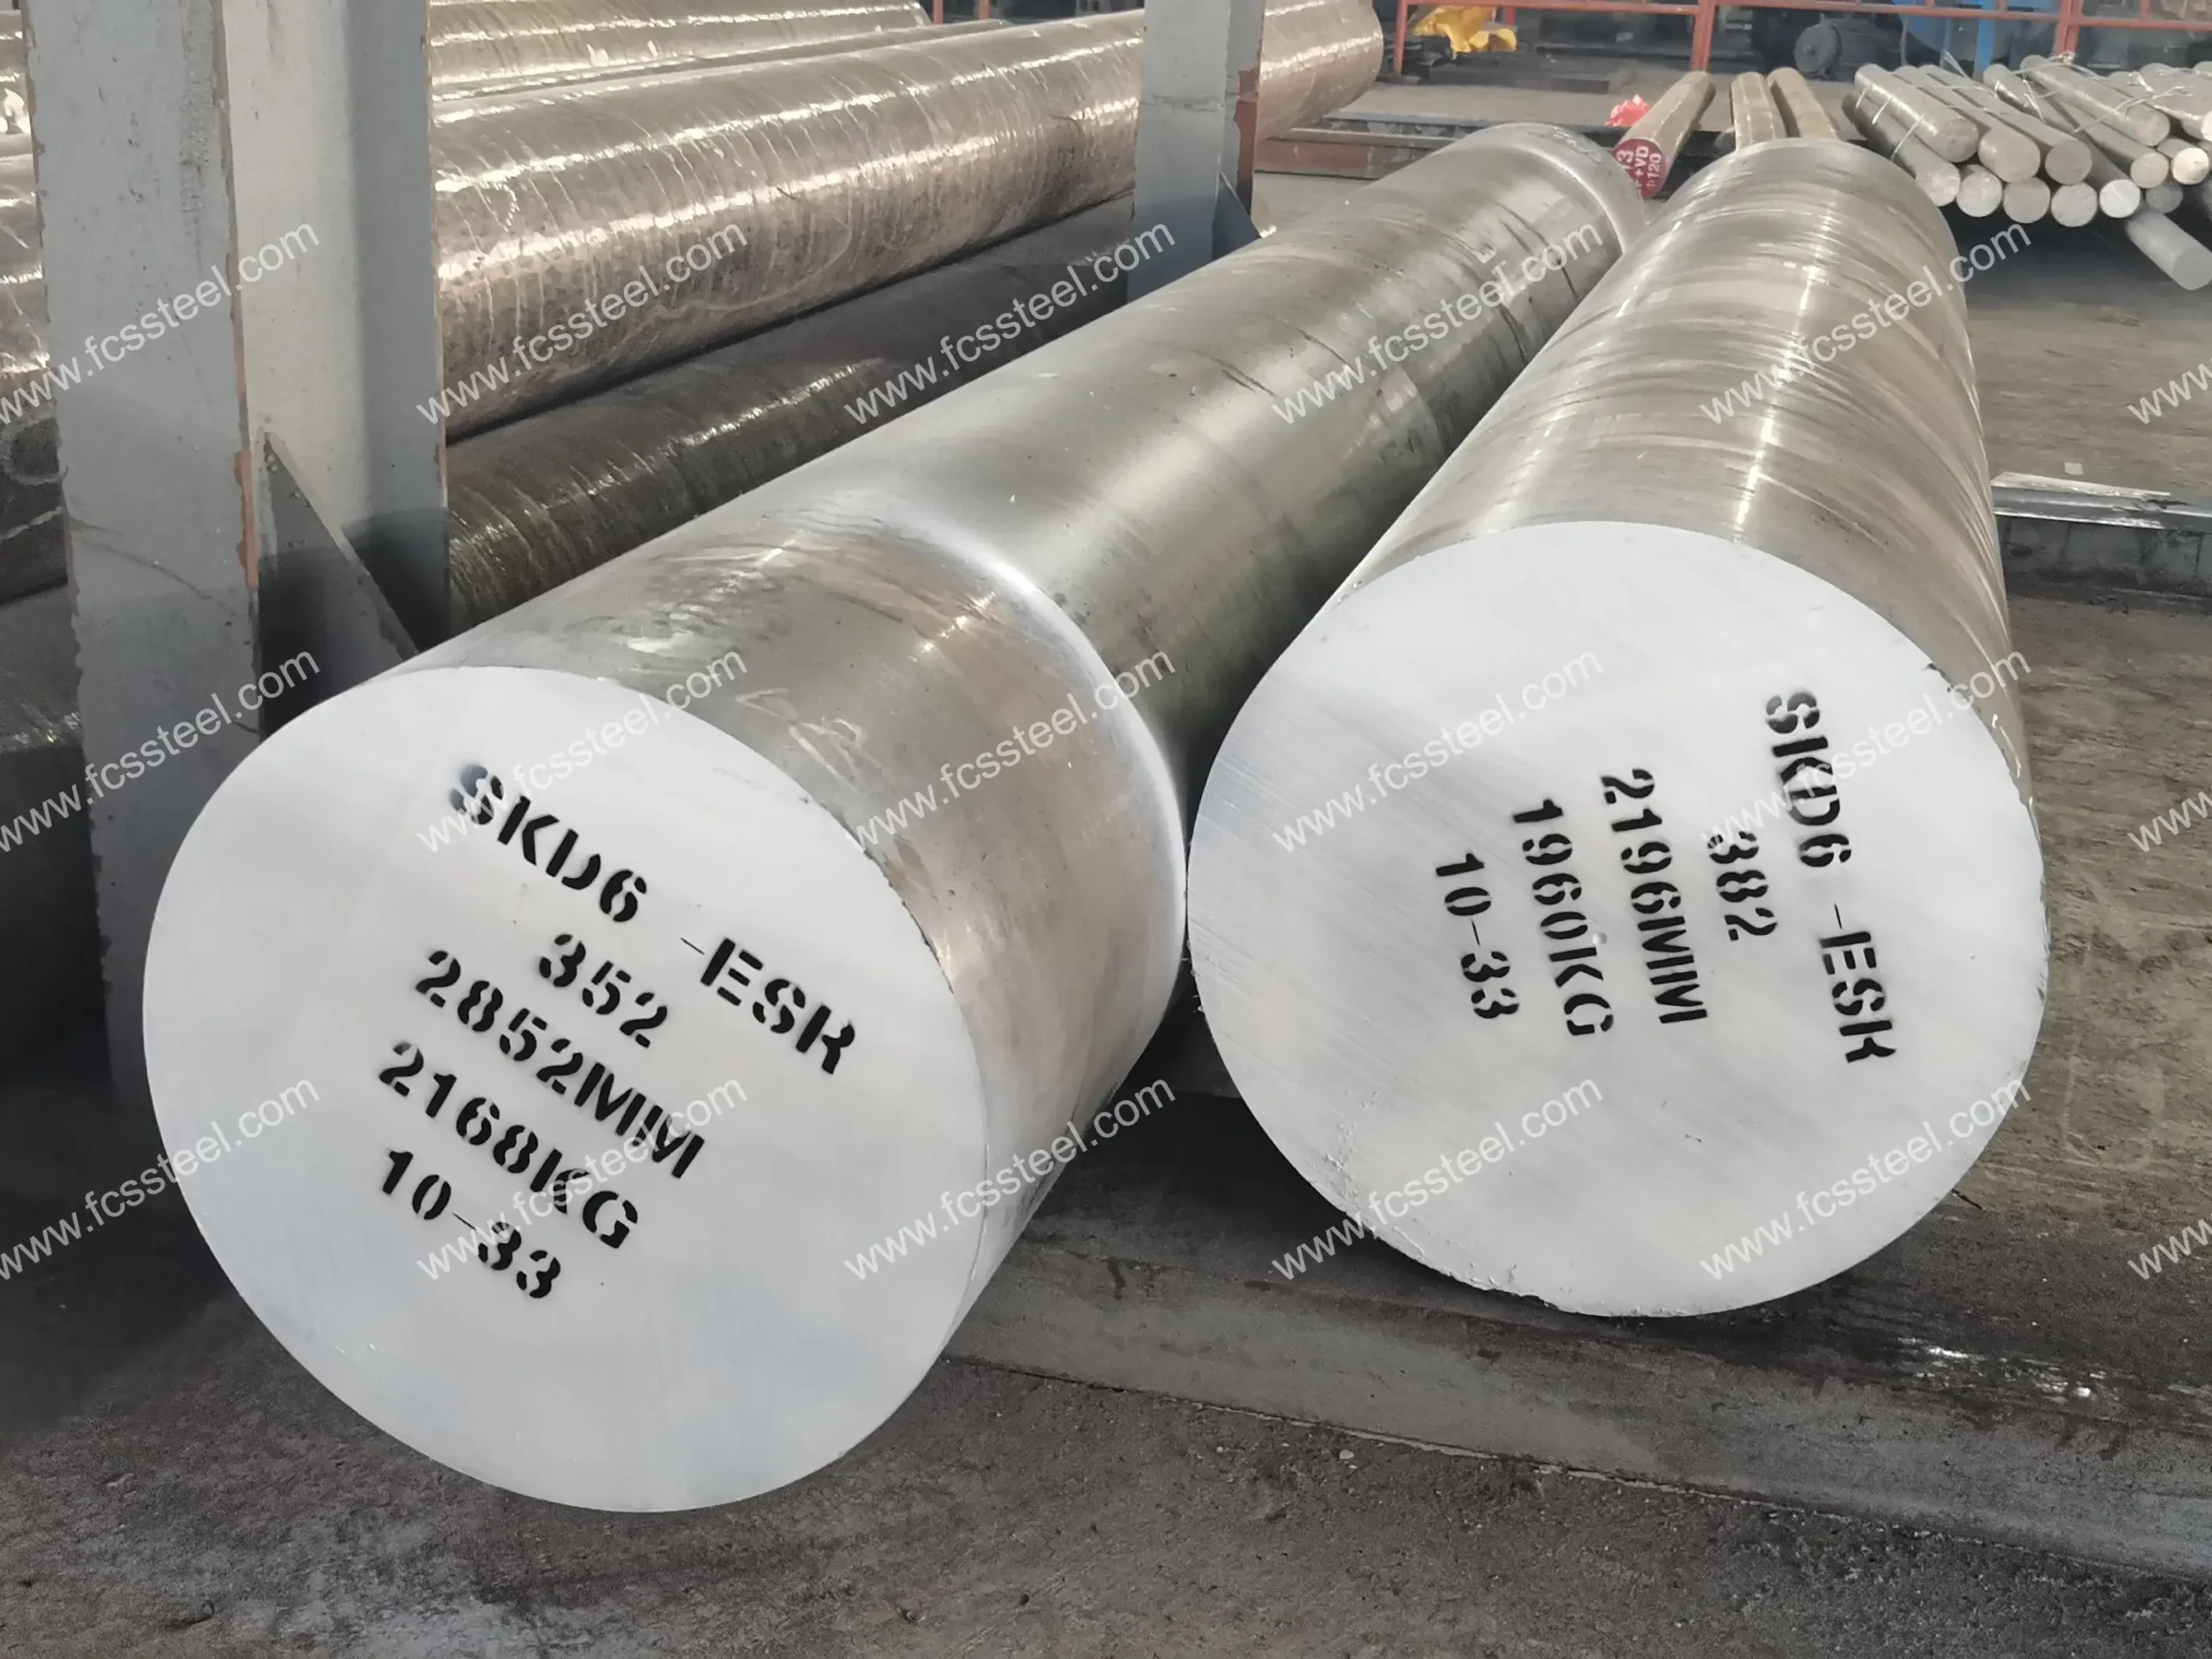
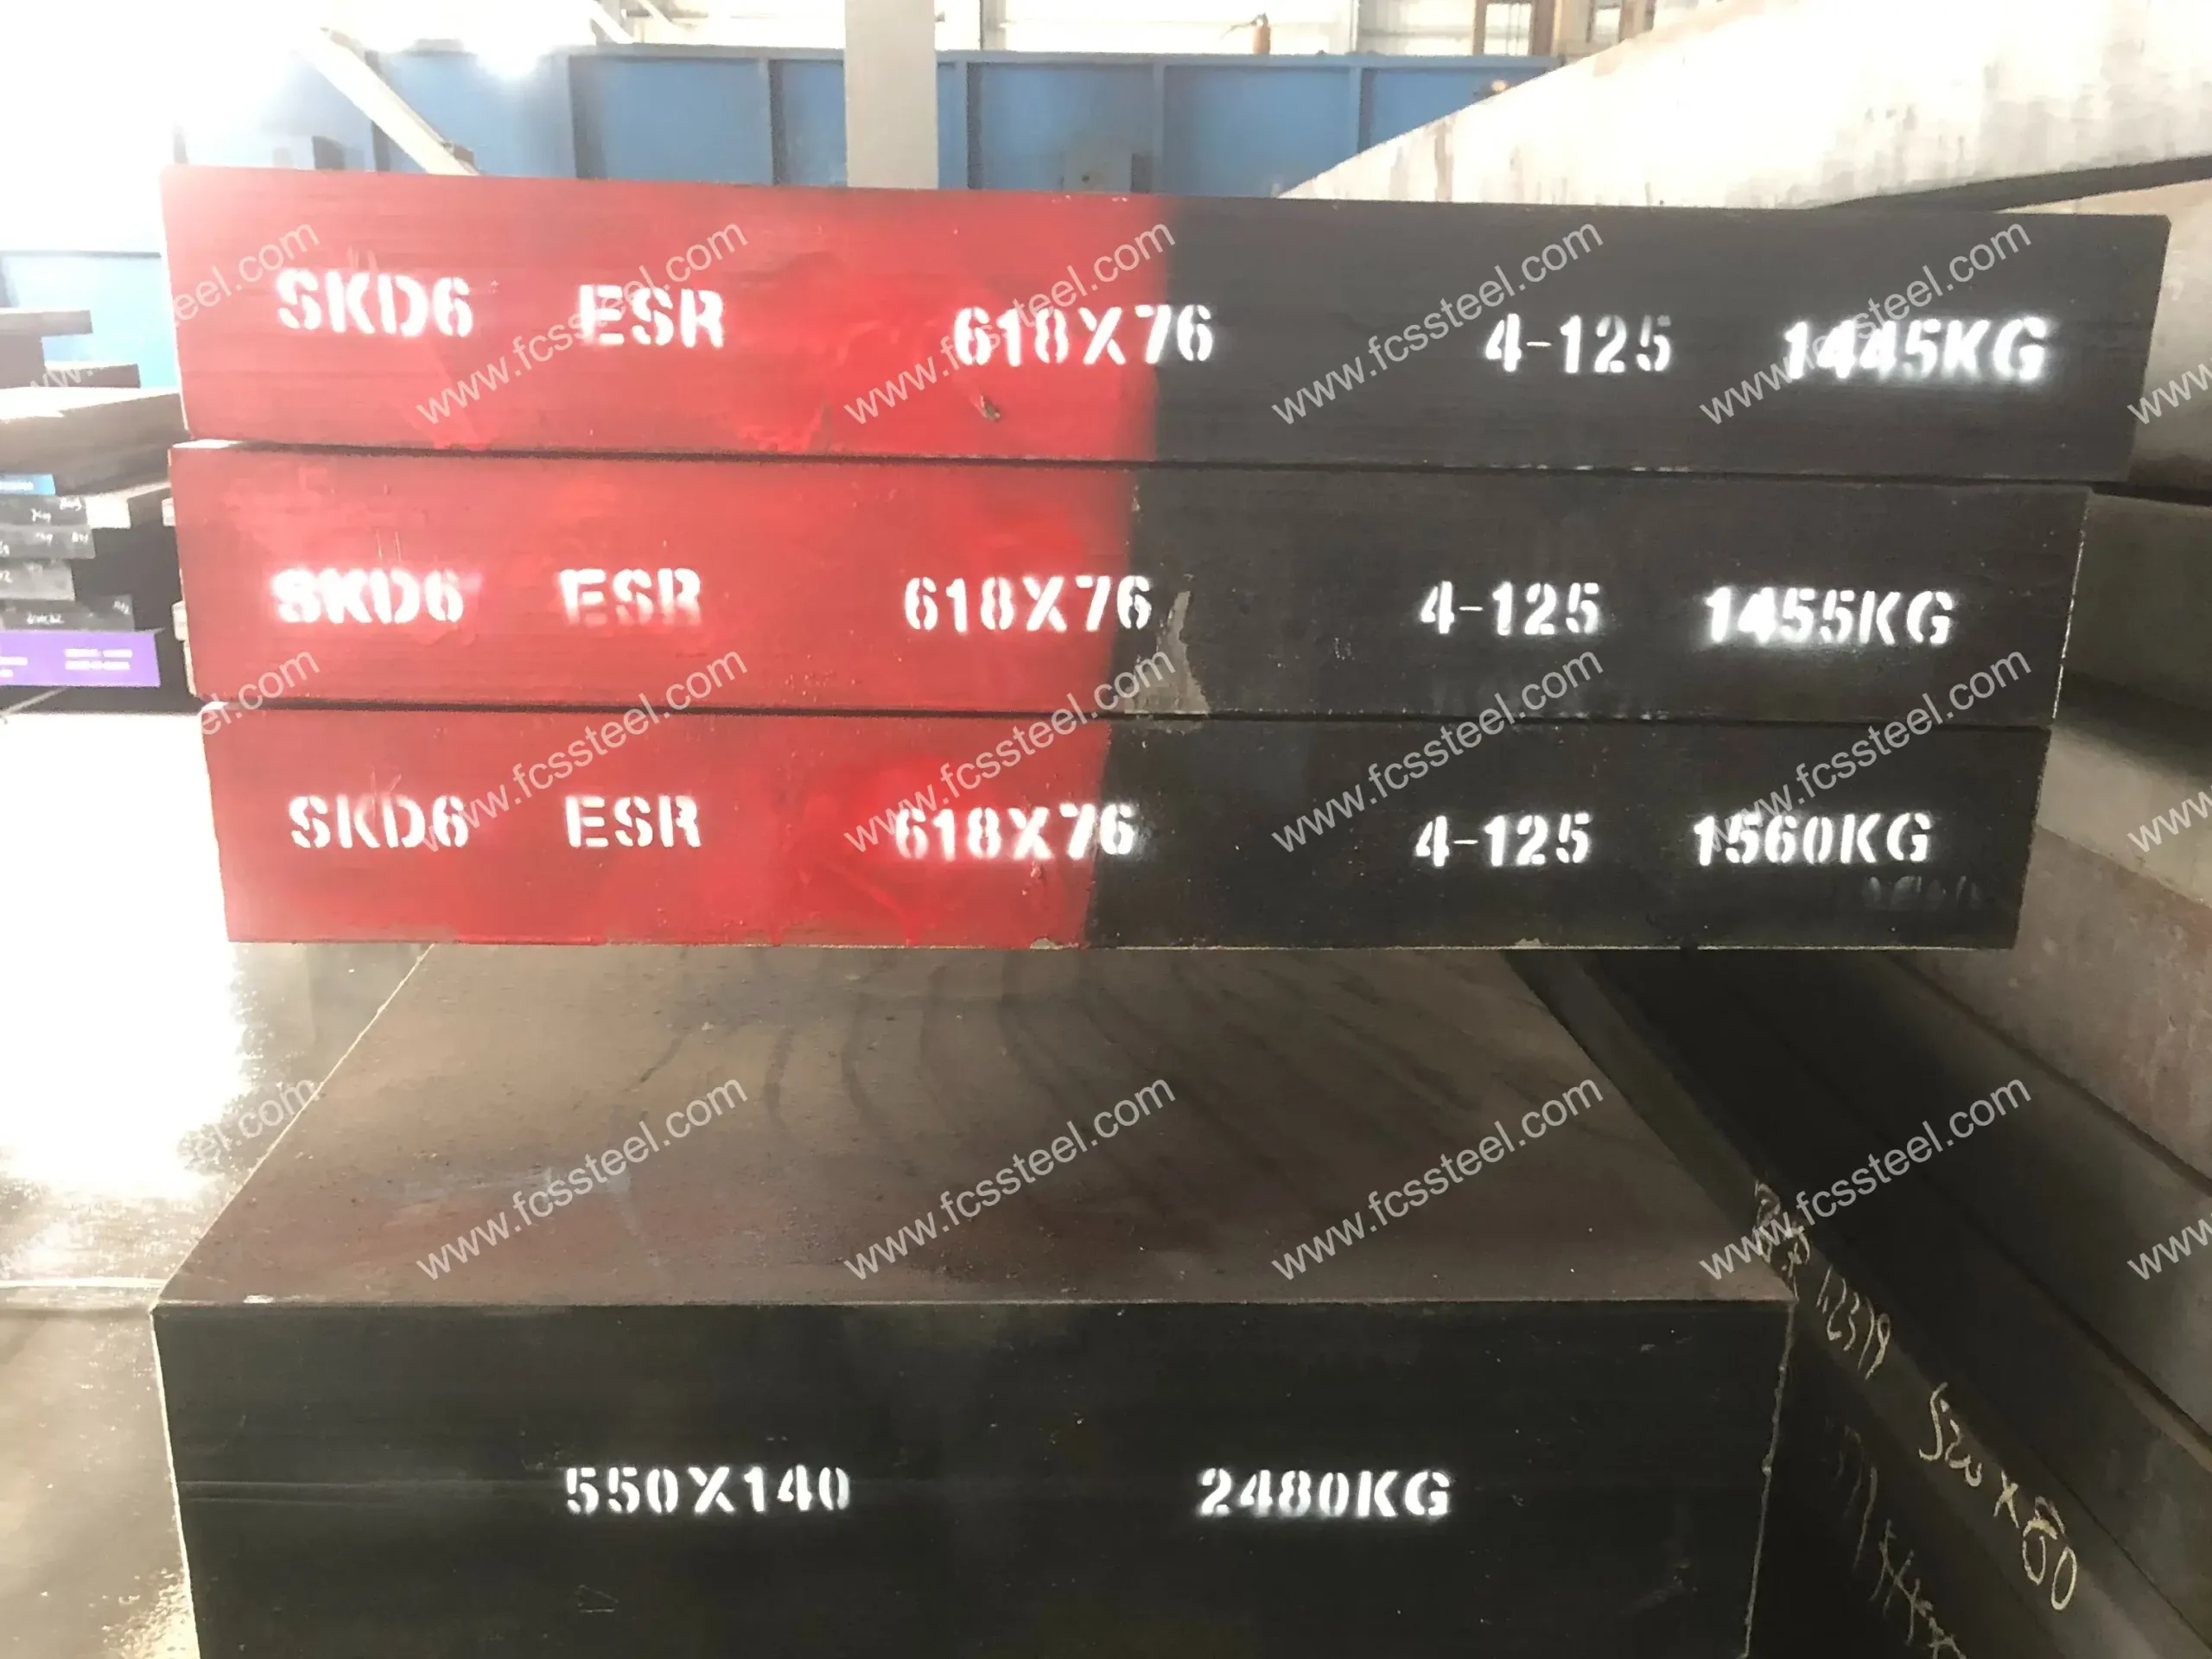
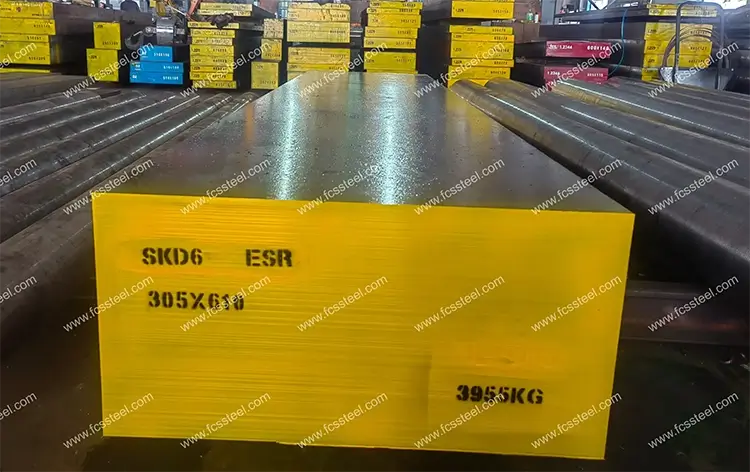



SKD6 Takım Çeliği
SKD6 takım çeliği, Japonya'nın JIS G4404 standardında belirtilen ve Amerikan AISI H11 standardına karşılık gelen bir sıcak işleme kalıp çeliğidir . Orta düzeyde vanadyum içeriğine sahip bir Cr-Mo takım çeliğidir. Başlıca avantajları, iyi tokluğu ve ısı çatlamasına karşı direncidir; bu da onu sıcak kesme bıçakları, sıcak zımbalar ve döküm kalıpları gibi orta düzeyde ısı yükü altında yapılan kalıp uygulamaları için uygun hale getirir.
Yüksek vanadyumlu sıcak iş çelikleriyle karşılaştırıldığında, SKD6 yüksek sıcaklık dayanımı ve kırmızı sertlik açısından biraz daha zayıftır, ancak ısıl işlem sırasında daha iyi işlenebilirlik ve boyut kararlılığı sunar. Özellikle çoklu işleme operasyonları veya yüksek boyutsal doğruluk gerektiren kalıp bileşenleri için uygundur.
SKD6'nın uluslararası eşdeğer kaliteleri arasında şunlar yer almaktadır: Çin'in GB 4Cr5MoSiV, Amerika Birleşik Devletleri'nin AISI H11, Almanya'nın DIN X38CrMoV5-1 ( 1.2343 ), Rusya'nın GOST 4Х5МФС. Dengeli performansı ve iyi maliyet etkinliği ile SKD6, havacılık parçası şekillendirme, alüminyum alaşım ekstrüzyon kalıpları ve sıcak kesme ekipmanlarında yaygın olarak kullanılmaktadır.
SKD6 Takım Çelik Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. SKD6 Kalıp Çeliği:
SKD6 Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
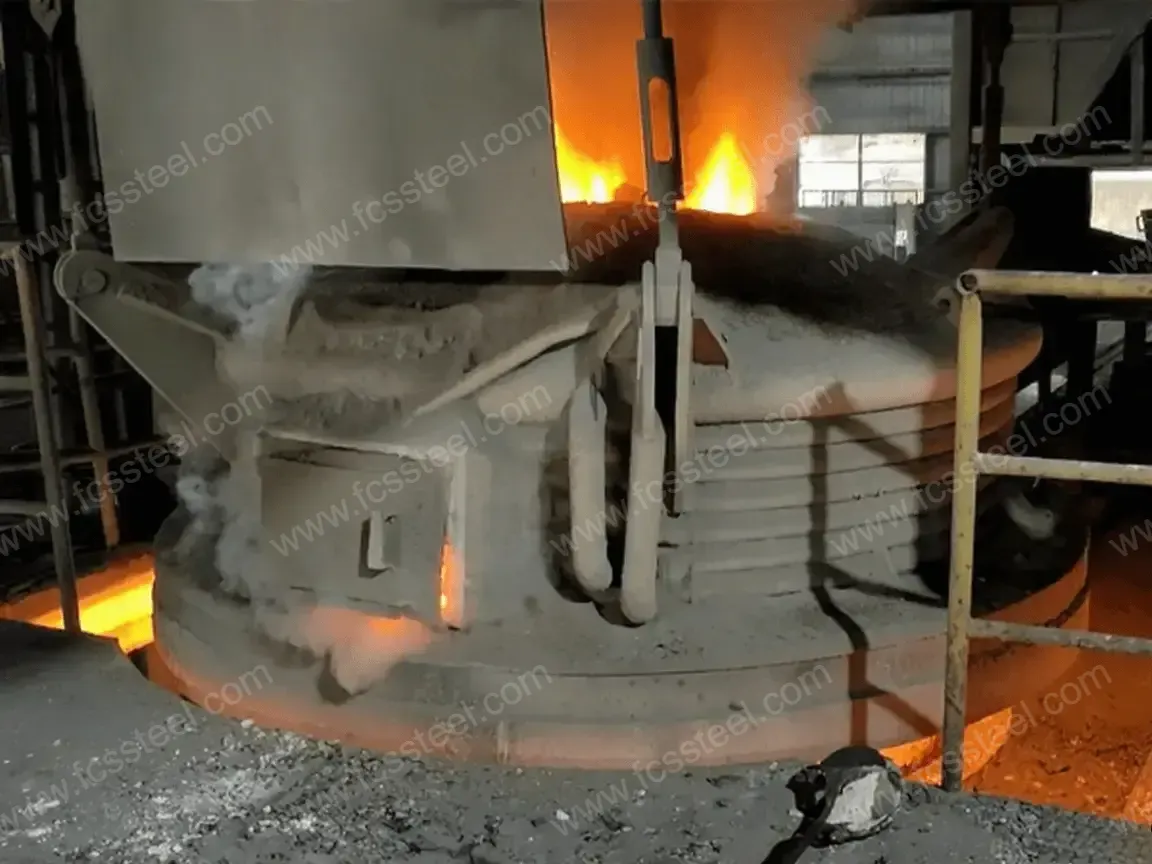
- SKD6 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
SKD6 Takım Çeliğinin Kimyasal Bileşimi

SKD6 Takım Çeliği Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
SKD6 Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
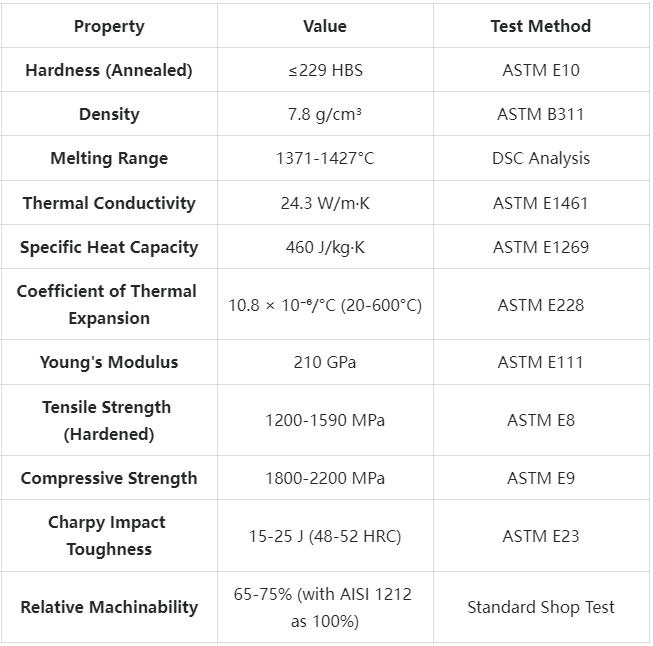
SKD6 Takım Çeliği Teknik Özellikleri
SKD6 Takım Çelik Ürün Uygulamaları

Ana uygulama senaryoları
Dövme kalıpları ve takımları
Sıcak dövme işlemleri, SKD6'nın mekanik ve termal yorgunluğa karşı mükemmel direncinden faydalanır. Çeliğin tokluğu, dövme sıcaklıklarında aşınma direncini korurken erken çatlamayı önler. Bir havacılık ve uzay bileşeni tedarikçisi SKD6 dövme kalıplarımızı kullandığında, takım ömrü %35 artmış ve dövme parçaların boyut tutarlılığı iyileşmiş, bu da doğrudan üretim verimliliğinin artmasına ve parça başına maliyetin düşmesine yol açmıştır.
SICAK MAKAS BIÇAKLARI
SKD6, yüksek sertlik, aşınma direnci ve tokluğu bir araya getirerek çelik fabrikalarında ve metal işleme tesislerinde kullanılan sıcak kesme bıçakları için idealdir. Bu bıçaklar, yüksek sıcaklıklarda bile keskin kenar bütünlüğünü koruyarak temiz kesimler ve uzun bakım aralıkları sağlar. Bir çelik üreticisi, SKD6 sıcak kesme bıçaklarımızla bıçak değiştirme sıklığını %45 oranında azaltmıştır.
Yüksek sıcaklık reçineleri için plastik kalıplar
Yüksek sıcaklık mühendislik plastiklerinin (PPS, PEI, PEEK) enjeksiyon kalıplamasında SKD6, mükemmel aşınma direnci ve cilalanabilirlik sunar. Termal özellikleri, verimli ısı transferi ve istikrarlı soğutma sağlayarak, çevrim sürelerini kısaltan yüksek kaliteli kalıplanmış parçalar üretir. Bir elektronik bileşen üreticisi, SKD6 kalıplarımıza geçtikten sonra yüzey kalitesi ve çevrim sürelerinde %25'lik bir artış olduğunu bildirdi.
Sektöre özel uygulamalar
- Otomotiv endüstrisi: Şanzıman parça kalıpları, motor bloğu kalıpları, süspansiyon parça dövme kalıpları.
- Havacılık ve uzay: türbin kanat dövme takımları, yapısal bileşen ekstrüzyon kalıpları, yüksek mukavemetli bağlantı elemanları takımları.
- Elektronik endüstrisi: Isı emici ekstrüzyon kalıpları, konnektör kalıpları, yarı iletken paketleme aletleri.
- İnşaat sektörü: Alüminyum pencere çerçeve ekstrüzyon kalıpları, yapısal çelik dövme takımları.
- Tüketim Malları: dayanıklı bileşen kalıpları, cihaz bileşeni takımları.
- Askeri / Savunma: Güvenilirlik gerektiren kritik uygulamalar için hassas bileşen takımları Askeri / Savunma: Güvenilirlik gerektiren kritik uygulamalar için hassas bileşen takımları.
- Tıbbi Ekipman: Cerrahi alet takımları, yüksek hassasiyet gerektiren implant bileşeni takımları.
SKD6 Takım Çeliği Rekabet Avantajı Karşılaştırması

SKD6 Takım Çeliği Müşteri Başarı Hikayeleri
SKD6 Takım Çeliği Fiyatlandırma Yapısı Bilgileri
SKD6 Takım Çeliği Hakkında Sıkça Sorulan Sorular

S: SKD6, standart H13 takım çeliğiyle karşılaştırıldığında nasıldır?
C: SKD6, AISI H13'e kabaca eşdeğer bir Japon sınıfıdır (JIS), ancak bizim SKD6'mız, H13 spesifikasyonu dahilinde daha sıkı kimyasal bileşim kontrolüne, optimize edilmiş işleme ve daha sıkı kalite kontrolüne sahiptir ve bu da özellikle termal yorulma direnci ve tokluk açısından üstün performans özellikleriyle sonuçlanır.S: SKD6 kaynaklanabilir ve tamir edilebilir mi?
C: Evet, SKD6 uygun prosedürler kullanılarak başarıyla kaynaklanabilir; 315-370°C'ye kadar ön ısıtma, uyumlu dolgu malzemeleri kullanımı, katmanlar arası sıcaklıkların korunması ve kaynak sonrası ısıl işlem uygulanmasını öneririz. Teknik destek ekibimiz, özel uygulamanız için ayrıntılı kaynak prosedürleri sağlayabilir.S: Kesit boyutu SKD6'nın performansını nasıl etkiler?
C: SKD6, yaklaşık 150 mm'lik bir kesit boyutuna kadar iyi sertleştirilebilirlik sağlar. Daha büyük kesitler, çekirdek sertliğinin giderek düşmesine neden olabilir. Büyük kesitli takım ve kalıplardaki kritik uygulamalar için SKD6-SD'yi (Özel Derin Sertleştirme çeşidi) öneriyoruz veya tam kesit sertliğini artırmak için yüksek kaliteli bir elektroslag yeniden eritme/vakum ark yeniden eritme sınıfını değerlendiriyoruz.S: SKD6 kullanılmadan önce nasıl saklanmalıdır?
C: Korozyonu önlemek için kuru ve sıcaklık kontrollü bir ortamda saklanmalıdır. Uzun süreli saklama için hafif yağ kullanılmalıdır. Bükülmeyi önlemek için geniş bölümler uygun şekilde desteklenmelidir. Korozyon meydana gelirse, ısıl işlemden önce tamamen temizlenmelidir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |