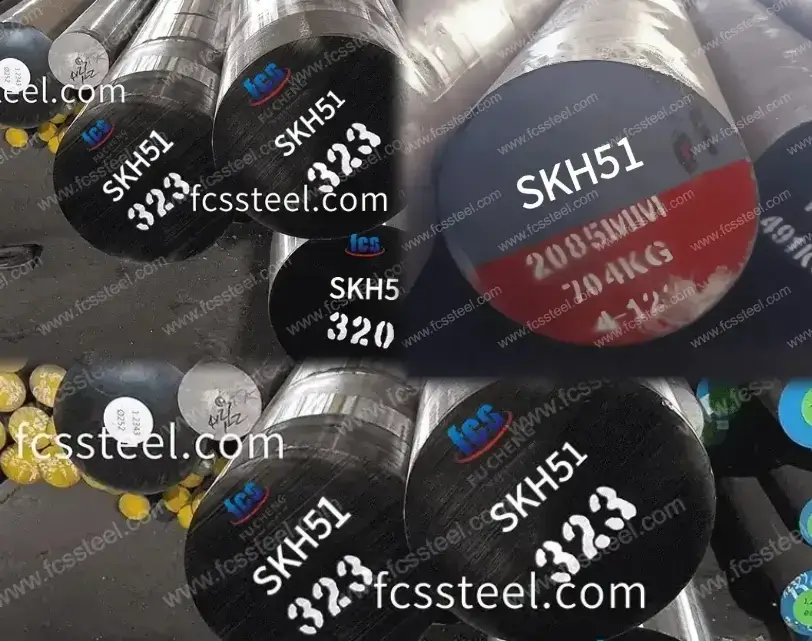
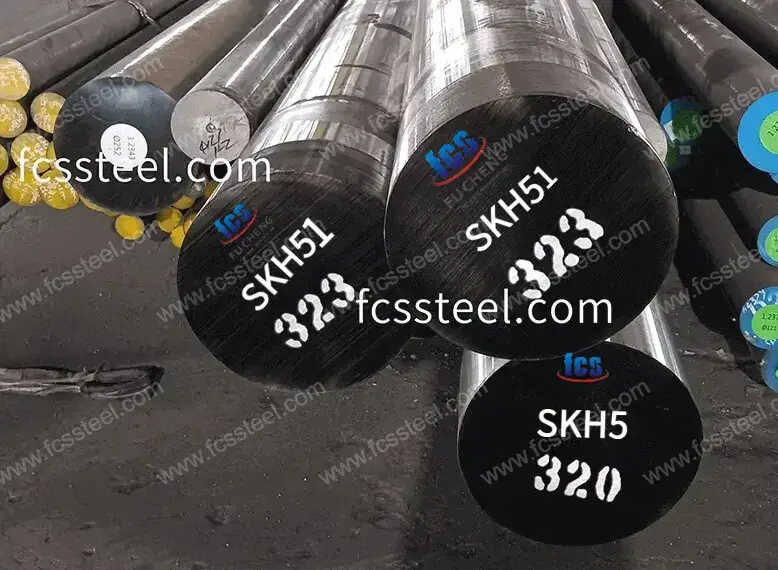
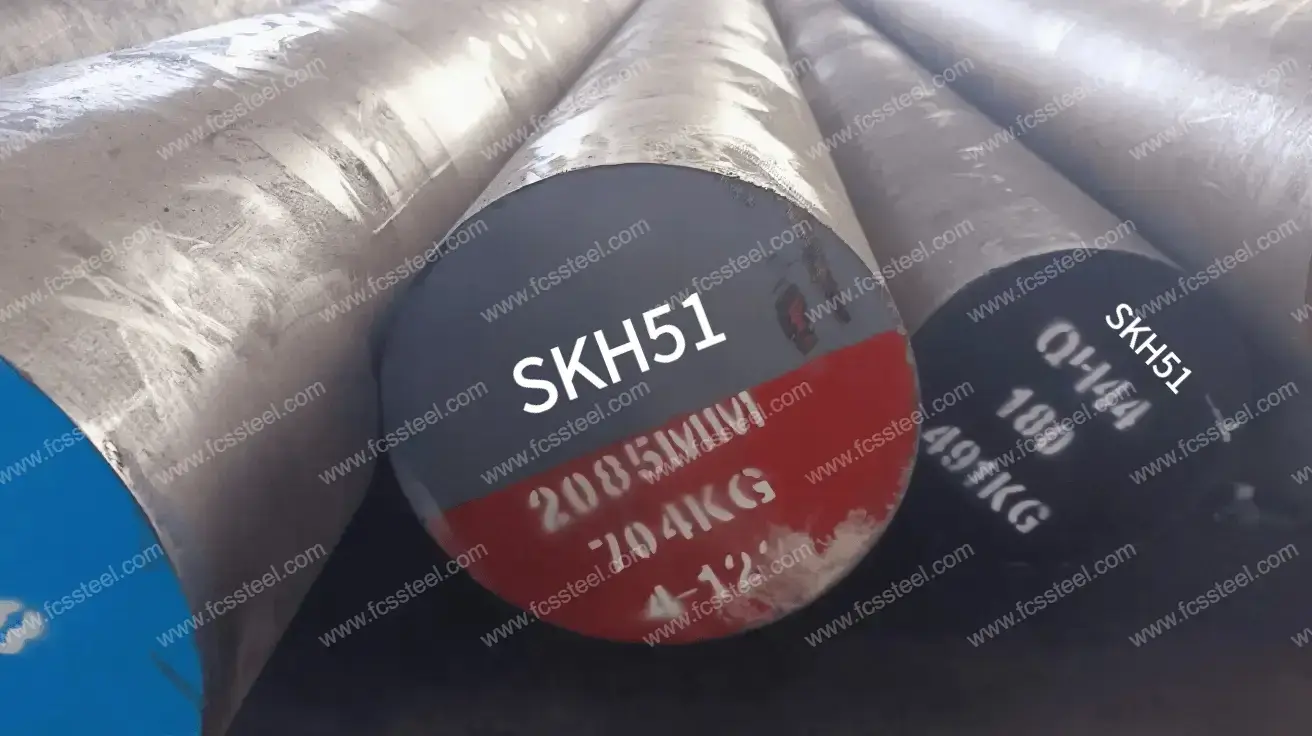
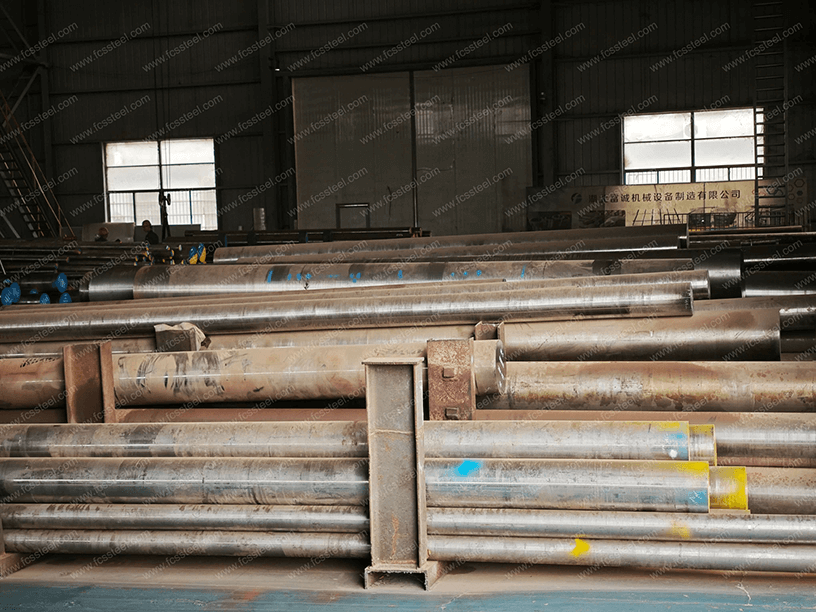
SKH51 Takım Çeliği
Günümüzün yüksek hızlı hassas işleme endüstrisinde, geleneksel takım çelikleri yüksek sıcaklıklarda sertliklerini kaybetme eğilimindedir; bu da takım ömrünün kısalmasına, işleme hassasiyetinin azalmasına ve üretim maliyetlerinin artmasına neden olur. Bu zorluk, özellikle otomotiv, havacılık ve hassas makine imalat sektörlerindeki verimliliği etkilemektedir.
FCS Factory tarafından tedarik edilen SKH51 yüksek hızlı takım çeliği, optimize edilmiş kimyasal bileşimi ve gelişmiş ısıl işlem süreçleriyle bu teknik zorluğun üstesinden gelir. SKH51 çeliğindeki tungsten ve molibden elementleri mükemmel kızıl sertlik sağlarken, orta miktardaki vanadyum ve krom mükemmel aşınma direnci ve boyut kararlılığı sağlar.
FCS Factory'nin SKH51 takım çeliğinden üretilen kalıplar ve kesici takımlar, yüksek sıcaklıklarda mükemmel performans gösterir ve sıradan takım çeliklerine kıyasla %200'den fazla daha uzun bir çalışma ömrüne sahiptir. Bu sayede müşterilerimiz için kalıp değiştirme sıklığı ve bakım maliyetleri önemli ölçüde azalırken, nihai ürünün tutarlılığı ve doğruluğu da artar.
SKH51 Takım Çeliği Ürün Tanıtımı
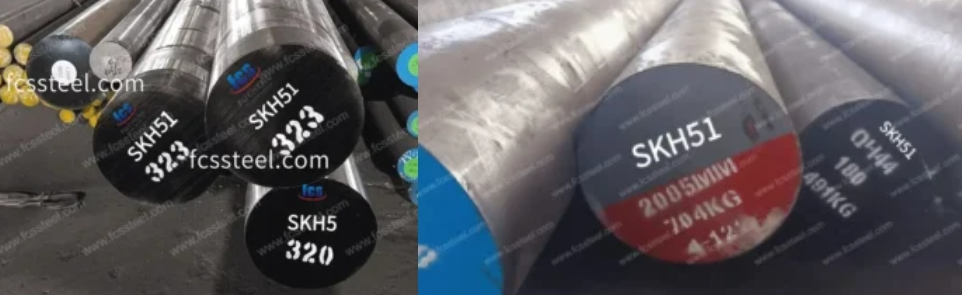
SKH51 takım çeliği molibden bazlıdır yüksek hızlı takım çeliği Japon Endüstri Standardı'nı (JIS G4403) karşılayan ve yüksek performanslı bir kesici takım malzemesidir. İlgili Amerikan standardı ASTM M2'dir ve ilgili Alman standardı DIN/W-Nr'dir. S6-5-2 / 1.3343Kimyasal bileşimi, yüksek karbon, molibden, tungsten ve vanadyumdan oluşan çekirdek yapısına dayanır ve krom ve diğer elementlerle desteklenir; fosfor ve kükürt safsızlıkları sıkı bir şekilde kontrol edilir. Mükemmel kırmızı sertliğe (sertlik 600°C'de HRC60'ın üzerinde kalır) ve mükemmel yüksek sıcaklık aşınma direncine sahiptir.
Yüksek sıcaklıkta söndürme (1190-1230°C yağ soğutması veya tuz banyosu) ve çoklu temperleme (540-570°C 2-3 kez temperleme) yoluyla SKH51, ≥63 HRC sertliğe optimize edilebilir ve ≥3,500 MPa eğilme dayanımı ve ≥25 J/cm² darbe tokluğuna sahip temperlenmiş martensit bazlı bir yapı oluşturur. Tasarımın doğası, yüksek sıcaklık performansını artırmak için molibden-tungsten kompozit karbürlere dayanırken, krom sertleştirilebilirliği artırır ve vanadyum tane boyutunu iyileştirir ve aşınma direncini artırır, ancak karbür dağılımının homojenliğinin performans üzerindeki etkisine dikkat edilmelidir.
SKH51 Takım Çelik Türleri ve Seçenekleri

Aşağıdaki tabloda SKH51 Kalıp Çeliği için boyut aralığı, yüzey durumu ve tolerans detayları gösterilmektedir :

SKH51 Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- SKH51 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
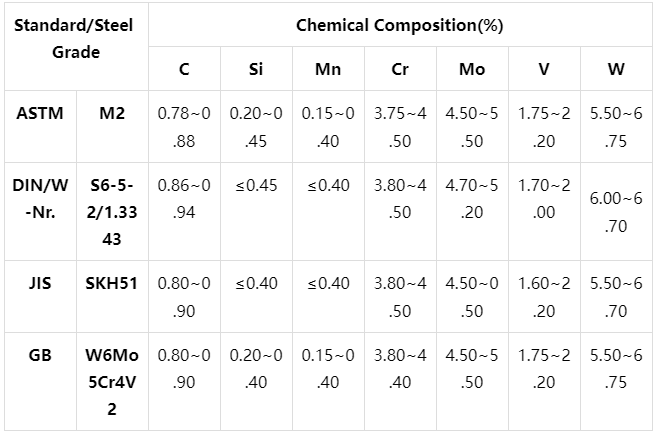
SKH51 Takım Çeliğinin Kimyasal Bileşimi
SKH51 Takım Çeliği Isıl İşlem Prosesi

1. Tavlama
Amaç: Dövme veya haddeleme sırasında oluşan iç gerilmeleri ortadan kaldırmak, sertliği azaltmak, kesme performansını iyileştirmek ve sonraki işleme ve ısıl işleme hazırlamak.
İşlem parametreleri:
Isıtma sıcaklığı: 800-850 ℃, tutma süresi 2-4 saat, fırın 500 ℃'nin altına soğutulur ve ardından hava ile soğutulur.
2. Söndürme
Amaç: Takım çeliğinde martenzitik organizasyon elde etmek, sertliği ve aşınma direncini artırmak.
İşlem parametreleri:
Isıtma sıcaklığı: 1000-1050 ℃ (genellikle 1020-1040 ℃ kullanılır), tutma süresi iş parçasının boyutuna göre belirlenir, genellikle 30-60 dakikadır.
Soğutma: Yağ soğutması veya hava soğutması (küçük boyutlu veya basit şekilli iş parçaları için), büyük iş parçaları kademeli söndürme ile söndürülebilir (260-300 ℃ tuz banyosunda bir süre soğutulur ve ardından hava ile soğutulur), söndürme gerilimini azaltmak, deformasyonu ve çatlamayı önlemek için.
3. Temperleme
Amaç: Söndürme stresini ortadan kaldırmak, sertlik ve tokluğu ayarlamak, organizasyonu ve boyutu stabil hale getirmek.
İşlem parametreleri:
Düşük sıcaklıkta temperleme: 150-250 ℃, yalıtım 2-3 saat, hava soğutmalı, 58-62HRC temperlenmiş sertlik, yüksek sertlik ve aşınma direnci gerektiren kalıplar için.
Orta sıcaklıkta temperleme: 300-500 ℃, yalıtım 2-3 saat, hava soğutmalı, 50-58HRC temperlenmiş sertlik, tokluğu artırabilir, darbe yüküne maruz kalan kalıplar için uygundur.
Yüksek sıcaklıkta temperleme: 500 ℃ veya daha fazla, yalıtım 2-3 saat, hava soğutmalı, temperlenmiş sertlik 45-50HRC, esas olarak olayın daha yüksek tokluk ihtiyacı içindir.
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
Kullanım sırasında gerilim salınımı nedeniyle kalıbın bozulmasını önlemek için iç gerilimlerin giderilmesini sağlayacak yeterlilikte tavlama yapılmalıdır. Büyük kalıplar veya karmaşık şekillere sahip iş parçaları için çoklu tavlama kullanılabilir.
SKH51 Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
FCS fabrikasının çok sıkı bir kalite kontrol ekibi vardır, her bir takım çeliğinin yüzey durumunu dikkatlice kontrol ederek çelik yüzeyinin çatlaklardan, kıvrımlardan, düğümlerden, oksitlenmiş deriden, çukurlaşmadan, çiziklerden ve diğer kusurlardan arınmış olduğundan emin oluruz.
2.Kimyasal Bileşim Testi
Alaşım elementlerinin içeriğinin standart gerekliliklerini karşılayıp karşılamadığını doğrulamak ve malzemenin mekanik özelliklerinin temelini korumak için, personelimizin aynı anda birden fazla elementi analiz etmek üzere tam spektrumlu doğrudan okuma spektrometresi kullanmasına izin vereceğiz. Numune alma işleminde, testi uyarmak için bir blok numune kullanılarak yüzey oksidasyon tabakasının kaldırılması gerekmektedir.
3. Boyut ve Tolerans Muayenesi
FCS fabrikası, müşterinin sözleşme gerekliliklerine uygunluğundan emin olmak için çeliğin boyutlarını ve toleranslarını incelemek üzere profesyonel ölçüm aletleri kullanacaktır. Mezura, yüksek hassasiyetli kumpaslar (0.02 mm), mikrometreler (0.001 mm) ve özel muayene aletleri dahil olmak üzere boyutsal doğruluk gerekliliklerine göre ilgili ölçüm aletleri seçilecektir. Muayene kalemleri şunları kapsar: toleransların ve boyutların sözleşme gerekliliklerini karşıladığından emin olmak için çap, kalınlık, genişlik, uzunluk, delik çapı, pah kırma boyutları vb.
4.Sertlik testi
FCS fabrikamız, müşterinin sözleşme gereksinimlerini karşıladığından emin olmak için çeliğin sertliğini test etmek amacıyla profesyonel sertlik test cihazı kullanacaktır.
5.Ultrasonik Test
Ultrasonik Test Standardı (UT Test Standardı): Sep 1921-84 Class3 D/d,E/e.
FCS fabrikası, malzemenin içindeki makro kusurları (çatlaklar, büzülme delikleri, kapanımlar, beyaz noktalar vb.) tespit etmek için ultrasonik test ekipmanı kullanır ve her yuvarlak çelik ve levha parçası, sevkiyattan önce kalitenin yeterli olduğundan emin olmak için sevkiyattan önce ikinci bir kusur tespit testine tabi tutulur.
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
FCS fabrikası, müşterinin gereksinimlerini karşıladığından emin olmak için numunenin mikro yapısını standart derecelendirme tablosuyla karşılaştırarak ostenit tane boyutunu belirlemek için karşılaştırmalı yöntemi kullanacaktır.
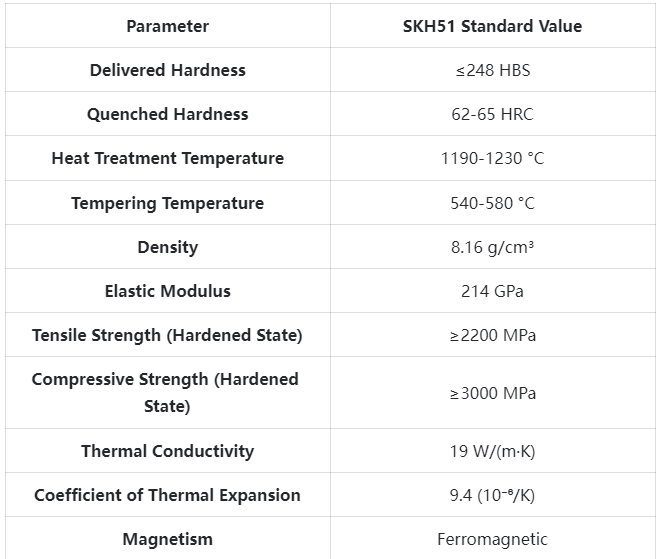
SKH51 Takım Çeliği Teknik Özellikleri
SKH51 Takım Çelik Ürün Uygulamaları

- Otomotiv endüstrisi: Yüksek hassasiyetli soğuk kesme ve progresif kalıplar, yüksek hızlı kesme kalıpları, sıcak dövme kalıp astarları, zorlu diş açma takımları, motor parçaları için hassas işleme takımları.
- Havacılık ve uzay sanayi: Yüksek performanslı titanyum alaşımlı kesici takımlar, kompozit malzeme işleme için özel takımlar, yüksek hassasiyetli delme kalıpları ve kılavuz burçları, havacılık bağlantı elemanı şekillendirme kalıpları, özel alaşım işleme takımları.
- Elektrik ve elektronik endüstrisi: hassas kesme kalıpları, mikro konnektör şekillendirme kalıpları, hassas elektronik bileşen şekillendirme aletleri, LED ısı emici ekstrüzyon kalıpları, IC kurşun çerçeve delme kalıpları.
- Tıbbi cihaz sektörü: hassas cerrahi alet üretim araçları, tıbbi implant işleme araçları, tıbbi cihaz hassas parça kalıpları, enjeksiyon iğnesi şekillendirme araçları, ortopedik alet şekillendirme kalıpları.
SKH51 Takım Çeliği Rekabet Avantajı Karşılaştırması
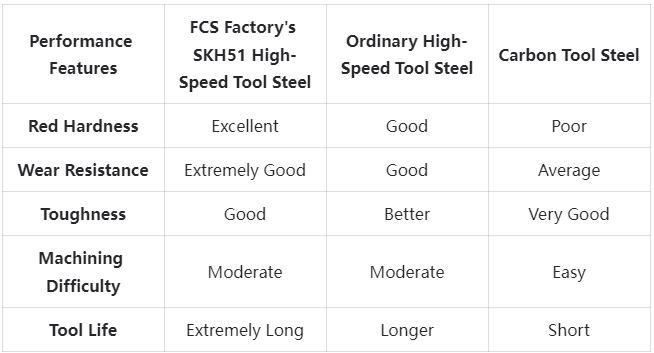
SKH51 Takım Çeliği Müşteri Başarı Hikayeleri
Aracıyı ortadan kaldırın, fabrikadan satın alma yapın, satın alma maliyetini düşürün ve pazar rekabet gücünü artırın.
SKH51 Takım Çeliği Fiyatlandırma Yapısı Bilgileri
Dünya'ya hizmet, tüm dolap satışı, fabrika toptan fiyatı.
SKH51 Takım Çeliği Hakkında Sıkça Sorulan Sorular
S: SKH51 ile M2 takım çeliği arasındaki fark nedir?
C: SKH51, esasen ABD AISI M2 yüksek hızlı takım çeliğiyle aynı olan bir Japon standart tanımlamasıdır. Her ikisinin de kimyasal bileşimi temelde aynıdır ve her ikisi de tungsten-molibden tipi yüksek hızlı çelik sınıfına aittir. SKH51, daha düzgün özellikler ve daha iyi ısıl işlem kararlılığı sağlamak için hassas bir şekilde kontrol edilen tungsten-molibden tipi yüksek hızlı takım çeliğidir.S: SKH51'in diğer yüksek hızlı takım çeliklerine göre avantajları nelerdir?
C: SKH51 (M2), diğer yaygın yüksek hızlı takım çeliklerine kıyasla iyi bir özellik ve maliyet etkinliği dengesi sunar. M1'den daha iyi tokluğa, M7'den daha iyi işlenebilirliğe ve M42 gibi kobalt HSS'den daha düşük maliyetli olmasına rağmen yine de iyi bir yüksek sıcaklık performansına sahiptir. SKH51'imiz, eritme ve ısıl işlem sürecini optimize ederek standart SKH51'in performans tutarlılığını ve ısıl işlem kararlılığını daha da artırır.
S: SKH51 için en iyi saklama koşulları nelerdir?
C: SKH51, nem yoğunlaşmasını önlemek için zemin veya duvarlarla doğrudan temastan kaçınarak kuru bir ortamda saklanmalıdır. Büyük malzemeler, deformasyonu önlemek için uygun şekilde desteklenmelidir. Uzun süre depolanan malzemelerin yüzeyinin pas önleyici yağ ile kaplanması veya pas önleyici kağıtla paketlenmesi önerilir. Farklı malzeme grupları açıkça etiketlenmeli ve ilk giren ilk çıkar yönetimi uygulanmalıdır. Açık alanda geçici depolama 24 saati geçmemelidir.S: SKH51, D2 veya H13 gibi diğer takım çelikleriyle karşılaştırıldığında nasıldır?
C: Seçim, özel uygulama gereksinimlerine bağlıdır. Soğuk iş takım çeliği D2 (SKD11) ile karşılaştırıldığında, SKH51 daha iyi bir kırmızı sertliğe ve aşınma direncine sahiptir ve bu da onu özellikle yüksek hızlı veya yüksek sıcaklıklı çalışma ortamları için uygun hale getirir, ancak maliyeti biraz daha yüksektir. Sıcak iş kalıp çeliği H13 (SKD61) ile karşılaştırıldığında, SKH51 daha iyi aşınma direncine ancak daha düşük tokluğa sahiptir ve bu da onu büyük sıcak iş kalıpları yerine hassas soğuk iş kalıpları için daha uygun hale getirir. FCS Factory, müşterinin özel çalışma koşulları ve kullanım ömrü beklentileri için en uygun malzemeyi önererek ayrıntılı bir malzeme seçimi danışmanlık hizmeti sağlayabilir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |