M2 Takım Çeliği | 1.3343| S6-5-2
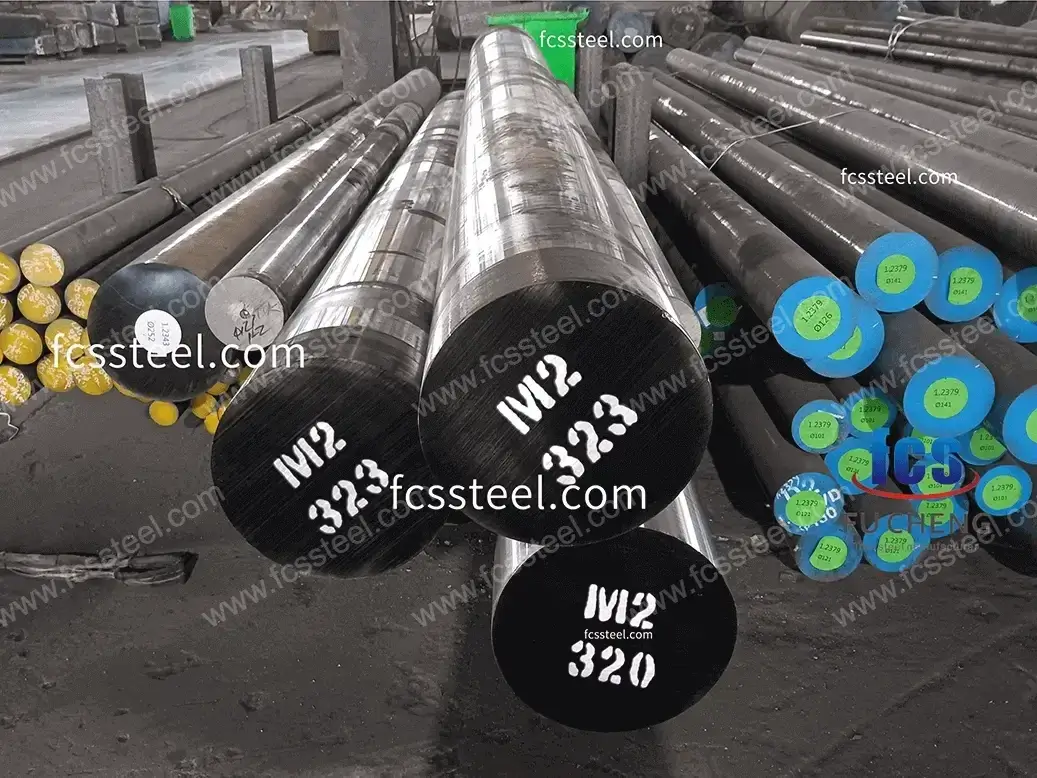
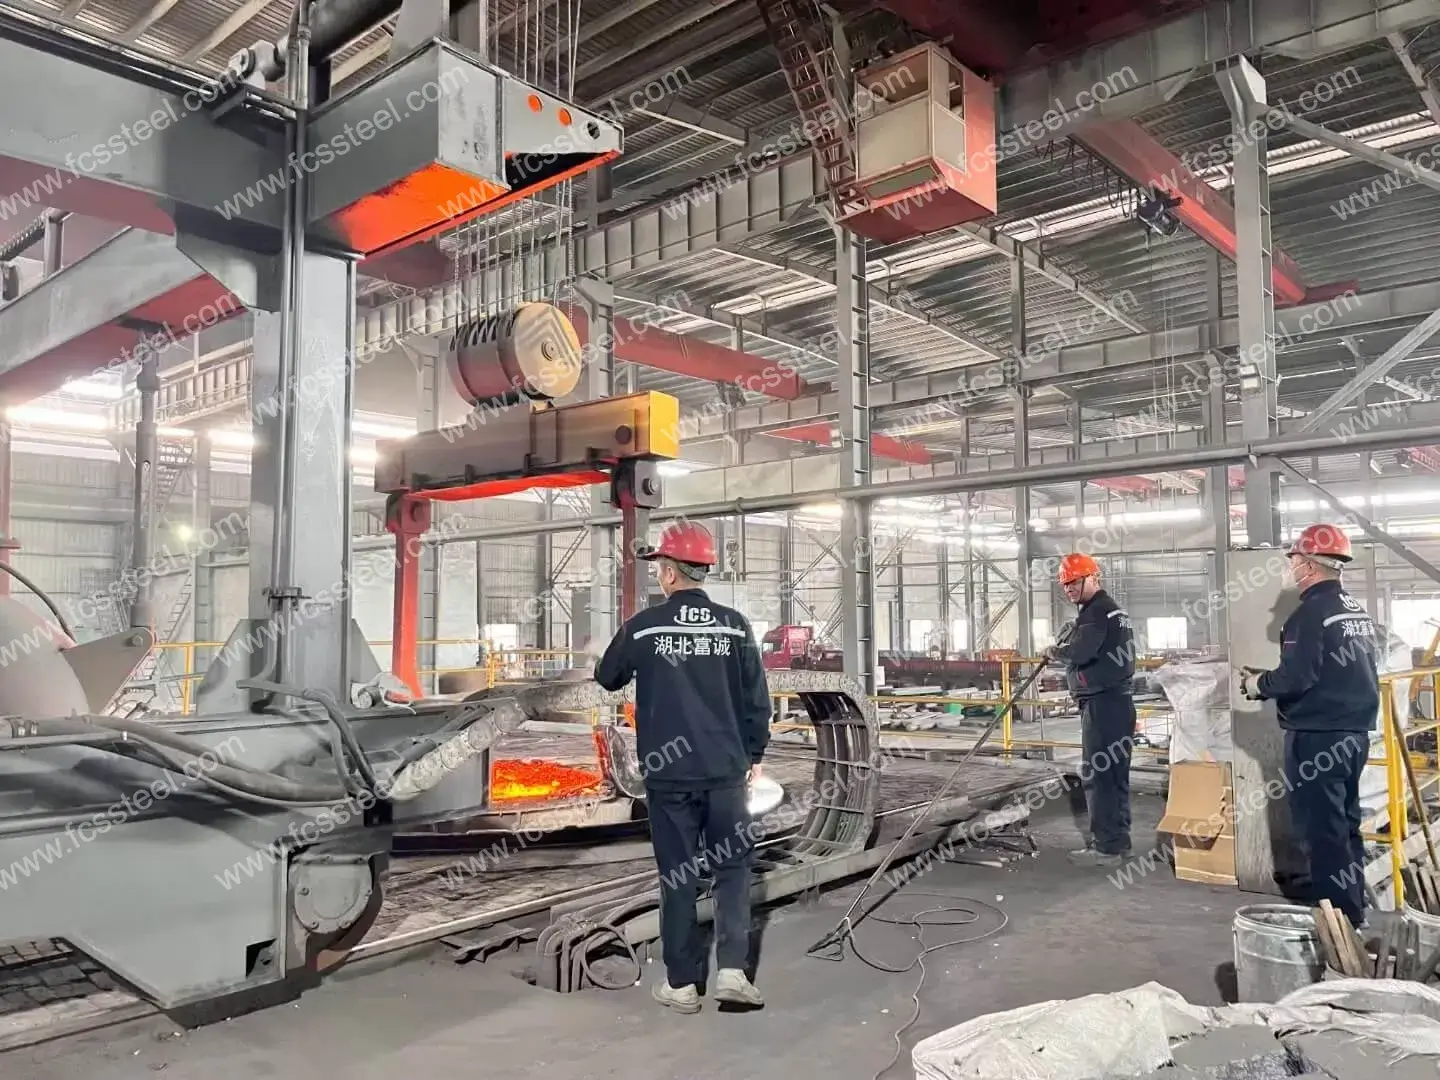
FCS Factory, zorlu endüstriyel kesme, kalıp ve damgalama uygulamaları için optimize edilmiş mikro yapı, tutarlı sertlik ve mükemmel ısı direncine sahip hassas üretimli M2,1.3343,S6-5-2 Yüksek Hızlı Takım Çelikleri sunmaktadır.
M2 Takım Çeliği | 1.3343| S6-5-2 Ürün Tanıtımı
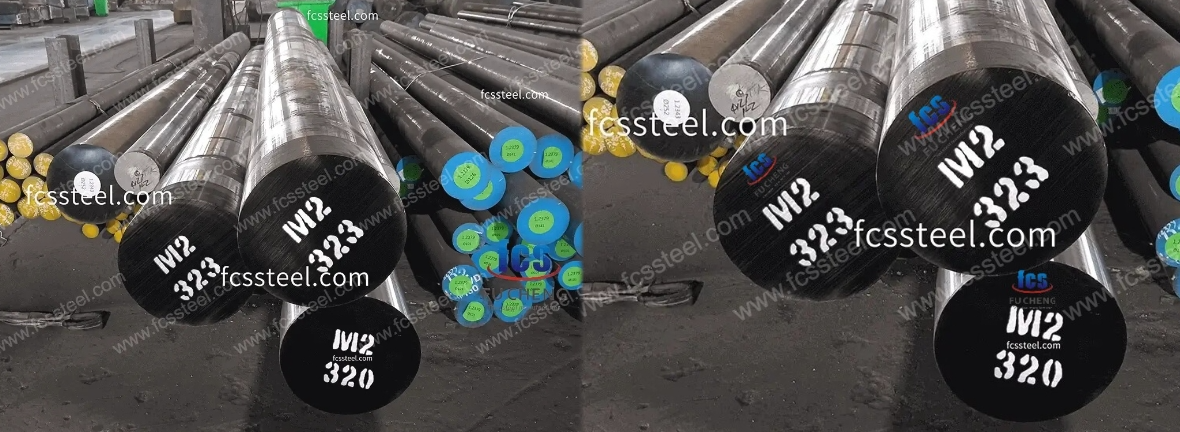
M2 takım çeliği (AISI/ASTM standardı)
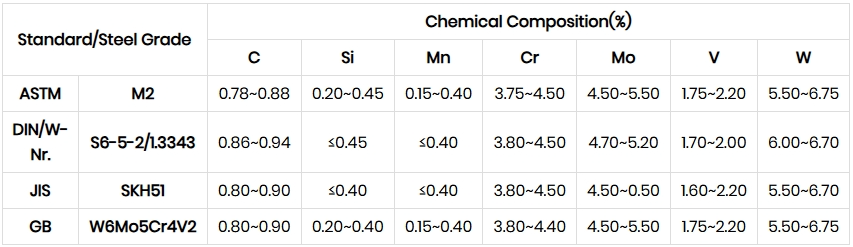
M2 takım çeliği , tipik bileşimi %0.78-0.90 C, %5.50-6.75 W, %4.50-5.50 Mo, %3.80-4.40 Cr ve %1.75-2.20 V olan, molibden bazlı yüksek hızlı bir çeliktir (ASTM standardı). Temel avantajı olan yüksek sertliği sayesinde, 500 ℃ yüksek sıcaklıkta bile ≥ 60 HRC sertliğini korurken, aynı zamanda homojen karbür dağılımına ve iyi tokluğa sahiptir. Bununla birlikte, ısıl işlem sırasında aşırı ısınmaya yatkındır ve bu nedenle su verme sıcaklığının (1190-1230 ℃) ve koruyucu önlemlerin sıkı bir şekilde kontrol edilmesi gerekir. Esas olarak yüksek yük taşıyan kesici takımlarda (matkaplar, freze uçları, torna takımları) ve soğuk işleme kalıplarında (zımbalama kalıbı, ekstrüzyon kalıbı) kullanılır.
S6-5-2 Takım Çeliği (DIN/W-Nr standardı)
S6-5-2 takım çeliği , Çin GB/T 9943 standardına göre M2 ile aynı bileşime sahip bir tungsten-molibden yüksek hız çeliğidir (M2'ye karşılık gelir). Aşınma direnci ve darbe dayanımı geleneksel tungsten yüksek hız çeliğinden daha iyidir, tavlanmış sertliği ≤ 255 HB, 1210-1230℃'de su verme ve 540-560℃'de çift temperleme (tuz banyosu fırını) sonrasında sertliği ≥ 64 HRC'ye kadar ulaşır. Yüksek darbe dayanımlı aletler (örneğin dişli bıçakları, testere bıçakları) ve hassas soğuk şekillendirme kalıpları için uygundur ve özellikle termoplastik şekillendirme işlemleri için idealdir.
1.3343 Takım çeliği (DIN/W-Nr standardı)
1.3343 takım çeliği, Alman DIN standardına göre M2/S6-5-2'ye eşdeğer bir bileşime sahip molibden-tungsten yüksek hız çeliğidir (HS6-5-2C sınıfı). Yüksek sertleşebilirliği ve ince tane yapısıyla karakterize edilir; su verme işleminden (yağ/gaz ile su verme) sonra 66 HRC sertliğe ulaşır, ancak önemli ölçüde dekarbürizasyon eğilimi gösterir ve sıkı ısıl işlem koruması gerektirir. Tipik uygulamalar arasında karmaşık ve değerli takımlar (broşlar, kılavuz çekme takımları), sıcak haddelenmiş matkaplar ve EDM kalıpları bulunur; dinamik yeniden kristalleşme sıcaklık aralığında (1150-950°C) plastiklik kontrolüne önem verilir.
M2 Takım Çeliği | 1.3343| S6-5-2 Türleri ve Seçenekleri
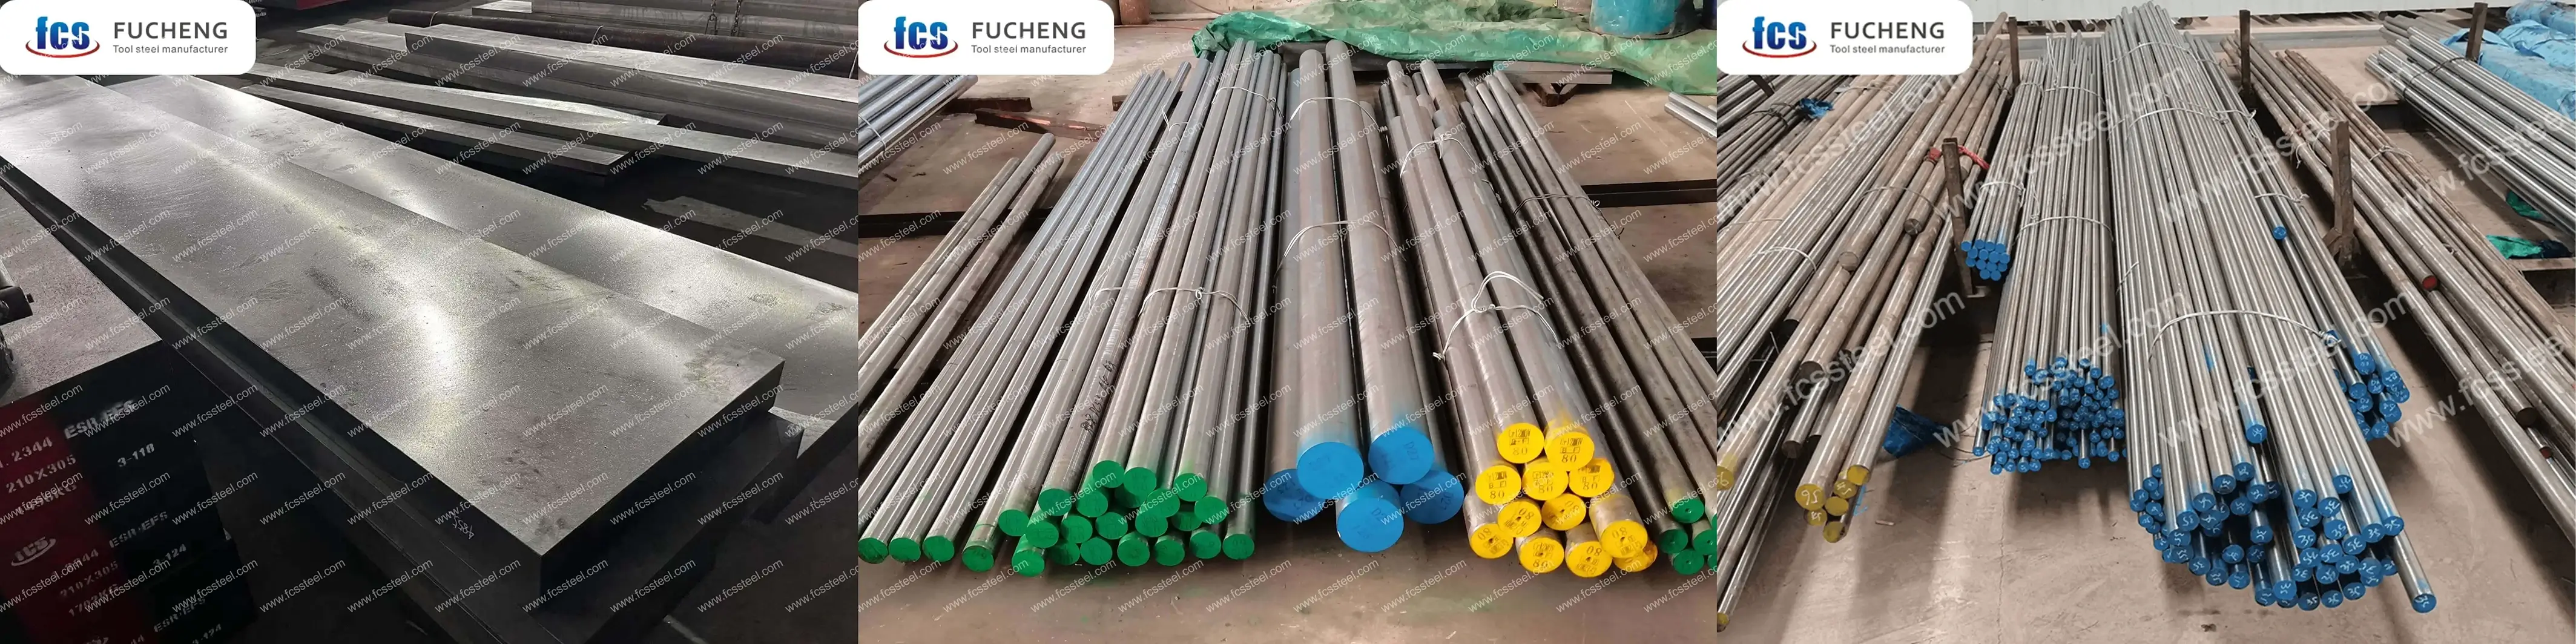
Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. M2/1.3343/S6-5-2 Tool Steel:
M2 Takım Çeliği | 1.3343 | S6-5-2 Özelleştirilmiş Seçenekler
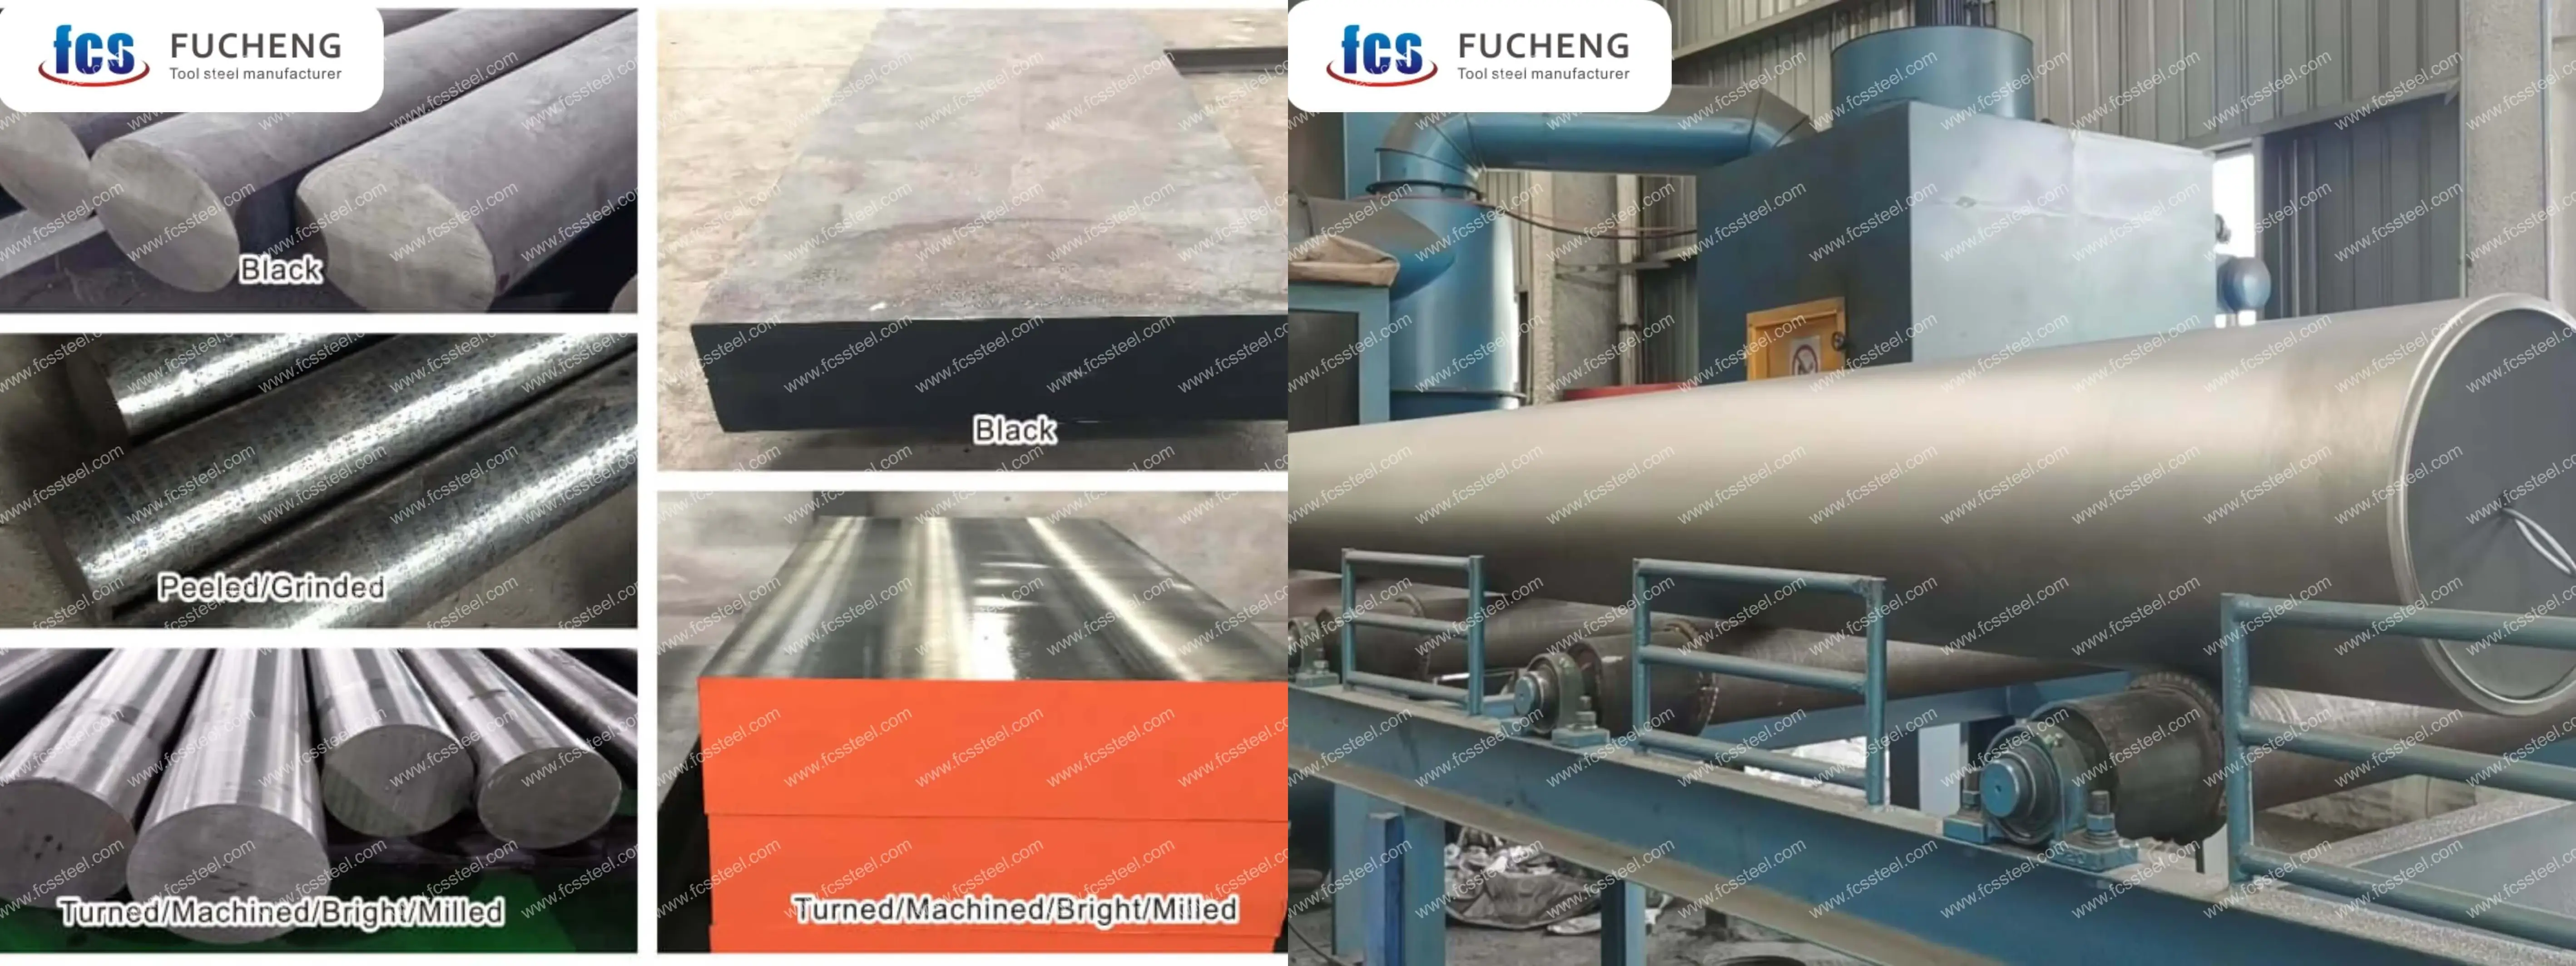
- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
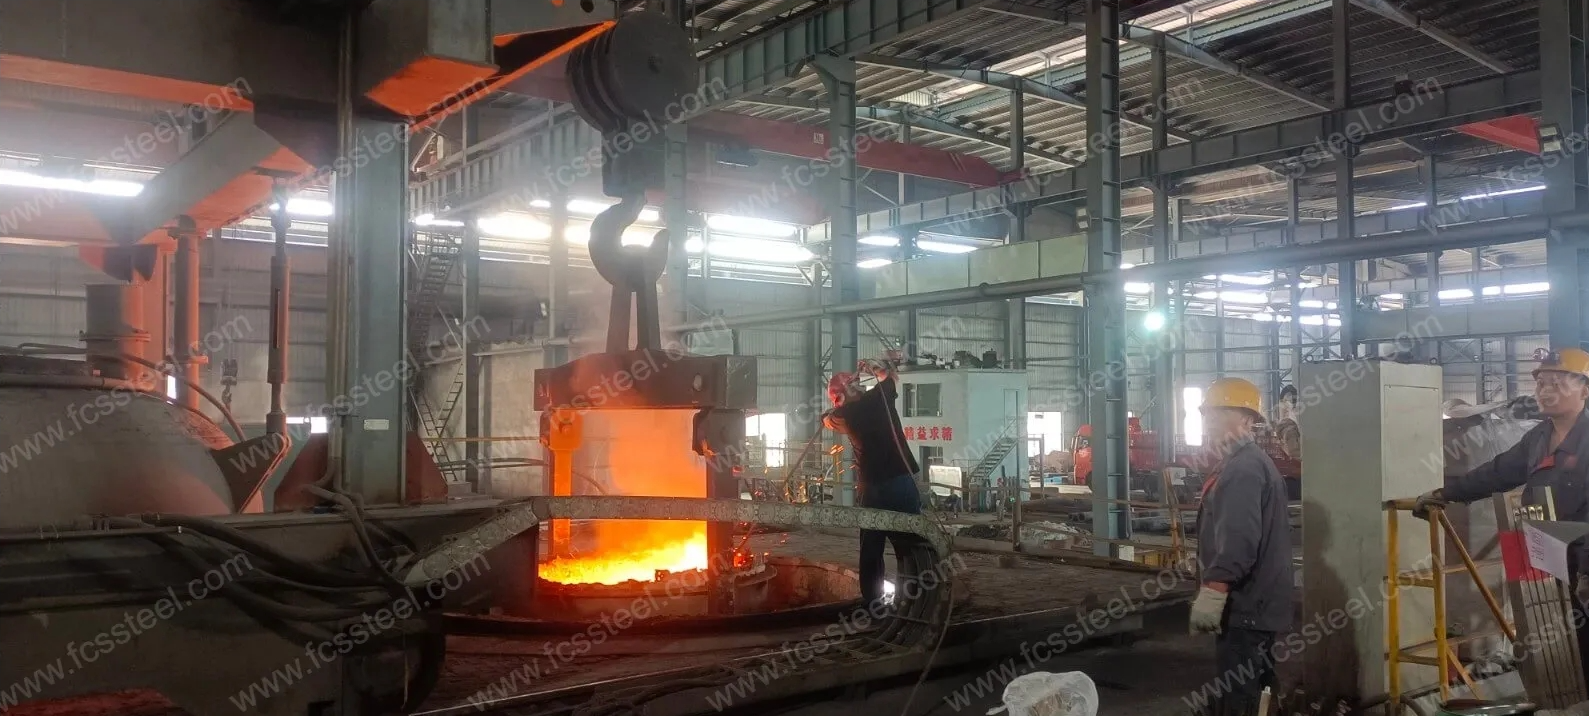
- M2/1.3343/S6-5-2 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
M2 Takım Çeliği | 1.3343| S6-5-2 Kimyasal Bileşimi
M2 Takım Çeliği | 1.3343| S6-5-2 Isıl İşlem Prosesi
1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
M2 Takım Çeliği | 1.3343| S6-5-2 Kalite Kontrolü
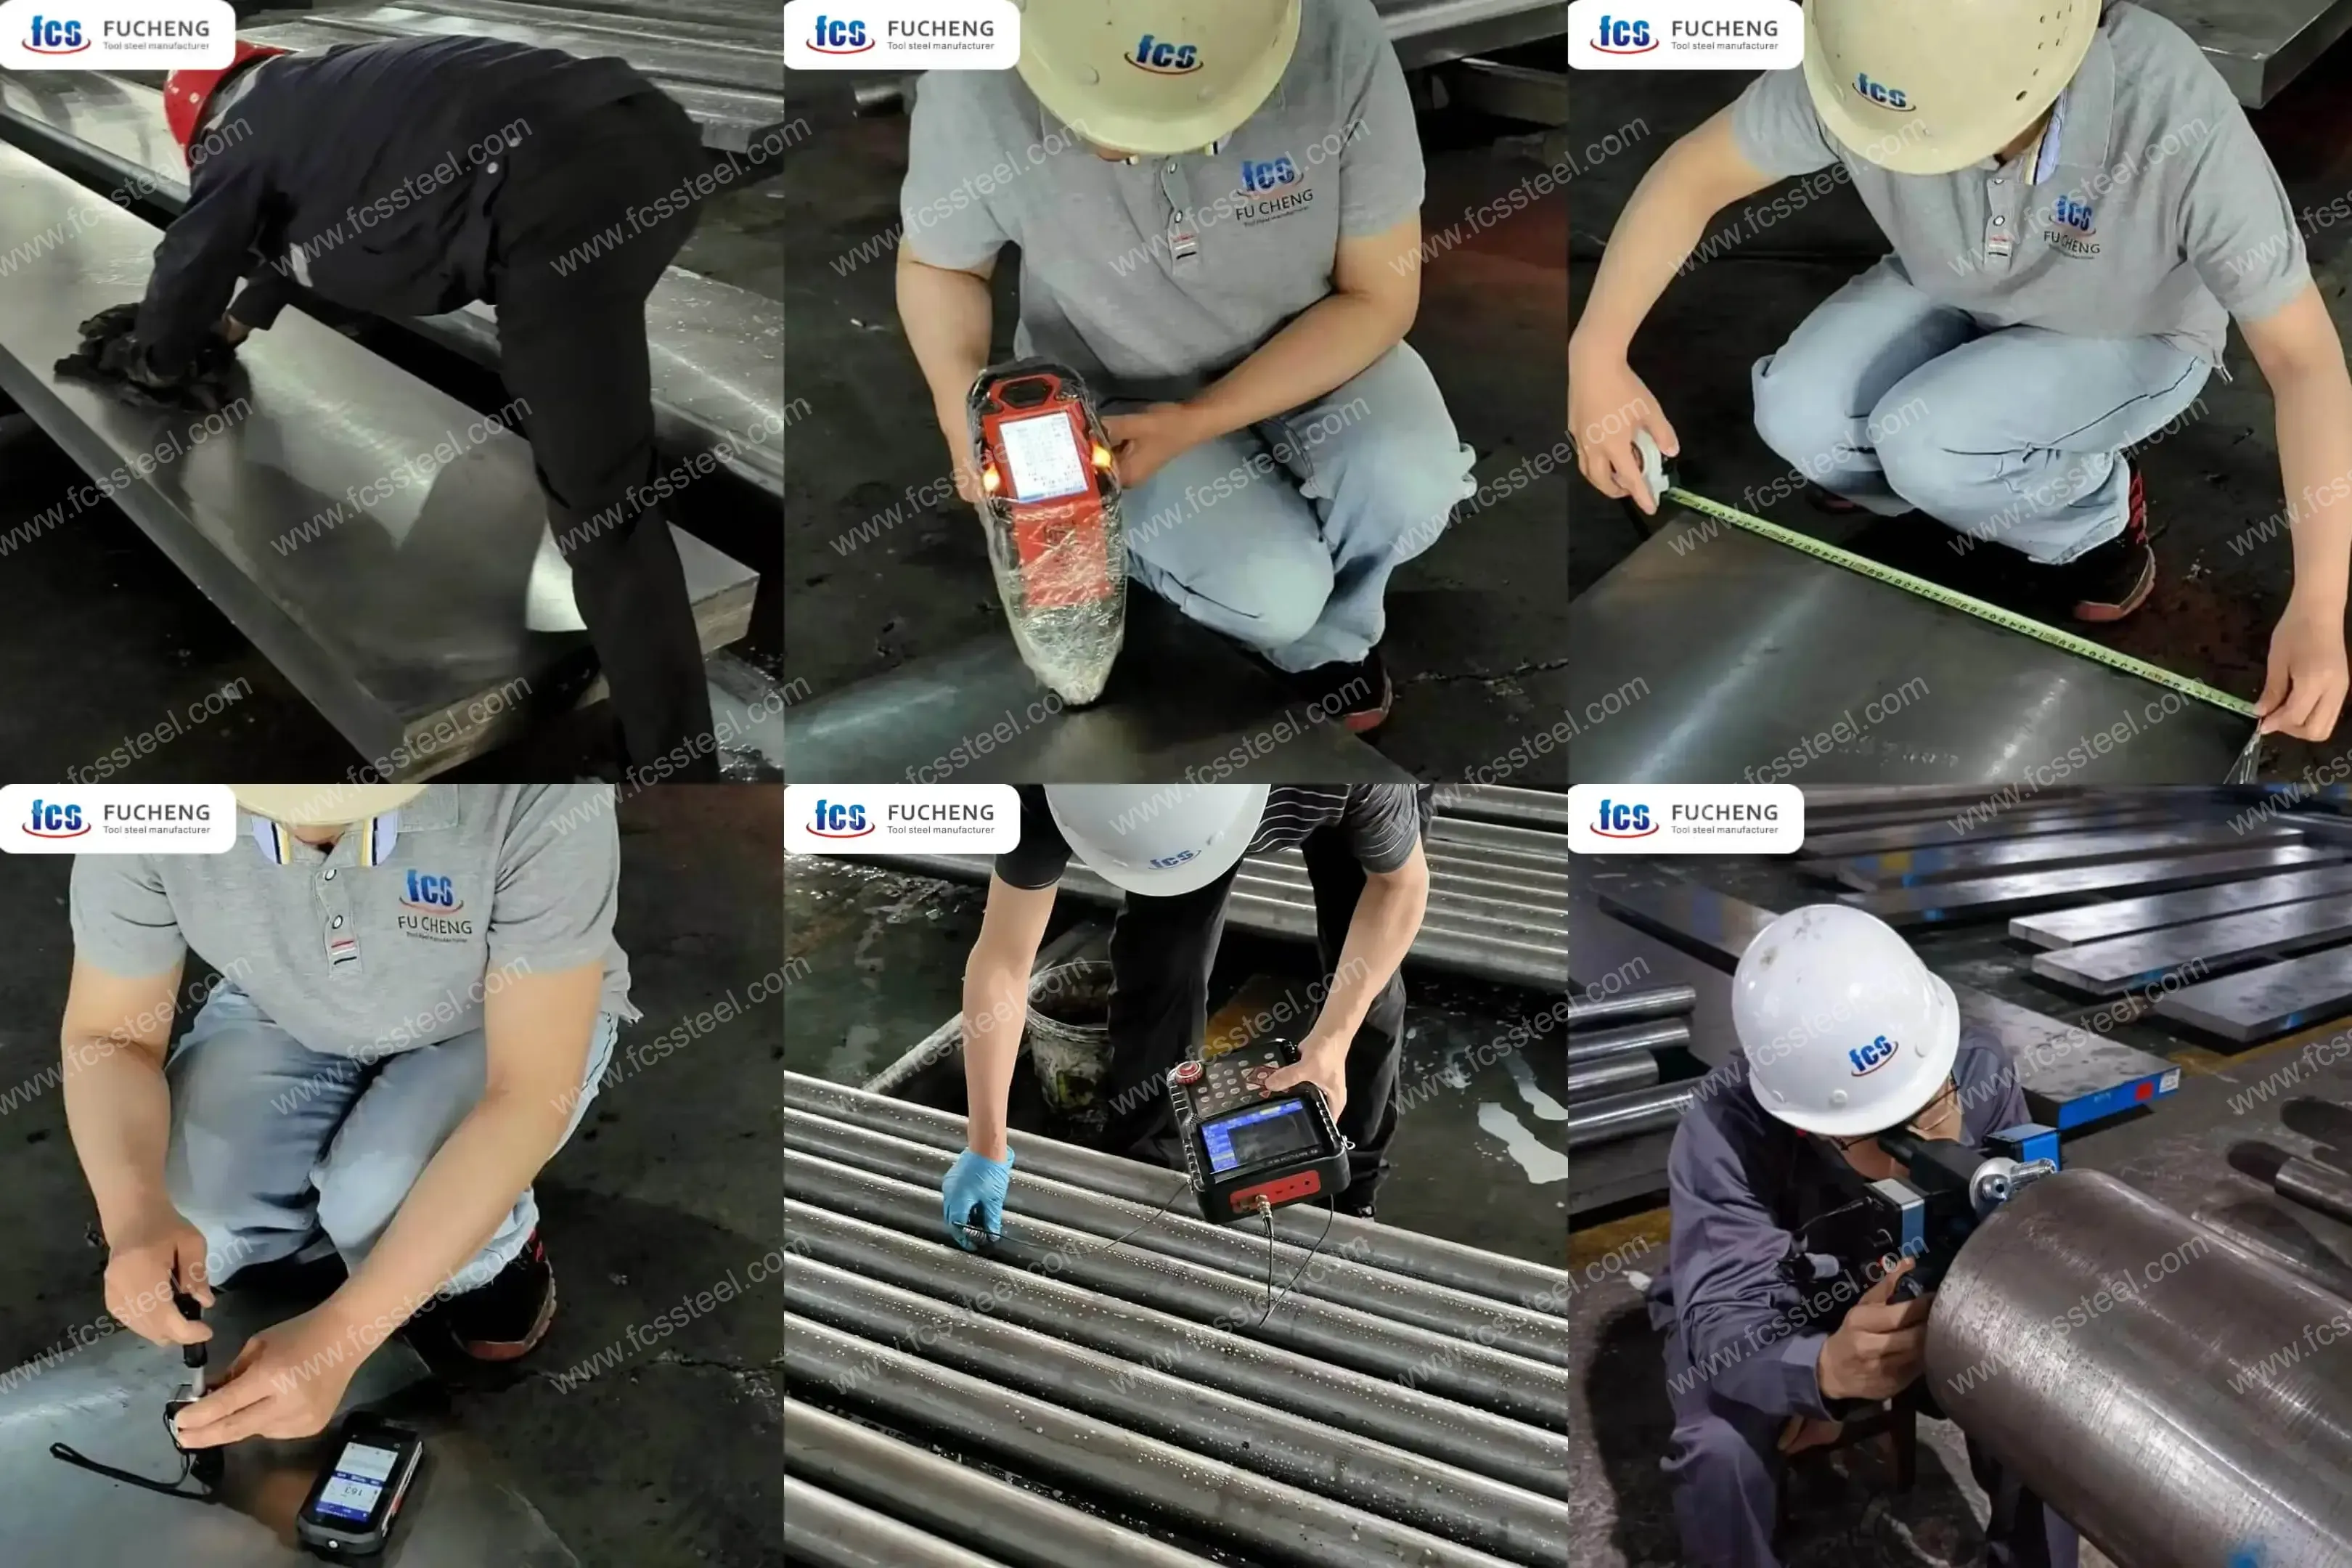
1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
M2 Takım Çeliği | 1.3343| S6-5-2 Teknik Özellikleri
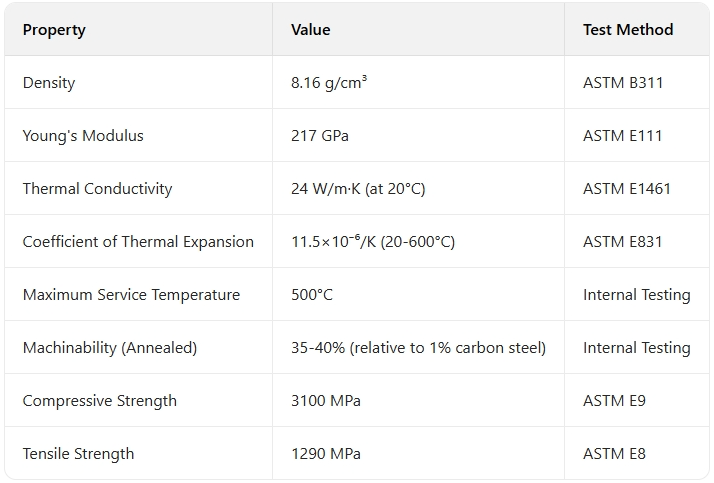
M2 Takım Çeliği | 1.3343| S6-5-2 Ürün Uygulamaları
Kesici Takım Üretimi
M2 takım çeliği, ısı direnci ve keskinliğin kritik önem taşıdığı yüksek hızlı kesici takım uygulamalarında mükemmel performans gösterir. Müşterilerimiz, sürekli yüksek hızlı çalışmada bile keskinliğini koruyan matkaplar, uç frezeleri, broşlar ve testere bıçakları üretmek için M2 yuvarlak çubuk kullanır. Tungsten ve molibden bileşenlerinin dengesi, optimum sıcak sertleştirme sağlayarak kesici takımların geleneksel takım çeliklerine göre %30'a kadar daha yüksek hızlarda çalışmasını sağlar.
Endüstriyel kalıplar ve kalıplar
Zorlu metal şekillendirme işlemleri için M2 çeliğinin mükemmel basınç dayanımı ve aşınma direnci, onu soğuk dövme kalıpları, hassas pres kalıpları ve çekme kalıpları için ideal hale getirir. Müşterilerimiz, özellikle boyutsal kararlılık ve basınç deformasyonuna karşı direncin gerekli olduğu uygulamalarda, birinci sınıf M2 çeliklerimize geçtiklerinde kalıp ömründe %40-60 oranında artış olduğunu bildirmektedir. Tutarlı mikro yapı, karmaşık geometrilerde bile öngörülebilir performans sağlar.
Ağaç İşleme Aletleri
Marangozlar ve ağaç işleme şirketleri, kenar tutuşunun kritik önem taşıdığı planya bıçakları, freze bıçakları ve özel kesme aletleri için M2 çelikleri kullanır. Dengeli karbür yapısı, işlenmiş ve egzotik sert ağaçların taşlanmasında bile temiz bir kesme yüzeyi sağlar. Hassas taşlanmış M2 ham metallerimiz, ısıl işlemden önce kapsamlı yüzey hazırlığı ihtiyacını ortadan kaldırarak üretim süresini kısaltır.
Özel mekanik bileşenler
Geleneksel kesme uygulamalarına ek olarak, M2 çeliklerimiz, özel makinelerde kılavuz yollar, kam izleyicileri ve aşınma plakaları gibi yüksek aşındırıcılığa sahip mekanik bileşenler için giderek daha fazla kullanılmaktadır. Yüzey sertliği ve yeterli çekirdek tokluğunun birleşimi, geleneksel çeliklerin erken arızalandığı uygulamalarda mükemmel bir hizmet ömrü sağlar. Özel işleme hizmetimiz, bu parçaları tam olarak belirtilen özelliklere göre teslim eder.
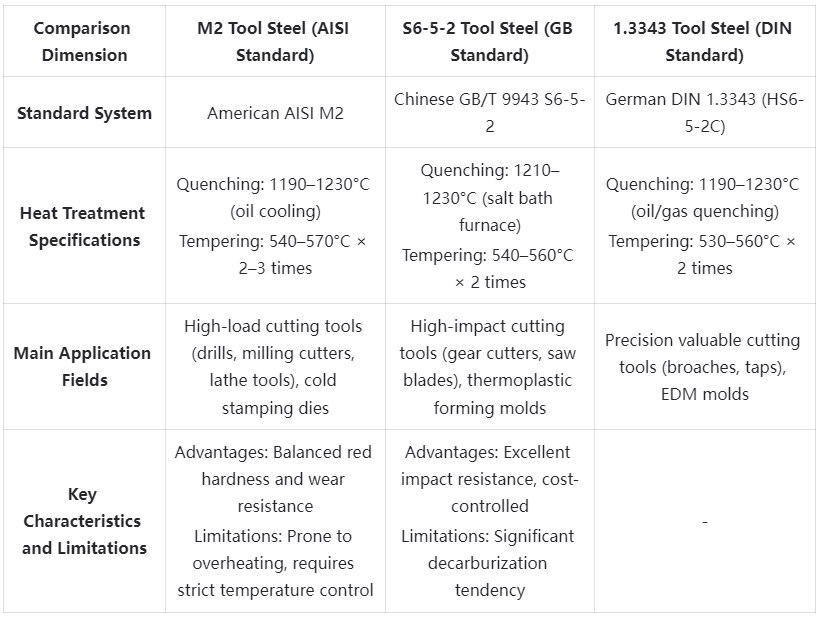
M2 Takım Çeliği | 1.3343 | S6-5-2 Karşılaştırma Özeti
M2 Takım Çeliği | 1.3343| S6-5-2 Müşteri Başarı Hikayeleri
M2 Takım Çeliği | 1.3343| S6-5-2 Fiyatlandırma Yapısı Bilgileri
M2 Takım Çeliği | 1.3343 | S6-5-2 Sıkça Sorulan Sorular
S: M2 ile diğer yüksek hızlı takım çelikleri arasındaki temel farklar nelerdir?
C: Dengeli tungsten ve molibden bileşimi sayesinde M2, aşınma direnci ve tokluk arasında en iyi dengeyi sunar. T serisi çelikler (daha yüksek tungsten) veya M4 (daha yüksek karbon ve vanadyum) gibi M serisi varyantlarla karşılaştırıldığında, M2 mükemmel kırmızı sertlik ve aşınma direnci sunarken, çoğu uygulama için yeterli tokluk ve iyi üretilebilirlik özelliklerini korur.S: Kesici takım uygulamalarında M2 için uygun sertlik aralığı nedir?
C: Çoğu kesici takım uygulamasında M2, 62-65 HRC aralığında en iyi performansı gösterir. Kritik kenarlar, en yüksek aşınma direnci hedefinin (64-65 HRC) üst sınırında hedeflenebilirken, şok yükleri veya kesintili kesimler içeren uygulamalar, tokluğu artırmak için düşük sınırda (62-63 HRC) hedeflenebilir. Nihai sertlik hedefi, özel uygulama gereksinimlerine göre belirlenmelidir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |