X12 Takım Çeliği
X12 takım çeliği, üstün aşınma direnci ve boyut kararlılığı gerektiren uygulamalar için tasarlanmış, yüksek karbonlu ve yüksek kromlu bir soğuk iş takım çeliğidir. %2.0-2.2 karbon ve %11.5-13.5 krom, optimize edilmiş bir karbür yapısı oluşturmak için mükemmel bir şekilde dengelenmiştir; bu da doğrudan daha uzun takım ömrüne ve daha kısa bakım aralıklarına katkıda bulunur.
X12'nin benzersiz metalurjik yapısı, sertleşme tepkisi ve mikroyapısal kararlılık açısından avantajlar sağlar. Uygun şekilde ısıl işlemden geçirildiğinde, minimum boyutsal değişimle homojen sertlik sağlayarak, üreticilerin hassas takım uygulamalarında sıkı toleransları korumasına yardımcı olur.
Erken takım aşınması, tutarsız performans veya sık takım değiştirme gibi sorunlarla karşılaşan üreticiler için X12 ölçülebilir avantajlar sağlar: Takım maliyetlerinde %30'a varan azalma, daha uzun bakım aralıkları ve takımın yaşam döngüsü boyunca artan ürün kalitesi tutarlılığı.
X12 Takım Çeliği Ürün Tanıtımı

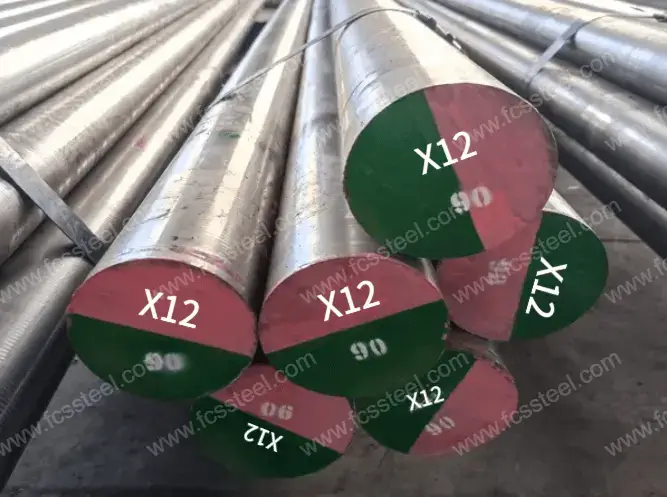
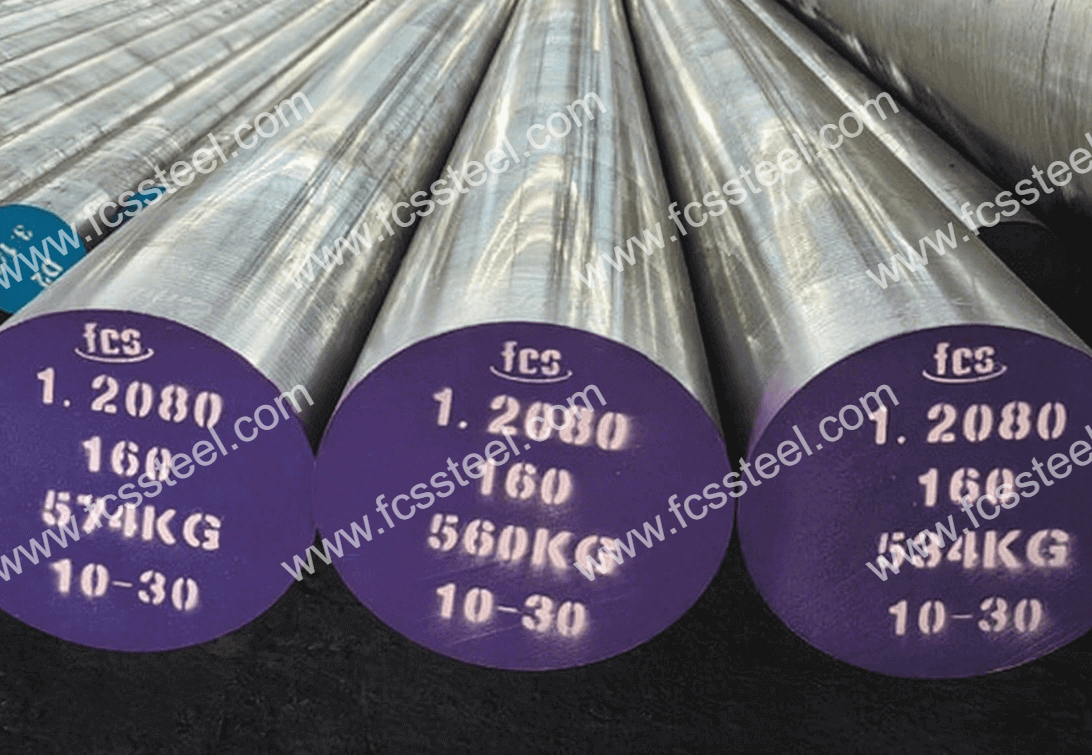
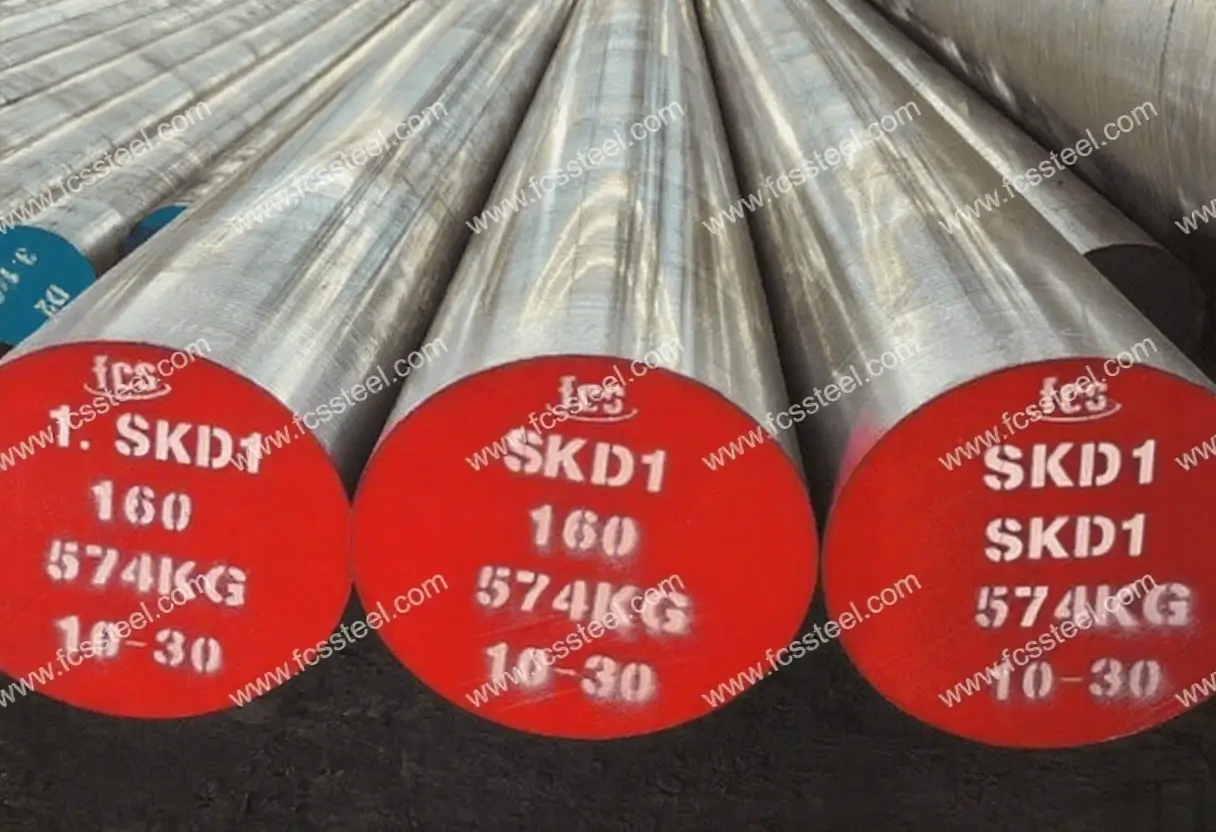
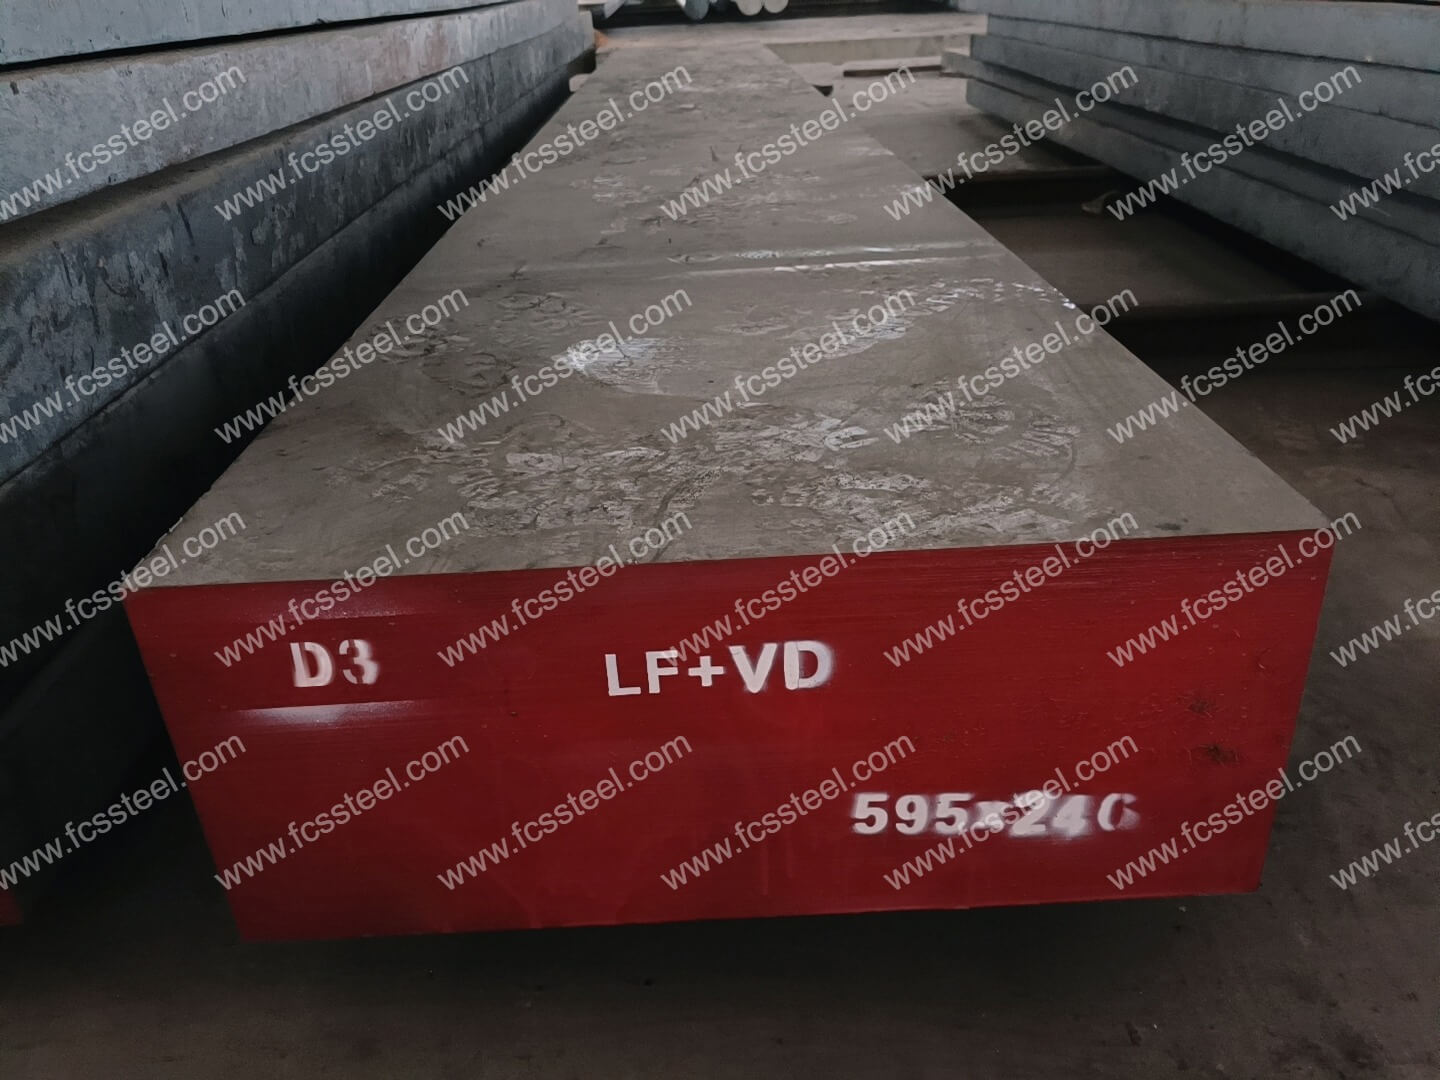
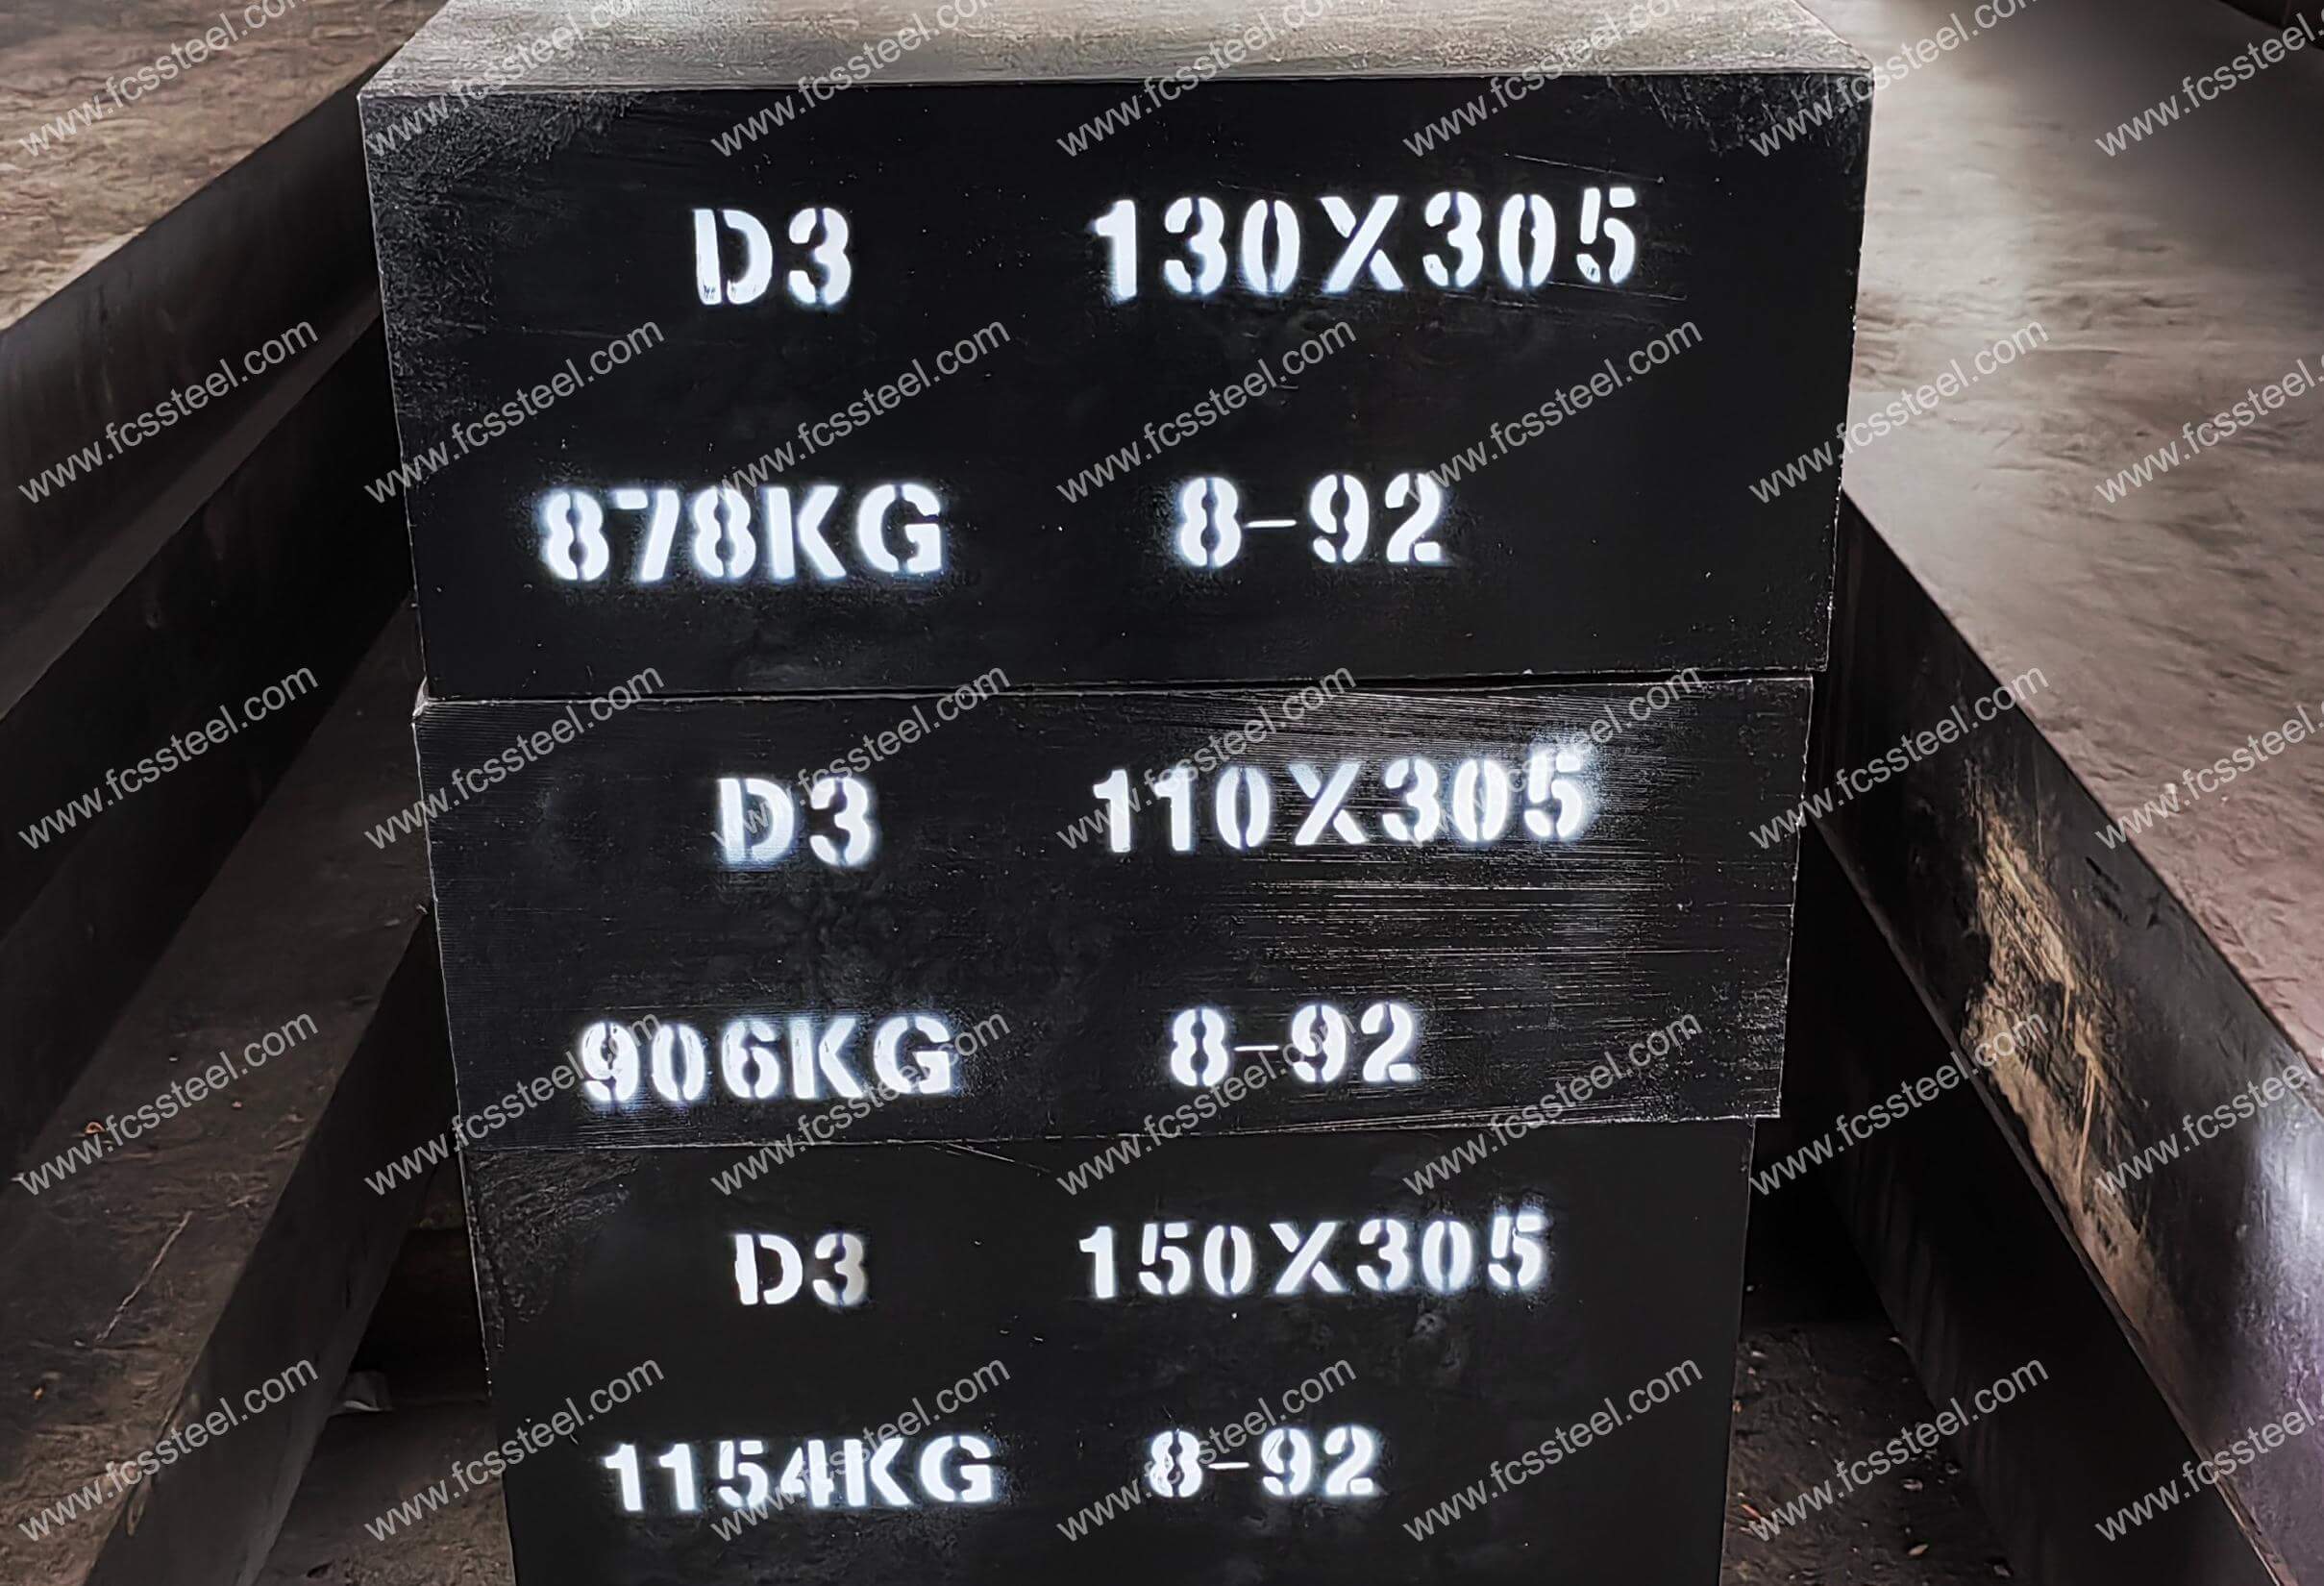
X12 Takım Çeliği , optimize edilmiş karbon-krom oranını temel alan ve karbür dağılımını iyileştirmek, aşınma direncini ve termal kararlılığı artırmak için molibden, vanadyum ve eser miktarda titanyum ve niyobyum ilavesiyle üretilen, yüksek karbonlu, yüksek kromlu bir Rheinland soğuk işleme takım çeliğidir. İlgili Amerikan standardı ASTM D3 , Alman standardı DIN/W-Nr ise X210Cr12/1.2080'dir . Çelik, safsızlık içeriğini önemli ölçüde azaltan ve temizliği artıran elektrikli fırın eritme ve vakumlu gaz giderme arıtma işlemini benimser ve karbon ve krom içeriğini ayarlayarak sıcak işleme performansını ve darbe dayanıklılığını iyileştirir, geleneksel yüksek karbonlu ve yüksek kromlu çeliklerin kırılganlık sorununu aşar.
X12 takım çeliğinin sertliği ≤255 HBS olup, iyi kesme ve işlenebilirlik sağlar; söndürme (sıcaklık 950-1050 ℃) ve temperleme (180-575 ℃) işlemlerinden sonra sertlik 60-62 HRC'ye kadar çıkabilir, hem yüksek sertleştirilebilirlik, basınç dayanımı hem de mikro deformasyon özellikleri, sıradan yüksek karbonlu yüksek kromlu çeliğin aşınma direncine sahiptir. Deformasyon özellikleri, sıradan düşük alaşımlı takım çeliğinin aşınma direncinin 3-4 katıdır, yumuşama sıcaklığı 520 ℃'dir. Metalografik yapı, yüksek yük hassas takımlarının üretimi için uygun, dengeli ve kapsamlı performansa sahip ince taneli perlit ve homojen karbürler tarafından baskındır.
X12 Takım Çelik Türleri ve Seçenekleri
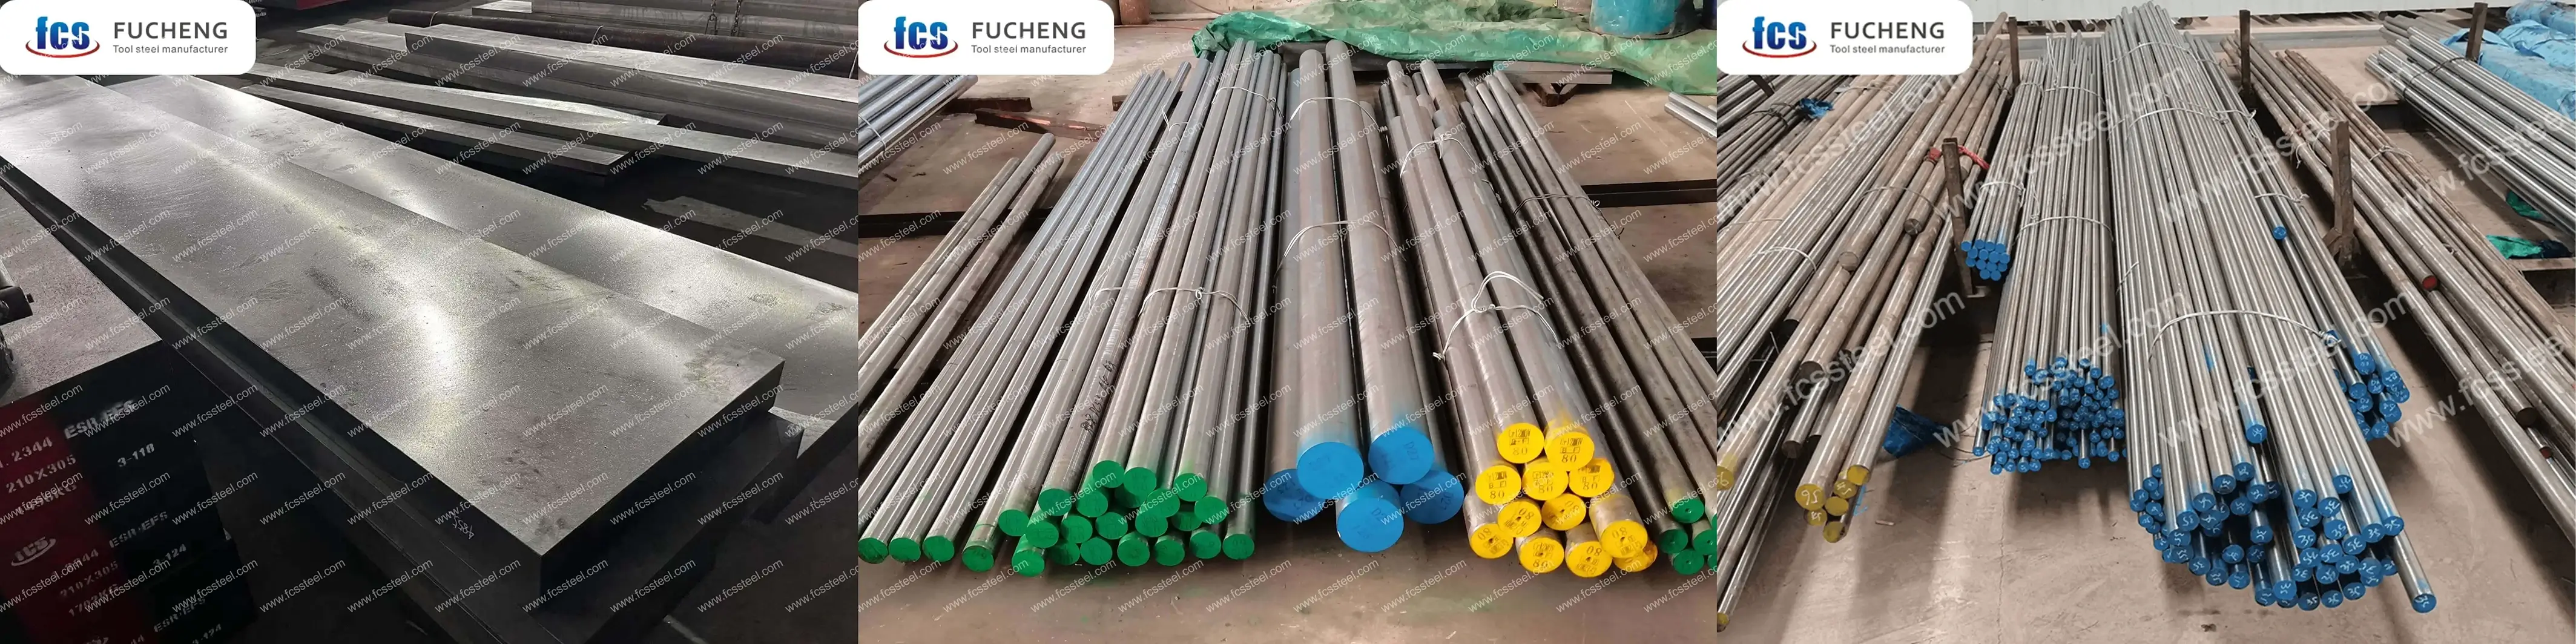
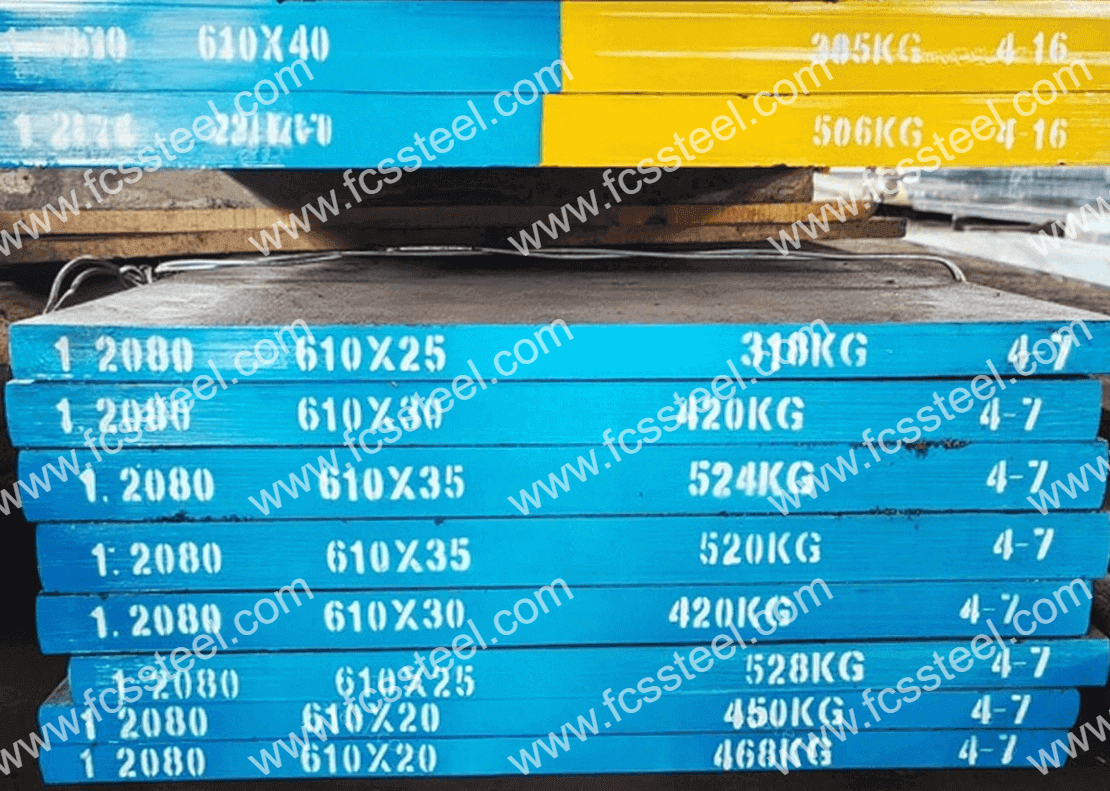
Aşağıdaki tabloda X12 Kalıp Çeliği için boyut aralığı, yüzey durumu ve tolerans detayları gösterilmektedir :

X12 Takım Çeliği Özelleştirilmiş Seçenekler
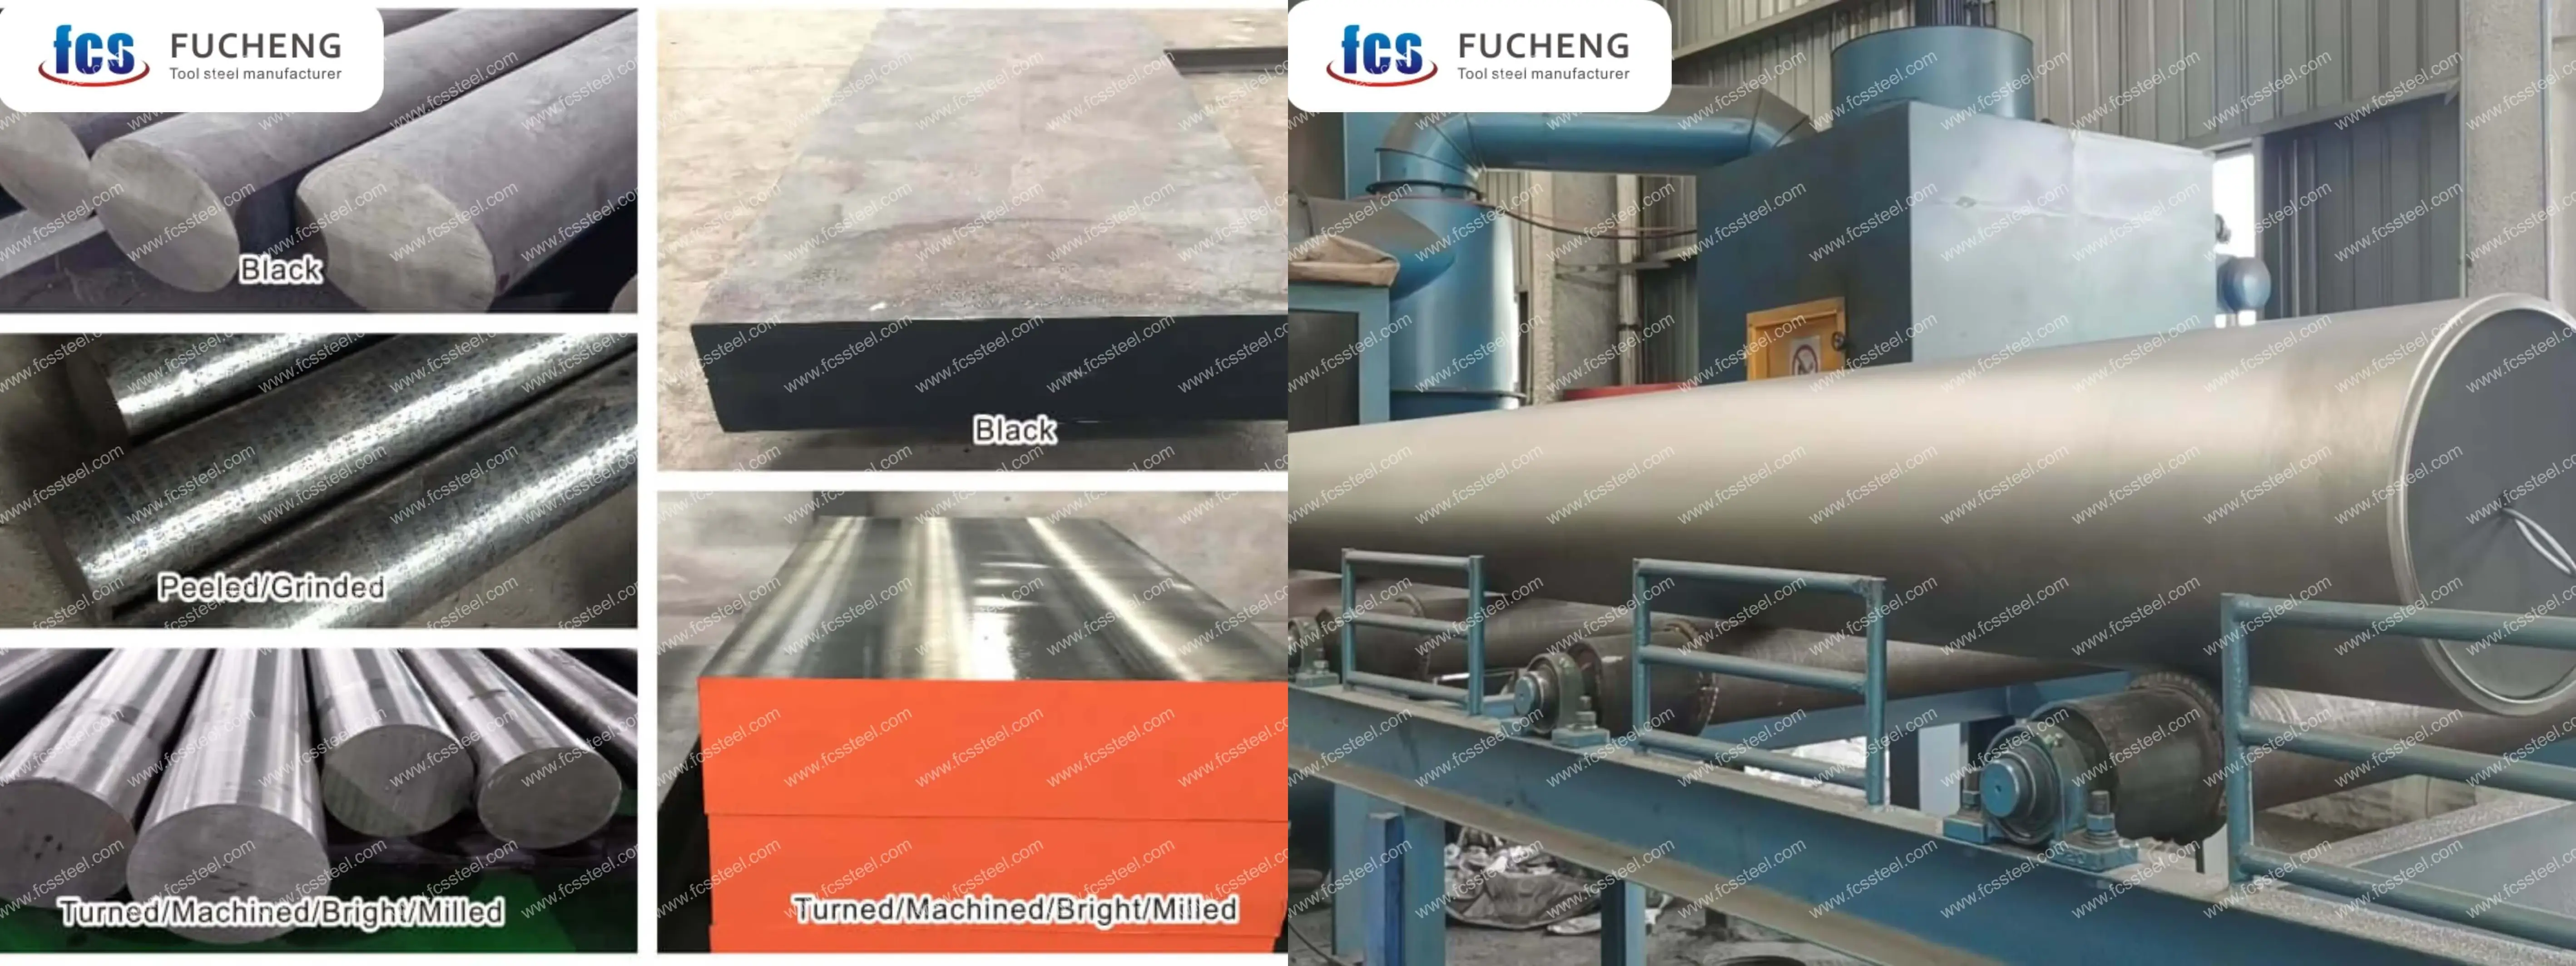
- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
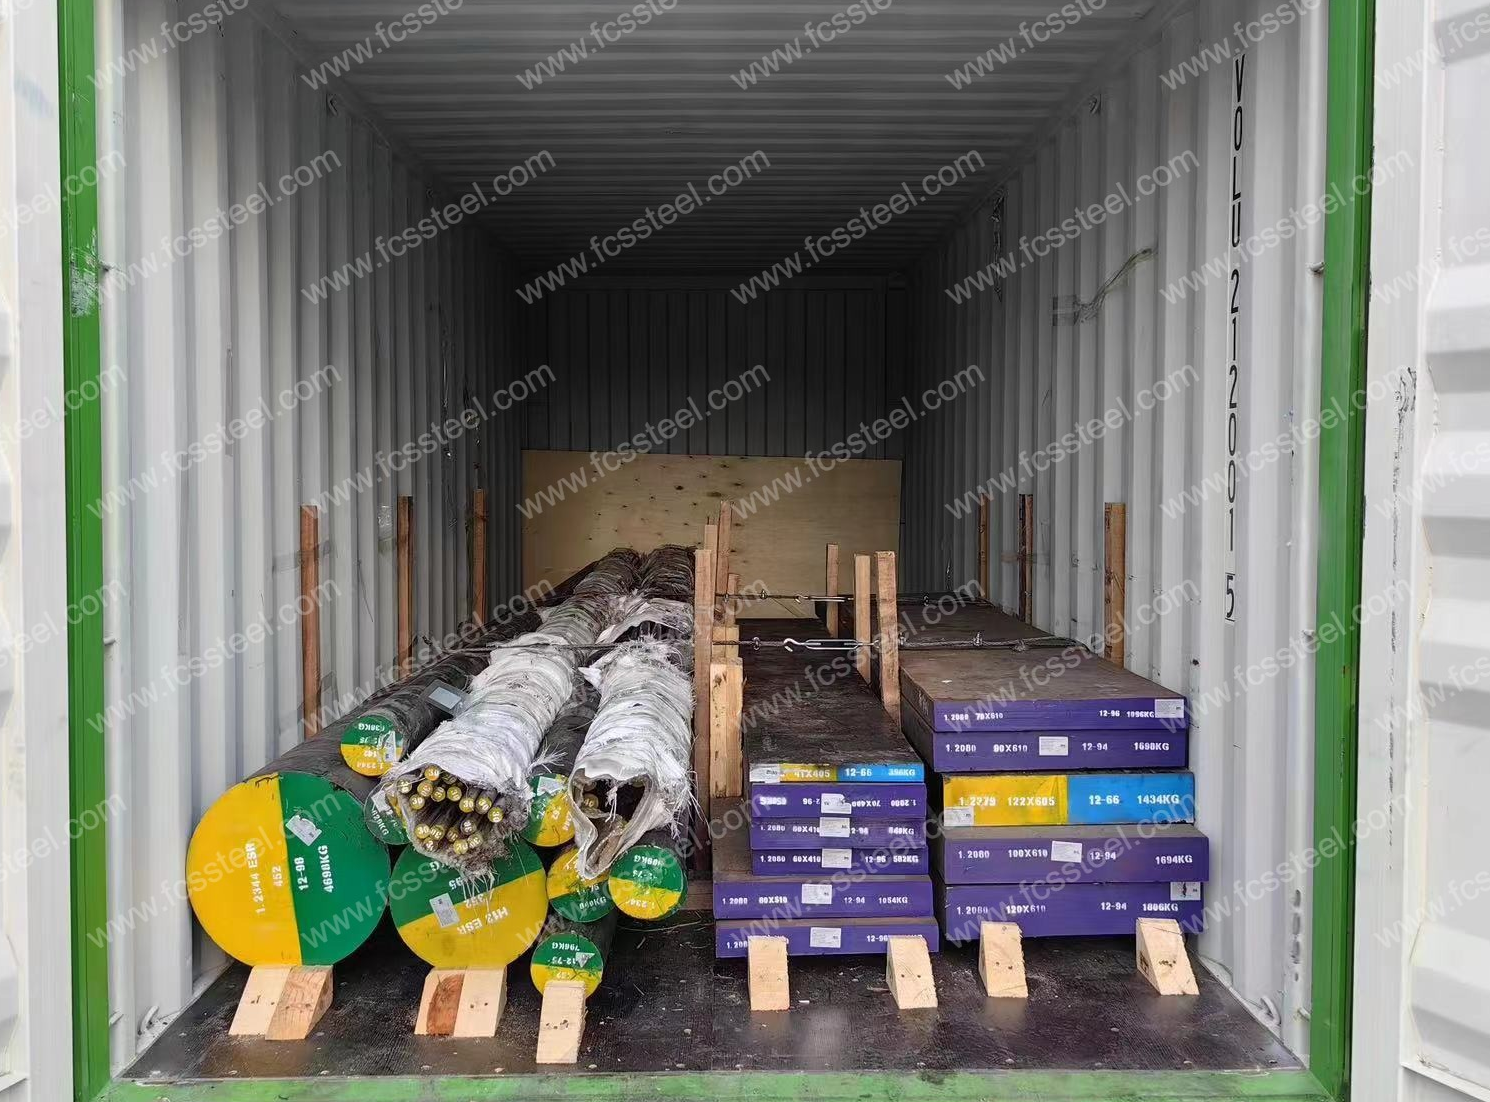
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- X12 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
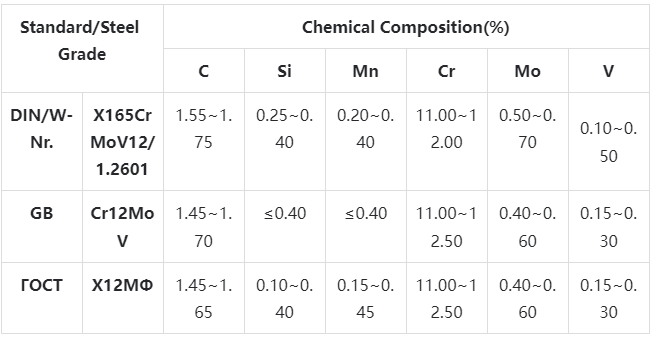
X12 Takım Çeliğinin Kimyasal Bileşimi
X12 Takım Çeliği Isıl İşlem Süreci
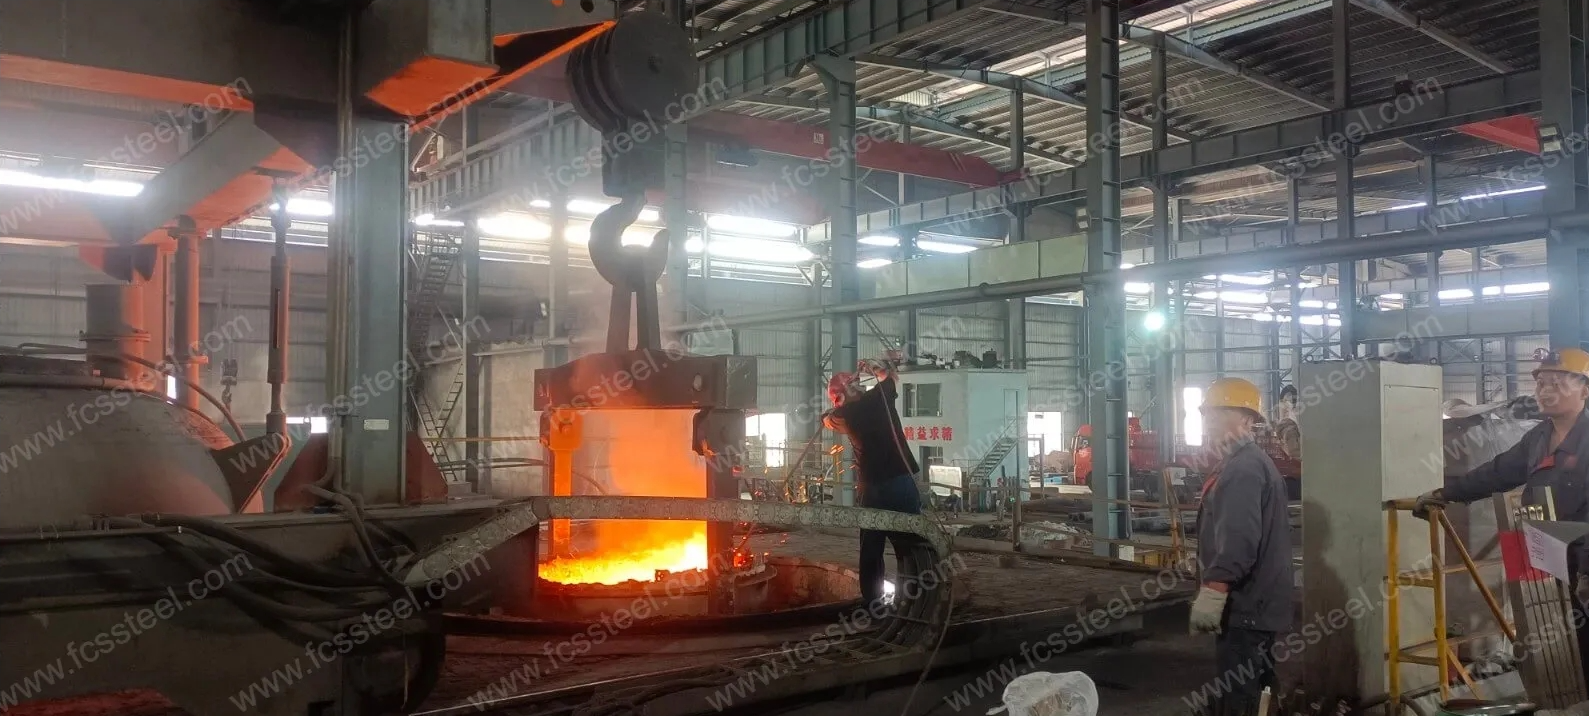
1. Tavlama
Amaç: Dövme veya haddeleme sırasında oluşan iç gerilmeleri ortadan kaldırmak, sertliği azaltmak, kesme performansını iyileştirmek ve sonraki işleme ve ısıl işleme hazırlamak.
İşlem parametreleri:
Isıtma sıcaklığı: 800-850 ℃, tutma süresi 2-4 saat, fırın 500 ℃'nin altına soğutulur ve ardından hava ile soğutulur.
2. Söndürme
Amaç: Takım çeliğinde martenzitik organizasyon elde etmek, sertliği ve aşınma direncini artırmak.
İşlem parametreleri:
Isıtma sıcaklığı: 1000-1050 ℃ (genellikle 1020-1040 ℃ kullanılır), tutma süresi iş parçasının boyutuna göre belirlenir, genellikle 30-60 dakikadır.
Soğutma: Yağ soğutması veya hava soğutması (küçük boyutlu veya basit şekilli iş parçaları için), büyük iş parçaları kademeli söndürme ile söndürülebilir (260-300 ℃ tuz banyosunda bir süre soğutulur ve ardından hava ile soğutulur), söndürme gerilimini azaltmak, deformasyonu ve çatlamayı önlemek için.
3. Temperleme
Amaç: Söndürme stresini ortadan kaldırmak, sertlik ve tokluğu ayarlamak, organizasyonu ve boyutu stabil hale getirmek.
İşlem parametreleri:
Düşük sıcaklıkta temperleme: 150-250 ℃, yalıtım 2-3 saat, hava soğutmalı, 58-62HRC temperlenmiş sertlik, yüksek sertlik ve aşınma direnci gerektiren kalıplar için.
Orta sıcaklıkta temperleme: 300-500 ℃, yalıtım 2-3 saat, hava soğutmalı, 50-58HRC temperlenmiş sertlik, tokluğu artırabilir, darbe yüküne maruz kalan kalıplar için uygundur.
Yüksek sıcaklıkta temperleme: 500 ℃ veya daha fazla, yalıtım 2-3 saat, hava soğutmalı, temperlenmiş sertlik 45-50HRC, esas olarak olayın daha yüksek tokluk ihtiyacı içindir.
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
Kullanım sırasında gerilim salınımı nedeniyle kalıbın bozulmasını önlemek için iç gerilimlerin giderilmesini sağlayacak yeterlilikte tavlama yapılmalıdır. Büyük kalıplar veya karmaşık şekillere sahip iş parçaları için çoklu tavlama kullanılabilir.
X12 Takım Çeliği Kalite Kontrolü
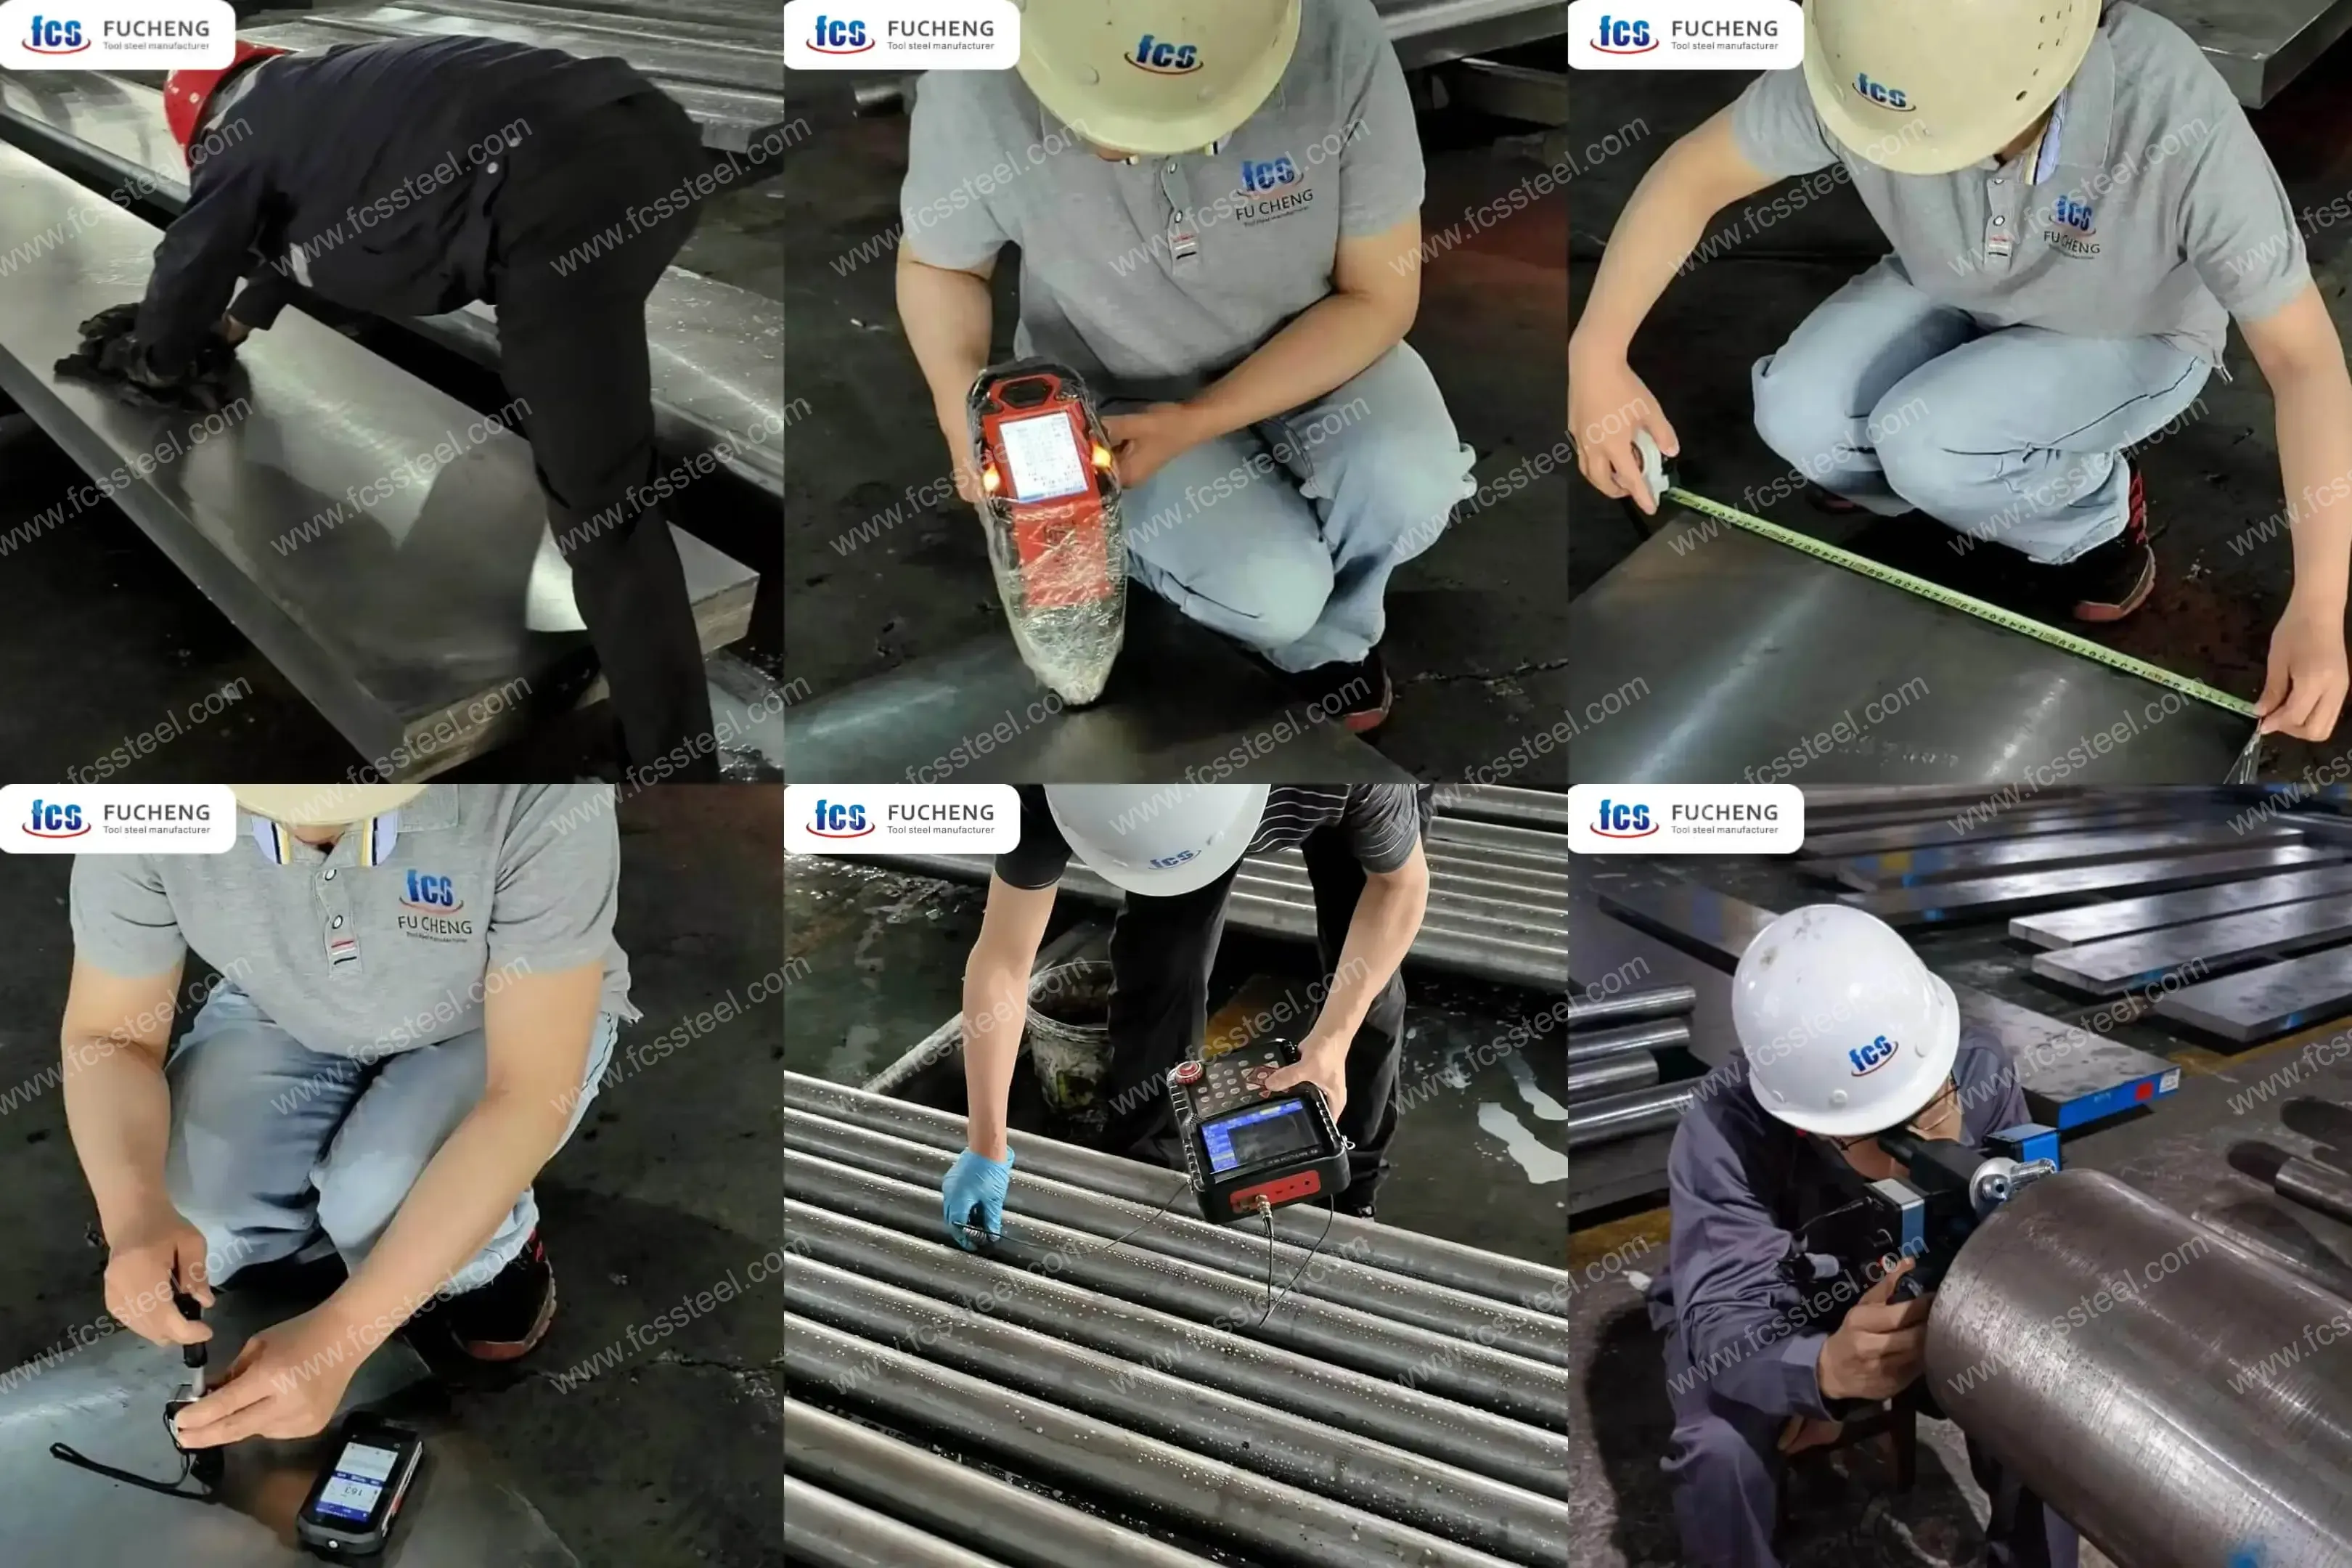
1.Yüzey Durumunun İncelenmesi
FCS fabrikasının çok sıkı bir kalite kontrol ekibi vardır, her bir takım çeliğinin yüzey durumunu dikkatlice kontrol ederek çelik yüzeyinin çatlaklardan, kıvrımlardan, düğümlerden, oksitlenmiş deriden, çukurlaşmadan, çiziklerden ve diğer kusurlardan arınmış olduğundan emin oluruz.
2.Kimyasal Bileşim Testi
Alaşım elementlerinin içeriğinin standart gerekliliklerini karşılayıp karşılamadığını doğrulamak ve malzemenin mekanik özelliklerinin temelini korumak için, personelimizin aynı anda birden fazla elementi analiz etmek üzere tam spektrumlu doğrudan okuma spektrometresi kullanmasına izin vereceğiz. Numune alma işleminde, testi uyarmak için bir blok numune kullanılarak yüzey oksidasyon tabakasının kaldırılması gerekmektedir.
3. Boyut ve Tolerans Muayenesi
FCS fabrikası, müşterinin sözleşme gerekliliklerine uygunluğundan emin olmak için çeliğin boyutlarını ve toleranslarını incelemek üzere profesyonel ölçüm aletleri kullanacaktır. Mezura, yüksek hassasiyetli kumpaslar (0.02 mm), mikrometreler (0.001 mm) ve özel muayene aletleri dahil olmak üzere boyutsal doğruluk gerekliliklerine göre ilgili ölçüm aletleri seçilecektir. Muayene kalemleri şunları kapsar: toleransların ve boyutların sözleşme gerekliliklerini karşıladığından emin olmak için çap, kalınlık, genişlik, uzunluk, delik çapı, pah kırma boyutları vb.
4.Sertlik testi
FCS fabrikamız, müşterinin sözleşme gereksinimlerini karşıladığından emin olmak için çeliğin sertliğini test etmek amacıyla profesyonel sertlik test cihazı kullanacaktır.
5.Ultrasonik Test
Ultrasonik Test Standardı (UT Test Standardı): Sep 1921-84 Class3 D/d,E/e.
FCS fabrikası, malzemenin içindeki makro kusurları (çatlaklar, büzülme delikleri, kapanımlar, beyaz noktalar vb.) tespit etmek için ultrasonik test ekipmanı kullanır ve her yuvarlak çelik ve levha parçası, sevkiyattan önce kalitenin yeterli olduğundan emin olmak için sevkiyattan önce ikinci bir kusur tespit testine tabi tutulur.
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
FCS fabrikası, müşterinin gereksinimlerini karşıladığından emin olmak için numunenin mikro yapısını standart derecelendirme tablosuyla karşılaştırarak ostenit tane boyutunu belirlemek için karşılaştırmalı yöntemi kullanacaktır.
X12 Takım Çeliği Teknik Özellikleri

X12 Takım Çelik Ürün Uygulamaları

Yüksek performanslı kesici takımlar
Aşındırıcı malzemeleri kesen endüstriyel kesme aletleri için X12, sertlik ve dayanıklılığı dengeler. Kağıt ve tekstil kesme bıçaklarında kullanıldığında, geleneksel takım çeliğine göre keskinliğini üç kat daha uzun süre korur. Bir paketleme ekipmanı üreticisi, döner kesme bıçakları için X12'yi kullanarak, değiştirme aralıklarını aylıktan üç aya çıkararak arıza süresini ve bakım maliyetlerini önemli ölçüde azaltır.
Hassas Ölçüm Ekipmanları
X12'nin boyutsal kararlılığı, onu hassas ölçümler için ideal hale getirir. Malzemenin aşınma direnci ve boyutsal dayanıklılığı, ölçüm cihazının kullanım ömrü boyunca ölçüm doğruluğunu garanti eder. Bir hassas cihaz üreticisi, X12'ye geçtikten sonra ölçüm cihazı kalibrasyon aralıklarında %30'luk bir artış olduğunu bildirmiştir.
Yüksek Gerilimli Şekillendirme Silindirleri
Yüzey kalitesi ve performans stabilitesinin kritik önem taşıdığı soğuk haddeleme uygulamalarında X12 silindirler mükemmel performans gösterir. Aşınma direnci ve basınç dayanımının birleşimi, uzun çevrimlerde istikrarlı şekillendirmeyi destekler. Bir sac metal işleme şirketi, kritik şekillendirme hatlarında X12 silindirleri kullanarak yüzey kalitesini iyileştirir ve silindir değişimlerini %45 oranında azaltır.
Plastik kalıp bileşenleri
Aşındırıcı veya takviyeli polimerlerin işlendiği enjeksiyon kalıpları için X12 bileşenleri daha uzun ömür ve tutarlı performans sunar. Malzeme, yüksek kalitede cilalanabilir ve aşındırıcı ortamlarda değişmeden kalır, bu da onu dış mekan parçaları için uygun hale getirir. Bir tıbbi cihaz üreticisi, yüksek hassasiyetli kalıp çekirdekleri için X12'yi kullanarak parça tutarlılığını artırır ve cilalama bakımını %50 azaltır.
X12 Takım Çeliği Rekabet Avantajı Karşılaştırması

X12 Takım Çeliği Müşteri Başarı Hikayeleri
Aracıyı ortadan kaldırın, fabrikadan satın alma yapın, satın alma maliyetini düşürün ve pazar rekabet gücünü artırın.
X12 Takım Çeliği Fiyatlandırma Yapısı Bilgileri
Dünya'ya hizmet, tüm dolap satışı, fabrika toptan fiyatı.
X12 Takım Çeliği Sıkça Sorulan Sorular
S: X12, aşınma direnci açısından D2 ve A2 ile karşılaştırıldığında nasıldır?
A:Standartlaştırılmış aşınma testlerinde X12, D2'den %35-50, A2'den ise %60-75 daha yüksek performans göstermektedir. Bunun başlıca nedeni, çoğu aşınma uygulamasında kullanım ömrünü önemli ölçüde uzatan optimize edilmiş karbür yapısıdır.S: X12 sertleştirilmiş halde işlenebilir mi?
A: Tavlanmış durumda en iyi şekilde işlenir, sertleştirilmiş durumda EDM yapılabilir, taşlanabilir, tel kesilebilir, karbür/seramik takımlarla sınırlı frezeleme/delme yapılabilir.S: X12'nin korozyon direnci geleneksel takım çeliklerinden daha mı iyidir?
C: Evet, %11-13'lük yüksek krom içeriği, çoğu soğuk iş çeliğinden önemli ölçüde daha iyi korozyon direnci sağlar, tuz püskürtme testinde D2'den %200 daha iyidir ve aşındırıcı ortamlar için uygundur.S: X12 plastik enjeksiyon kalıpları için uygun mudur?
A: Özellikle aşındırıcı/cam elyaf malzemelerin işlenmesinde çok uygundur.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |