SKD2 Takım Çeliği
SKD2, Japon Endüstri Standardı'na (JIS G 4404-2006) uygun, yüksek karbonlu ve yüksek kromlu bir soğuk iş kalıp çeliğidir ve alaşımlı takım çelikleri arasında Reinitik çelik olarak sınıflandırılır. Kimyasal bileşimi, yüksek karbon ve yüksek kroma dayanırken, molibden, manganez, silisyum ve diğer elementlerle desteklenirken, fosfor ve kükürt safsızlıklarının içeriği sıkı bir şekilde kontrol edilir. Yüksek sertleştirilebilirliğe ve düşük ısıl iletkenliğe (23°C'de yaklaşık 13.3 W/mK) sahiptir.
SKD2, söndürme (960-1000 °C'de yağ soğutması) ve tavlama (180-350 °C) ile ısıl işlemden sonra martensitik bazlı bir organizasyon oluşturur; dağınık olarak dağıtılmış krom karbürler ona çok yüksek sertlik ve aşınma direnci (ısıl işlemden sonra 62-64 HRC'ye kadar) ancak nispeten düşük darbe tokluğu kazandırır.137 Sertleştirilmiş haldeki malzeme sertliği 230-255 HBW'dir, yüksek sertleştirilebilirlik ve düşük ısıl iletkenlik (23 °C'de yaklaşık 13.3 W/mK)1910. Nispeten düşük darbe tokluğu. Malzeme tasarımının özü, aşınma direncini ve boyut kararlılığını artırmak için yüksek krom karbürler kullanmaktır, oda sıcaklığında yüksek yük koşulları için uygundur, ancak plastisite sınırlıdır.
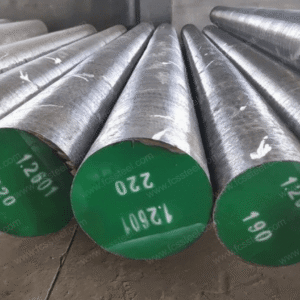
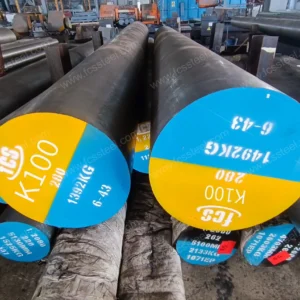
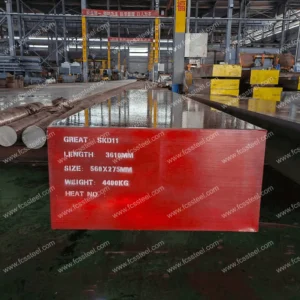
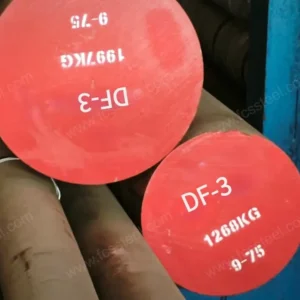
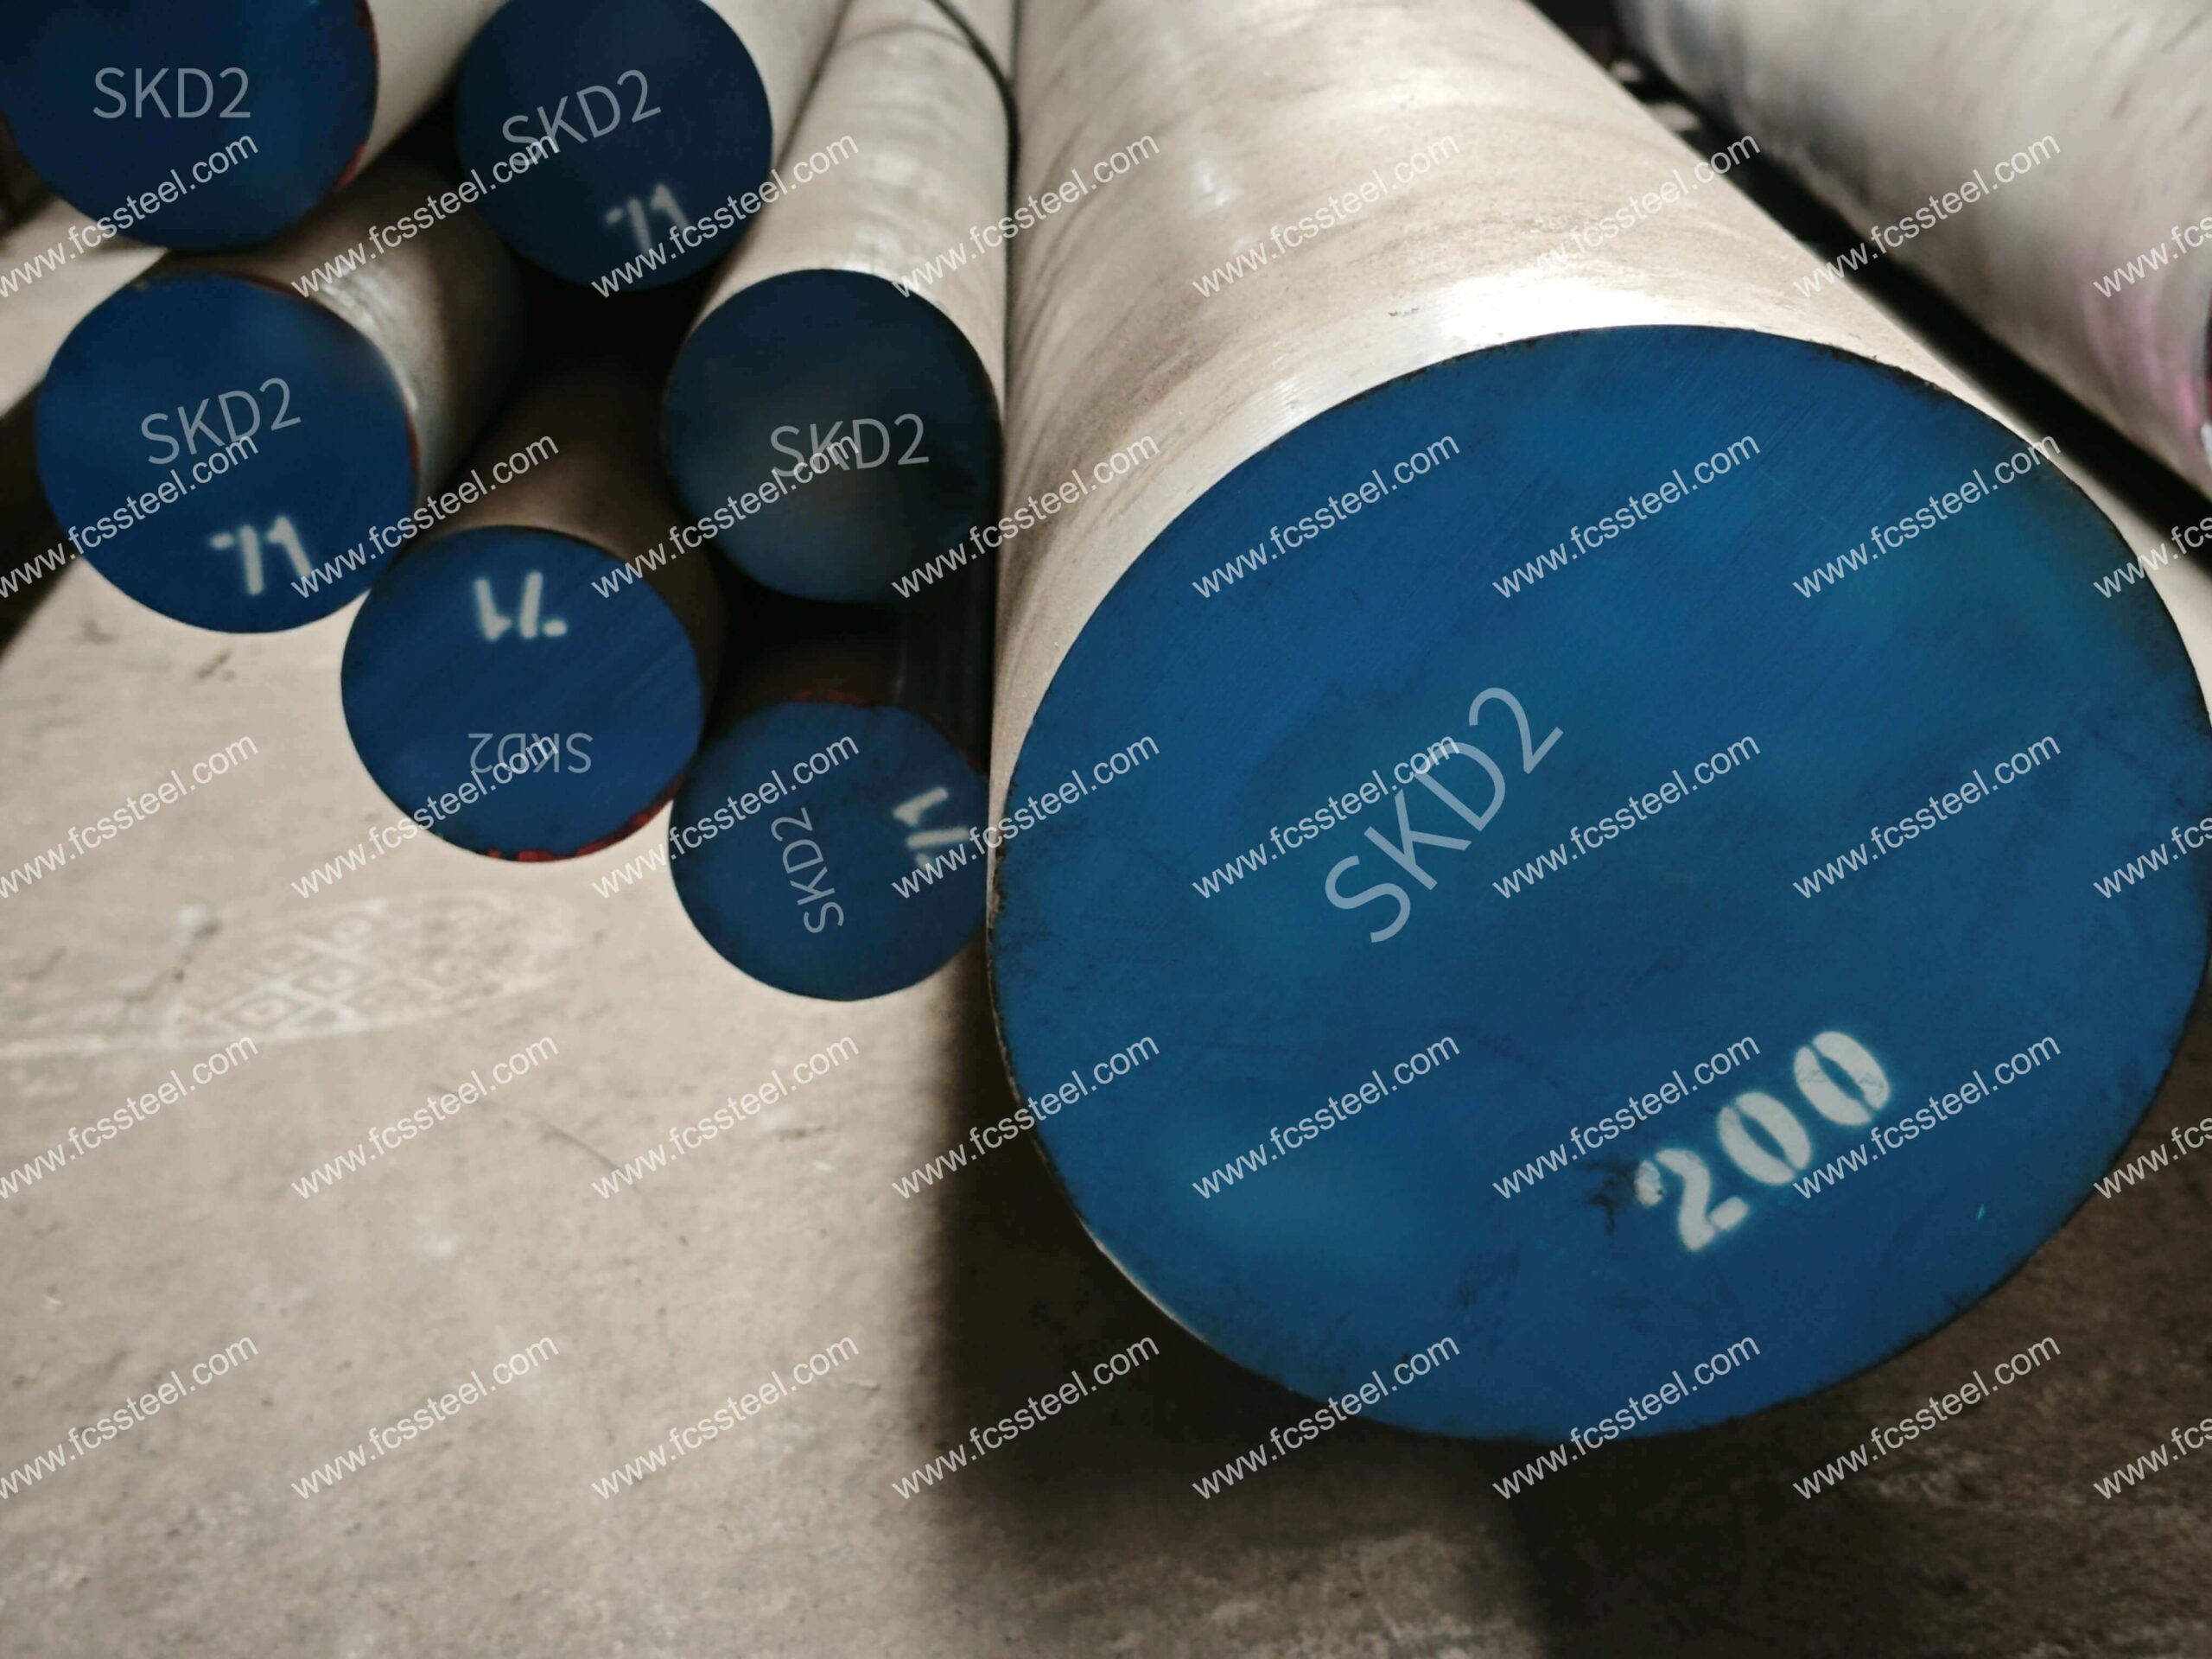
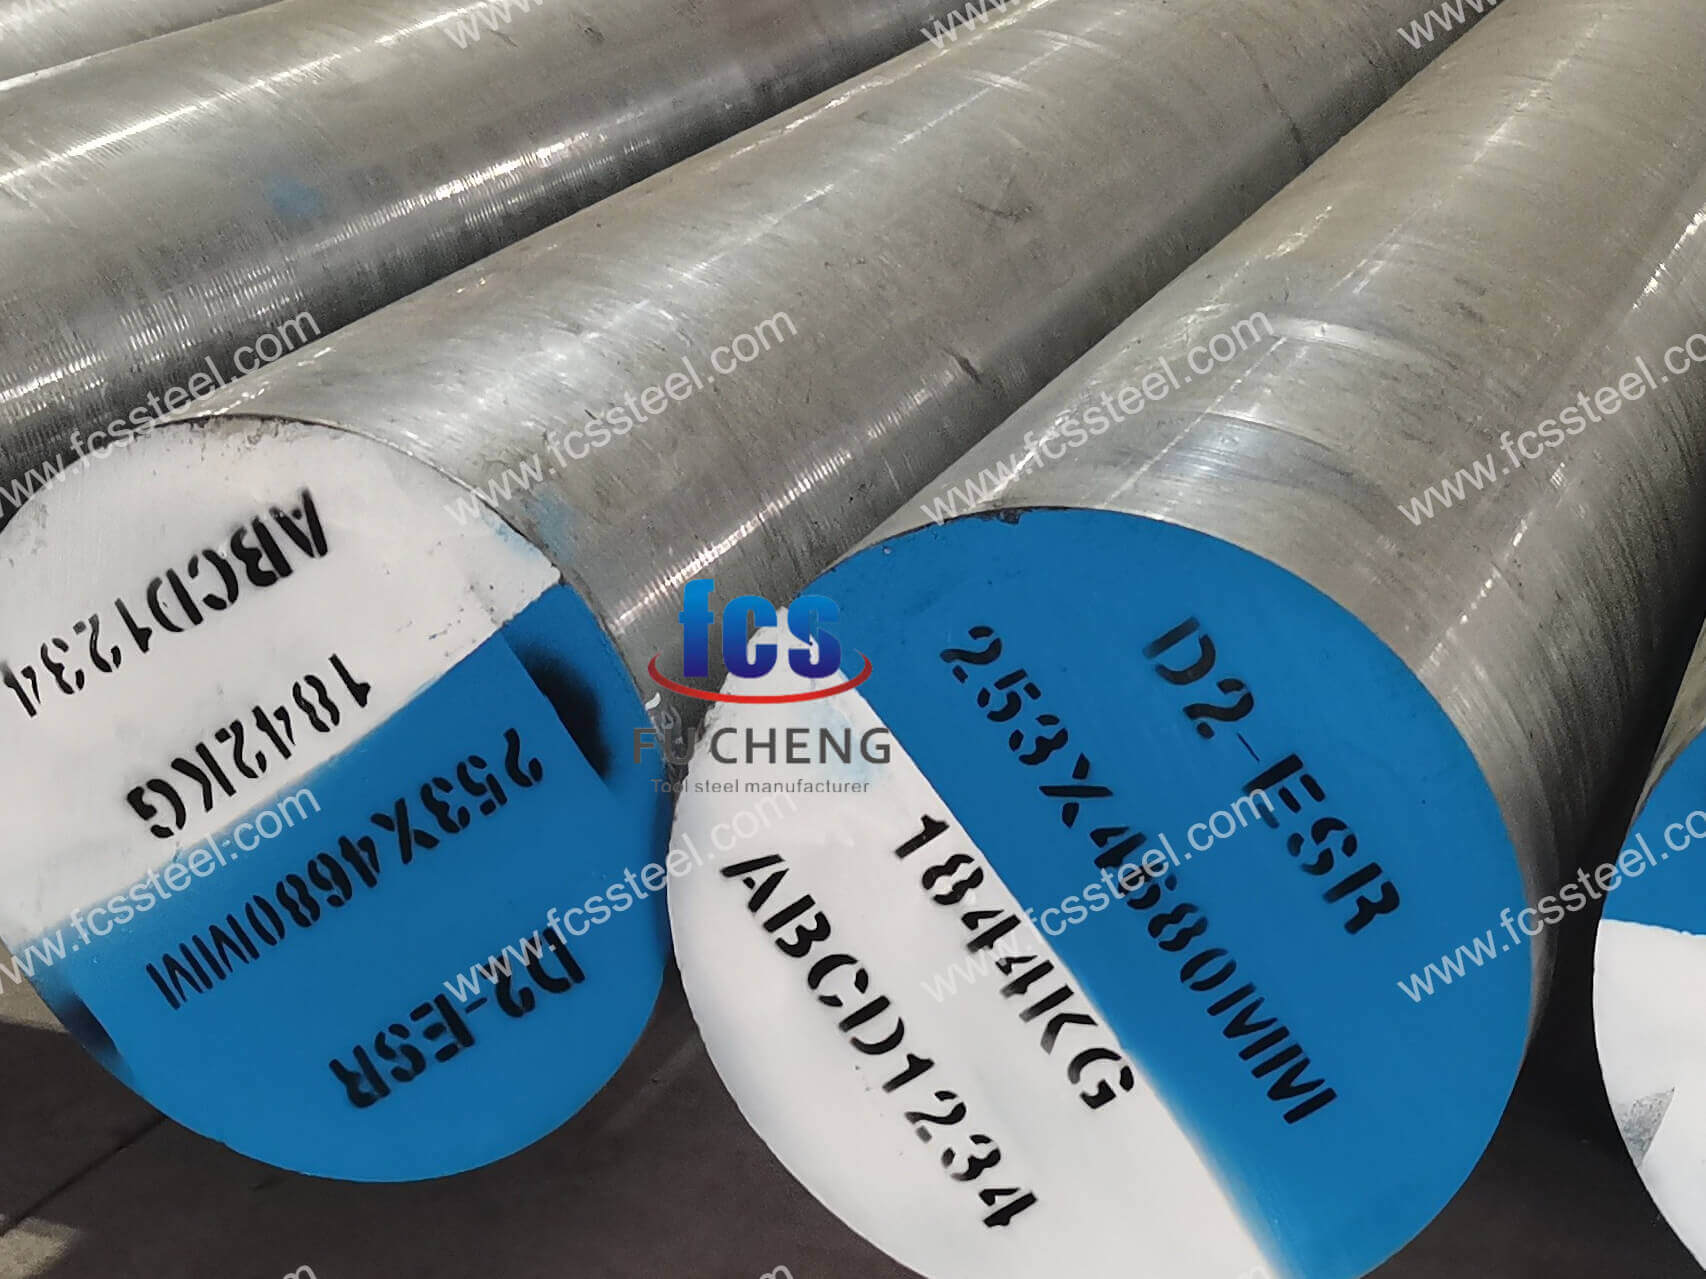
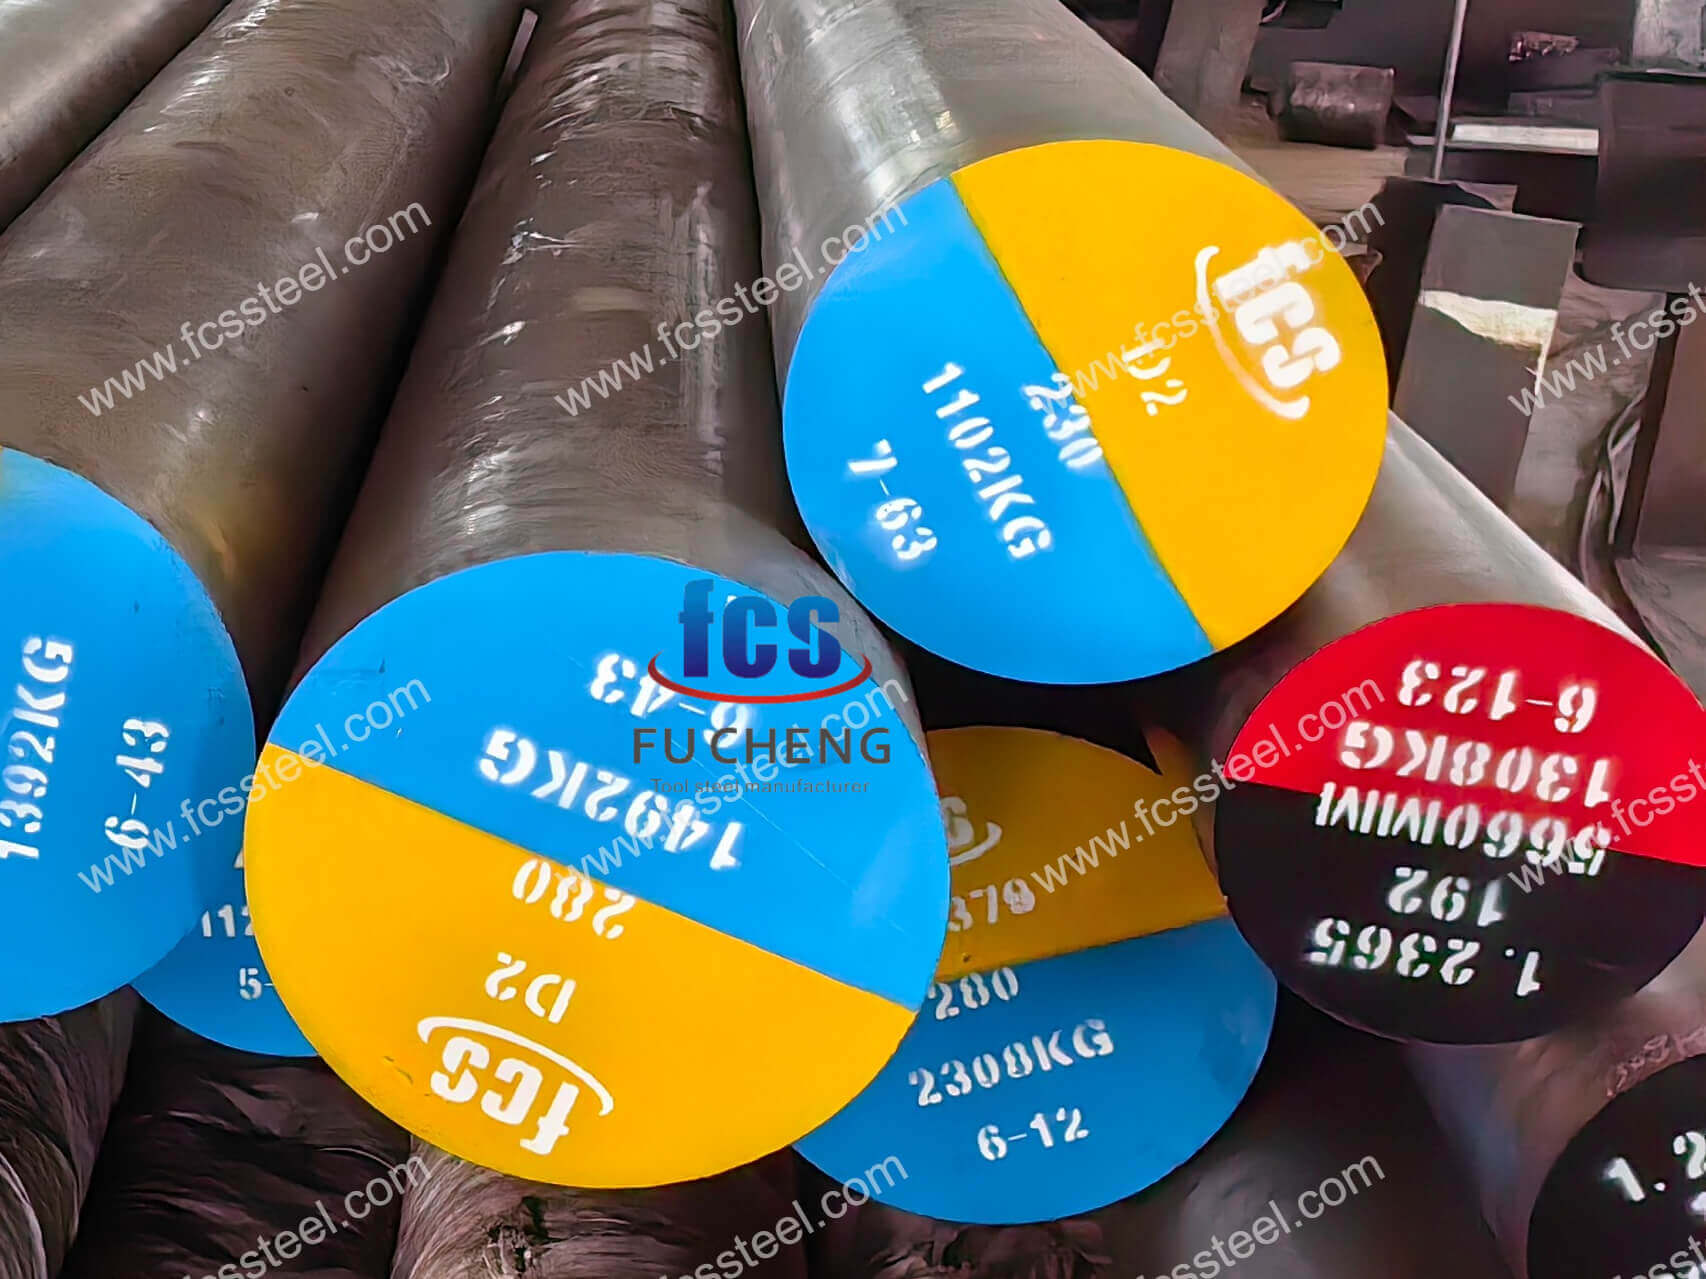
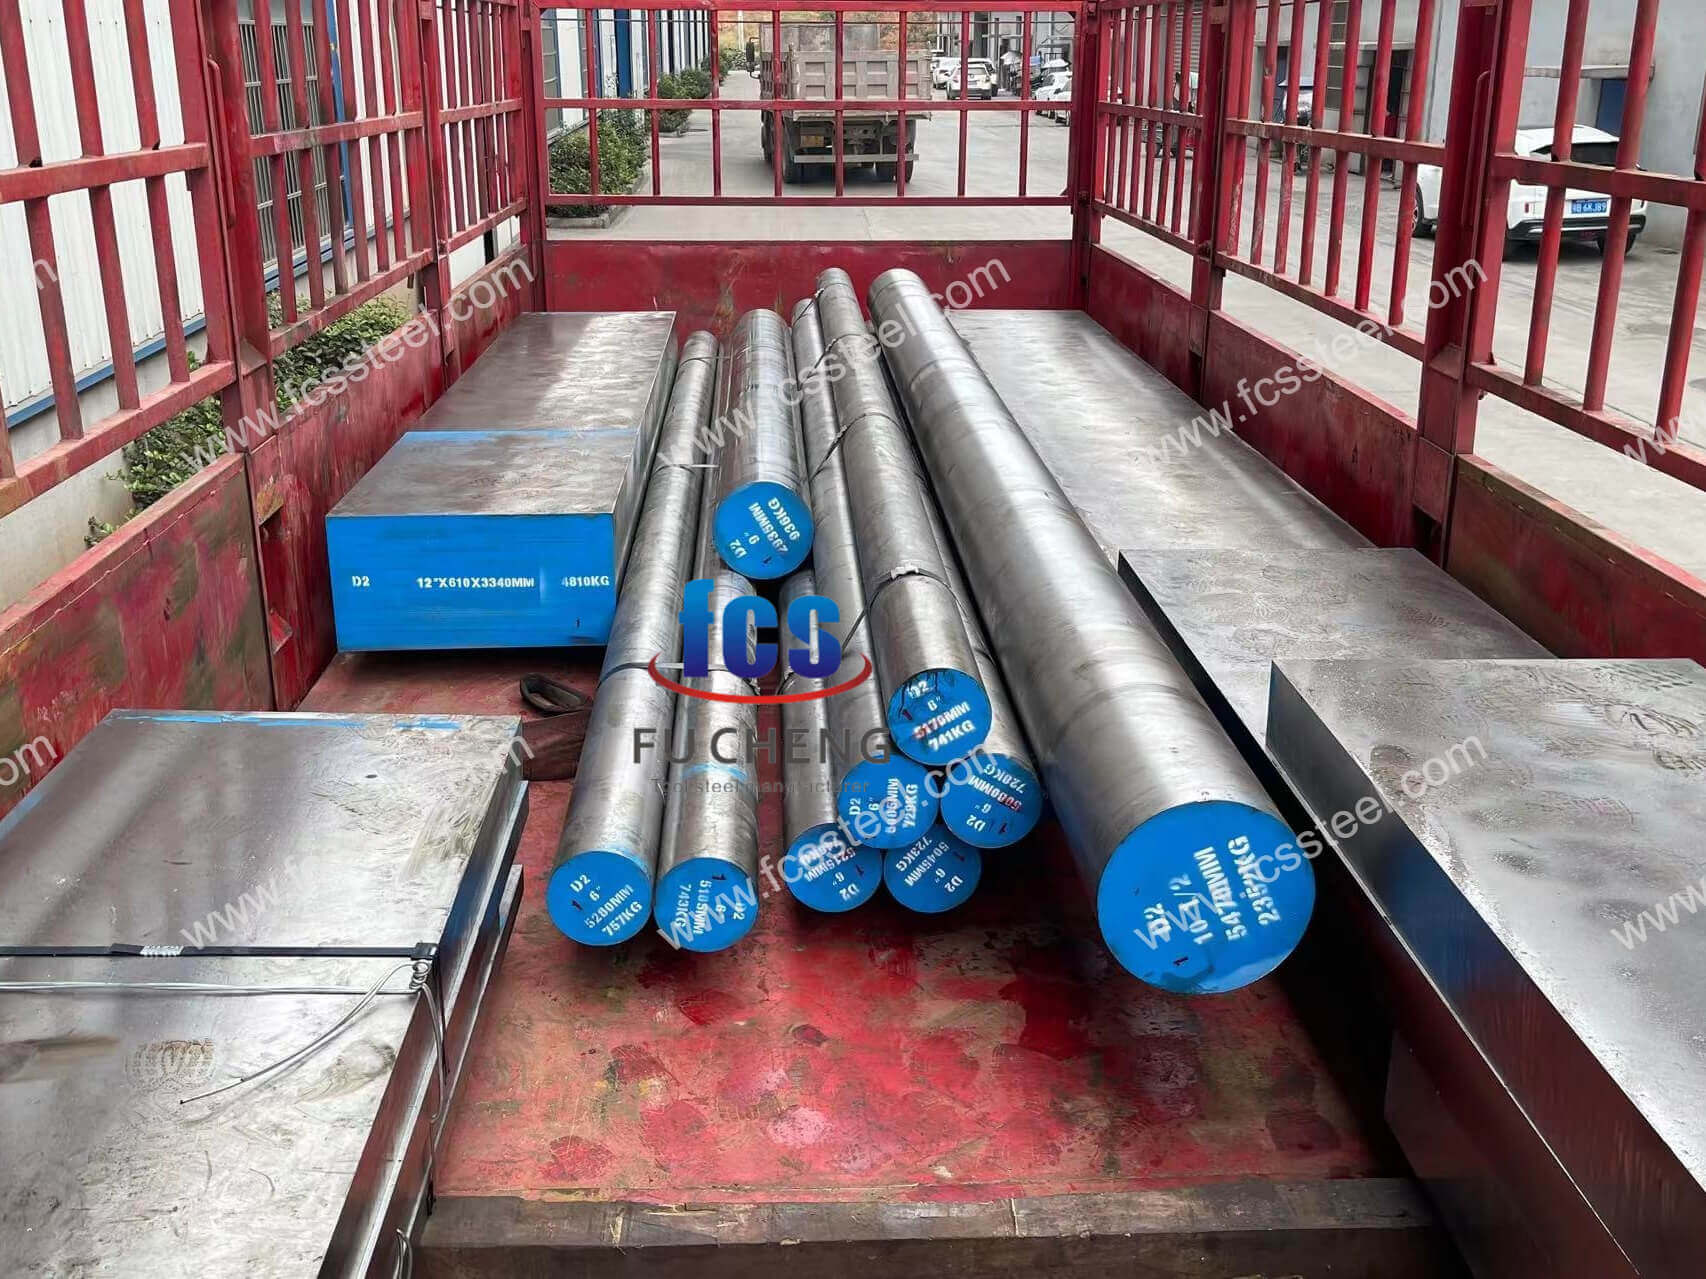
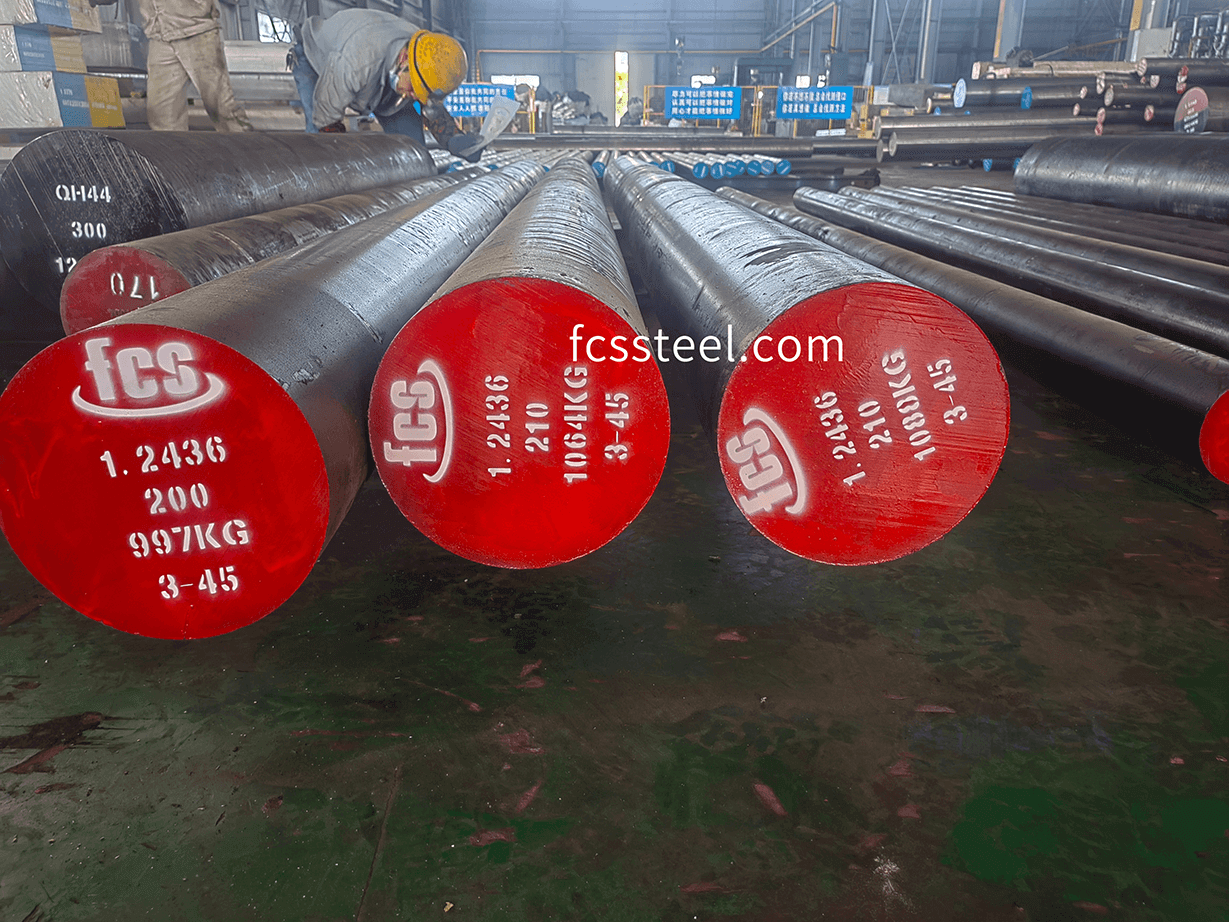
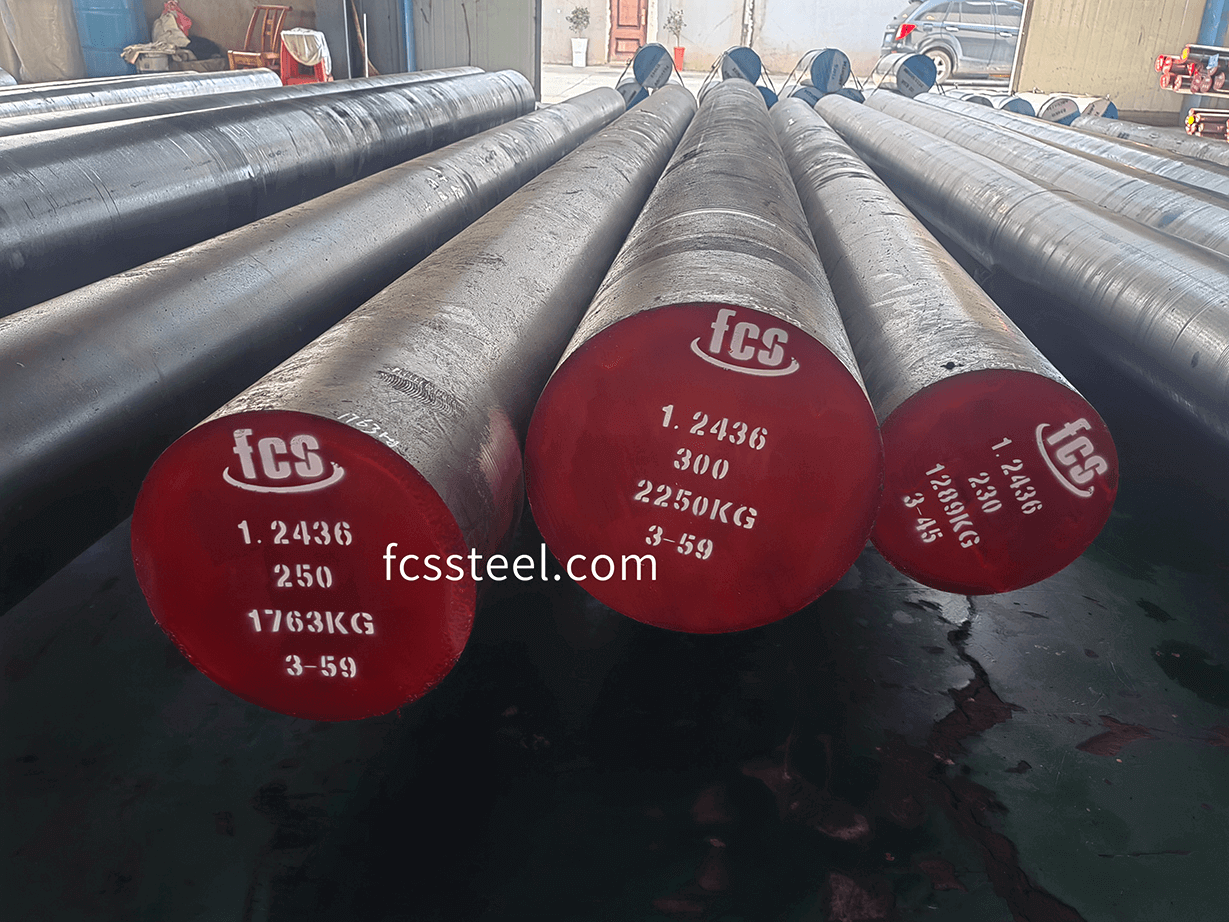
FCS, kalıplar, kalıplama takımları ve hassas kesme takımları dahil olmak üzere yüksek gerilimli uygulamalar için üstün performans sağlayan SKD2 takım çeliği sunmaktadır. Yuvarlak ve levha dahil olmak üzere çok çeşitli formlarda mevcuttur ve özel işleme ve ısıl işlem hizmetleriyle birlikte gelir.
SKD2 Takım Çeliği Ürün Tanıtımı

SKD2 takım çeliği, Japon JIS standardına uygun, yüksek karbonlu, yüksek kromlu, soğuk işleme kalıp çeliğidir ve Rheinzite çelik tipine aittir; Alman DIN 1.2436 (X210CrW12) , Amerikan ASTM/AISI D2 ve Çin GB Cr12Mo1V sınıflarına karşılık gelir. SKD2 takım çeliği, mükemmel aşınma direnci, yüksek basınç dayanımı ve iyi boyutsal kararlılık gerektiren uygulamalarda üstün performans gösterir. FCS TOOL STEEL, güvenilir bir SKD2 çelik tedarikçisi olarak, levha ve yuvarlak çubuklar dahil olmak üzere çeşitli formlarda geniş bir yelpazede genel amaçlı malzeme sunmaktadır.
SKD2 Takım Çelik Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. SKD2 Kalıp Çeliği:
SKD2 Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- SKD2 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
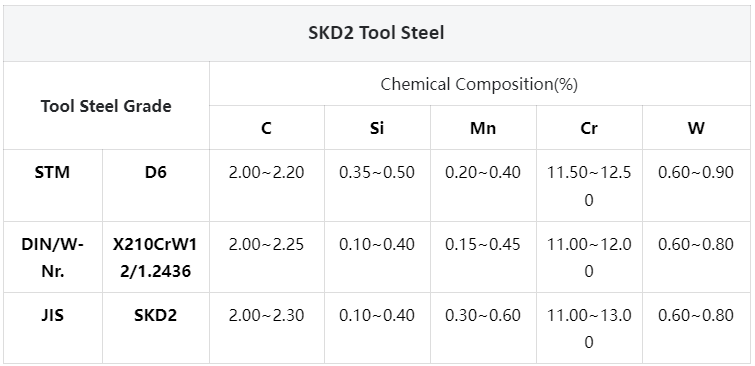
SKD2 Takım Çeliğinin Kimyasal Bileşimi
SKD2 Takım Çeliği Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
SKD2 Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
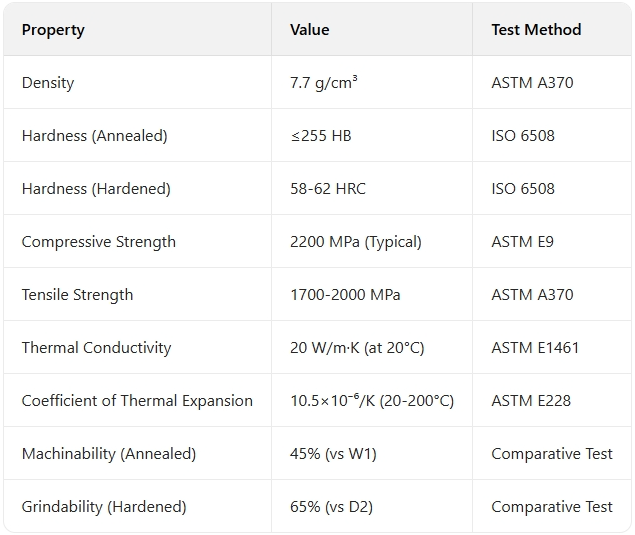
SKD2 Takım Çeliği Teknik Özellikleri
SKD2 Takım Çelik Ürün Uygulamaları

Ana uygulama senaryoları
Damla ve Damgalama Kalıpları
SKD2 takım çeliği, kenar tutma ve aşınma direncinin kritik önem taşıdığı kesme ve presleme uygulamalarında mükemmel performans gösterir. Büyük bir otomotiv parça üreticisi, yüksek hacimli üretim için SKD2 kesme kalıplarımızı kullanarak, önceki malzemeye kıyasla %40 daha uzun bileme aralıkları ve takım değiştirme maliyetlerinde %30 azalma sağladığını bildirmektedir.
Soğuk Şekillendirme Aletleri
SKD2'nin yüksek basınç dayanımı ve aşınma direnci, onu soğuk şekillendirme uygulamaları için ideal hale getirir. Endüstriyel bir bağlantı elemanı üreticisi, soğuk şekillendirme işleminde özel olarak işlenmiş SKD2 şekillendirme takımlarımızı kullanarak, takım değiştirme sıklığını önemli ölçüde azaltmış ve yüz binlerce çevrimden sonra bile tutarlı parça boyutları sağlamıştır.
Kesici Takımlar ve Makas Bıçakları
Yüksek mukavemetli malzemeleri işleyen endüstriyel kesme takımları için SKD2, üstün kenar tutuşu ve dayanıklılık sunar. Bir metal imalat tesisi, ısıl işlem görmüş SKD2 kesme bıçaklarımızı kullanarak paslanmaz çelik şeritleri daha az bıçak bakım kesintisiyle ve önceki takım malzemelerine kıyasla daha hassas kesimlerle kesmektedir.
Plastik Kalıp Bileşenleri
SKD2, aşındırıcı dolgu maddelerinin bulunduğu plastik kalıplama uygulamalarında üstün aşınma koruması sağlar. Hassas parça kalıpçısı, SKD2 uçlarımızı cam dolgulu naylon bileşenlerde kullanmış ve milyonlarca enjeksiyon döngüsünden sonra bile minimum boşluk aşınması ve tutarlı parça boyutları bildirmiştir.
Sektöre özel uygulamalar
- Otomotiv üretimi: Yüksek hacimli sac metal parçaları için damgalama kalıpları, kesme takımları ve şekillendirme kalıpları.
- Havacılık ve uzay sanayi: Hassas kesici takımlar, özel alaşımlı şekillendirme kalıpları ve ölçüm aparatları.
- Elektronik üretimi: konnektör montajları için ilerici kalıplar ve hassas parçalar için ince kesme takımları.
- Ağır makinalar: aşınma plakaları, kesici kenarlar ve yüksek gerilimli parçalar için takımlar.
- Tıbbi cihaz üretimi: Cerrahi aletler için hassas kesme takımları ve şekillendirme kalıpları.
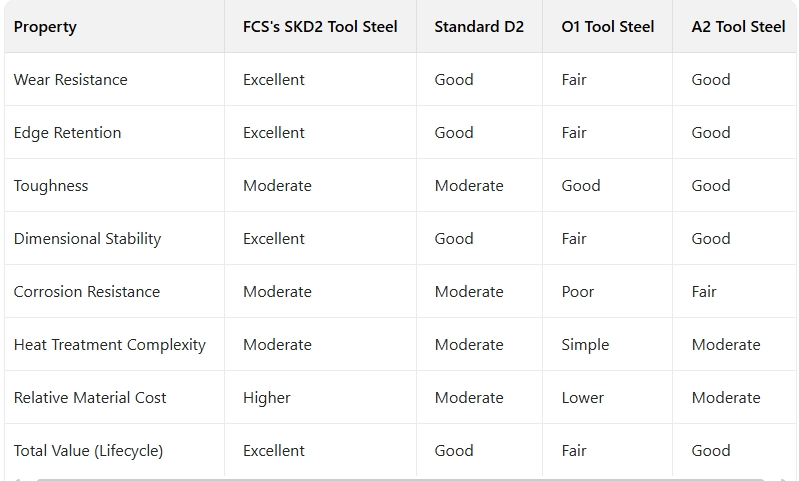
SKD2 Takım Çeliği Rekabet Avantajı Karşılaştırması
SKD2 Takım Çeliği Müşteri Başarı Hikayeleri
SKD2 Takım Çeliği Fiyatlandırma Yapısı Bilgileri
SKD2 Takım Çeliği Hakkında Sıkça Sorulan Sorular

S: SKD2 ile normal D2 takım çelikleri arasındaki temel farklar nelerdir?
C: Her ikisi de yüksek karbonlu ve yüksek kromlu takım çelikleri olsa da, SKD2 genellikle Japon Endüstri Standartlarına (JIS) göre daha tutarlı kimyasal kontrol sunar ve bu da daha öngörülebilir ısıl işlem tepkisi ve performans özellikleriyle sonuçlanır. Bu malzemeler birbirine çok benzerdir ve SKD2 genellikle kontrollü testlerde biraz daha üstün aşınma direnci sergiler.S: Soğuk iş uygulamalarında SKD2, SKD11 ile karşılaştırıldığında nasıldır?
A. SKD2 genellikle üstün aşınma direnci sağlar, ancak SKD11'den biraz daha az tokluğa sahiptir. Minimum darbeye maruz kalan yüksek basınç ve yüksek aşınma uygulamaları için SKD2 genellikle daha uzun hizmet ömrü sağlar. Önemli darbe yüküne sahip uygulamalar, SKD11'in gelişmiş tokluğundan faydalanabilir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |