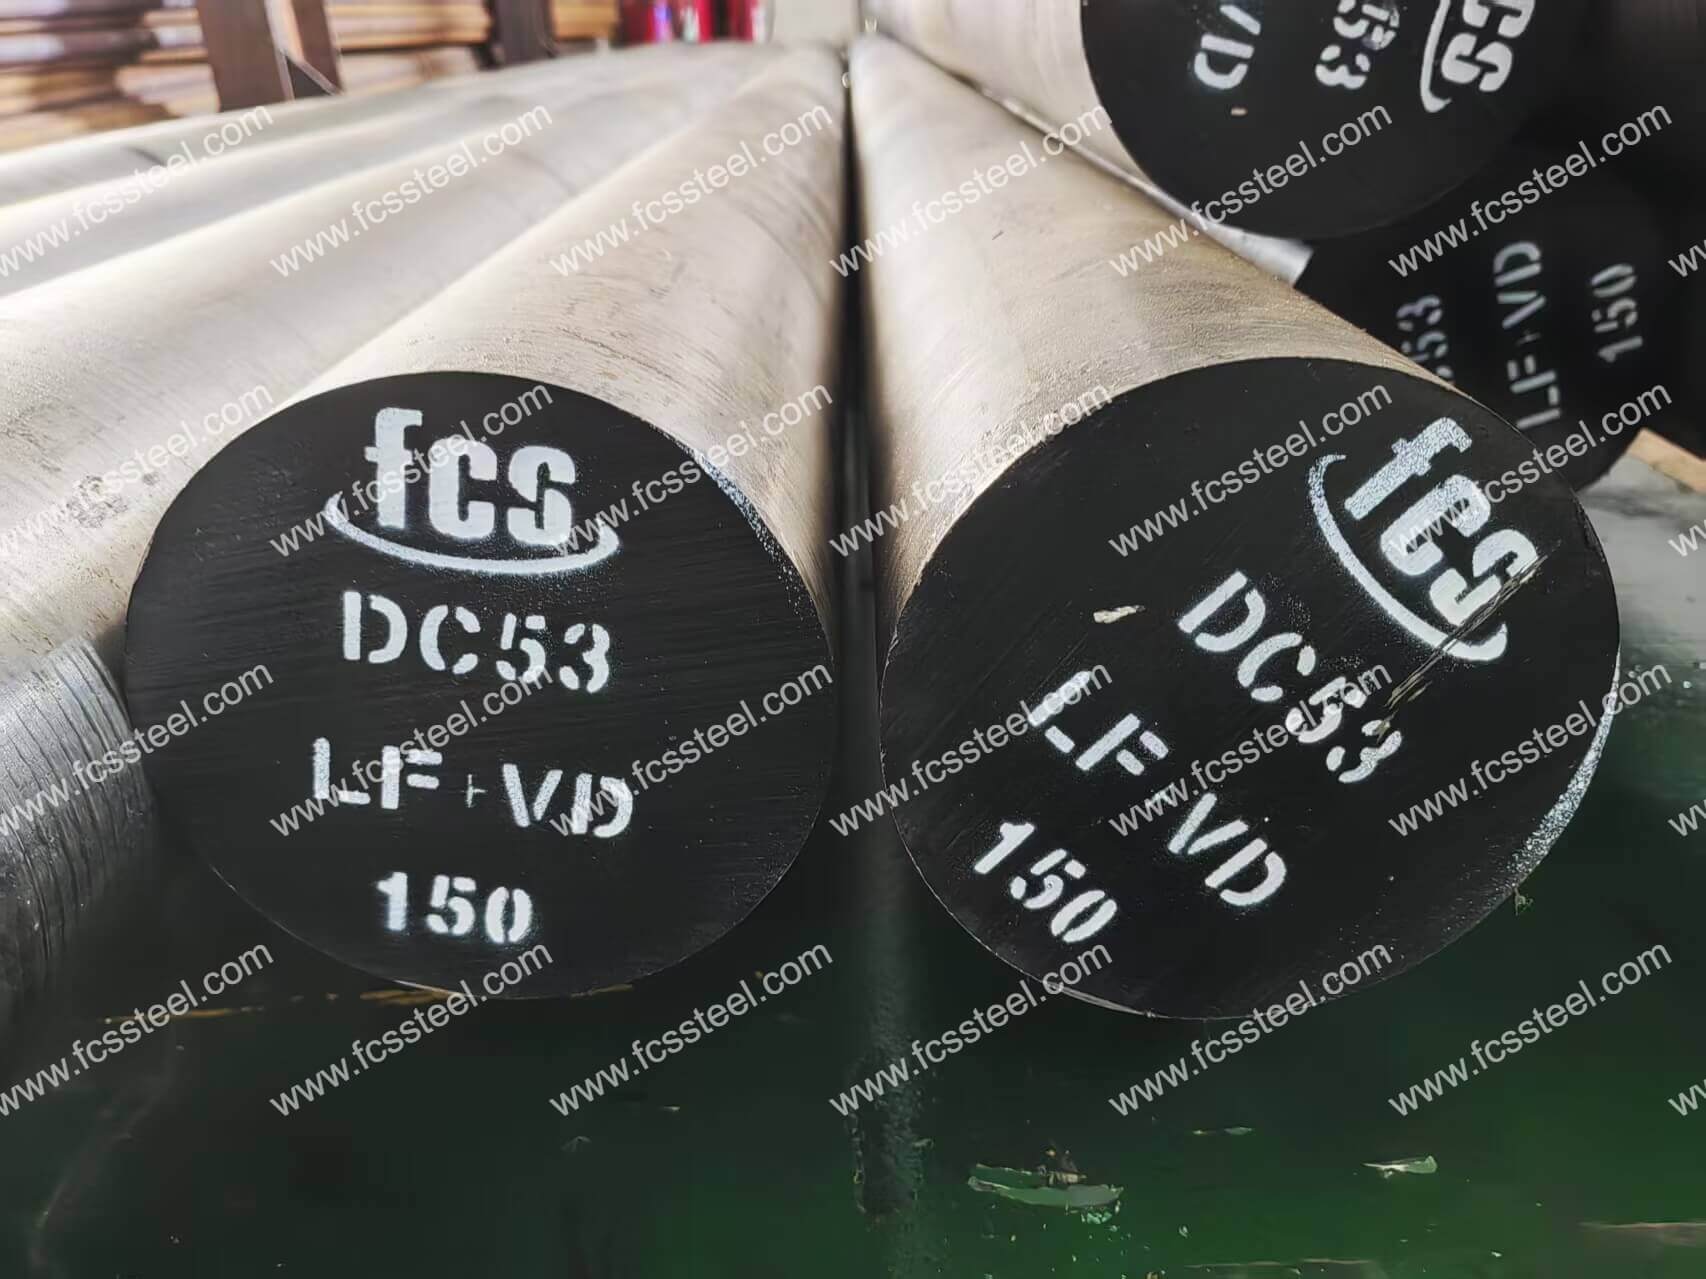
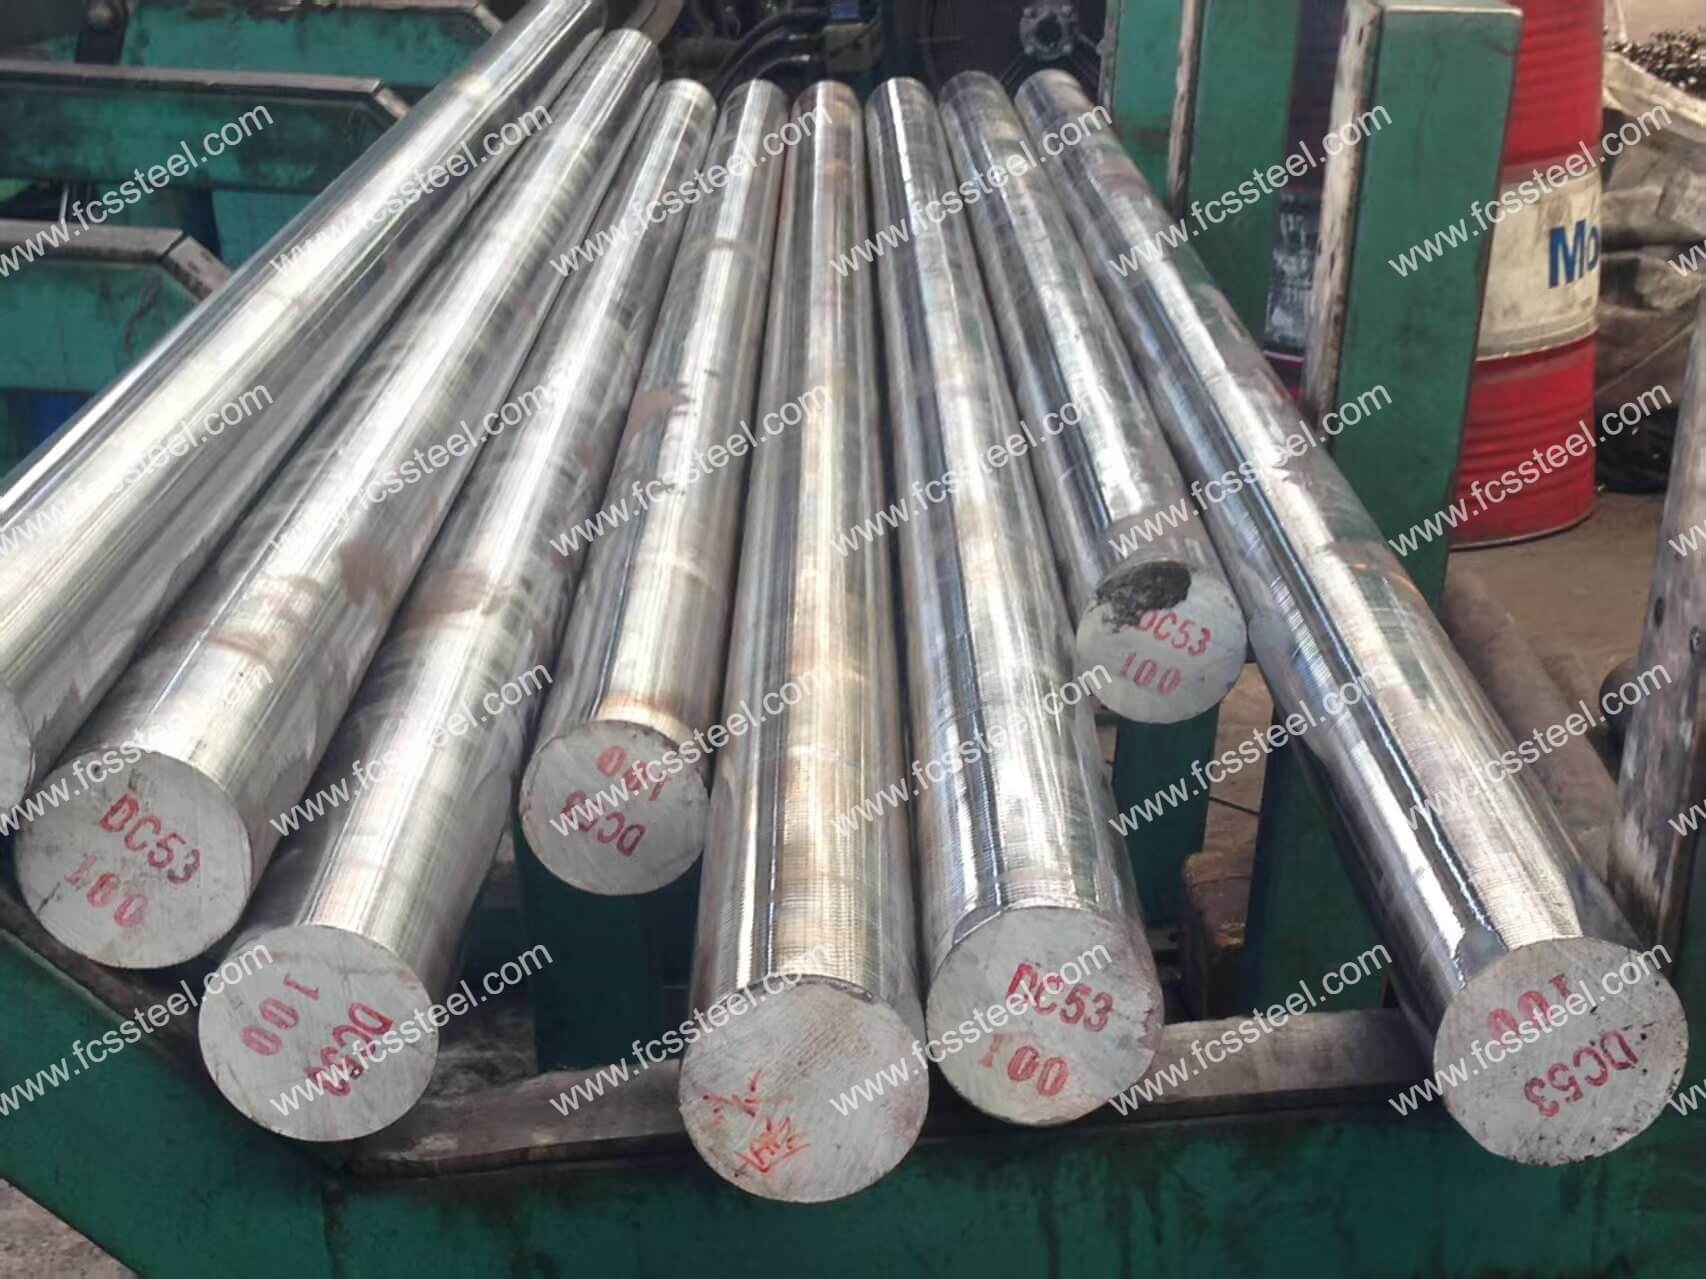
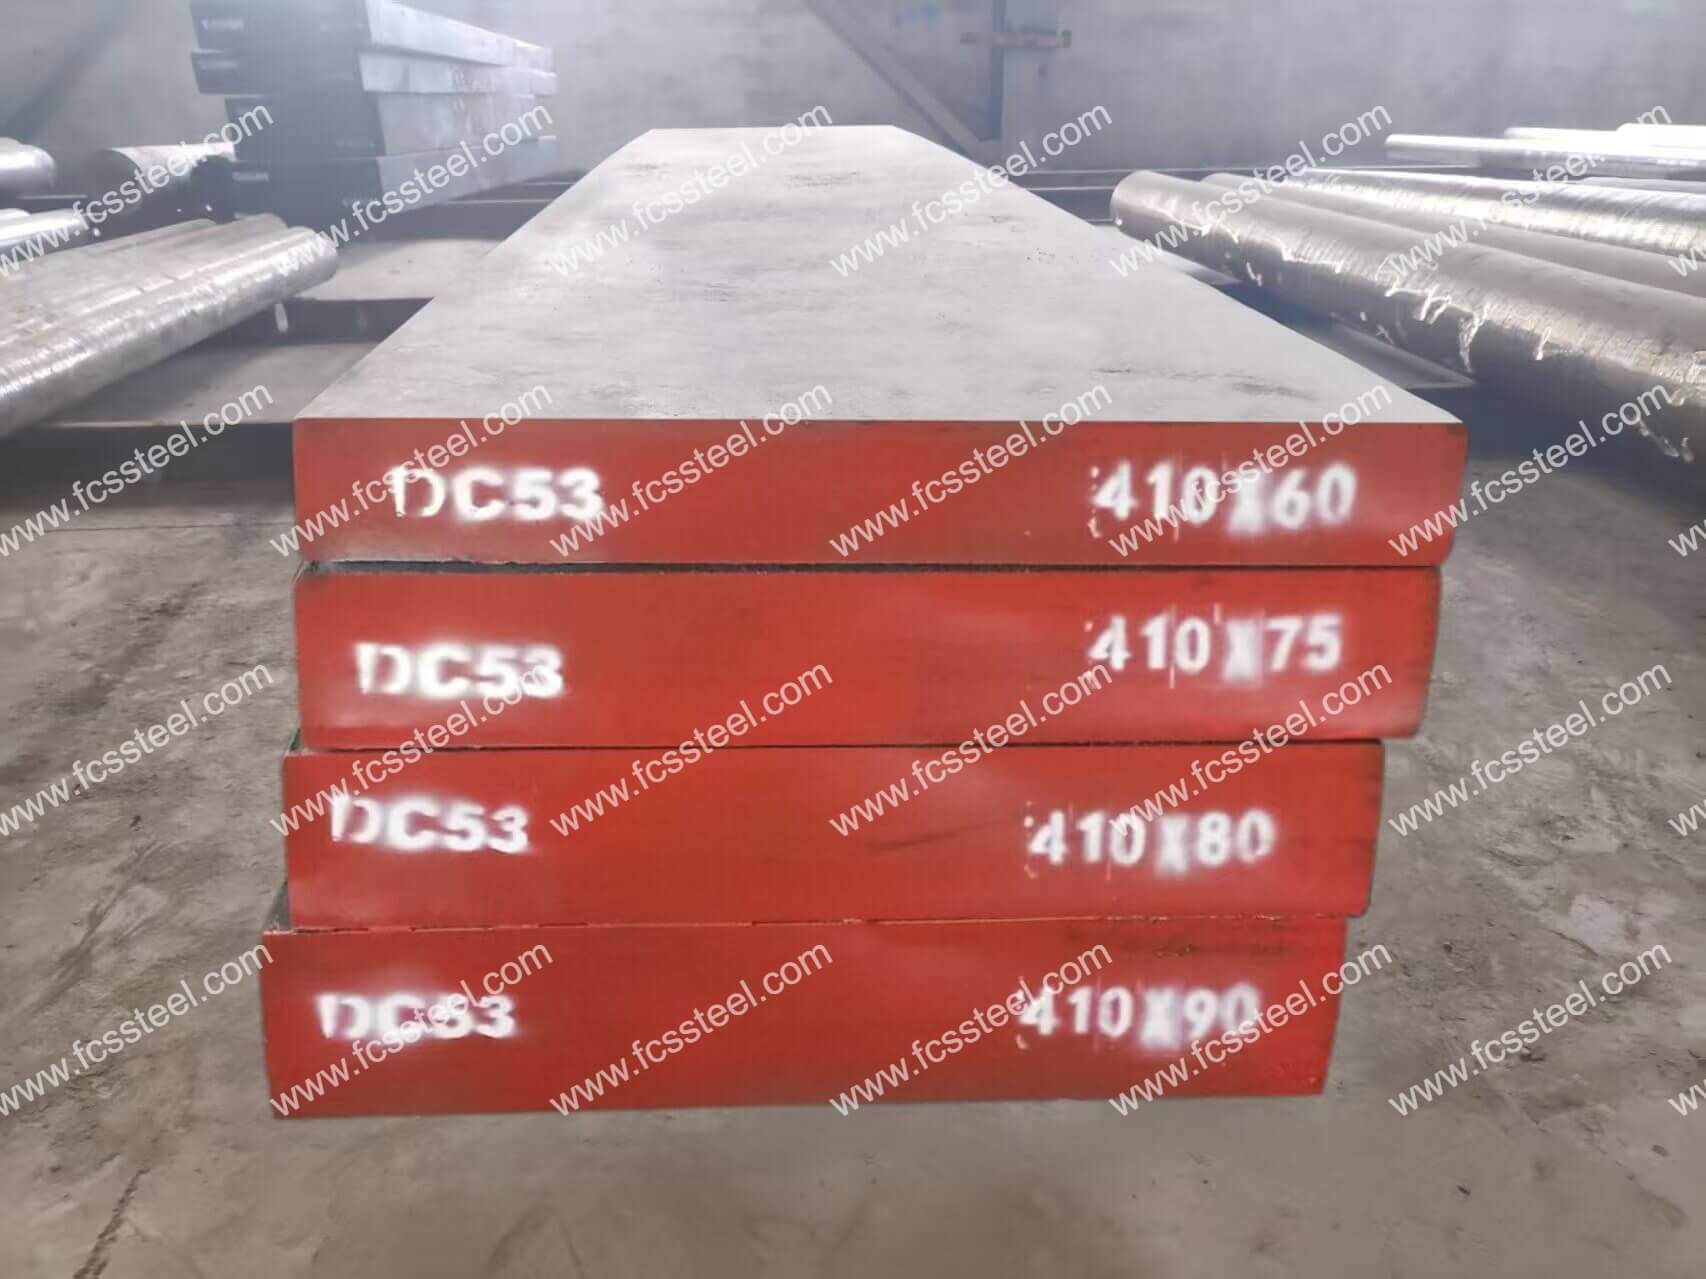
DC53 takım çeliği
DC53 takım çeliği, geleneksel D2 ve SKD11 kalitelerinin sınırlarını aşmak üzere tasarlanmış yeni nesil soğuk iş kalıp çeliklerini temsil eder. Bu üst düzey alaşım, yüksek karbonlu bir takım çeliğinin mükemmel aşınma direncini, önemli ölçüde iyileştirilmiş tokluk ve boyut kararlılığıyla birleştirir.
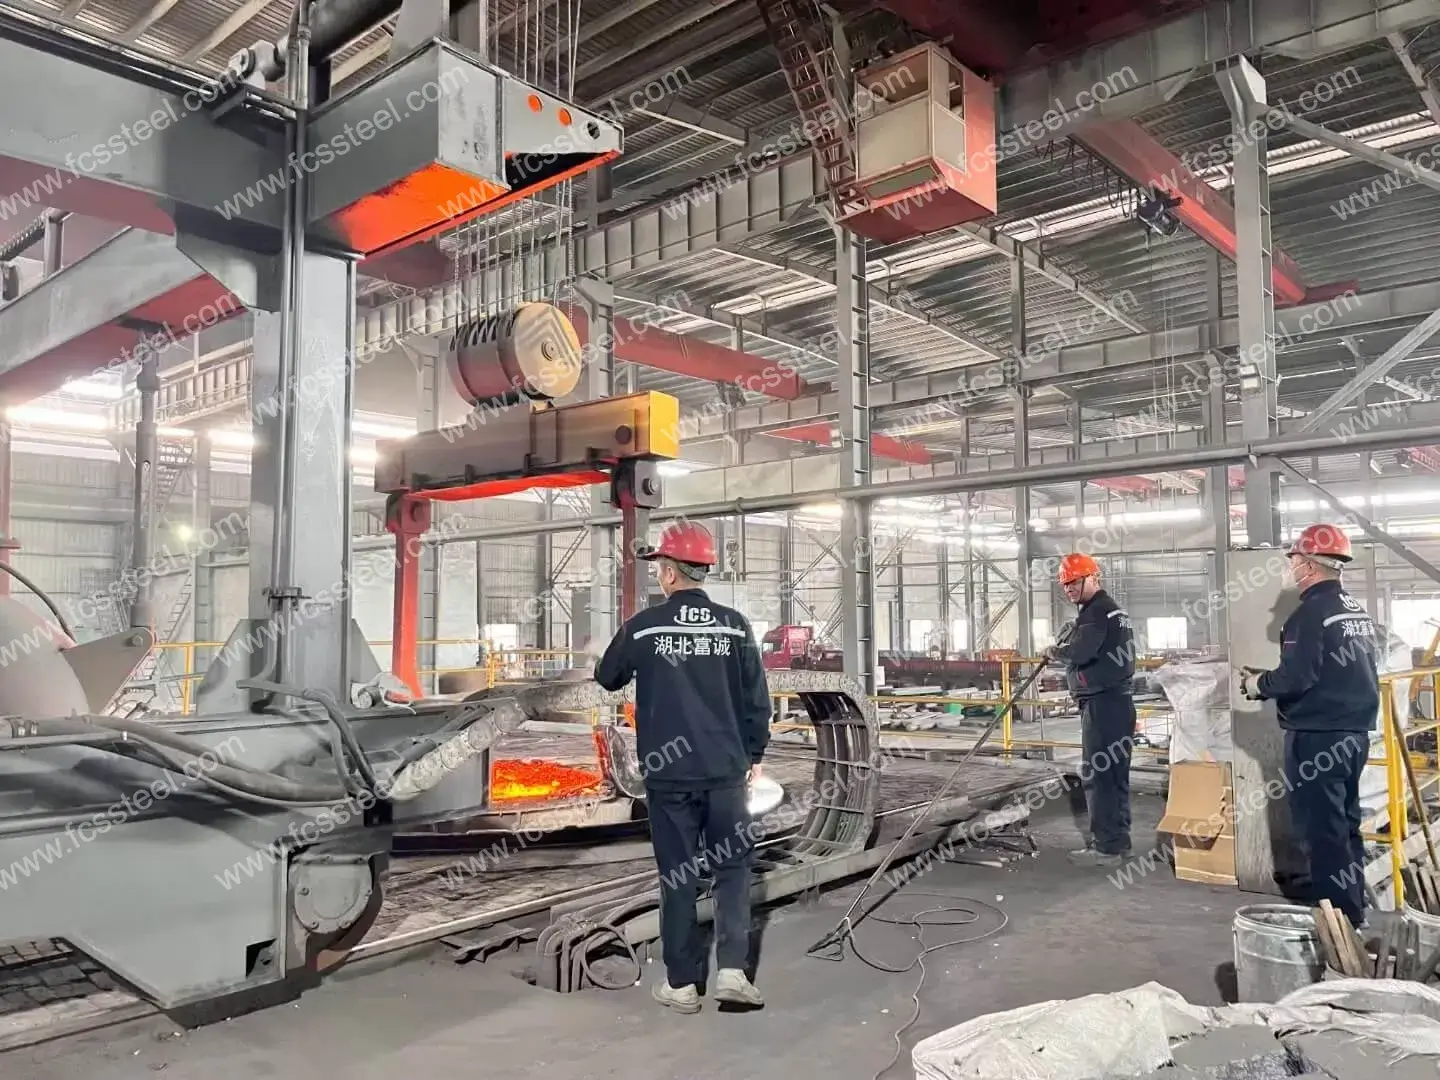
Gelişmiş üretim süreçleri, malzeme içinde ince ve homojen bir karbür dağılımı sağlayarak, yüksek darbe koşullarında bile mükemmel bir kenar tutuşu ve kırılma direnci sağlar. Bu da doğrudan daha uzun takım ömrü, daha uzun bakım aralıkları ve daha az üretim kesintisi anlamına gelir.
Zorlu şekillendirme, presleme veya kesme işlemleriyle karşı karşıya kalan üreticiler için DC53, performans dengesini sunar: kırılganlık olmadan yüksek sertlik, kolay işlemeyle mükemmel aşınma direnci ve ısıl işlem sırasında olağanüstü boyut kararlılığı. Sonuç, kritik boyutları doğru bir şekilde koruyan, tutarlı performans sunan ve toplam üretim maliyetlerini önemli ölçüde azaltan hassas bir takımdır.
DC53 Takım Çeliği Ürün Tanıtımı
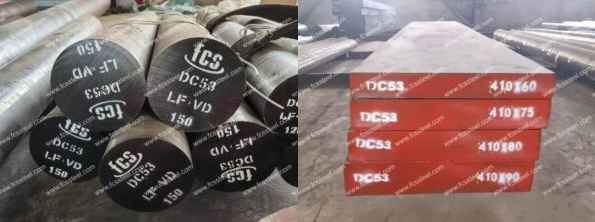
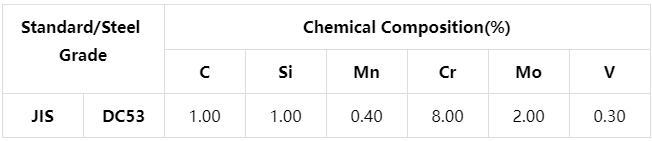
DC53 , Japon endüstri standardına (JIS G4404) uygun , yüksek sertlik ve yüksek tokluğa sahip soğuk işleme kalıp çeliğidir ve SKD11 (Cr12MoV) temelinde geliştirilmiştir . JIS SKD11'in geliştirilmiş bir versiyonu olarak, temel tasarım amacı, geleneksel soğuk işleme çeliklerinin "yüksek sertlik kırılganlığa yol açar" sınırlamasını aşmaktır. Kimyasal bileşimi, karbon, krom, molibden, vanadyum gibi elementlerin dengeli bir oranına odaklanırken, silisyum ve manganez gibi elementlerle desteklenir ve fosfor ve kükürt gibi safsızlıklar sıkı bir şekilde kontrol edilir. Yüksek alaşımlı takım çeliği kategorisine aittir.
Özel ısıl işlem (söndürme sıcaklığı 1020-1040℃, tavlama sıcaklığı 520-530℃) sayesinde DC53, 62-63 HRC gibi yüksek bir sertliğe ulaşabilirken, tokluğu SKD11'in iki katıdır ve bu da takım çatlaması riskini önemli ölçüde azaltır. Tasarımının özü, karbür dağılımını ve kalan ostenitin ayrışmasını optimize ederek, yüksek aşınma direnci ve mukavemetini korurken işlenebilirliği, tel kesme sonrası boyut kararlılığını ve kaynak onarımının kolaylığını artırmaktır.
Soğuk işleme kalıp çeliği olarak DC53, soğuk işleme senaryolarının (örneğin presleme ve kesme) temel gereksinimlerine odaklanarak "aşınma direnci + çatlak direnci + boyutsal kararlılık" sağlar. Daha dengeli mekanik özellikleriyle, üst düzey soğuk işleme kalıpları için ana malzeme tercihi haline gelmiş ve küresel takım çeliği pazarında SKD11'e geliştirilmiş bir alternatif olarak yaygın olarak kabul görmüştür.
DC53 Takım Çelik Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. SKD6 Kalıp Çeliği:
DC53 Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- DC53 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
DC53 Takım Çeliğinin Kimyasal Bileşimi
DC53 Takım Çeliği Isıl İşlem Süreci
1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
DC53 Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
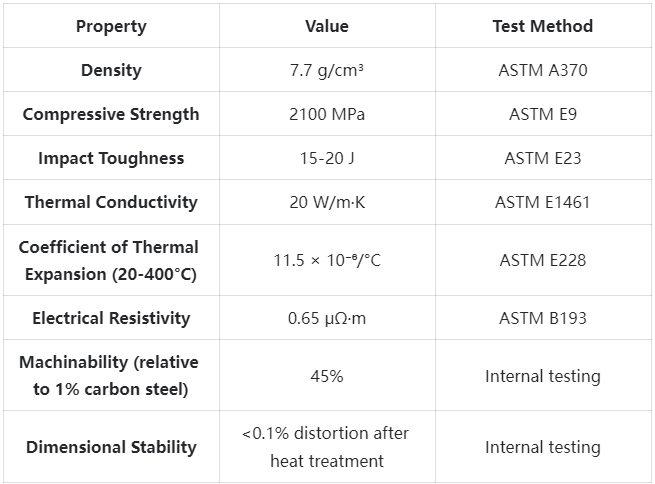
DC53 Takım Çeliği Teknik Özellikleri
DC53 Takım Çelik Ürün Uygulamaları

Soğuk Şekillendirme ve Bükme Aletleri
DC53, karmaşık soğuk şekillendirme işlemleri için aşınma direnci ve tokluğu bir araya getirir. Hassas tıbbi cihaz üreticilerinden gelen geri bildirimler: DC53 şekillendirme takımları %40'a kadar daha uzun ömürlüdür ve bakım ihtiyacı önemli ölçüde azalır. Malzemenin yüksek gerilim deformasyonuna/arızaya karşı direnci, daha tutarlı parça kalitesi ve daha az üretim kesintisi anlamına gelir.
İnce Kesme Kalıpları ve Zımbaları
DC53'ün kenar mukavemeti ve aşınma direnci, onu özellikle ince kesme işlemleri için uygun hale getirir. Önde gelen bir elektronik üreticisi, elektrik sac kesme işlemlerinde DC53'e geçtiğinde, takım ömrü %65 artmış ve kesilen kenarların kalitesi önemli ölçüde iyileşmiştir. Malzemenin keskin kenar tutma kabiliyeti, sonraki son işlem ihtiyacını azaltır.
Aşınmaya dayanıklı plastik enjeksiyon kalıpları
Cam elyaf veya mineral dolgulu polimerler oluşturulurken, geleneksel kalıp çelikleri yüksek akış bölgeleri nedeniyle genellikle erken aşınır. DC53, aşınma direncini yüksek cilalanabilirlikle birleştirir. Kalıp üreticileri, %30 cam dolgulu mühendislik plastikleri işlenirken, DC53 boşluklarının/çekirdeklerinin benzer P20 kalıplarına göre yaklaşık 250,000 döngü daha uzun süre yüzey kalitesini ve boyut doğruluğunu koruduğunu bildirmektedir.
Tel Haddeleme Kalıpları
Aşınma direnci ve tokluğun birleşimi, DC53'ü tel haddeleme uygulamaları için ideal hale getirir. Bir bağlantı elemanı üreticisi, yüksek mukavemetli dişleri işlemek için DC53 kalıplarını kullanıyor ve kalıp bakım aralıkları arasında üretimde %55 artış gözlemledi. İyileştirilmiş haddelenmiş tel yüzey kalitesi, bitmiş bağlantı elemanlarının yorulma performansını da artırdı.
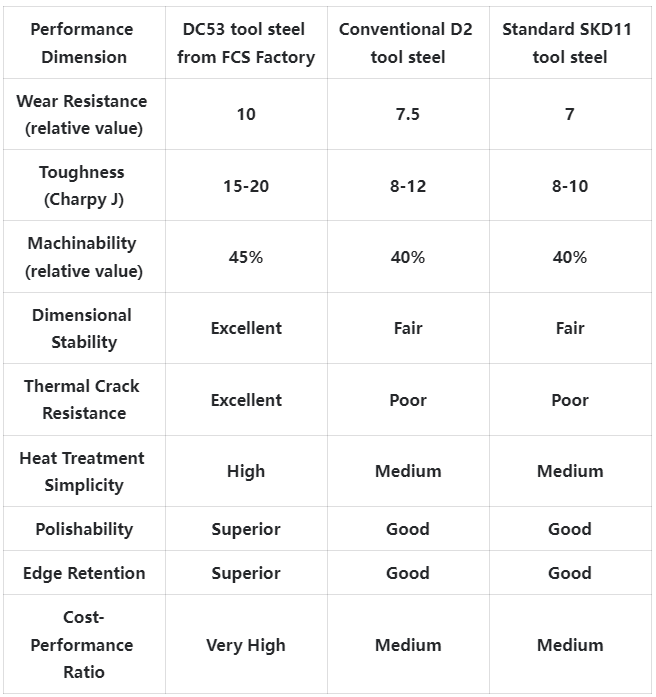
DC53 Takım Çeliği Rekabet Avantajı Karşılaştırması
DC53 Takım Çeliği Müşteri Başarı Hikayeleri
DC53 Takım Çeliği Fiyatlandırma Yapısı Bilgileri
DC53 Takım Çeliği Sıkça Sorulan Sorular

S: DC53, geleneksel D2/SKD11 takım çelikleriyle karşılaştırıldığında nasıl bir performans sergiliyor?
C: DC53, geleneksel çeliklere (geleneksel SKD11) göre %35 daha yüksek aşınma direncine ve 2.5 kat daha fazla tokluğa sahiptir. Benzersiz kombinasyon, ilerleyen aşınmayı ve ani kırılmayı önler. Ayrıca, DC53 ısıl işlemde daha iyi boyut kararlılığına sahiptir.S: DC53 özel bir ısıl işlem gerektiriyor mu?
C: DC53 için ısıl işlem süreci diğer takım çeliklerine benzerdir, ancak optimum performansa ulaşmak için daha sıkı sıcaklık kontrolü (±5°C) gerektirir. Karmaşık şekiller için (bozulmayı en aza indirmek için) vakumlu ısıl işlem önerilir.S: Mevcut bir kalıp tasarımı doğrudan DC53 ile değiştirilebilir mi?
C: Çoğu durumda, değişiklik yapmadan doğrudan değiştirme mümkündür. Ancak bazı uygulamalarda, mühendisler DC53'ün gelişmiş performansından tam olarak yararlanmak için tasarım optimizasyonu (örneğin, kenar geometrisini ayarlama, arka açıyı azaltma) önerebilir.S: İşlenebilirlik diğer takım çelikleriyle karşılaştırıldığında nasıldır?
C: DC53'ün tavlanmış haldeki işlenebilirliği, D2/SKD11 ile karşılaştırılabilir veya daha iyidir. Uygun kesme parametreleriyle mükemmel yüzey kalitesi ve makul takım ömrü elde edilebilir. Sertleştirilmiş haldeyken, yüksek sertliğe rağmen, taşlanabilirlik çoğu geleneksel takım çeliğinden daha iyidir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |