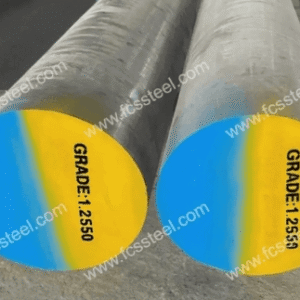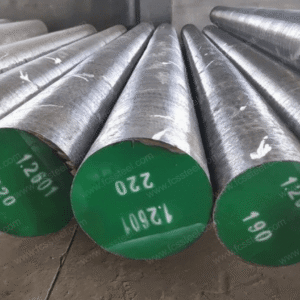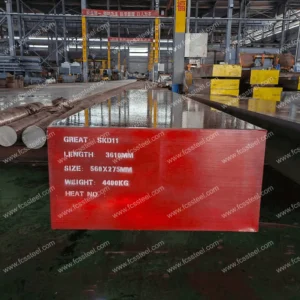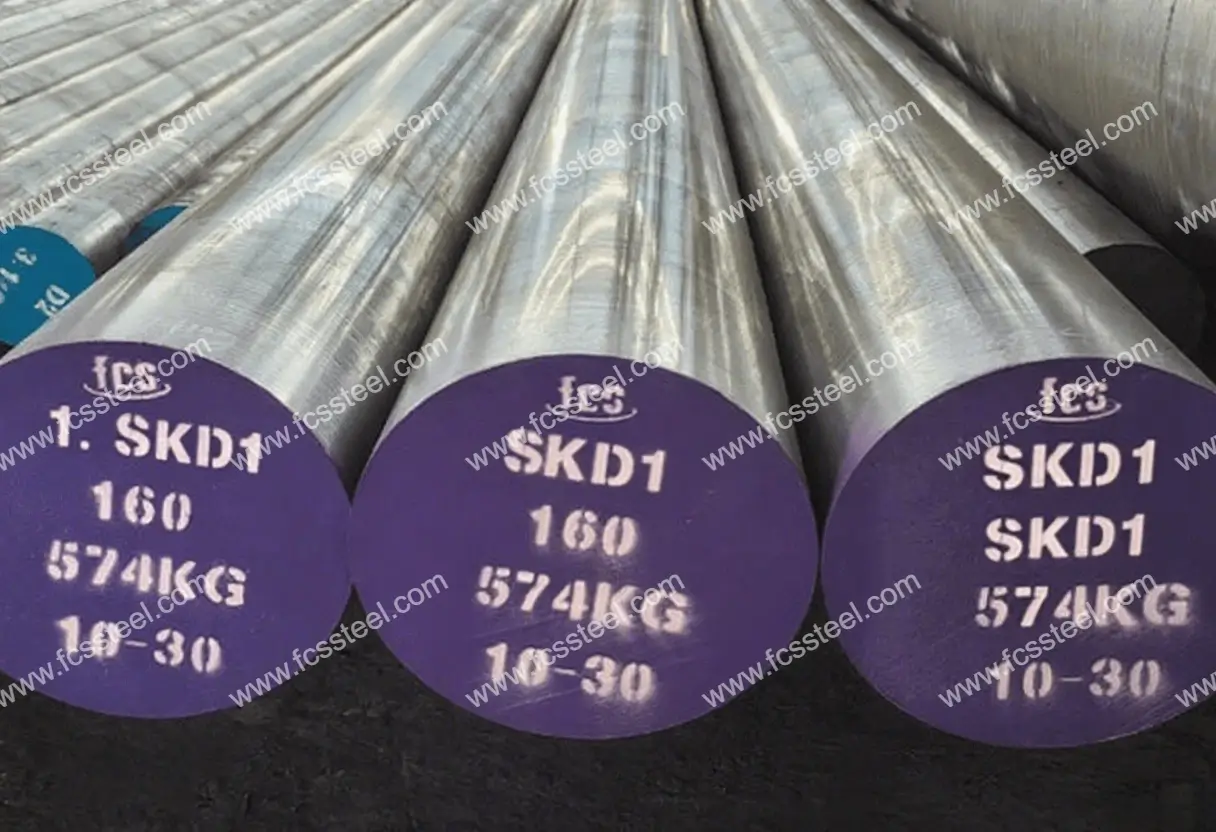
SKD1 Takım Çeliği
Aşınma ve çarpılma nedeniyle takım arızalarının yüksek üretim kesintisi maliyetlerine ve kalite sorunlarına yol açtığı modern üretim ortamlarında, SKD1 takım çeliği yüksek karbon ve krom içeriği için optimize edilmiş olup, yüksek stresli uygulamalarda mükemmel aşınma direnci ve boyutsal kararlılık göstermektedir. Kritik kalıp bileşenleri için SKD1 kullanan şirketler, %40'a kadar daha uzun takım ömrü, önemli ölçüde daha kısa bakım aralıkları ve gelişmiş son ürün tutarlılığı bildirmektedir. Profesyonel kalitede bir soğuk iş takım çeliği olan SKD1, hassas kalıpların ve yüksek performanslı endüstriyel takımların ihtiyaçlarını karşılamak için sertlik, tokluk ve işlenebilirliğin mükemmel dengesini sunar.
SKD1 Takım Çeliği Ürün Tanıtımı
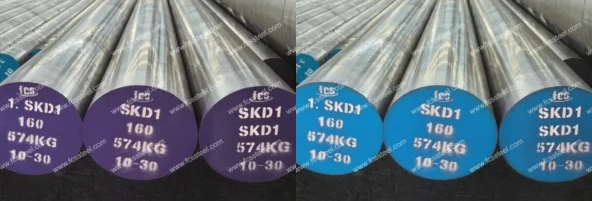
SKD1 yüksek karbonlu, yüksek kromlu bir soğuk iş kalıp çeliği Japon JIS G4404 standardına göre, Rheinzite çelik tipine aittir. Buna karşılık gelen Amerikan ASTM sınıfı D3, karşılık gelen Alman DIN/W-Nr sınıfı X210Cr12/1.2080, karşılık gelen Çin GB sınıfı Cr12'dir. Kimyasal bileşimi fosfor, kükürt safsızlıklarını sıkı bir şekilde kontrol eder ve az miktarda silisyum (ve manganez) içerir, organizasyonel homojenliği optimize etmek için vakumlu rafinasyon ve küresel tavlama işlemi yoluyla, fabrikanın sertliği 255 HBS'dir, yüksek derecede saflık ve işlenebilirlik. Yüksek saflık ve işlenebilirlik.
Bu çeliğin temel avantajı, ultra yüksek aşınma direnci ve sertlik kararlılığıdır. Isıl işlem süreci, aşırı ısınmadan kaynaklanan sertlik bozulmasını önlemek için sıkı bir sıcaklık kontrolü (950°C-1000°C söndürme sıcaklığı) ve bozulmayı azaltmak, uzun vadeli boyut kararlılığı ve korozyon direnci sağlamak için gerilim giderme tavlaması gerektirir.
SKD1 Takım Çelik Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. SKD1 Kalıp Çeliği:
SKD1 Takım Çeliği Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- SKD1 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
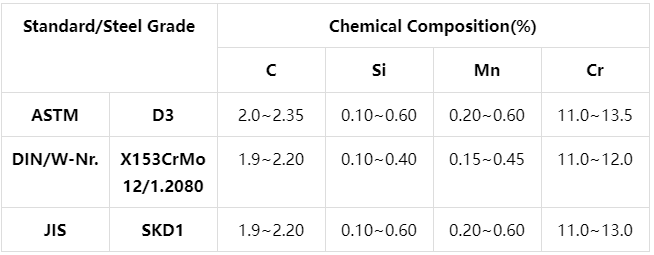
SKD1 Takım Çeliğinin Kimyasal Bileşimi
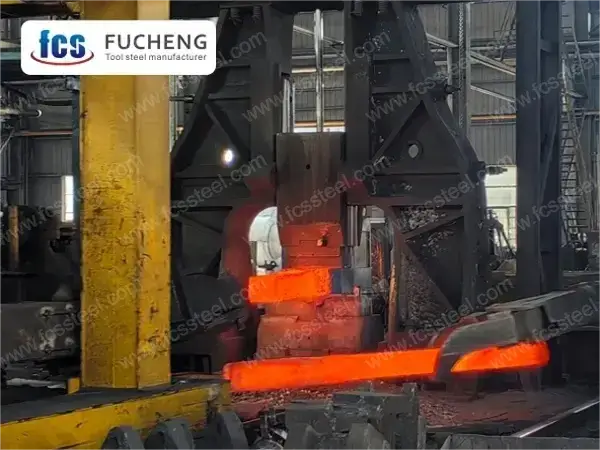
SKD1 Takım Çeliği Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
SKD1 Takım Çeliği Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
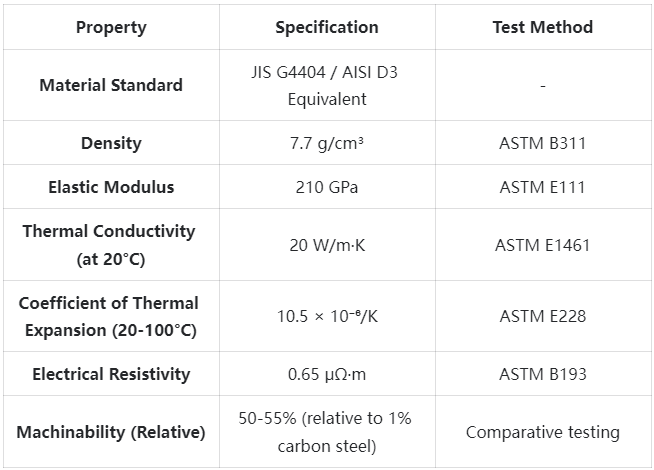
SKD1 Takım Çeliği Teknik Özellikleri
SKD1 Takım Çelik Ürün Uygulamaları

Ana uygulama senaryoları
Düşürme ve Damgalama Kalıpları
SKD1, otomotiv ve beyaz eşya üretiminde yüksek hacimli kalıplama ve preslemede mükemmeldir. Milyonlarca çevrimden sonra bile hassas kenar profillerini korur ve takım bakım aralıklarını %40 oranında azaltır. Bir otomotiv parça tedarikçisi, şasi bileşeni presleme kalıpları için SKD1'i kullanıyor ve kalıp yenileme sıklığı aylıktan üç aylık periyoda çıkarılarak verimliliği ve parça kalitesini doğrudan artırıyor.
Soğuk şekillendirme aletleri
SKD1, soğuk ekstrüzyon, çekme ve şekillendirme uygulamalarında aşınma direnci ve basınç dayanımını bir araya getirir. Isıl işlem görmüş boyutsal kararlılık, karmaşık kalıplama uygulamalarında hassasiyet sağlar. Endüstriyel bir bağlantı elemanı üreticisi, takım ömrünü %35 artırmak ve parça tutarlılığını iyileştirmek için SKD1 soğuk dövme kalıplarını kullanmıştır.
Endüstriyel Makas Bıçakları
SKD1'in mükemmel kenar tutuşu, onu çelik işlemede endüstriyel kesme işlemleri için uygun hale getirir. Sertlik ve tokluk dengesi, kırılma ve çatlamayı önler ve keskin bir kenar sağlar. SKD1, daha temiz kesimler sağlar ve yüksek mukavemetli çelik kesen servis merkezleri için bıçak değiştirme maliyetlerini %25'e kadar azaltır.
Hassas Ölçüm Aletleri ve Ölçüm Aletleri
SKD1'in üstün boyutsal kararlılığı, onu hassas ölçüm ve kalibrasyon aletleri için mükemmel bir seçim haline getirir. Gerilimi giderilmiş ve stabilize edilmiş parçalar, sıcaklık dalgalanmalarında bile mikron düzeyinde toleransları korur. Metroloji ekipmanı üreticileri, uzun vadeli kalibrasyon doğruluğu için referans ölçü olarak kullanır.
Tel Haddeleme Kalıpları
SKD1, yüzey aşınmasının kritik olduğu tel haddeleme uygulamalarında mükemmel performans gösterir. Yüksek çevrimsel yükler altında hassas konturlar korunarak, uzun üretim döngüleri boyunca tutarlı diş kalitesi sağlanır. SKD1 tel haddeleme kalıplarını kullanan bağlantı elemanı üreticileri, yüksek mukavemetli malzeme uygulamalarında kalıp ömründe %50 artış görmüştür.
Sektöre özel uygulamalar
- Otomotiv Üretimi: Yüksek Mukavemetli Çelik Damgalama Kalıpları, Düzeltme Kalıpları, Şekillendirme Aletleri
- Havacılık ve Uzay: Hassas Şekillendirme Aletleri, Özel Kesme Aletleri, Ölçüm Ekipmanları
- Elektronik: Konnektör Üretimi Progresif Kalıplar, Hassas Delme Kafaları
- Bağlantı Elemanı Üretimi: Haddeleme Kalıpları, Soğuk İşleme Kalıpları, Düzeltme Aletleri
- Ev Aletleri Üretimi: Büyük Sac Metal Bileşen Damgalama/Kalıplama Kalıpları
- Plastik Kalıplama: Aşındırıcı Bileşiklere Maruz Kalan Enjeksiyon Kalıplı Ek Parçalar
- Metal işleme: Endüstriyel kesme aletleri, kesme aletleri, kesme bıçakları
SKD1 Takım Çeliği Rekabet Avantajı Karşılaştırması

SKD1 Takım Çeliği Müşteri Başarı Hikayeleri
SKD1 Takım Çeliği Fiyatlandırma Yapısı Bilgileri
SKD1 Takım Çeliği Hakkında Sıkça Sorulan Sorular

S: SKD1, D2 ve A2 takım çelikleriyle karşılaştırıldığında nasıldır?
A:SKD1 aşınma direnci D2 ve A2'den üstündür, sertliği tipik D2'den 2-3 HRC daha yüksektir; ısıl işlem boyut kararlılığı A2'den üstündür, kesici kenar tutunması her ikisinden de üstündür.SKD1 krom içeriği A2'den daha yüksektir (iyi korozyon direnci) ve bileşimin optimizasyonundan sonraki tokluk standart D2'den üstündür.S:SKD1 sertleştirilmiş halde işlenebilir mi?
A:SKD1 çoğunlukla tavlanmış halde (220-250 HB) işlenir ve sertleştirilmiş halde de işlenebilir: Karmaşık özellikler için EDM tercih edilir; taşlama, CBN sert tornalama ve karbür delme de mümkündür (parametrelere bağlı olarak). Temel özellikler için öneriler: tavlanmış halde 0.1-0.2 mm işleme payı bırakın ve sertleştirmeden sonra son taşlama işlemini yapın.S:SKD1 parçalarının depolanmasında nelere dikkat edilmeli?
C: Düşük nemli bir ortamda saklanmalı ve açıkta kalan yüzeylere pas önleyici uygulanmalıdır. Uzun süreli saklama için VCI (Buhar Fazı Önleyici) ambalaj önerilir. İşleme sıvılarını temizleyin, iyice kurulayın ve koruyucu yağ ile hafifçe kaplayın; kritik parçalar için kapalı ambalaj + nem giderici (sıcaklık dalgalanmalarından kaynaklanan yoğuşmayı önlemek için) önerilir.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |