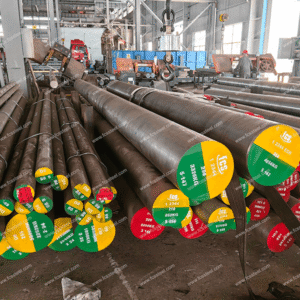


T1 Takım Çeliği |1.3355 | S18-0-1
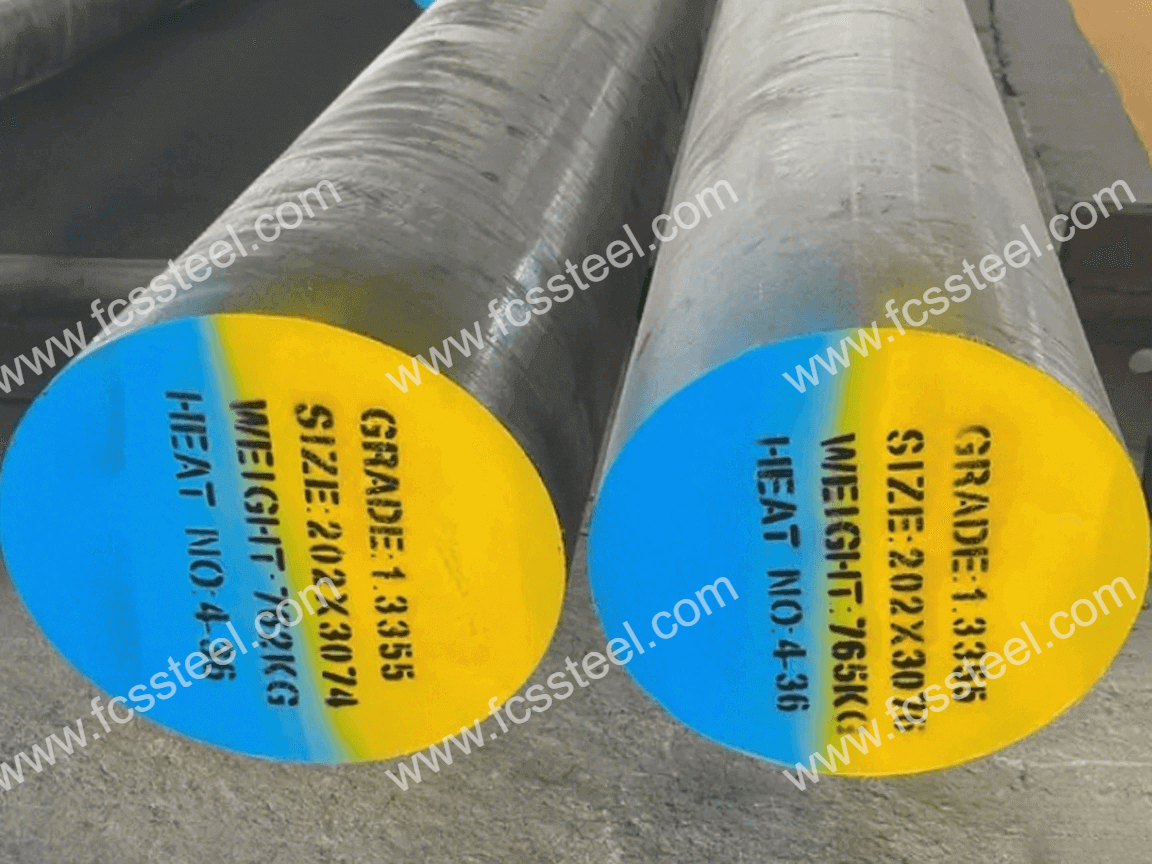
Önde gelen T1/S18-0-1/1.3355 takım çeliği üreticisi ve tedarikçisi olan FCS Factory, üstün aşınma direnci ve yüksek sıcaklık sertliği gerektiren uygulamalar için tasarlanmış birinci sınıf tungsten yüksek hız çelikleri sunmaktadır. T1/1.3355/S18-0-1 takım çeliğimizdeki yüksek tungsten içeriği (%17.25-18.75), aşırı koşullar altında kesici kenar ve boyutsal kararlılığı koruyan yoğun ve kararlı bir karbür yapısı oluşturur.
Doğrudan fabrika fiyatlandırması ve eksiksiz malzeme izlenebilirliği, aldığınız T1/S18-0-1/1.3355 takım çeliğinin her zaman ASTM A600 ve DIN standartlarını karşılamasını sağlar. FCS Factory, standart stoktan tamamen özel boyutlara kadar her şeyi, özel kimyasallar, ısıl işlemler, yüzey koşulları ve diğer özellikler dahil olmak üzere, tek bir kalite sistemi altında sağlama yeteneğine sahiptir! Tamamlama.
T1 Takım Çeliği |1.3355 | S18-0-1 Ürün Tanıtımı
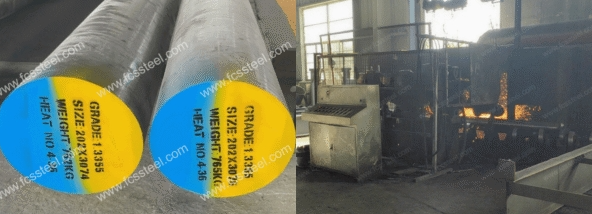
T1 takım çeliği (ASTM standardı)
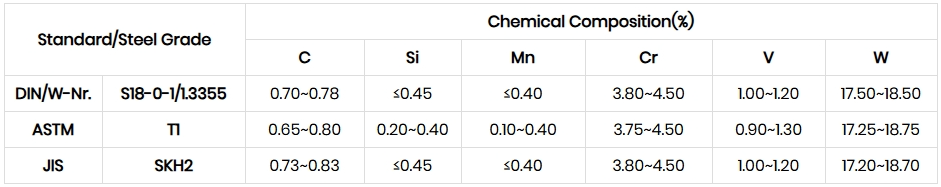
T1 takım çeliği , %17.25-18.25 tungsten, %0.65-0.80 karbon ve %0.90-1.30 vanadyumdan oluşan çekirdek bileşimine sahip, tungsten bazlı yüksek hızlı bir takım çeliğidir (AISI standardı). Özellikleri arasında mükemmel kırmızı sertlik (600 ℃'de ≥ 63 HRC sertlik) ve yüksek aşınma direnci bulunur; ısıl işlem olarak 1270-1285 ℃'de su verme ve 550-570 ℃'de çift temperleme gereklidir; tavlama sonrası sertlik ≤ 255 HB'dir. Ancak karbür ayrışma eğilimi önemli olduğundan, organizasyon homojenliğini optimize etmek için dövme sıcaklığının (1100-900 ℃) sıkı bir şekilde kontrol edilmesi gerekir.
1.3355 takım çeliği (W-Nr/DIN standardı)
1.3355 takım çeliği , T1 ile bileşim açısından yüksek oranda örtüşen (tungsten %17.50-18.50, karbon %0.70-0.78, vanadyum %1.00-1.20) Alman DIN standardı tungsten yüksek hız çeliğidir. Avantajları arasında daha yüksek kırmızı sertlik (540°C'de 66 HRC) ve 1220-1250°C'de su verme ve temperleme işleminden sonra 62-65 HRC sertliğe sahip, iyi dengelenmiş aşınma direnci-tokluk kombinasyonu yer almaktadır. Fiziksel özellikleri, 254°C'de 24.3 W/(m-°C) termal iletkenliği ile öne çıkar, ancak termoplastikliği düşüktür ve aşırı ısınmadan kaçınılmalıdır. Aşırı ısınma nedeniyle tanelerin irileşmesinden kaçınılmalıdır.
S18-0-1 takım çeliği (DIN standardı)
S18-0-1 takım çeliği , %17.50-19.00 tungsten, %0.70-0.80 karbon ve %1.00-1.40 vanadyumdan oluşan, İskandinav/Alman standardı yüksek tungstenli yüksek hız çeliğidir (SS/DIN). Özellikleri arasında yüksek sertleşebilirlik ve yüksek sıcaklık sertlik kararlılığı, tavlanmış halde sertlik ≤ 269 HB, 1270-1285°C'de yağda su verme ve 550-570°C'de temperleme sonrası sertlik ≥ 63 HRC bulunur. Elastikiyet modülü 225 GPa'ya (20°C) ulaşır, ancak alaşım daha pahalıdır ve daha dar bir işleme aralığına sahiptir (ön ısıtma 820-870°C arasında yapılmalıdır).
T1 Takım Çeliği |1.3355 | S18-0-1 Türleri ve Seçenekleri

Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir. T1/1.3355/S18-0-1 Tool Steel:
T1 Takım Çeliği | 1.3355 | S18-0-1 Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- T1/1.3355/S18-0-1 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
T1 Takım Çeliği | 1.3355 | S18-0-1 Kimyasal Bileşimi
T1 Takım Çeliği |1.3355 | S18-0-1 Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
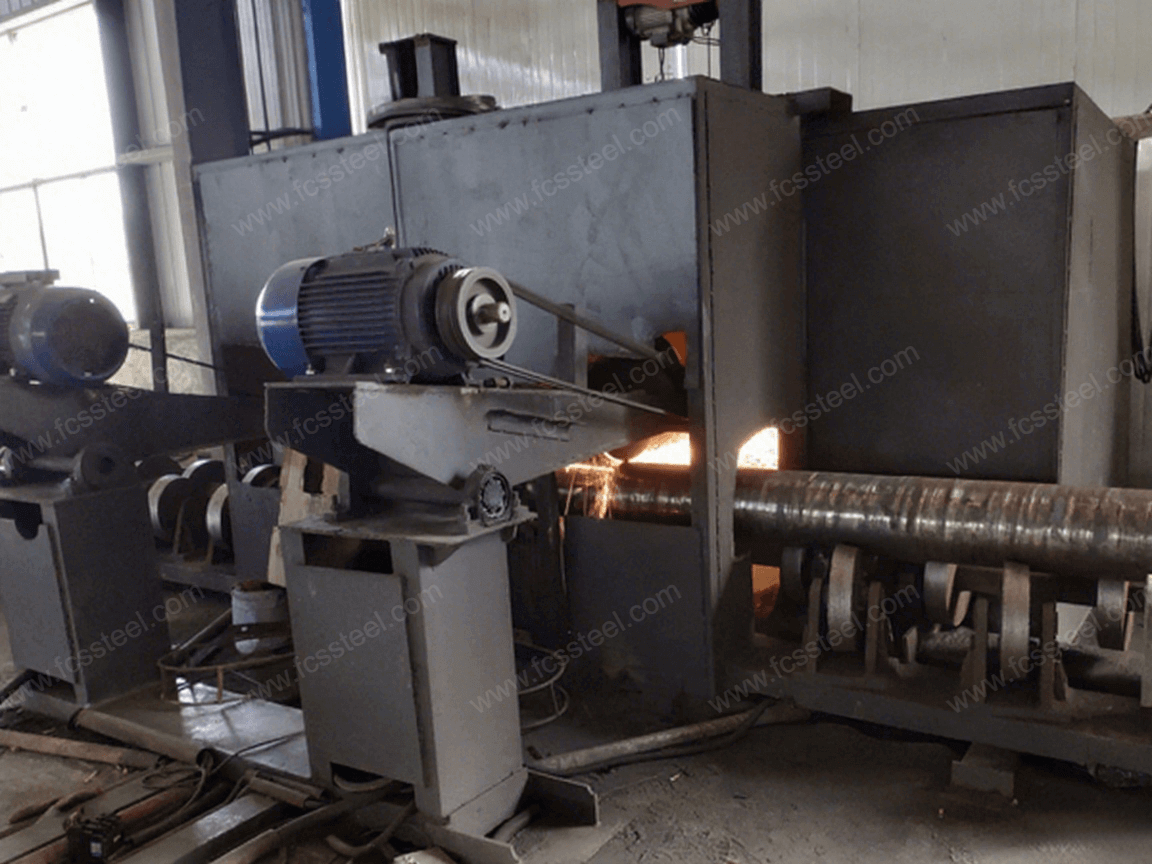
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
T1 Takım Çeliği |1.3355 | S18-0-1 Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
T1 Takım Çeliği |1.3355 | S18-0-1 Teknik Özellikler

T1 Takım Çeliği |1.3355 | S18-0-1 Ürün Uygulamaları

Yüksek performanslı kesme aletleri
T1 takım çeliğimiz, takımların yüksek sıcaklık ve basınçlarda keskinliğini koruması gereken metal kesme uygulamalarında mükemmeldir. Birinci sınıf T1 takım çeliğimizden üretilen kesici takımlar, Inconel, titanyum alaşımları ve sertleştirilmiş çelikler gibi işlenmesi zor malzemelerin işlenmesinde %40-60 daha uzun ömürlüdür. Yüksek tungsten içeriği, sürekli yüksek hızlı işleme operasyonlarında 500-600°C kesme kenarı sıcaklıklarında bile yumuşamaya karşı dirençli, kararlı bir karbür oluşturur.
Soğuk iş delme ve kalıpları
T1 takım çeliğimizin üstün aşınma direnci, aşındırıcı veya yüksek mukavemetli malzemelerle yapılan presleme, damlatma ve şekillendirme işlemleri için idealdir. Üreticiler, hassas taşlanmış T1 takım çeliğimizi kullanarak elektrik laminasyonları ve kalın yapısal parçalar için karmaşık şekiller ürettiklerinde 3-5 kat daha uzun takım ömrü bildirmektedir. Yüksek sertlik ve yeterli tokluğun birleşimi, ilerleyen aşınmayı ve yıkıcı arızaları önler.
Sıcak İş Uygulamaları
Yüksek sıcaklıklarda sertliğini kaybeden birçok takım çeliğinin aksine, T1 kalitemiz uzun süre ısıya maruz kaldığında mekanik özelliklerini korur. Vakumda ısıl işlem görmüş T1 çeliklerimizden üretilen kalıplar ve şekillendirme takımları, yüksek mukavemetli çeliklerin sıcak dövme, sıcak ekstrüzyon ve sıcak preslenmesi gibi işlemlerde mükemmel performans gösterir. Tungsten karbürlerin yüksek sıcaklıklardaki kararlılığı, takımların erken bozulmasını ve çalışma sırasında boyut değişikliklerini önler.
Hassas Ölçüm ve Ölçme Araçları
T1 takım çeliğinin boyutsal kararlılığı ve aşınma direnci, onu hassas ölçüm aletleri ve ölçüm aletleri için ideal hale getirir. Özel olarak işlenmiş T1 malzememiz, zaman içinde minimum boyutsal değişim sağlamak için birden fazla gerilim giderme döngüsüne ve derin soğutmaya tabi tutulur. Kalite kontrol laboratuvarları ve muayene departmanları, uzun vadeli boyutsal doğruluğun kritik önem taşıdığı referans ölçü aletleri ve ölçüm aparatları için T1 çeliğimize güvenir.
Ahşap ve kağıt kesme aletleri
T1 takım çeliğinin mükemmel kenar tutuşu, elyaf takviyeli ahşap ürünleri, laminatlar ve özel kağıtlar gibi aşındırıcı malzemelerin işlenmesinde özellikle değerlidir. T1 çeliğimizden üretilen planya bıçakları, yarma bıçakları ve daire testere bıçakları, bu malzemeleri bileme işlemleri arasında 2-3 kat daha uzun servis aralıklarıyla keserek, arıza süresini ve bileme maliyetlerini önemli ölçüde azaltır.
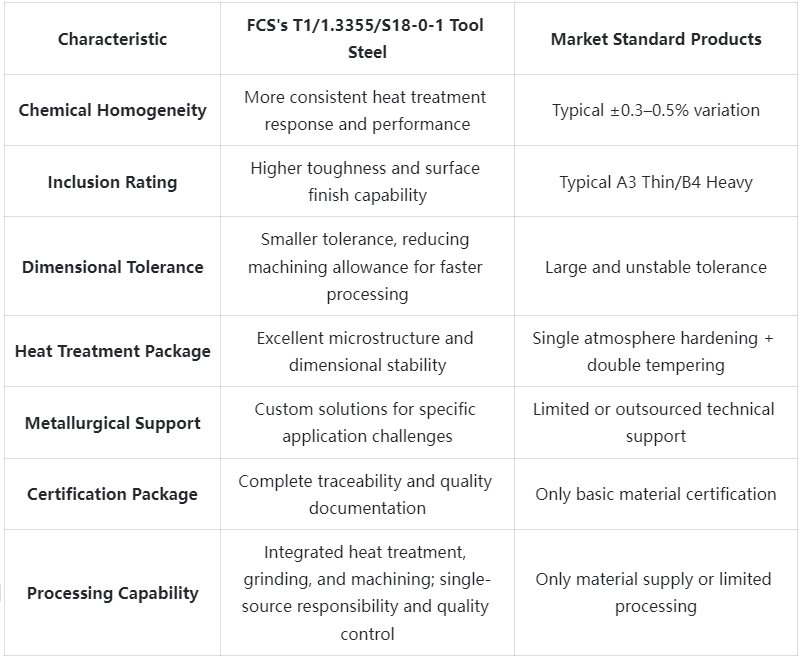
T1 Takım Çeliği |1.3355 | S18-0-1 Rekabet Avantajı Karşılaştırması
T1 Takım Çeliği |1.3355 | S18-0-1 Müşteri Başarı Hikayeleri
T1 Takım Çeliği |1.3355 | S18-0-1 Fiyatlandırma Yapısı Bilgileri
T1 Takım Çeliği |1.3355 | S18-0-1 Sıkça Sorulan Sorular

S: T1, 1.3355 ve S18-0-1 isimleri arasındaki fark nedir?
C: Bunlar, aynı temel çelik bileşimi için farklı standart tanımlamalardır: T1, AISI standardıdır (ABD), 1.3355, DIN/EN standardıdır (Avrupa) ve S18-0-1, İsveç standardıdır. Bunların tümü, benzer bileşim aralıklarına sahip %18 tungstenli yüksek hızlı takım çeliklerini ifade eder.S: T1 takım çeliği için optimum sertleştirme sıcaklığı nedir?
C: Önerilen ostenitleme (sertleştirme) sıcaklığı 1230-1280°C'dir (2250-2340°F). Kesin sıcaklık, özel uygulamaya ve istenen karbür yapısına göre seçilmelidir.S: T1, M2 HSS ile karşılaştırıldığında nasıldır?
A:T1'in tungsten içeriği daha yüksektir (%18, M2'nin %6'sı) ancak molibden ve vanadyum içeriği daha düşüktür. T1 genellikle daha iyi sıcak sertlik ve aşınma direnci sağlarken, M2 çeliği daha iyi tokluk sağlar ve tavlanmış durumda işlenmesi daha kolaydır.S: T1 çelikleri için önerilen temperleme programı nedir?
C: Optimum sonuçlar için, döngü başına 2 saat boyunca 540-560°C (1000-1040°F) sıcaklıkta üçlü tavlama ve döngüler arasında oda sıcaklığına tamamen soğutma gereklidir. Bu, boyutsal kararlılığı sağlarken ikincil sertleşmeyi de destekler.S: T1 takım çeliği ısıl işlemden sonra işlenebilir mi?
C: Sertleştirilmiş durumda sınırlı işleme, CBN veya seramik takımlar kullanılarak yapılabilir. Ancak, sertleştirilmiş T1 çeliklerinin işlenmesinde taşlama, EDM ve tel EDM tercih edilen yöntemlerdir. Karmaşık işleme ise tavlanmış durumda yapılmalıdır.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |