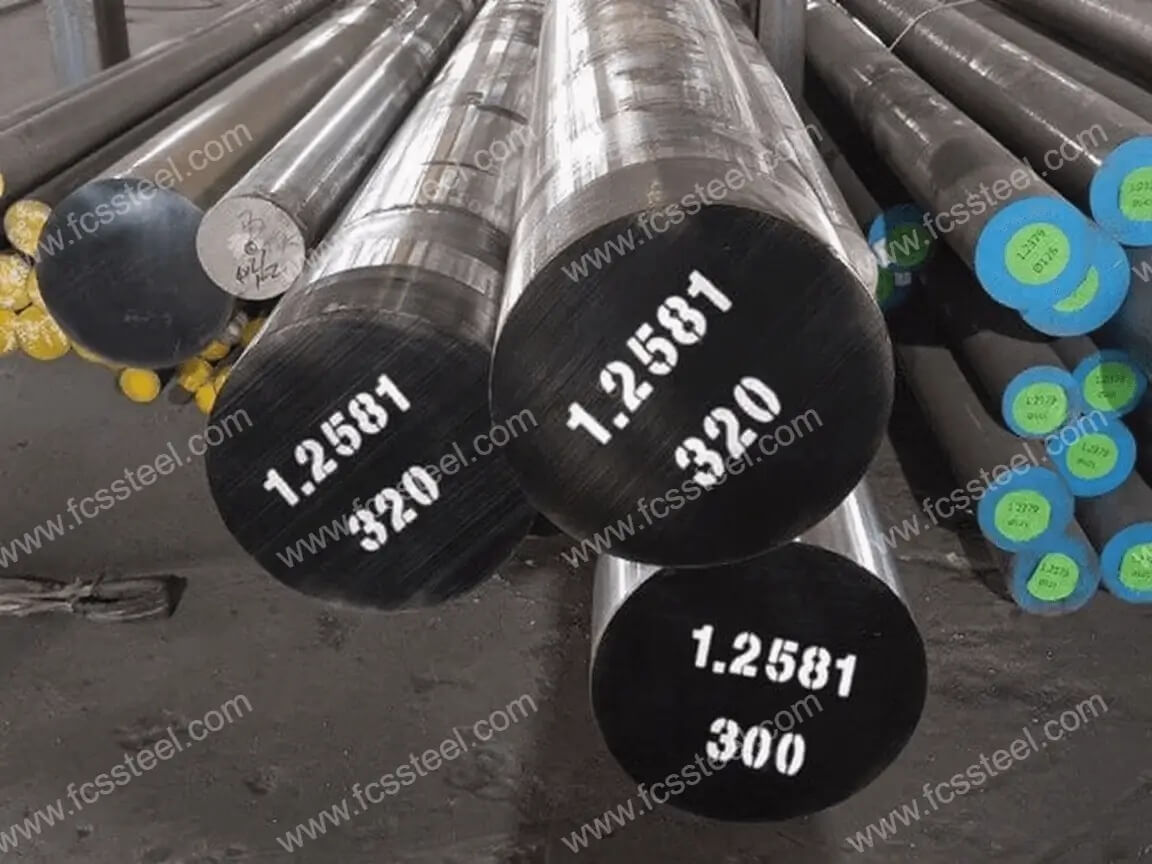
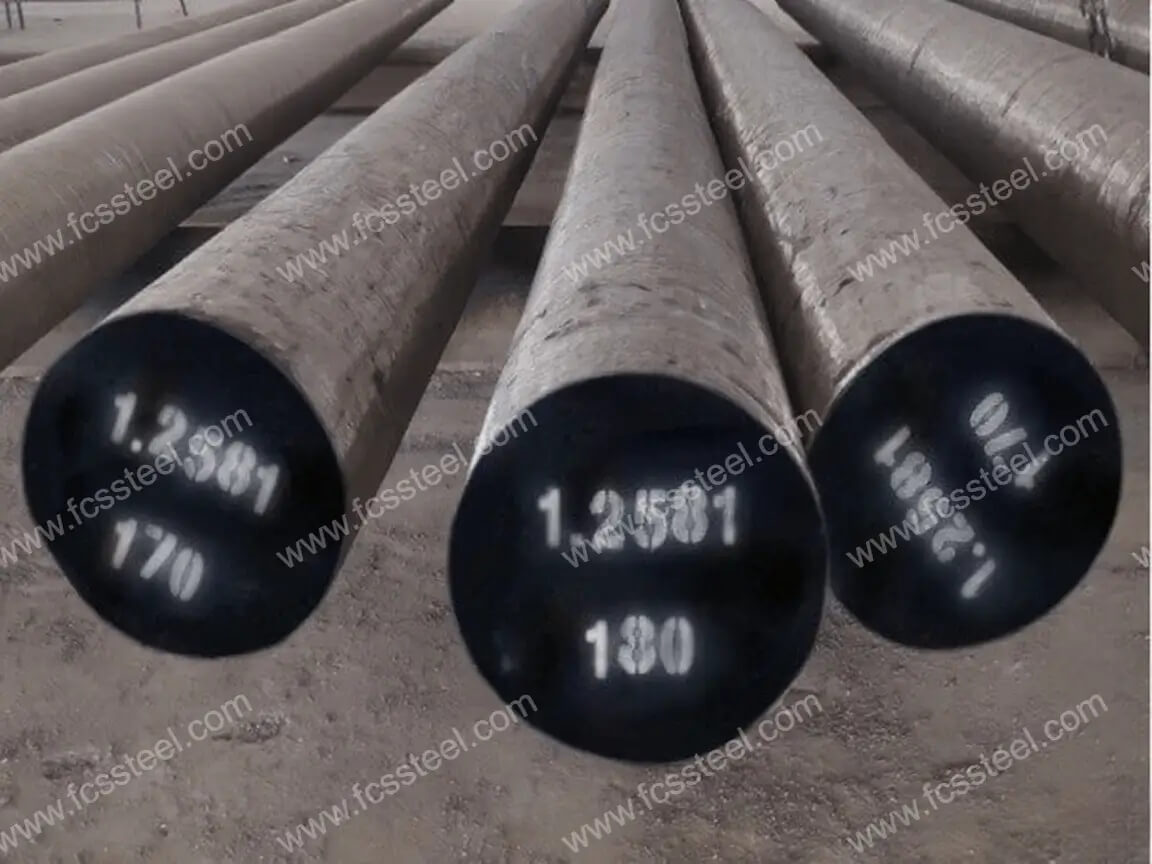


1.2581 takım çeliği | H21 | X30WCrV9-3
Yüksek sıcaklıkta metal şekillendirme işlemlerinin zorluklarını anlayan FCS Factory'nin birinci sınıf H21/1.2581/X30WCrV9-3 sıcak iş takım çeliği, üreticilere ihtiyaç duydukları çözümleri sunar. Bu tungsten alaşımlı kalıp çeliği, 650°C'ye kadar çalışma sıcaklıklarında mükemmel kızıl sertlik ve termal yorulma direnciyle standart malzemelerin başarısız olduğu yerlerde mükemmel performans gösterir. Bu kalite, basınç kalıplama işlemlerinde kullanım için optimize edilmiştir. Isıl işlem için optimize edilmiş bu kalite, pres döküm kalıpları, ekstrüzyon takımları ve yüksek gerilimli dövme uygulamaları için gereken sertlik, tokluk ve termal kararlılığın mükemmel dengesini sağlar. FCS TOOL STEEL müşterileri, uygun şekilde işlenmiş H21 çeliğine geçişin takım ömrünü %40'a kadar artırdığını, bakım maliyetlerini ve üretim duruş sürelerini önemli ölçüde azalttığını bildirmiştir.
1.2581 takım çeliği | H21 | X30WCrV9-3 Ürün Tanıtımı
H21 Takım Çeliği (Amerikan Standardı ASTM)
Kompozisyon ve Çekirdek Özellikleri: H21 takım çeliği Tipik bileşimi karbon (%0.26-%0.36), tungsten (%8.5-%10.0), krom (%3.00-%3.75) ve vanadyum (%0.30-%0.60) olan bir tungsten sıcak iş takım çeliğidir. Temel avantajı, 650°C'de yaklaşık HB 300 sertliğe ve 22.2-23.3 W/(mK) ısıl iletkenliğe sahip yüksek sıcaklık kararlılığında yatmaktadır; bu da termal gerilimleri etkili bir şekilde dağıtır; ayrıca mükemmel termal yorulma direncine sahiptir ve tekrarlanan sıcak ve soğuk döngü ortamlarına uyum sağlar.
Isıl işlem ve performans sınırlamaları: 49-52 HRC sertliğe ulaştıktan sonra söndürülmüş (1050-1100 ℃ yağ soğutmalı) ve tavlanmış (660-680 ℃), ancak tokluğu düşük olduğundan yüksek darbe senaryolarından kaçınılmalıdır; orta sertleştirilebilirlik, büyük boyutlu parçalarda (>150 mm kalınlık) sertlik homojenliğini sınırlar. Orta sertleştirilebilirlik, büyük boyutlu parçalarda (>150 mm kalınlık) sertlik homojenliğini sınırlar.
1.2581 Takım Çeliği (Alman Standardı DIN/W-Nr)
Bileşimi ve Fiziksel Özellikleri: 1.2581 takım çeliği Lyotite, karbon (%0.25-%0.35), tungsten (%8.00-%9.00), krom (%2.50-%2.80) ve vanadyum (%0.30-%0.40) bileşimine sahip bir sıcak iş takım çeliğidir. 0.30%-%0.40. Tavlanmış haldeki sertlik ≤240 HBW'dir ve söndürmeden sonra 50-60 HRC'ye yükseltilir; oda sıcaklığı mekanik özellikleri arasında çekme dayanımı ≥812 MPa, akma dayanımı ≥651 MPa ve düşük termal genleşme katsayısı (20-100°C'de 11.7×10⁻⁶ K⁻¹) bulunur.
Yüksek sıcaklık özellikleri ve proses gereksinimleri: Olağanüstü termal yorulma direnci, hızlı ısı dağılımını destekleyen termal iletkenlik, ancak tokluk yetersiz ve sertleştirilebilirlik orta düzeydedir. Performansın çift temperleme (550-650°C) ve isteğe bağlı nitrürleme ile optimize edilmesi gerekir ve yüzey sertliği HV 1000'i aşabilir.
X30WCrV9-3 Takım Çeliği (Alman Standardı DIN, 1.2581'e eşdeğer)
Kompozisyon ve özelliklerin tutarlılığı: X30WCrV9-3 takım çeliği 1.2581 ile aynı malzeme için DIN tanımlamasıdır ve aynı bileşime sahiptir (%0.25-%0.35 karbon, %8.00-%9.00 tungsten, %2.50-%2.80 krom, %2.50-%2.80 vanadyum). -%2.80, vanadyum %0.30-%0.40). Yüksek sıcaklık dayanımı tungsten-krom-vanadyum karbür sistemine bağlıdır ve 650°C'deki sertliği HBW 300'ü korur, ısıl iletkenliği 23 W/(m·K)'dir, ancak tokluğu daha düşüktür.
Isıl işlem ve mikro kontrol: Gerilimi ortadan kaldırmak için söndürme (1000-1050 ℃ yağ soğutması) ve çift tavlama işleminin sıkı bir şekilde kontrol edilmesi gerekir. Derin soğuk işlem (-80 ~ -196 ℃), artık osteniti azaltabilir ve boyutsal kararlılığı iyileştirebilir; malzeme saflığını ve kırılganlığa karşı direnci sağlamak için safsızlık kontrolü (fosfor, kükürt ≤ %0.030).
1.2581 takım çeliği | H21 | X30WCrV9-3 Türleri ve Seçenekleri

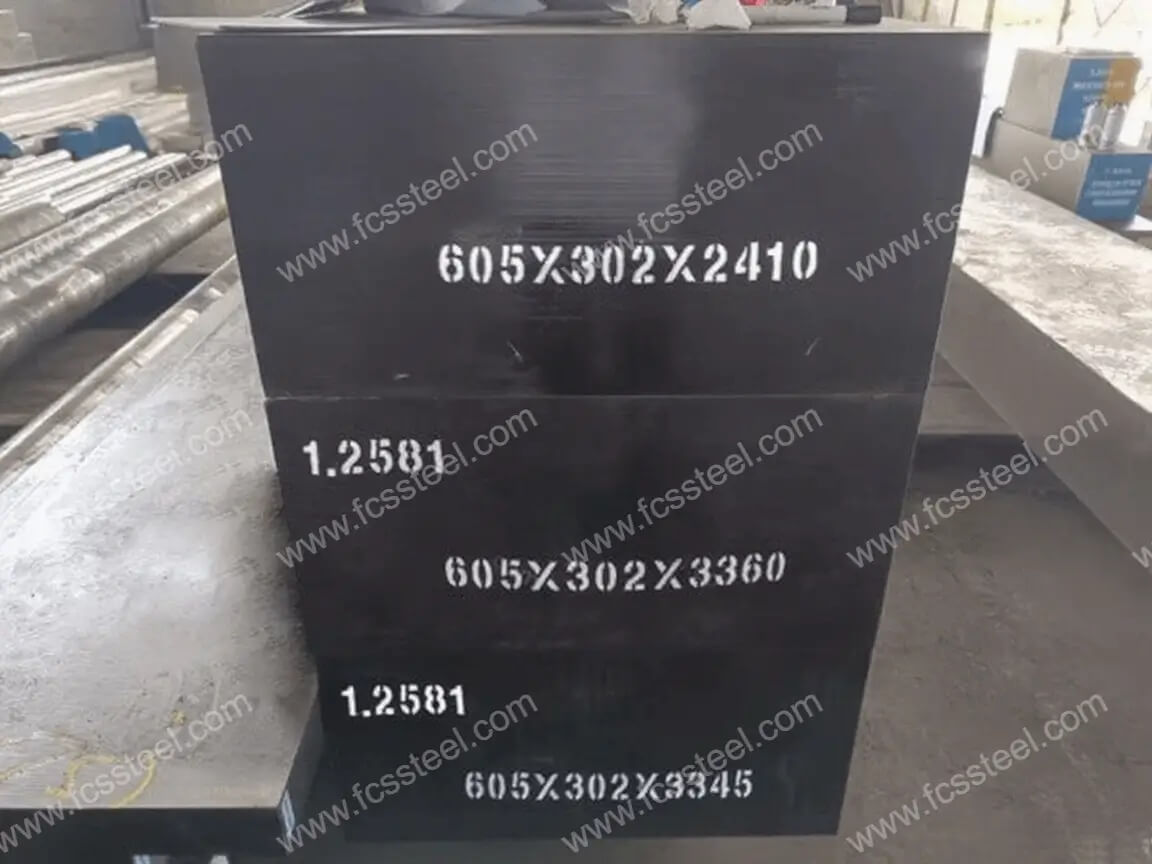
Aşağıdaki tablo, boyut aralığını, yüzey durumunu ve tolerans ayrıntılarını göstermektedir.H21/1.2581/X30WCrV9-3 Tool Steel:
1.2581 takım çeliği | H21 | X30WCrV9-3 Özelleştirilmiş Seçenekler

- Özelleştirilmiş kimyasal bileşim: GB, DIN, ASTM, JIS ve diğer standart sınıflarda üretim yapılabilir. Kimyasal bileşim kişiye özel olarak özelleştirilebilir.
- Özelleştirilmiş özellikler: yuvarlak çelik (çap), levha (kalınlık, genişlik) özel üretim yapılabilir.
- Uzun süreli depolama veya aşırı nakliye koşulları için özel paketleme: Her tarafa siyah boya püskürtme, plastik filmle sarma, pas önleyici yağ püskürtme ve ahşap kasalarda nakliye işlemlerini içerir.
- Numune veya teknik anlaşmalara göre kişiye özel üretim.
- H21/1.2581/X30WCrV9-3 Takım Çeliği Elektroslag Yeniden Eritme (ESR): Kritik uygulamalar için daha yüksek saflık ve izotropik özelliklere sahip birinci sınıf seçenek.
1.2581 takım çeliği | H21 | X30WCrV9-3 Kimyasal Bileşimi

H21 takım çeliği | 1.2581 | X30WCrV9-3 Isıl İşlem Prosesi

1. Tavlama
2. Söndürme
3. Temperleme
4. Önlemler
Isıtma işlemi, iş parçası yüzeyinde oksidasyon ve dekarbürizasyona yol açabilecek çok hızlı bir sıcaklık artışını önlemek için ısıtma hızını kontrol etmelidir. Koruyucu atmosfer ısıtması kullanılabilir veya fırına kömür ve diğer dekarbürizasyon önleyici maddeler yerleştirilebilir.
Söndürme ve soğutma sırasında, deformasyon ve çatlama riskini azaltırken söndürme etkisini sağlamak için iş parçasının şekline ve boyutuna göre uygun soğutma ortamını ve soğutma yöntemini seçin.
1.2581 takım çeliği | H21 | X30WCrV9-3 Kalite Kontrolü

1.Yüzey Durumunun İncelenmesi
2.Kimyasal Bileşim Testi
3. Boyut ve Tolerans Muayenesi
4.Sertlik testi
5.Ultrasonik Test
6.Mikroyapı İncelemesi
(1) Metalografik Analiz
FCS fabrikası, karbür dağılımı, martensit morfolojisi, artık ostenit içeriği vb. dahil olmak üzere ısıl işlemden sonra mikro yapı durumunu tespit etmek için metalografik analiz cihazını kullanacaktır.
(2) Tane boyutu derecesi
1.2581 takım çeliği | H21 | X30WCrV9-3 Teknik Özellikleri

1.2581 takım çeliği | H21 | X30WCrV9-3 Ürün Uygulamaları

Demir Dışı Pres Döküm Kalıpları
H21/1.2581/X30WCrV9-3 kalıp çeliği, alüminyum, çinko ve magnezyum parçaların kalıp döküm uygulamalarında mükemmel performans gösterir. Yüksek tungsten içeriği, termal yorgunluğa (sıcak çatlama) ve erimiş metal akışından kaynaklanan aşınmaya karşı mükemmel direnç sağlar. Yakın zamanda büyük bir otomotiv parça tedarikçisinde yapılan bir uygulamada, H21 çeliğimizle üretilen kalıplar bakım aralıkları arasında %35 daha uzun bir kullanım ömrüne, daha az üretim kesintisine ve iyileştirilmiş parça tutarlılığına sahip olmuştur.
Sıcak dövme kalıpları ve takımları
Sıcak dövme uygulamalarında kullanıldığında, bu kalite yüksek çalışma sıcaklıklarında mükemmel sertlik korumasına sahiptir. Dengeli alaşım bileşimi, dövme işlemlerinde yaygın olan plastik deformasyona karşı direnç gösterirken iyi tokluk sağlar. Müşteri geri bildirimleri, özellikle sık ısıl döngüye sahip yüksek hacimli işlemlerde, çekiç dövme ve pres takımlarında aşınmada önemli bir azalma olduğunu göstermektedir.
Ekstrüzyon Kalıpları ve Takımları
Alüminyum ve pirinç ekstrüzyon kalıpları için H21/1.2581/X30WCrV9-3, mükemmel aşınma direnci ve boyutsal kararlılık sunar. Yüksek kırmızı sertliği, sürekli ekstrüzyon işlemlerinin yüksek sıcaklık ortamında erken aşınmayı önler. İnşaat için alüminyum profil üreten bir müşterimiz, uygun şekilde ısıl işlem görmüş H21 çeliğimize geçtikten sonra kalıp onarım döngüleri arasında üretim partilerinde %40 artış gözlemlemiştir.
Sıcak kesme bıçakları ve düzeltme aletleri
Aşınma direnci ve tokluğun birleşimi, bu kaliteyi, yüksek sıcaklıklarda malzeme kesmek için takımların gerekli olduğu sıcak işleme operasyonları için uygun hale getirir. İşleme kalıpları ve kesme bıçakları kenarlarını daha uzun süre koruyarak daha temiz kesimler ve daha kısa bakım aralıkları sağlar.
1.2581 takım çeliği | H21 | X30WCrV9-3 Rekabet Avantajı Karşılaştırması

1.2581 takım çeliği | H21 | X30WCrV9-3 Müşteri Başarı Hikayeleri
1.2581 takım çeliği | H21 | X30WCrV9-3 Fiyatlandırma Yapısı Bilgileri
1.2581 takım çeliği | H21 | X30WCrV9-3 Sıkça Sorulan Sorular

S: H21/1.2581/X30WCrV9-3 ile H13 sıcak iş çeliği arasındaki fark nedir?
A: Temel fark alaşım elementlerindedir. H21, %5 kroma kıyasla üstün kırmızı sertlik ve ısı direnci sağlayan %8.5-10 tungsten içerir. H13 takım çeliğiH21, 550°C'nin üzerindeki sıcaklıklarda daha iyi tutunma özelliğine sahiptir, ancak H13'ten biraz daha az dayanıklıdır.S: Üç farklı adlandırma (H21, 1.2581, X30WCrV9-3) arasındaki ilişki nedir?
A. Bunlar aynı alaşımın farklı standart sistemlerindeki eşdeğer adlandırmalarıdır: H21, AISI (ABD) adlandırmasıdır, 1.2581, DIN (Almanya) numarasıdır ve X30WCrV9-3, EN/ISO için kimyasal adlandırmadır.S: ESR (Electroslag Remelting) sınıfı ile standart sınıf arasındaki fark nedir?
C: ESR malzemesi, metalik olmayan inklüzyonları önemli ölçüde azaltan ve mikroyapısal homojenliği artıran ek bir yeniden eritme işlemine tabi tutulur. Bu, daha iyi tokluk, daha iyi cilalanabilirlik ve kritik uygulamalarda daha tutarlı performans sağlar.S: Bu çeliğin işlenebilirliği diğer kalıp çelikleriyle karşılaştırıldığında nasıldır?
A. Tavlanmış durumdaki işlenebilirlik, W1 takım çeliklerinin yaklaşık %40-50'sidir. Karbür takımların kullanımı şiddetle tavsiye edilir ve kesme hızları, H13 çeliğinde kullanılanların %60-70'ine düşürülmelidir.S: Bu malzeme orta sıcaklıklarda çalışan plastik kalıplar için uygun mudur?
A. Plastik kalıplamada kullanılabilmesine rağmen, H21/1.2581/X30WCrV9-3 genellikle 400°C'nin altındaki sıcaklıklar için aşırı spesifikasyonlara sahiptir ve uygun maliyetli değildir. Standart plastik kalıplama için P20 veya H13 gibi diğer kaliteler daha ekonomiktir.S: Isıl işlem sırasında ne kadar boyutsal değişim bekleniyor?
A. Sertleştirme sırasında tipik boyutsal değişim %0.15-0.20 oranındadır. Bu durum, özellikle hassas uygulamalar için takım tasarımında dikkate alınmalıdır.
Ek bilgi
| Ağırlık | 45 kg |
|---|---|
| boyutlar | 165 × 60 × 25 cm |