Acero para herramientas SKD1
En los entornos de fabricación modernos, donde el fallo de las herramientas por desgaste y deformación genera elevados costes por tiempo de inactividad y problemas de calidad, el acero para herramientas SKD1 está optimizado para un alto contenido en carbono y cromo, lo que le confiere una excelente resistencia al desgaste y estabilidad dimensional en aplicaciones de alta exigencia. Las empresas que utilizan SKD1 para componentes críticos de moldes reportan una vida útil de las herramientas hasta un 40 % mayor, intervalos de mantenimiento significativamente más cortos y una mayor consistencia del producto final. Como acero para herramientas de trabajo en frío de calidad profesional, SKD1 ofrece el equilibrio perfecto entre dureza, tenacidad y maquinabilidad para satisfacer las necesidades de moldes de precisión y herramientas industriales de alto rendimiento.
Introducción del producto de acero para herramientas SKD1
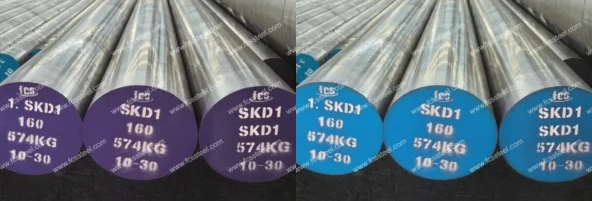
SKD1 es un material con alto contenido de carbono y cromo. acero para moldes de trabajo en frío Según la norma japonesa JIS G4404, pertenece al tipo de acero Rheinzite. Su grado ASTM estadounidense correspondiente es D3, la correspondiente clasificación DIN/W-Nr alemana es X210Cr12/1.2080El grado GB chino correspondiente es Cr12. Su composición química está estrictamente controlada en cuanto a impurezas de fósforo y azufre, y contiene una pequeña cantidad de silicio (y manganeso). Mediante un proceso de refinado al vacío y recocido esferoidal se optimiza la homogeneidad estructural, alcanzando una dureza de 255 HBS. Presenta un alto grado de pureza y procesabilidad.
La principal ventaja de este acero reside en su altísima resistencia al desgaste y su estabilidad de dureza. El proceso de tratamiento térmico exige un estricto control de la temperatura (temperatura de temple de 950 °C a 1000 °C) para evitar la degradación de la dureza por sobrecalentamiento, así como un revenido de alivio de tensiones para reducir la distorsión y garantizar la estabilidad dimensional a largo plazo y la resistencia a la corrosión.
Tipos y opciones de acero para herramientas SKD1

La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia para Acero para moldes SKD1:
Opciones personalizadas de acero para herramientas SKD1

- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión por electroescoria de acero para herramientas SKD1 (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
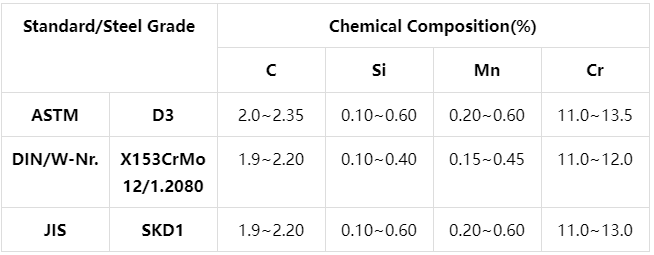
Composición química del acero para herramientas SKD1
Proceso de tratamiento térmico del acero para herramientas SKD1

1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Inspección de calidad del acero para herramientas SKD1

1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
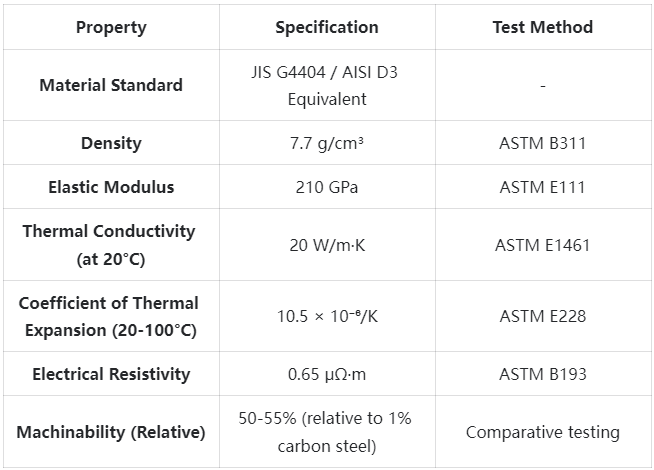
Especificaciones técnicas del acero para herramientas SKD1
Aplicaciones del producto de acero para herramientas SKD1

Principales escenarios de aplicación
Troqueles de caída y estampado
SKD1 destaca en el estampado y troquelado de alto volumen para la fabricación de automóviles y electrodomésticos. Incluso tras millones de ciclos, mantiene perfiles de borde precisos y reduce los intervalos de mantenimiento de las herramientas en un 40 %. Un proveedor de autopartes utiliza SKD1 para troqueles de estampado de componentes de chasis, y la frecuencia de renovación de los troqueles ha pasado de mensual a trimestral, lo que mejora directamente la productividad y la calidad de las piezas.
Herramientas de conformación en frío
SKD1 combina resistencia al desgaste y a la compresión en aplicaciones de extrusión en frío, embutición y conformado. Su estabilidad dimensional, gracias al tratamiento térmico, garantiza la precisión en aplicaciones de moldeo complejas. Un fabricante de fijaciones industriales utilizó matrices de forjado en frío SKD1 para aumentar la vida útil de las herramientas en un 35 % y mejorar la uniformidad de las piezas.
Cuchillas para tijeras industriales
La excelente retención de filo de la hoja SKD1 la hace ideal para el corte industrial en el procesamiento de acero. Su equilibrio entre dureza y tenacidad evita el astillamiento y el agrietamiento, manteniendo un filo preciso. La hoja SKD1 realiza cortes más limpios y reduce los costos de reemplazo de hojas hasta en un 25 % para los centros de servicio que trabajan con acero de alta resistencia.
Calibradores e instrumentos de medición de precisión
La excelente estabilidad dimensional del SKD1 lo convierte en la opción ideal para herramientas de medición y calibración de precisión. Gracias a su proceso de alivio de tensiones y estabilización, las piezas mantienen tolerancias a nivel de micras incluso con fluctuaciones de temperatura. Los fabricantes de equipos de metrología lo utilizan como patrón de referencia para garantizar la precisión de calibración a largo plazo.
Troqueles para laminar alambre
SKD1 destaca en aplicaciones de laminación de alambre donde el desgaste superficial es crítico. Mantiene contornos precisos incluso bajo altas cargas cíclicas, lo que garantiza una calidad de rosca uniforme durante largos ciclos de producción. Los fabricantes de fijaciones que utilizan matrices de laminación de alambre SKD1 han experimentado un aumento del 50 % en la vida útil de la matriz en aplicaciones con materiales de alta resistencia.
Aplicaciones específicas de la industria
- Fabricación de automóviles: Troqueles de estampado, troqueles de rectificado y herramientas de conformado de acero de alta resistencia
- Aeroespacial: Herramientas de conformado de precisión, herramientas de corte especializadas, equipos de medición
- Electrónica: Fabricación de conectores, troqueles progresivos, cabezales de punzonado de precisión
- Fabricación de sujetadores: Troqueles de laminación, troqueles de forjado en frío, herramientas de rectificado
- Fabricación de electrodomésticos: Troqueles de estampado/moldeo de componentes de chapa metálica de gran tamaño
- Moldeo de plásticos: Insertos moldeados por inyección expuestos a compuestos abrasivos
- Metalurgia: Herramientas de corte industrial, herramientas de hendido, cuchillas de cizallado
Comparación de ventajas competitivas del acero para herramientas SKD1

Historias de éxito de clientes de acero para herramientas SKD1
Información sobre la estructura de precios del acero para herramientas SKD1
Preguntas frecuentes sobre el acero para herramientas SKD1

P: ¿Cómo se compara el acero SKD1 con los aceros para herramientas D2 y A2?
La resistencia al desgaste del SKD1 es superior a la del D2 y el A2, su dureza es de 2 a 3 HRC mayor que la del D2 típico; la estabilidad dimensional tras el tratamiento térmico es superior a la del A2, y la retención del filo de corte es superior a la de ambos. El contenido de cromo del SKD1 es mayor que el del A2 (buena resistencia a la corrosión), y la tenacidad tras la optimización de la composición es superior a la del D2 estándar.P: ¿Se puede procesar SKD1 en estado endurecido?
A: El SKD1 se procesa principalmente en estado recocido (220-250 HB), aunque también puede procesarse en estado endurecido. Para características complejas, se prefiere el mecanizado por electroerosión (EDM); el rectificado, el torneado duro con CBN y el taladrado con carburo también son viables (según los parámetros). Recomendaciones para características clave: dejar una tolerancia de mecanizado de 0.1-0.2 mm en estado recocido y realizar el rectificado de acabado tras el endurecimiento.P: ¿Precauciones para el almacenamiento de piezas SKD1?
A: Deben almacenarse en un ambiente de baja humedad y aplicarse un inhibidor de óxido a las superficies expuestas. Se recomienda el embalaje VCI (inhibidor de la fase de vapor) para el almacenamiento a largo plazo. Limpie los fluidos de mecanizado, séquelos completamente y aplique una ligera capa de aceite protector; para las piezas críticas, se recomienda el embalaje sellado con desecante (para evitar la condensación por fluctuaciones de temperatura).
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |