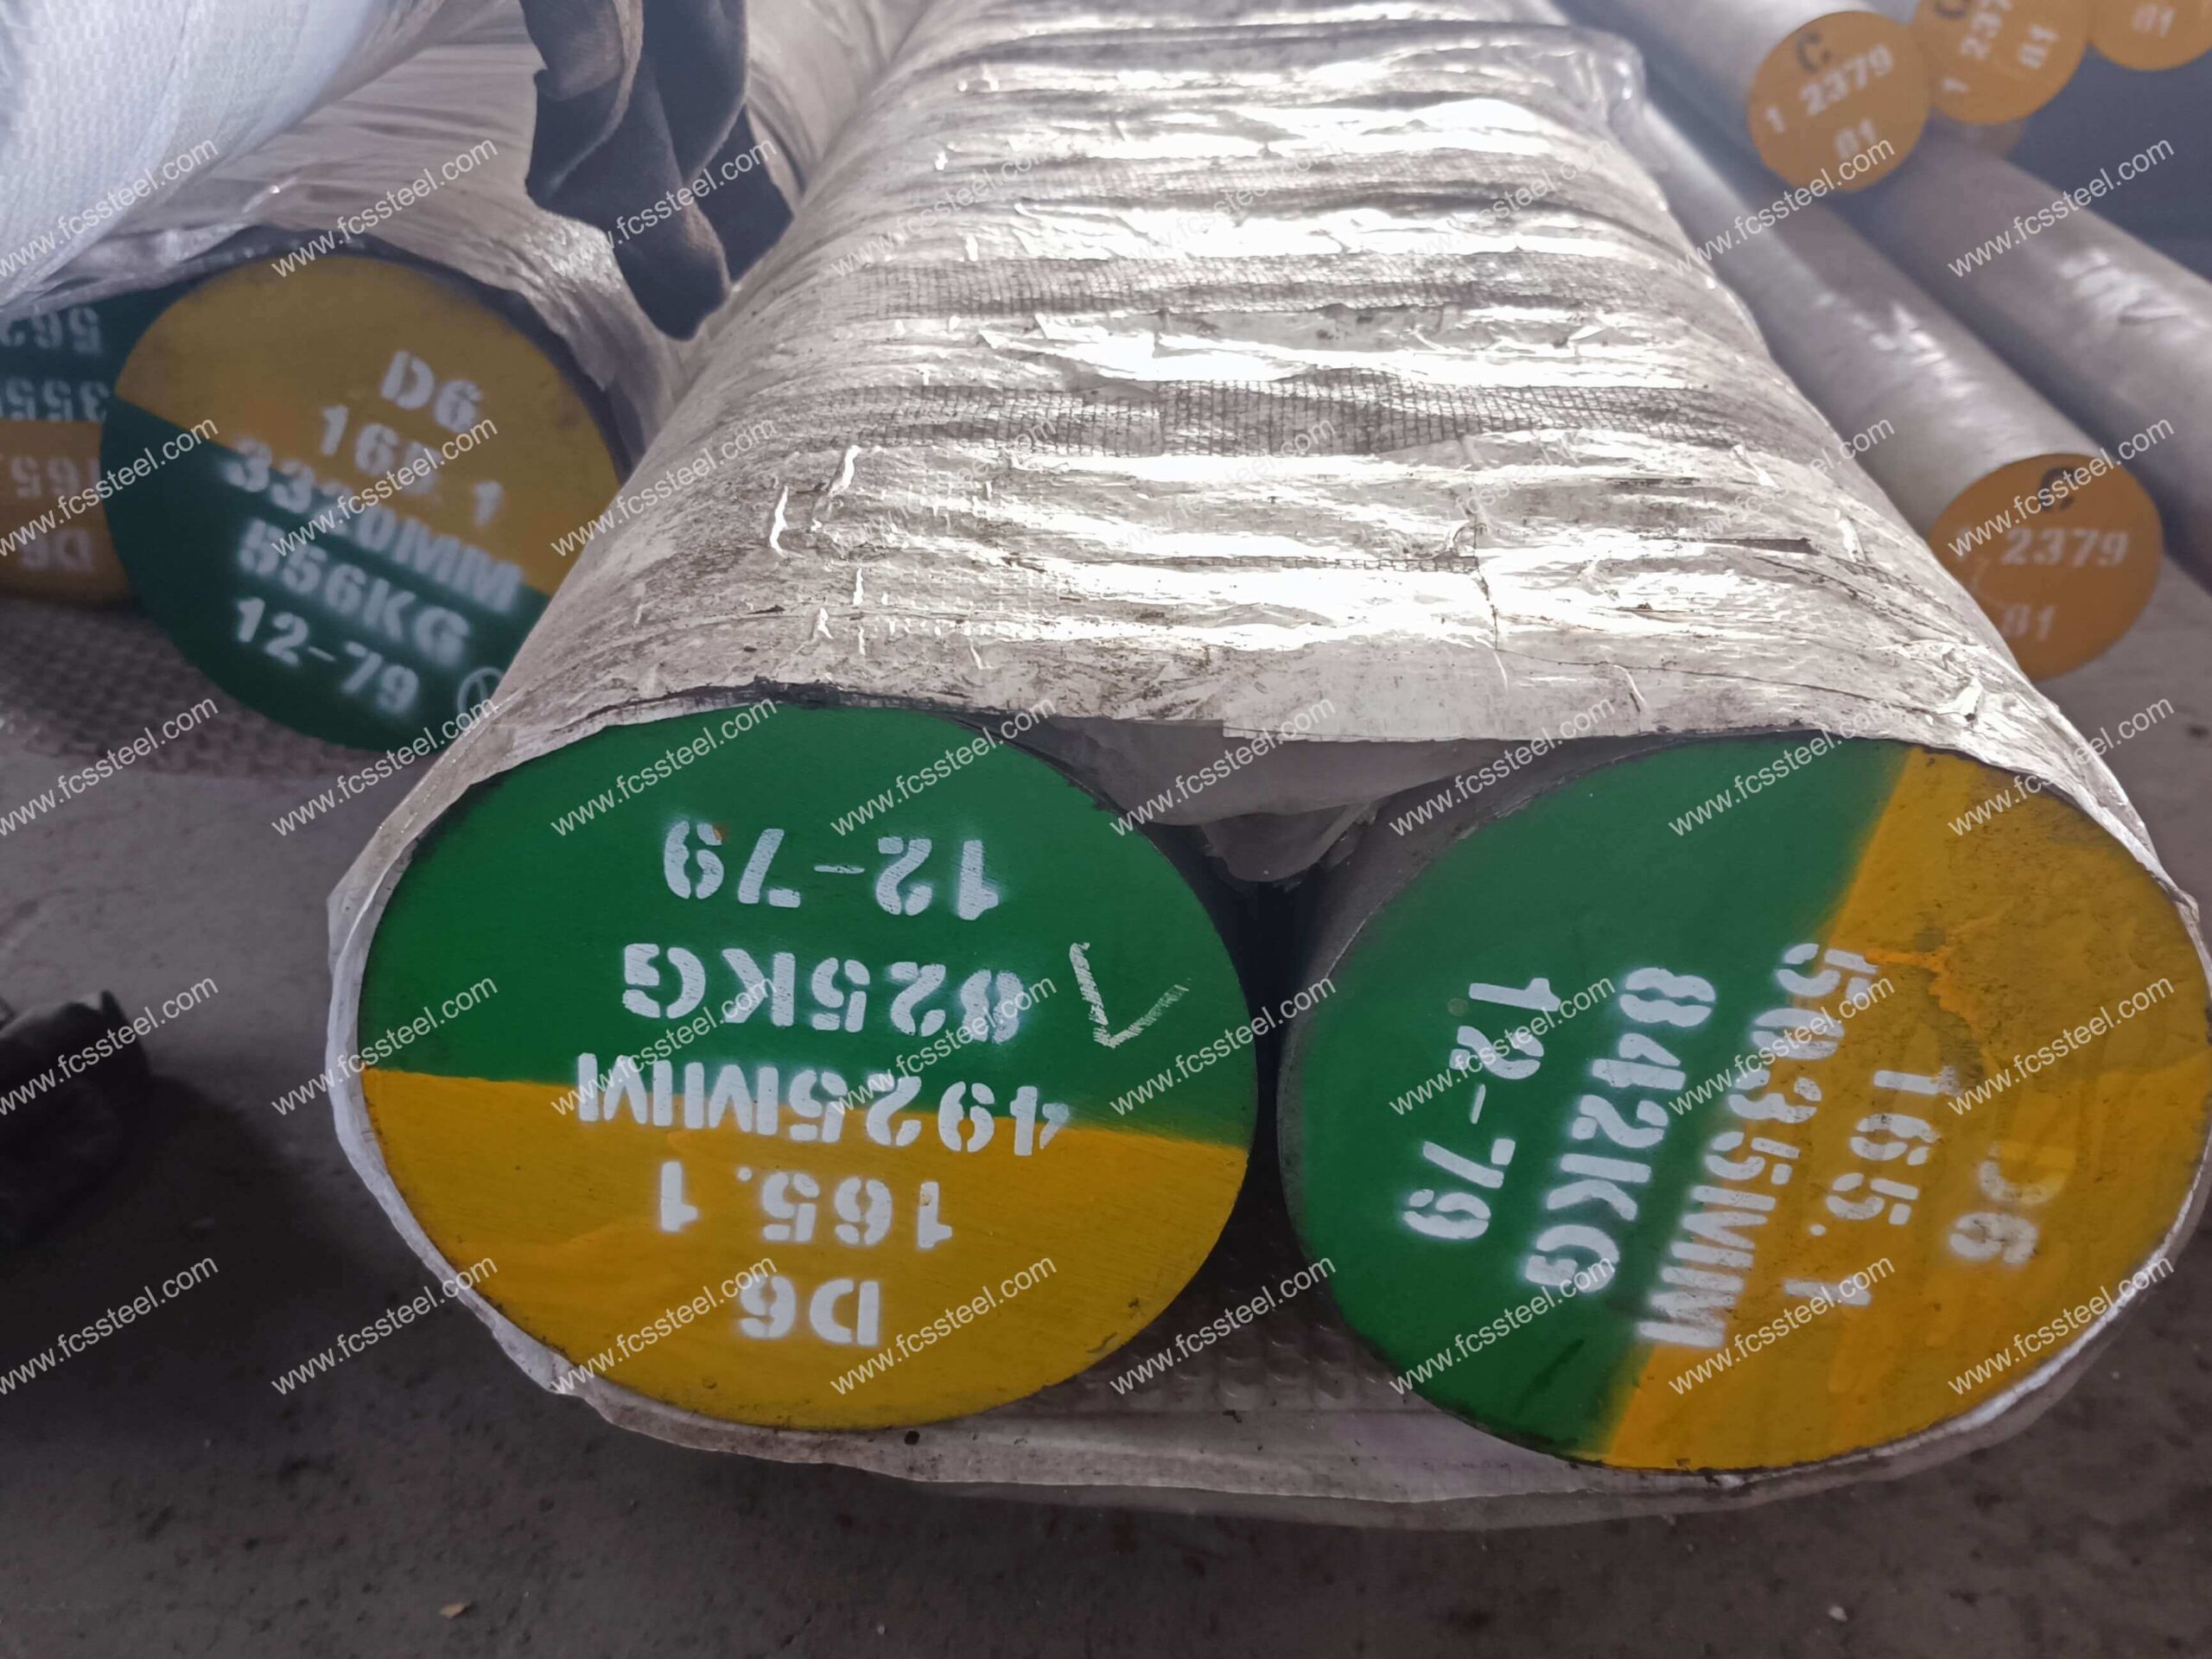
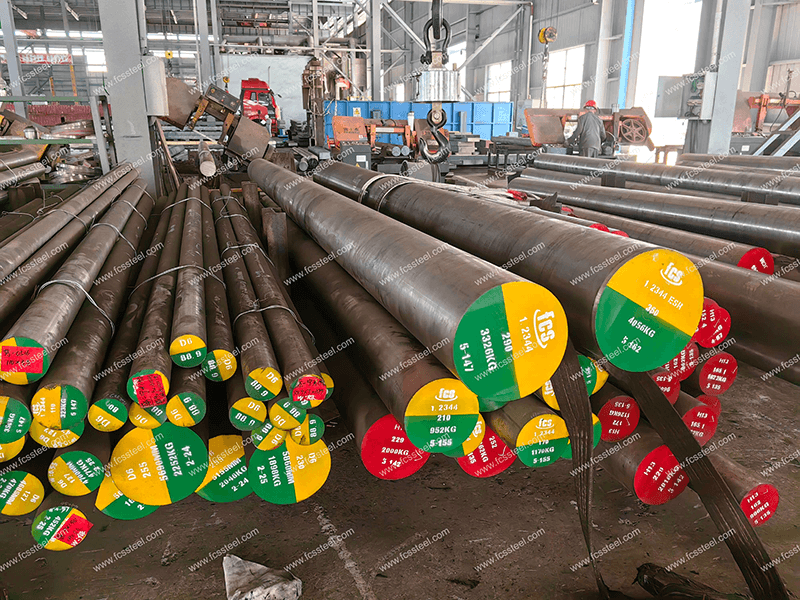
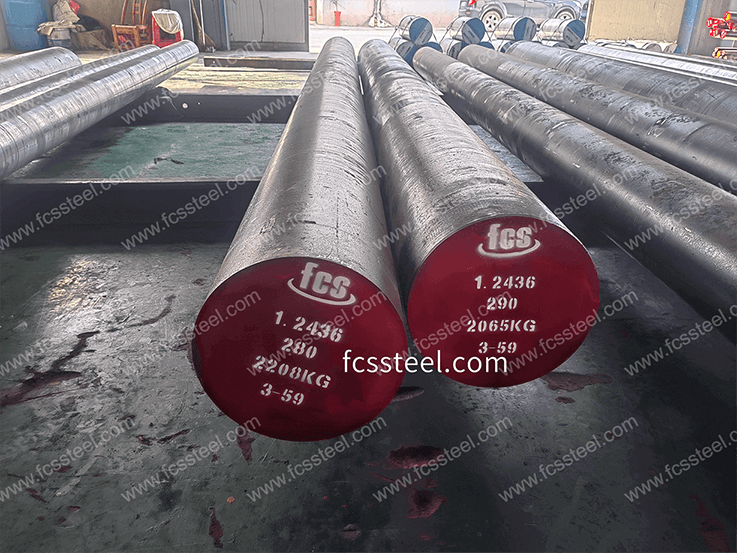
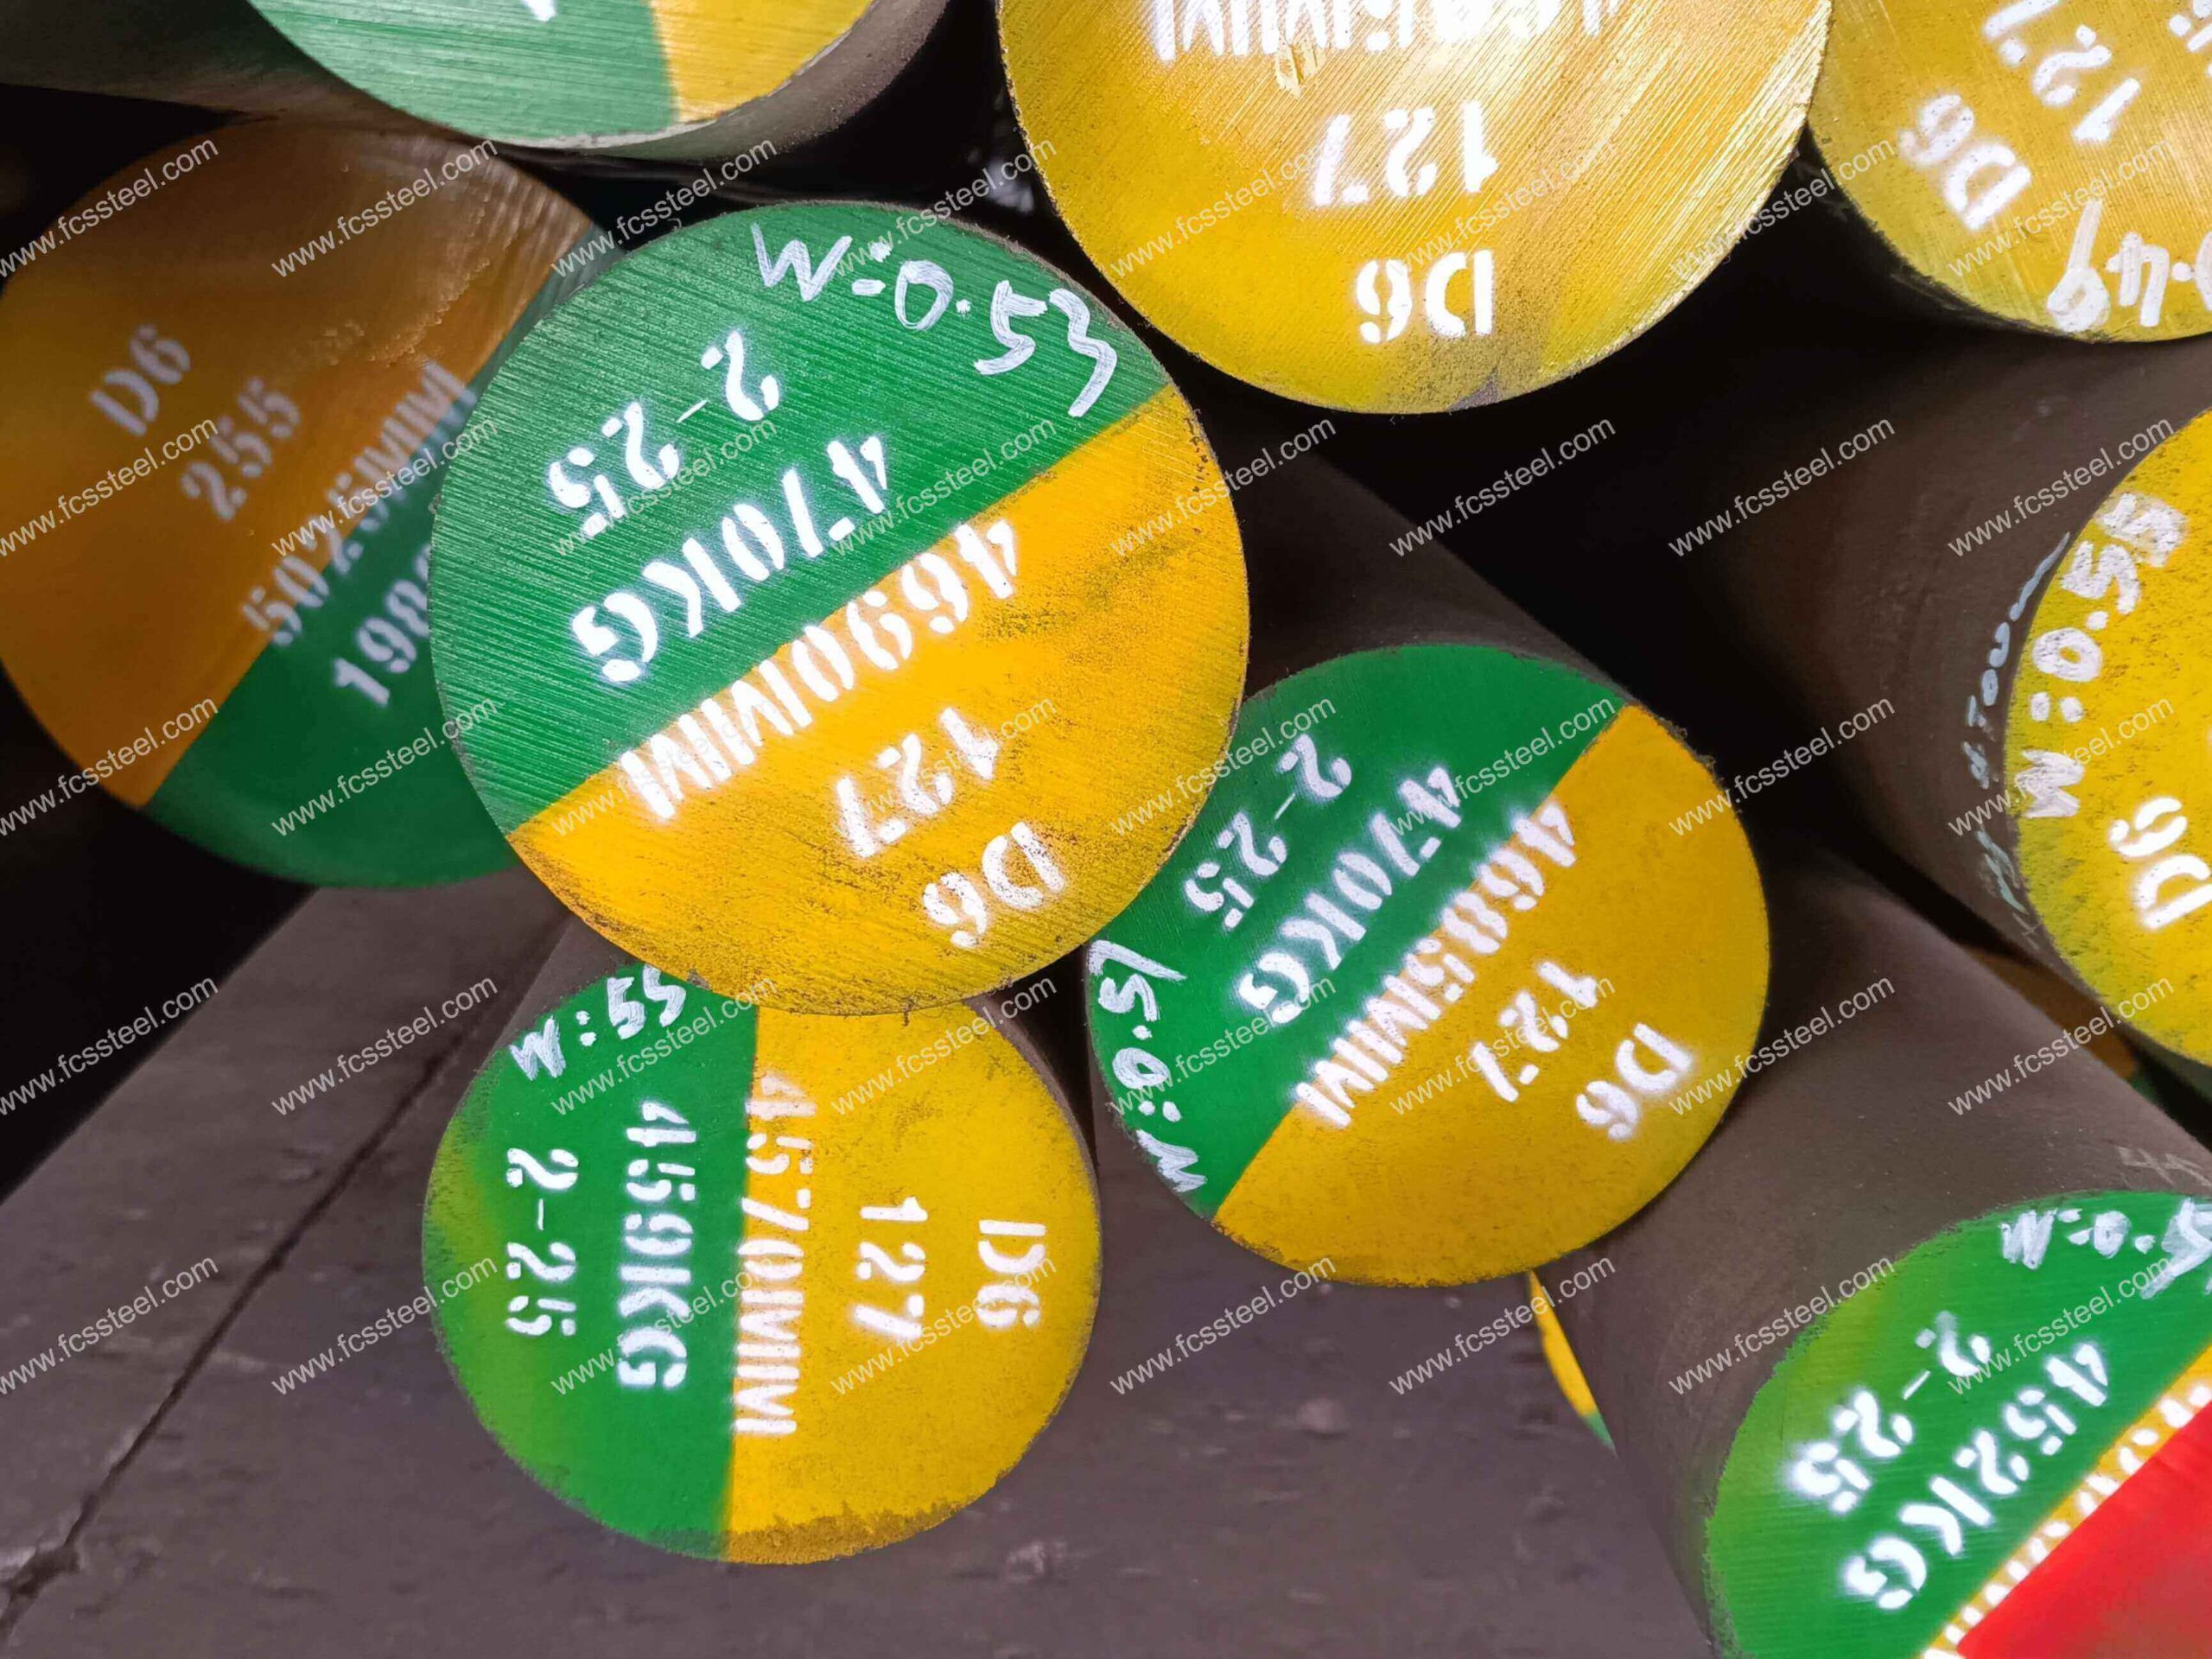

Acero para herramientas D6 | 1.2436 | X210Crw12
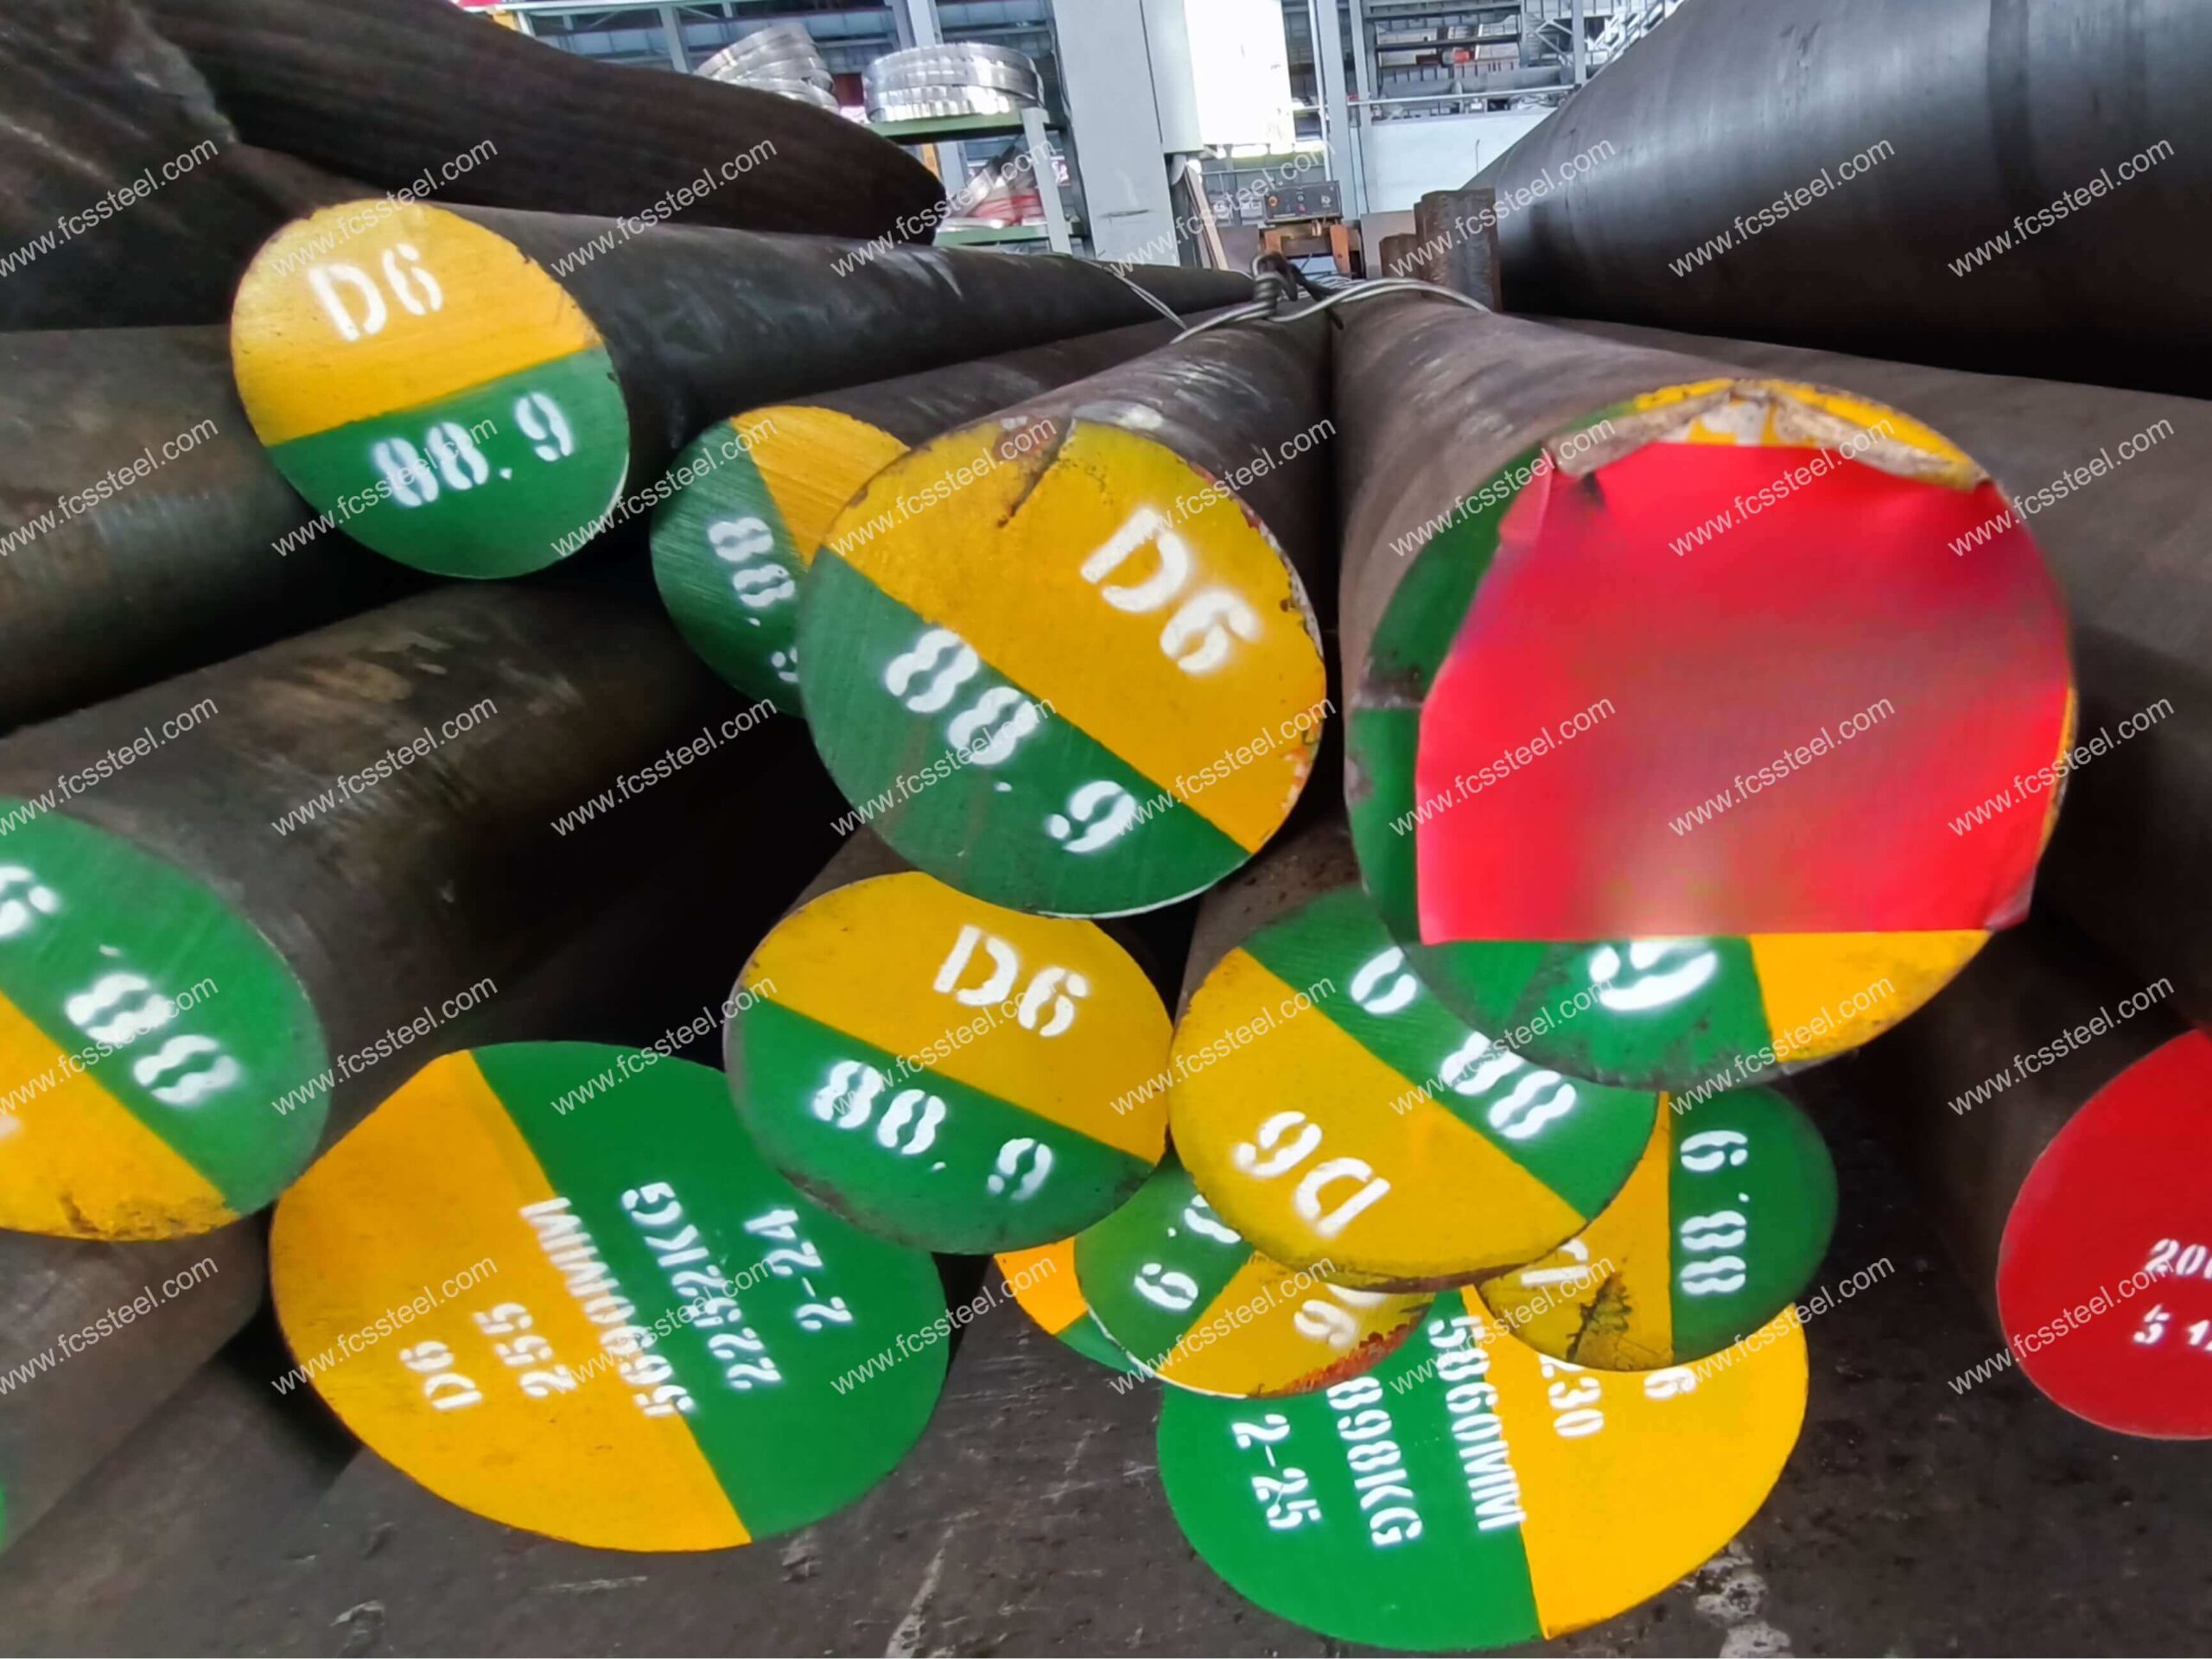
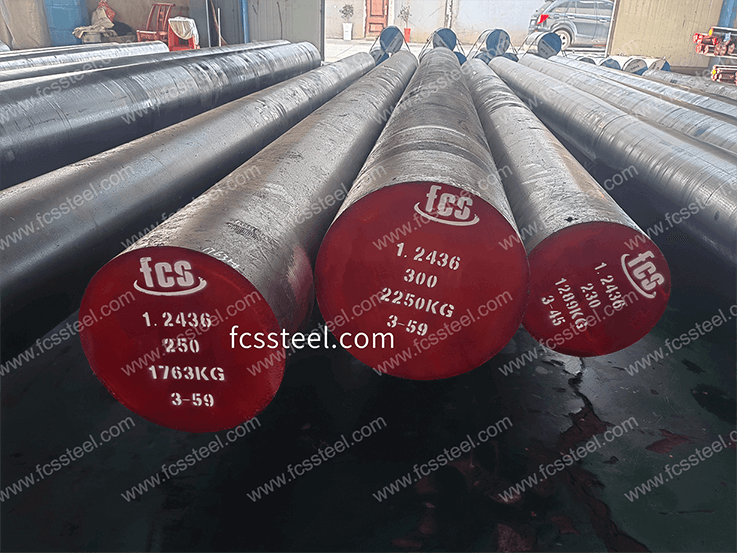
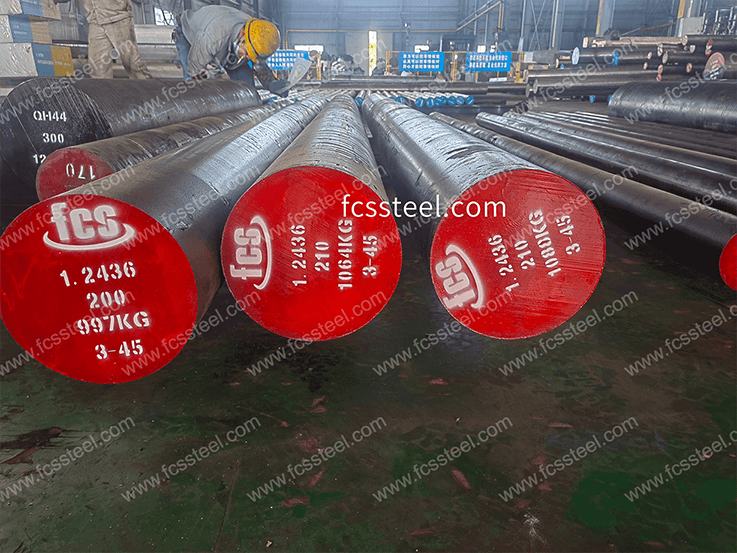
Con un amplio stock de acero para herramientas ASTM D6, DIN 1.2436/X210CrW12, FCS Factory también ofrece tamaños personalizados y tratamientos térmicos de precisión. Es la marca de confianza de los gigantes de la fabricación a nivel mundial para matrices de forja en frío, brochas para aeronaves, bloques patrón y aplicaciones críticas de alto desgaste.
Acero para herramientas D6 | 1.2436 | X210Crw12 Introducción del producto
El acero para herramientas 1.2436 (X210CrW12) es un acero alemán DIN de alto contenido de carbono y cromo para trabajo en frío (correspondiente al grado X210CrW12), perteneciente al tipo de acero Rheinzite, con adición de tungsteno para mejorar sus propiedades. Este grado especializado resuelve el problema del rápido desgaste de las herramientas en operaciones exigentes de estampado, remoción de material y corte, al proporcionar una excelente resistencia al desgaste y dureza.
El acero D6 es un acero para herramientas de grado ASTM (American Standard) y pertenece a la categoría de aceros para matrices de trabajo en frío . Corresponde al grado Cr12W del estándar nacional chino, al grado X210CrW12/1.2436 del estándar DIN/W-Nr alemán y al grado SKD2 del estándar JIS japonés . Los métodos de fundición y fabricación son: EF+LF+VD+Laminado en caliente/Forjado en caliente+Recocido.
La fabricación de precisión y las aplicaciones aeroespaciales requieren aceros para herramientas con excelente resistencia al desgaste y propiedades consistentes en condiciones extremas. Los aceros para herramientas estándar suelen fallar prematuramente en entornos de alto desgaste o no mantienen las tolerancias críticas durante los ciclos térmicos. El acero para herramientas 1.2436/X210CrW12/D6 de FCS Factory resuelve estos problemas con una relación óptima de alto carbono a alto cromo, lo que resulta en una estructura de carburo densa que resiste el desgaste y mantiene la estabilidad dimensional. Cada lote se somete a pruebas rigurosas para garantizar el cumplimiento de las normas aeroespaciales e industriales.
Acero para herramientas D6 | 1.2436 | Tipos y opciones X210Crw12

La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia para Acero para herramientas D6/1.2436/X210Crw12:
Acero para herramientas D6 | 1.2436 | Opciones personalizadas X210Crw12

- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión electroslag de acero para herramientas D6/1.2436/X210Crw12 (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
Acero para herramientas D6 | 1.2436 | Composición química X210Crw12

Acero para herramientas D6 | 1.2436 | Proceso de tratamiento térmico X210Crw12

1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Acero para herramientas D6 | 1.2436 | Inspección de calidad X210Crw12

1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
Acero para herramientas D6 | 1.2436 | Especificaciones técnicas X210Crw12

Acero para herramientas D6 | 1.2436 | Aplicaciones del producto X210Crw12

1.2436 Escenarios clave de aplicación del acero para herramientas
Troqueles de estampado de alto volumen
El acero para herramientas 1.2436 destaca en operaciones de estampado de alto volumen para la fabricación de piezas de automoción y herrajes metálicos. Su superior resistencia al desgaste prolonga la vida útil de los troqueles en un 40 % en comparación con el acero para herramientas D2 estándar, lo que reduce significativamente el tiempo de inactividad por cambios de herramientas. Un proveedor de la industria automotriz reportó ahorros de más de 75 000 dólares anuales en costos de reemplazo de herramientas tras cambiar una operación de estampado de bisagras de puertas de alto volumen al acero 1.2436.
Herramientas de caída de precisión
En aplicaciones de mecanizado por caída de precisión para componentes electrónicos y piezas de precisión, el acero para herramientas 1.2436 mantiene un filo de corte preciso y tolerancias ajustadas durante largas series de producción. La combinación de alta dureza y buena estabilidad dimensional garantiza una calidad constante de las piezas incluso después de cientos de miles de ciclos de alimentación por caída. Un fabricante de conectores de precisión logró más de 300 000 ciclos antes de que los filos se desgastaran, en comparación con los 180 000 ciclos obtenidos con un material de herramientas utilizado anteriormente.
Escenarios de aplicación clave del acero para herramientas D6
Bloques de calibración de precisión
La excelente estabilidad dimensional y resistencia al desgaste del acero para herramientas D6 lo convierten en el material ideal para la fabricación de bloques patrón y referencias de medición de precisión. Con un tratamiento térmico especial de 62-64 HRC, nuestro acero D6 mantiene una precisión dimensional de ±0.001 mm durante muchos años de uso. Los laboratorios de calibración y las empresas de fabricación de precisión eligen nuestro material, sobre todo por su coeficiente de dilatación térmica extremadamente bajo (10.5 x 10⁻⁶/°C) y su resistencia a las variaciones dimensionales en diferentes condiciones de humedad. Cada bloque en bruto se somete a un proceso de alivio de tensiones y se entrega con un certificado de material que documenta su composición química y uniformidad.
Herramientas de brochado de aeronaves
Los fabricantes aeroespaciales confían en nuestro acero D6 con certificación AMS 6491 para las herramientas de brochado críticas utilizadas en la producción de componentes de turbinas. Su alto contenido en carbono y cromo crea una microestructura que mantiene un filo de corte preciso incluso bajo cargas cíclicas extremas. Con un tratamiento térmico adecuado a 60-62 HRC, estas herramientas duran hasta un 40 % más que los aceros para herramientas convencionales al mecanizar aleaciones de níquel para altas temperaturas y componentes de aleación de titanio. Nuestros clientes del sector aeroespacial dan especial importancia a la documentación de trazabilidad de materiales y a la consistencia entre lotes para garantizar un rendimiento predecible en un proceso de fabricación estrictamente controlado, evitando así graves consecuencias posteriores derivadas del fallo de las herramientas.
Matrices de forja en frío
Las operaciones de forjado en frío someten los troqueles a tensiones extremadamente altas y a un desgaste abrasivo. Nuestro acero para herramientas D6 recibe un tratamiento térmico de 58-60 HRC para ofrecer el equilibrio óptimo entre resistencia al desgaste y tenacidad para estas exigentes aplicaciones. Su alto contenido en cromo crea carburos duros que resisten la deformación, manteniendo a la vez la tenacidad suficiente de la matriz para evitar fallos catastróficos. Los fabricantes de piezas de automoción, fijaciones y herrajes de precisión informan de una producción de más de 100 000 piezas por troquel al utilizar nuestro acero D6 con un diseño y lubricación adecuados. Cada pieza en bruto incluye una guía completa de tratamiento térmico para la aplicación específica.
Rollos de trabajo industriales
Las empresas siderúrgicas utilizan nuestro acero para herramientas D6 en aplicaciones intermedias y de acabado donde la calidad superficial y la consistencia dimensional son cruciales. La alta resistencia al desgaste del material mantiene la precisión del perfil de los rodillos incluso tras procesar miles de toneladas de material. Tras un tratamiento térmico según nuestros procedimientos especializados, que incluye un triple revenido, estos rodillos de trabajo alcanzan una combinación óptima de dureza superficial (58-62 HRC) y tenacidad del núcleo. Los clientes del sector de la laminación valoran especialmente nuestra certificación de ensayos ultrasónicos, que garantiza la integridad interna del material en aplicaciones de rotación a alta velocidad y evita fallos accidentales que pueden provocar daños importantes en los equipos.
Aplicaciones específicas de la industria
Fabricación automotriz
- Troqueles de estampado para componentes de chasis y paneles de carrocería
- Troqueles progresivos para piezas pequeñas de precisión
- Troqueles de recorte para eliminar rebabas de piezas fundidas y forjadas
- Herramientas de caída para aceros automotrices de alta resistencia
Industria aeroespacial:
- Herramientas de corte de precisión para aleaciones de titanio y níquel
- Troqueles de conformado para piezas de chapa metálica
- Herramientas de estampado para orificios de ventilación y reducción de peso
- Placas de desgaste para equipos de manipulación de materiales
Fabricación de electrónica
- Herramientas de precisión para contactos eléctricos
- Punzones de precisión para ensamblaje de placas de circuitos impresos
- Herramientas de recorte de bordes para la fabricación de conectores
- Moldes para componentes de radiador y chasis
fabricación de dispositivos médicos
- Troqueles de corte para instrumentos quirúrgicos
- Herramientas de moldeo para piezas implantadas
- Herramientas de estampado para marcos de dispositivos médicos
- Cortadoras longitudinales de precisión para materiales médicos
Industria de envases metálicos
- Piezas moldeadas para latas para producción en serie
- Matrices de embutición profunda para contenedores metálicos
- Herramientas de corte para la fabricación de tapas
- Troqueles de recorte y conformado para cierres de envases
Acero para herramientas D6 | 1.2436 | Resumen comparativo X210Crw12
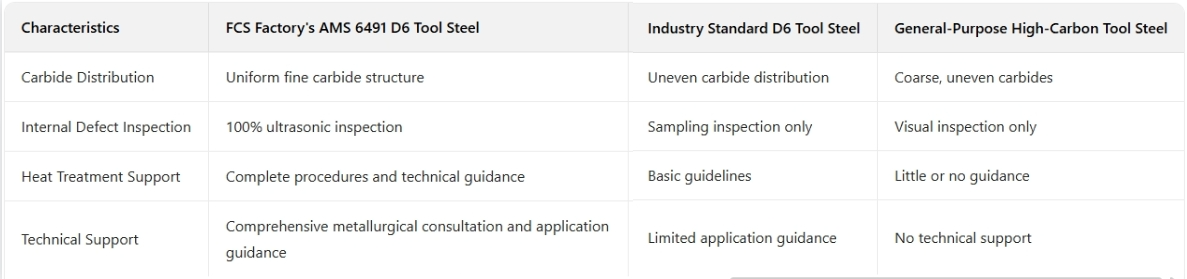
Acero para herramientas D6 | 1.2436 | Historias de éxito de clientes X210Crw12
Acero para herramientas D6 | 1.2436 | Información sobre la estructura de precios del X210Crw12
Acero para herramientas D6 | 1.2436 | X210Crw12 Preguntas frecuentes

P: ¿En qué se diferencia la versión ESR (Refusión por Electroescoria) de la norma 1.2436?
A: La versión ESR se somete a un proceso de refundición adicional que reduce significativamente las inclusiones no metálicas y mejora la uniformidad microestructural. Esto se traduce en una mayor tenacidad, una mejor capacidad de pulido, una mayor resistencia a la fatiga y una respuesta más consistente al tratamiento térmico. Los materiales ESR se recomiendan para aplicaciones críticas donde el rendimiento superior justifica un sobreprecio del 30-40%.
P: Si 1.2436 no está disponible, ¿cuáles son las alternativas adecuadas?
R: Las alternativas más cercanas incluyen 1.2601 (X165CrMoV12), que presenta una resistencia al desgaste similar y una tenacidad ligeramente superior, y D2 (1.2379), que tiene menor resistencia al desgaste pero mayor disponibilidad. Nuestro equipo técnico puede recomendarle la mejor alternativa para los requisitos específicos de su aplicación.
P: ¿En qué se diferencia el acero para herramientas D6 de otros aceros para herramientas con alto contenido de carbono?
A: El acero para herramientas D6 tiene un mayor contenido de cromo que la mayoría de los aceros para herramientas de alto carbono, lo que da lugar a la formación de una gran cantidad de carburos de cromo duros en su microestructura. Esto le confiere una excelente resistencia al desgaste, manteniendo una buena estabilidad dimensional durante el tratamiento térmico. El alto contenido de cromo también proporciona una mejor resistencia a la corrosión que los aceros para herramientas de baja aleación.
P: ¿Cuál es la diferencia entre el estándar D6 y el grado de refundición por electroescoria?
A: Los aceros para herramientas D6 estándar presentan cierta cantidad de inclusiones y segregación de carburos, especialmente en partículas de gran tamaño, que pueden estar sueltas en el centro. Los aceros para herramientas D6 tratados con ESR reducen las inclusiones en más del 50 %, y los carburos se dispersan finamente (por ejemplo, en forma de redes o cintas), sin segregación significativa. Por ejemplo, el proceso ESR mejora la tenacidad al impacto del D6 en un factor de 1.5 y reduce considerablemente la dispersión de los datos.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |