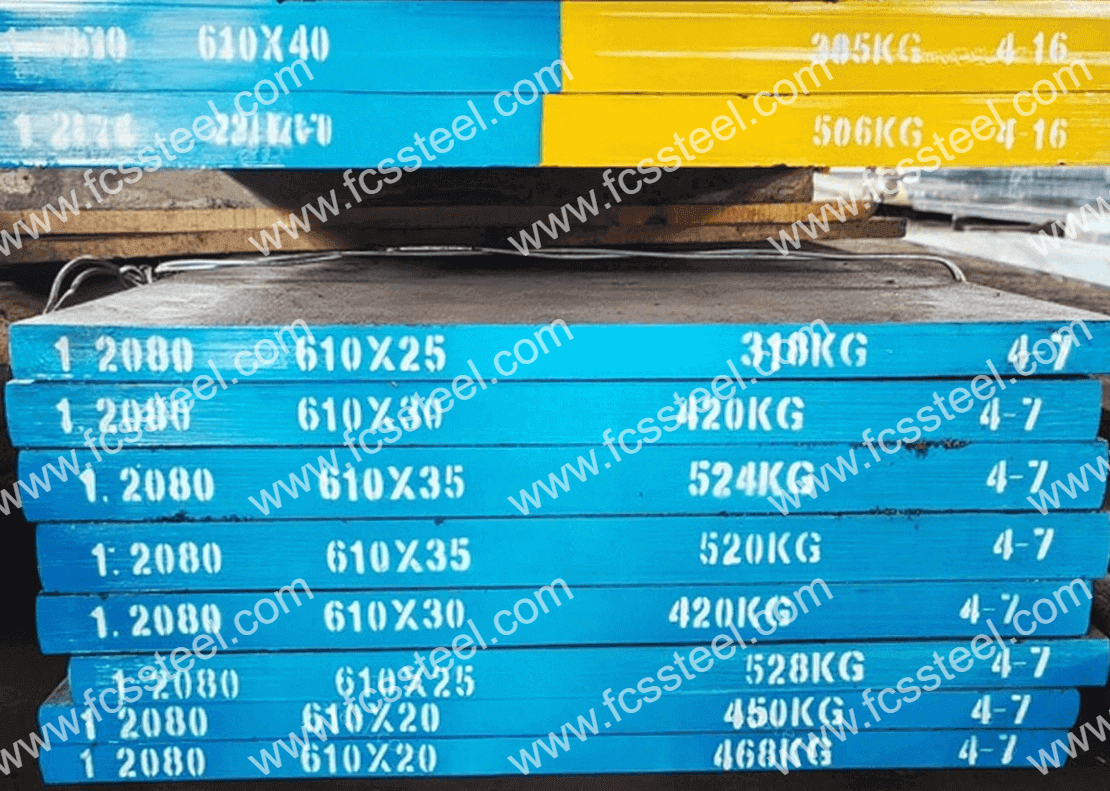
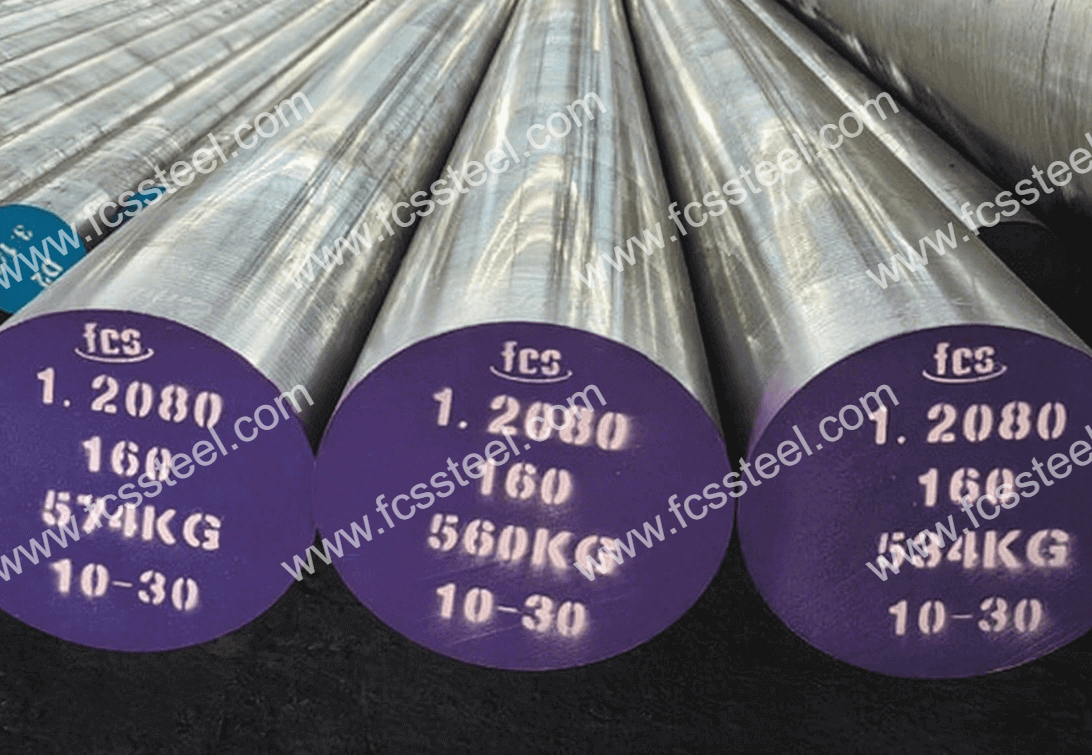
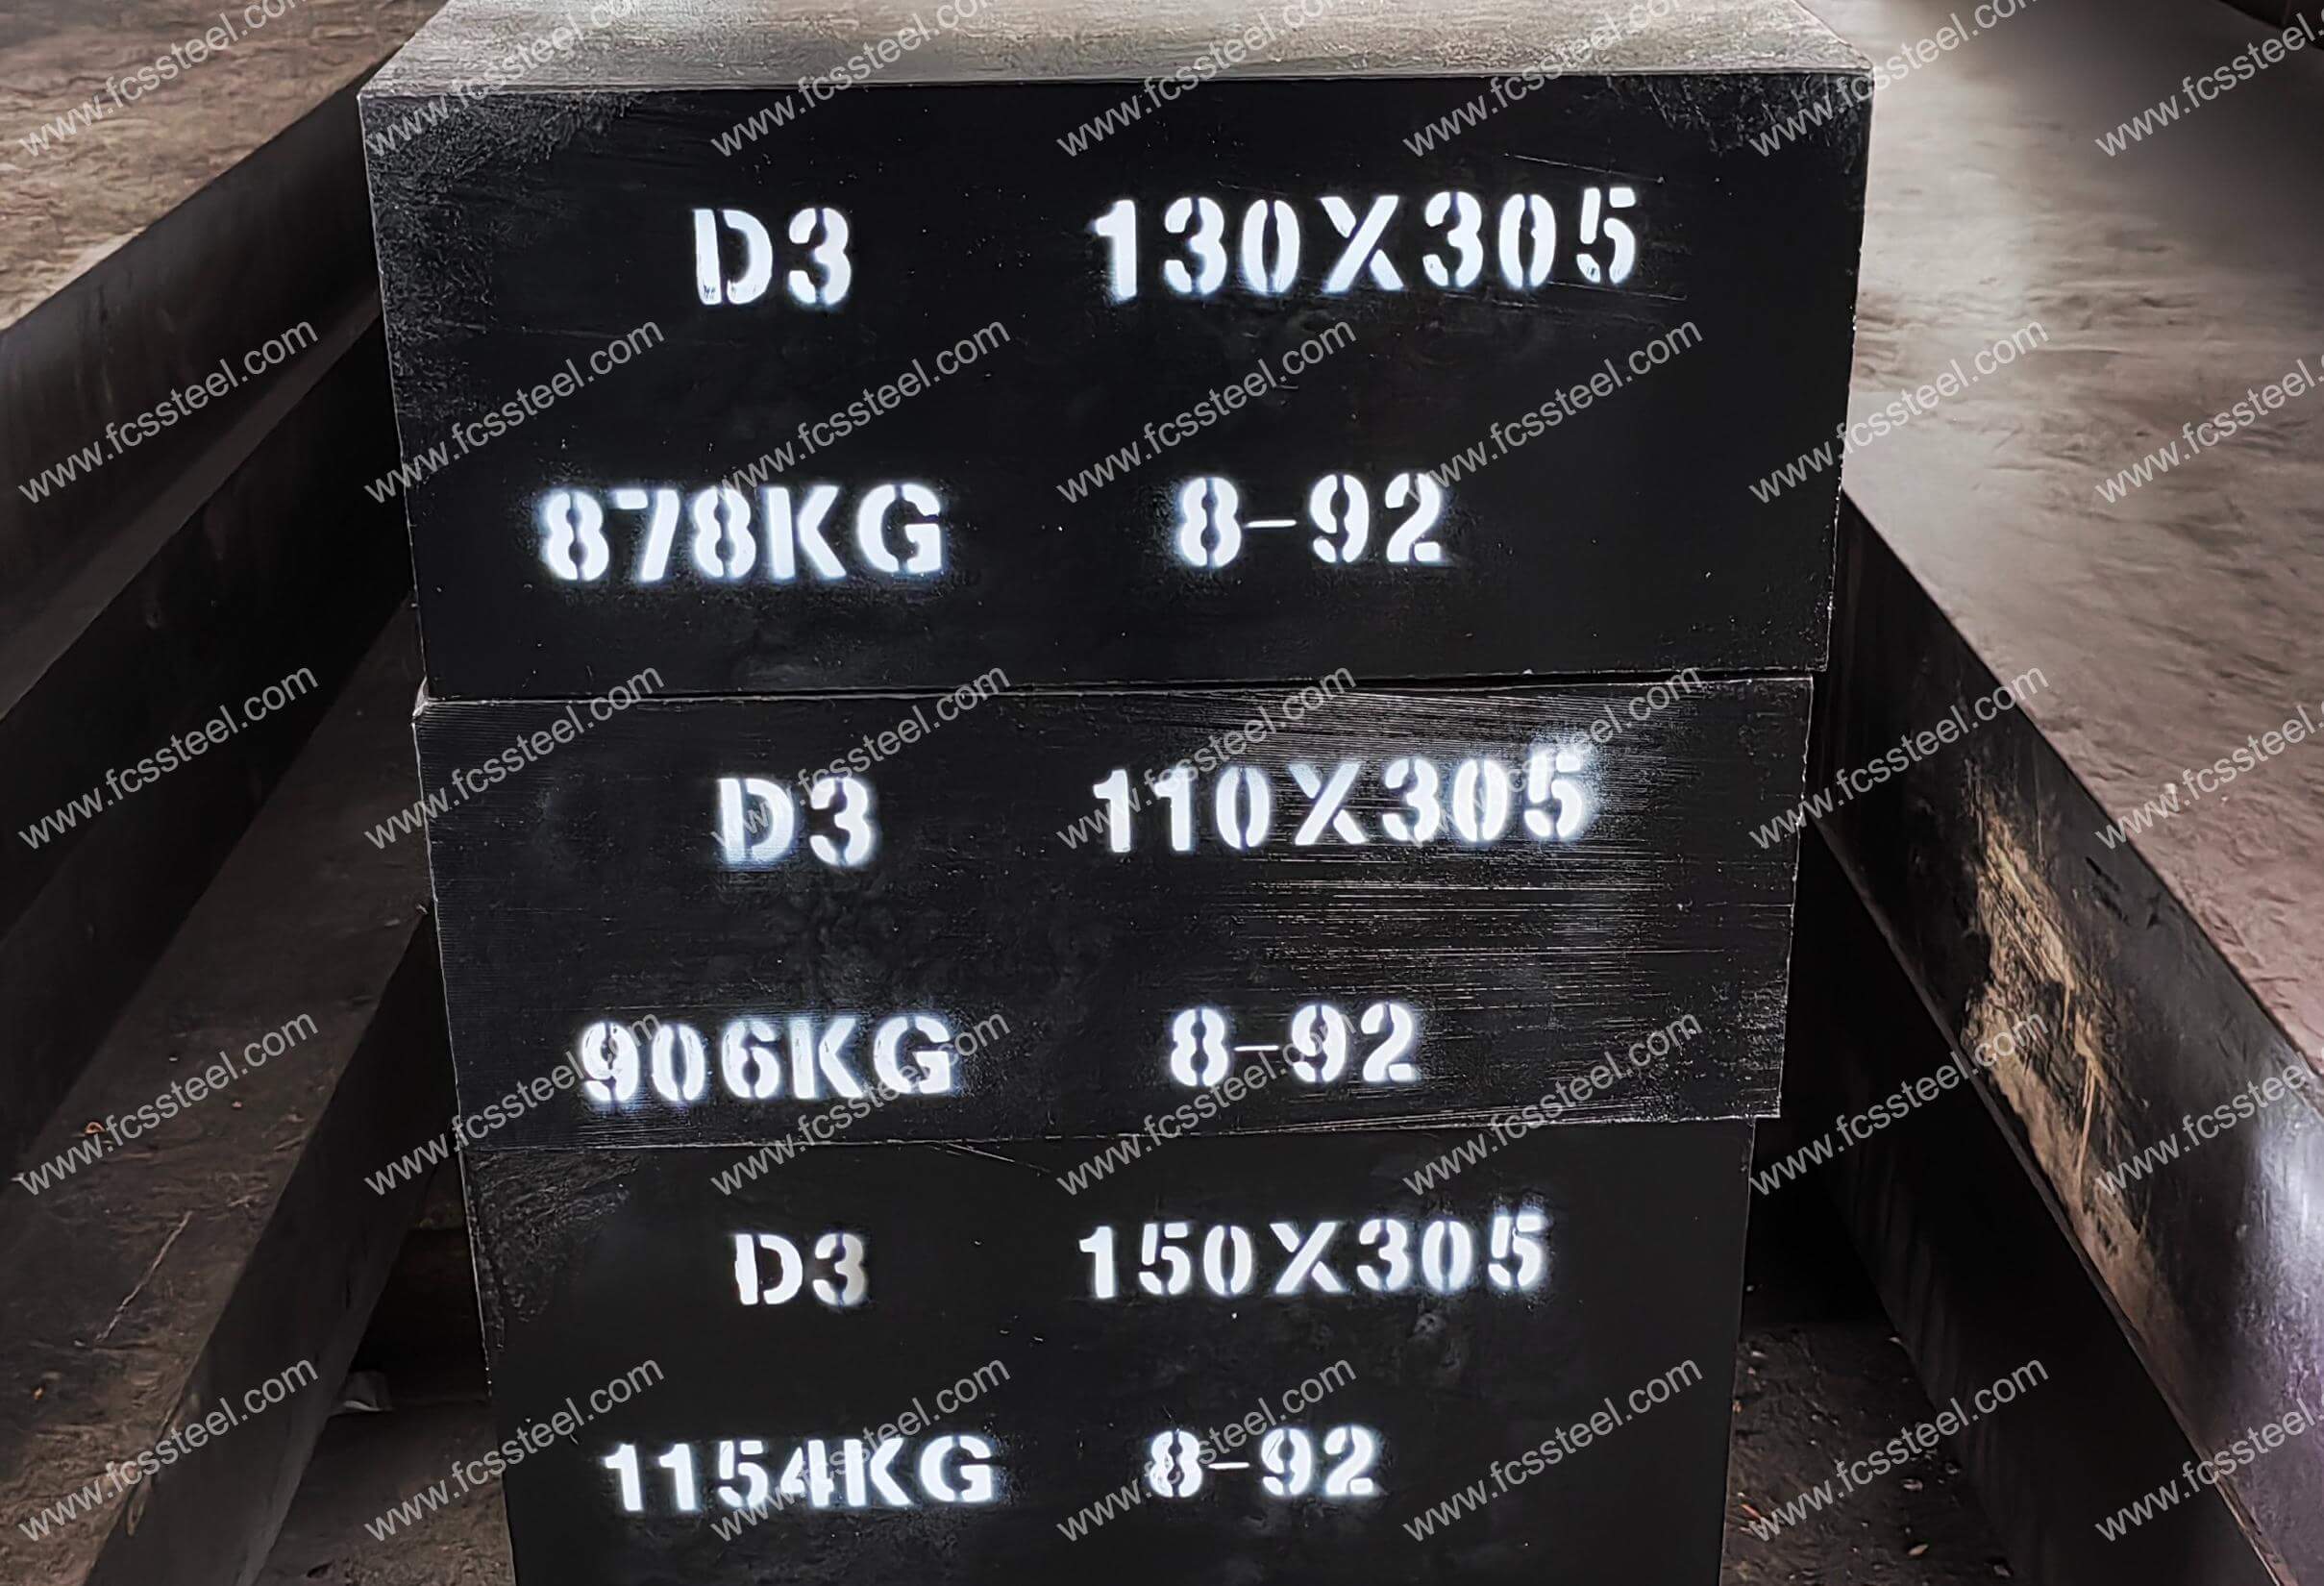
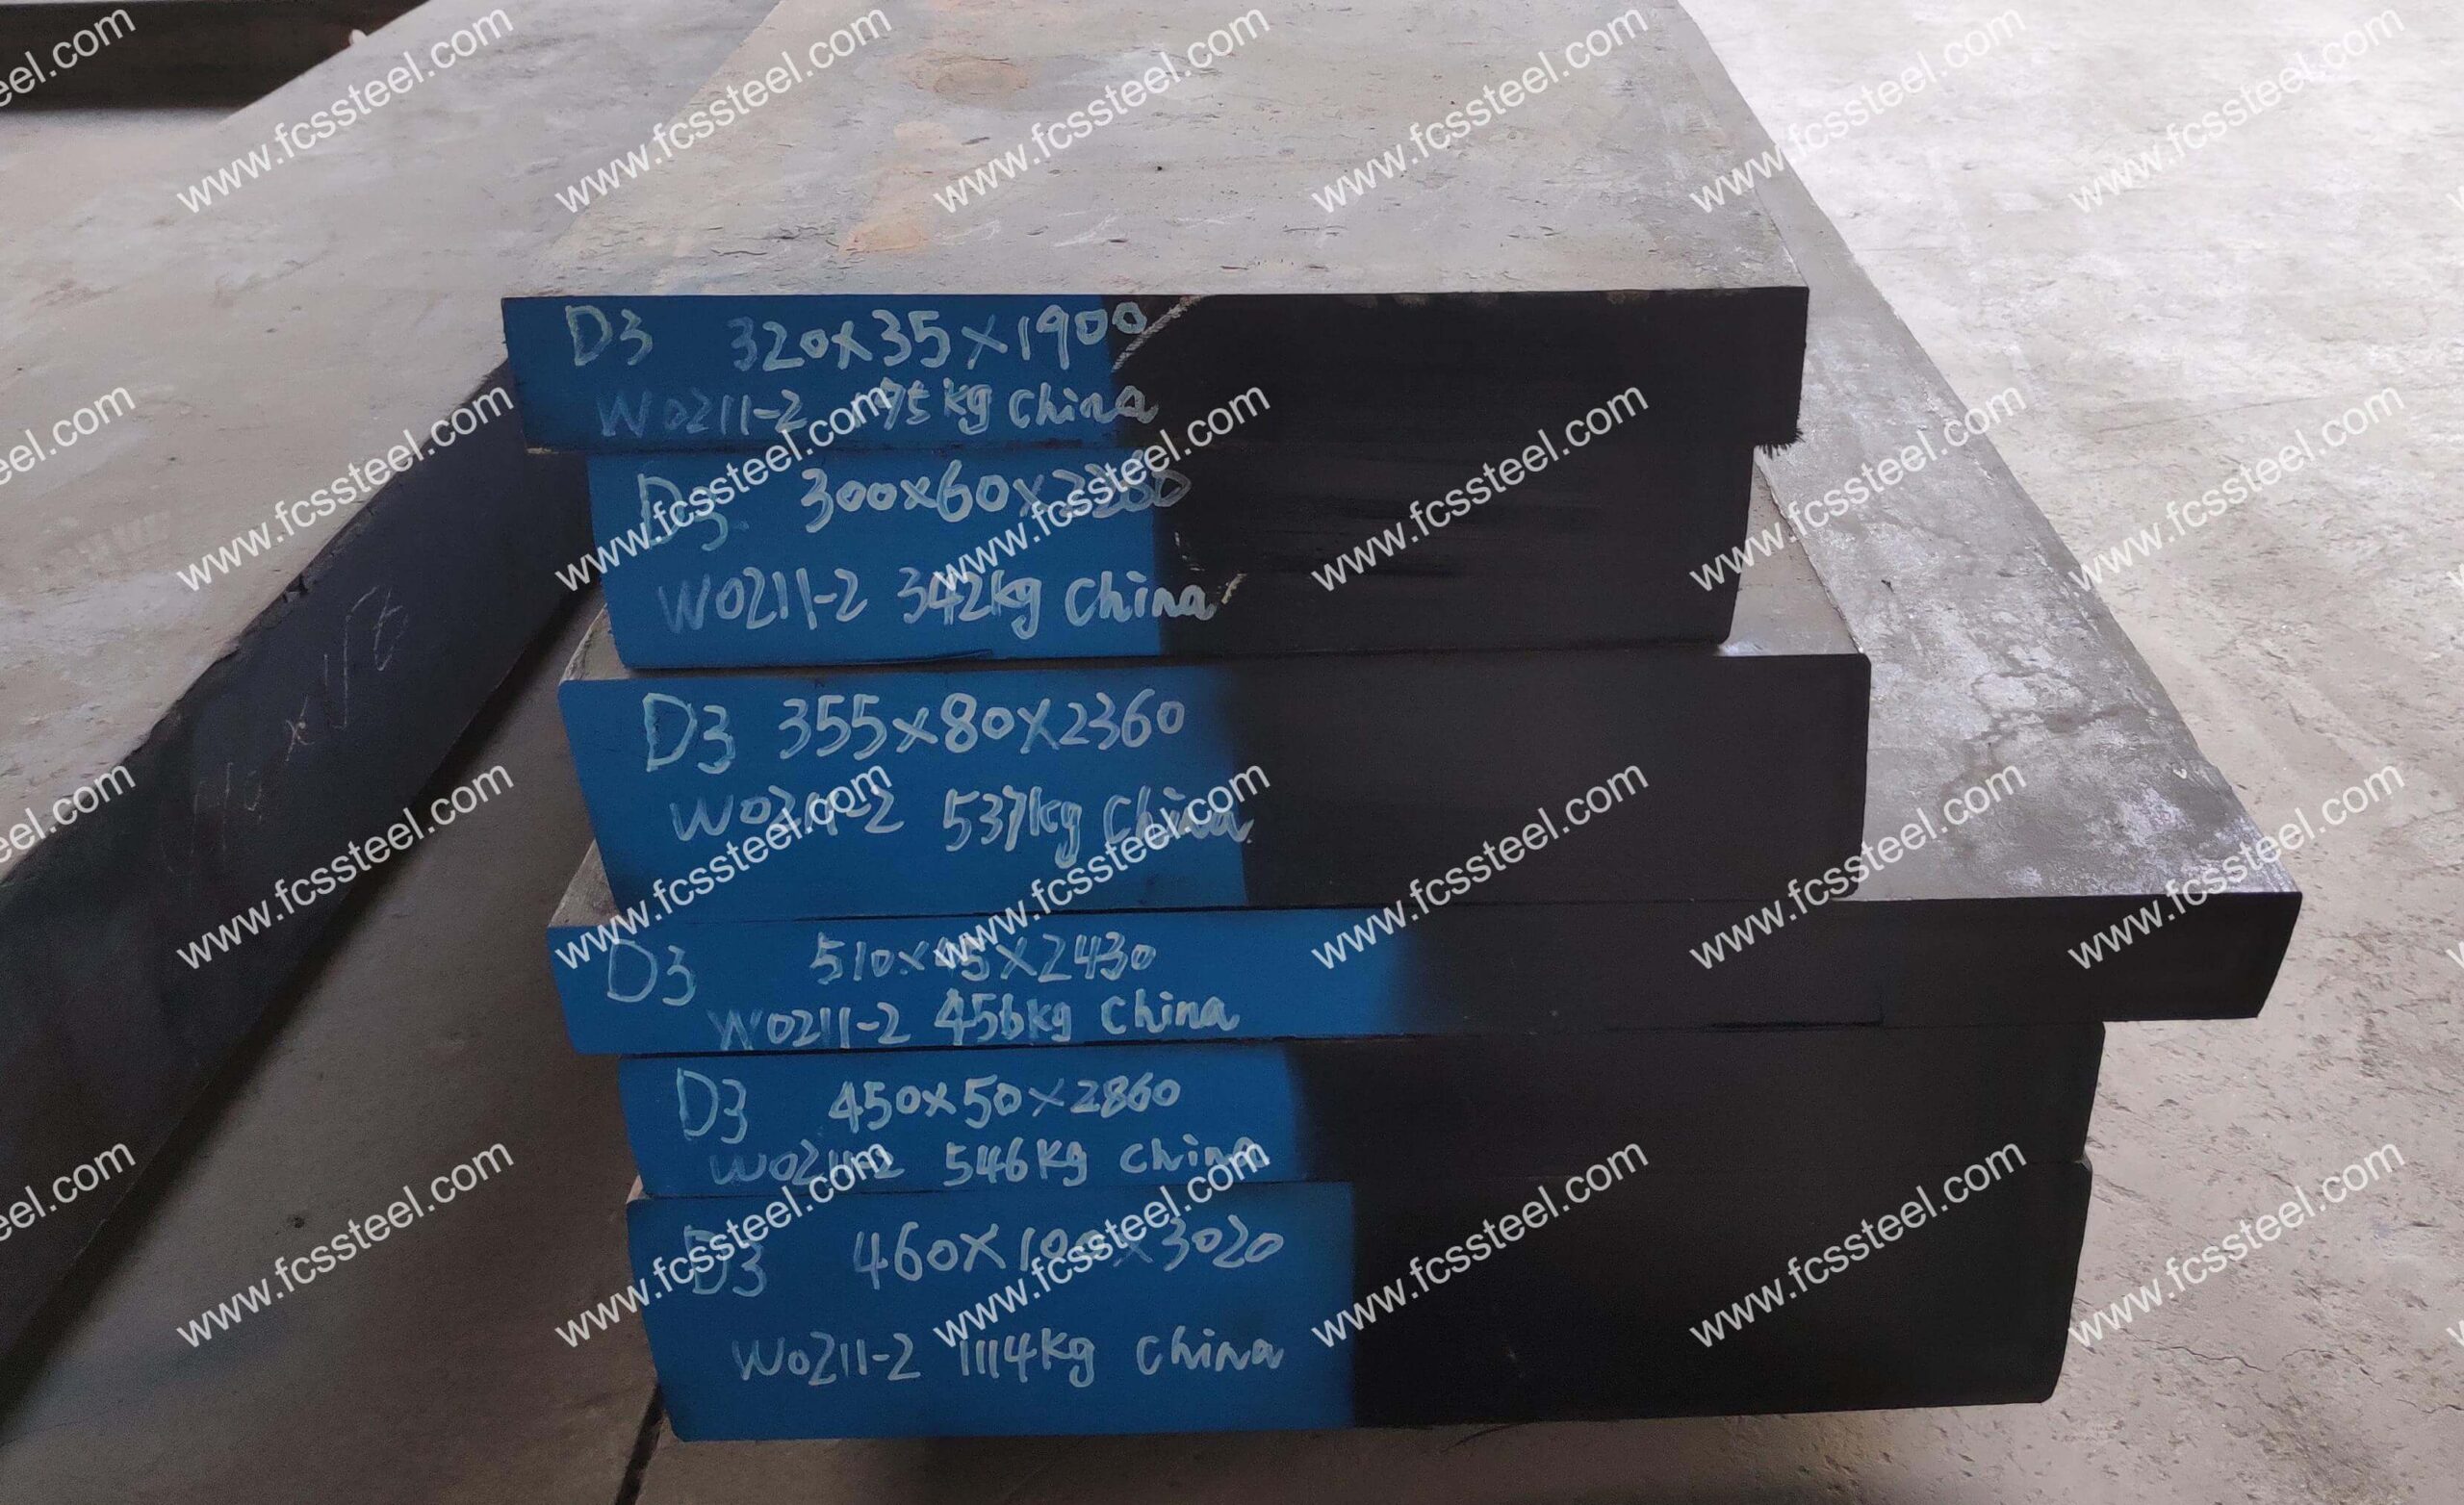
Acero para herramientas 1.2080 | D3 | X210Cr12
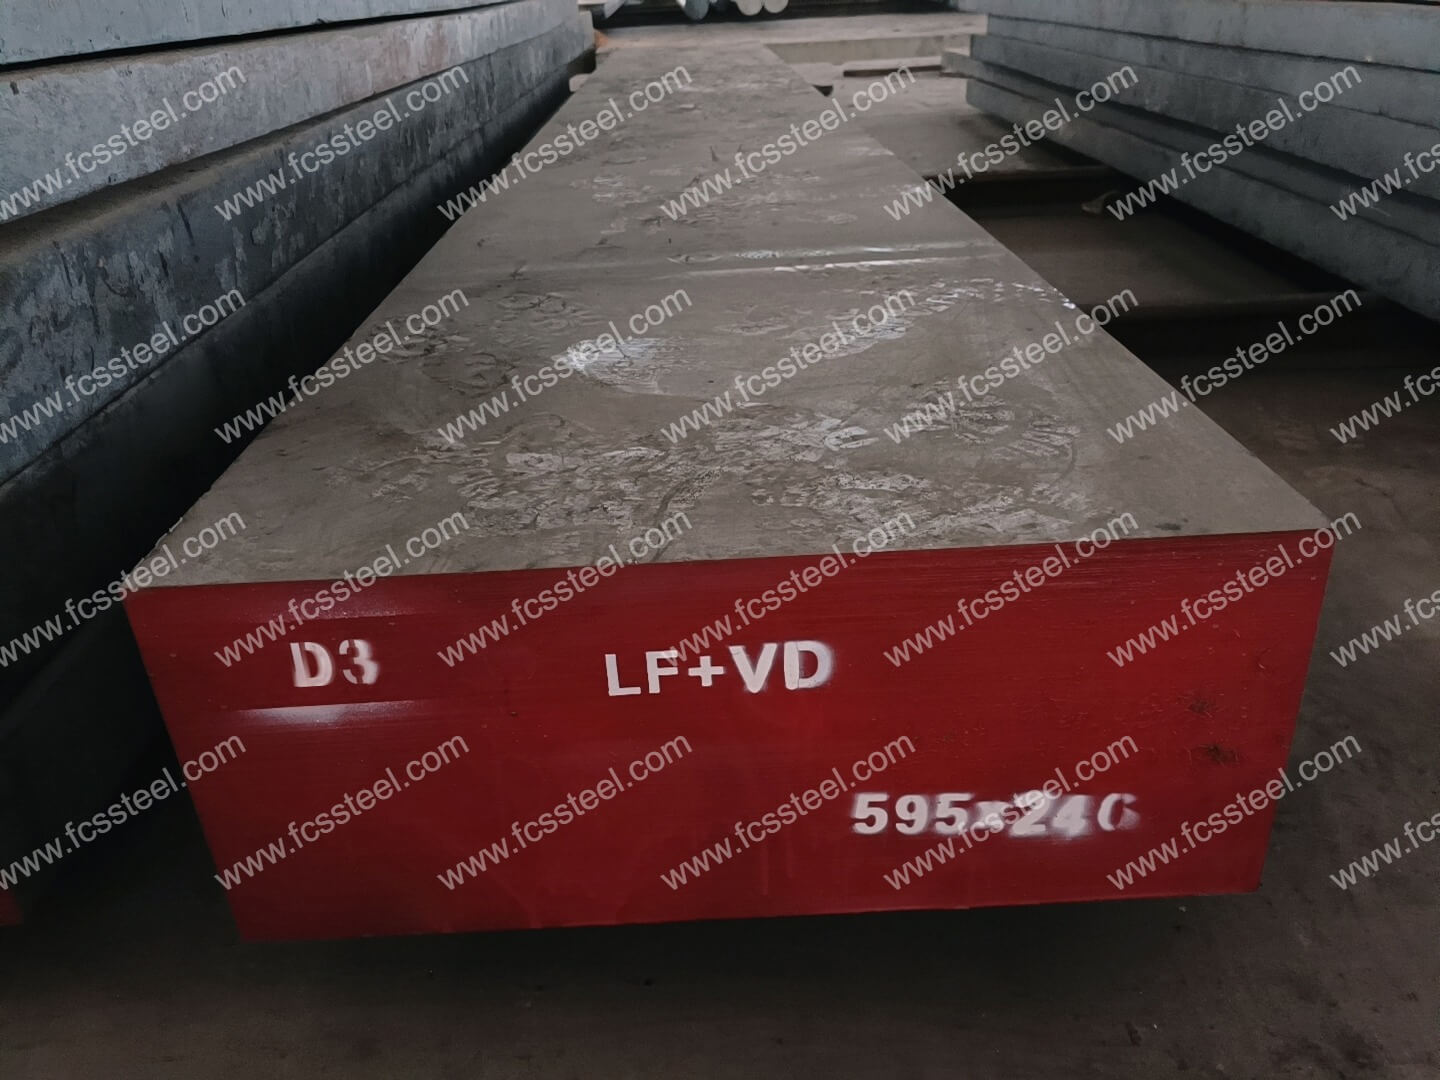
El acero para herramientas D3 premium de FCS Factory (1.2080/X210Cr12) proporciona una excelente resistencia al desgaste, estabilidad dimensional y dureza de hasta 62 HRC para herramientas de corte de alta precisión, cuchillas de corte y moldes que requieren una resistencia al desgaste superior en entornos industriales exigentes.
Acero para herramientas 1.2080 | X210Cr12 | Introducción al producto D3
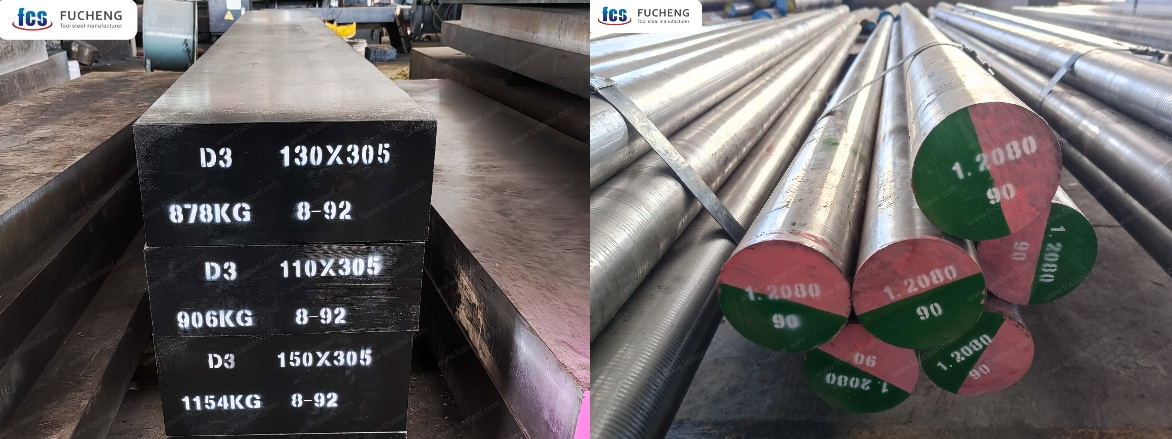
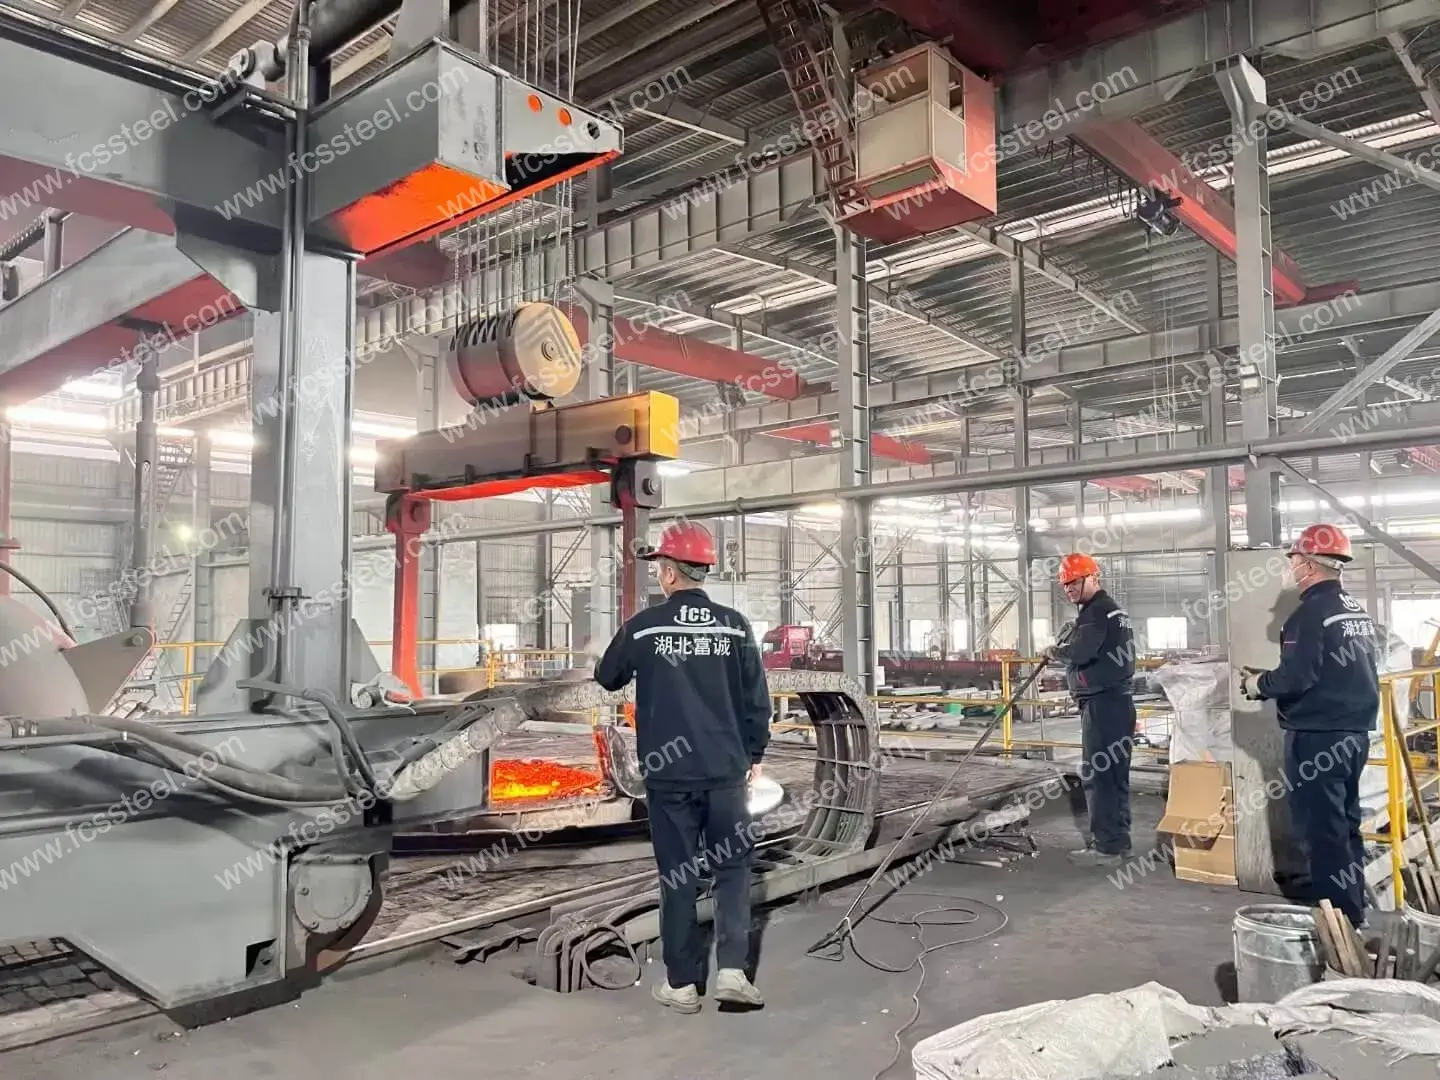
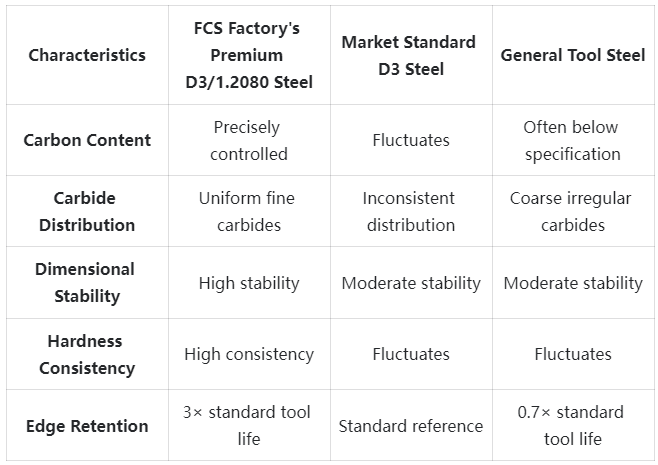
El acero para herramientas D3 cumple con el estándar estadounidense (AISI), mientras que su equivalente, el acero para herramientas X210Cr12, 1.2080 , cumple con el estándar alemán (DIN/W-Nr). Los tres son aceros para herramientas de trabajo en frío con alto contenido de carbono y cromo, de tipo alejandrita. Su principal ventaja reside en su altísima resistencia al desgaste, su elevada dureza y su buena estabilidad dimensional, lo que los hace idóneos para la fabricación de herramientas en condiciones de frío y alta tensión, así como para la fabricación de herramientas de alta precisión y carga. Su sistema de nomenclatura multiestándar (ASTM/DIN/GB) satisface las necesidades de diferentes cadenas industriales regionales y es el material preferido para herramientas resistentes al desgaste en las industrias automotriz, de herramientas de corte y electrónica. Como fabricante y proveedor líder de aceros aleados y aceros para herramientas, el acero para herramientas D3, 1.2080 y X210Cr12 de FCS Tool Steel Factory se somete a un riguroso control de calidad durante el proceso de producción. Cada lote de material se certifica en cuanto a su composición química, microestructura y propiedades mecánicas para garantizar un rendimiento constante en aplicaciones críticas de herramientas. FCS Facyory ofrece acero para herramientas D3, 1.2080, X210Cr12, fabricado con precisión para mantener una distribución óptima de carburos, lo que proporciona una retención de filo superior en aplicaciones de corte y una vida útil prolongada en entornos de alto desgaste en comparación con los grados estándar disponibles en el mercado.
Acero para herramientas 1.2080 | X210Cr12 | Tipos y opciones D3
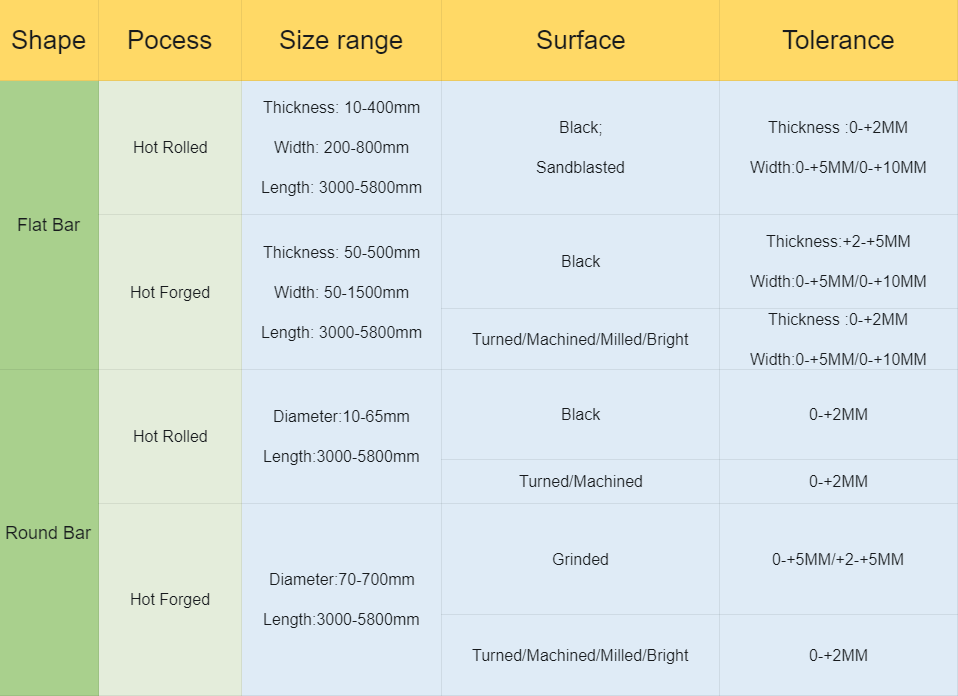
La tabla que aparece a continuación muestra el rango de tamaños, el estado de la superficie y los detalles de tolerancia para el acero para herramientas 1.2080/X210Cr12/D3 :
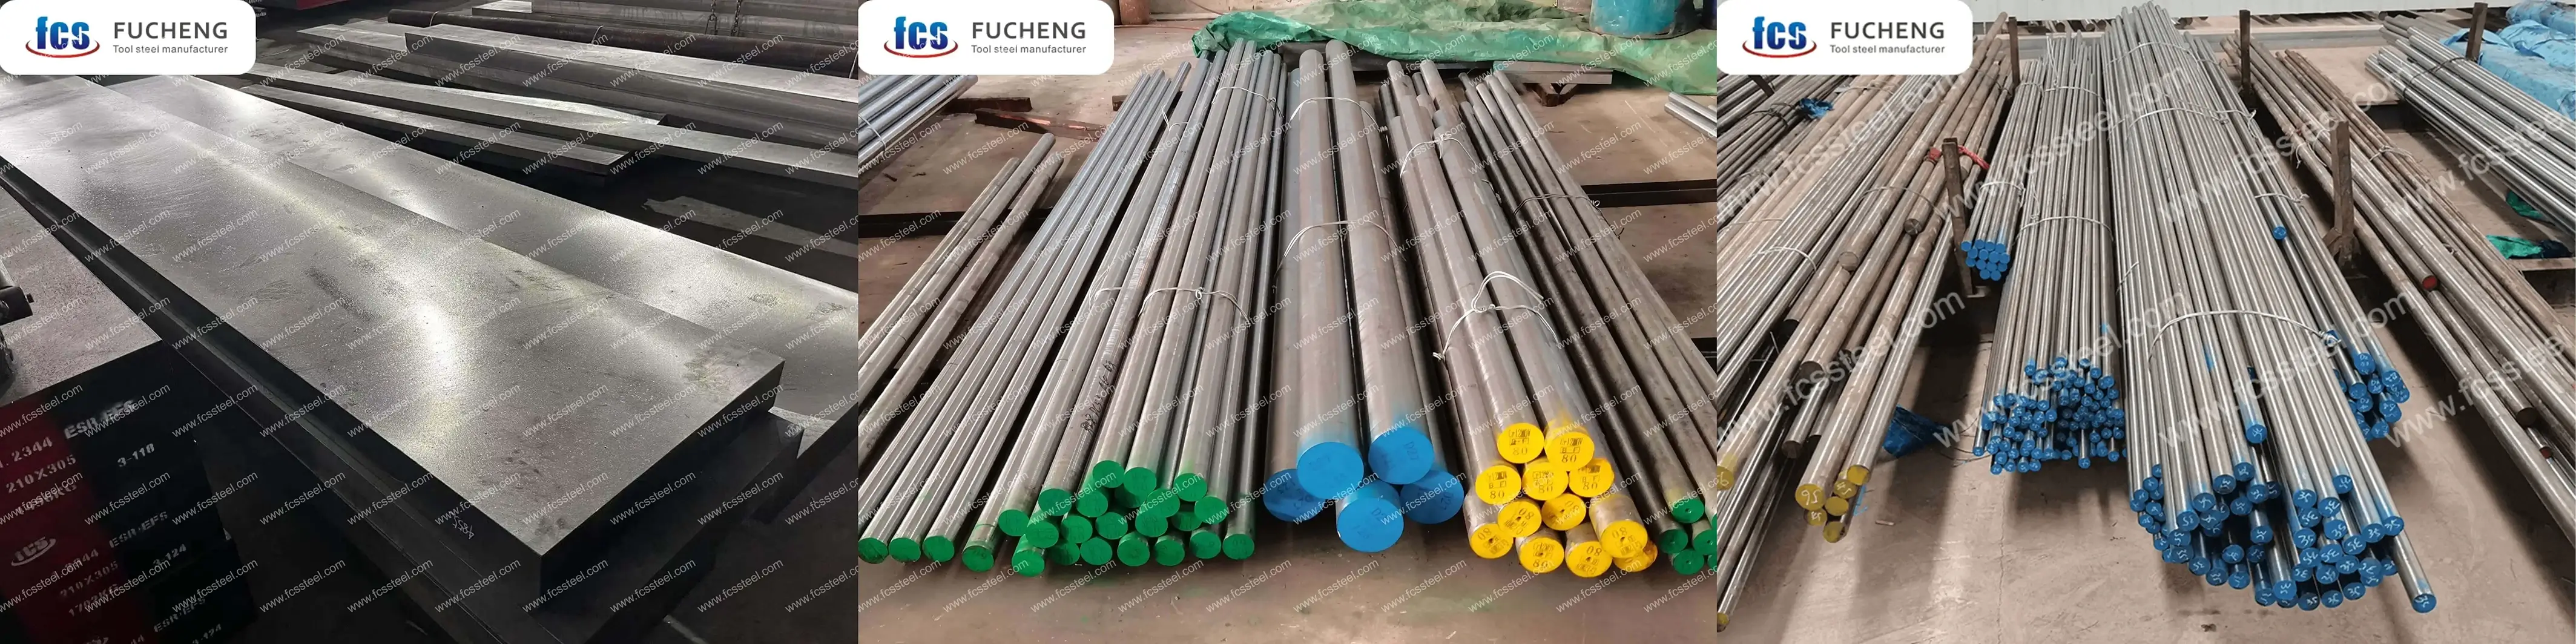
Acero para herramientas 1.2080 | X210Cr12 | Opciones personalizadas D3
- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
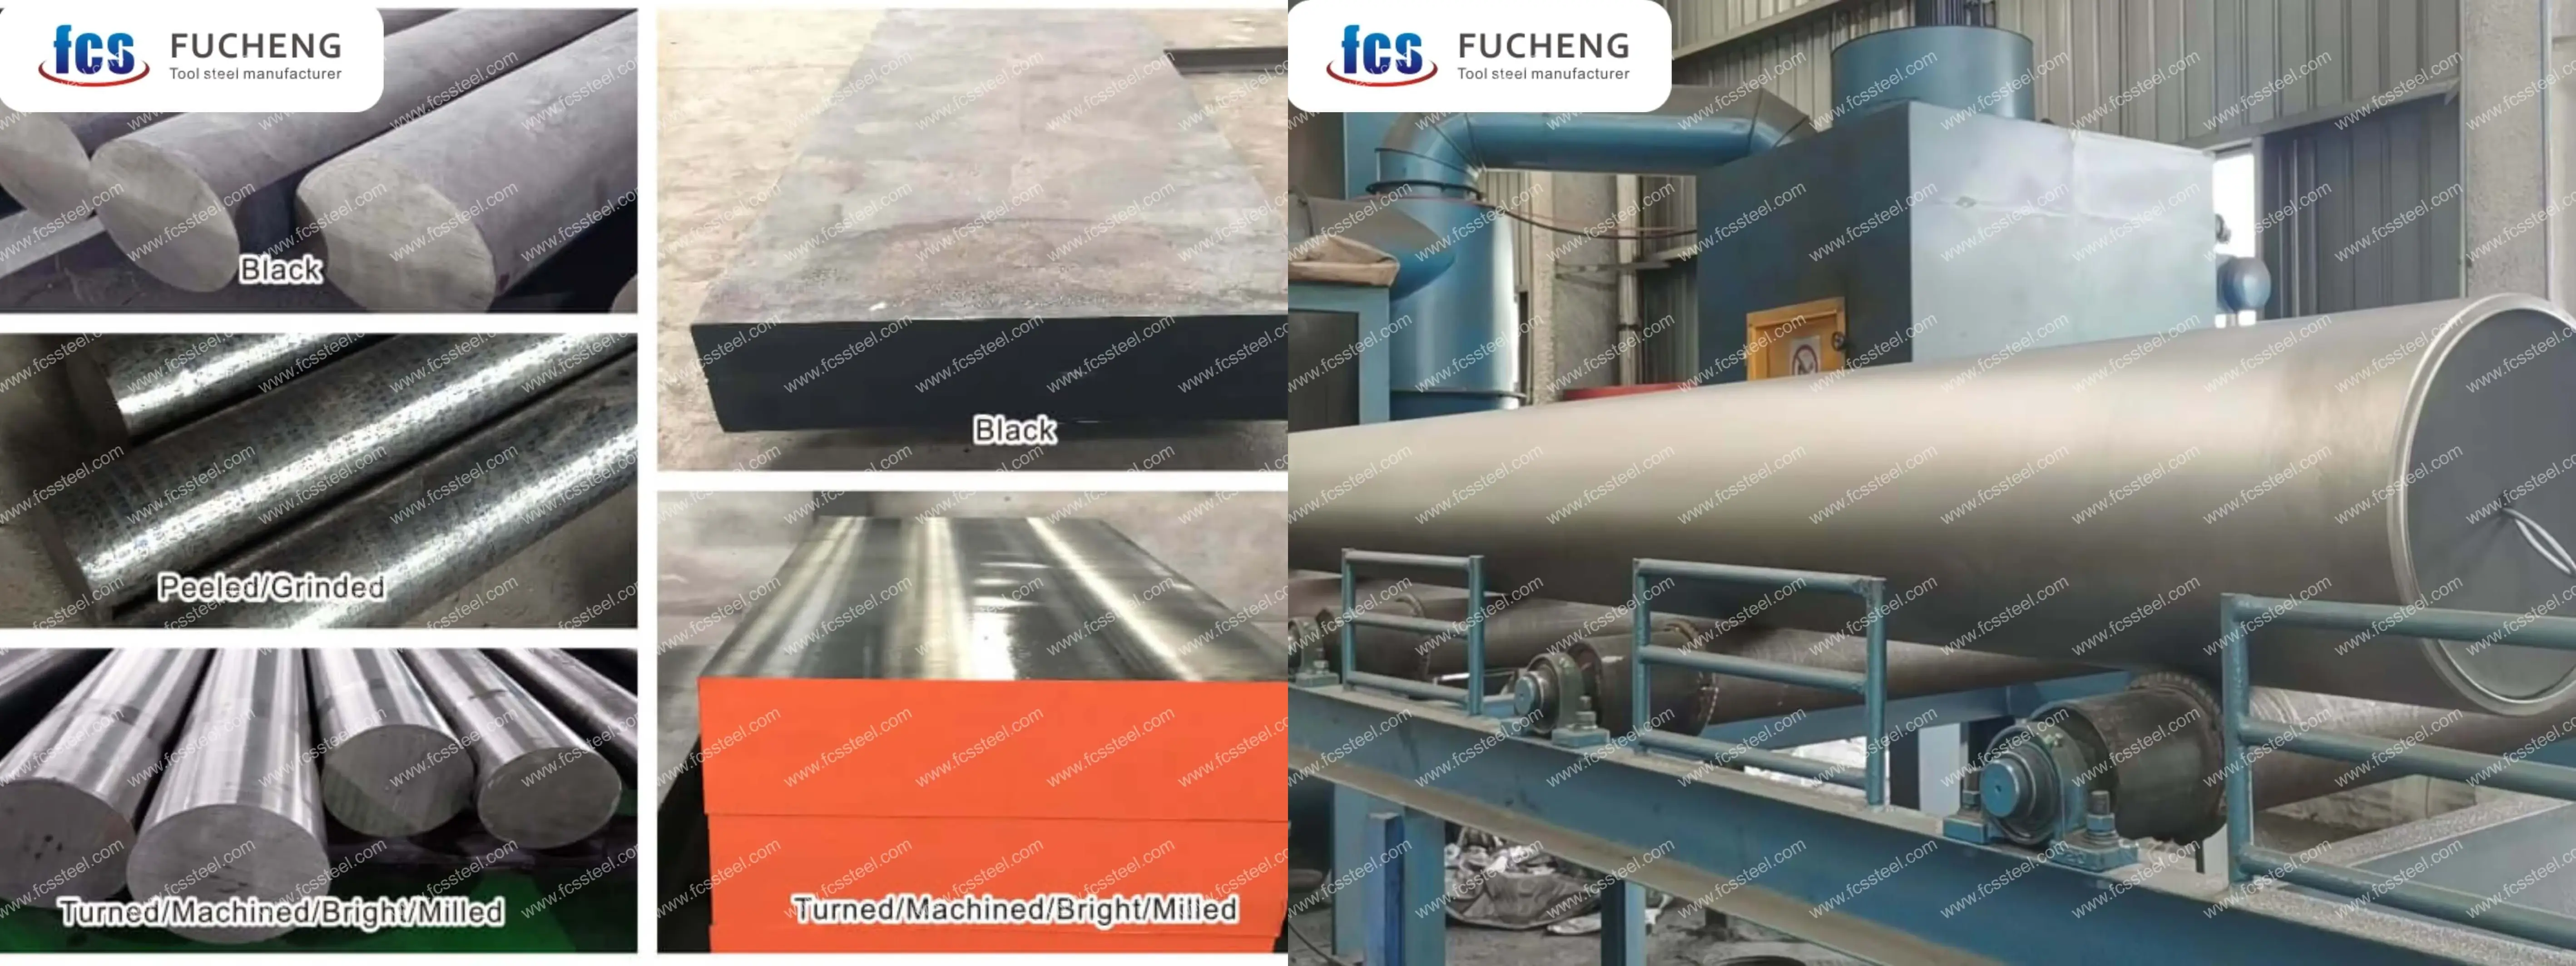
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión electroslag de acero para herramientas 1.2080/X210Cr12/D3 (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
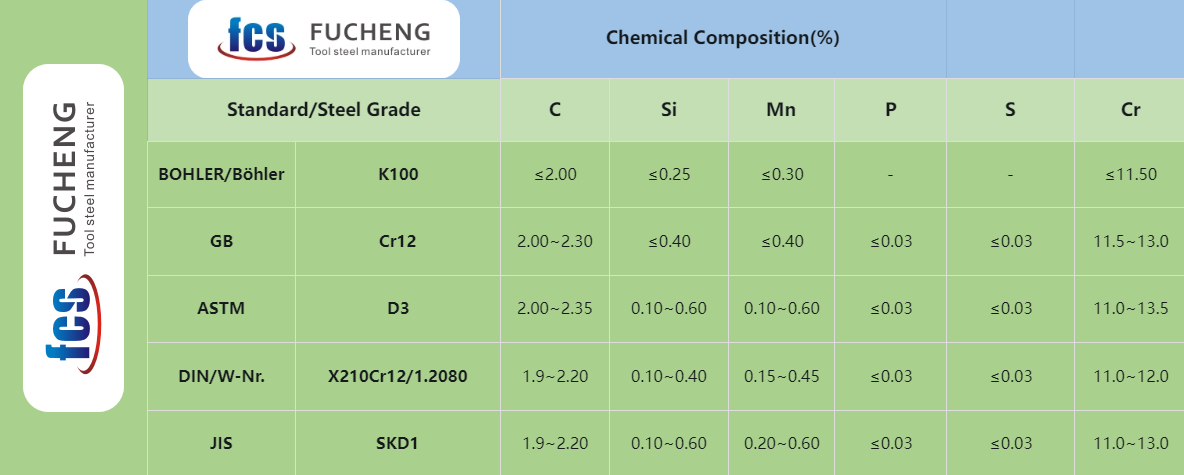
Acero para herramientas 1.2080 | X210Cr12 | Composición química D3
Acero para herramientas 1.2080 | X210Cr12 | Proceso de tratamiento térmico D3
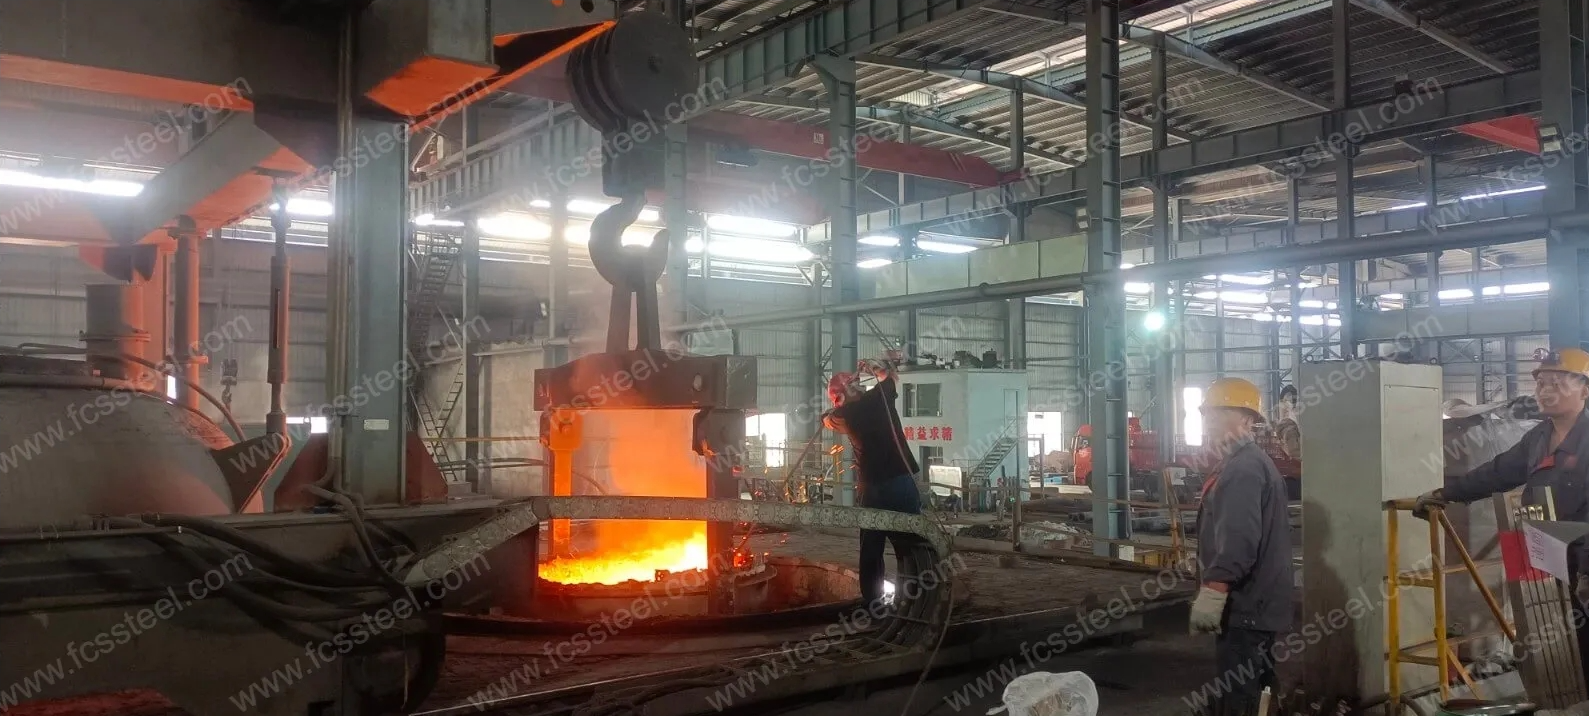
1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad de calentamiento para evitar un aumento demasiado rápido de la temperatura, que puede provocar la oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora para el calentamiento o colocar carbón vegetal u otro agente antidescarburante en el horno. Durante el temple y enfriamiento, seleccione el medio y el método de enfriamiento adecuados según la forma y el tamaño de la pieza para garantizar un temple eficaz y minimizar el riesgo de deformación y agrietamiento.
Acero para herramientas 1.2080 | X210Cr12 | Inspección de calidad D3
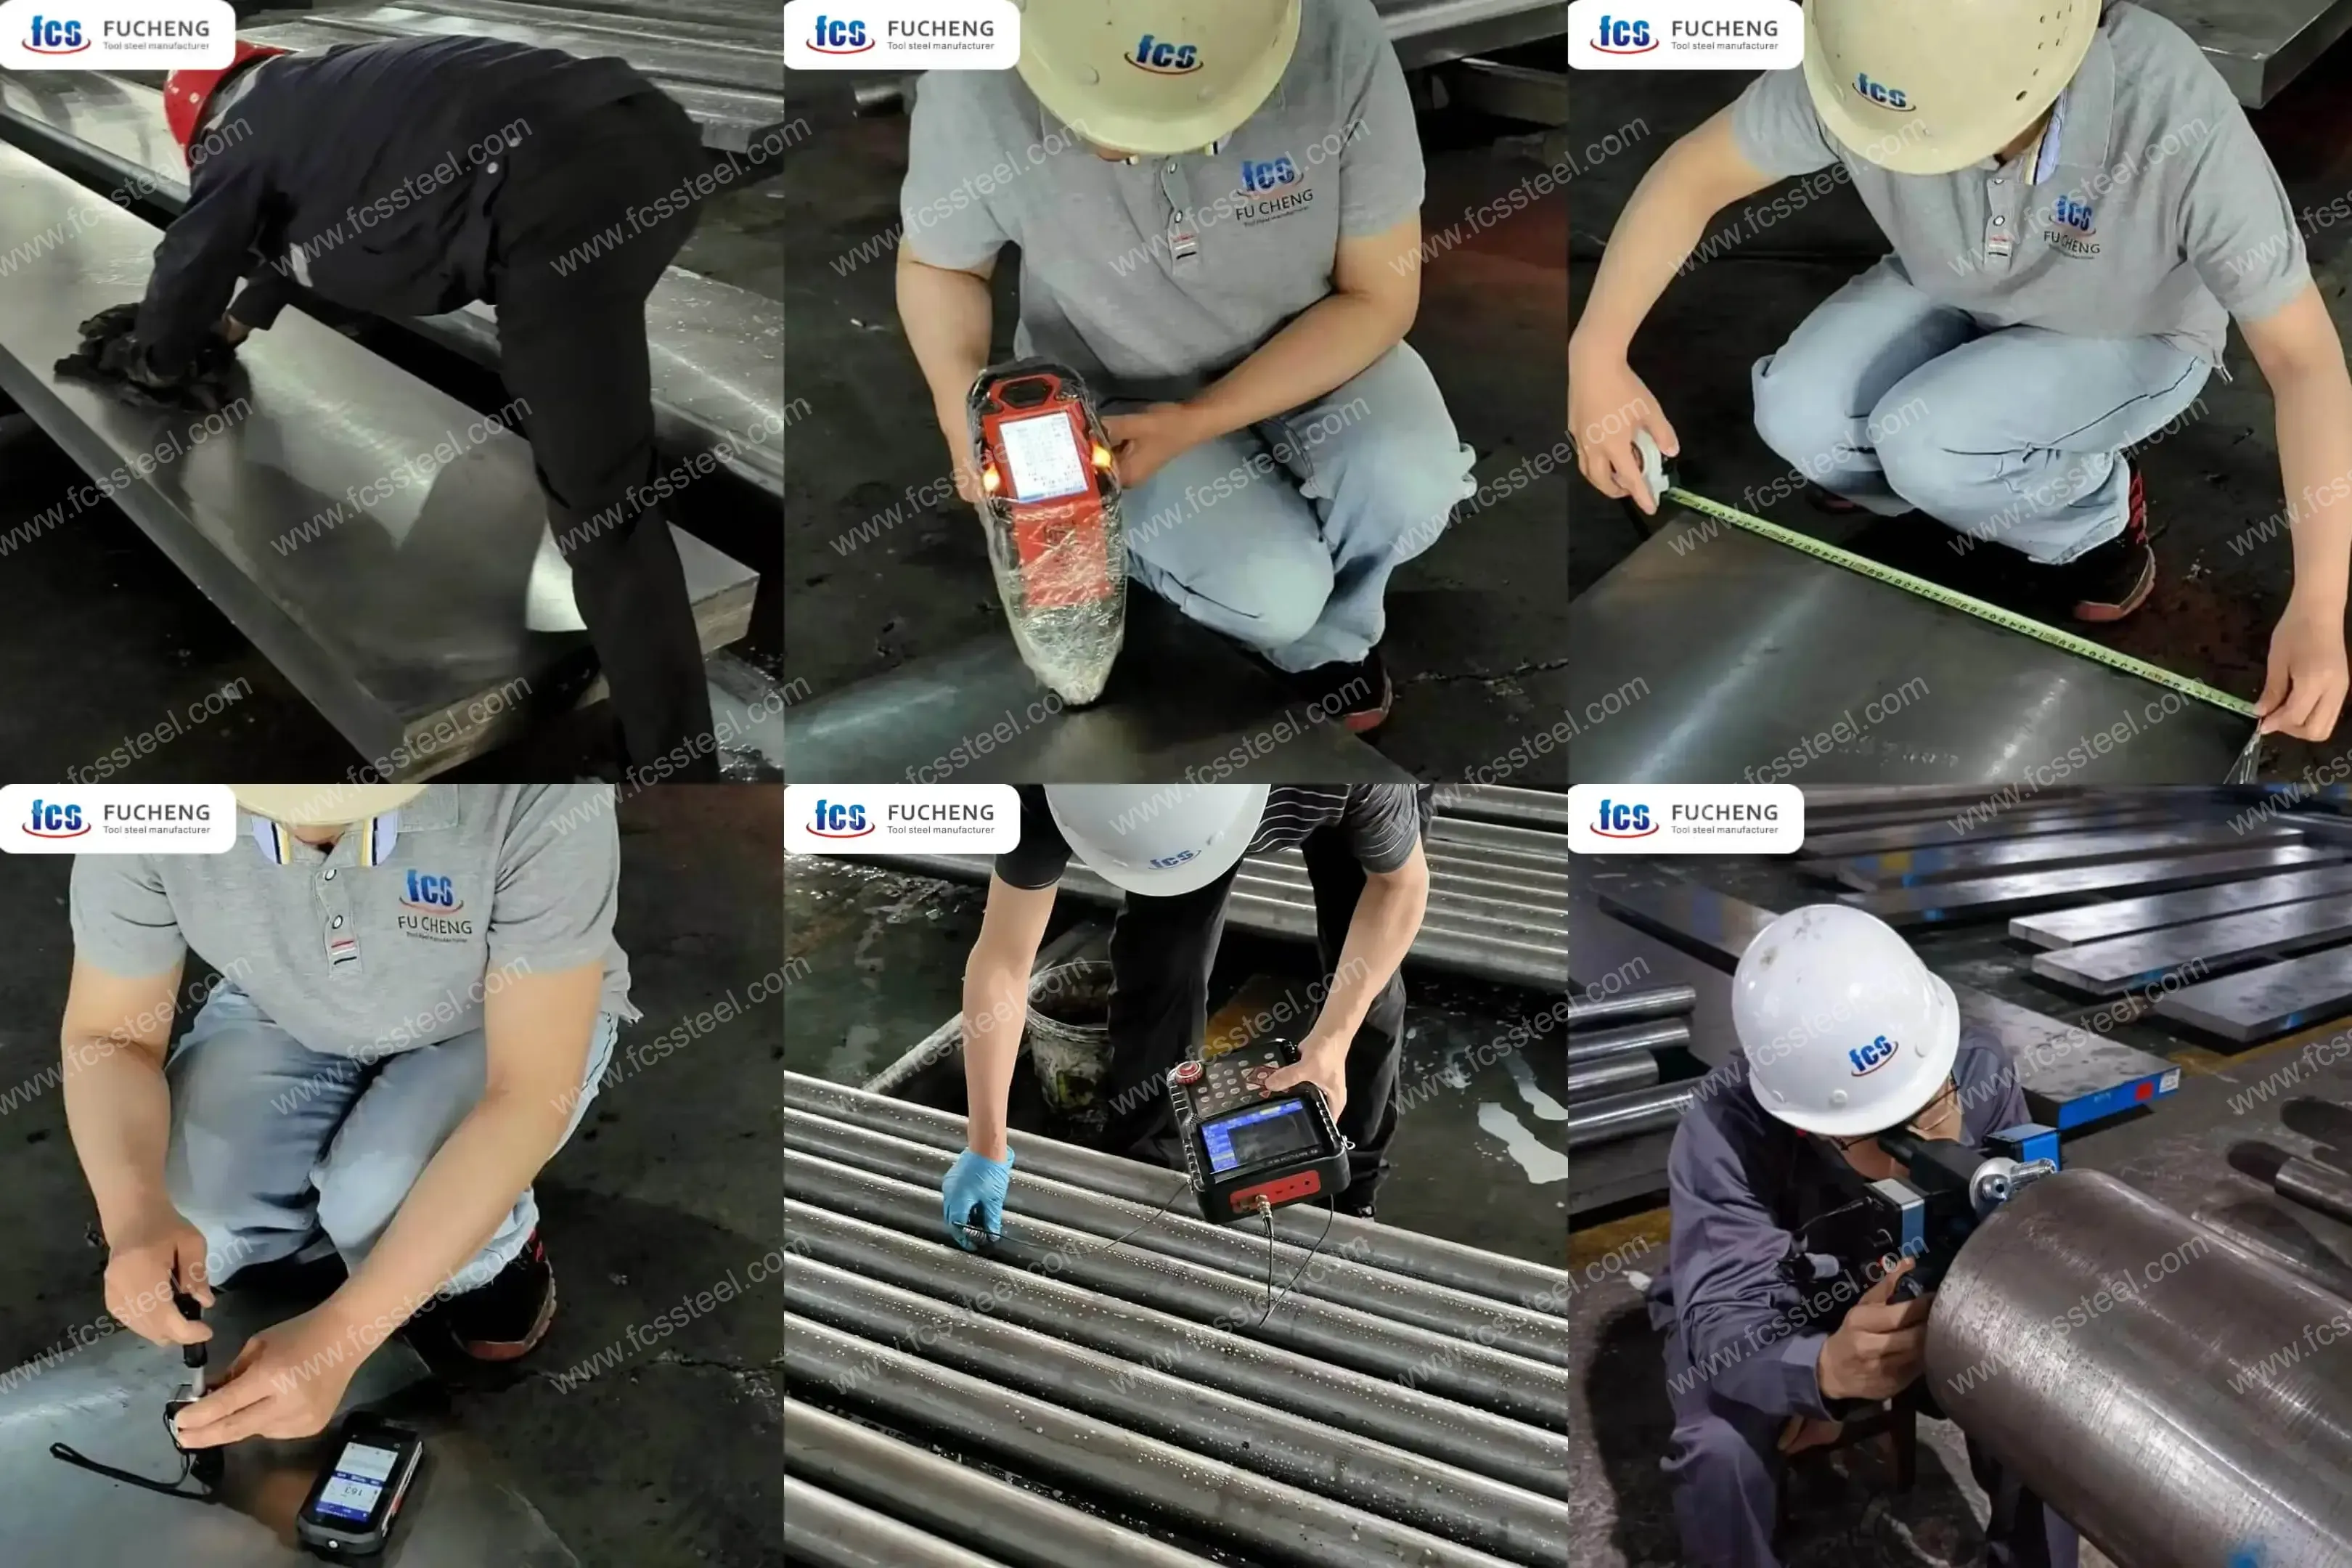
1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
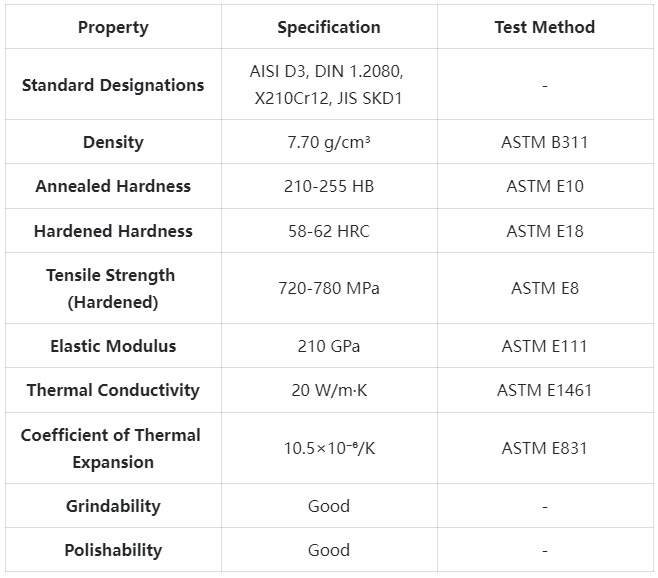
Acero para herramientas 1.2080 | X210Cr12 | Especificaciones técnicas D3
Acero para herramientas 1.2080 | X210Cr12 | Aplicaciones del producto D3
Escenarios de aplicación clave
Troqueles de corte de alta precisión
El acero D3/1.2080 destaca en operaciones de corte y estampado de alto volumen en materiales de hasta 3 mm de espesor. Su excelente resistencia al desgaste prolonga la vida útil de la matriz entre un 30 % y un 40 % en comparación con los aceros convencionales, especialmente al mecanizar materiales abrasivos como el silicio o el acero inoxidable. Nuestros clientes informan que se pueden lograr más de un millón de ciclos utilizando nuestro acero D3 de alta calidad con un tratamiento térmico adecuado antes del reafilado.
Cuchillas para tijeras industriales
El alto contenido de carbono y cromo del acero X210Cr12 crea el equilibrio perfecto entre dureza y resistencia al desgaste para aplicaciones de corte industrial. Los fabricantes de metal que utilizan nuestro acero 1.2080 para cuchillas de corte reportan intervalos de servicio de 2 a 3 veces mayores en comparación con el acero para herramientas estándar. La capacidad del material para mantener un filo agudo mejora significativamente la calidad del corte y reduce la formación de rebabas.
Moldes de inyección
Para moldes de inyección que procesan compuestos abrasivos o reforzados con fibra de vidrio, nuestro acero para herramientas D3 ofrece una excelente resistencia al desgaste erosivo. Su excelente estabilidad dimensional durante el tratamiento térmico garantiza la precisión de los componentes críticos del molde, mientras que su buena capacidad de pulido permite un acabado superficial de alta calidad. Los moldeadores reportan un rendimiento constante y un mantenimiento mínimo, incluso después de cientos de miles de ciclos de moldeo.
Aplicaciones específicas de la industria
- Fabricación de automóviles: troqueles de caída y punzonado para el estampado de chapa en grandes volúmenes; herramientas de moldeo de precisión para componentes de transmisión; guías de rodamientos de alta carga y placas de desgaste; troqueles de laminación de alambre para la producción de sujetadores.
- Industria aeroespacial: herramientas para el mecanizado de titanio y superaleaciones; calibres de medición de precisión que requieren estabilidad dimensional; herramientas de corte especializadas para materiales compuestos; y dispositivos de sujeción y portaherramientas resistentes al desgaste.
Acero para herramientas 1.2080 | X210Cr12 | Resumen comparativo D3
Acero para herramientas 1.2080 | X210Cr12 | Casos de éxito de clientes D3
Acero para herramientas 1.2080 | X210Cr12 | Información sobre la estructura de precios D3
Acero para herramientas 1.2080 | X210Cr12 | D3 Preguntas frecuentes
P: ¿Cuál es la dureza máxima que puede alcanzar el acero D3/1.2080/X210Cr12? R: Nuestro acero D3 puede endurecerse a 60-62 HRC con el tratamiento térmico adecuado. La dureza máxima real depende del tamaño de la sección transversal, y las secciones más gruesas suelen ser 1-2 HRC más bajas que las secciones más delgadas debido a las limitaciones de templabilidad. P: ¿Cómo se compara el D3 con los aceros para herramientas D2 en aplicaciones de corte? R: El D3 (1.2080) tiene un contenido de carbono más alto y generalmente un contenido de cromo más alto que el D2 (1.2379), lo que resulta en una excelente resistencia al desgaste pero una tenacidad ligeramente menor. El D3 es la opción preferida para aplicaciones donde el desgaste abrasivo es una preocupación principal, mientras que el D2 proporciona un mejor equilibrio de resistencia al desgaste y tenacidad en aplicaciones donde hay cierta carga de impacto.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |