

Acero para herramientas 440C | 1.4125 | X105CrMo17
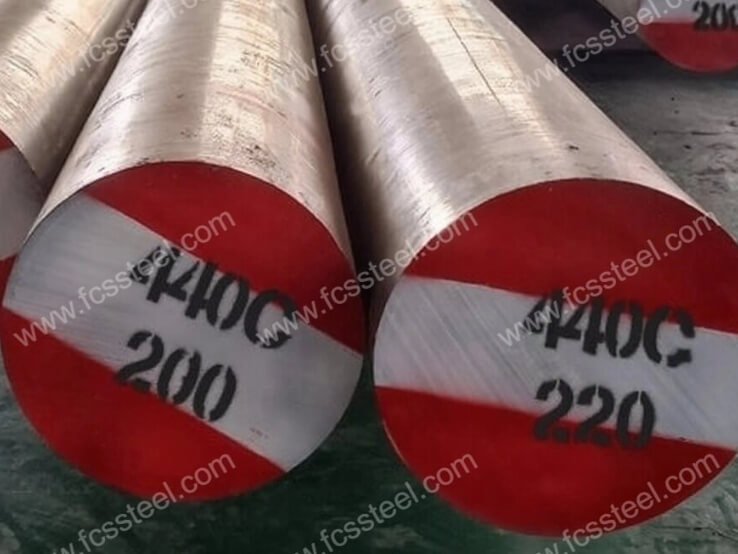
Acero para herramientas FCS de primera calidad acero inoxidable 440C/1.4125/X105CrMo17 representa la cúspide de la tecnología del acero inoxidable martensítico, abordando el desafío fundamental de combinar una dureza superior con una resistencia eficaz a la corrosión.
Los fabricantes de componentes de precisión se enfrentan constantemente al reto de equilibrar la resistencia al desgaste con la durabilidad ambiental. Nuestro material 440C, procesado especialmente, ofrece una solución innovadora a este dilema, ya que su microestructura homogénea y la distribución optimizada de carburos permiten que las piezas mantengan su integridad estructural y estabilidad dimensional incluso en condiciones de servicio extremas.
Los resultados son claros: mayor vida útil de los componentes, intervalos de mantenimiento más cortos y mayor fiabilidad del rendimiento en aplicaciones críticas, donde el fallo nunca es aceptable.
Acero para herramientas 440C | 1.4125 | Introducción al producto X105CrMo17
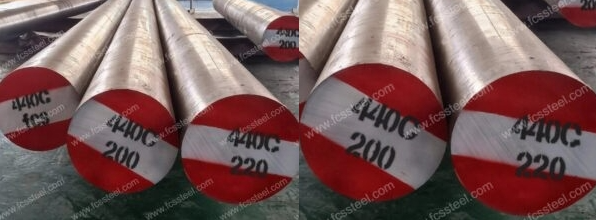
Acero inoxidable 440C (estándar americano AISI/ASTM)
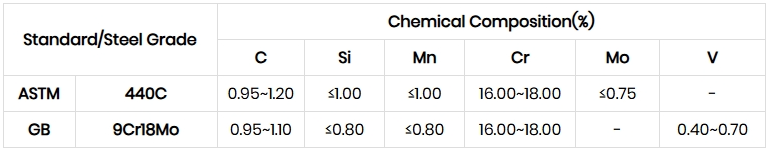
La composición química de Acero inoxidable 440C Su composición incluye carbono (0.95 %-1.20 %), cromo (16.00 %-18.00 %) y molibdeno (≤0.75 %), con presencia de silicio (≤1.00 %) y manganeso (≤1.00 %) en cantidades limitantes. Tras el temple (enfriado en aceite a 1010-1070 °C) y el revenido a baja temperatura (100-300 °C), la dureza alcanza valores de HRC 58-62, la resistencia a la tracción de 560-1000 MPa y el alargamiento de 15 %-18 %.
La organización metalográfica del material es típica de la martensita, con propiedades magnéticas y resistencia a la corrosión moderada. Es estable en ambientes ligeramente corrosivos, pero propenso a la corrosión por picaduras en ambientes clorados o fuertemente ácidos. Presenta buena estabilidad dimensional a altas temperaturas, pero es débil ante cargas dinámicas.
1.4125 Acero inoxidable (W-Nr/DIN)
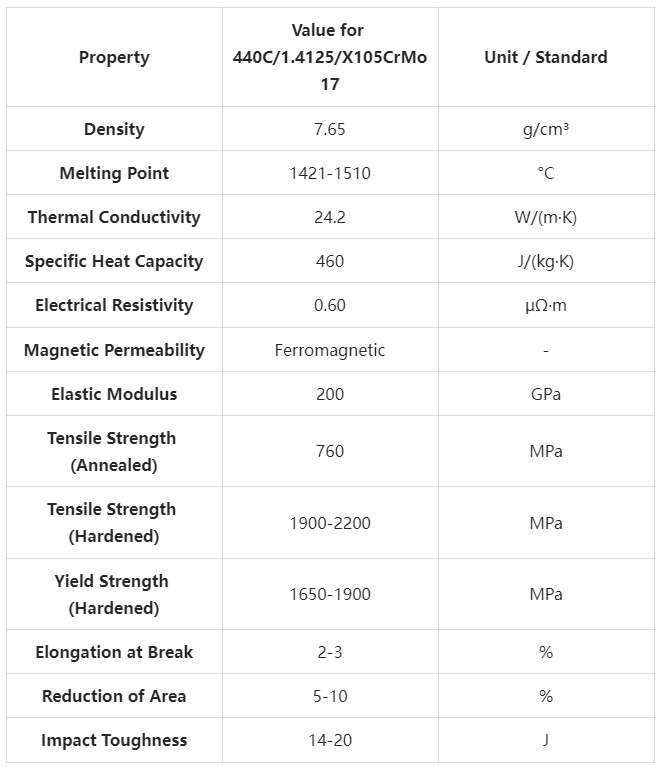
La composición química de acero inoxidable 1.4125 Su composición es idéntica a la del acero 440C: carbono (0.95 %-1.10 %), cromo (16.00 %-18.00 %). Sus parámetros físicos incluyen una densidad de 7.7-7.78 g/cm³, un módulo de elasticidad de 200-215 GPa y un coeficiente de dilatación térmica (20-100 °C) de 10.2-11.6 × 10⁻⁶/K. El tratamiento térmico consiste en un temple en aceite a 980-1070 °C y un revenido a 200-300 °C, lo que permite aumentar la dureza hasta HRC 55-60, la resistencia a la fluencia ≥ 440 MPa y la resistencia a la tracción ≥ 690 MPa.
El material presenta alta resistencia al desgaste y propiedades de transición de fase martensítica, así como resistencia a la corrosión en medios oxidantes (p. ej., ácido nítrico diluido). La resistencia a la corrosión es buena en medios oxidantes (p. ej., ácido nítrico diluido) (velocidad de corrosión <0.1 mm/año), pero disminuye significativamente en ácidos reductores (p. ej., ácido clorhídrico) (>10.0 mm/año). Su dureza en estado recocido es ≤225 HBS, y tras el temple es necesario evitar la soldadura para prevenir el agrietamiento.
Acero inoxidable X105CrMo17 (DIN/W-Nr)
acero inoxidable X105CrMo17 Su composición es de carbono (0.95 %-1.10 %) y cromo (16.00 %-18.00 %), muy similar a la de las aleaciones 440C y 1.4125, con un contenido de carbono ligeramente superior. El tratamiento térmico consiste en temple en aceite a 1070 °C y revenido a 200-300 °C, alcanzando una dureza de HRC 54-60 y una resistencia a la fatiga por flexión de 6.3 × 10⁴ a 8.4 × 10⁴ ciclos a una tensión de 961 N.
El material presenta una estructura martensítica reforzada con cromo-molibdeno de alto carbono, y su resistencia a la corrosión es estable (profundidad de corrosión <1.0 mm/año) en ácido nítrico (concentración ≤20%), pero se deteriora drásticamente al aumentar la concentración y la temperatura en medios de ácido acético o fosfórico. Su estabilidad térmica se mantiene buena hasta los 400 °C, pero no se observa un aumento significativo de la conductividad térmica a altas temperaturas.
Acero para herramientas 440C | 1.4125 | Tipos y opciones de X105CrMo17
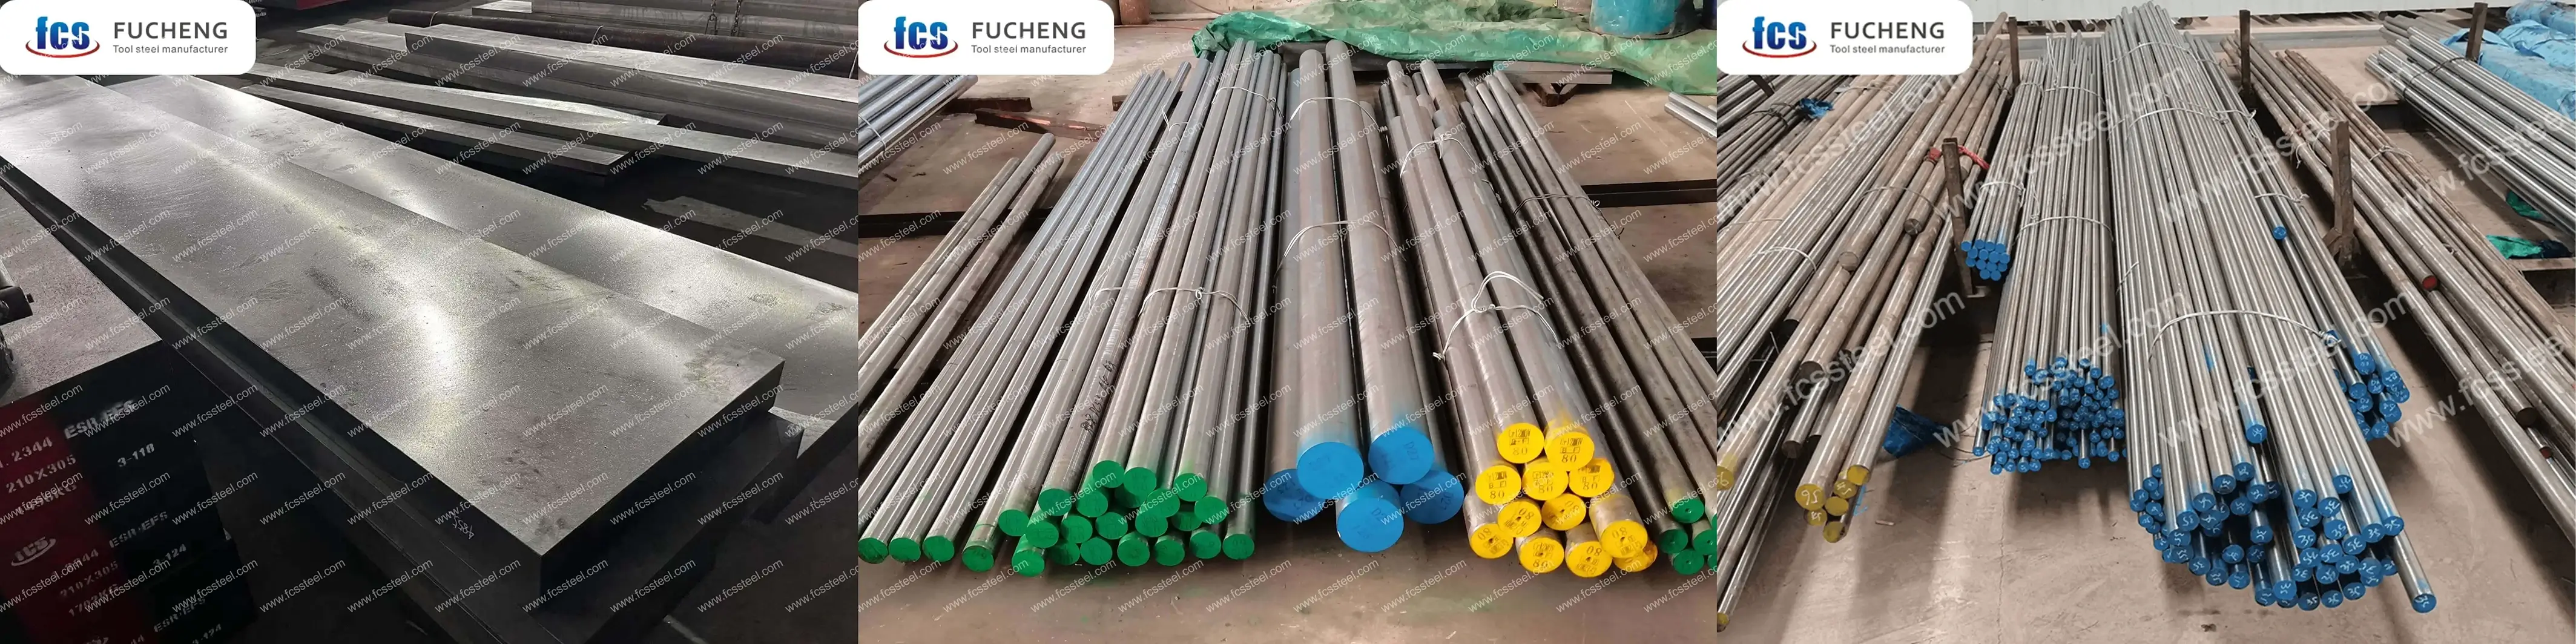
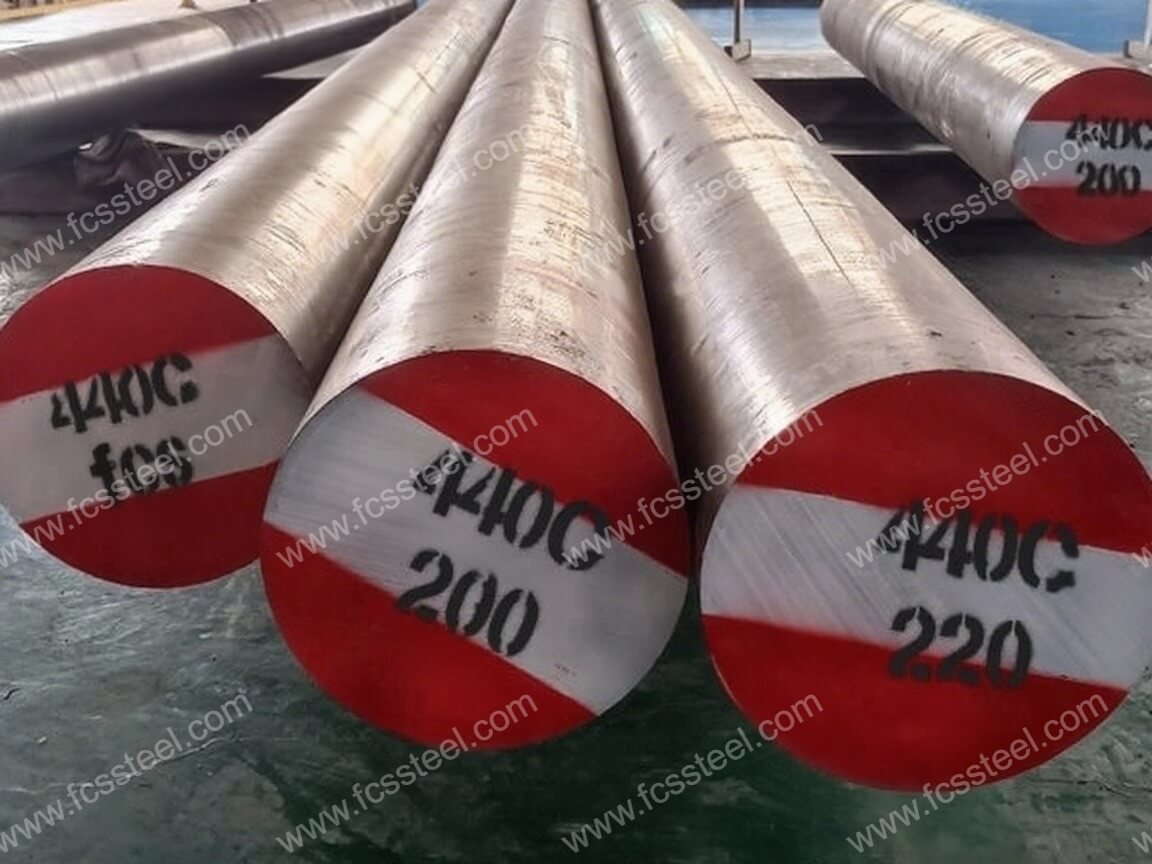
La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia paraAcero para herramientas 440C/1.4125/X105CrMo17:
Acero para herramientas 440C | 1.4125 | X105CrMo17 Opciones personalizadas
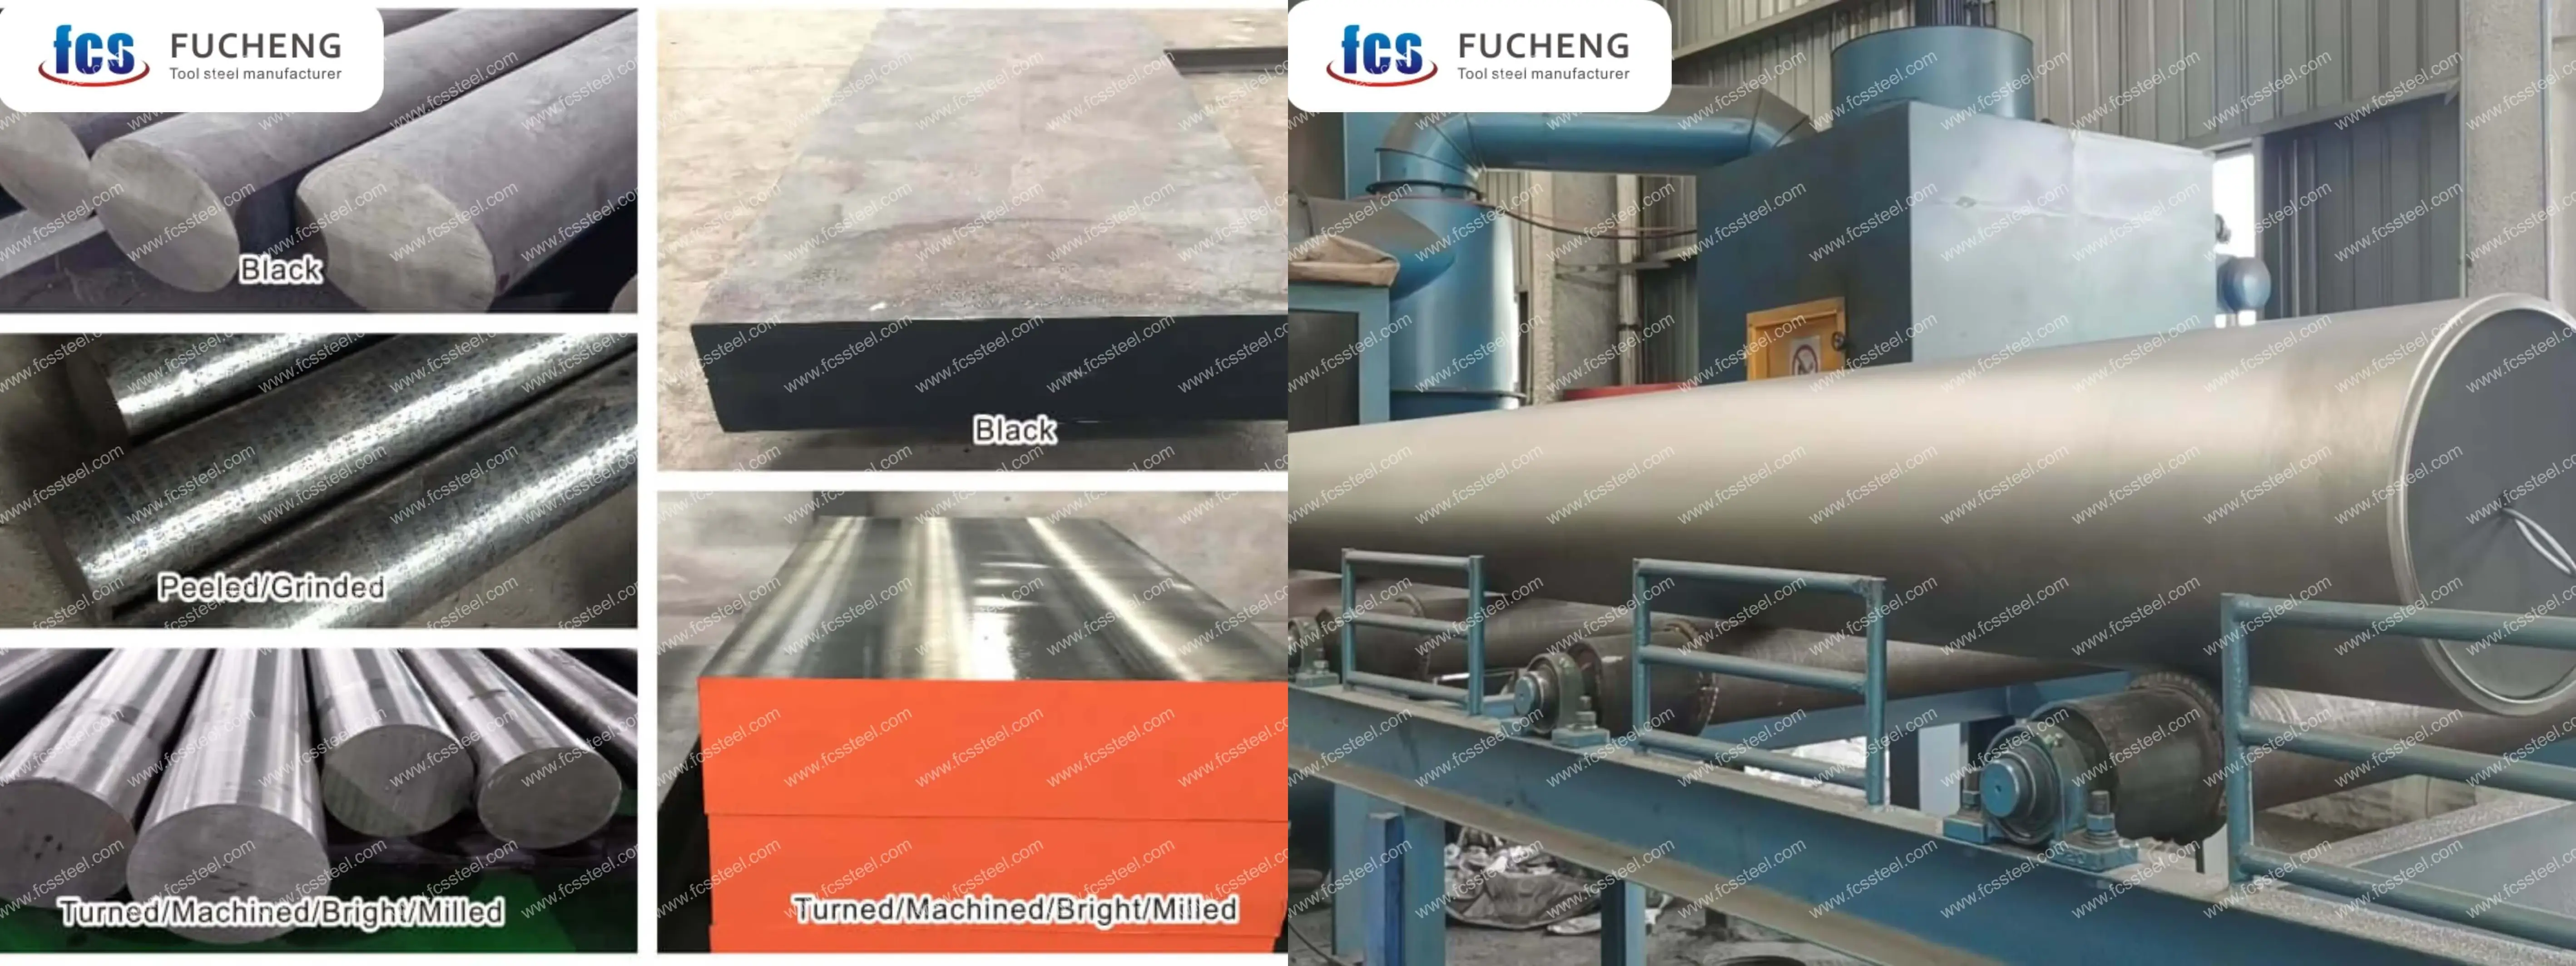
- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión por electroescoria (ESR) del acero inoxidable 440C/1.4125/X105CrMo17: opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
Acero para herramientas 440C | 1.4125 | Composición química X105CrMo17
Acero para herramientas 440C | 1.4125 | Proceso de tratamiento térmico X105CrMo17
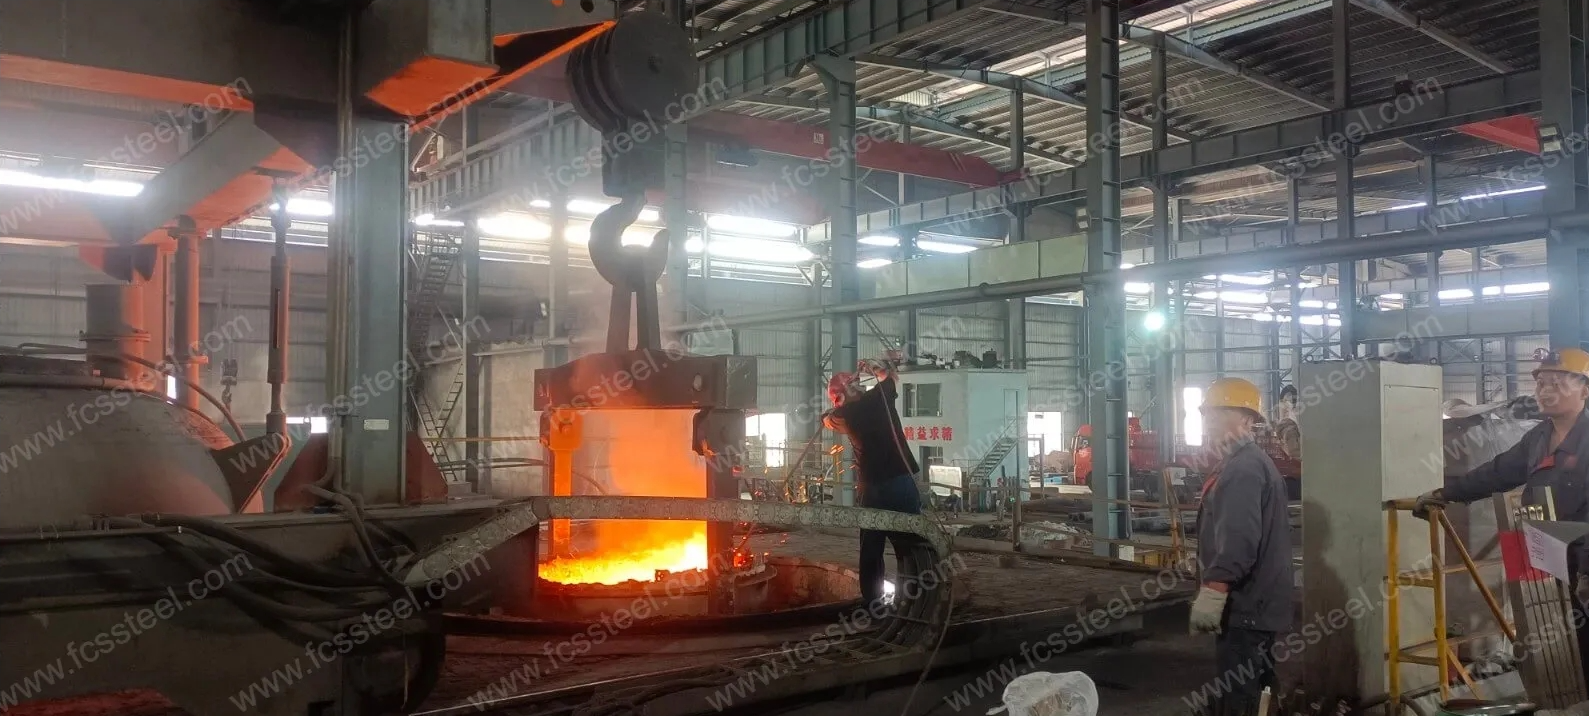
1.Recocido
2.ahogar
3.Templado
4.Precauciones
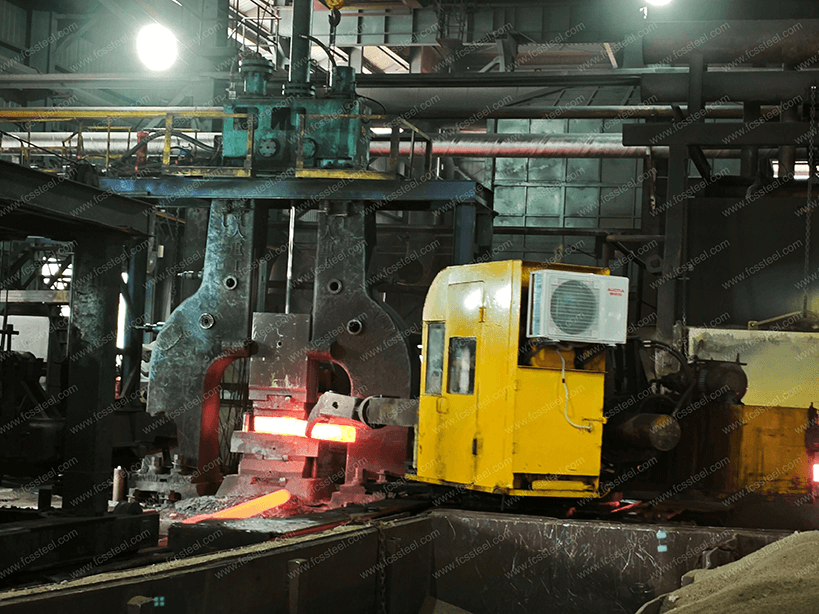
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Acero para herramientas 440C | 1.4125 | Inspección de calidad X105CrMo17
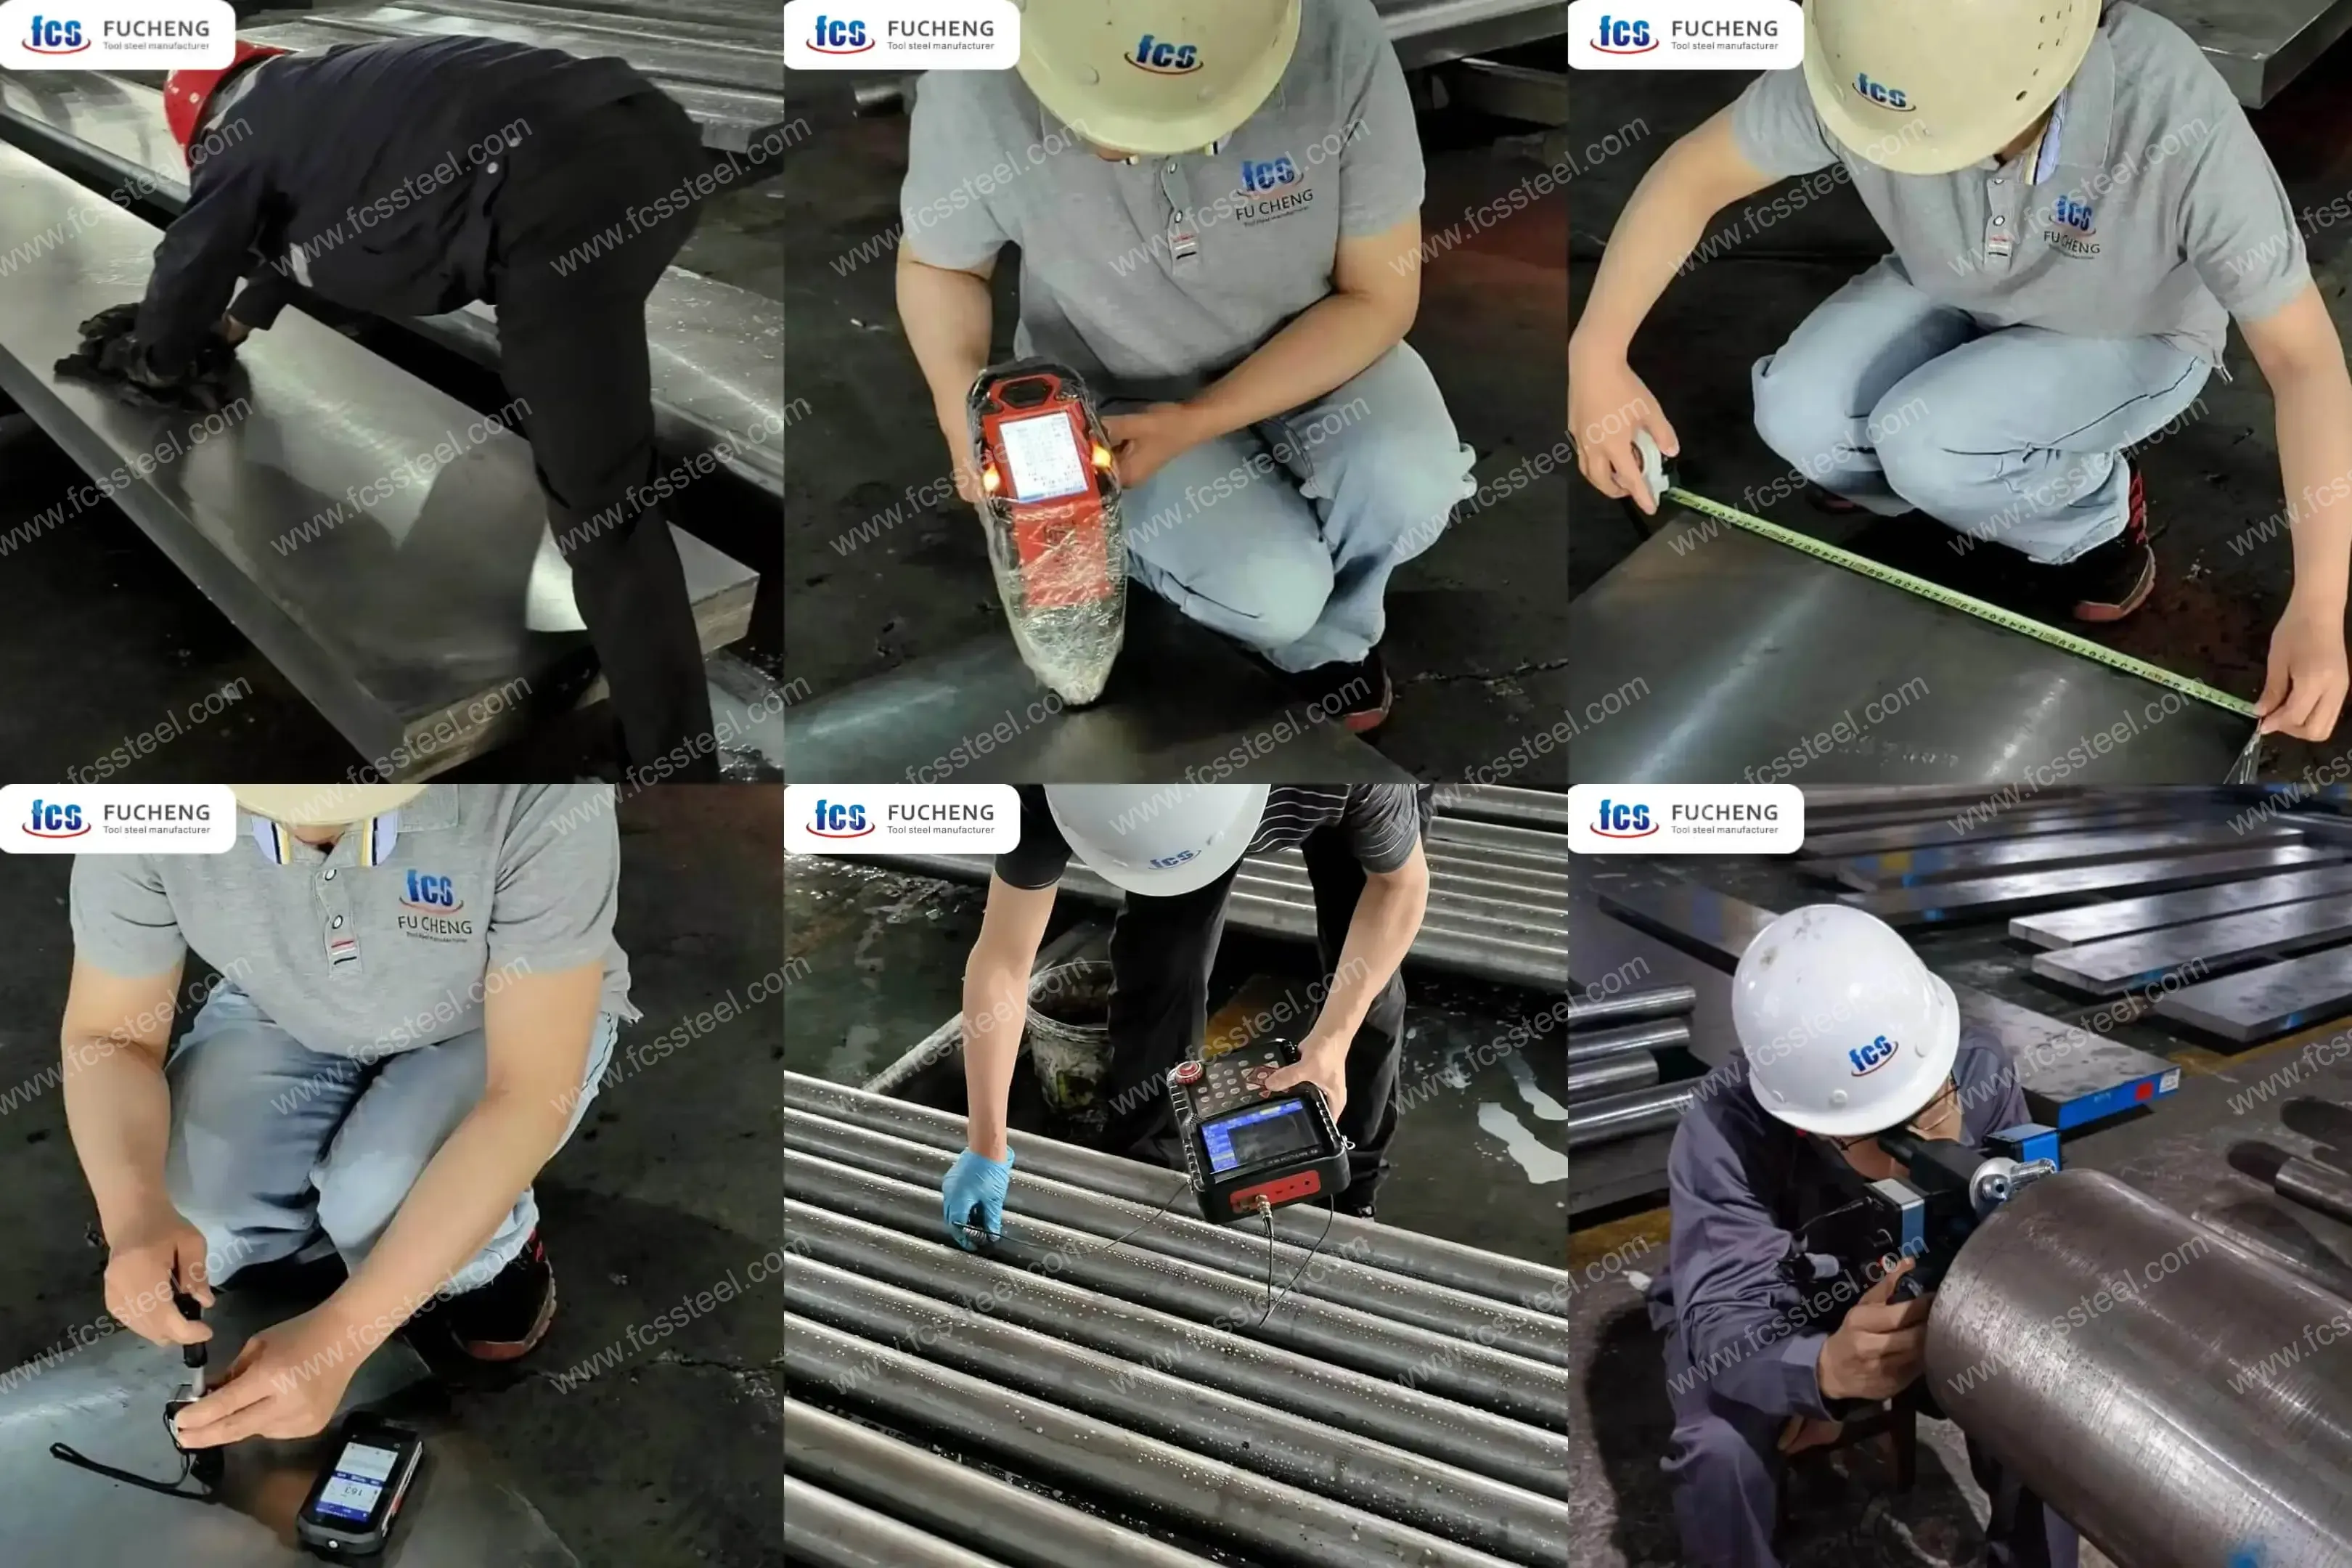
1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
Acero para herramientas 440C | 1.4125 | Especificaciones técnicas X105CrMo17
Acero para herramientas 440C | 1.4125 | Aplicaciones del producto X105CrMo17
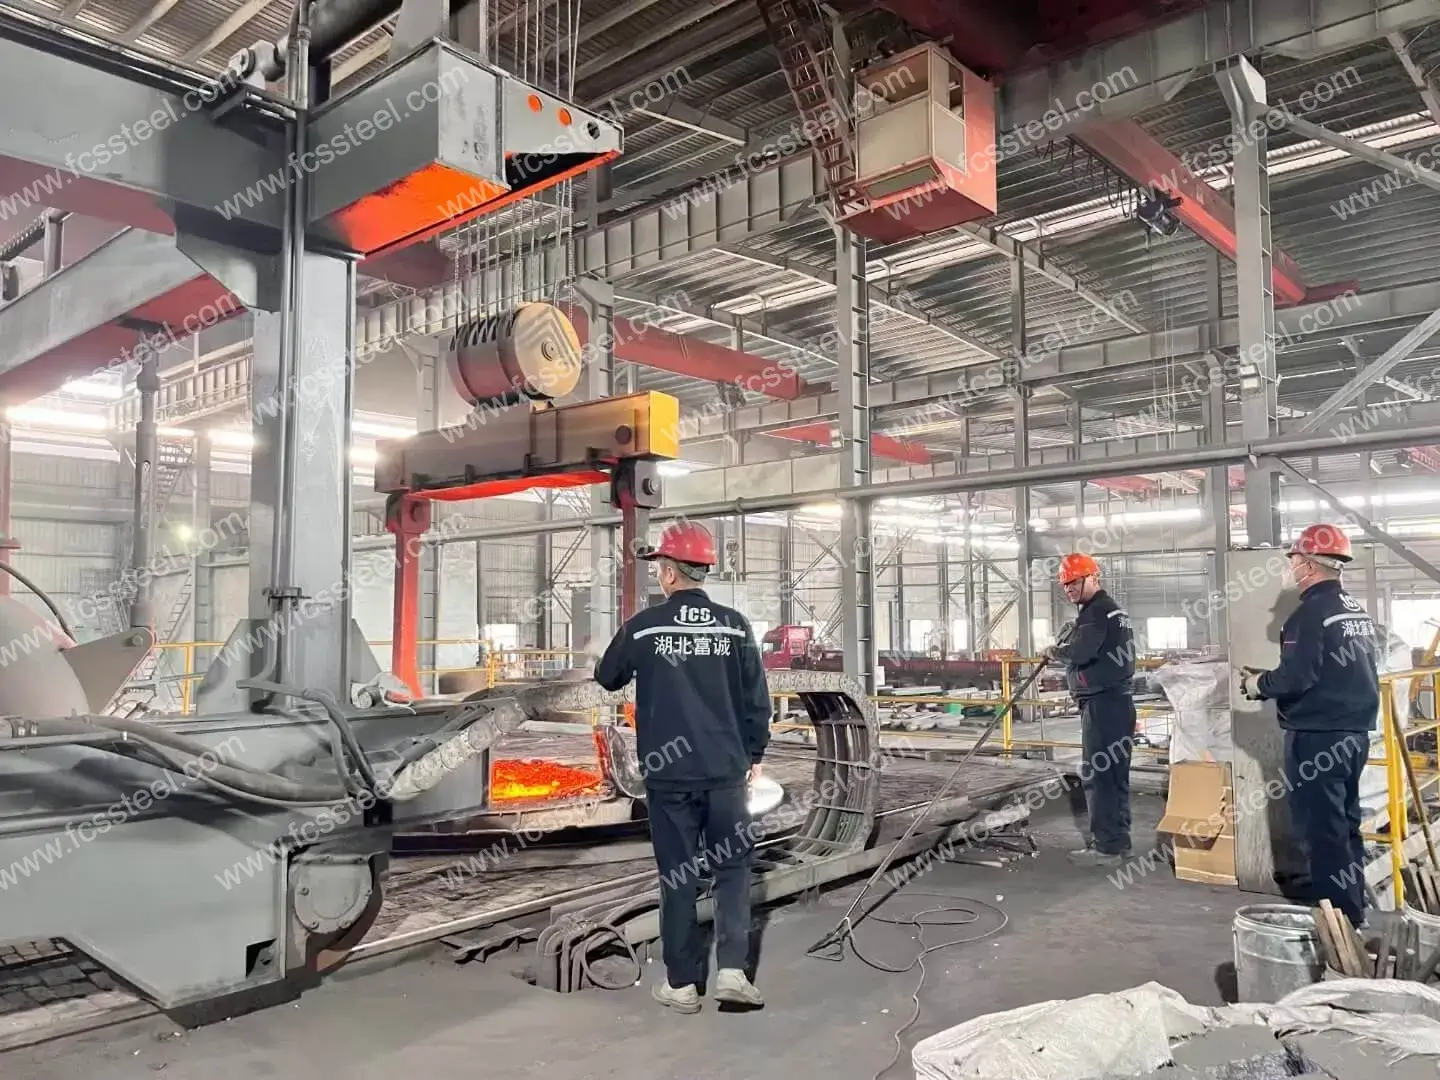
Escenarios de uso clave
Rodamientos de bolas de precisión aeroespacial
Nuestro acero inoxidable 440C es el material idóneo para rodamientos aeroespaciales críticos donde la fiabilidad es esencial. En condiciones ambientales de gran altitud, los materiales convencionales para rodamientos suelen fallar prematuramente debido a la corrosión acelerada. La combinación única de dureza y resistencia a la corrosión del 440C permite que los diseños de rodamientos mantengan tolerancias precisas durante miles de horas en condiciones de temperatura y humedad fluctuantes. Estos rodamientos suelen durar entre un 30 % y un 45 % más que los rodamientos estándar de acero al cromo en las mismas aplicaciones.
Instrumentos quirúrgicos y dispositivos médicos
Los fabricantes de dispositivos médicos confían en nuestro acero inoxidable 1.4125 para instrumental quirúrgico de alta gama que requiere una retención de filo y una resistencia a la corrosión superiores. La capacidad del material para mantener un filo cortante incluso tras repetidos ciclos de esterilización lo convierte en la opción ideal para herramientas quirúrgicas de precisión. Nuestras variantes de grado médico, mecanizadas con precisión, se someten a pruebas adicionales para garantizar su biocompatibilidad y cumplir con los más estrictos requisitos de limpieza, lo que permite a los cirujanos confiar en estos instrumentos para un rendimiento constante durante cientos de intervenciones quirúrgicas.
Componentes de válvulas de alto rendimiento
Los sistemas de válvulas industriales que operan en entornos exigentes se benefician de la resistencia al desgaste y la corrosión de los componentes X105CrMo17. Los asientos, bolas y vástagos fabricados con nuestro material mantienen la integridad del sellado incluso con fluidos abrasivos o productos químicos corrosivos. Diversos estudios de caso han demostrado que la sustitución de las piezas estándar de acero inoxidable por nuestras opciones de acero inoxidable martensítico de alto carbono permite prolongar los intervalos de mantenimiento entre un 40 % y un 60 %, lo que reduce directamente el tiempo de inactividad y los costes de mantenimiento en procesos industriales críticos.
Herramientas e insertos de corte de precisión
Nuestro material de grado 440C se utiliza ampliamente en herramientas de corte industriales de alto rendimiento e insertos donde la retención del filo es fundamental. La combinación de alta dureza y tenacidad razonable lo hace idóneo para cuchillas de corte, cizallas industriales e instrumentos de corte de precisión. Los fabricantes informan que los intervalos de afilado o reemplazo son de 3 a 5 veces mayores que los de las opciones de acero inoxidable de menor calidad, lo que aumenta significativamente la productividad y reduce los costos operativos.
Aplicaciones específicas de la industria
- Aeroespacial: componentes de mecanismos de control: cojinetes y bujes del tren de aterrizaje; componentes de válvulas del sistema hidráulico; elementos de fijación para aplicaciones estructurales críticas; componentes de instrumentación.
- Productos médicos y farmacéuticos: Instrumentos quirúrgicos de corte; equipos endoscópicos; instrumental dental; componentes para implantes médicos (temporales); equipos para pruebas de laboratorio;
- Procesamiento de alimentos: cuchillas de corte de alta resistencia a la abrasión; componentes para mezcladoras industriales; componentes para bombas de medios abrasivos; boquillas y pulverizadores; instrumentos de medición de precisión.
- Petróleo y gas: Piezas para herramientas de fondo de pozo; asientos y vástagos de válvulas; carcasas de sensores; émbolos y componentes de bombas; piezas de acelerador
- Transporte automotriz: Piezas para inyección de combustible; Piezas para sistema ABS; Anillos y bolas de rodamientos; Piezas para tren de válvulas; Sujetadores especiales.
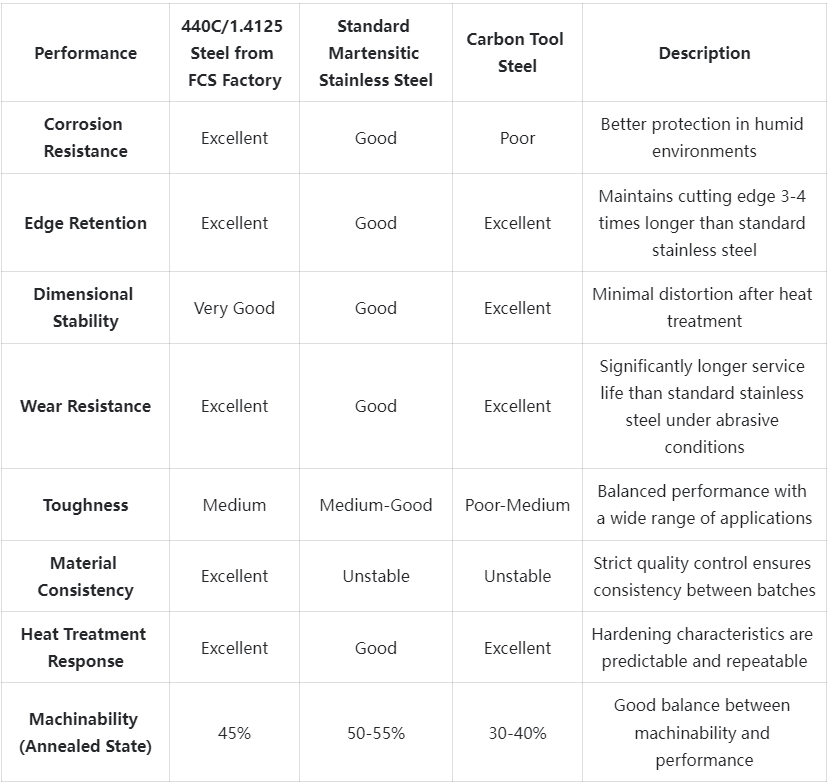
Acero para herramientas 440C | 1.4125 | Comparación de ventajas competitivas del X105CrMo17
Acero para herramientas 440C | 1.4125 | Casos de éxito de clientes con X105CrMo17
Acero para herramientas 440C | 1.4125 | Información sobre la estructura de precios del X105CrMo17
Acero para herramientas 440C | 1.4125 | X105CrMo17 Preguntas frecuentes
P: ¿Cómo se compara el acero 440C/1.4125/X105CrMo17 con otros aceros inoxidables martensíticos como el 420 o el 431?
A: El acero 440C tiene un contenido de carbono significativamente mayor (0.95-1.20 % frente a 0.15-0.40 % para el 420), lo que resulta en una mayor dureza y resistencia al desgaste tras el tratamiento térmico. Su mayor contenido de cromo también proporciona una mejor resistencia a la corrosión que el 420. En comparación con el 431, el 440C ofrece una resistencia al desgaste superior y una resistencia a la corrosión ligeramente mejor, pero es ligeramente menos tenaz.P: ¿Cómo se compara el acero 440C con el acero para herramientas D2 en aplicaciones de corte?
A: El acero 440C ofrece aproximadamente entre el 80 % y el 85 % de la resistencia al desgaste del acero para herramientas D2, además de una resistencia a la corrosión significativamente mayor. Para aplicaciones donde se requieren ambas propiedades, el 440C suele ofrecer un mejor equilibrio. Si la única consideración es la máxima resistencia al desgaste, puede ser preferible el D2.P: ¿Qué tratamiento térmico se recomienda para obtener la máxima dureza?
R: Los tratamientos térmicos óptimos incluyen la austenización a 1010-1065 °C (1850-1950 °F), el temple en aceite y el revenido a 150-180 °C (300-350 °F). Para una máxima estabilidad dimensional, se recomienda un proceso de triple revenido, generalmente con enfriamiento profundo entre el primer y el segundo ciclo.P: ¿Este material es magnético?
A: Sí, el 440C/1.4125/X105CrMo17 es ferromagnético tanto en estado recocido como endurecido y es adecuado para aplicaciones donde se requiere magnetismo.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |