Acero para herramientas SKS3
El acero para herramientas SKS3 soluciona el problema de las fallas prematuras de las herramientas en aplicaciones industriales exigentes. Como acero premium de alto contenido en carbono, templado en aceite y para trabajo en frío, SKS3 ofrece un equilibrio óptimo entre resistencia al desgaste y tenacidad, aumentando la vida útil de la herramienta hasta en un 30 % en comparación con los aceros al carbono estándar.
Los fabricantes de las industrias de estampación de metal, conformado de plástico y moldeo de precisión eligen SKS3 por su excelente estabilidad dimensional y rendimiento constante tras el tratamiento térmico. Su correcta aplicación reduce directamente el tiempo de inactividad, disminuye los costes de mantenimiento y mejora la calidad de la producción.
El modelo de suministro directo de fábrica de FCS TOOL STEEL garantiza una composición de material compatible y un procesamiento controlado para un rendimiento confiable en aplicaciones críticas.
Introducción del producto de acero para herramientas SKS3
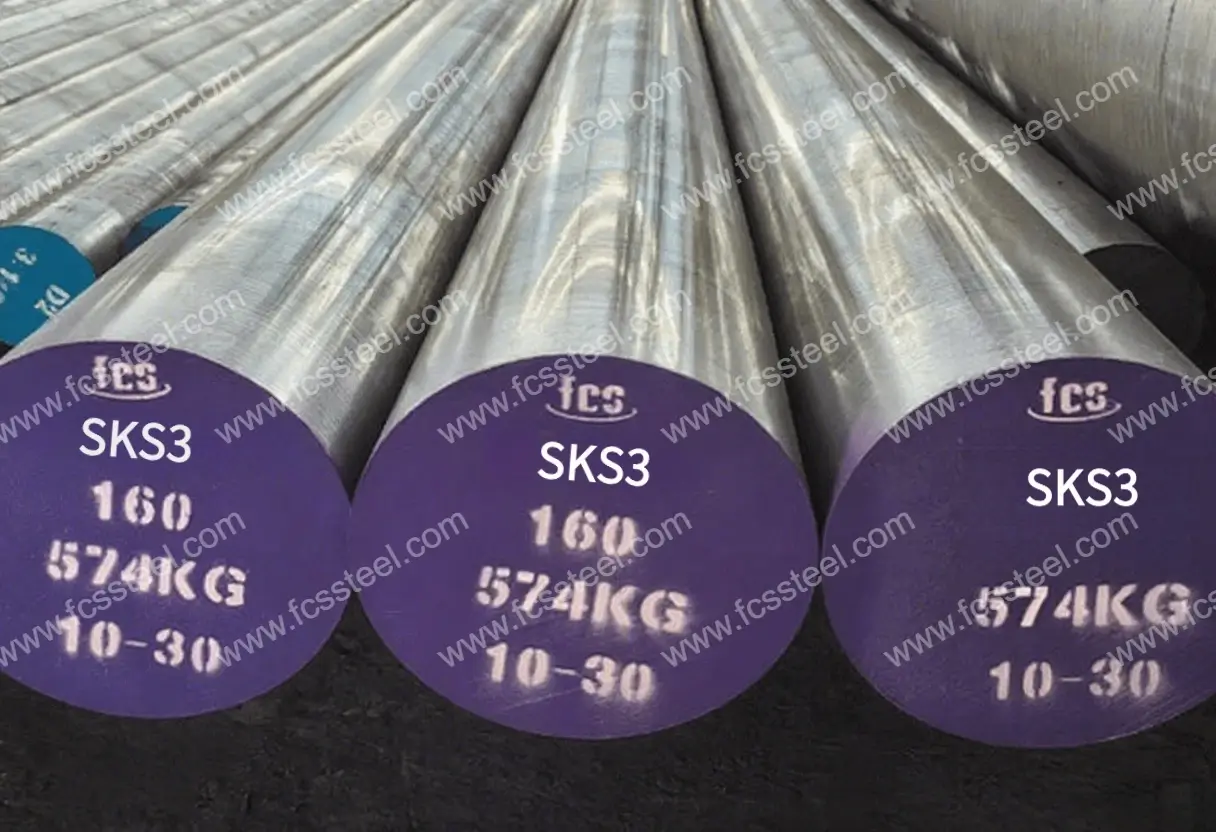
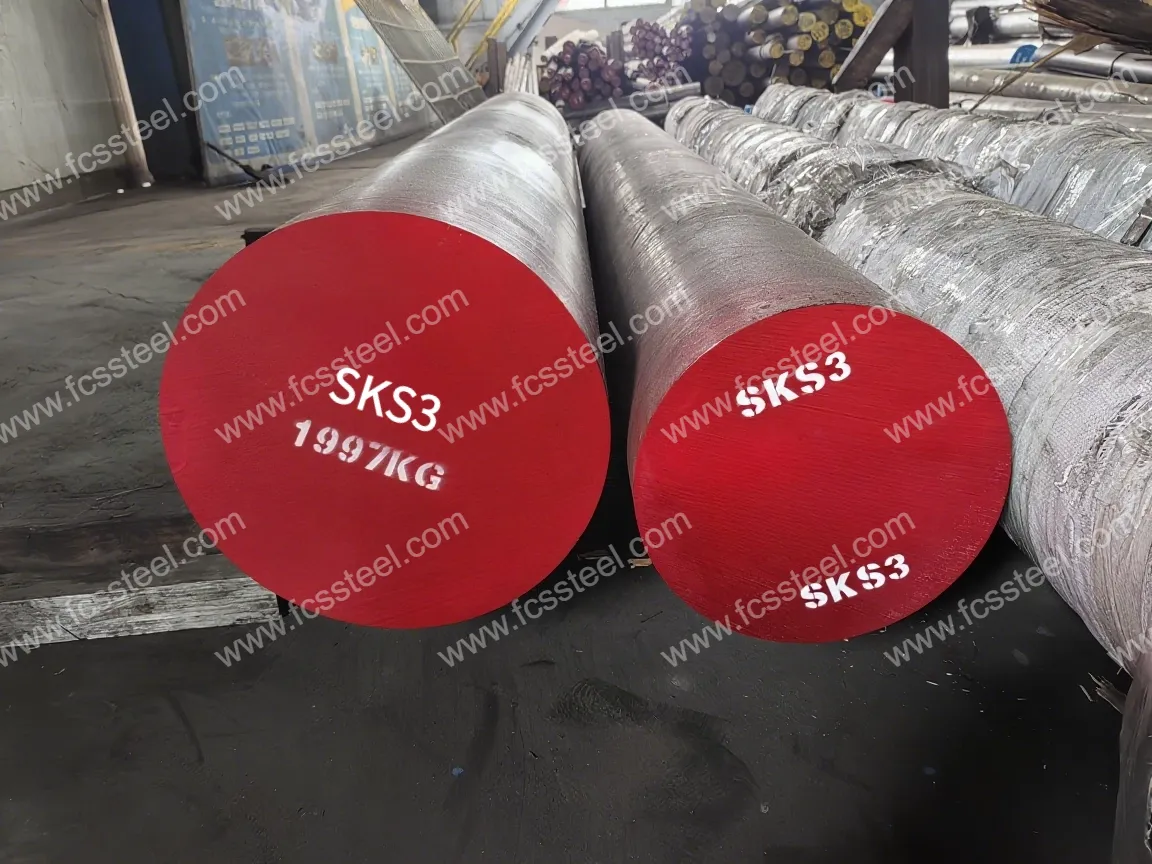
Acero para herramientas SKS3 Es un acero para herramientas de alto carbono y baja aleación, según la norma japonesa JIS G4404, con carbono, manganeso, cromo y tungsteno como componentes principales, complementados con trazas de molibdeno y silicio. El acero se refina al vacío para garantizar su pureza y se somete a un recocido de bolas para optimizar su estructura (dureza de fábrica de aprox. 230 HBS), lo que mejora significativamente su maquinabilidad.
El SKS3 se caracteriza por su alta dureza (HRC ≥ 60 tras el temple) y estabilidad dimensional. El temple requiere un precalentamiento gradual (550 °C-650 °C), seguido de un calentamiento a 800 °C-850 °C, enfriamiento en aceite y un revenido a 150 °C-200 °C para estabilizar la estructura y reducir la deformación. Su alto contenido de carbono le confiere una excelente resistencia al desgaste, pero requiere un control estricto de los parámetros del tratamiento térmico (como evitar el sobrecalentamiento) para equilibrar la tenacidad y adaptarse a las necesidades del mecanizado de precisión.
Tipos y opciones de acero para herramientas SKS3

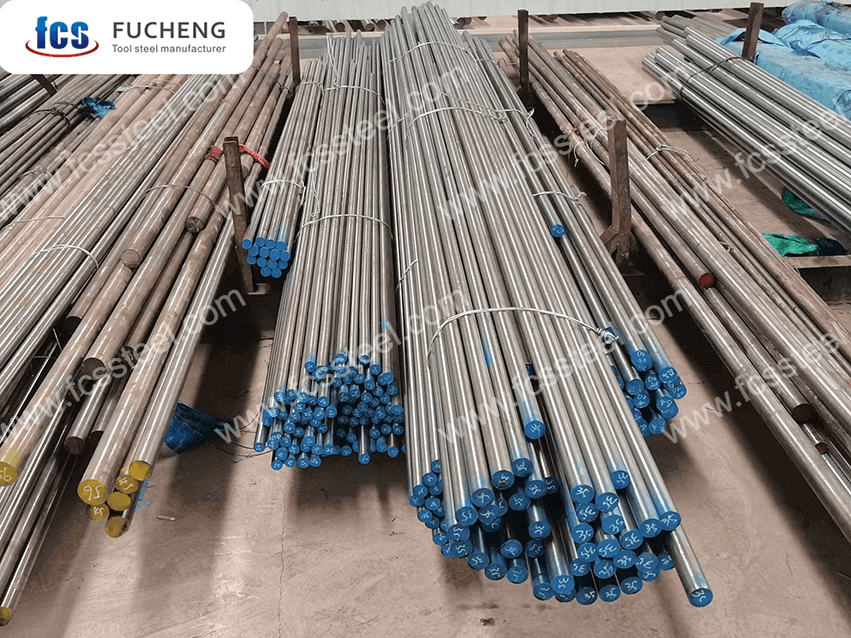
La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia para Acero para moldes SKS3:
Opciones personalizadas de acero para herramientas SKS3

- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión de acero para herramientas por electroescoria SKS3 (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
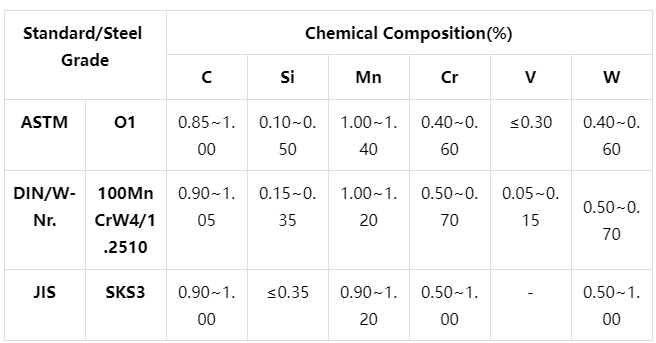
Composición química del acero para herramientas SKS3
Proceso de tratamiento térmico del acero para herramientas SKS3

1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Inspección de calidad del acero para herramientas SKS3

1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
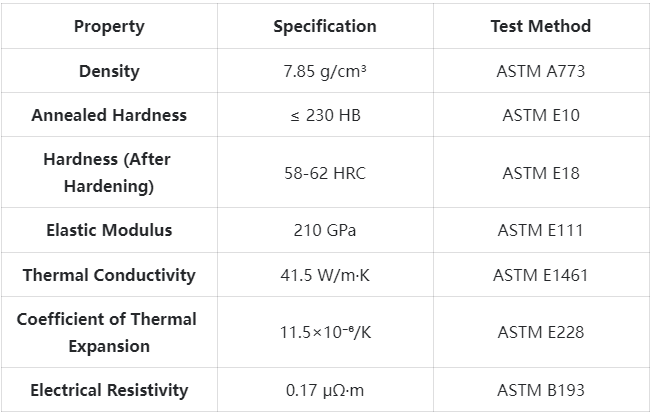
Especificaciones técnicas del acero para herramientas SKS3
Aplicaciones del producto de acero para herramientas SKS3

Principales escenarios de aplicación
Moldes de estampación y de caída
SKS3 destaca en el estampado metálico de precisión de alto volumen (la precisión dimensional y la resistencia al desgaste son clave). Comentarios de clientes de la industria de autopartes: el cambio a SKS3 con un tratamiento térmico adecuado ha aumentado la vida útil de la herramienta en un 40 %. La estabilidad dimensional del tratamiento térmico garantiza una producción consistente de piezas y un mantenimiento mínimo del molde.
Componentes moldeados por inyección de plástico
Para moldear plásticos con compuestos abrasivos o fibras de vidrio, SKS3 combina resistencia al desgaste superficial con pulibilidad. Su alta dureza (hasta 62 HRC) y su excelente conductividad térmica garantizan tiempos de ciclo constantes y un bajo mantenimiento con un alto rendimiento.
Cuchillas de tijera y cuchillos industriales
SKS3 ofrece el mejor rendimiento en los dos escenarios críticos de retención de filo y tenacidad. El corte industrial de chapa metálica, caucho, plásticos y compuestos se beneficia de su rendimiento equilibrado, con cortes más precisos y menos cambios de cuchilla.
Aplicaciones específicas de la industria
- Automoción: paneles de carrocería y matrices de estampación de componentes de precisión.
- Electrónica: herramientas de estampado de estructuras conductoras y matrices de moldeo de conectores.
- Aeroespacial: matrices de moldeo y calibración de precisión para componentes de chapa metálica.
- Médico: componentes de instrumentos quirúrgicos que requieren dimensiones precisas.
- Bienes de consumo: herramientas de producción con largos plazos de entrega para componentes de metal/plástico.
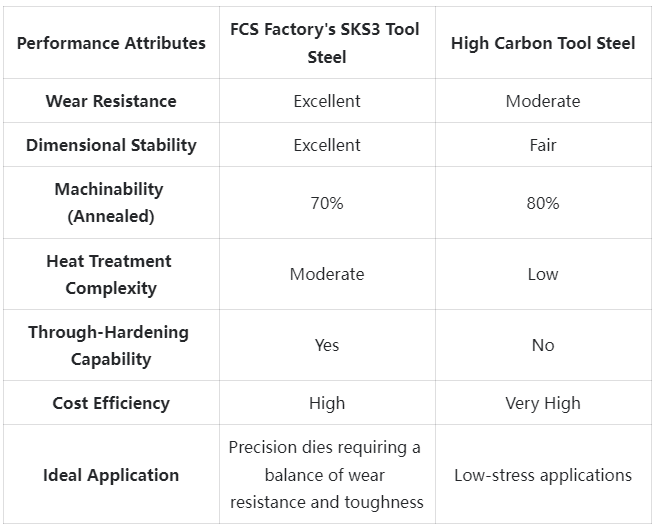
Comparación de ventajas competitivas del acero para herramientas SKS3
Historias de éxito de clientes de acero para herramientas SKS3
Información sobre la estructura de precios del acero para herramientas SKS3
Preguntas frecuentes sobre el acero para herramientas SKS3

¿SKS3 vs D2 para aplicaciones de estampado?
La tenacidad y maquinabilidad del SKS3 son superiores a las del D2, y la resistencia al desgaste del D2 es superior. El SKS3 es adecuado para situaciones de resistencia al desgaste e impacto, mientras que el D2 es más adecuado para situaciones de alta abrasión (insensibilidad a la fragilidad).¿Es SKS3 adecuado para el tratamiento térmico al vacío?
¡Sí, lo es! El tratamiento térmico al vacío optimiza la calidad de la superficie y reduce la descarburación, pero aún se requiere temple en aceite y un horno de vacío.¿Cuáles son las precauciones de almacenamiento para SKS3?
Almacenar en un ambiente seco con un inhibidor de óxido; los materiales molidos con precisión requieren protección adicional contra daños mecánicos; el almacenamiento a temperatura constante es óptimo (protección contra la condensación).¿Cuáles son las recomendaciones de procesamiento para SKS3?
En el estado recocido, se pueden utilizar procesos de acero para herramientas estándar (herramientas de carburo, enfriamiento razonable, velocidades medias); después del endurecimiento, se recomienda el rectificado, la electroerosión o el mecanizado duro.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |