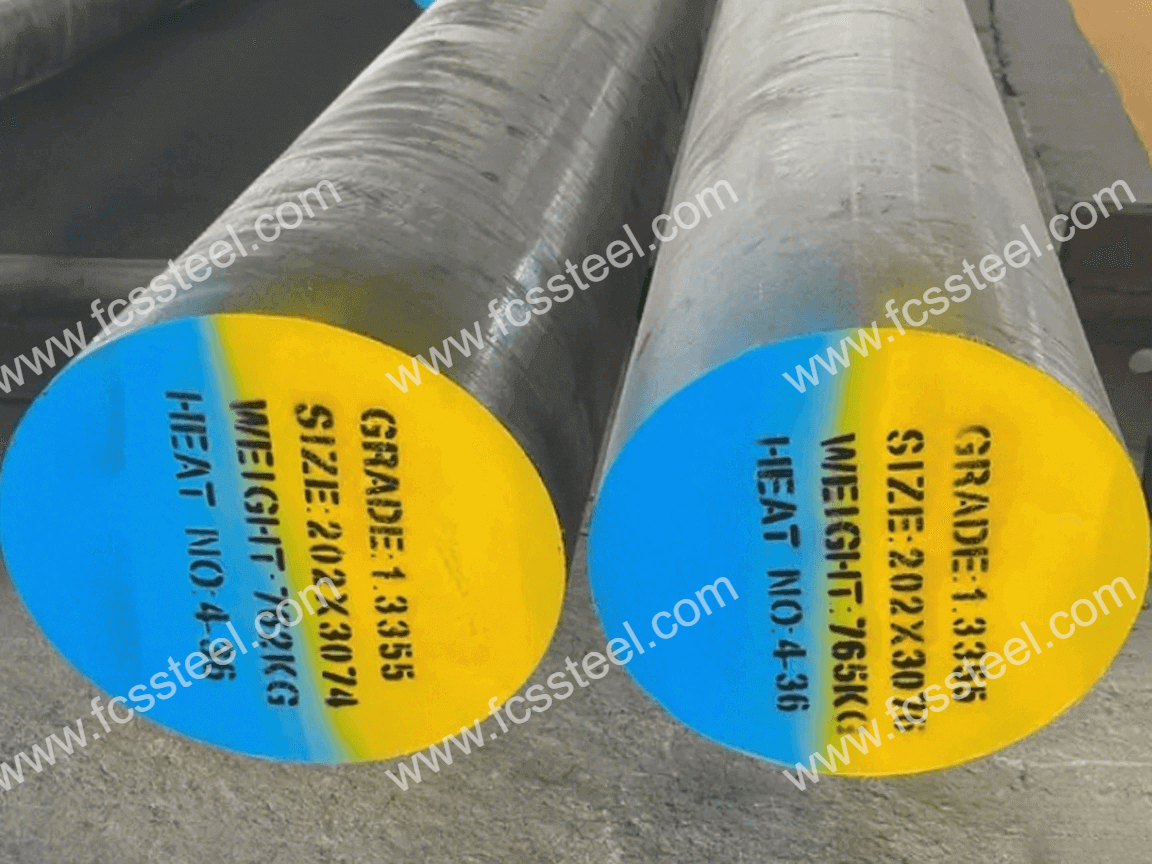


Acero para herramientas T1 | 1.3355 | S18-0-1
Como fabricante y proveedor líder de acero para herramientas T1/S18-0-1/1.3355 , FCS Factory ofrece aceros rápidos de tungsteno de primera calidad, diseñados para aplicaciones que requieren una resistencia al desgaste superior y una alta dureza en caliente. El alto contenido de tungsteno (17.25-18.75 %) en nuestro acero para herramientas T1/1.3355/S18-0-1 crea una estructura de carburo densa y estable que mantiene la estabilidad dimensional y del filo de corte en condiciones extremas.
Los precios directos de fábrica y la trazabilidad completa del material garantizan que el acero para herramientas T1/S18-0-1/1.3355 que reciba siempre cumpla con las normas ASTM A600 y DIN. FCS Factory ofrece todo tipo de acero, desde piezas estándar hasta tamaños totalmente personalizados, incluyendo químicas, tratamientos térmicos, condiciones superficiales y otras especificaciones personalizadas, ¡todo bajo un mismo sistema de calidad!
Acero para herramientas T1 | 1.3355 | S18-0-1 Introducción del producto
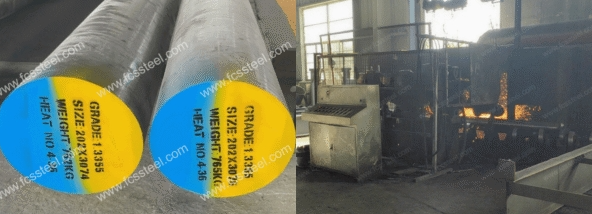
Acero para herramientas T1 (norma ASTM)
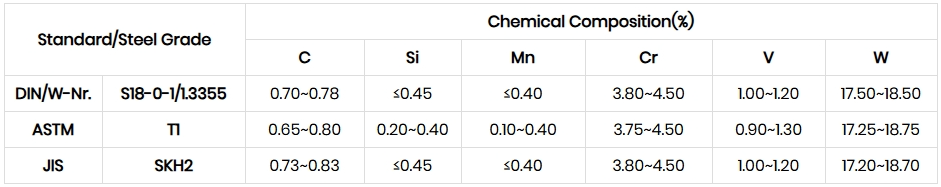
El acero para herramientas T1 es un acero para herramientas de alta velocidad a base de tungsteno (norma AISI) con una composición central de 17.25-18.25 % de tungsteno, 0.65-0.80 % de carbono y 0.90-1.30 % de vanadio. Sus características incluyen una excelente dureza roja (dureza a 600 ℃ para mantener ≥ 63 HRC) y alta resistencia al desgaste, el tratamiento térmico debe ser temple a 1270-1285 ℃ y doble revenido a 550-570 ℃, dureza recocida ≤ 255 HB. pero la tendencia a la segregación de carburos es significativa, es necesario controlar estrictamente la temperatura de forjado (1100-900 ℃) para optimizar la uniformidad de la organización.
Acero para herramientas 1.3355 (norma W-Nr/DIN)
El acero para herramientas 1.3355 es un acero rápido de tungsteno estándar DIN alemán con un alto grado de solapamiento en composición con T1 (tungsteno 17.50-18.50 %, carbono 0.70-0.78 %, vanadio 1.00-1.20 %). Entre sus ventajas se incluyen una mayor dureza en caliente (66 HRC a 540 °C) y una combinación bien equilibrada de resistencia al desgaste y tenacidad, con una dureza de 62-65 HRC después del temple y revenido a 1220-1250 °C. Sus propiedades físicas destacan por una conductividad térmica de 24.3 W/(m-°C) (a 254 °C), pero su termoplasticidad es baja, por lo que debe evitarse el sobrecalentamiento. Asimismo, debe evitarse el engrosamiento de grano debido al sobrecalentamiento.
Acero para herramientas S18-0-1 (norma DIN)
El acero para herramientas S18-0-1 es un acero rápido de alto contenido de tungsteno (SS/DIN) estándar escandinavo/alemán con una composición estrictamente limitada de 17.50-19.00% de tungsteno, 0.70-0.80% de carbono y 1.00-1.40% de vanadio. Sus características destacan por su alta templabilidad y estabilidad de dureza a altas temperaturas, con una dureza en estado recocido ≤ 269 HB y una dureza ≥ 63 HRC después del temple en aceite a 1270-1285 °C y el revenido a 550-570 °C. Su módulo de elasticidad alcanza los 225 GPa (a 20 °C), pero la aleación es más costosa y tiene un rango de mecanizado más estrecho (el precalentamiento debe ser de 820-870 °C).
Acero para herramientas T1 | 1.3355 | S18-0-1 Tipos y opciones

La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia para T1/1.3355/S18-0-1 Tool Steel:
Acero para herramientas T1 | 1.3355 | S18-0-1 Opciones personalizadas

- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Acero para herramientas T1/1.3355/S18-0-1 Refusión por electroescoria (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
Acero para herramientas T1 | 1.3355 | S18-0-1 Composición química
Acero para herramientas T1 | 1.3355 | Proceso de tratamiento térmico S18-0-1

1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Acero para herramientas T1 | 1.3355 | S18-0-1 Inspección de calidad

1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
Especificaciones técnicas del acero para herramientas T1 | 1.3355 | S18-0-1

Acero para herramientas T1 | 1.3355 | S18-0-1 Aplicaciones del producto

Herramientas de corte de alto rendimiento
Nuestro acero para herramientas T1 destaca en aplicaciones de corte de metal donde las herramientas deben mantener un filo afilado a altas temperaturas y presiones. Las herramientas de corte fabricadas con nuestro acero para herramientas T1 premium duran entre un 40 % y un 60 % más al mecanizar materiales difíciles de mecanizar, como Inconel, aleaciones de titanio y aceros endurecidos. El alto contenido de tungsteno crea un carburo estable que resiste el ablandamiento, incluso a temperaturas de filo de 500-600 °C en operaciones de mecanizado continuo a alta velocidad.
Punzones y matrices para trabajo en frío
La superior resistencia al desgaste de nuestro acero para herramientas T1 lo hace ideal para operaciones de estampación, troquelado y conformado con materiales abrasivos o de alta resistencia. Los fabricantes informan de una vida útil de la herramienta de 3 a 5 veces mayor al utilizar nuestro acero para herramientas T1 rectificado con precisión para producir formas complejas para laminaciones eléctricas y piezas estructurales gruesas. La combinación de alta dureza y suficiente tenacidad previene el desgaste progresivo y los fallos catastróficos.
Aplicaciones de trabajo en caliente
A diferencia de muchos aceros para herramientas que pierden su dureza a temperaturas elevadas, nuestro grado T1 conserva sus propiedades mecánicas al ser sometido a calor durante largos periodos. Los moldes y herramientas de conformado fabricados con nuestros aceros T1 tratados térmicamente al vacío destacan en operaciones como la forja, la extrusión y la estampación en caliente de aceros de alta resistencia. La estabilidad de los carburos de tungsteno a altas temperaturas previene fallos prematuros de las herramientas y cambios dimensionales durante la operación.
Herramientas de medición y calibración de precisión
La estabilidad dimensional y la resistencia al desgaste del acero para herramientas T1 lo hacen ideal para instrumentos de medición de precisión y herramientas de calibración. Nuestro material T1, con un tratamiento especial, se somete a múltiples ciclos de alivio de tensiones y enfriamiento profundo para garantizar una variación dimensional mínima con el tiempo. Los laboratorios de control de calidad y los departamentos de inspección confían en nuestro acero T1 para calibres de referencia y útiles de medición donde la precisión dimensional a largo plazo es crucial.
Herramientas para cortar madera y papel
La excelente retención del filo del acero para herramientas T1 lo hace especialmente valioso al procesar materiales altamente abrasivos, como productos de madera reforzados con fibra, laminados y papeles especiales. Las cuchillas de cepillado, las hojas de corte longitudinal y las hojas de sierra circular fabricadas con nuestro acero T1 cortan estos materiales con intervalos de servicio entre afilados de 2 a 3 veces más largos, lo que reduce significativamente el tiempo de inactividad y los costes de afilado.
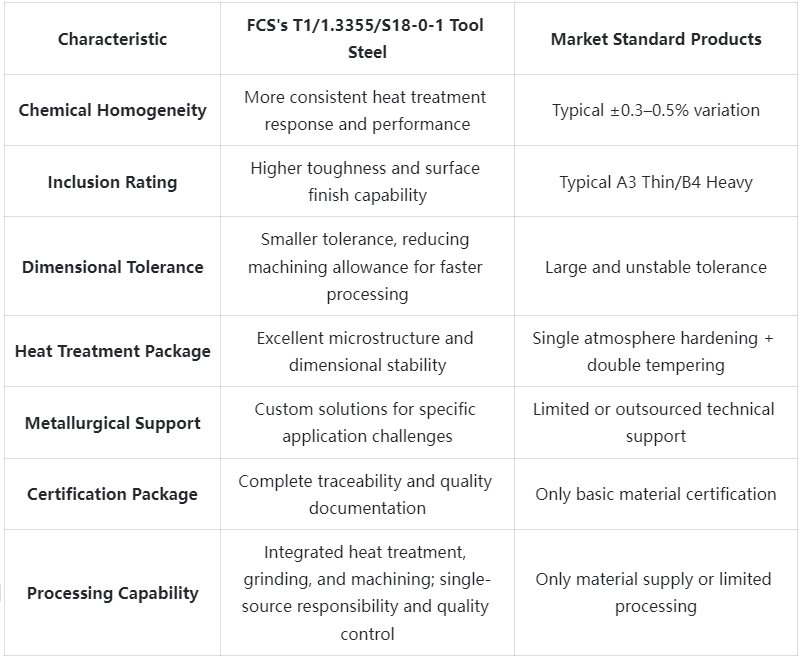
Comparación de ventajas competitivas del acero para herramientas T1 | 1.3355 | S18-0-1
Historias de éxito de clientes de acero para herramientas T1 | 1.3355 | S18-0-1
Información sobre la estructura de precios del acero para herramientas T1 | 1.3355 | S18-0-1
Preguntas frecuentes sobre acero para herramientas T1 | 1.3355 | S18-0-1

P:¿Cuál es la diferencia entre los nombres T1, 1.3355 y S18-0-1?
R: Estas son diferentes designaciones estándar para la misma composición básica de acero: T1 corresponde a la norma AISI (EE. UU.), 1.3355 a la norma DIN/EN (Europa) y S18-0-1 a la norma sueca. Todas se refieren a aceros para herramientas de alta velocidad con un 18 % de tungsteno y rangos de composición similares.P: ¿Cuál es la temperatura de endurecimiento óptima para el acero para herramientas T1?
R: La temperatura recomendada de austenización (endurecimiento) es de 1230-1280 °C (2250-2340 °F). La temperatura exacta debe seleccionarse en función de la aplicación específica y la estructura de carburo deseada.P: ¿Cómo se compara el T1 con el M2 HSS?
A:T1 tiene un mayor contenido de tungsteno (18% frente a 6% para M2) pero un menor contenido de molibdeno y vanadio. El t1 generalmente proporciona mejor dureza en caliente y resistencia al desgaste, mientras que el acero M2 proporciona mejor tenacidad y es más fácil de mecanizar en estado recocido.P: ¿Cuál es el programa de templado recomendado para aceros T1?
R: Para obtener resultados óptimos, se requiere un triple revenido a 540-560 °C (1000-1040 °F) durante 2 horas por ciclo, con enfriamiento completo a temperatura ambiente entre ciclos. Esto promueve el endurecimiento secundario y garantiza la estabilidad dimensional.P: ¿Se puede mecanizar el acero para herramientas T1 después del tratamiento térmico?
R: El mecanizado limitado en estado templado se puede realizar con herramientas de CBN o cerámicas. Sin embargo, el rectificado, la electroerosión y la electroerosión por hilo son los métodos preferidos para el mecanizado de aceros T1 templados. El mecanizado complejo debe realizarse en estado recocido.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |