Acero para herramientas 1.2601 | X165CrMoV12
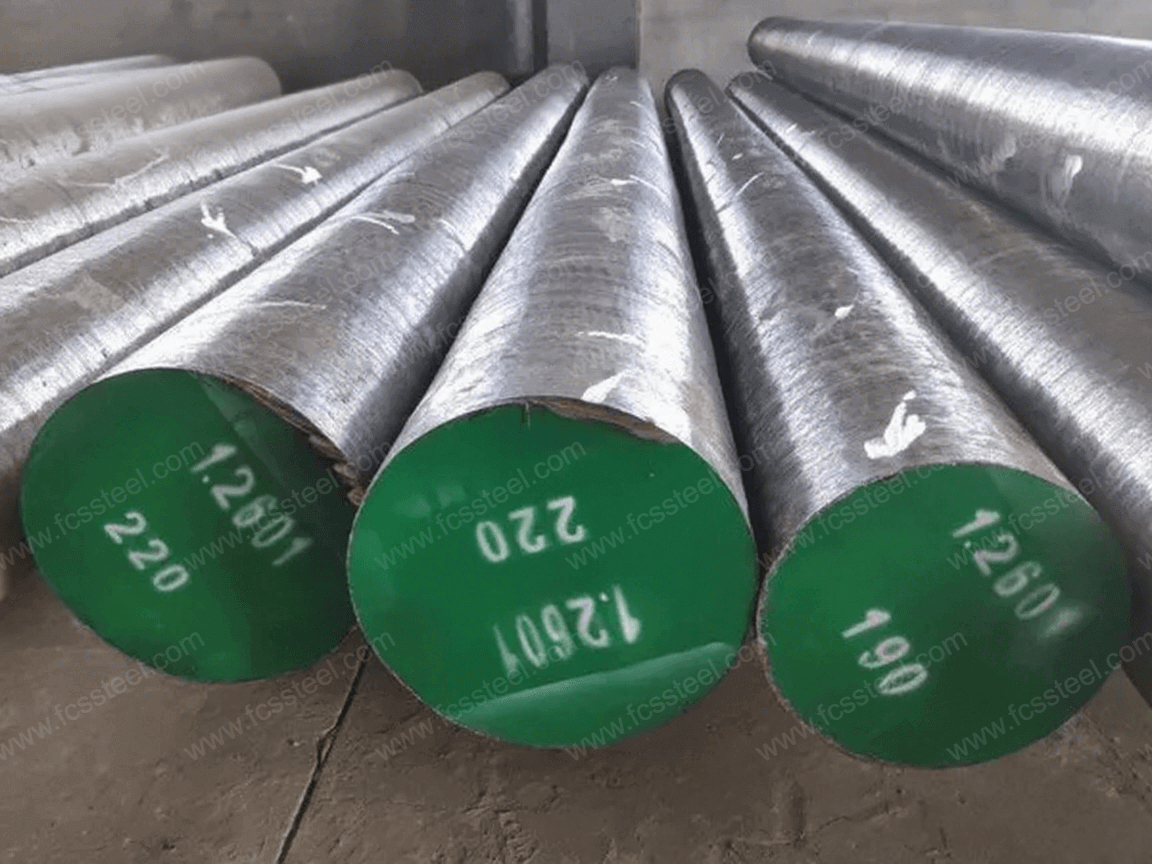
X165CrMoV12 (1.2601) es un acero para herramientas de trabajo en frío con alto contenido de carbono y cromo, con una composición metalúrgica optimizada mediante un equilibrio preciso de molibdeno y vanadio. Esta microestructura de ingeniería de precisión proporciona una excelente resistencia al desgaste y retención del filo en aplicaciones exigentes. Para los fabricantes que requieren componentes de herramientas de larga duración, esto significa una vida útil más prolongada, un mantenimiento menos frecuente y menores costos generales de producción. El modelo de venta directa de fábrica de FCS TOOL STEEL garantiza el control de calidad durante todo el proceso de producción, proporcionándole un material superior que conserva su precisión dimensional incluso después de múltiples tratamientos térmicos, una ventaja clave en aplicaciones de herramientas de precisión. Ventaja clave para aplicaciones de moldeo de precisión.
Acero para herramientas 1.2601 | Introducción al producto X165CrMoV12

1.2601 acero para herramientas
El acero para herramientas 1.2601 es un acero para herramientas de trabajo en frío con alto contenido de carbono y cromo, según la norma alemana DIN (correspondiente al grado X165CrMoV12), y pertenece a la categoría de aceros reiníticos. Su composición química se basa en carbono (1.55-1.75 %) y cromo (11.00-12.00 %), con molibdeno (0.50-0.70 %) y vanadio (0.10-0.50 %) añadidos para optimizar la distribución de carburos, templabilidad, alta dureza (≥58 HRC después del temple) y excelentes características de resistencia al desgaste y microdeformación, gracias a la tecnología de refinamiento al vacío que garantiza la limpieza del material.
acero para herramientas X165CrMoV12
El acero para herramientas X165CrMoV12 es un grado equivalente al acero 1.2601, que también se clasifica como un acero para herramientas de trabajo en frío de alta aleación de acuerdo con la norma alemana DIN 17350. El rango de composición es consistente con el 1.2601, con énfasis en un diseño de alto carbono (1.55-1.75%) y alto cromo (11.00-12.00%), complementado con molibdeno y vanadio para mejorar la estabilidad térmica y la resistencia al desgaste; las propiedades físicas incluyen una densidad de 7.7 g/cm³, un coeficiente de expansión térmica de 11.5 x 10⁶/K, una dureza de 60-63 HRC después del tratamiento térmico y buena estabilidad dimensional y templabilidad.
Acero para herramientas 1.2601 | Tipos y opciones de X165CrMoV12

La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia paraAcero para herramientas 1.2601/X165CrMoV12:
Acero para herramientas 1.2601 | Opciones personalizadas X165CrMoV12

- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión electroslag de acero para herramientas 1.2601/X165CrMoV12 (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
Acero para herramientas 1.2601 | Composición química X165CrMoV12

Acero para herramientas 1.2601 | Proceso de tratamiento térmico X165CrMoV12

1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Acero para herramientas 1.2601 | Inspección de calidad X165CrMoV12

1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
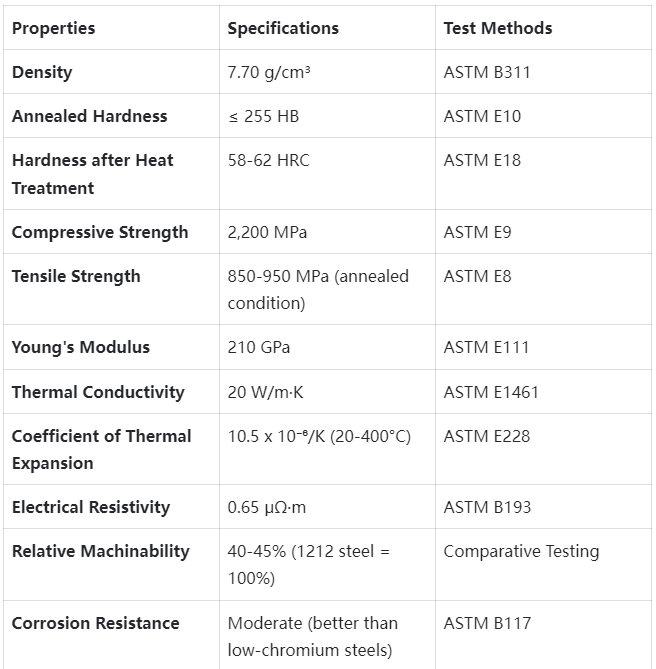
Acero para herramientas 1.2601 | Especificaciones técnicas del X165CrMoV12
Acero para herramientas 1.2601 | Aplicaciones del producto X165CrMoV12

Principales escenarios de aplicación
Troqueles de estampado y desbarbado
El acero para herramientas X165CrMoV12 destaca en operaciones de estampado y desbarbado de alto volumen, y es especialmente adecuado para el procesamiento de materiales abrasivos o de alta resistencia. Su combinación de alta resistencia al desgaste y a la compresión permite la producción de piezas de precisión minimizando el desgaste de los filos. Un proveedor de autopartes utiliza troqueles de estampado 1.2601 para mecanizar aceros de alta resistencia, aumentando la vida útil de las herramientas en un 45 % y reduciendo el tiempo de inactividad en un 30 %.
herramientas de conformado en frío y embutición profunda
La excelente estabilidad dimensional y dureza superficial del acero para herramientas 1.2601 lo hacen ideal para aplicaciones complejas de conformado en frío y embutición profunda. El material mantiene una geometría precisa incluso bajo altas cargas de tensión, lo que garantiza una calidad constante de las piezas durante toda la vida útil de la herramienta. Los fabricantes de chapa metálica de precisión que utilizan herramientas de conformado X165CrMoV12 han observado una extensión de los intervalos de mantenimiento del 35-40% y una mejora significativa en la calidad superficial de los productos terminados.
Troqueles para laminar alambre
Las operaciones de laminación de alambre requieren materiales con excelente resistencia al desgaste y estabilidad superficial. El acero X165CrMoV12 ofrece alta dureza y retención de filo para la producción de laminación de alambre en grandes volúmenes, manteniendo la precisión dimensional. Los fabricantes de sujetadores industriales utilizan nuestras laminadoras de alambre de 1.2601 para producir más de 500 000 piezas en una sola tanda sin necesidad de retrabajo, lo que representa una mejora del 25 % con respecto a las soluciones de herramientas anteriores.
Cuchillas para tijeras industriales
La combinación de alta dureza, resistencia al desgaste y tenacidad adecuada convierte al acero 1.2601 en un material ideal para aplicaciones de corte industrial. Su capacidad para mantener un filo agudo y resistir el astillamiento prolonga significativamente la vida útil de la cuchilla. Los fabricantes de metal utilizan cuchillas de corte X165CrMoV12 para cortar aleaciones de alta resistencia con una vida útil entre un 50 % y un 60 % mayor.
herramientas de troquelado de precisión
La excelente retención de filo y la estabilidad dimensional del X165CrMoV12 lo convierten en un material especialmente valioso para el troquelado de precisión, donde la precisión es un requisito fundamental. El comportamiento constante del material a lo largo de múltiples ciclos de tratamiento térmico garantiza la producción fiable de piezas complejas. Los fabricantes de componentes de precisión han logrado tasas de desperdicio inferiores al 0.5 % y un aumento de la vida útil de las herramientas del 30-35 % con la adopción de herramientas de troquelado de precisión 1.2601.
Herramientas de compactación de polvo
Para aplicaciones de pulvimetalurgia, el X165CrMoV12 proporciona la resistencia al desgaste y la resistencia a la compresión necesarias para soportar la abrasión de los polvos metálicos a alta presión. Su estabilidad dimensional garantiza una geometría de compactación uniforme durante largas series de producción. Los fabricantes de pulvimetalurgia han experimentado una vida útil de las herramientas un 60 % mayor y una mejor consistencia en la densidad de las piezas con matrices de 1.2601.
Aplicaciones específicas de la industria
- Fabricación de automóviles: troqueles de estampado de alto volumen para componentes de chasis, troqueles progresivos para piezas complejas de chapa metálica, troqueles de laminación de alambre para la producción de sujetadores, herramientas de troquelado de precisión para componentes de transmisión, troqueles de extrusión en frío para componentes de dirección y transmisión.
- Industria aeroespacial: herramientas de conformado de precisión para piezas de paredes delgadas, herramientas de corte especiales para aleaciones de alta resistencia, matrices de forja por estampación para componentes de trenes de aterrizaje, matrices de laminación de alambre para sujetadores especiales, herramientas de troquelado para componentes de turbinas.
- Fabricación de productos electrónicos: herramientas de microestampado para ensamblajes de conectores, troqueles progresivos para marcos de conexión, punzones de corte de precisión para carcasas electrónicas de precisión, troqueles de estampado para disipadores de calor y soportes de montaje, herramientas de corte para materiales de placas de circuitos impresos.
- Fabricación de dispositivos médicos: herramientas de conformado de precisión para instrumentos quirúrgicos, punzones de corte para componentes de dispositivos implantables, troqueles de laminación para tornillos ortopédicos, troqueles de impresión para componentes protésicos, troqueles de estiramiento para tubos médicos.
- Aplicaciones industriales generales: cuchillas de cizalla industriales para el trabajo de chapa metálica, matrices de forjado en frío para la producción de sujetadores, matrices de compactación de polvo para componentes sinterizados, matrices de laminación para el conformado de perfiles, mandriles para el estirado de tubos.
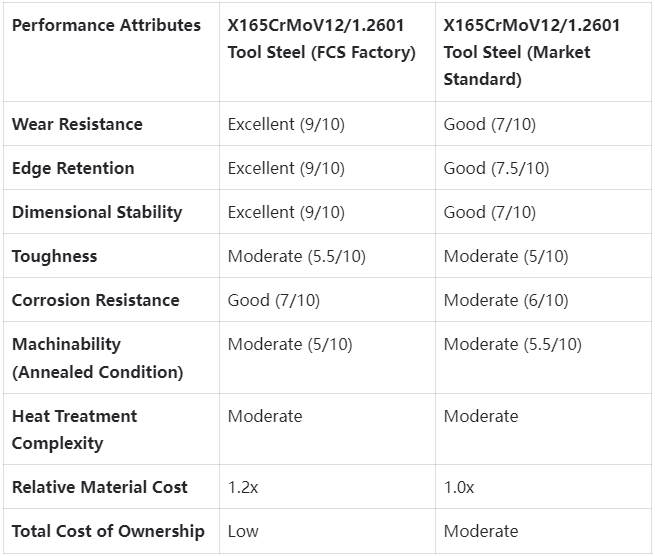
Acero para herramientas 1.2601 | Comparación de ventajas competitivas del X165CrMoV12
Acero para herramientas 1.2601 | Casos de éxito de clientes con X165CrMoV12
Acero para herramientas 1.2601 | Información sobre la estructura de precios del X165CrMoV12
Acero para herramientas 1.2601 | Preguntas frecuentes sobre el acero X165CrMoV12

P: ¿Cuál es la diferencia entre el acero para herramientas X165CrMoV12 y el D2 (1.2379)?
A: El acero X165CrMoV12 presenta un mayor contenido de carbono (1.65 % frente a 1.5 %) y cromo (12 % frente a 11.5 %) que el D2, con adiciones optimizadas de molibdeno y vanadio. Esto se traduce en una mayor resistencia al desgaste, una mejor estabilidad dimensional tras el tratamiento térmico y una mayor retención del filo en aplicaciones de corte. Nuestros materiales suelen ofrecer una vida útil de la herramienta entre un 30 % y un 45 % superior en aplicaciones comparables.P: ¿Se puede mecanizar el X165CrMoV12 en estado endurecido?
R: Si bien es factible el mecanizado con herramientas de carburo adecuadas o mediante electroerosión (EDM), se recomienda mecanizar en estado recocido (230-250 HB) para obtener mejores resultados. El mecanizado en estado endurecido debe limitarse a las operaciones de acabado final y la eliminación de material debe minimizarse. La electroerosión (EDM) es eficaz en estado endurecido si fuera necesario.P: ¿Qué acabados superficiales son compatibles con este material?
A: El acero X165CrMoV12 es un sustrato ideal para diversos tratamientos superficiales, como recubrimientos PVD (TiN, TiCN, TiAlN, CrN), recubrimientos CVD y procesos de nitruración. Su contenido de cromo del 12 % proporciona una buena resistencia a la corrosión que complementa estos tratamientos superficiales. En la Guía de Compatibilidad de Acabados Superficiales encontrará protocolos de preparación específicos para cada tipo de recubrimiento.P: ¿Cómo se comporta el material en aplicaciones de ciclos térmicos?
A: La composición equilibrada de la aleación X165CrMoV12 proporciona una buena resistencia a la fatiga térmica hasta aproximadamente 500 °C. El material mantiene la integridad estructural y la dureza mejor que los aceros estándar para herramientas de trabajo en frío durante ciclos térmicos repetidos y es adecuado para aplicaciones con estrés térmico moderado. Para aplicaciones con ciclos térmicos severos, se recomienda consultar al equipo técnico para conocer las variantes especiales.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |