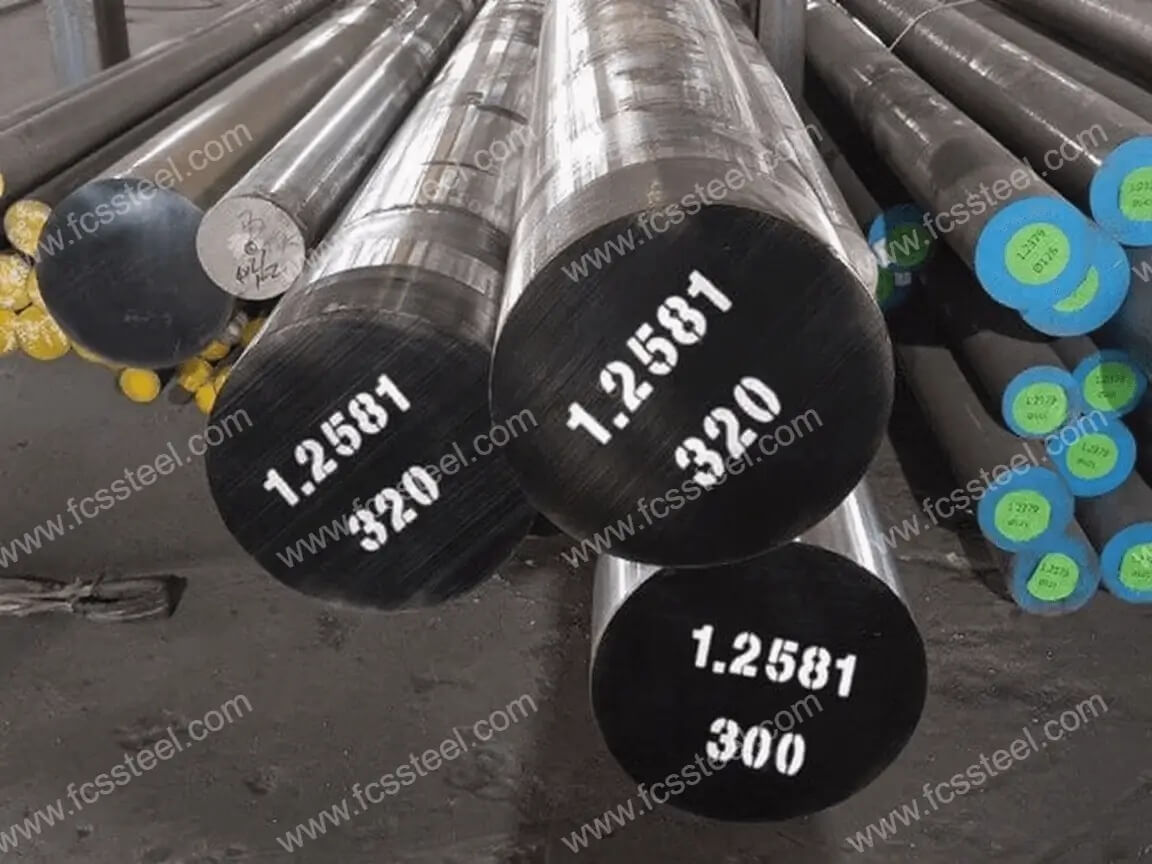
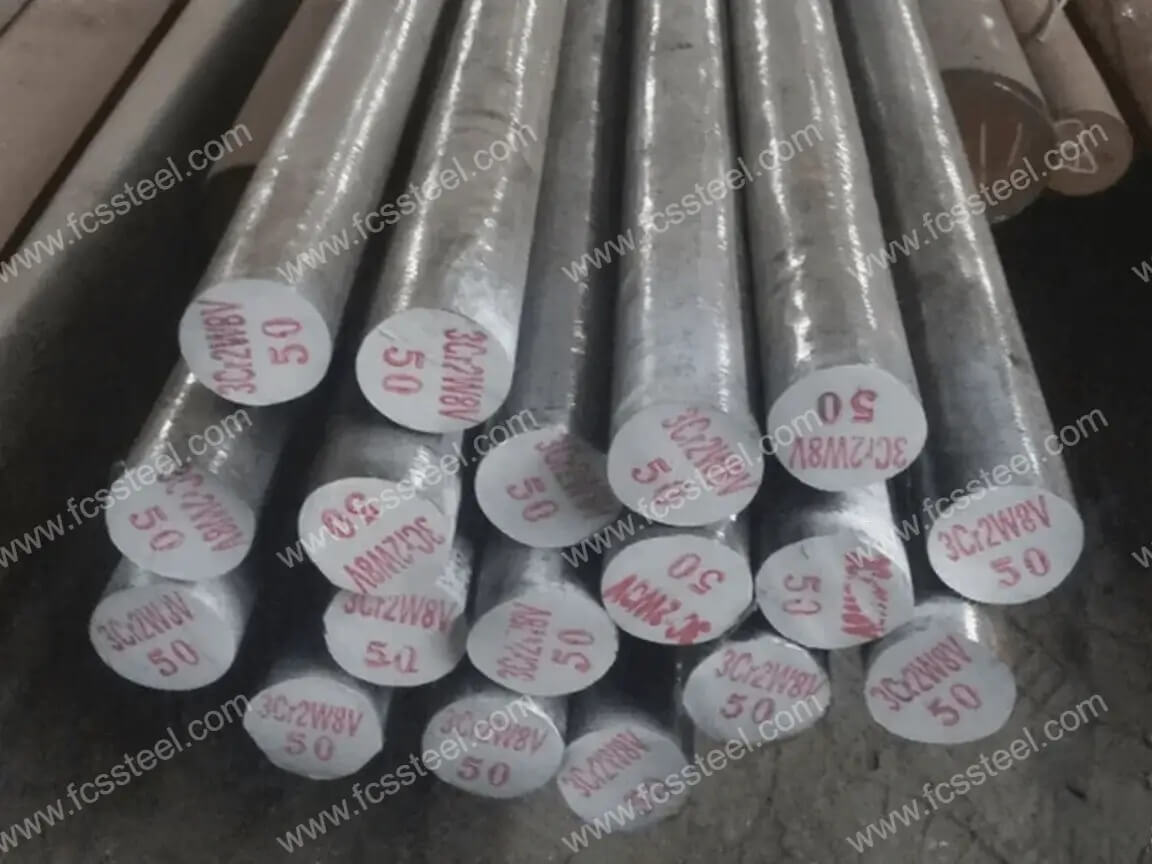
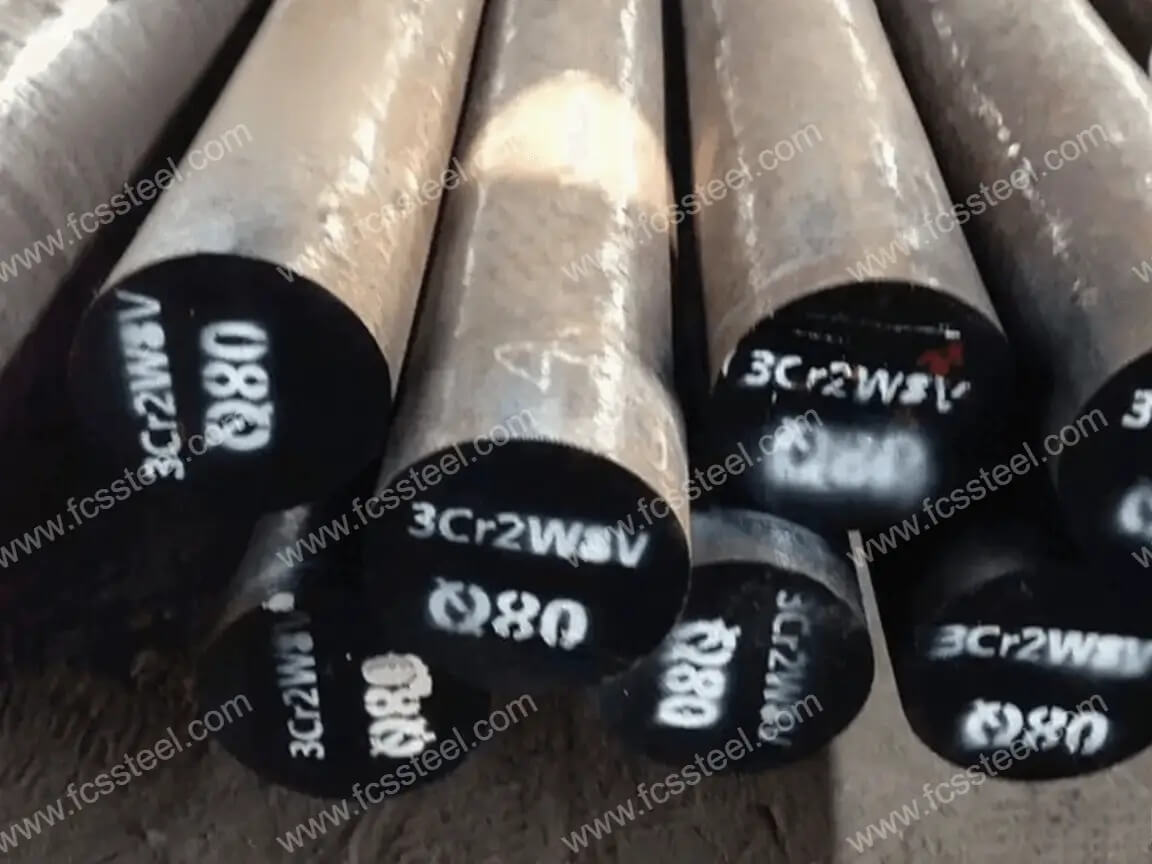
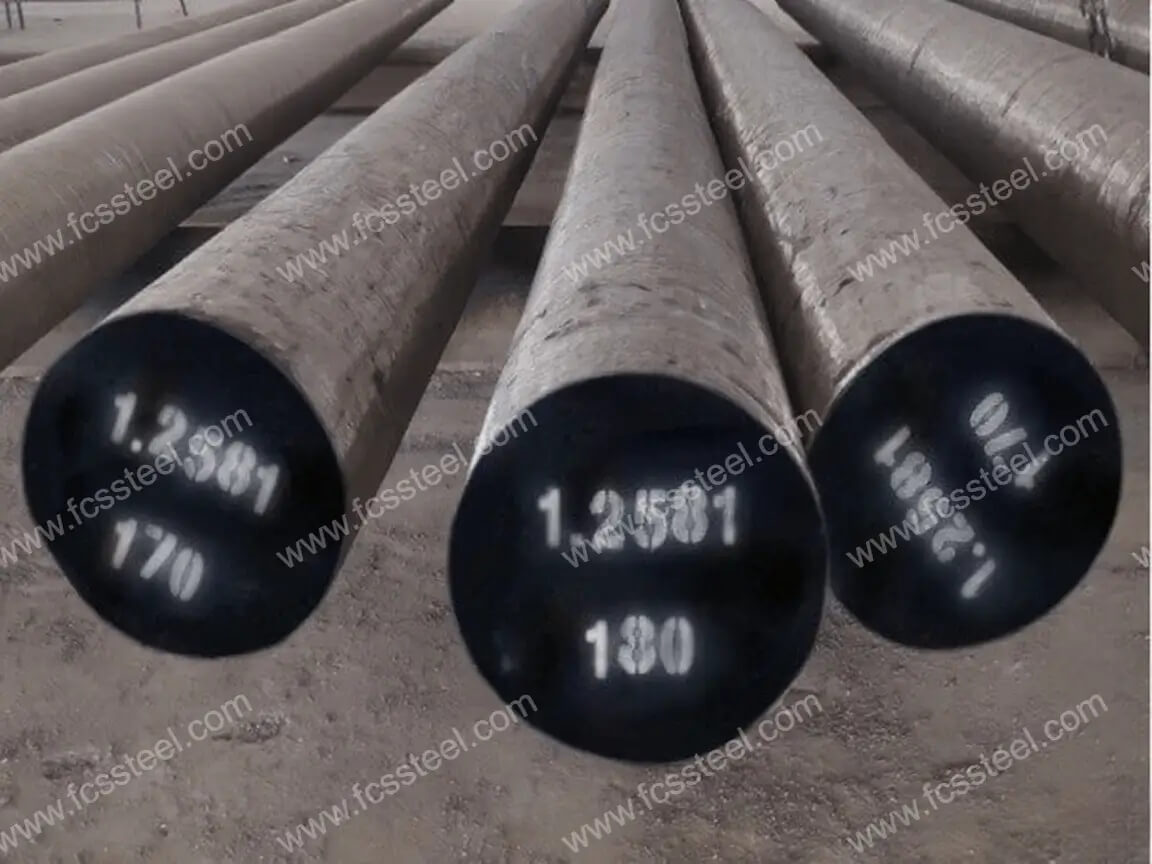
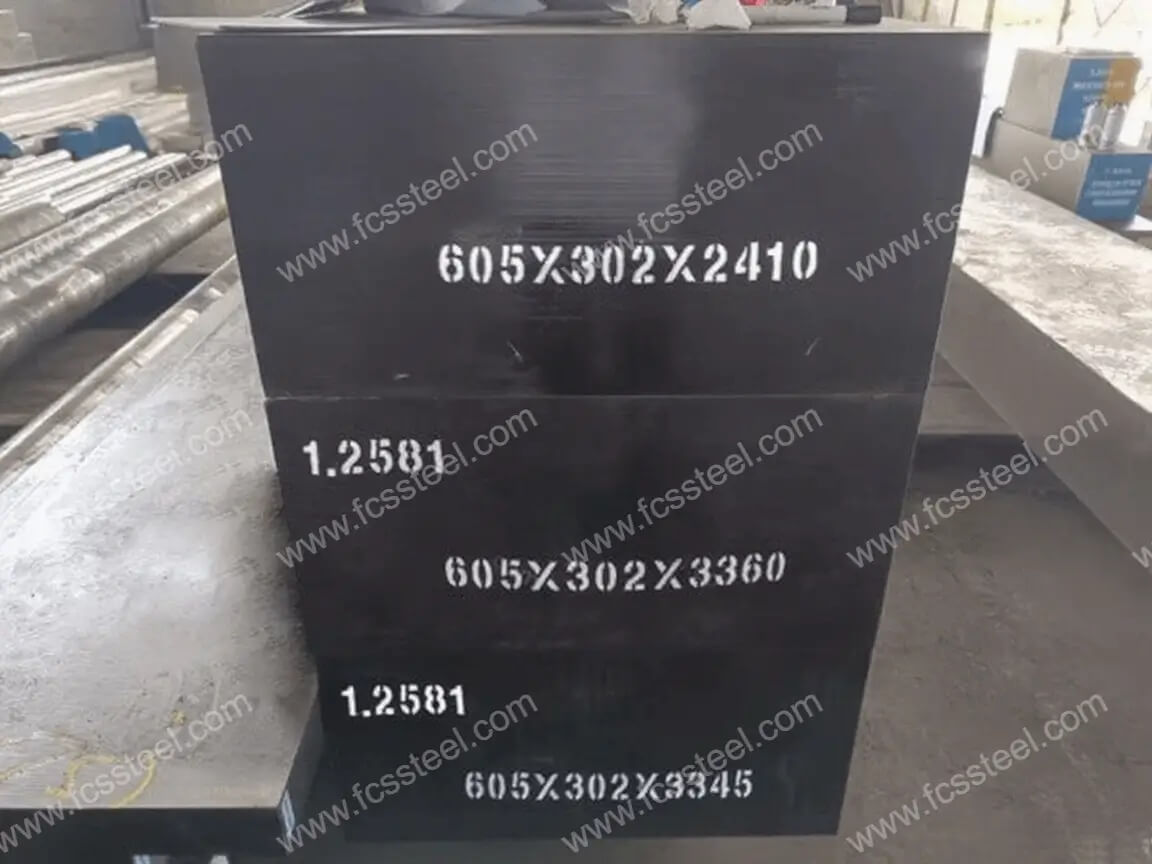
Acero para herramientas 1.2581 | H21 | X30WCrV9-3
Al comprender los desafíos de las operaciones de conformado de metales a alta temperatura, el acero premium para herramientas de trabajo en caliente H21/1.2581/X30WCrV9-3 de FCS Factory ofrece a los fabricantes las soluciones que necesitan. Este acero para moldes, aleado con tungsteno, destaca donde los materiales estándar fallan, con excelente dureza al rojo y resistencia a la fatiga térmica a temperaturas de operación de hasta 650 °C. Este grado ha sido optimizado para su uso en operaciones de moldeo por compresión. Optimizado para el tratamiento térmico, este grado proporciona el equilibrio perfecto de dureza, tenacidad y estabilidad térmica necesario para matrices de fundición a presión, herramientas de extrusión y aplicaciones de forjado de alta tensión. Los clientes de FCS TOOL STEEL han informado que el cambio a acero H21 con un tratamiento adecuado ha aumentado la vida útil de las herramientas hasta en un 40 %, reduciendo significativamente los costos de mantenimiento y las paradas de producción.
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Introducción del producto
Acero para herramientas H21 (norma americana ASTM)
Composición y propiedades del núcleo: Acero para herramientas H21 Es un acero de tungsteno para herramientas de trabajo en caliente con una composición típica de carbono (0.26 %-0.36 %), tungsteno (8.5 %-10.0 %), cromo (3.00 %-3.75 %) y vanadio (0.30 %-0.60 %). Su principal ventaja reside en su alta estabilidad térmica, con una dureza de aproximadamente HB 300 a 650 °C y una conductividad térmica de 22.2-23.3 W/(mK), que dispersa eficazmente las tensiones térmicas. Además, posee una excelente resistencia a la fatiga térmica y es adaptable a entornos con ciclos repetidos de calor y frío.
Limitaciones del tratamiento térmico y rendimiento: Templado (1050-1100 °C con refrigeración por aceite) y revenido (660-680 °C) tras alcanzar una dureza de 49-52 HRC, pero con una tenacidad inferior, es necesario evitar situaciones de alto impacto. La templabilidad media limita la uniformidad de la dureza en piezas de gran tamaño (>150 mm de espesor).
Acero para herramientas 1.2581 (norma alemana DIN/W-Nr)
Composición y propiedades físicas: acero para herramientas 1.2581 Es un acero para herramientas de trabajo en caliente de liotina con una composición de carbono (0.25%-0.35%), tungsteno (8.00%-9.00%), cromo (2.50%-2.80%) y vanadio (0.30%-0.40%). Su dureza en estado recocido es ≤240 HBW, que se eleva a 50-60 HRC tras el temple. Sus propiedades mecánicas a temperatura ambiente incluyen una resistencia a la tracción ≥812 MPa, un límite elástico ≥651 MPa y un bajo coeficiente de expansión térmica (11.7 × 10⁻⁶ K⁻¹ a 20-100 °C).
Propiedades a alta temperatura y requisitos del proceso: excelente resistencia a la fatiga térmica, conductividad térmica que permite una rápida disipación del calor, pero tenacidad insuficiente y templabilidad moderada. El rendimiento debe optimizarse mediante doble revenido (550-650 °C) y nitruración opcional, y la dureza superficial puede superar los 1000 HV.
Acero para herramientas X30WCrV9-3 (norma alemana DIN, equivalente a 1.2581)
Consistencia de composición y propiedades: Acero para herramientas X30WCrV9-3 Es la designación DIN para el mismo material que el 1.2581, con idéntica composición (0.25 %-0.35 % de carbono, 8.00 %-9.00 % de tungsteno, 2.50 %-2.80 % de cromo, 2.50 %-2.80 % de vanadio). Su resistencia a altas temperaturas depende del sistema de carburo de tungsteno-cromo-vanadio, y su dureza a 650 °C mantiene HBW 300, con una conductividad térmica de 23 W/(m·K), pero con menor tenacidad.
Tratamiento térmico y microcontrol: Se requiere un control estricto del temple (enfriamiento con aceite de 1000-1050 °C) y del doble revenido para eliminar la tensión. El tratamiento en frío profundo (-80 ~ -196 °C) puede reducir la austenita residual y mejorar la estabilidad dimensional. El control de impurezas (fósforo, azufre ≤ 0.030 %) garantiza la pureza del material y su resistencia a la fragilidad.
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Tipos y opciones
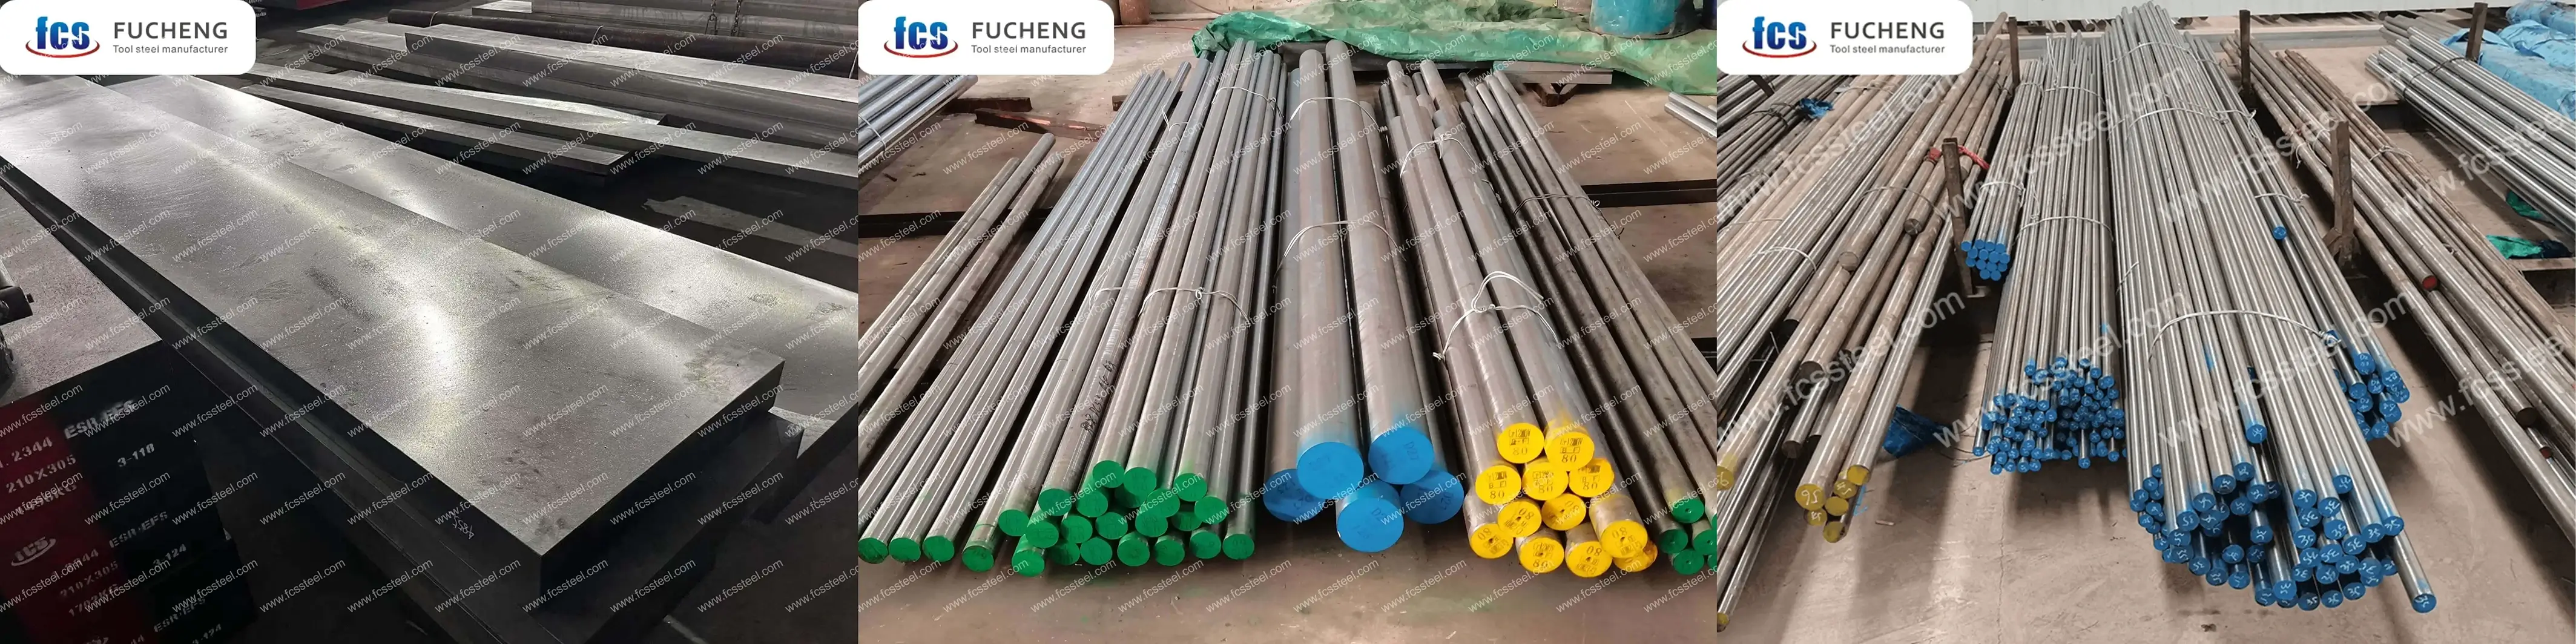
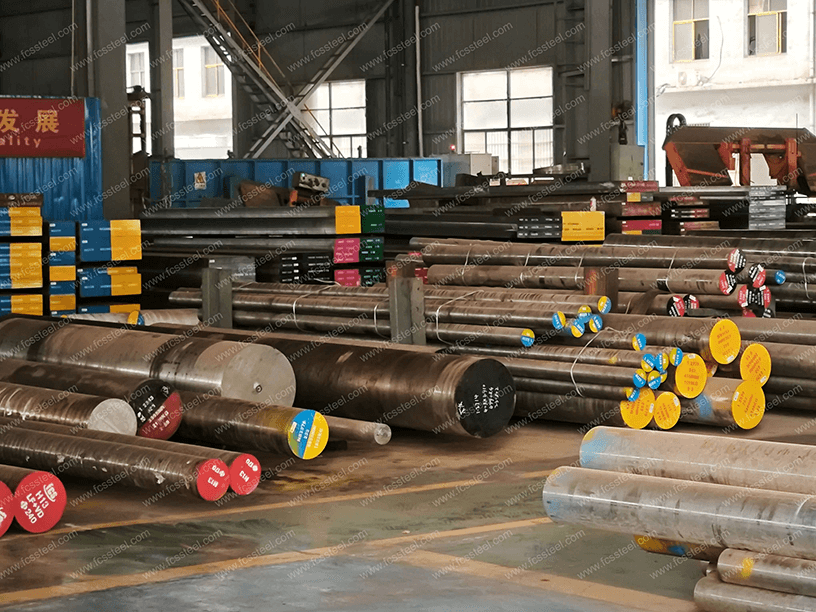
La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia paraH21/1.2581/X30WCrV9-3 Tool Steel:
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Opciones personalizadas
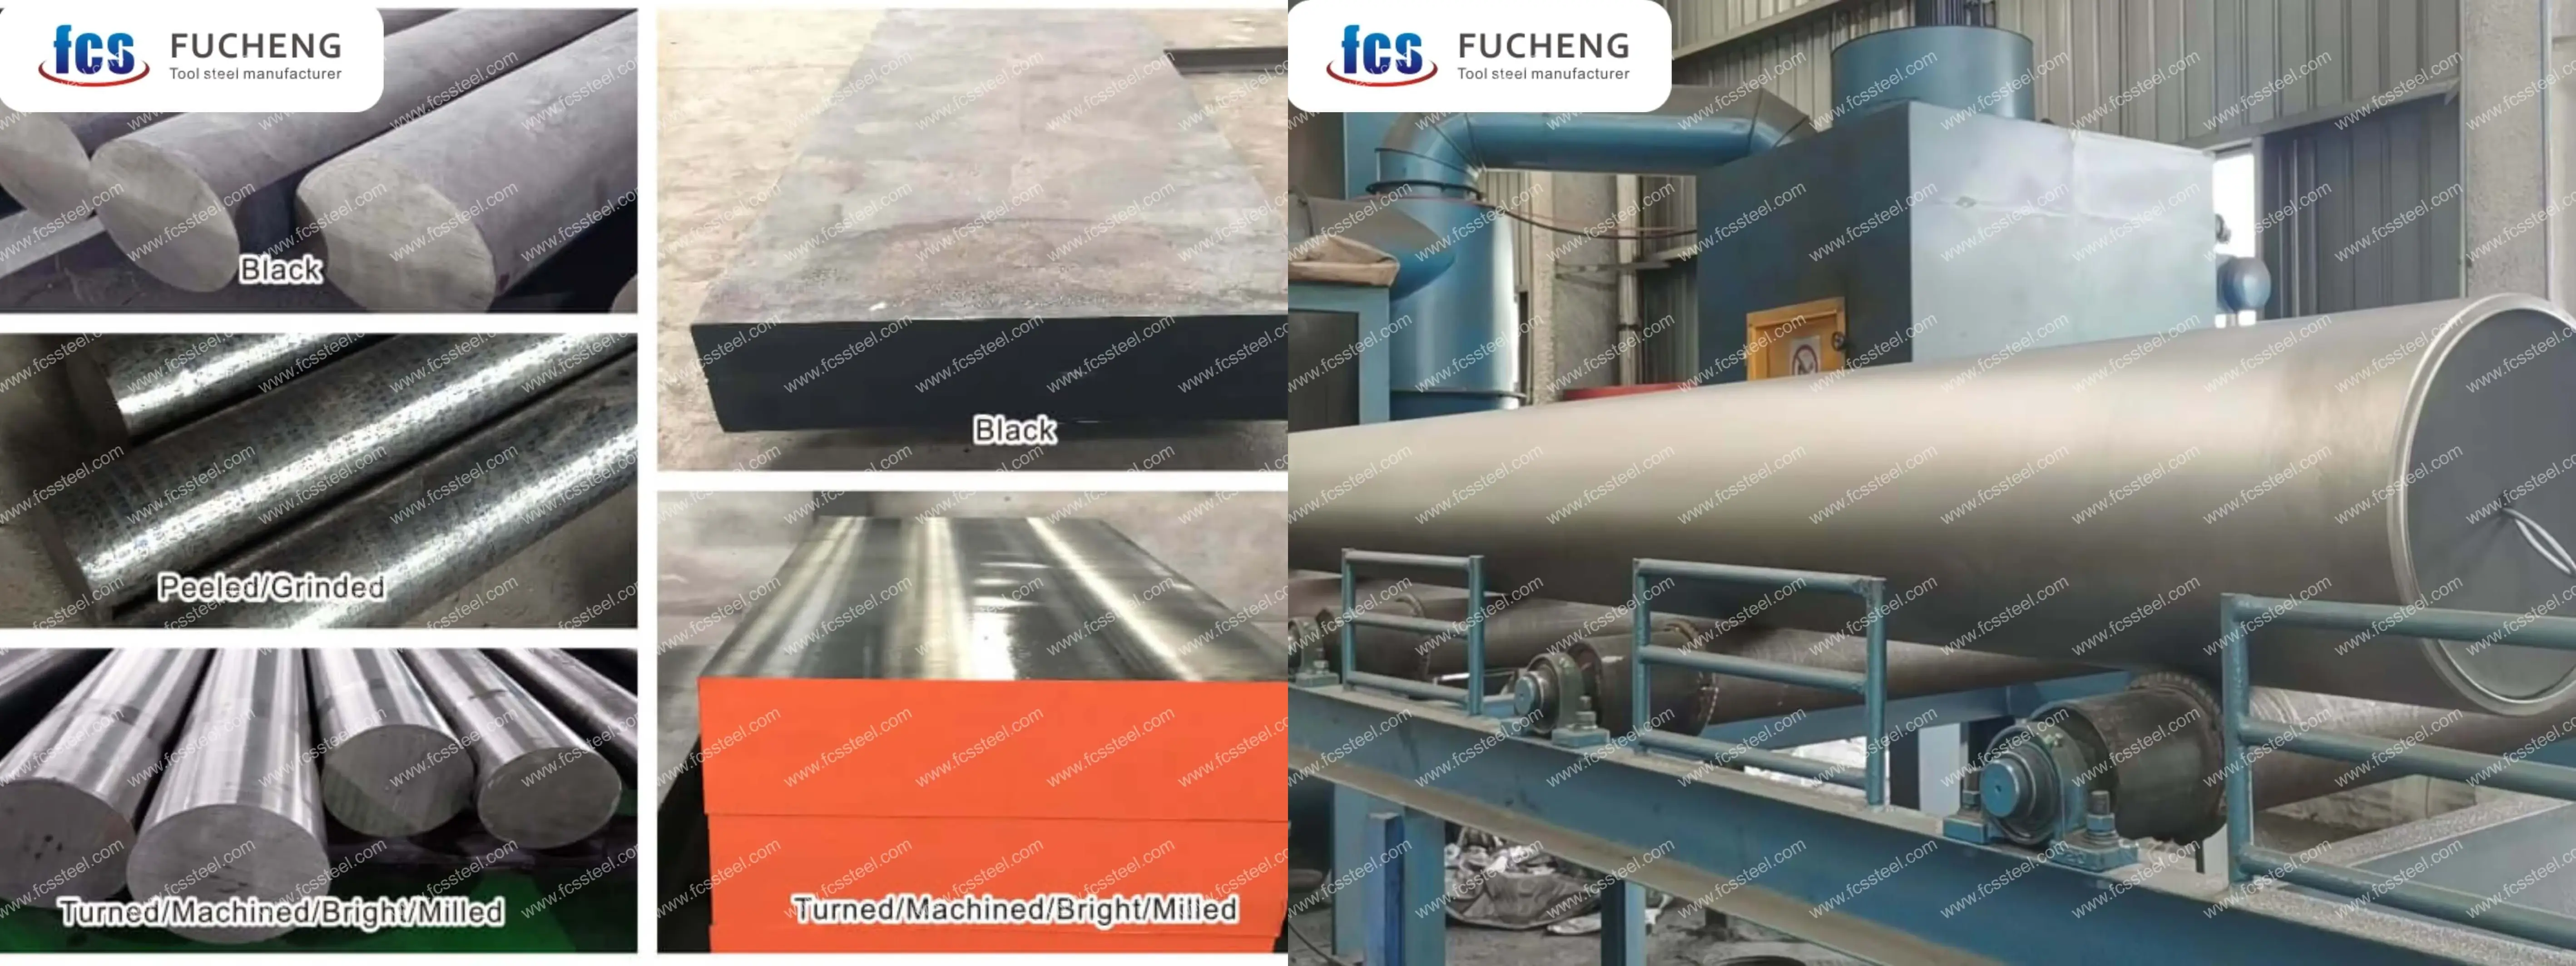
- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Acero para herramientas H21/1.2581/X30WCrV9-3 Refusión por electroescoria (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Composición química

Acero para herramientas H21 | 1.2581 | Proceso de tratamiento térmico X30WCrV9-3
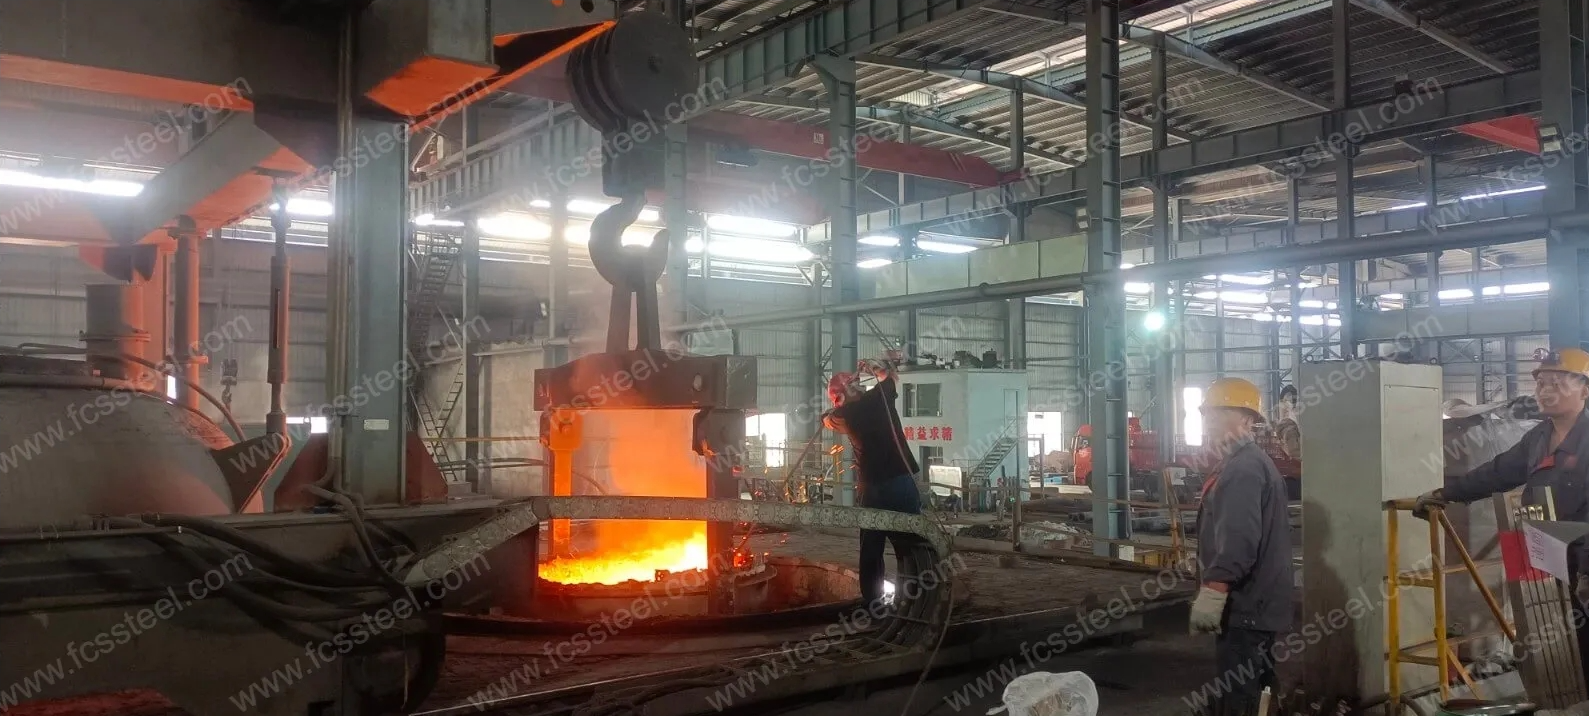
1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Inspección de calidad
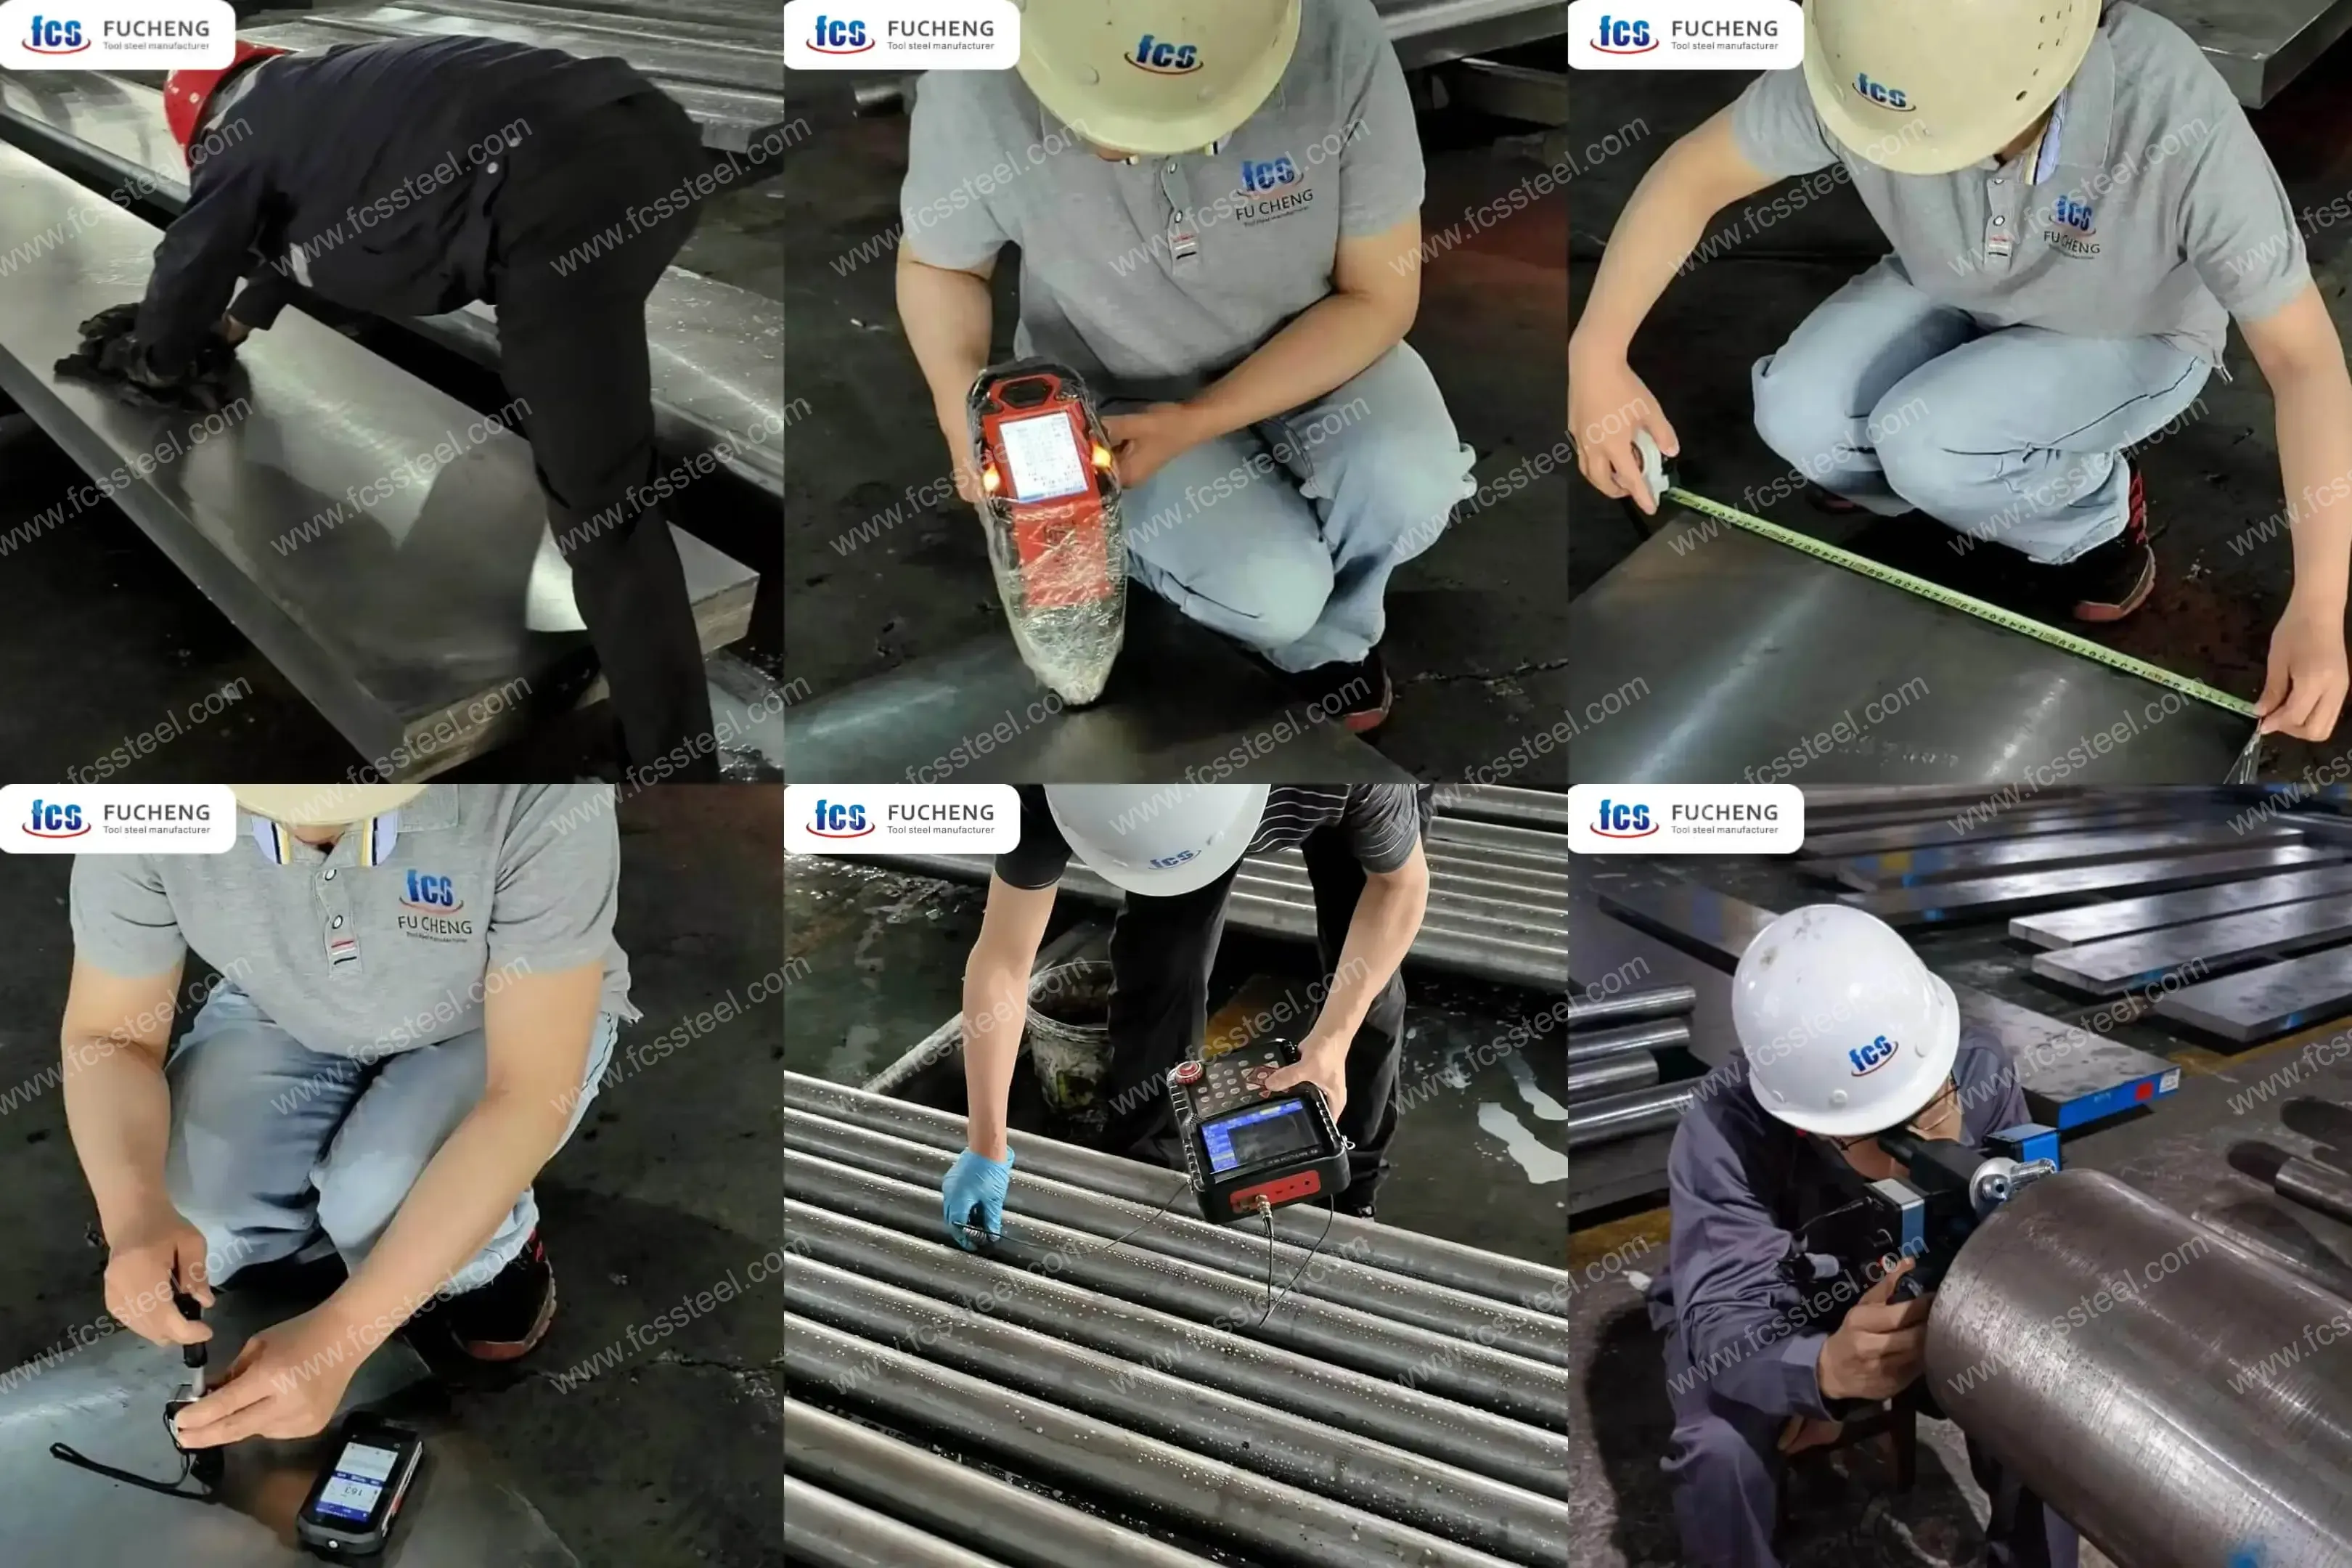
1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Especificaciones técnicas

Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Aplicaciones del producto
Moldes de fundición a presión de metales no ferrosos
El acero para matrices H21/1.2581/X30WCrV9-3 destaca en aplicaciones de fundición a presión de piezas de aluminio, zinc y magnesio. Su alto contenido de tungsteno proporciona una excelente resistencia a la fatiga térmica (fisuración por calor) y a la erosión por flujo de metal fundido. En una aplicación reciente en un importante proveedor de piezas de automoción, los moldes fabricados con nuestro acero H21 prolongaron su vida útil entre mantenimientos un 35 %, redujeron las paradas de producción y mejoraron la consistencia de las piezas.
Matrices y herramientas de forja en caliente
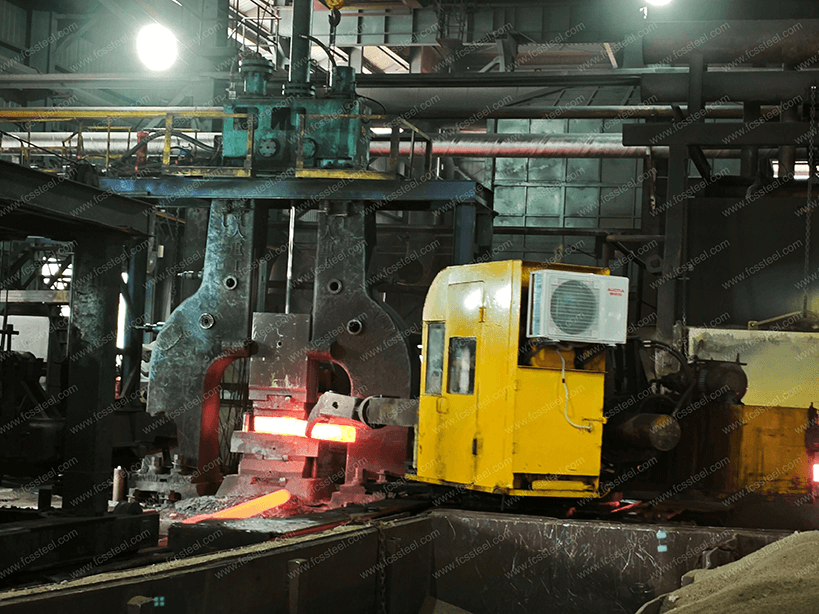
En aplicaciones de forja en caliente, este grado ofrece una excelente retención de dureza a altas temperaturas de trabajo. La equilibrada composición de la aleación garantiza una buena tenacidad, a la vez que resiste la deformación plástica común en las operaciones de forja. Los comentarios de los clientes indican una reducción significativa del desgaste en las herramientas de forja a martillo y prensa, especialmente en operaciones de gran volumen con frecuentes ciclos térmicos.
Matrices y herramientas de extrusión
Para herramientas de extrusión de aluminio y latón, el acero H21/1.2581/X30WCrV9-3 ofrece una excelente resistencia al desgaste y estabilidad dimensional. Su alta dureza al rojo previene el desgaste prematuro en el entorno de alta temperatura de las operaciones de extrusión continua. Un cliente que fabrica perfiles de aluminio para la construcción ha observado un aumento del 40 % en los lotes de producción entre ciclos de reparación de matrices tras cambiar a nuestro acero H21 con tratamiento térmico adecuado.
Cuchillas de corte en caliente y herramientas de acondicionamiento
La combinación de resistencia a la abrasión y tenacidad hace que este grado sea adecuado para operaciones de repasado en caliente, donde se requieren herramientas para cortar material a altas temperaturas. Las matrices de repasado y las cuchillas de corte mantienen sus filos durante más tiempo, lo que resulta en cortes más limpios y menores intervalos de mantenimiento.
Comparación de ventajas competitivas del acero para herramientas 1.2581 | H21 | X30WCrV9-3

Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Historias de éxito de clientes
Acero para herramientas 1.2581 | H21 | X30WCrV9-3 Información sobre la estructura de precios
Acero para herramientas 1.2581 | H21 | X30WCrV9-3: Preguntas frecuentes
P: ¿Cuál es la diferencia entre el acero para trabajo en caliente H21/1.2581/X30WCrV9-3 y H13?
R: La principal diferencia radica en los elementos de aleación. El H₂₄ contiene entre un 8.5 % y un 10 % de tungsteno, lo que proporciona una dureza al rojo superior y una resistencia al calor superior a la del 5 % de cromo. Acero para herramientas H13El H21 tiene mejor retención a temperaturas superiores a 550 °C, pero es ligeramente menos resistente que el H13.P: ¿Cuál es la relación entre las tres designaciones diferentes (H21, 1.2581, X30WCrV9-3)?
A. Estas son designaciones equivalentes para la misma aleación en diferentes sistemas estándar: H21 es la designación AISI (EE. UU.), 1.2581 es el número DIN (Alemania) y X30WCrV9-3 es la designación química para EN/ISO.P: ¿Cuál es la diferencia entre el grado ESR (refusión por electroescoria) y el grado estándar?
R: El material ESR se somete a un proceso de refundición adicional que reduce significativamente las inclusiones no metálicas y mejora la homogeneidad microestructural. Esto se traduce en mayor tenacidad, mejor capacidad de pulido y un rendimiento más consistente en aplicaciones críticas.P: ¿Cómo se compara la maquinabilidad de este acero con la de otros aceros para moldes?
A. La maquinabilidad en estado recocido es de aproximadamente un 40-50 % menor que la de los aceros para herramientas W1. Se recomienda encarecidamente el uso de herramientas de carburo y las velocidades de corte deben reducirse al 60-70 % de las utilizadas para el acero H13.P: ¿Este material es adecuado para moldes de plástico que trabajan a temperaturas moderadas?
A. Aunque puede utilizarse para el moldeo de plástico, el H21/1.2581/X30WCrV9-3 suele tener una especificación excesiva para temperaturas inferiores a 400 °C y no resulta rentable. Para el moldeo de plástico estándar, otros grados como el P20 o el H13 son más económicos.P: ¿Cuánto cambio dimensional se espera durante el tratamiento térmico?
A. El cambio dimensional típico durante el endurecimiento es un aumento del 0.15-0.20 %. Esto debe tenerse en cuenta en el diseño de herramientas, especialmente para aplicaciones de precisión.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |