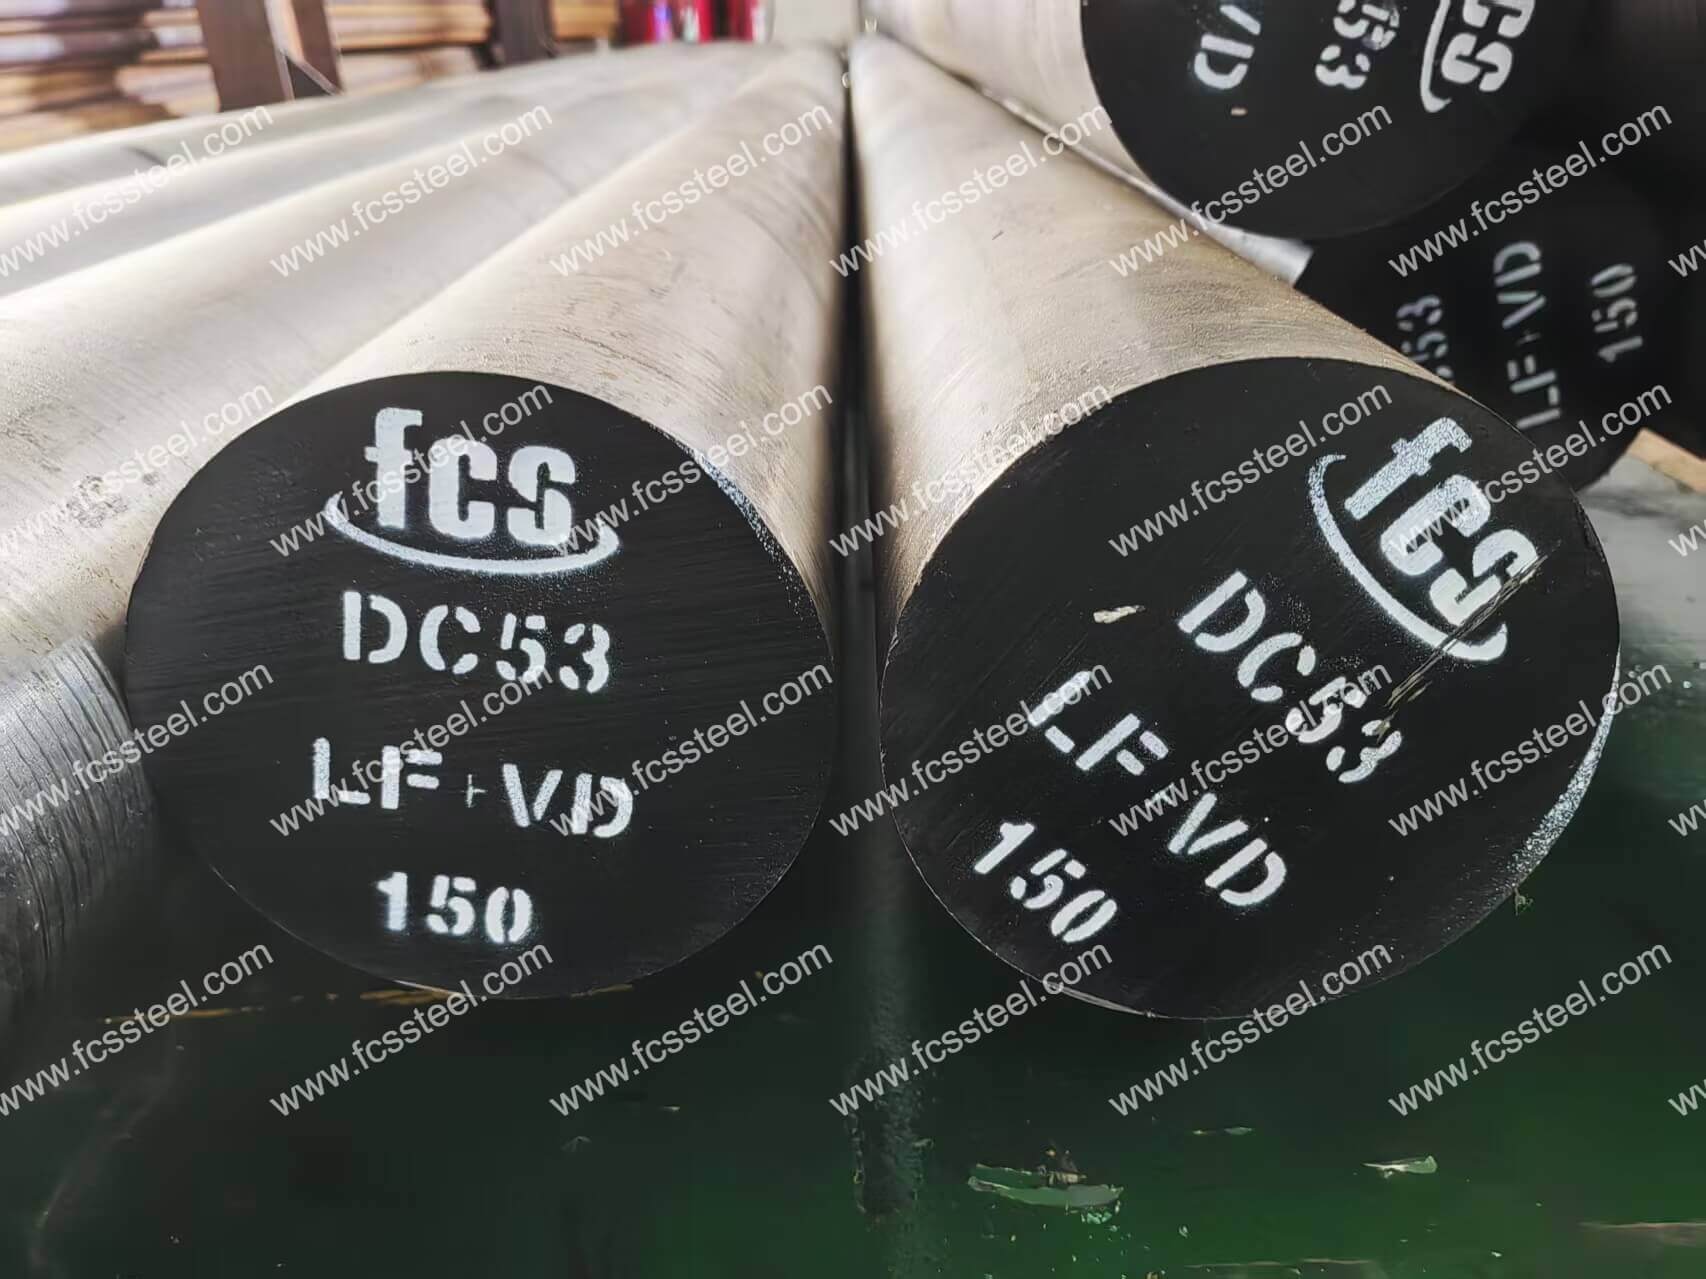
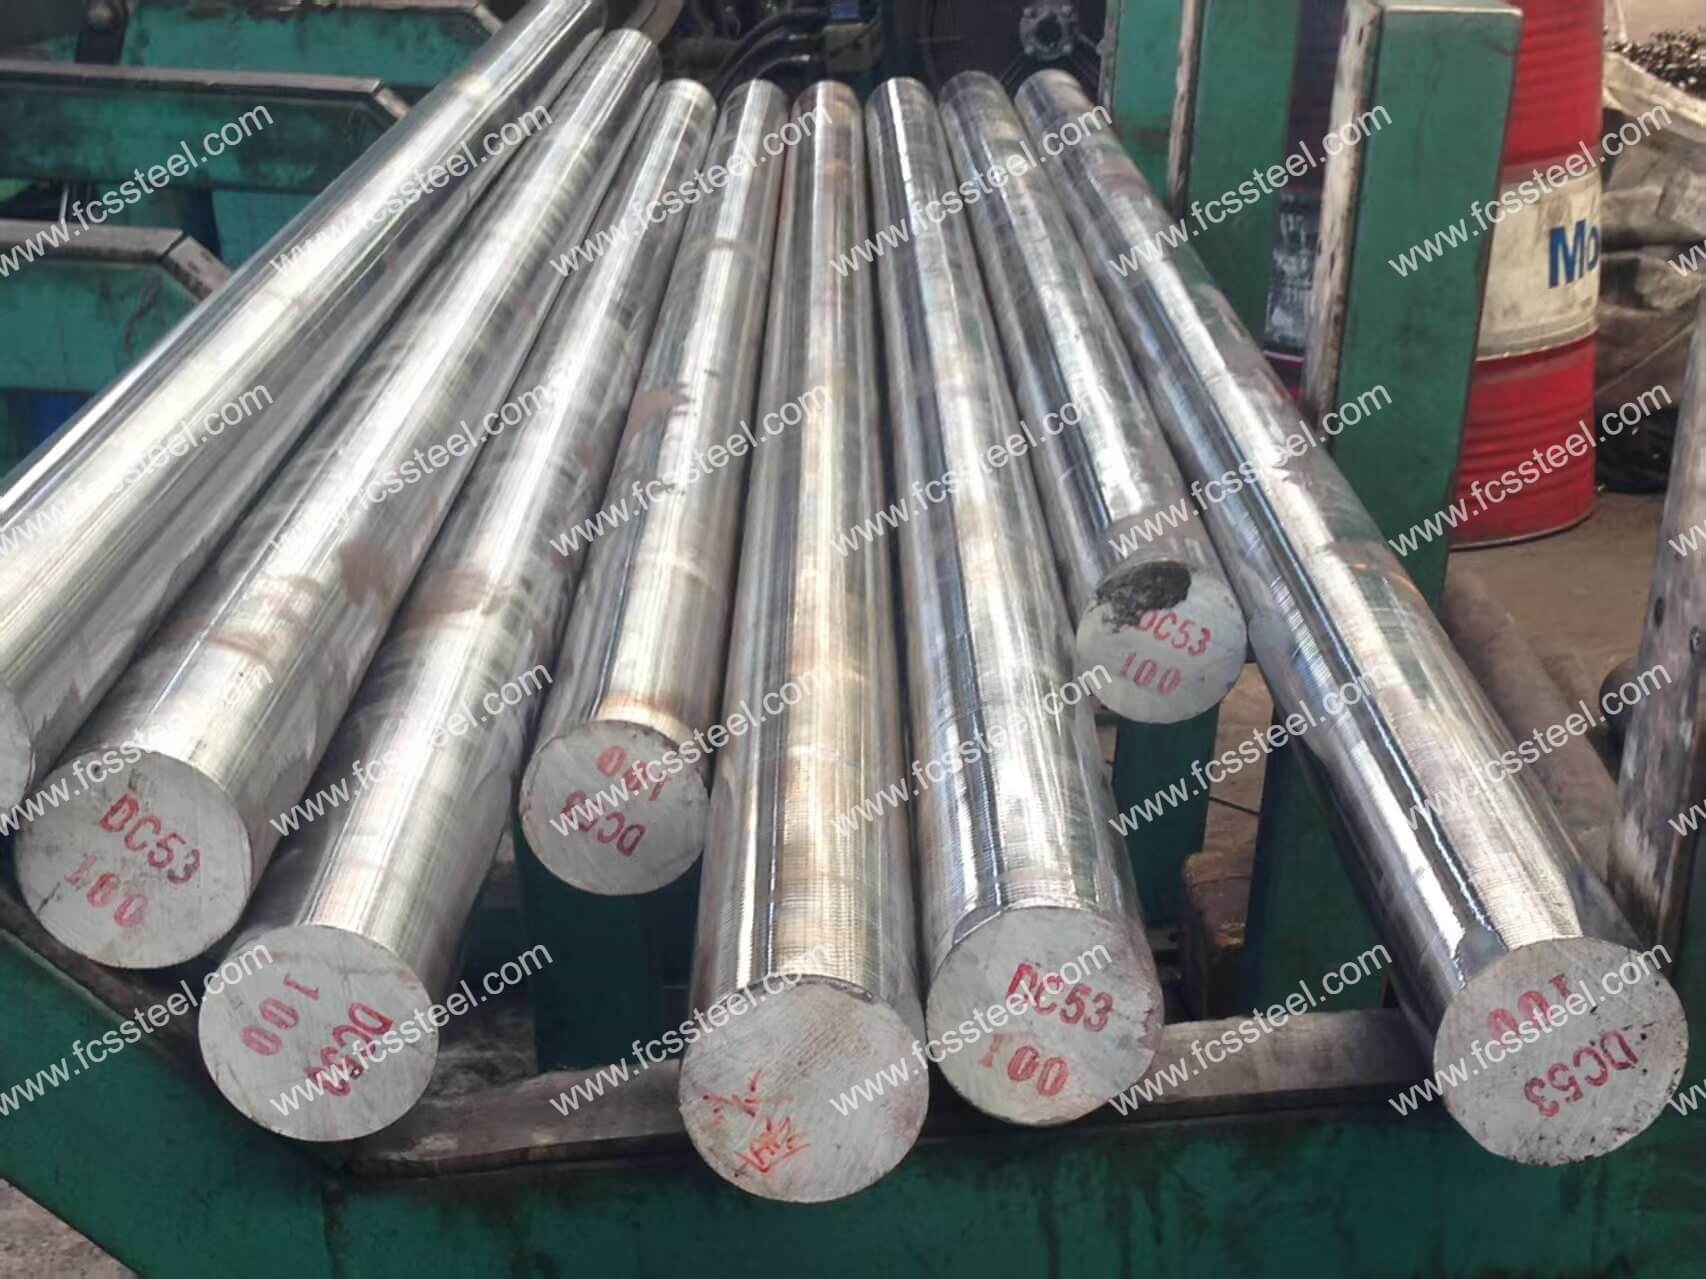
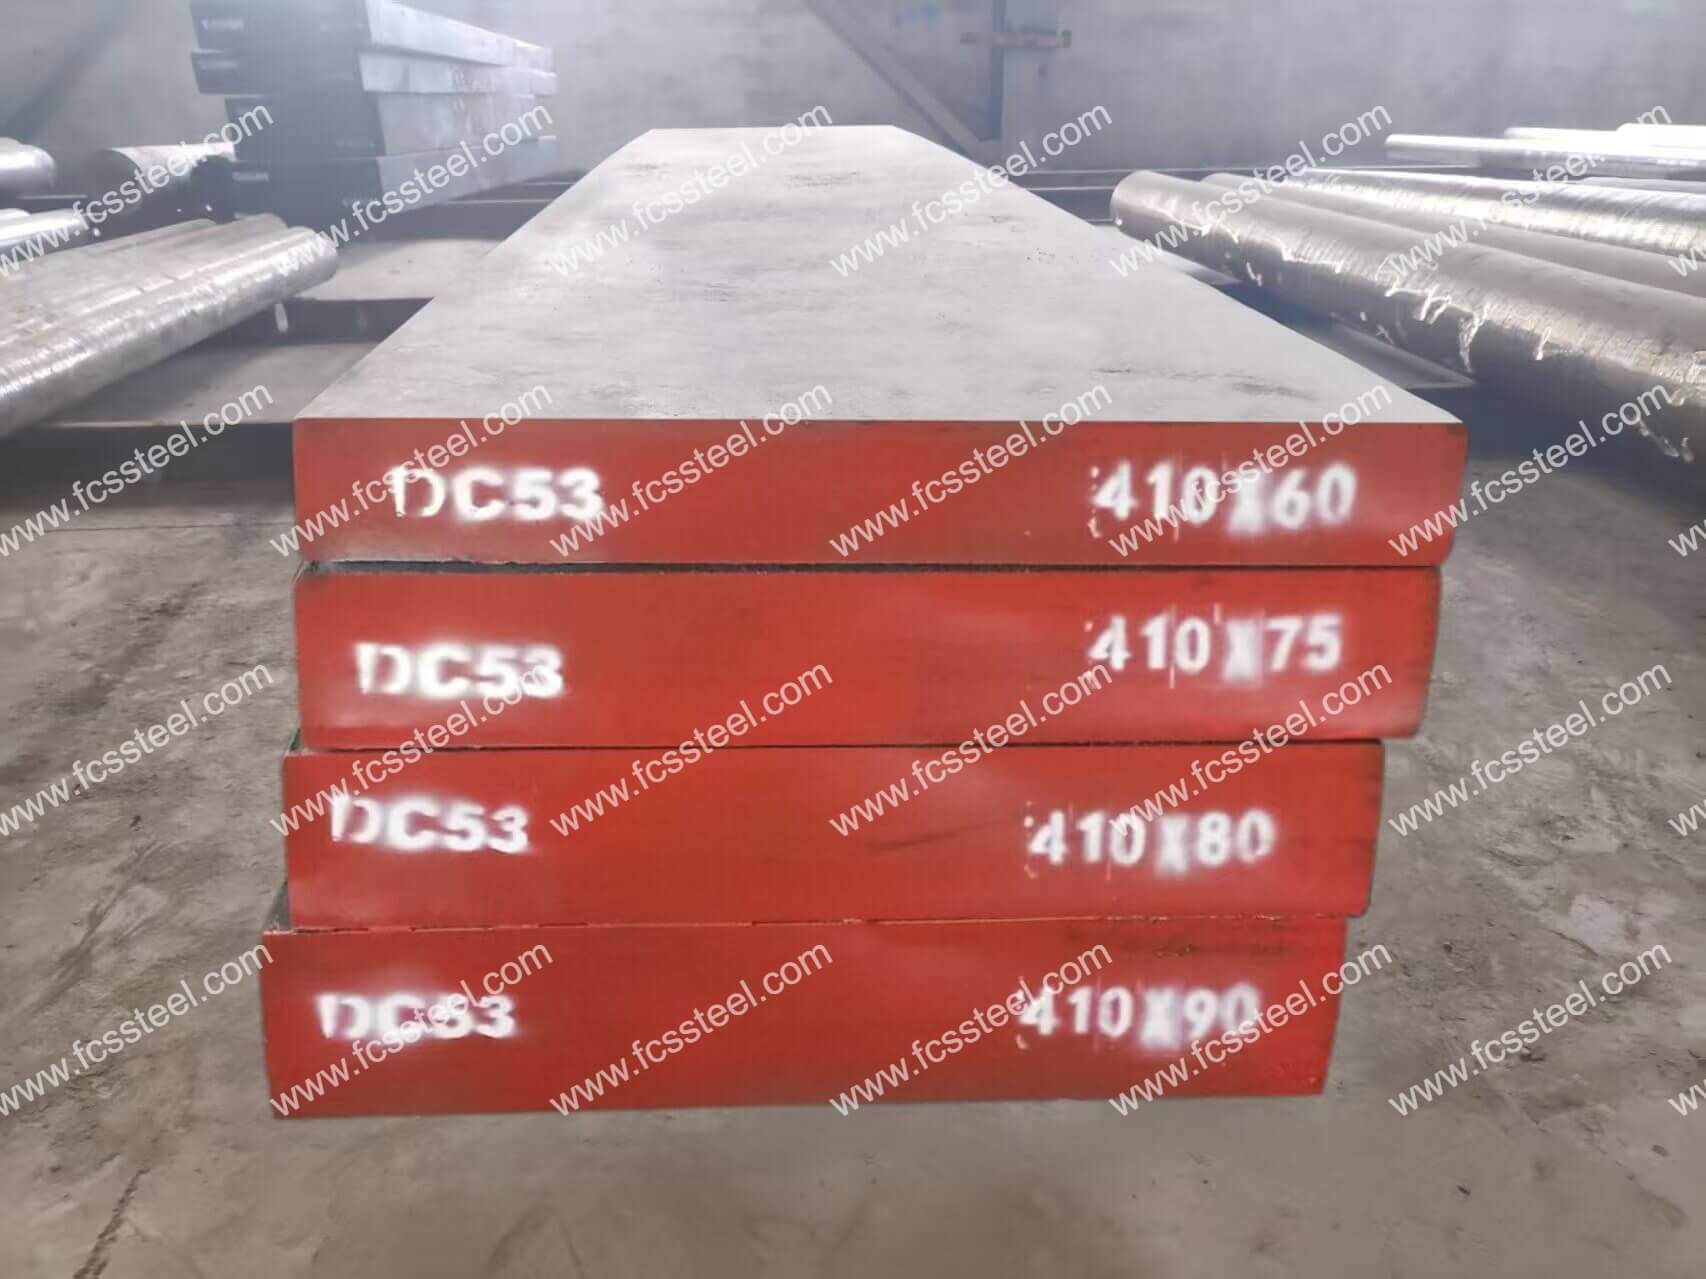
Acero para herramientas FCS DC53
El acero para herramientas FCS DC53 representa una nueva generación de aceros para moldes de trabajo en frío, diseñados para superar las limitaciones de los grados tradicionales D2 y SKD11.
Esta aleación de alta gama combina la excelente resistencia al desgaste de un acero para herramientas con alto contenido de carbono con una tenacidad y estabilidad dimensional significativamente mejoradas.
Los procesos de fabricación avanzados garantizan una distribución fina y uniforme del carburo dentro del material, lo que da como resultado una excelente retención del filo y resistencia al astillamiento, incluso en condiciones de alto impacto.
Esto se traduce directamente en una mayor vida útil de las herramientas, intervalos de mantenimiento más prolongados y menos interrupciones en la producción.
Para los fabricantes que se enfrentan a operaciones exigentes de conformado, estampado o corte, DC53 ofrece un equilibrio perfecto entre rendimiento y durabilidad: alta dureza sin fragilidad, excelente resistencia al desgaste con fácil mecanizado y una estabilidad dimensional excepcional durante el tratamiento térmico. El resultado es una herramienta de precisión que mantiene con exactitud las dimensiones críticas, ofrece un rendimiento constante y reduce significativamente los costes totales de producción.
DC53 es una marca comercial de Daido Steel y se menciona únicamente con fines comparativos técnicos. El material ofrecido es suministrado por FCS, no es el producto original Daido DC53. No existe ninguna relación ni respaldo por parte de Daido Steel.
Introducción a los productos de acero para herramientas
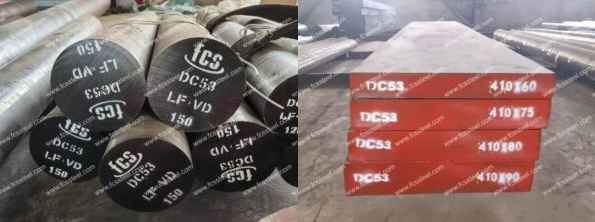
El acero DC53 se menciona únicamente con fines comparativos técnicos. Se trata de un acero para matrices de trabajo en frío de alta dureza y tenacidad, conforme a la norma industrial japonesa (JIS G4404), y mejorado a partir del SKD11 (Cr12MoV). Como grado superior al JIS SKD11, su principal objetivo de diseño es superar la limitación de los aceros tradicionales para trabajo en frío, que se caracteriza por una alta dureza que conlleva fragilidad. Su composición química se basa en una proporción equilibrada de carbono, cromo, molibdeno y vanadio, complementada con elementos como silicio y manganeso, controlando estrictamente las impurezas como el fósforo y el azufre. Pertenece a la categoría de aceros para herramientas de alta aleación.
Mediante un tratamiento térmico específico (temperatura de temple de 1020-1040 °C, temperatura de revenido de 520-530 °C), el FCS DC53 alcanza una elevada dureza de 62-63 HRC, mientras que su tenacidad duplica la del SKD11, reduciendo significativamente el riesgo de agrietamiento de la herramienta. Su diseño se basa en la optimización de la distribución de los carburos y la descomposición de la austenita retenida, mejorando así la maquinabilidad, la estabilidad dimensional tras el corte por hilo y la facilidad de reparación mediante soldadura, a la vez que mantiene una alta resistencia al desgaste y una gran robustez.
Como acero para matrices de trabajo en frío, el FCS DC53 se centra en las exigencias fundamentales de los procesos de trabajo en frío (como el estampado y el corte) en cuanto a resistencia al desgaste, resistencia al agrietamiento y estabilidad dimensional. Gracias a sus propiedades mecánicas más equilibradas, se ha convertido en el material de elección principal para matrices de trabajo en frío de alta gama y es ampliamente reconocido en el mercado mundial de aceros para herramientas como una alternativa mejorada al SKD11.
Tipos y opciones de acero para herramientas
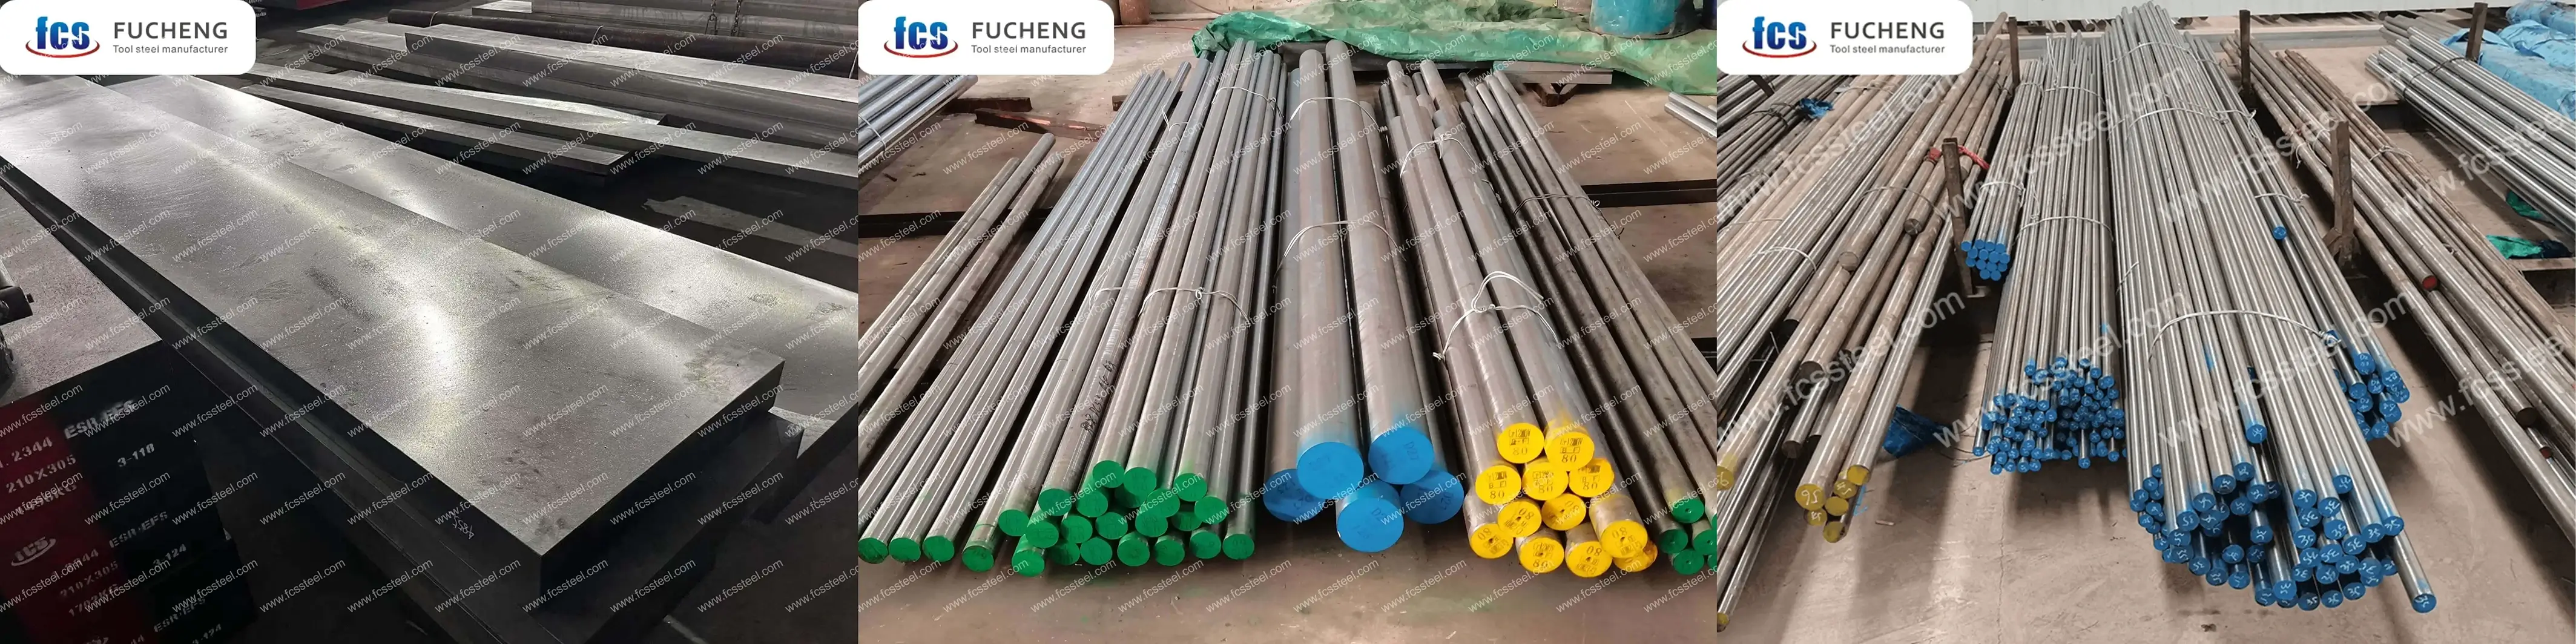
La siguiente tabla muestra el rango de tamaño, la condición de la superficie y los detalles de tolerancia para Acero para moldes SKD6:
Opciones personalizadas de acero para herramientas
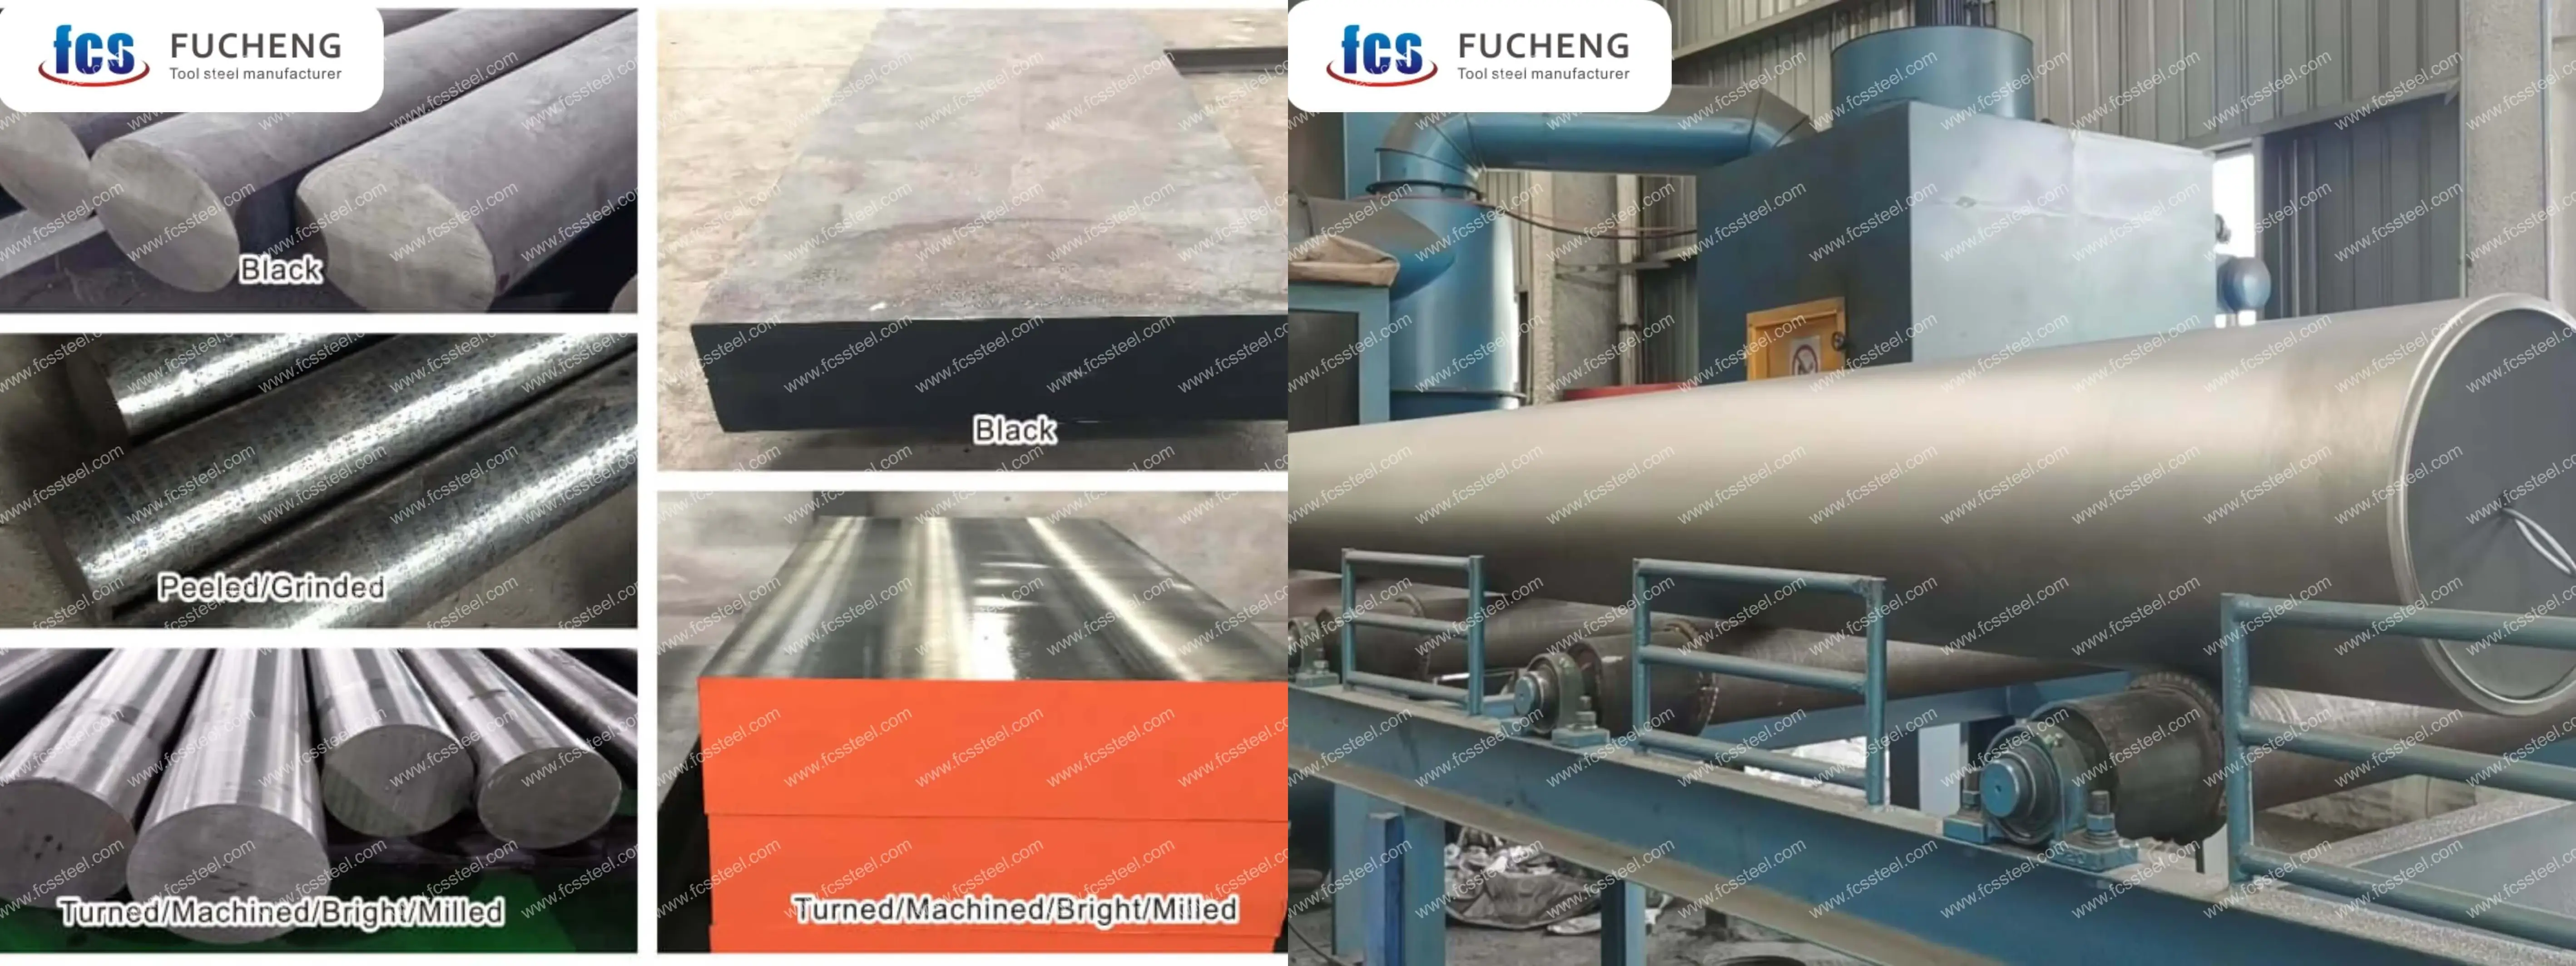
- Composición química personalizada: Se pueden producir según las normas GB, DIN, ASTM, JIS y otras. La composición química se puede personalizar individualmente.
- Especificaciones personalizadas: acero redondo (diámetro), placa (espesor, ancho) se pueden producir de forma personalizada.
- Embalaje especializado para almacenamiento a largo plazo o condiciones de transporte extremas: incluye pulverización de pintura negra por todos lados, envoltura con film plástico, pulverización de aceite antioxidante y envío en cajas de madera.
- Producción personalizada en base a muestras o acuerdos técnicos.
- Refusión electrolítica de acero para herramientas DC53 (ESR): opción premium con mayor pureza y propiedades isotrópicas para aplicaciones críticas.
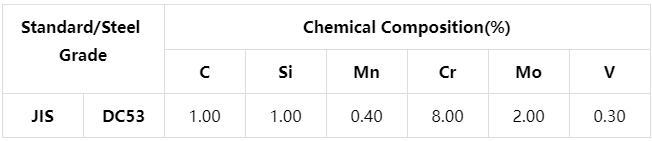
Composición química del acero para herramientas
Proceso de tratamiento térmico del acero para herramientas
1.Recocido
2.ahogar
3.Templado
4.Precauciones
El proceso de calentamiento debe controlar la velocidad para evitar un aumento excesivo de temperatura que provoque oxidación y descarburación de la superficie de la pieza. Se puede utilizar una atmósfera protectora o colocar carbón vegetal y otros agentes antidescarburantes en el horno.
Al enfriar y templar, elija el medio de enfriamiento y el método de enfriamiento adecuados según la forma y el tamaño de la pieza de trabajo para garantizar el efecto de enfriamiento y reducir el riesgo de deformación y agrietamiento.
Inspección de calidad del acero para herramientas
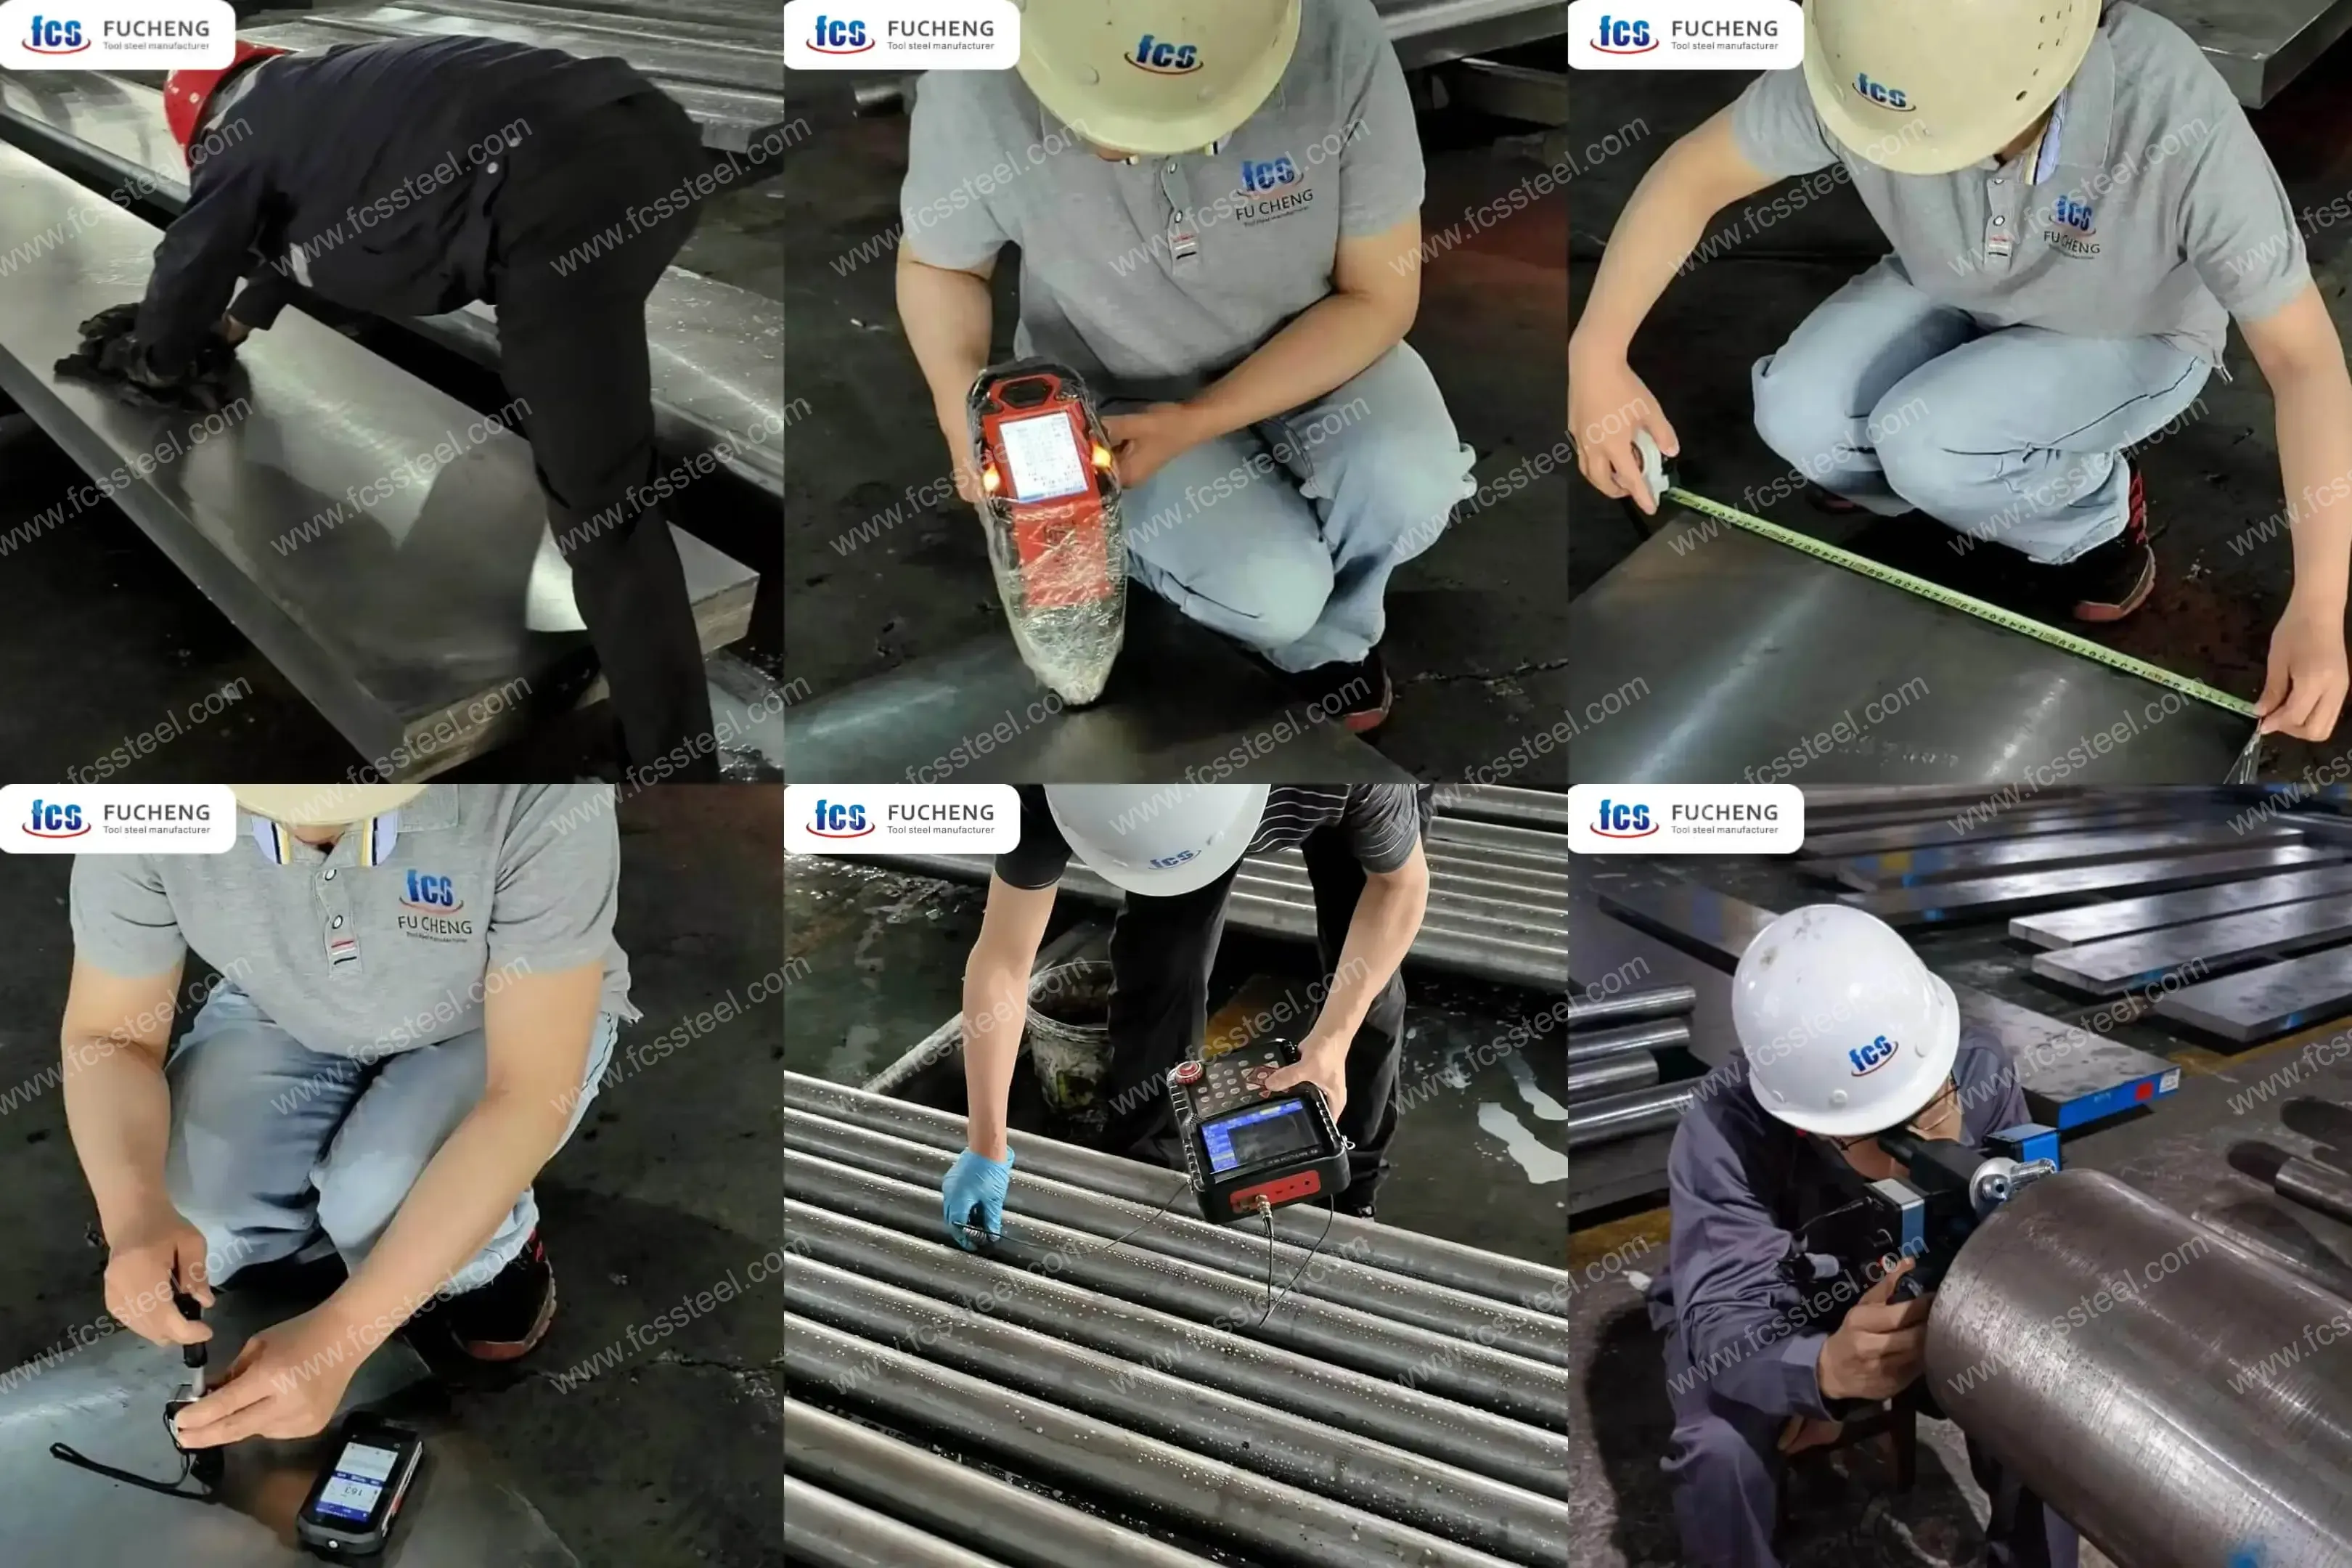
1. Inspección del estado de la superficie
2. Prueba de composición química
3. Inspección de dimensiones y tolerancias
4. Prueba de dureza
5.Pruebas ultrasónicas
6. Inspección de la microestructura
(1) Análisis metalográfico
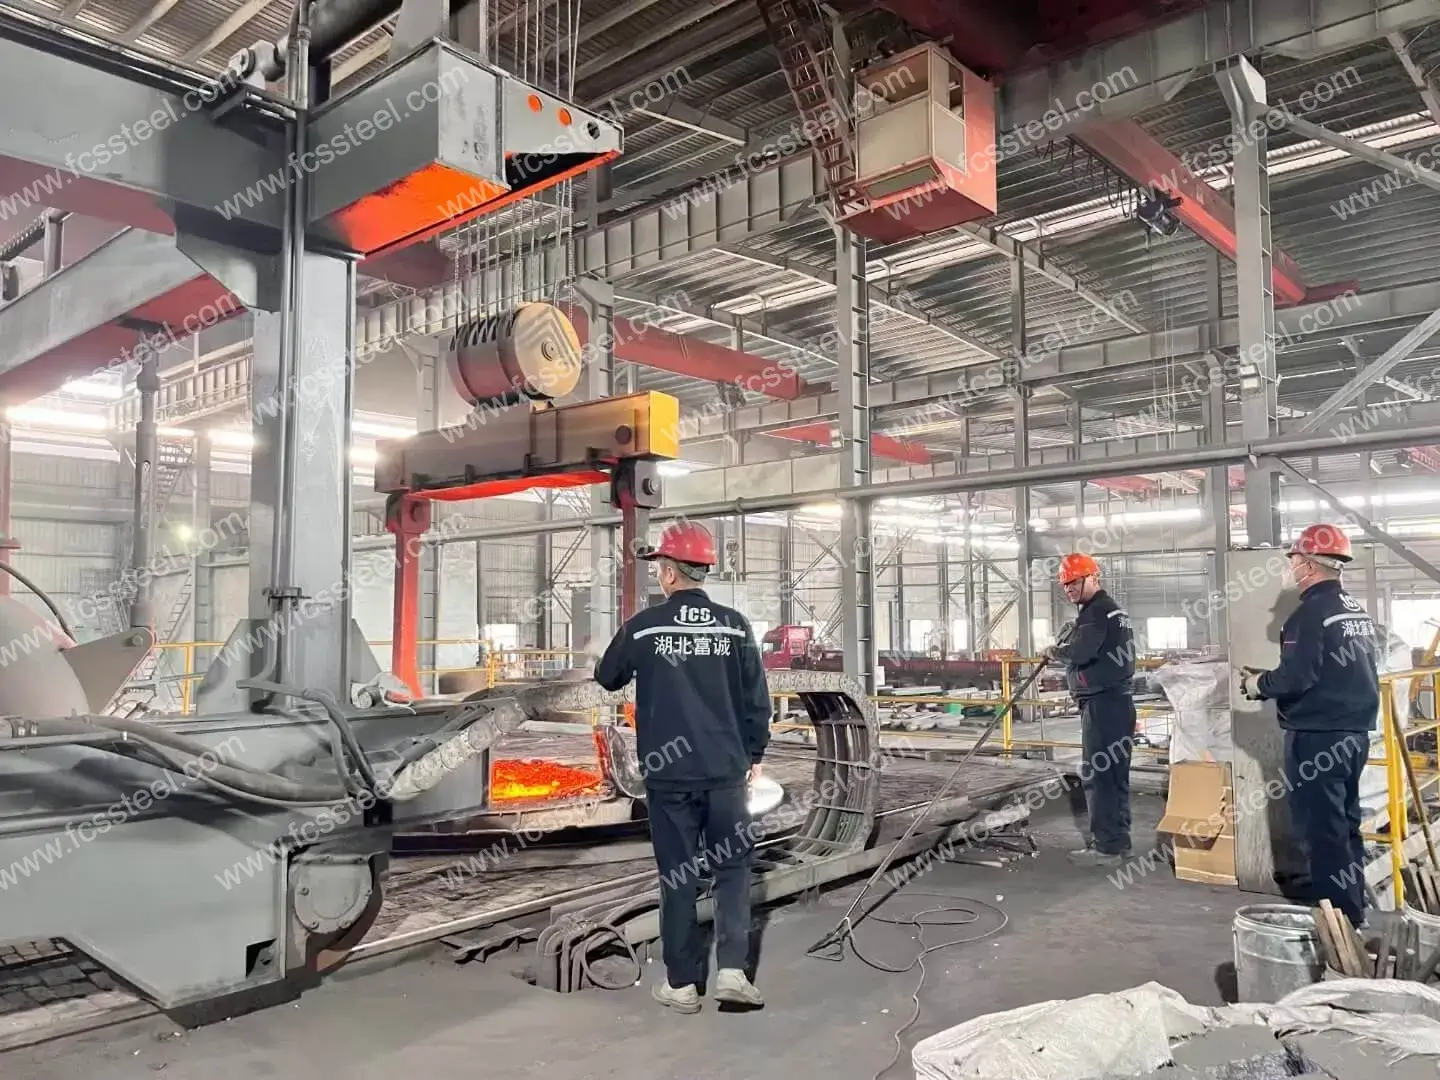
La fábrica de FCS utilizará un instrumento de análisis metalográfico para detectar el estado de la microestructura después del tratamiento térmico, incluida la distribución de carburo, la morfología de la martensita, el contenido de austenita residual, etc.
(2) Clasificación del tamaño de grano
Especificaciones técnicas del acero para herramientas
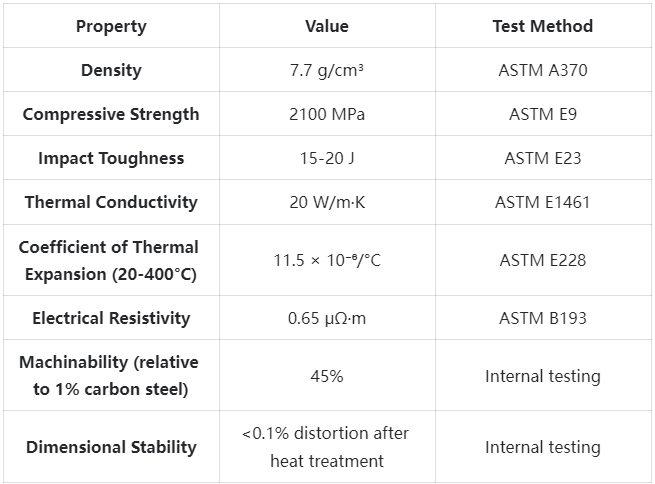
Aplicaciones de productos de acero para herramientas
Herramientas de conformado y doblado en frío
El DC53 combina resistencia al desgaste y tenacidad para operaciones complejas de conformado en frío. Según la opinión de fabricantes de dispositivos médicos de precisión, las herramientas de conformado DC53 duran hasta un 40 % más y el mantenimiento se reduce significativamente. La resistencia del material a la deformación y rotura por alta tensión se traduce en una mayor uniformidad en la calidad de las piezas y menos interrupciones en la producción.
Troqueles y punzones de corte fino
La resistencia al desgaste y la robustez de los filos del DC53 lo hacen especialmente adecuado para operaciones de troquelado fino. Cuando un fabricante líder de productos electrónicos cambió al DC53 para el troquelado de chapa metálica eléctrica, la vida útil de las herramientas aumentó un 65 % y la calidad de los filos troquelados mejoró notablemente. La capacidad del material para mantener un filo preciso reduce la necesidad de acabados posteriores.
Moldes de inyección de plástico resistentes al desgaste
Al moldear polímeros reforzados con fibra de vidrio o minerales, los aceros para moldes convencionales suelen desgastarse prematuramente debido a las zonas de alta fluencia. El DC53 combina resistencia al desgaste con un alto grado de pulido. Los fabricantes de moldes informan que, al procesar plásticos de ingeniería con un 30 % de fibra de vidrio, las cavidades/núcleos de DC53 mantienen el acabado superficial y la precisión dimensional durante aproximadamente 250 000 ciclos más que los moldes P20 comparables.
Moldes para laminar alambre
La combinación de resistencia a la abrasión y tenacidad hace que el DC53 sea ideal para aplicaciones de laminación de alambre. Un fabricante de sujetadores utiliza matrices DC53 para procesar roscas de alta resistencia y ha observado un aumento del 55 % en la producción entre los intervalos de mantenimiento de las matrices. El mejor acabado superficial del alambre laminado también mejoró el rendimiento a la fatiga de los sujetadores terminados.
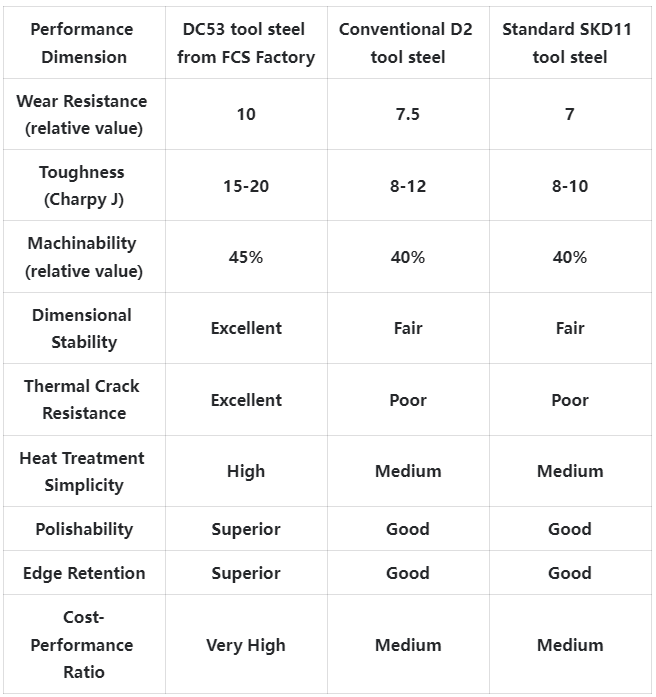
Comparación de las ventajas competitivas del acero para herramientas
Casos de éxito de clientes del sector del acero para herramientas
Información sobre la estructura de precios del acero para herramientas
Preguntas frecuentes sobre aceros para herramientas
P: ¿Cómo se compara el acero DC53 con los aceros para herramientas convencionales D2/SKD11?
A: El acero DC53 presenta una resistencia al desgaste un 35 % superior y una tenacidad 2.5 veces mayor que la de los aceros convencionales (SKD11 convencional). Esta combinación única previene el desgaste progresivo y el desprendimiento repentino de material. Además, el DC53 ofrece una mejor estabilidad dimensional durante el tratamiento térmico.P: ¿El DC53 requiere un tratamiento térmico especial?
R: El proceso de tratamiento térmico del DC53 es similar al de otros aceros para herramientas, pero requiere un control de temperatura más preciso (±5 °C) para lograr un rendimiento óptimo. Se recomienda el tratamiento térmico al vacío (para minimizar la deformación) en formas complejas.P: ¿Se puede sustituir directamente un diseño de molde existente por el DC53?
R: En la mayoría de los casos, es posible la sustitución directa sin modificaciones. Sin embargo, en algunas aplicaciones, los ingenieros pueden recomendar la optimización del diseño (por ejemplo, ajustar la geometría del borde, reducir el ángulo posterior) para aprovechar al máximo el rendimiento mejorado del DC53.P: ¿Cómo se compara la maquinabilidad con la de otros aceros para herramientas?
A: La maquinabilidad del DC53 en estado recocido es comparable o superior a la del D2/SKD11. Con parámetros de corte adecuados, se puede lograr una excelente calidad superficial y una vida útil razonable de la herramienta. En estado templado, a pesar de su alta dureza, su rectificabilidad sigue siendo mejor que la de la mayoría de los aceros para herramientas convencionales.
Información Adicional
| Peso | 45 kg |
|---|---|
| Dimensiones | 165 x 60 cm |