
Introducción:
Miles de matrices de precisión fallan prematuramente cada año. No culpe a la calidad del acero D6 . El verdadero problema radica en los errores del tratamiento térmico. Un solo desliz convierte una aleación de primera calidad en chatarra costosa. Tal vez acelere el temple. O quizás no disuelva los carburos durante el calentamiento. El agrietamiento y la deformación le hacen perder dinero, pero puede prevenirlos. Descubra dónde falla el procesamiento térmico del acero D6. Esto garantiza la fiabilidad que su línea de producción necesita.
Tabla 1: Protocolo optimizado de tratamiento térmico para acero D6
| Paso de proceso | Temperatura | Duración / Enfriamiento | Secretos de la tienda |
|---|---|---|---|
| Alivio del estrés | 650 700-° C | 2 h, enfriamiento lento del horno | Obligatorio después del mecanizado basto para evitar distorsiones. |
| 1er precalentamiento | 550 600-° C | 1.5 min/mm de espesor | Iguala la temperatura; minimiza el estrés térmico. |
| 2º Precalentamiento | 800 850-° C | Mantener hasta que el núcleo coincida con la superficie. | Prepara la microestructura para la austenitización. |
| Austenitización | 980 1020-° C | 30-60 minutos después de la igualación | 1020°C produce la máxima dureza; 980°C mejora la tenacidad. |
| Temple | Baño de aceite, sal o aire | Enfriar a 60-80°C | Utilice un horno de vacío con enfriamiento por gas de 2 a 5 bar para lograr precisión. |
| Temperamento | 180 550-° C | 2-3 ciclos, 2 h cada uno | El triple templado no es negociable para la estabilidad del D6. |
Fuente: Compilado a partir de las especificaciones de material AISI D6 y diagramas TTT estándar de la industria.
Error 1: Descuidar el alivio del estrés y el precalentamiento
¿Omitir el paso de alivio de tensiones? Su acero para herramientas D6 lleva una bomba de tiempo oculta. Las operaciones de mecanizado atrapan las tensiones en las profundidades del material. Déjelas ahí. Se combinan con las tensiones del tratamiento térmico y agrietan sus matrices incluso antes de que comience la producción.
Solución: El protocolo obligatorio para aliviar el estrés
Tras el desbaste, el alivio de tensiones a 650–700 °C durante 2 horas libera la energía atrapada durante el corte y el conformado. Las formas complejas requieren este paso, sin excepción. El tratamiento térmico ya reduce la tenacidad del acero D6 en un 50 % en comparación con su estado blando . Si a esto le sumamos las tensiones de mecanizado sin alivio, se acumulan las condiciones de fallo.
Las formas complejas con cavidades profundas o paredes delgadas presentan el mayor riesgo. Las tensiones se acumulan en los cambios de sección transversal. ¿Se calientan estas áreas sometidas a tensión durante el endurecimiento? Se deforman o agrietan justo donde más se necesita precisión.
Solución: precalentamiento lento para igualar la temperatura
La baja conductividad térmica del acero D6 exige paciencia. “Precalentar a 820–850 °C (1508–1562 °F). Esta etapa es fundamental para que el D6 prepare los carburos de cromo masivos para su disolución antes de alcanzar la temperatura final de austenización de 980–1020 °C (1796–1868 °F)”. La superficie se calienta más rápido que el núcleo. Esto crea diferencias de temperatura que separan el acero desde el interior.
Solución: Calcular el tiempo de remojo por espesor
Durante el proceso de austenización, se recomienda un tiempo de remojo de 1 hora por cada 25.4 mm (1 pulgada) de espesor. Este tiempo garantiza la disolución completa de los carburos y un calentamiento uniforme en toda la pieza. Un tiempo de remojo insuficiente provoca que los carburos permanezcan sin disolver en las secciones más frías, mientras que las superficies se sobrecalientan.
Las herramientas grandes o complejas dependen de la etapa final de precalentamiento a 820–850 °C para garantizar la estabilidad necesaria y evitar la deformación. Esto proporciona la estabilidad necesaria para evitar la deformación. Si a esto le sumamos un templado adecuado (enfriamiento a temperatura ambiente entre cada ciclo), este cuidadoso proceso proporciona la dureza de trabajo de 58–60 HRC por la que se conoce al acero D6. Sin fragilidad. Sin fallos prematuros.
Error 2: Disolución incompleta del carburo
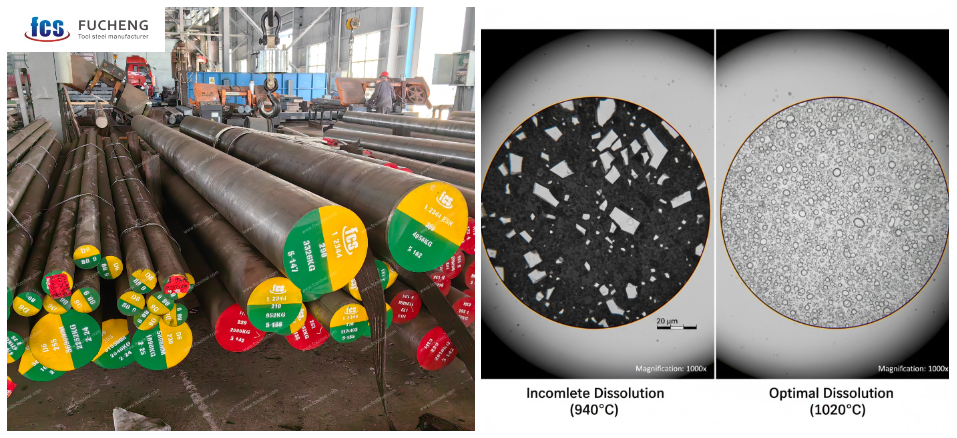
La disolución de los carburos determina el destino del acero para herramientas D6. O alcanza su máximo potencial o permanece quebradizo. Esta aleación combina un alto contenido de carbono ( 2.0-2.25 % ) con un 11-13 % de cromo . Esto crea carburos resistentes ricos en cromo. Es fundamental que estos carburos se disuelvan en la fase austenítica durante el calentamiento. Si se omite este paso, el carbono permanece bloqueado y la matriz no se endurecerá durante el temple.
Solución: Equilibrar la temperatura y el tiempo de retención
El acero D6 presenta tres tipos de carburo: MC (rico en vanadio) , M2C y M6C . Estos se disuelven a diferentes velocidades. Se recomienda utilizar el rango de temperatura de 980 a 1020 °C para su tratamiento. Un procesamiento adecuado reduce el volumen de carburo en aproximadamente un 69 % . Esto compacta la matriz con carbono y aumenta la dureza.
La temperatura requiere tiempo. A 940 °C, los carburos de cromo tardan 2 horas en disolverse al 50 % . Las secciones gruesas necesitan un mínimo de 4 a 6 horas . La mezcla de cromo ralentiza el proceso. Por lo tanto, nunca se debe apresurar. Si se hace con prisas, quedan carburos grandes y compactos incrustados en la matriz.
Diagnóstico: Cómo detectar fallos de disolución
Los tiempos de remojo cortos dejan huella: una diferencia de dureza. Supongamos que la superficie alcanza los 60-62 HRC , pero el núcleo se mantiene en 55-58 HRC . Esa caída de 3 a 7 puntos demuestra una disolución incompleta en el interior. Bajo el microscopio, se pueden observar carburos sin disolver de más de 10 μm . Las secciones gruesas, como los moldes de 200 mm, son complicadas. A menudo se necesitan de 8 a 12 horas a 980 °C para superar el retardo de calentamiento del núcleo. Esto significa un tiempo de mantenimiento entre un 20 % y un 50 % mayor que el que sugieren los cálculos estándar.
Solución: El protocolo de ecualización del núcleo
Para lograr una disolución uniforme, supervise la pieza. Utilice de 3 a 6 termopares en la superficie, el radio medio y el núcleo. Mantenga la carga a 800-850 °C . Espere a que la diferencia de temperatura descienda por debajo de 10 °C en todas partes. Esto requiere de 1 a 2 horas por pulgada de espesor.
Una vez equilibrado, aumente la temperatura gradualmente hasta alcanzar el valor objetivo a razón de 10-20 °C por hora . ¿El núcleo presenta un retraso superior a 20 °C ? Detenga el aumento de temperatura inmediatamente para ajustar el horno. Este método garantiza que toda la sección transversal alcance una dureza de trabajo uniforme de 58-60 HRC.
Error 3: Temple incorrecto y revenido retardado
Es fundamental elegir el medio de temple adecuado para el acero D6. Esta elección marca la diferencia entre una larga vida útil y la pérdida de material. El temple en aceite enfría más lentamente que el temple al aire, lo que permite alcanzar una dureza máxima de 64-66 HRC tras el temple. Sin embargo, un enfriamiento más lento genera mayor tensión interna. Los troqueles con formas complejas corren el riesgo de agrietarse durante el temple en aceite.
Si bien el temple en aceite proporciona la mayor dureza inicial, el temple en gas al vacío (aire) es preferible para matrices de precisión D6 para minimizar la distorsión y el riesgo de agrietamiento, a pesar de una velocidad de enfriamiento ligeramente más lenta que la del aceite. La distorsión se mantiene baja. ¿La desventaja? La dureza final disminuye en comparación con el aceite. Los baños de sales ofrecen un punto intermedio. Proporcionan velocidades de enfriamiento controladas que distribuyen la dureza uniformemente en secciones gruesas. Adapte su método de temple a la forma de la pieza y a sus necesidades. Las herramientas de precisión de paredes delgadas funcionan mejor con la menor tensión del enfriamiento por aire. Las matrices de troquelado de alta resistencia necesitan la máxima dureza del aceite.
Solución: Evite la trampa del temple retardado
¿Templar el acero D6 y olvidarse de él? Mala idea. La austenita retenida queda atrapada en la microestructura. Esta fase más blanda debilita las propiedades del acero. El acero se vuelve demasiado frágil sin un alivio de tensiones rápido. El revenido a 200 °C produce aproximadamente 60 HRC , la dureza objetivo para la mayoría de los trabajos de troquelado. «El acero D6 no presenta una caída lineal de la dureza. Tiene un pico de endurecimiento secundario ; el revenido a 520-530 °C permite que el material alcance 58-60 HRC , lo que proporciona el mejor equilibrio entre resistencia al desgaste y estabilidad dimensional para los procesos de electroerosión».
Seleccione la temperatura según las necesidades de su aplicación. Para el conformado en frío de chapa fina, se requiere una dureza de 60-62 HRC mediante un revenido a 200-300 °C. Para trabajos en caliente que exigen tenacidad, se recomienda un revenido de 56-58 HRC a 500-600 °C . Preste atención a la curva de revenido. Pequeñas variaciones de temperatura provocan grandes cambios de dureza en la estructura rica en cromo del acero D6.
Solución: Implementar el templado multietapa
Un solo revenido deja el trabajo a medias. Los ciclos de revenido dobles o triples transforman la austenita retenida en martensita entre cada calentamiento. Enfríe a temperatura ambiente después de cada ciclo; no se permiten atajos. Este enfriamiento completo permite que se forme nueva martensita a partir de la austenita restante. El siguiente ciclo de revenido trata esta nueva martensita.
Este método paso a paso mejora la consistencia de la dureza, la tenacidad y la estabilidad dimensional simultáneamente. Los troqueles de producción con tolerancias de ±0.005 mm requieren un triple revenido como estándar. Cada ciclo dura un mínimo de 2 horas a la temperatura objetivo. Este tiempo evita fallos de funcionamiento causados por cambios en la austenita retenida durante el uso del troquel.
Opinión de experto: “La causa más común de falla prematura en los troqueles D6 no es el material en sí, sino la austenita retenida que queda tras el revenido de un solo ciclo. El triple revenido es la única forma de garantizar el bloqueo dimensional.” — Consultor sénior de tratamiento térmico
Error 4: Ciclo único y sobretemperatura
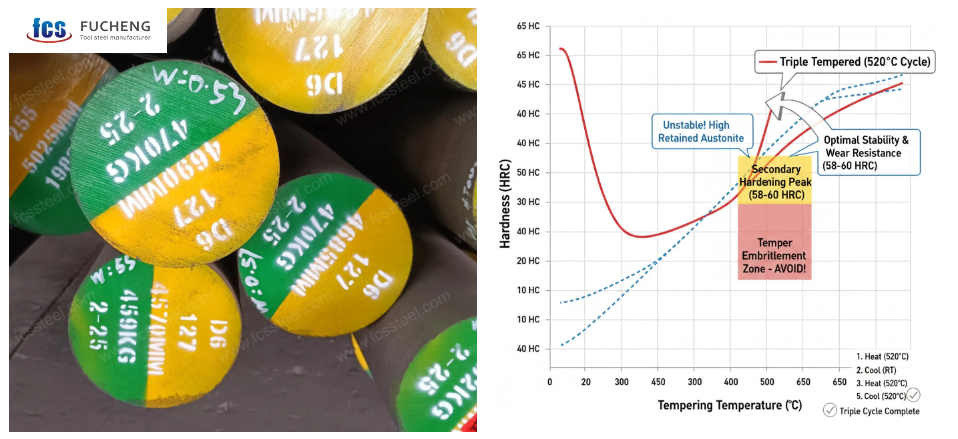
El acero D6 recién templado tiene una dureza de 64-66 HRC , lo que lo hace duro pero quebradizo. La austenita retenida se oculta en la microestructura como un reloj que avanza a toda velocidad. Un solo ciclo de revenido no solucionará esta inestabilidad. La austenita no transformada permanece bloqueada en su lugar, lista para transformarse durante el servicio. Esta transformación ocurre bajo carga y cambios de temperatura. ¿El resultado? Aparecen grietas semanas o meses después de que el troquel entre en producción. Las desviaciones dimensionales superan el 0.05 % . Esto arruina las tolerancias de precisión que tanto esfuerzo le costó conseguir.
Análisis: Por qué falla el templado de ciclo único
Los datos de la industria muestran que el revenido simple deja la austenita crítica sin transformar. Las matrices desarrollan grietas de servicio debido a este tratamiento incompleto. La inestabilidad dimensional se convierte en la norma, no la excepción. El acero intenta completar su transformación al cortar o conformar piezas. Las tensiones internas se acumulan durante esta conversión tardía. Las formas complejas con paredes delgadas o cavidades profundas se deforman bajo estas tensiones.
“Para matrices de precisión con tolerancias estrictas, el triple revenido a 520 °C es el estándar de oro de la industria. Esto garantiza que el alto volumen de austenita retenida en el acero D6 se transforme y estabilice por completo.”
El primer ciclo se realiza durante 1 hora por cada 25 mm de espesor . Se deja enfriar completamente hasta alcanzar la temperatura ambiente, sin excepciones. Este enfriamiento transforma la austenita retenida en martensita nueva. El segundo ciclo se realiza a la misma temperatura y durante el mismo tiempo. Este proceso templa la nueva martensita y, además, convierte la austenita restante. La estabilidad dimensional se mantiene por debajo del 0.05 % de variación . La dureza de trabajo se estabiliza en un valor constante de 58-60 HRC y permanece estable durante toda la vida útil del troquel.
Tabla 2: Revenido vs. Rendimiento (Tabla de Datos)
| Temperatura de revenido | Dureza (HRC) | Resultado de microestructura | Mejor aplicación (caso de uso) |
|---|---|---|---|
| 180 ° C-220 ° C | 61-63 | Martensita templada | Máxima resistencia al desgaste: ideal para matrices de conformación en frío y punzones de chapa fina. |
| 400 ° C | 54-56 | Zona de transición | Evite esta gama: Riesgo de fragilidad por temple y menor tenacidad al impacto. |
| 520 ° C-530 ° C | 58-60 | Pico de endurecimiento secundario | Ideal para estabilidad: esencial para matrices que requieren corte por hilo EDM o recubrimiento PVD. |
| 550 ° C | 54-56 | Precipitación de carburo | Matrices de precisión general donde se prioriza ligeramente la tenacidad sobre la dureza. |
| 600 ° C | 48-52 | Formación de sorbita | Alta tenacidad: Herramientas de alto impacto donde la resistencia al astillado es más crítica que el desgaste. |
| Crio (-185 °C) | +1-2HRC | Austenita retenida casi a cero | Ultraprecisión: Calibres y componentes aeroespaciales con tolerancias de (±0.005 mm). |
Solución: Evitar la zona de sobrecalentamiento
El control de temperatura distingue el éxito del fracaso. La curva de templado del D6 muestra picos de rendimiento claros:
| Temperatura de templado | Dureza resultante | Nota de rendimiento |
|---|---|---|
| 500 ° C | 56 HRC | Alta dureza, tenacidad reducida |
| 520 530-° C | 58-60 HRC | Pico óptimo de resistencia al desgaste |
| 600 ° C | 48 HRC | Propiedades equilibradas |
| > 600 ° C | <45 HRC | Colapso rápido de la fuerza |
Si superas los 600 °C, verás cómo se degrada el acero. A 680 °C , la pérdida por desgaste se duplica, alcanzando los 55.7 mg, en comparación con los 27.8 mg a la temperatura óptima de 550 °C. Los carburos crecen formando bloques. La martensita templada fina se descompone en sorbita templada, blanda y débil. Tras las pruebas de desgaste, la superficie se vuelve rugosa. Aparecen marcas de abultamiento plásticas. Los troqueles que deberían durar años se queman en cuestión de meses.
Incluso los cambios pequeños importan. Una variación de ±10 °C entre 500 y 600 °C te aleja del pico de dureza. ¿Demasiado frío? Se sacrifica la tenacidad manteniendo la fragilidad. ¿Demasiado caliente? La dureza disminuye más rápido de lo que aumenta la tenacidad. Este estrecho margen requiere pirometría precisa y un perfilado del horno adecuado.
Protocolo: El método del triple ciclo verificado
Los troqueles de producción con tolerancias de ±0.005 mm no pueden basarse en conjeturas. Siga este procedimiento maestro verificado:
- Aplacar: Calentar a 980-1020 ° C, remojar y luego enfriar a 60–80 °C para alcanzar 63–65 HRC.
- 1er temperamento: Calentar a 520-530 ° CMantener durante al menos 2 horas y luego enfriar al aire a temperatura ambiente. (Transforma la austenita).
- 2º temperamento: Repita el mismo ciclo. (Templa la martensita nueva).
- 3er temperamento: Repita una vez más. (Asegura el alivio de tensión final y el bloqueo dimensional).
Este triple ciclo libera las tensiones de temple que deja el revenido simple. Las formas complejas se mantienen estables en lugar de deformarse durante su uso. El cambio se produce en su horno, no en la línea de producción de su cliente. El endurecimiento secundario alcanza su punto máximo entre 520 y 530 °C, lo que proporciona la máxima resistencia al desgaste con superficies lisas y limpias. ¿Omitir el segundo ciclo? Se arriesga a que quede austenita retenida que cambia a su propio ritmo, nunca a su favor.
Error 5: Enfriamiento agresivo y mecanizado duro
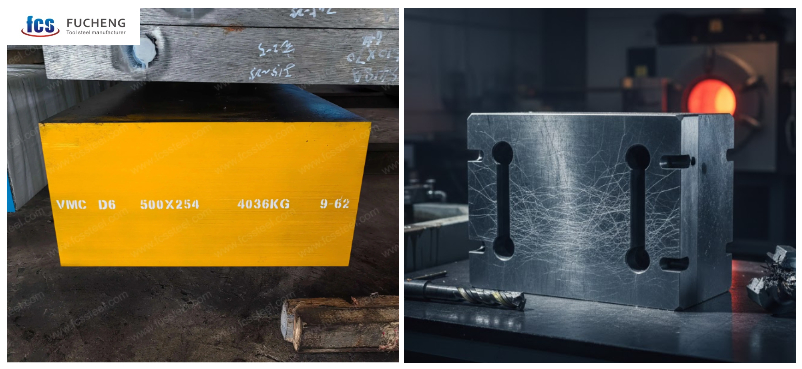
El ciclo de revenido ha terminado. Su acero D6 alcanza la dureza deseada. Una decisión apresurada sobre el enfriamiento anula horas de cuidadoso trabajo de tratamiento térmico. La forma en que se maneja el postratamiento distingue los troqueles que funcionan durante años de los que fallan en cuestión de semanas. Dos errores críticos causan la mayoría de los problemas: un enfriamiento agresivo después del revenido y el intento de mecanizar material endurecido.
Solución: Enfríe con aire suavemente, nunca con agua.
El acero D6 recién templado a 210 °C necesita un enfriamiento lento al aire hasta alcanzar la temperatura ambiente . Nunca lo enfríe en agua. El enfriamiento con agua provoca un choque térmico que reactiva las tensiones que se eliminaron hace dos horas. La rápida caída de temperatura desde los 210 °C causa una contracción de la red cristalina , lo que genera nuevas fracturas en toda la estructura metálica. Estos defectos internos contribuyen a una pérdida de rendimiento del 28 % durante su uso.
En su lugar, siga este método de enfriamiento comprobado:
- Retirar del horno de templado a 210°C.
- Aire fresco en aire quieto—sin ventiladores de refrigeración forzada
- Espere hasta que se complete el equilibrio térmico a temperatura ambiente
- Utilice atmósfera de gas inerte (argón) para evitar la oxidación superficial
- Evite apilar piezas—mantenga un flujo de aire uniforme alrededor de cada pieza
En entornos de producción, se requiere paciencia. ¿Apilar matrices calientes? Las piezas centrales se enfrían más lentamente que los bordes. Esto crea diferencias de temperatura que deforman las dimensiones precisas que se lograron mantener dentro de tolerancias de ±0.005 mm.
Actualización: Aumento del rendimiento con criogenia
Las aplicaciones avanzadas se benefician del tratamiento criogénico a -185 °C durante 20 a 40 horas después del revenido estándar. Este tratamiento en frío profundo favorece la formación de carburos finos, lo que aumenta la resistencia al desgaste. Las investigaciones realizadas con acero D6 muestran que la velocidad de enfriamiento óptima durante el ciclo criogénico es de 3 °C por minuto . Velocidades más rápidas provocan choque térmico, mientras que velocidades más lentas suponen una pérdida de tiempo de producción sin ningún beneficio adicional.
Los factores clave que controlan los resultados criogénicos se desglosan de la siguiente manera:
– Tiempo de retención: 49.01% del impacto total en el rendimiento
– Tasa de enfriamiento: 27.74% contribución
– Número de ciclos: 18.85% influir
El tratamiento criogénico profundo a -185 °C supera al tratamiento superficial a -63 °C. Las pruebas de desgaste pin-on-disk demuestran que el tratamiento criogénico profundo reduce el volumen de desgaste a cargas y velocidades elevadas. Tras el tratamiento criogénico, estabilice las piezas a temperatura ambiente durante al menos una semana . Este periodo de envejecimiento permite que se complete la formación de carburo secundario. El resultado ofrece la máxima resistencia al desgaste con dimensiones estables.
Los periodos de tenencia superiores a 40 horas muestran rendimientos menores . Las tenencias prolongadas, superiores a 5 horas, conllevan el riesgo de crecimiento de carburo. Este crecimiento reduce las ganancias de dureza que se lograron.
Solución: Siga la secuencia de mecanizado correcta
El acero D6 endurecido a 64-66 HRC resiste el mecanizado estándar . El fresado o taladrado directo después del temple rompe las herramientas de corte y daña las superficies de los troqueles. La estructura rica en carburos a esta dureza genera una fuerza de corte excesiva, lo que destruye las herramientas en cuestión de minutos.
Secuencia de mecanizado adecuada para acero para herramientas D6:
- Máquina hasta tamaño casi final en estado recocido en Dureza Brinell 225 (después del recocido ablandamiento a 800-840°C)
- Dejar material de molienda de 0.5-1.0 mm en superficies críticas
- Completar todos los trabajos de perforación, fresado y mecanizado complejo. antes del endurecimiento
- Tratamiento térmico hasta dureza de trabajo. siguiendo los pasos adecuados
- Molienda final después del tratamiento térmico completo y estabilización
El acero D6 recocido a 225 HB se mecaniza como los aceros para herramientas comunes. Las fuerzas de corte se mantienen manejables. La vida útil de la herramienta sigue siendo económica. Después del endurecimiento a 64-66 HRC, se puede rectificar con muelas de diamante o CBN para obtener el tamaño final. El mecanizado por descarga eléctrica (EDM) funciona bien con el acero D6 endurecido cuando el rectificado no permite alcanzar características internas complejas.
Intentar el mecanizado estándar en D6 endurecido desperdicia herramientas de carburo. Se corre el riesgo de que se produzcan microfisuras en la superficie de la matriz. Estas grietas superficiales se propagan durante el servicio y se convierten en los grandes fallos que se intentaron prevenir mediante un cuidadoso tratamiento térmico. Planifique su secuencia de mecanizado durante la fase de diseño. Esto ahorra tiempo y costes de herramientas durante el proceso de fabricación de la matriz.
Tabla 3: Solución de problemas y diagnóstico
| Síntoma | Causa raíz primaria | Solución experta (remedio) |
|---|---|---|
| Apaga las grietas | Alivio del estrés omitido o calentamiento rápido | Implementar el precalentamiento escalonado de 820–850 °C. |
| Baja dureza del núcleo | Tiempo de remojo insuficiente | Aumentar el tiempo de austenización en un 20-30% para secciones gruesas (>100 mm). |
| Astillado de bordes | Sobrecalentamiento / Engrosamiento del grano | Mantener la austenitización por debajo de 1000 °C; comprobar la precisión del termopar del horno. |
| Inestabilidad de tamaño | Austenita retenida (solo 1 ciclo) | Cambiar al triple revenido a 520 °C |
| Grietas por molienda | Templado inadecuado o rectificado en seco | Asegúrese de realizar el tercer templado; utilice refrigerante por inundación o ruedas CBN. |
Conclusión
El tratamiento térmico D6 requiere más que una receta genérica. Debe controlar cuidadosamente el precalentamiento, la austenización y el revenido. Siga estas reglas para obtener matrices de alto rendimiento. Pueden durar 500,000 ciclos. Ignorarlas puede provocar fallos prematuros.
Evite los errores que enumeramos aquí. Previene el choque térmico. Además, garantiza que el carburo se disuelva correctamente. Esto le brinda la estabilidad que necesita su producción. No permita que los errores de proceso agoten su presupuesto. Revise su configuración con estas pautas hoy mismo. La elección entre ganancias y desperdicios a menudo reside en estos detalles.