
En stålblok ankommer uden synlige defekter. Dens hårdhed opfylder specifikationen, og ultralydstestning viser muligvis ingen indikationer på, at den kan afvises.
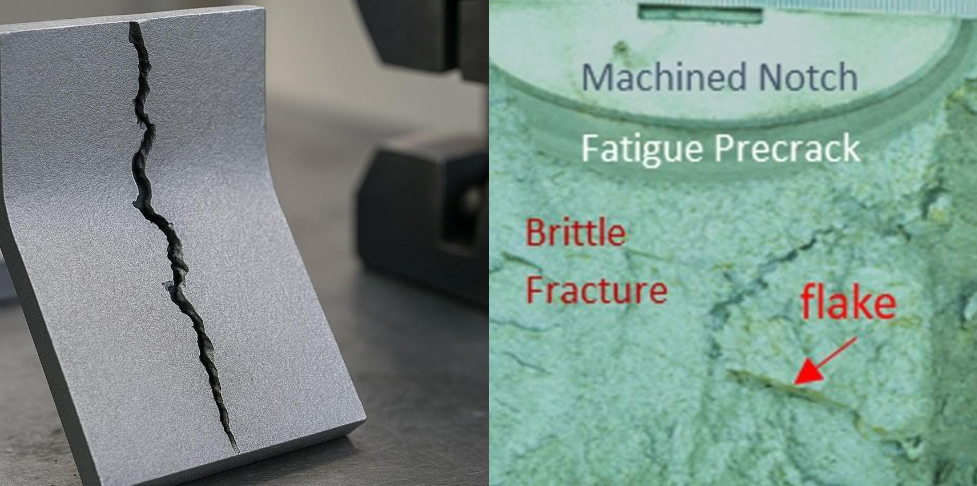
Flere uger eller måneder senere foretager kunden det første savsnit og finder indvendige revner eller hvide, flagelignende defekter.
Revnede stålet under opbevaring – eller var defekten allerede under udvikling før levering?
Vi har modtaget denne type feedback vedrørende blokke af 1.2083 / 4Cr13 , 1.2316 og 1.2714 med store tværsnit . Disse tilfælde kaldes ofte "lagringsrevner", men lagring er sjældent den egentlige årsag. Problemet opstår normalt under smeltning, smedning, afkøling eller varmebehandling. Tid og skæring lader det blot opstå.
Hvorfor er disse karakterer følsomme?
Disse ståltyper har forskellige sammensætninger og anvendelser, men store blokke deler to vigtige egenskaber: høj hærdbarhed og langsom afkøling i kernen.
|
Grade |
Relevant legeringsindhold* |
Hovedrisiko i store sektioner |
|---|---|---|
|
1.2083/4Cr13 |
Cirka 13% Cr |
Hydrogenflager, intern renlighed og kølestress |
|
1.2316 |
Cirka 16 % Cr med Mo; nogle varianter indeholder Ni |
Dyb hærdbarhed, sektionseffekt og restspænding |
|
1.2714 |
Cirka 4% Ni, 1.2% Cr og 0.5% Mo |
Langsom kerneafkøling, transformationsspænding og hydrogen |
|
1.2080 / D3 |
Cirka 2% C og 12% Cr |
Karbidseparation, lav sejhed og restspænding |
*De nøjagtige intervaller afhænger af den gældende standard og den individuelle leverandørspecifikation.
I en stor smedet blok afkøles overfladen først, mens midten kan forblive varm i mange timer. Temperaturgradienter og fasetransformation forekommer på forskellige tidspunkter på tværs af sektionen, hvilket skaber indre spændinger.
Legeringselementer forbedrer hærdbarhed, korrosionsbestandighed eller mekaniske egenskaber, men de gør også afkølingsruten mindre tilgivende. Dette betyder ikke, at disse kvaliteter naturligt revner under opbevaring. Det betyder, at stålproducenten skal kontrollere hydrogen, smedning og afkøling i henhold til den faktiske sektionsstørrelse.
Tre hovedårsager til forsinket revnedannelse
1. Hydrogenflager
Brint trænger ind i smeltet stål gennem råmaterialer og ovnindgange. Hvis det ikke fjernes, skaber det indre flager og forsinkede revner senere hen. Men lad os se på den faktiske forretningsrisiko.
Nogle mindre stålværker mangler simpelthen vakuumafgasningsudstyr (VD). De springer afgasningstrinnet over for at sænke priserne og tilbyde et "billigt" tilbud. Når en distributør køber dette stærkt nedsatte stål og sender det videre til lokale kunder, dukker disse skjulte defekter til sidst op. Resultatet? Returnering af hele partier, smertefulde kompensationskrav og tabte kunder.
Hos FCS nægter vi at gå på kompromis. Vi håndhæver strengt dybdegående VD-behandling for at kontrollere hydrogenniveauer til et sikkert niveau på ≤ 2 ppm, bakket op af obligatorisk ultralydstestning i henhold til SEP 1921 D/d. Vi gør dette af én simpel grund: for fuldt ud at beskytte dit kommercielle omdømme og sikre dine profitmarginer.
2. Resterende trækspænding
Restspændinger kan komme fra ujævn smedning, hurtig eller ujævn afkøling, varmebehandling, koldretning og kraftig bearbejdning.
En blok kan se solid ud, fordi spændingen forbliver afbalanceret indeni. Savning fjerner materiale og ændrer denne balance. Hvis den resterende trækspænding overstiger den lokale brudmodstand, kan en indre revne sprede sig hurtigt.
Derfor er saven ofte udløseren, ikke den oprindelige årsag.
3. Interne metallurgiske defekter
Utilstrækkelig udvinding af barren kan tillade stærkt adskilt materiale at trænge ind i det færdige produkt. Et lavt smedeforhold kan efterlade porøsitet, centeradskillelse eller rester af den støbte struktur.
I kvaliteter med højt kulstofindhold som D3 kan karbidseparation være særligt vigtig. I en D3-undersøgelse nåede den eutektiske karbidseparation grad 6.0, hvilket giver direkte bevis på en stærkt uensartet og sprød struktur.
Ikke alle revner, der findes efter opbevaring, er en hydrogenrevne. Makrostruktur, mikrostruktur og brudbeviser skal undersøges, før årsagen kan fastslås.
Hvordan defekten udvikler sig
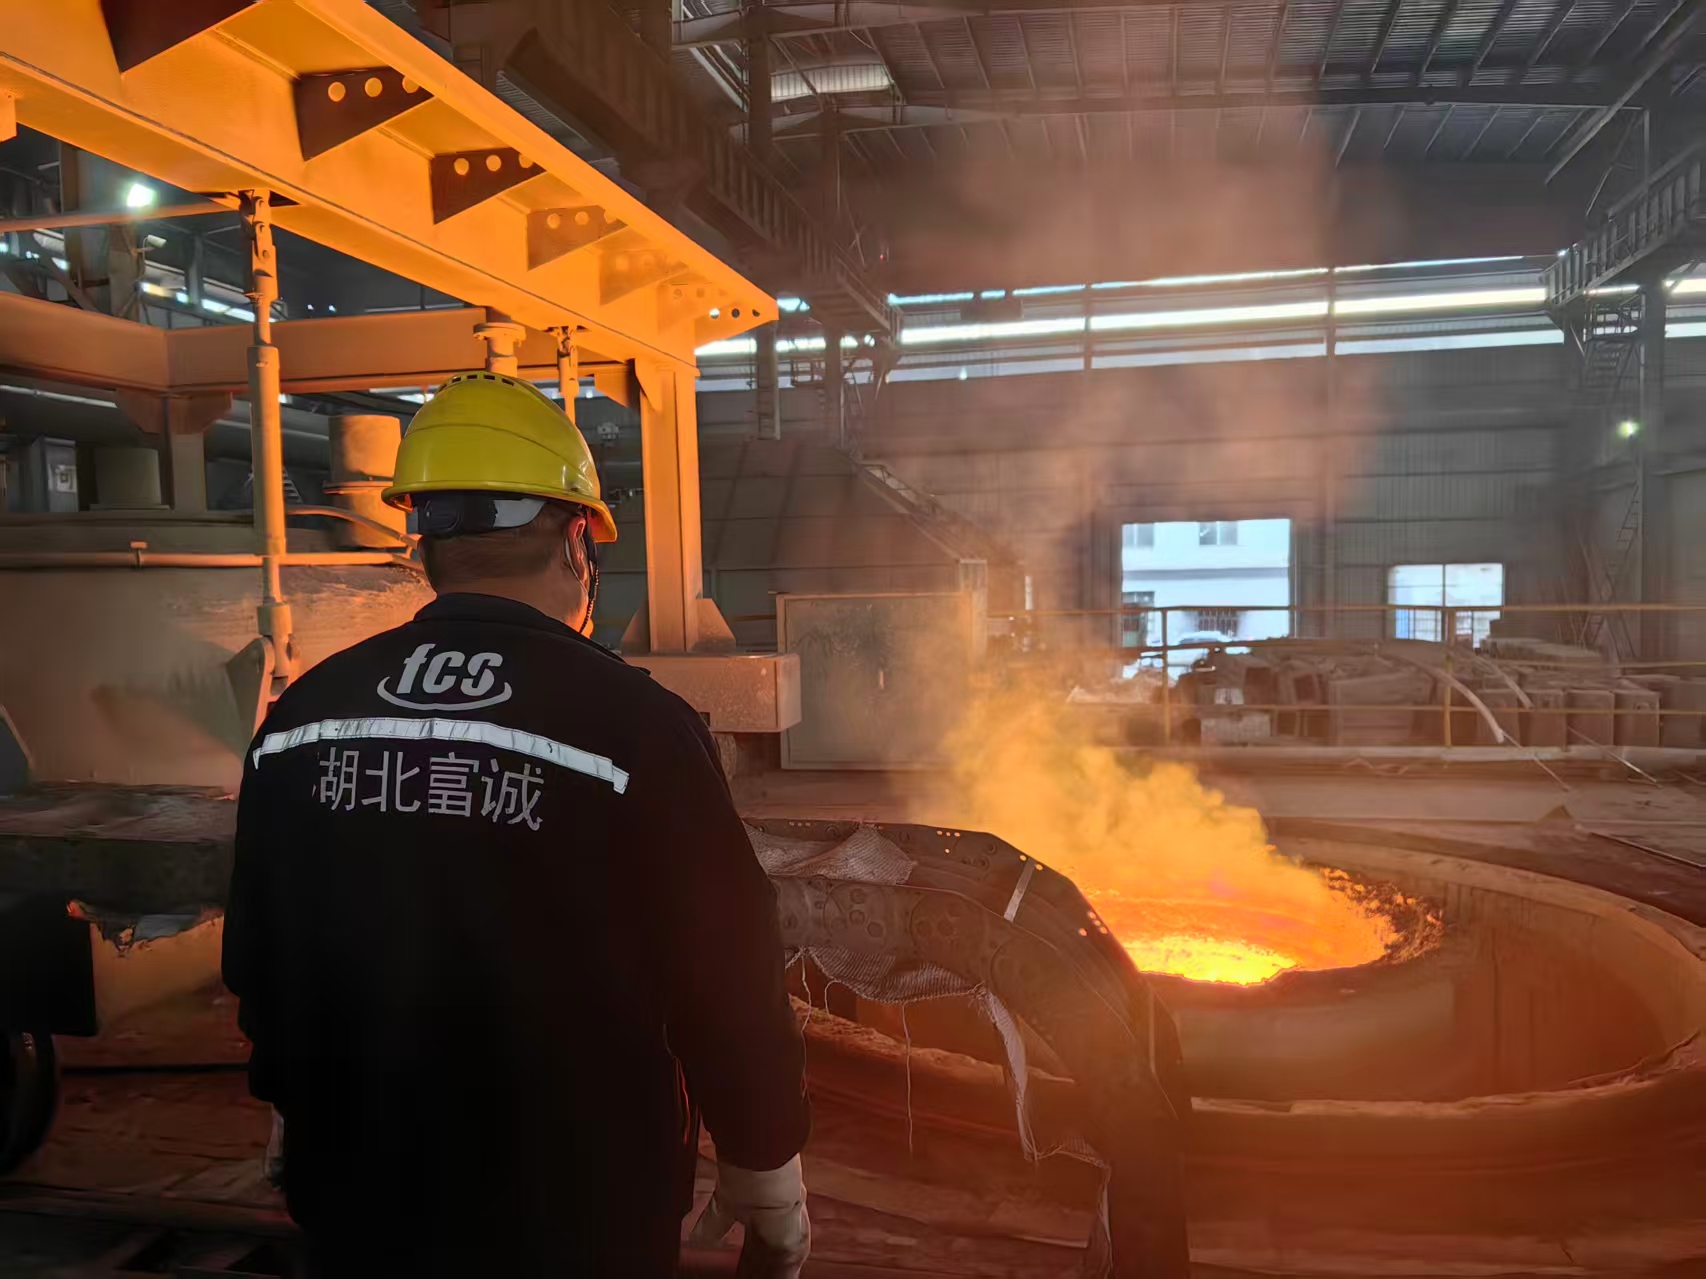
Trin 1: Smeltning og raffinering
Hydrogenkontrol starter med tørre råmaterialer og passende ovnpraksis. LF-raffinering, vakuumafgasning, slaggekontrol og beskyttet støbning arbejder sammen for at forbedre stålets renhed.
Det er ikke nok at skrive "VD" på produktionsruten. Behandlingen skal være effektiv til den faktiske varme, og resultatet skal opfylde den aftalte specifikation.
Fase 2: Støbning og smedning
Centrum og top af en barre indeholder generelt mere adskillelse end det ydre område. Korrekt beskæring fjerner uegnet endemateriale, før det kommer ind i den færdige blok.
Smedningen skal derefter producere tilstrækkelig deformation i midten. Hvis blot overfladen bearbejdes effektivt, kan der forblive intern porøsitet og segregation under en ren bearbejdet overflade.
Trin 3: Køling og varmebehandling
Dette er den mest følsomme fase for tunge sektioner.
Hvis afkølingen er for hurtig, kan der opstå store termiske og transformationsmæssige spændinger. Hvis hydrogenfjernelse og afkøling er dårligt koordineret, kan diffunderbar hydrogen ophobes omkring interne defekter.
Udglødning eller anløbning skal baseres på kvalitet og tværsnit. Overfladehårdhed alene kan ikke bekræfte, at kernen er ensartet eller spændingsfri.
Trin 4: Opbevaring og skæring
Under opbevaring kan en eksisterende mikrorevne forblive under overfladen. Diffusibelt brint kan fortsætte med at bevæge sig, mens resterende trækspænding fortsætter med at virke på svage områder.
Det første savsnit fjerner begrænsninger og omfordeler belastningen. Skærekraft og vibrationer danner derefter den sidste udløser.
Den nøjagtige beskrivelse er derfor ikke nødvendigvis "stålet revnede, fordi det blev opbevaret." Oftere:
Fejlen opstod under produktionen, forblev skjult under opbevaring og blev blotlagt eller udløst af skæring.
Hvilke beviser understøtter hydrogenassisteret krakning?
|
Beviser |
Hvad det viser |
|---|---|
|
Flagelignende indre revner koncentreret nær kernen |
Understøtter mulig hydrogenflageskade |
|
Hydrogenresultat over den aftalte møllegrænse |
Understøtter brintinddragelse |
|
Revne opstår efter en forsinkelse |
I overensstemmelse med forsinket revnedannelse, men ikke bevis |
|
Sprødt brud med lille deformation |
Viser lav brudstyrke, men er ikke unik for brint |
|
Alvorlig segregering eller inklusioner |
Identificerer potentielle steder for revnedannelse |
|
Bestået UT-resultat |
Bekræfter kun ingen afviselig indikation under den testprocedure |
En endelig diagnose bør kombinere brudundersøgelse, makrotestning af hele sektionen, metallografi, hydrogendata, UT-registreringer og produktionshistorik.
UT kan detektere mange interne diskontinuiteter, men detekteringen afhænger af defektstørrelse, orientering, probefrekvens, dækning og acceptklasse. Hårdhedsprøvning kan ikke måle restspænding, hydrogen eller centersegregering.
Hvem er ansvarlig?
Ansvaret afhænger af, hvor fejlen stammer fra.
Stålproducenten kontrollerer smeltning, hydrogenfjernelse, beskæring, smedning og køling efter smedningen. En forarbejdningsvirksomhed kan være ansvarlig for senere retting, bearbejdning eller varmebehandling. Kunden kontrollerer opbevarings-, understøtnings- og saveforhold.
Hvis test bekræfter hydrogenflager, utilstrækkelig smedning eller en anden defekt, der stammer fra produktionen, ligger ansvaret normalt opstrøms. Denne konklusion bør dog understøttes af tre fakta:
-
Revnens oprindelse og defekttype er blevet identificeret.
-
Den testede prøve kan spores til den faktiske varme og blokering.
-
Resultatet opfylder ikke den aftalte standard eller kontraktkrav.
Uden disse fakta er det forhastet at give enten saven eller leverandøren skylden.
Den reelle pris for billigt stål
Et spektrometer kan bekræfte den korrekte kvalitet, men overse et udeladt produktionstrin. Hydrogenkontrol, smede-reduktion og kølepraksis kan ikke verificeres ud fra kemi alene.
Besparelsen ved at forkorte vakuumbehandlingen, reducere smedearbejdet eller accelerere afkølingen kan være lille pr. ton. En defekt blok kan koste langt mere:
-
Materialet og den færdige bearbejdning kan gå tabt.
-
Andre blokke fra samme heat skal sættes i karantæne.
-
Produktion og kundeleverancer stopper.
-
Laboratorietest og reklamationer tager ekstra tid.
Det billigste tilbud er ikke altid den laveste samlede pris.
Sådan vælger du en pålidelig leverandør
Overfladehårdhedskontroller ved modtagelsen afslører ikke interne kerneforhold eller hydrogenniveauer. Du er nødt til at stole på din produktionspartner. Her er, hvad du skal kigge efter:
-
Bekræft udstyrets kapacitet: Leverandøren har brug for vakuumafgasningsfaciliteter (VD) og tunge smedepresser til at konsolidere store blokke.
-
Kræv strenge teststandarder: Accepter ikke et vagt "UT bestået"-stempel. Pålidelige fabrikker specificerer den nøjagtige teststandard (som SEP 1921), acceptklassen og strenge brintgrænser.
-
Sørg for fuld sporbarhed: Hver blok skal leveres med et MTC 3.1-certifikat. Varmenummeret på det fysiske stål skal stemme overens med papirerne.
-
Vurder teknisk gennemsigtighed: Bed leverandøren om at forklare deres smede-, køle- og varmebehandlingsruter for din nøjagtige sektionsstørrelse.
Forebyggelse af forsinket revnedannelse kræver en leverandør, der kontrollerer hele produktionsprocessen.
Hvordan FCS kontrollerer risikoen
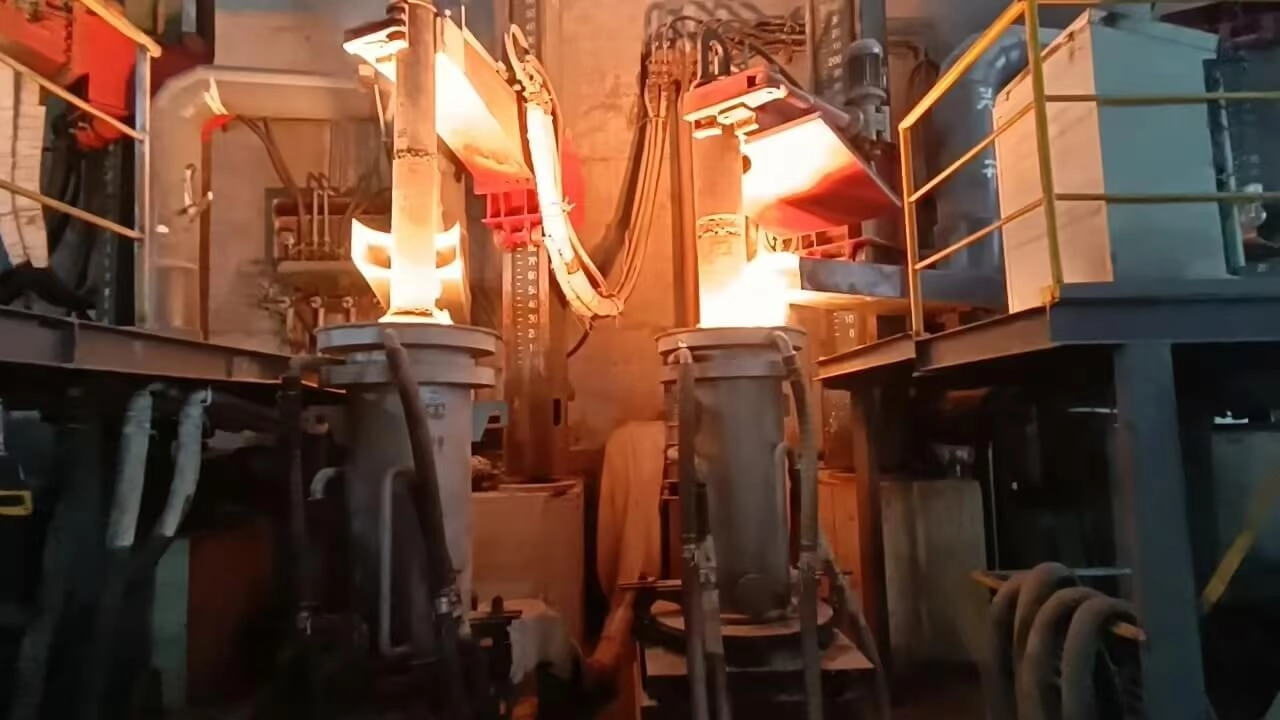
FCS Tool Steel behandler sektionsstørrelse som en del af materialespecifikationen. En 500 mm blok kan ikke følge den samme kølelogik som en lille stang.
For at understøtte dette har du brug for seriøst udstyr. FCS driver en 5,500 tons tung hurtigsmedepresse. Dette sikrer, at selv for store stænger og blokke over 500 mm, overstiger kernens smedeforhold nemt 5:1, hvilket presser fuldstændigt ud og konsoliderer enhver centerporøsitet.
Vores produktionsrute kan omfatte:
EF → LF → VD → ESR når specificeret → kontrolleret smedning → kontrolleret køling og varmebehandling → bearbejdning → slutinspektion
Vi kontrollerer processen, hvor disse defekter opstår: hydrogen under raffinering, centerstruktur under beskæring og massiv smedning, og restspænding under afkøling og varmebehandling.
Inspektionen er derefter knyttet til varmetallet. Afhængigt af kontrakten kan dette omfatte kemi, hårdhed, UT (såsom streng testning i henhold til SEP 1921-standarden), makrostruktur og metallografi, understøttet af MTC 3.1-dokumentation.
Konklusion
Lad os være klare: Stålblokke på 1.2083, 1.2316 og 1.2714 revner ikke bare ud af ingenting, blot fordi de har ligget på et lager i et par måneder.
Sandheden er, at den underliggende årsag næsten altid begynder meget tidligere i produktionsprocessen. Uanset om det er for meget brint, utilstrækkelig smedning, ukontrolleret afkøling, restspænding eller en skjult intern metallurgisk defekt – er skaden allerede sket. Opbevaring giver blot tiden, og det første savsnit er blot den udløsende faktor, der afslører svagheden.
For store smedede blokke er det absolut nødvendige at finde den rette kemi og overfladehårdhed. Det, der virkelig afgør, om stålet forbliver stabilt, når du begynder at skære, er streng hydrogenkontrol, korrekt smedemetode, præcise kølemetoder og fuld sporbarhed af varmetal.
Sikring af forsyning til stålforhandlere
For distributører betyder en revnet blok, der findes efter måneders opbevaring, et direkte slag i deres marginer og vanskelige samtaler med købere. Jeres lagerbeholdning skal forblive stabil.
FCS Tool Steel samarbejder med bulkgrossister. Vi leverer store blokke til forhandlere, der er afgassede, smedede og sikre at opbevare på hylderne.
Arbejd med en produktionspartner, der forstår, hvordan ensartet kvalitet beskytter din engrosvirksomhed. Kontakt os i dag for at anmode om et tilbud eller starte en teknisk forespørgsel. Lad os sikre en pålidelig forsyningskæde til dit lager.