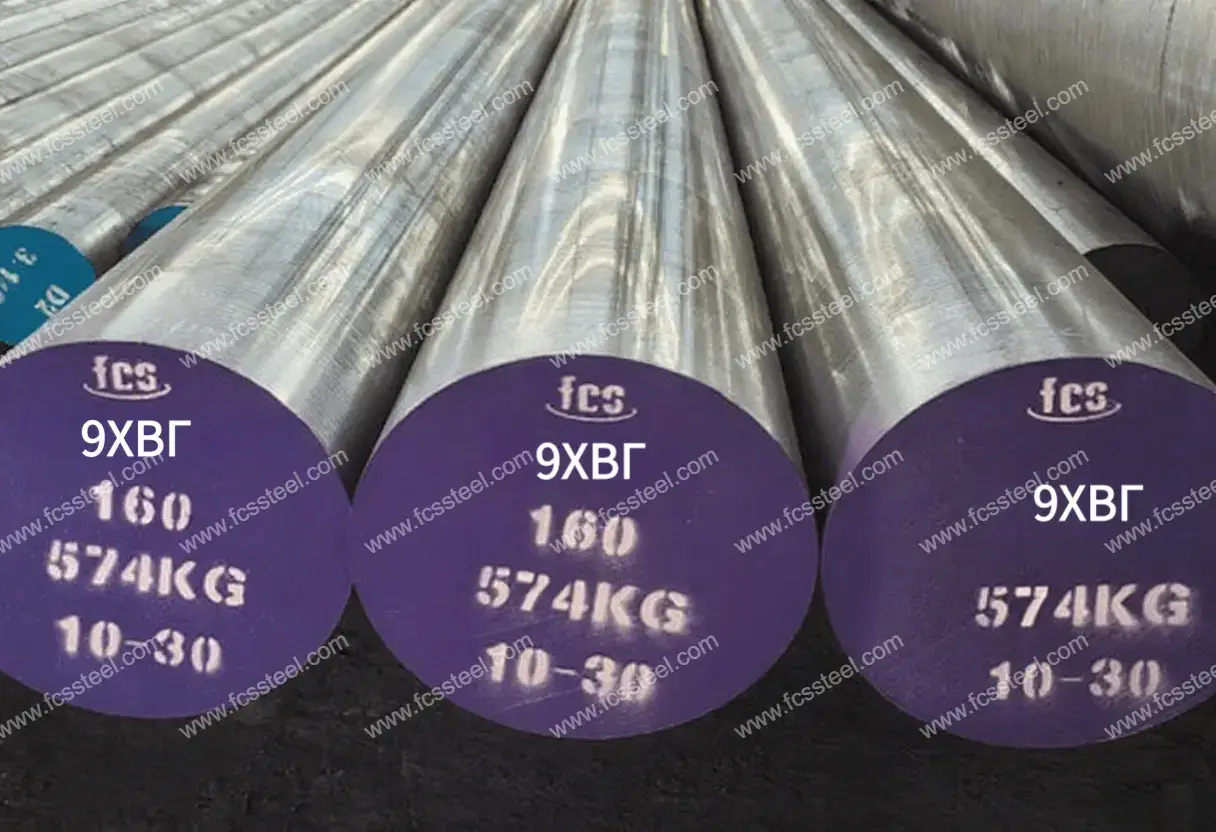



9XBГ Værktøjsstål
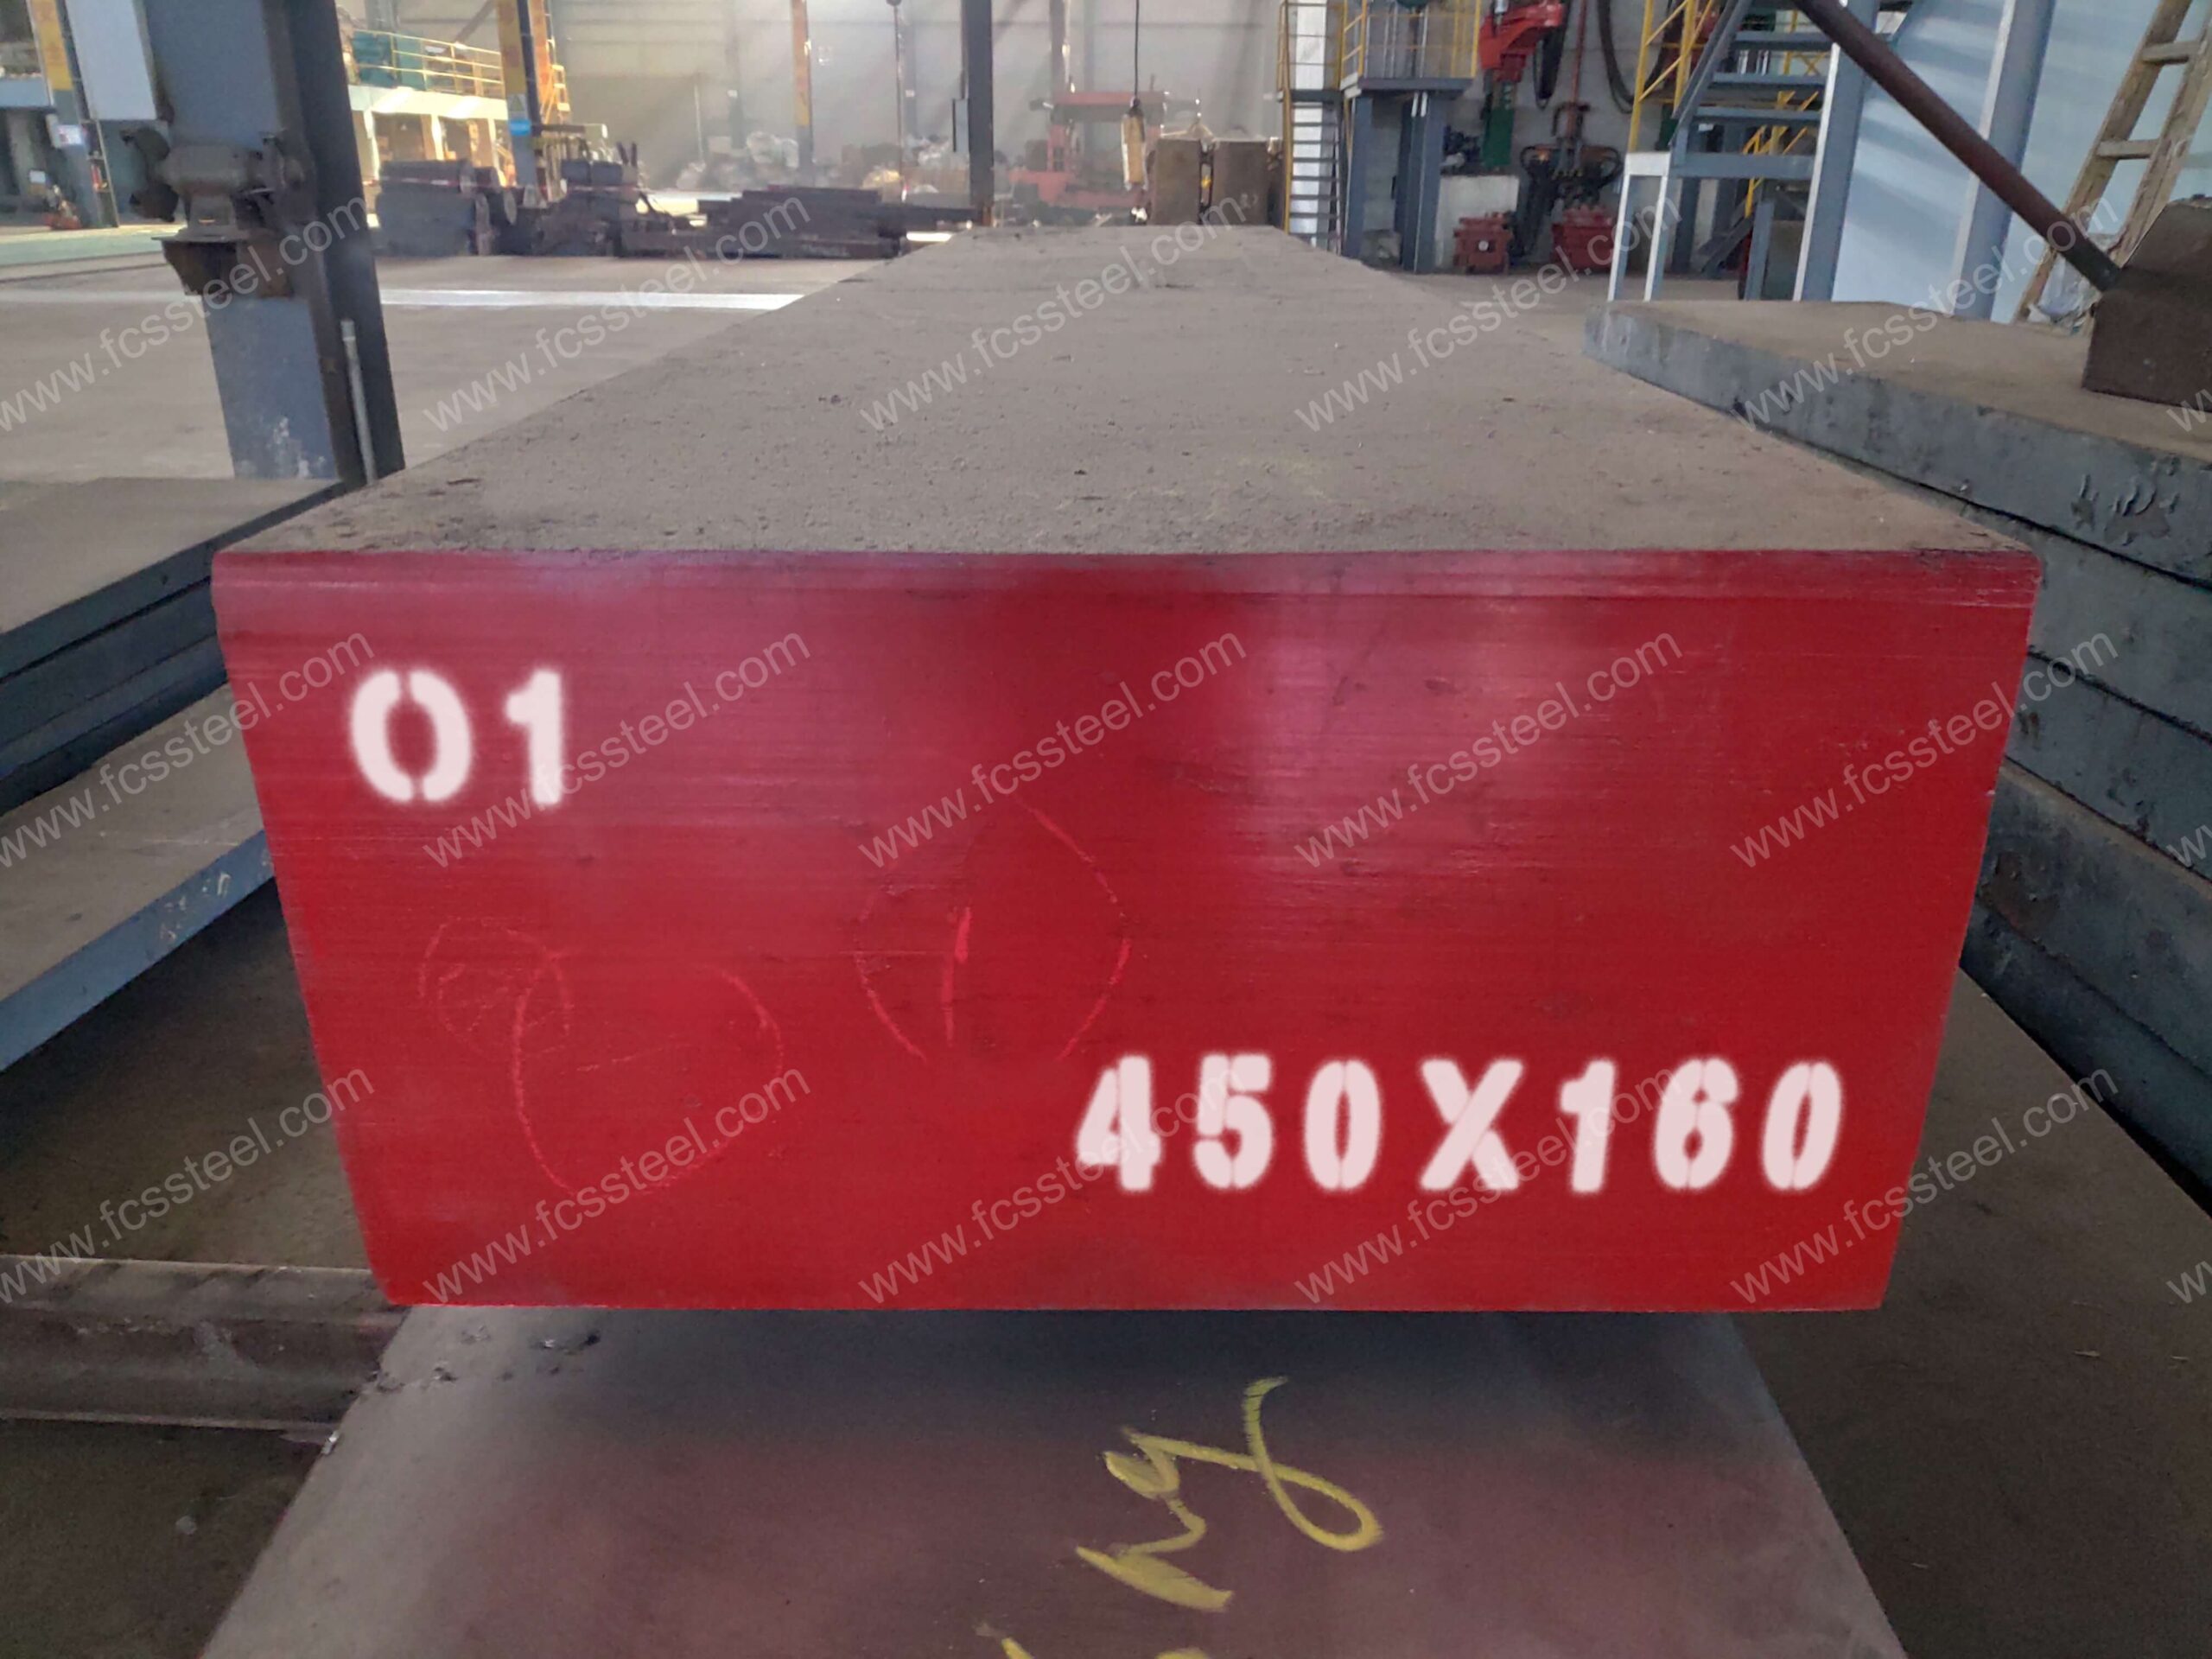
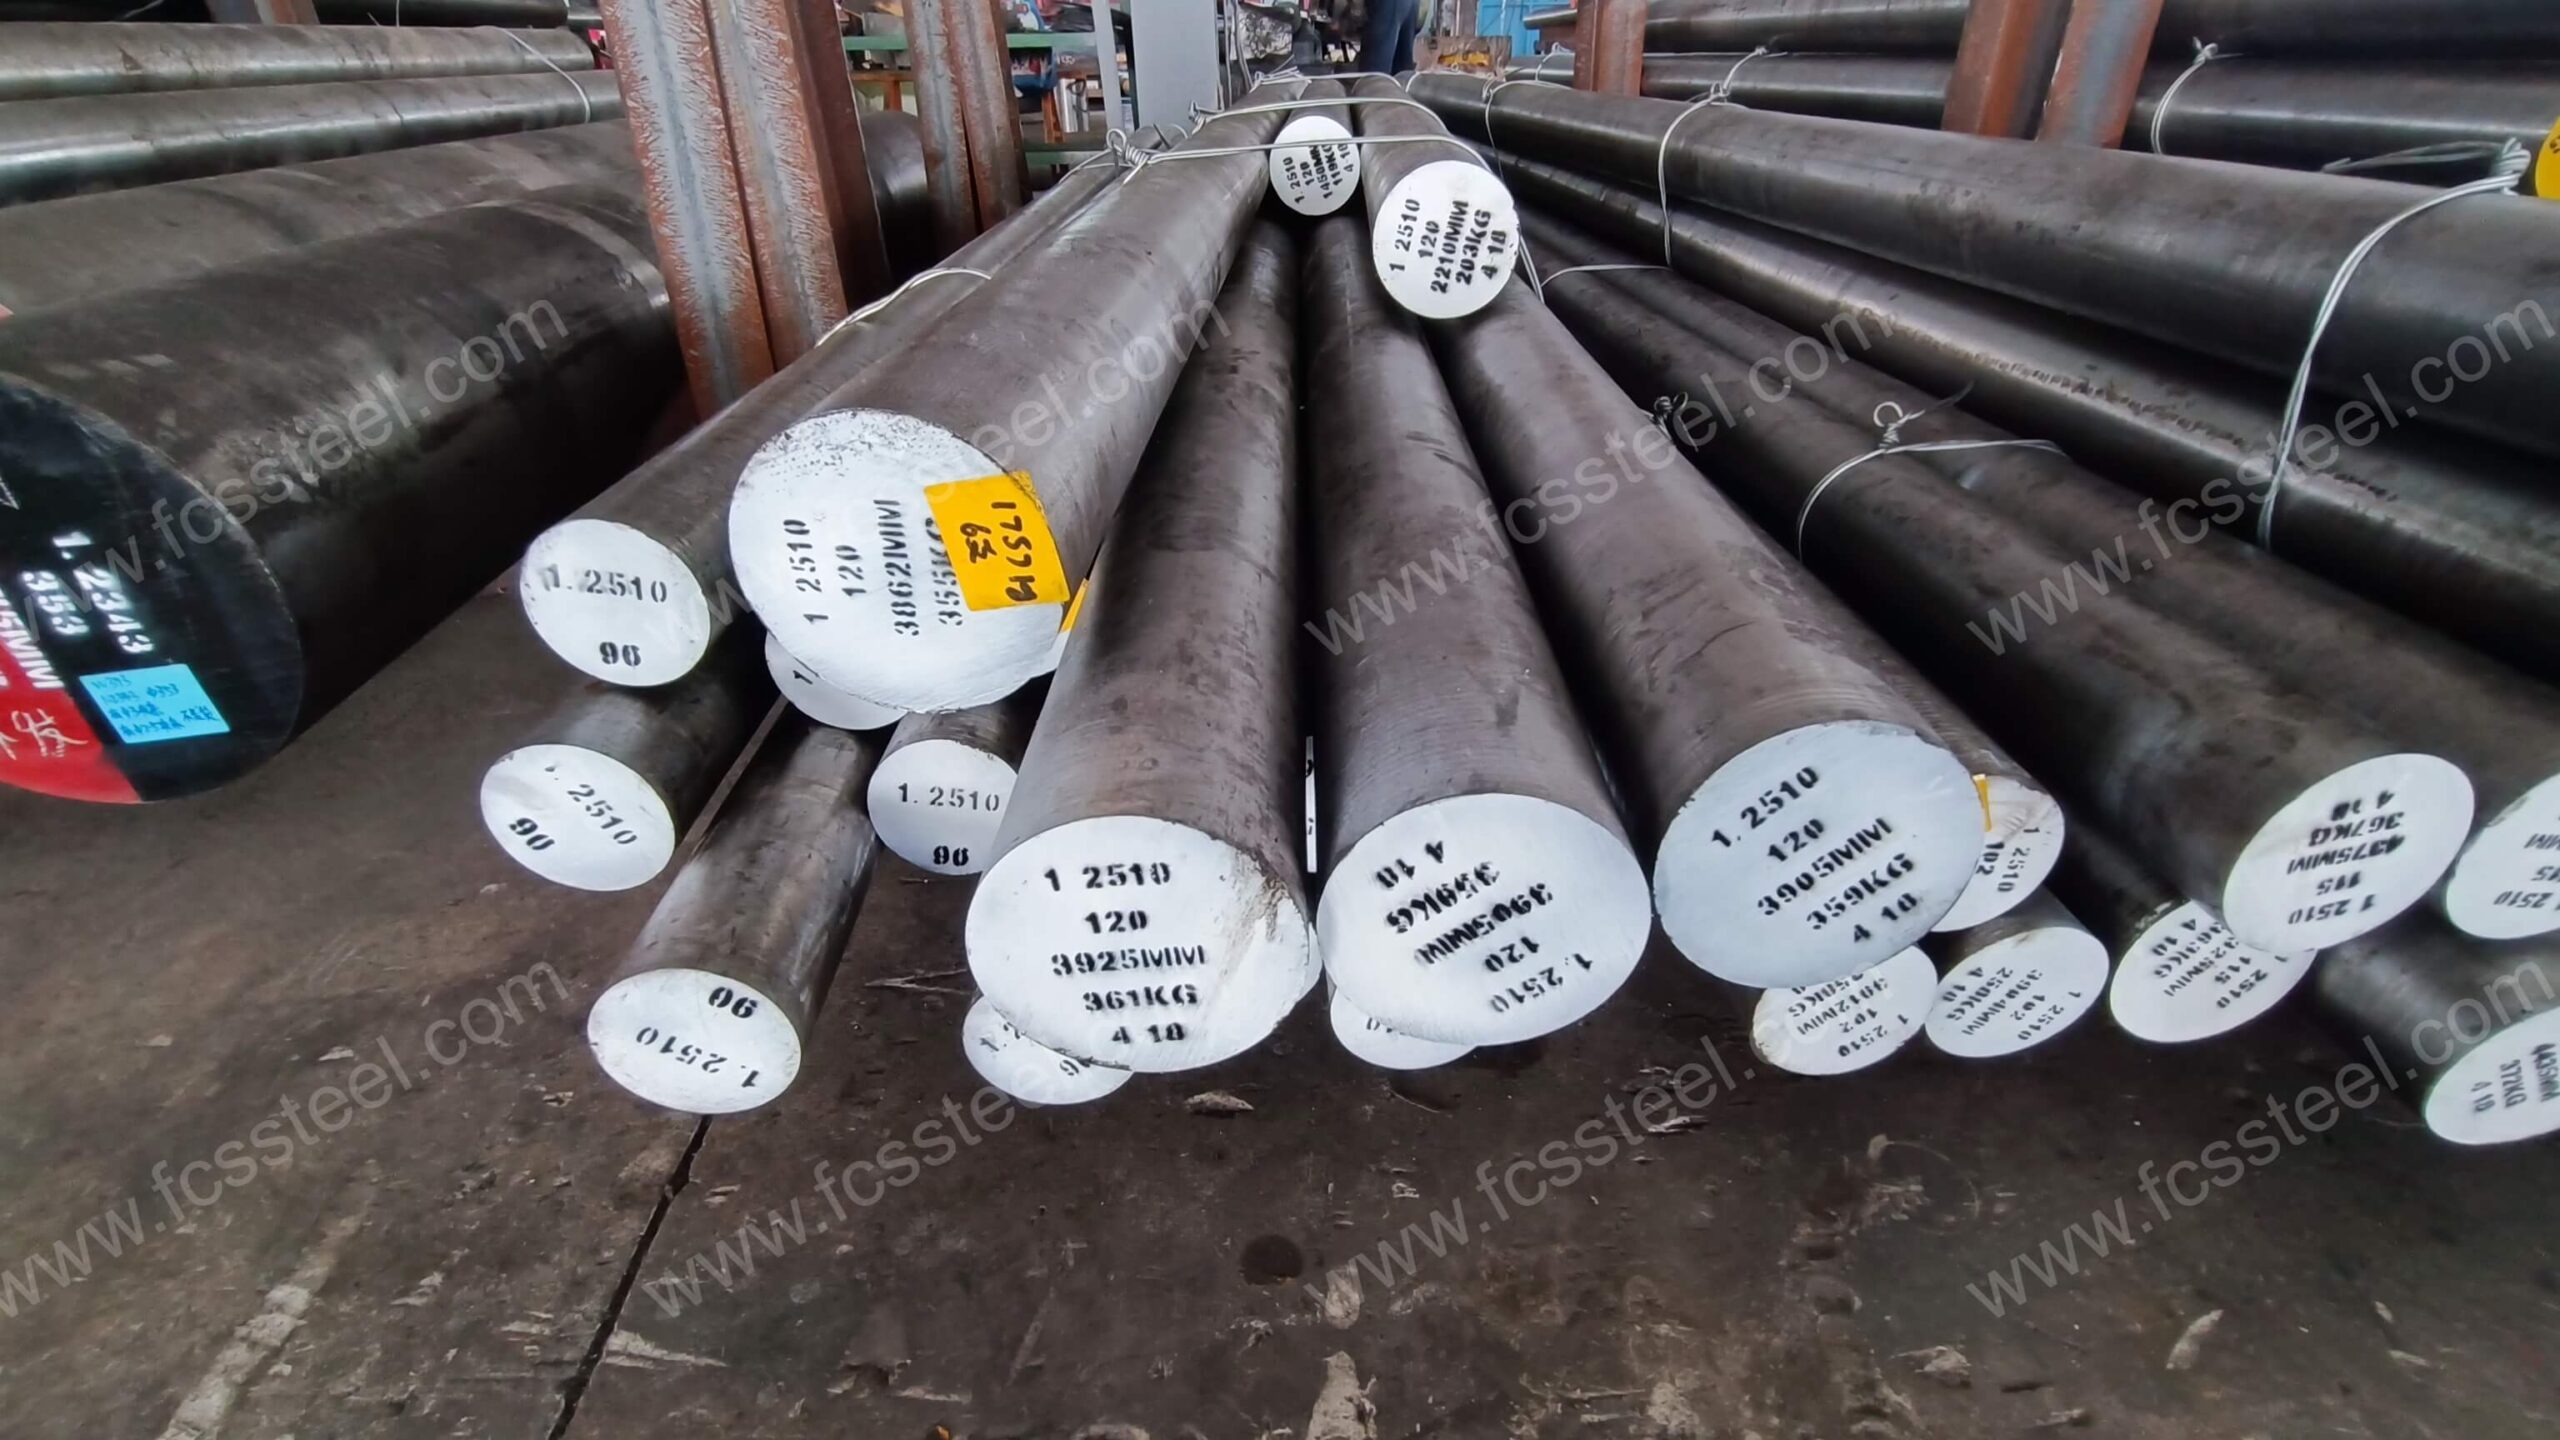
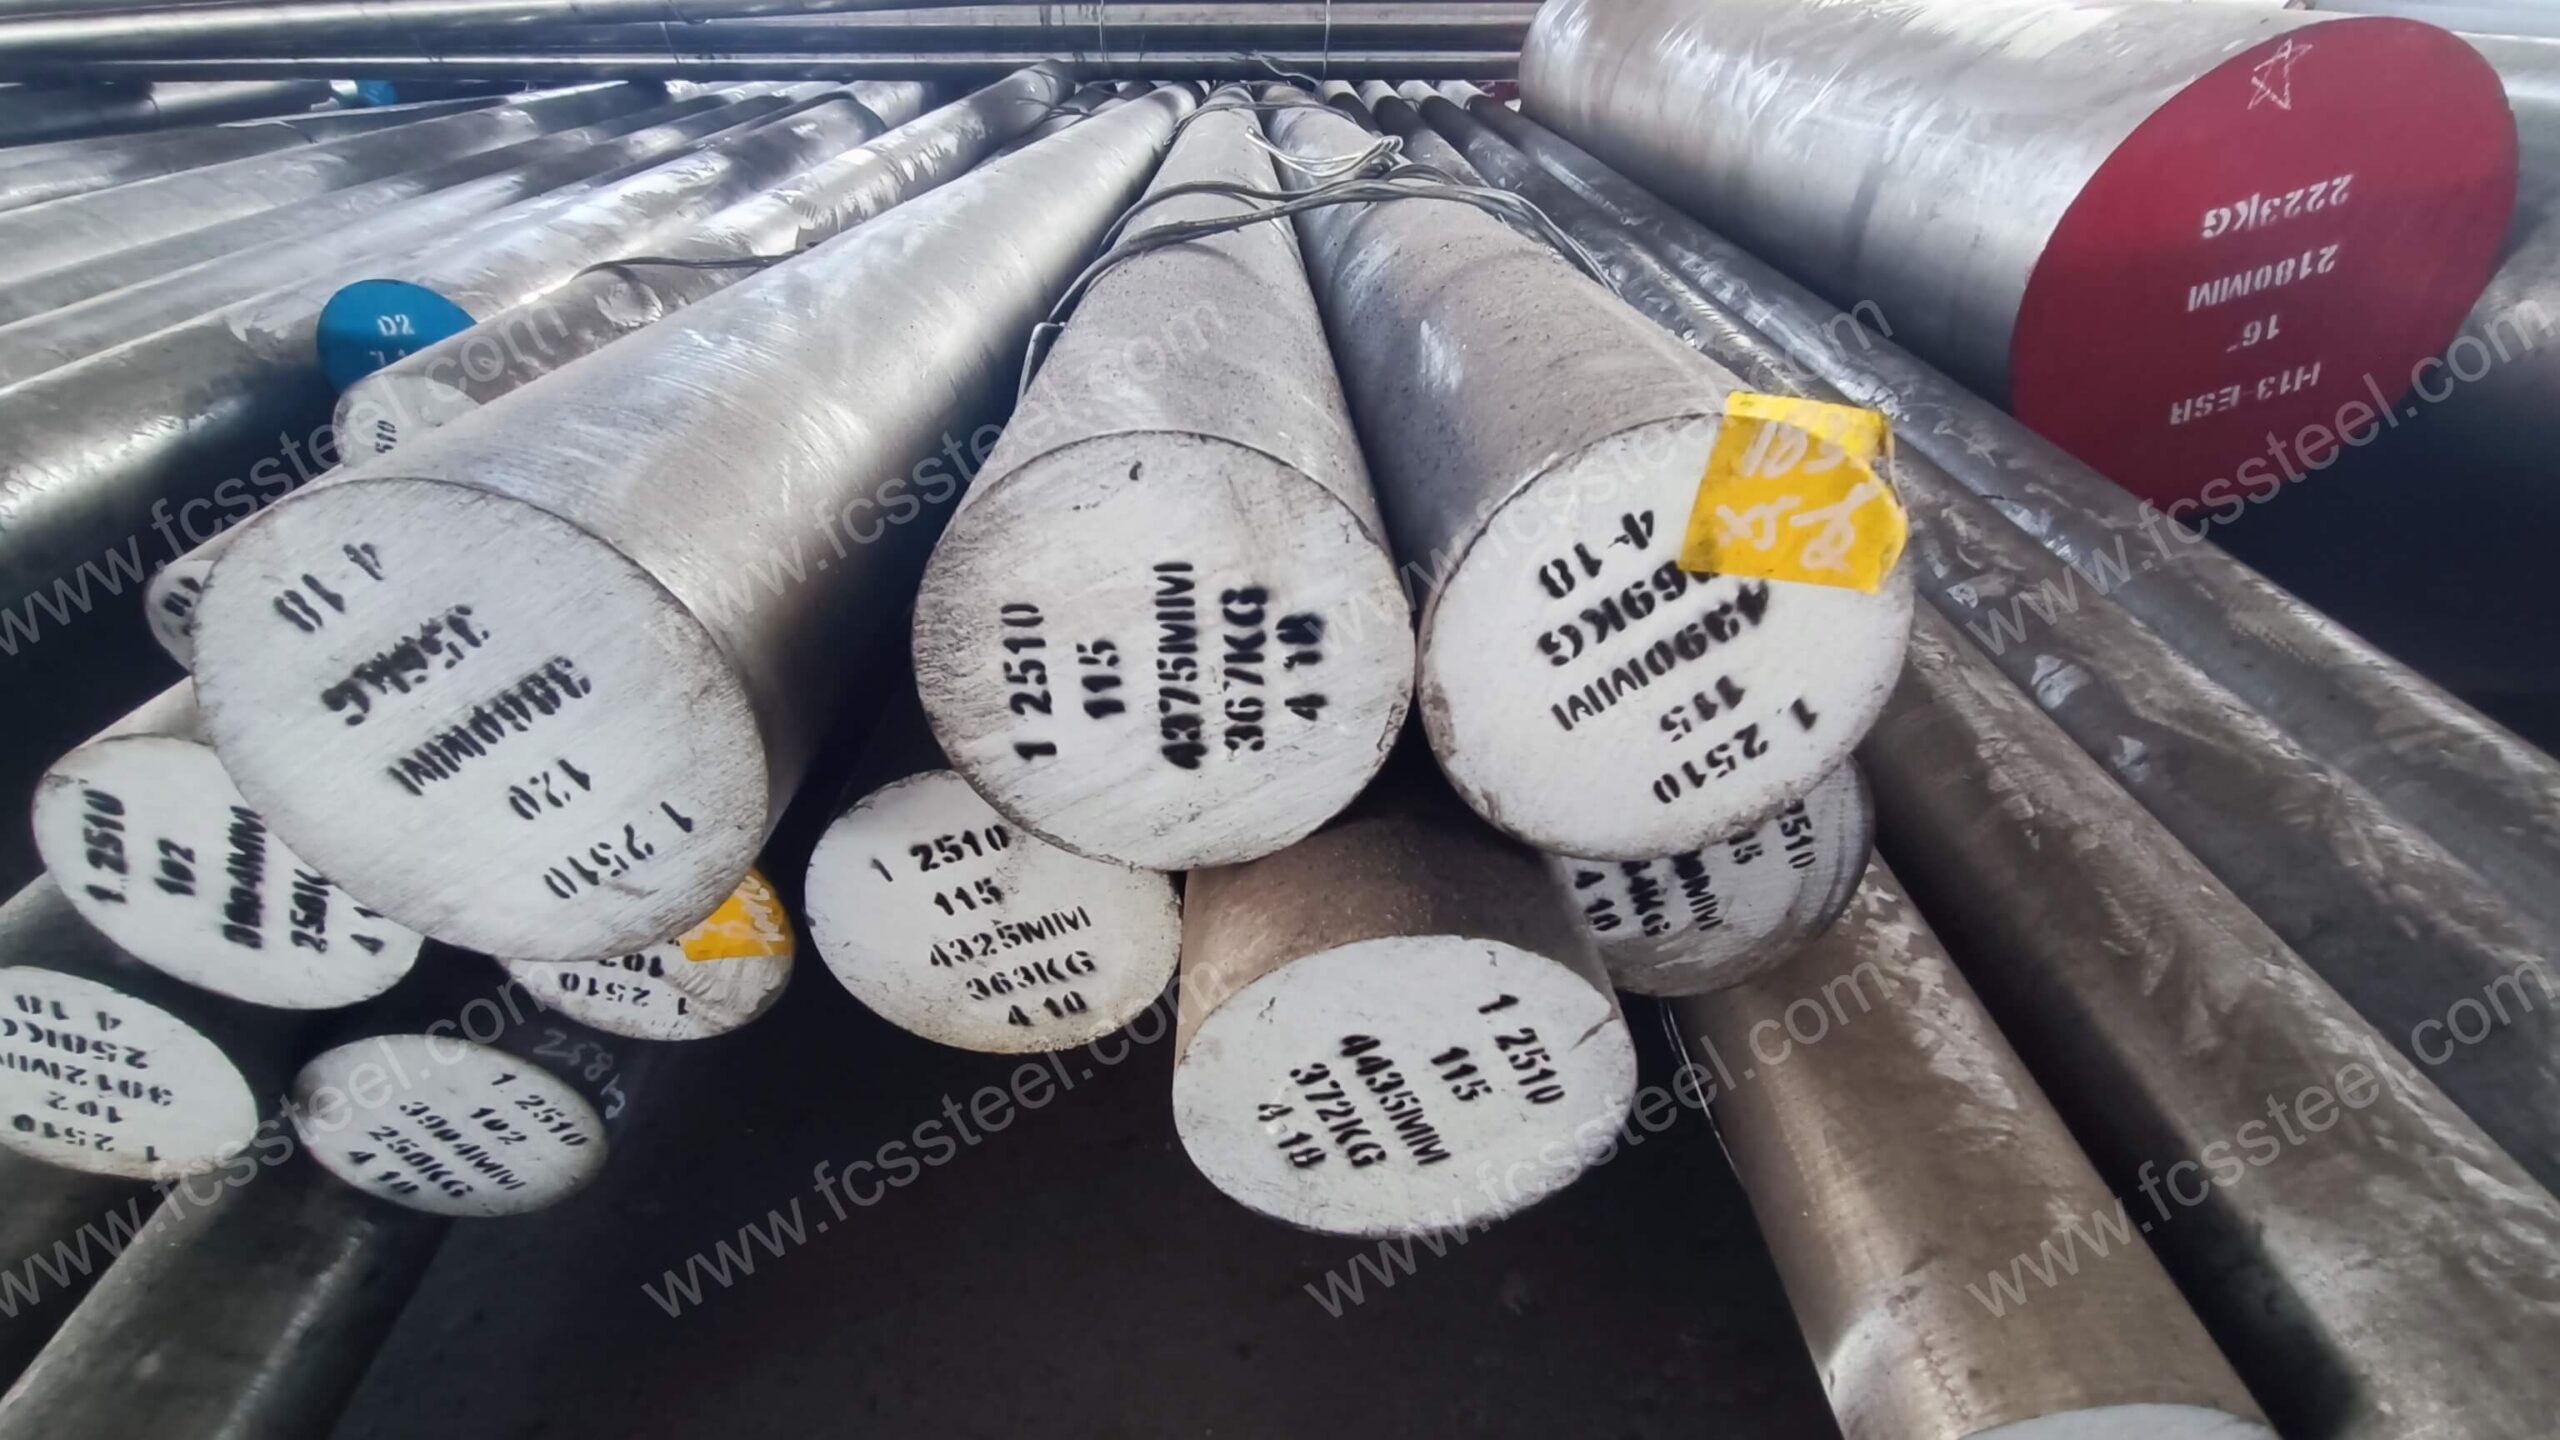
9XBГ værktøjsstål er et højtydende koldarbejdsstål med fremragende slidstyrke, høj hårdhed og god varmebehandlingsstabilitet. Den tilsvarende ASTM-standard er O1 værktøjsstål, og den tilsvarende DIN/W-Nr-standard er 100MnCrW4. 9XBГ værktøjsstål er især velegnet til prægeforme, præcisionsmålere, krævende skæreværktøjer og alle former for industrielle forme. 9XBГ værktøjsstål kan leveres med en bred vifte af specifikationer og tilpassede bearbejdningstjenester for at opfylde de strenge proceskrav fra forskellige producenter. FCS Tool Steel Factory tilbyder en bred vifte af specifikationer og tilpassede bearbejdningstjenester for at opfylde de strenge proceskrav fra forskellige producenter.
9XBГ Værktøjsstål Produktintroduktion

9XBГ værktøjsstål er et wolframlegeret værktøjsstål med middelhøjt kulstofindhold i henhold til den russiske ГОСТ-standard, klassificeret som et slagfast legeret værktøjsstål . Dets kemiske sammensætning er baseret på middelhøjt kulstofindhold (C: 0.55-0.65%), suppleret med krom (Cr: 1.00-1.30%), wolfram (W: 2.00-2.70%), silicium (Si: 0.50-0.80%), mangan (Mn ≤ 0.40%) og andre elementer. Mn ≤ 0.40%) og andre elementer, med streng kontrol af fosfor- og svovlurenheder (alle ≤ 0.030%). Stålets udglødede hårdhed er 229-285 HB, densitet på ca. 7.85 g/cm³, med fremragende hærdbarhed (olieafkøling og hærdningsdybde er ensartet) og høj temperaturstyrkebestandighed (400 ℃ opretholder stadig høj hårdhed), mens wolframelementet gennem forfining af kornsejhed reducerer risikoen for sprød revnedannelse under påvirkning af arbejdsforholdene, men varmeledningsevnen er relativt lav (ca. 24.3 W/(m)), og varmeledningsevnen er lav (ca. 24.3 W/(m)). -K), hvilket kan akkumulere termiske spændinger under hurtige termiske cyklusser.
Ved olieafkøling og hærdning (860-900°C) med lav til middel temperaturanløbning (150-400°C) kan 9XBГ optimeres til en hårdhed på ≥57 HRC, en trækstyrke på ≥672 MPa, en flydespænding på ≥472 MPa og dannelsen af en overvejende anløben martensitisk organisation. Designet er afhængigt af wolframcarbider for at forbedre slidstyrken og krom-silicium-kompositten for at balancere styrke og plasticitet, men risikoen for urenheder i korngrænsen skal moduleres af varmebehandlingsprocessen for at opretholde høj temperaturstabilitet.
9XBГ Værktøjsståltyper og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for 9XBГ Værktøjsstål:
9XBГ Værktøjsstål Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- 9XBГ Elektroslaggeomsmeltning af værktøjsstål (ESR): premium-løsning med højere renhed og isotrope egenskaber til kritiske anvendelser.
9XBГ Værktøjsståls kemiske sammensætning

9XBГ Værktøjsstål Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
9XBГ Kvalitetskontrol af værktøjsstål

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
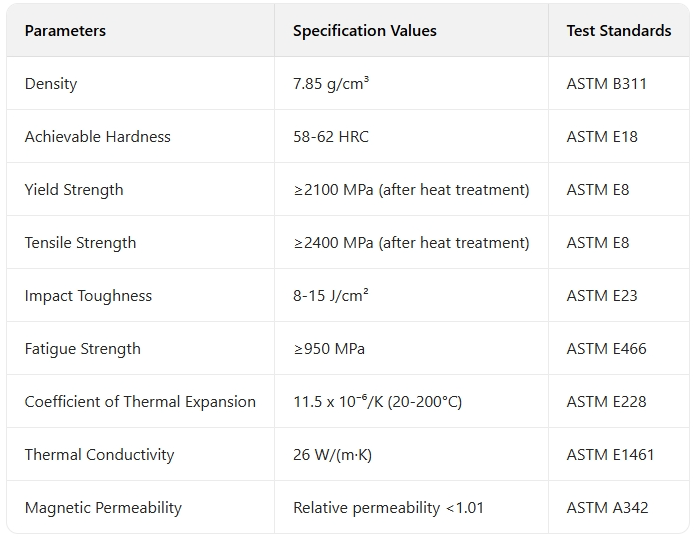
Tekniske specifikationer for 9XBГ værktøjsstål
9XBГ værktøjsstålproduktapplikationer

Produktion af biler
- Motordele stemplingsform
- Stålpladeformning af krop med høj styrke
- Værktøj til stempling og formning af gearkasser
- Præcisionsinspektionsmålere og måleværktøjer
Luftfart
- Værktøjer til formning af titanium og højtemperaturlegeringer
- Præcisionsforme til metalplader
- Komponenter til højpræcisionsinspektionsudstyr
- Skæreværktøjer til bearbejdning af kompositmaterialer
Elektrisk og elektronisk industri
- Præcisionsstik stemplingsforme
- Værktøjer til formning af mikroelektroniske komponenter
- Præcisionskølepladestempel- og formningsforme
- Præcisionsværktøj til stempling af elektroniske huse
Fremstilling af medicinsk udstyr
- Præcisionsforme til medicinsk udstyrskomponenter
- Værktøjer til medicinsk implantatbehandling
- Præcisionssprøjtekomponentstempelforme
- Fremstilling af kirurgiske værktøjer
Fremstilling af energiudstyr
- Værktøjer til bearbejdning af højtryksventildele
- Præcisionsværktøj til tandhjulsbearbejdning til vindkraftudstyr
- Slidstærke dele til olie- og gasudvindingsudstyr
- Præcisionskomponentforme til kraftudstyr
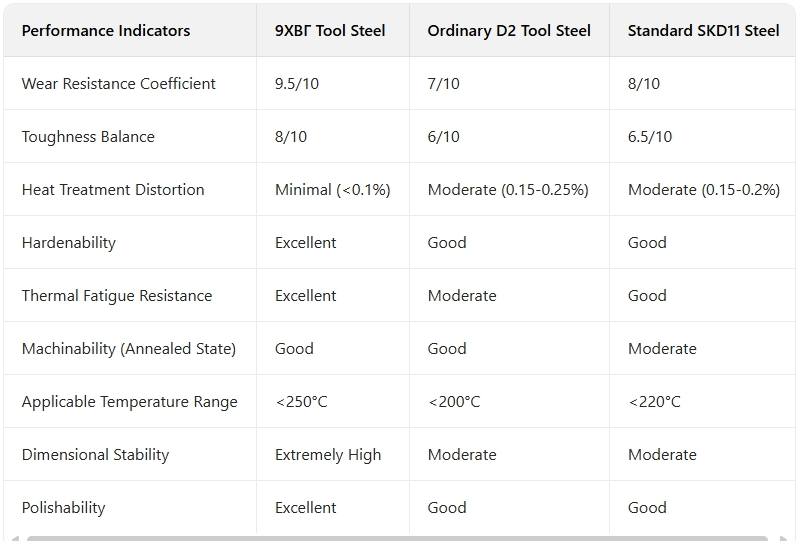
9XBГ Værktøjsstål Konkurrencefordel Sammenligning
9XBГ værktøjsstål kundesucceshistorier
Oplysninger om prisstruktur for 9XBГ værktøjsstål
9XBГ Værktøjsstål Ofte stillede spørgsmål

Q1: Hvad er de vigtigste fordele ved 9XBГ værktøjsstål sammenlignet med normalt D2 værktøjsstål?
A1: De vigtigste fordele ved 9XBГ værktøjsstål er højere slidstyrke (op til 30%), bedre sejhedsbalance, lavere varmebehandlingsforvrængning (typisk <0.1%) og højere dimensionsstabilitet. Disse egenskaber gør det til en fremragende ydeevne i højpræcisionsstøbning og værktøjsapplikationer med lang levetid. Wolframelementet i 9XBГ giver bedre termisk stabilitet og sekundær hærdning sammenlignet med D2.Q2: Hvorfor har 9XBГ værktøjsstål mindre varmebehandlingsdeformation?
A2: Den lave varmebehandlingsforvrængning af 9XBГ værktøjsstål skyldes primært dets homogene fordeling af legeringselementer og den særlige varmebehandlingsproces. Tilsætningen af wolfram sænker hastigheden af martensitisk omdannelse og gør det mere homogent. Samtidig reducerer vores anbefalede flertrinsforvarmning og præcise temperaturstyrede varmebehandlingsproces betydeligt akkumuleringen af indre spændinger, hvilket igen reducerer risikoen for forvrængning.Q: Hvad er forholdsreglerne ved opbevaring og håndtering af 9XBГ værktøjsstål?
A: Opbevaringsmiljøet skal være tørt og fri for kraftige temperaturændringer og fugtighed. Ved langtidsopbevaring anbefales det at påføre rusthæmmende olie og pakke i fugttæt emballage. Under bearbejdning af store emner skal man være opmærksom på ensartet kraft og støtte for at undgå deformation forårsaget af egenvægt. Før varmebehandling skal olie og oxideret lag fjernes fra overfladen for at sikre jævn opvarmning.Q: Hvordan klarer 9XBГ værktøjsstål sig i sammenligning med importeret mærkeværktøjsstål?
A: Egenskaberne ved 9XBГ værktøjsstål er sammenlignelige med UDDEHOLMs SVERKER 21 fra Sverige, D2 fra USA og SKD11 fra Japan, og i nogle tilfælde endda bedre med hensyn til egenskaber som varmebehandling, forvrængningskontrol og sejhedsbalance. Vi anvender streng kvalitetskontrol og avancerede smelteprocesser for at sikre ensartethed og pålidelighed af materialets ydeevne, der lever op til internationale standarder.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |