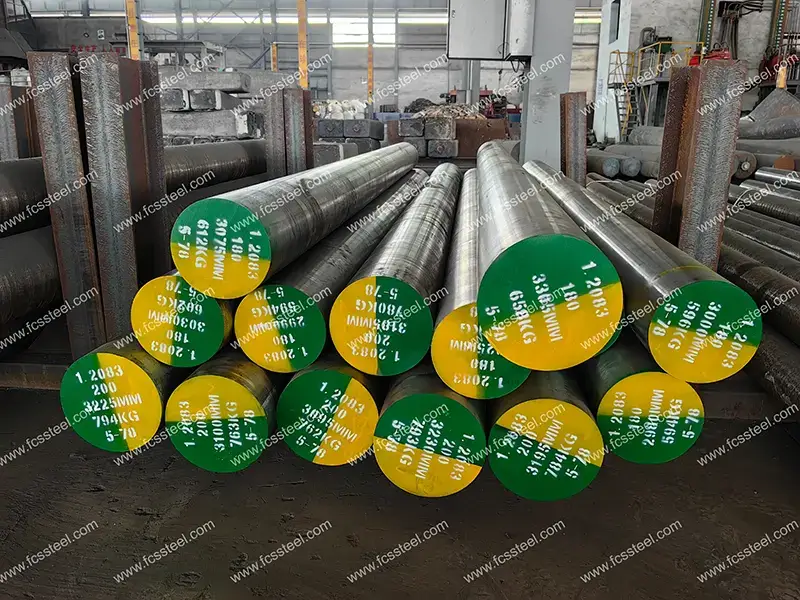
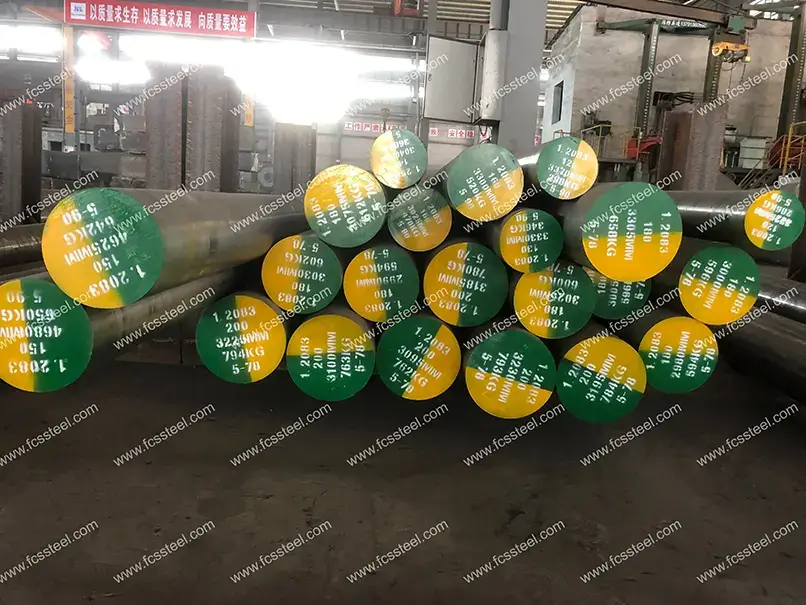
420SS Værktøjsstål | 1.2083 | X42Cr13
Premium 420SS, 1.2083, X42Cr13 plastværktøjsstål tilbyder fremragende hårdhed, korrosionsbestandighed og dimensionsstabilitet. Velegnet til plastforme, skæreværktøjer, kirurgiske instrumenter og dele med høj slidstyrke i barske miljøer.
420SS værktøjsstål | 1.2083 | X42Cr13 Produktintroduktion

Alle tre er 13% krommartensitiske rustfrie ståltyper, der er afhængige af kromkarbidforstærkning for at opnå høj hårdhed og korrosionsbestandighed, men 1.2083 har højere renhed og organisatorisk homogenitet på grund af ESU-processen, mens 420SS har et bredt kulstofinterval (0.30-0.40%), der kan påvirke hårdhedsstabiliteten.
420SS værktøjsstål (AISI/ASTM-standard)
420SS værktøjsstål er et martensitisk rustfrit stål (svarende til den nationale standard 4Cr13, implementeringen af standarden GB/T 1220-1992), med en kernesammensætning på 0.30-0.40% kulstof og 12.00-14.00% krom. Dets egenskaber omfatter høj hårdhed (hårdhed ≥50 HV efter bratkøling) og oxidationsmodstand (kan bruges i lang tid ved 600-650 ℃), men smedegodset skal forvarmes for at kontrollere risikoen for revner (forvarmning 650-750 ℃, den endelige smedetemperatur på > 800-850 ℃). Varmebehandling kræver oliekølet bratkøling ved 1050-1100°C og hurtig afkølet anløbning ved 200-300°C. Hårdheden i udglødet tilstand er ≤225 HBS, og den metallurgiske opbygning er typisk martensit.
1.2083 værktøjsstål (W-Nr/DIN-standard)
1.2083 værktøjsstål er et højrent elektroslagge-omsmeltet (ESU) kromstål (DIN-standard) med en strengt kontrolleret sammensætning på 0.38-0.45% kulstof, 12.5-13.5% krom og meget lave svovl- og fosforurenheder (S≤0.002%). Dets kernestyrker er en fin, ensartet mikrostruktur og lav deformation, en hårdhed på 56 HRC efter bratkøling i olie/gas ved 1020-1050°C og anløbning ved 160-300°C, samt fremragende polerbarhed (for en høj overfladefinish) og termisk spændingsudmattelsesbestandighed med en udglødet hårdhed på ≤225 HBS.
X42Cr13 værktøjsstål (EN/DIN/W-Nr standard)
X42Cr13 værktøjsstål er et martensitisk rustfrit stål med højt kulstofindhold og højt kromindhold (sammensætning: 0.38-0.45% kulstof, 12.50-13.50% krom) med en høj grad af overlap med sammensætningen af 1.2083, men med et smallere kulstofinterval. Karakteristikaene lægger vægt på høj hærdbarhed og dimensionsstabilitet, fabriksfremstillet til udglødet tilstand (hårdhed 215-225 HBS), afkølet og anløbet for at afbalancere hårdhed og sejhed; dets magnetiske og oxidationsmodstand (mildt miljø) er fremragende, men svejsningen skal forkøles for at forhindre revner.
420SS værktøjsstål | 1.2083 | X42Cr13 typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for 420SS/1.2083/X42Cr13 Værktøjsstål:
420SS værktøjsstål | 1.2083 | X42Cr13 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- 420SS/1.2083/X42Cr13 værktøjsstål til elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
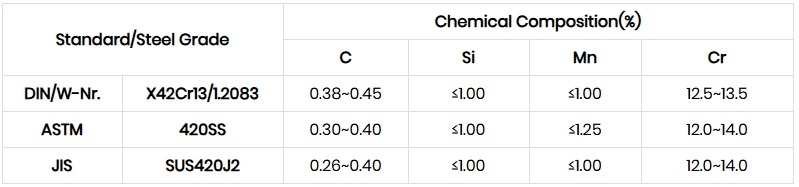
420SS værktøjsstål | 1.2083 | X42Cr13 kemisk sammensætning
420SS værktøjsstål | 1.2083 | X42Cr13 varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
420SS værktøjsstål | 1.2083 | X42Cr13 kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
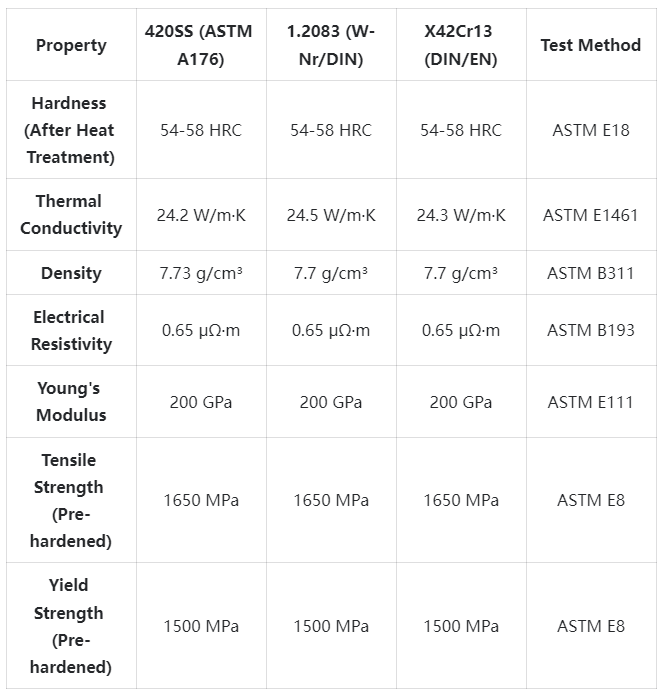
420SS værktøjsstål | 1.2083 | X42Cr13 Tekniske specifikationer
420SS værktøjsstål | 1.2083 | X42Cr13 Produktanvendelser

Højtydende skæreværktøjer
Vores T1-værktøjsstål udmærker sig ved metalbearbejdning, hvor værktøjer skal bevare en skarp kant ved høje temperaturer og tryk. Skæreværktøjer fremstillet af vores premium T1-værktøjsstål holder 40-60 % længere ved bearbejdning af vanskeligt bearbejdelige materialer såsom Inconel, titanlegeringer og hærdede stål. Det høje wolframindhold skaber et stabilt hårdmetal, der modstår blødgøring, selv ved skærkanttemperaturer på 500-600 °C i kontinuerlige højhastighedsbearbejdningsoperationer.
Koldarbejdsstans og matricer
Den overlegne slidstyrke i vores T1-værktøjsstål gør det ideelt til prægning, sænkning og formning af slibende eller højstyrkematerialer. Producenter rapporterer 3-5 gange længere værktøjslevetid, når vores præcisionsslebne T1-værktøjsstål bruges til at producere komplekse former til elektriske lamineringer og tykke strukturelle dele. Kombinationen af høj hårdhed og tilstrækkelig sejhed forhindrer progressivt slid og katastrofale svigt.
Anvendelser med varmt arbejde
I modsætning til mange værktøjsstål, der mister deres hårdhed ved forhøjede temperaturer, bevarer vores T1-kvalitet sine mekaniske egenskaber, når den udsættes for varme i længere perioder. Forme og formværktøjer fremstillet af vores vakuumvarmebehandlede T1-stål udmærker sig ved operationer som varm smedning, varm ekstrudering og varmprægning af højstyrkestål. Wolframcarbidernes stabilitet ved høje temperaturer forhindrer for tidlig værktøjsfejl og dimensionsændringer under drift.
Præcisionsmåle- og målingværktøjer
T1-værktøjsstålets dimensionsstabilitet og slidstyrke gør det ideelt til præcisionsmåleinstrumenter og måleværktøjer. Vores specialbehandlede T1-materiale udsættes for flere spændingsaflastningscyklusser og dyb afkøling for at sikre minimal dimensionsændring over tid. Kvalitetskontrollaboratorier og inspektionsafdelinger bruger vores T1-stål til referencemålere og måleopstramninger, hvor langsigtet dimensionsnøjagtighed er afgørende.
Træ- og papirskæreværktøjer
Den fremragende skærfastholdelse af T1-værktøjsstål gør det særligt værdifuldt ved bearbejdning af meget slibende materialer såsom fiberforstærkede træprodukter, laminater og specialpapir. Høvleknive, rilleklinger og rundsavklinger fremstillet af vores T1-stål skærer disse materialer med 2-3 gange længere serviceintervaller mellem slibning, hvilket reducerer nedetid og slibningsomkostninger betydeligt.
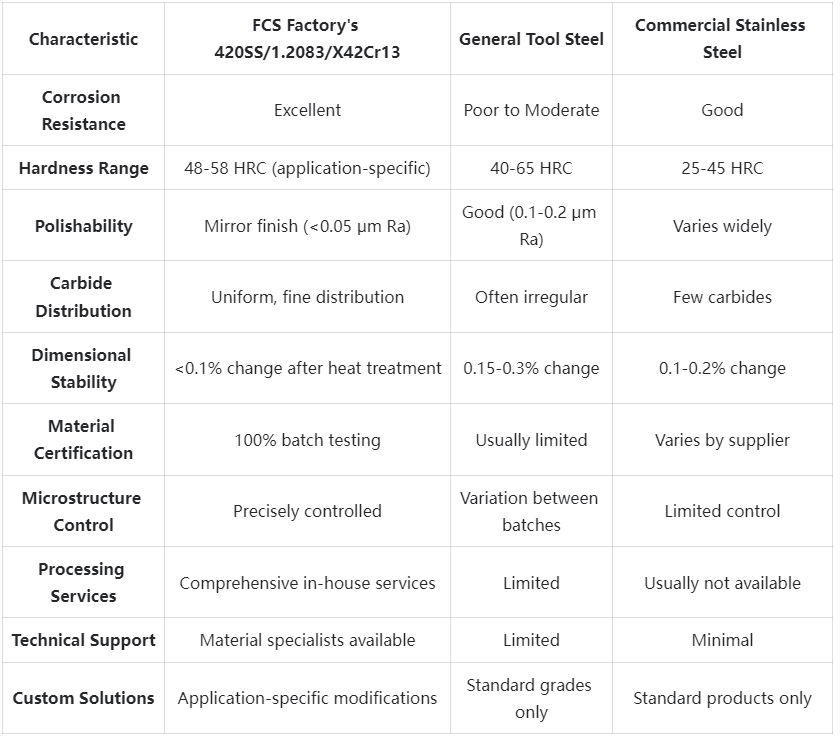
420SS værktøjsstål | 1.2083 | X42Cr13 konkurrencefordel sammenligning
420SS værktøjsstål | 1.2083 | X42Cr13 kundesucceshistorier
420SS værktøjsstål | 1.2083 | X42Cr13 Prisstrukturinformation
420SS værktøjsstål | 1.2083 | X42Cr13 Ofte stillede spørgsmål

Q: Hvad er forskellen mellem 420SS, 1.2083 og X42Cr13?
A: Disse er tilsvarende materialekvaliteter under forskellige standardsystemer. 420SS er en AISI (US) kvalitet, 1.2083 er et DIN (tysk) nummer, og X42Cr13 er en EN (europæisk) kvalitet. De repræsenterer i bund og grund det samme martensitiske rustfrie værktøjsstål med små forskelle i tilladte sammensætningsområder.Q: Hvordan er dette materiale i sammenligning med D2 værktøjsstål?
A: Vores 420SS/1.2083/X42Cr13 tilbyder betydeligt bedre korrosionsbestandighed og en smule bedre polerbarhed end D2, som tilbyder en smule højere slidstyrke på grund af højere kulstofindhold og større karbider. I korrosive miljøer eller applikationer, der kræver en høj overfladefinish, er 420SS/1.2083/X42Cr13 bedre, mens D2 muligvis klarer sig bedre i applikationer med alvorlig abrasiv slitage.Q: Hvilke varmebehandlinger anbefales for at opnå maksimal hårdhed?
A: For maksimal hårdhed (54-58 HRC) anbefaler vi austenitisering ved 1010-1040 °C (1850-1900 °F) efterfulgt af gas- eller olieafkøling. Tre anløbningscyklusser på 2 timer hver ved 150-200 °C (300-390 °F) giver den bedste kombination af hårdhed og sejhed. Til kritiske anvendelser er der tilpassede varmebehandlingsprotokoller tilgængelige.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |