SKD1 Værktøjsstål
I moderne produktionsmiljøer, hvor værktøjsfejl på grund af slid og deformation fører til høje produktionsomkostninger og kvalitetsproblemer, er SKD1 værktøjsstål optimeret til et højt kulstof- og kromindhold og demonstrerer fremragende slidstyrke og dimensionsstabilitet i højbelastningsapplikationer. Virksomheder, der bruger SKD1 til kritiske formkomponenter, rapporterer op til 40 % længere værktøjslevetid, betydeligt kortere vedligeholdelsesintervaller og forbedret slutproduktkonsistens. Som et professionelt koldarbejdsværktøjsstål tilbyder SKD1 den perfekte balance mellem hårdhed, sejhed og bearbejdelighed for at opfylde behovene hos præcisionsforme og højtydende industrielle værktøjer.
SKD1 værktøjsstål produktintroduktion
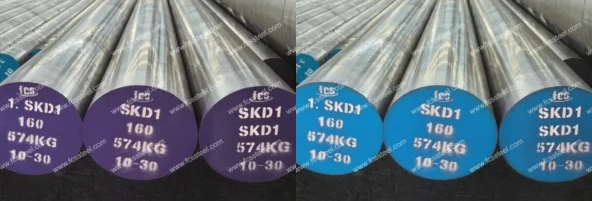
SKD1 er et højt kulstof- og kromindhold koldbearbejdningsstål under den japanske JIS G4404-standard, der tilhører Rheinzite-ståltypen. Den tilsvarende amerikanske ASTM-kvalitet er D3, den tilsvarende tyske DIN/W-Nr-kvalitet er X210Cr12/1.2080, den tilsvarende kinesiske GB-kvalitet er Cr12. Dens kemiske sammensætning kontrolleres strengt med fosfor, svovlurenheder og indeholder en lille mængde silicium (og mangan). Gennem vakuumraffinering og sfærisk udglødning for at optimere den organisatoriske homogenitet, er fabrikkens hårdhed 255 HBS, med en høj grad af renhed og forarbejdelighed. Høj renhed og forarbejdelighed.
Kernefordelen ved dette stål er dets ultrahøje slidstyrke og hårdhedsstabilitet. Varmebehandlingsprocessen kræver streng temperaturkontrol (slukningstemperatur 950°C-1000°C) for at undgå overophedningsinduceret hårdhedsforringelse og spændingsaflastningshærdning for at reducere forvrængning og sikre langsigtet dimensionsstabilitet og korrosionsbestandighed.
SKD1 værktøjsståltyper og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for SKD1 Stålform:
SKD1 værktøjsstål tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- SKD1 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
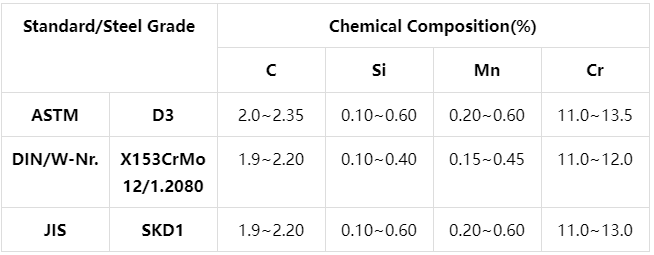
SKD1 værktøjsstål kemisk sammensætning
SKD1 Værktøjsstål Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
SKD1 Kvalitetsinspektion af værktøjsstål

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
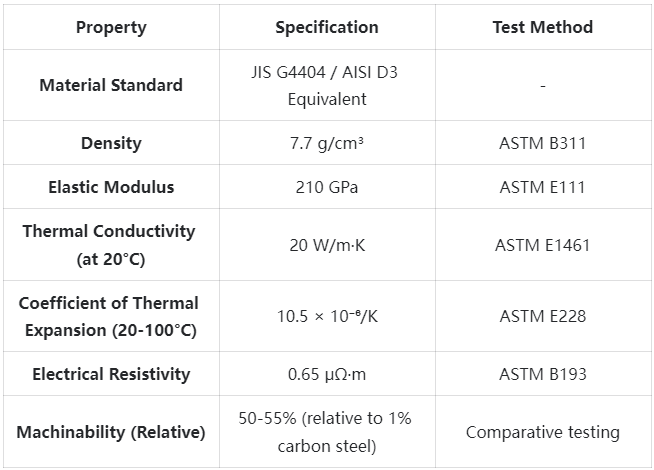
Tekniske specifikationer for SKD1 værktøjsstål
SKD1 værktøjsstålproduktapplikationer

Vigtigste applikationsscenarier
Slip- og stemplingsmatriser
SKD1 udmærker sig ved højvolumen dropning og prægning i bil- og apparatproduktion. Selv efter millioner af cyklusser opretholder den præcise kantprofiler og reducerer værktøjsvedligeholdelsesintervallerne med 40%. En leverandør af bildele bruger SKD1 til prægeforme til chassiskomponenter, og hyppigheden af formrenovering er ændret fra månedlig til kvartalsvis, hvilket direkte forbedrer produktiviteten og delens kvalitet.
Koldformningsværktøjer
SKD1 kombinerer slidstyrke og trykstyrke i koldekstrudering, trækning og formning. Varmebehandlet dimensionsstabilitet sikrer præcision i komplekse støbeapplikationer. En industriel producent af fastgørelseselementer brugte SKD1 koldformatricer til at øge værktøjslevetiden med 35 % og forbedre delens konsistens.
Industrielle sakseblade
SKD1's fremragende kantfastholdelse gør den velegnet til industriel klipning i stålbearbejdning. Balancen mellem hårdhed og sejhed forhindrer afskalning og revner og opretholder en skarp kant. SKD1 skærer renere snit og reducerer omkostningerne til udskiftning af blade med op til 25% for servicecentre, der skærer i højstyrkestål.
Præcisionsmålere og måleinstrumenter
SKD1's overlegne dimensionsstabilitet gør den perfekt til præcisionsmåle- og kalibreringsværktøjer. Delene er spændingsaflastede og stabiliserede, og de opretholder mikronniveautolerancer selv ved temperaturudsving. Producenter af måleudstyr bruger den som referencemåler for langvarig kalibreringsnøjagtighed.
Trådvalsningsdyser
SKD1 udmærker sig i trådvalsningsapplikationer, hvor overfladeslid er kritisk. Præcise konturer opretholdes under høje cykliske belastninger, hvilket sikrer ensartet gevindkvalitet over lange produktionscyklusser. Producenter af fastgørelseselementer, der bruger SKD1 trådvalsningsmatrikser, har set en 50% stigning i matrikslevetid i applikationer med højstyrkematerialer.
Brantspecifikke applikationer
- Bilproduktion: Stansematricer til højstyrkestål, afretningsmatricer, formværktøjer
- Luftfart: Præcisionsformningsværktøjer, specialskæreværktøjer, måleudstyr
- Elektronik: Stikproduktion, progressive matricer, præcisionsstansehoveder
- Fremstilling af fastgørelseselementer: Valsedyser, koldpressede dyser, afretningsværktøjer
- Fremstilling af apparater: Støbe-/stempelmatricer til store metalpladekomponenter
- Plaststøbning: Sprøjtestøbte indsatser udsat for slibende stoffer
- Metalbearbejdning: Industrielle skæreværktøjer, opskæringsværktøjer, skæreblade
SKD1 værktøjsstål konkurrencefordel sammenligning

Kundesucceshistorier om SKD1-værktøjsstål
Information om prisstrukturen for SKD1-værktøjsstål
Ofte stillede spørgsmål om SKD1 værktøjsstål

Q: Hvordan klarer SKD1 sig i sammenligning med D2- og A2-værktøjsstål?
A: SKD1 slidstyrke er bedre end D2 og A2, hårdheden er 2-3 HRC højere end typisk D2; dimensionsstabiliteten ved varmebehandling er bedre end A2, og skærkantfastholdelsen er bedre end begge. SKD1 kromindholdet er højere end A2 (god korrosionsbestandighed), og sejheden efter optimering af sammensætningen er bedre end standard D2.Q: Kan SKD1 behandles i hærdet tilstand?
A: SKD1 bearbejdes hovedsageligt i udglødet tilstand (220-250 HB) og kan også bearbejdes i hærdet tilstand: EDM foretrækkes til komplekse egenskaber; slibning, CBN-hårddrejning og hårdmetalboring er også mulige (afhængigt af parametrene). Forslag til nøgleegenskaber: efterlad 0.1-0.2 mm bearbejdningstolerance i udglødet tilstand, og færdigslibning efter hærdning.Q: Forholdsregler ved opbevaring af SKD1-dele?
A: De bør opbevares i et miljø med lav luftfugtighed, og rusthæmmer bør påføres eksponerede overflader. VCI-emballage (dampfasehæmning) anbefales til langtidsopbevaring. Rengør bearbejdningsvæsker, tør grundigt og påfør let beskyttelsesolie; forseglet emballage + tørremiddel (for at forhindre kondens fra temperaturudsving) anbefales til kritiske dele.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |