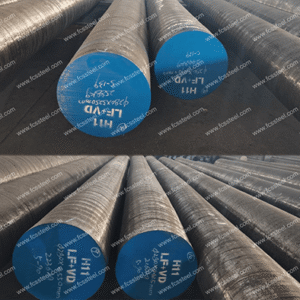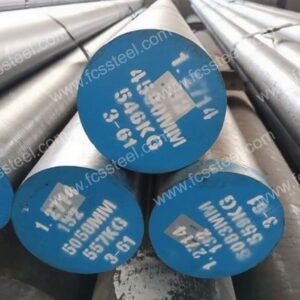



SKD6 Værktøjsstål
SKD6 værktøjsstål er et varmbearbejdningsstål specificeret i Japans JIS G4404-standard, svarende til den amerikanske AISI H11 . Det er et Cr-Mo værktøjsstål med et medium vanadiumindhold. Dets primære fordele ligger i god sejhed og modstandsdygtighed over for varmerevner, hvilket gør det velegnet til støbeforme under medium varmebelastning, såsom varme klippeknive, varme stempler og støbekerner.
Sammenlignet med varmbearbejdningsstål med højt vanadiumindhold er SKD6 en smule ringere i højtemperaturstyrke og rød hårdhed, men det tilbyder bedre bearbejdelighed og dimensionsstabilitet under varmebehandling. Det er især velegnet til matricekomponenter, der kræver flere bearbejdningsoperationer eller høj dimensionsnøjagtighed.
Internationalt tilsvarende kvaliteter af SKD6 inkluderer: Kinas GB 4Cr5MoSiV, USA's AISI H11, Tysklands DIN X38CrMoV5-1 ( 1.2343 ), Ruslands GOST 4Х5МФС. Med sin afbalancerede ydeevne og gode omkostningseffektivitet er SKD6 meget anvendt i formning af dele til luftfart, ekstruderingsdyser til aluminiumlegeringer og varmklippningsudstyr.
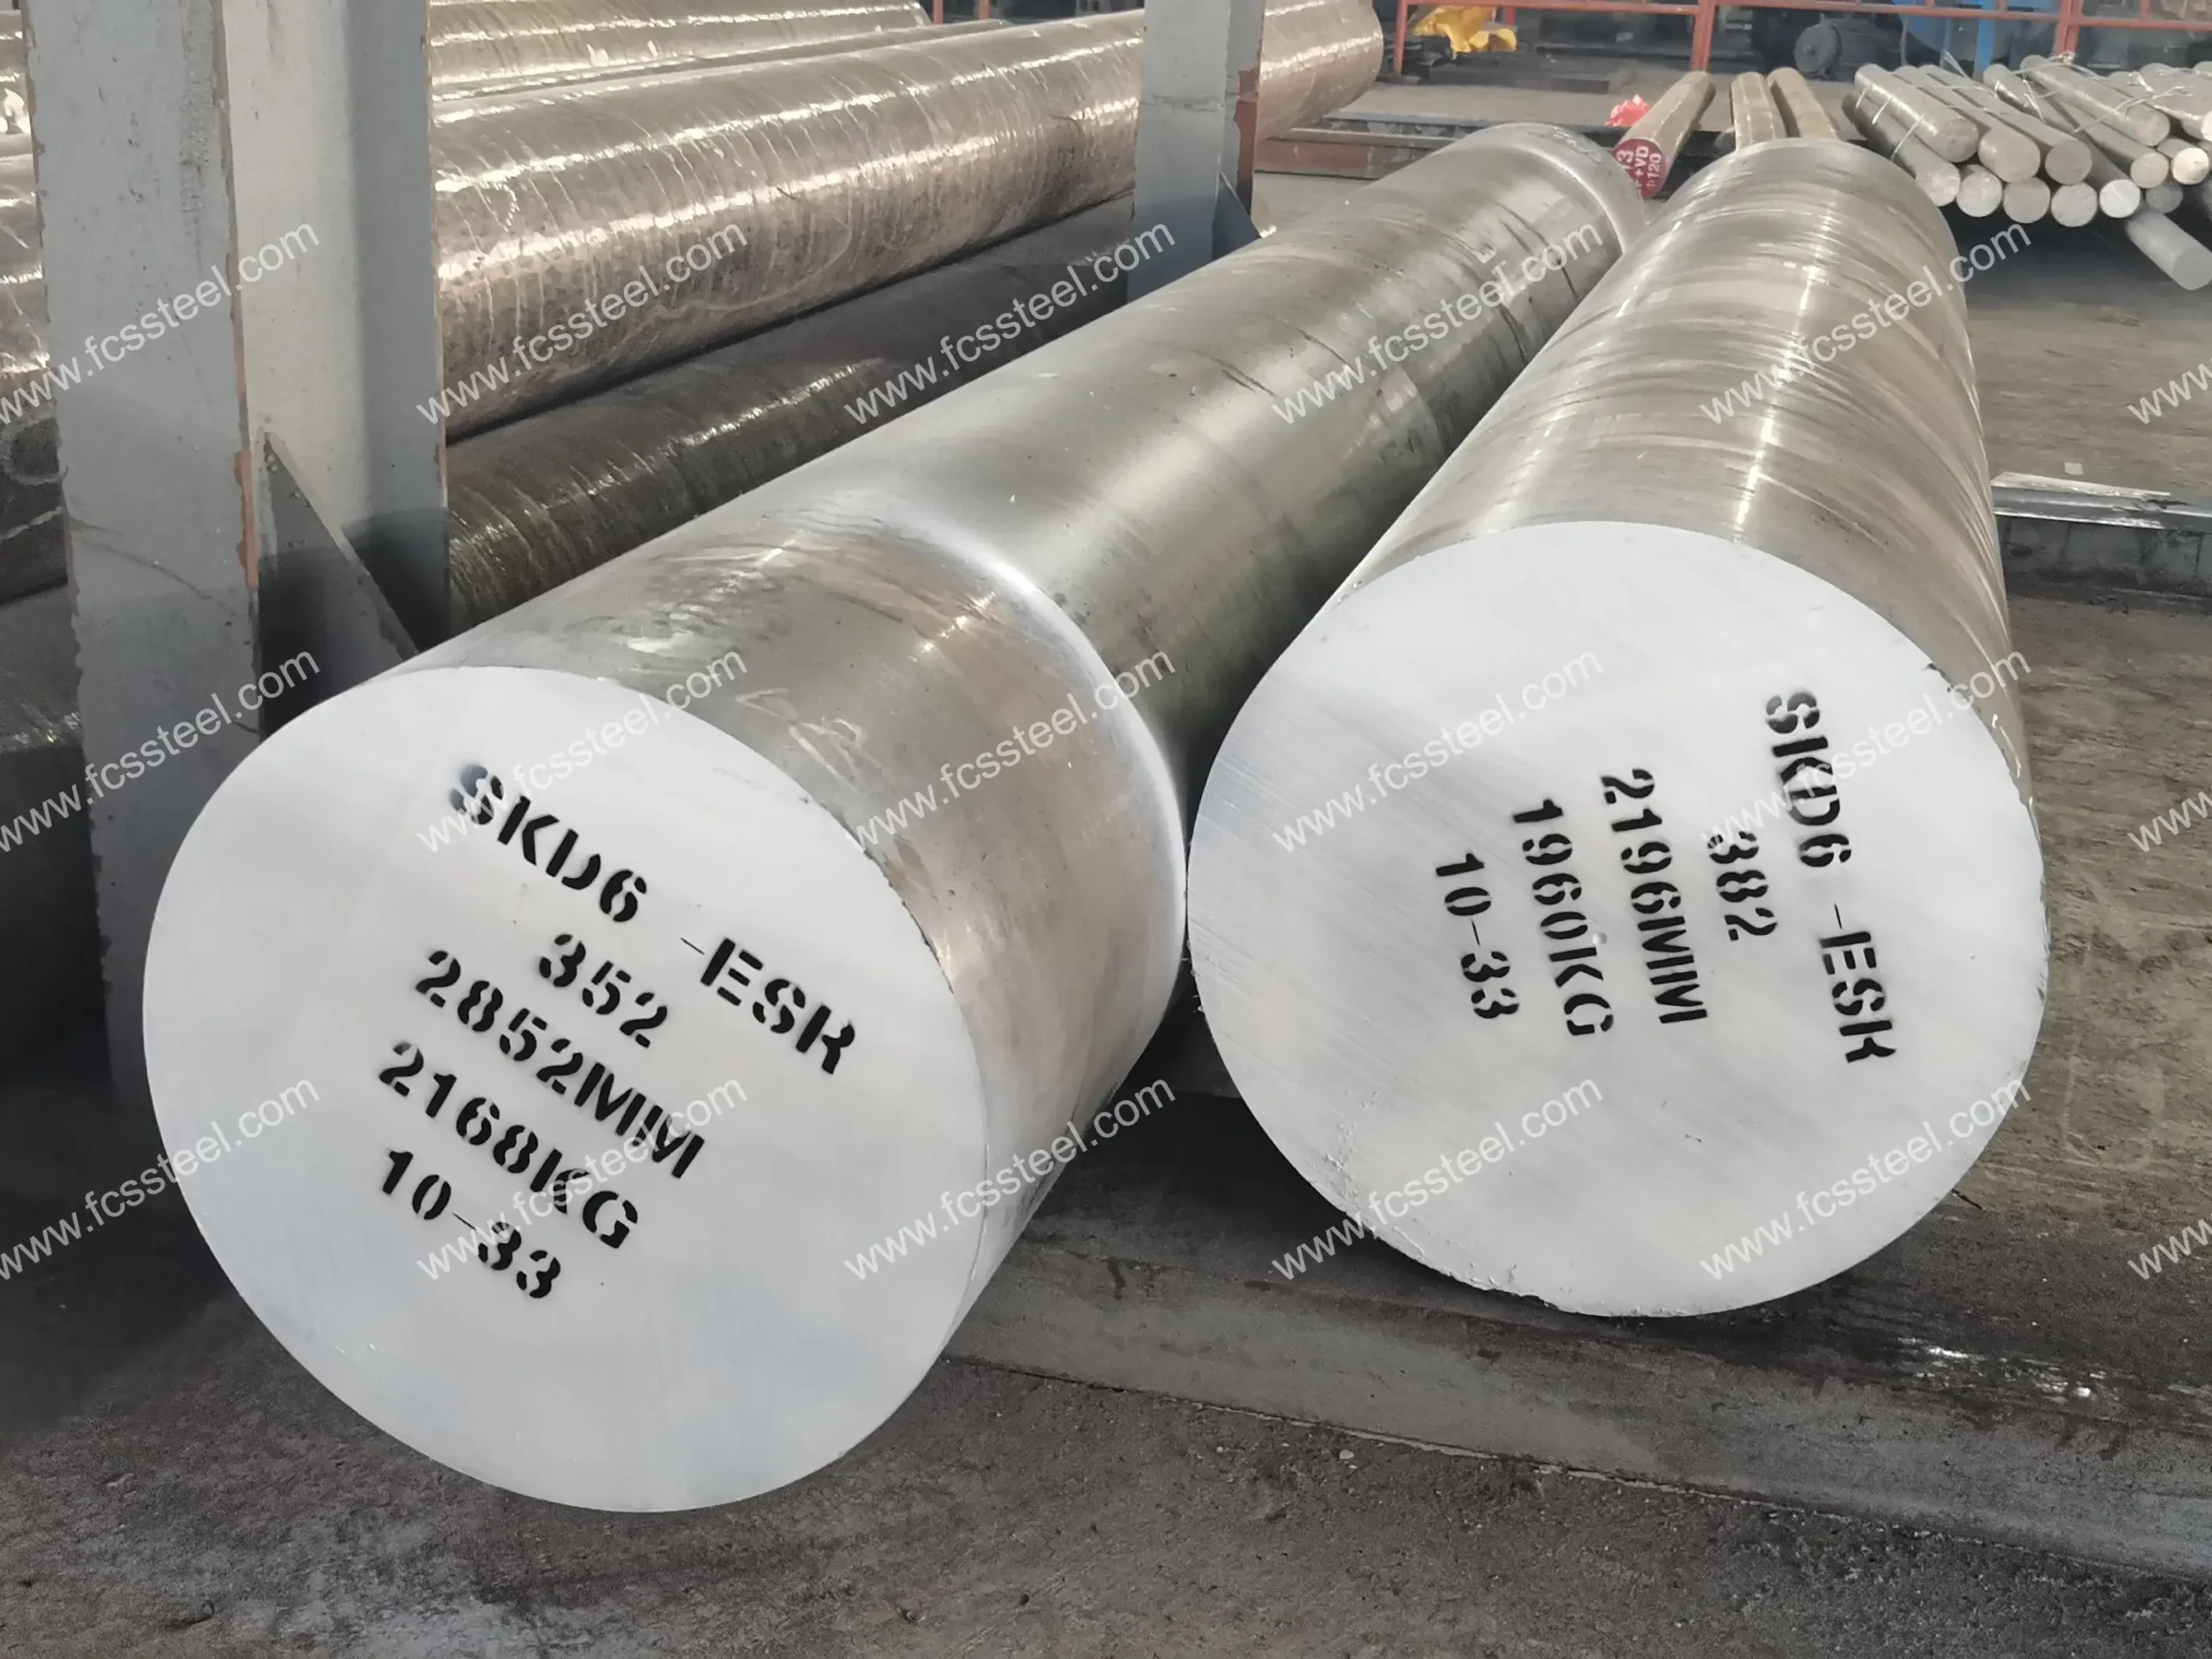
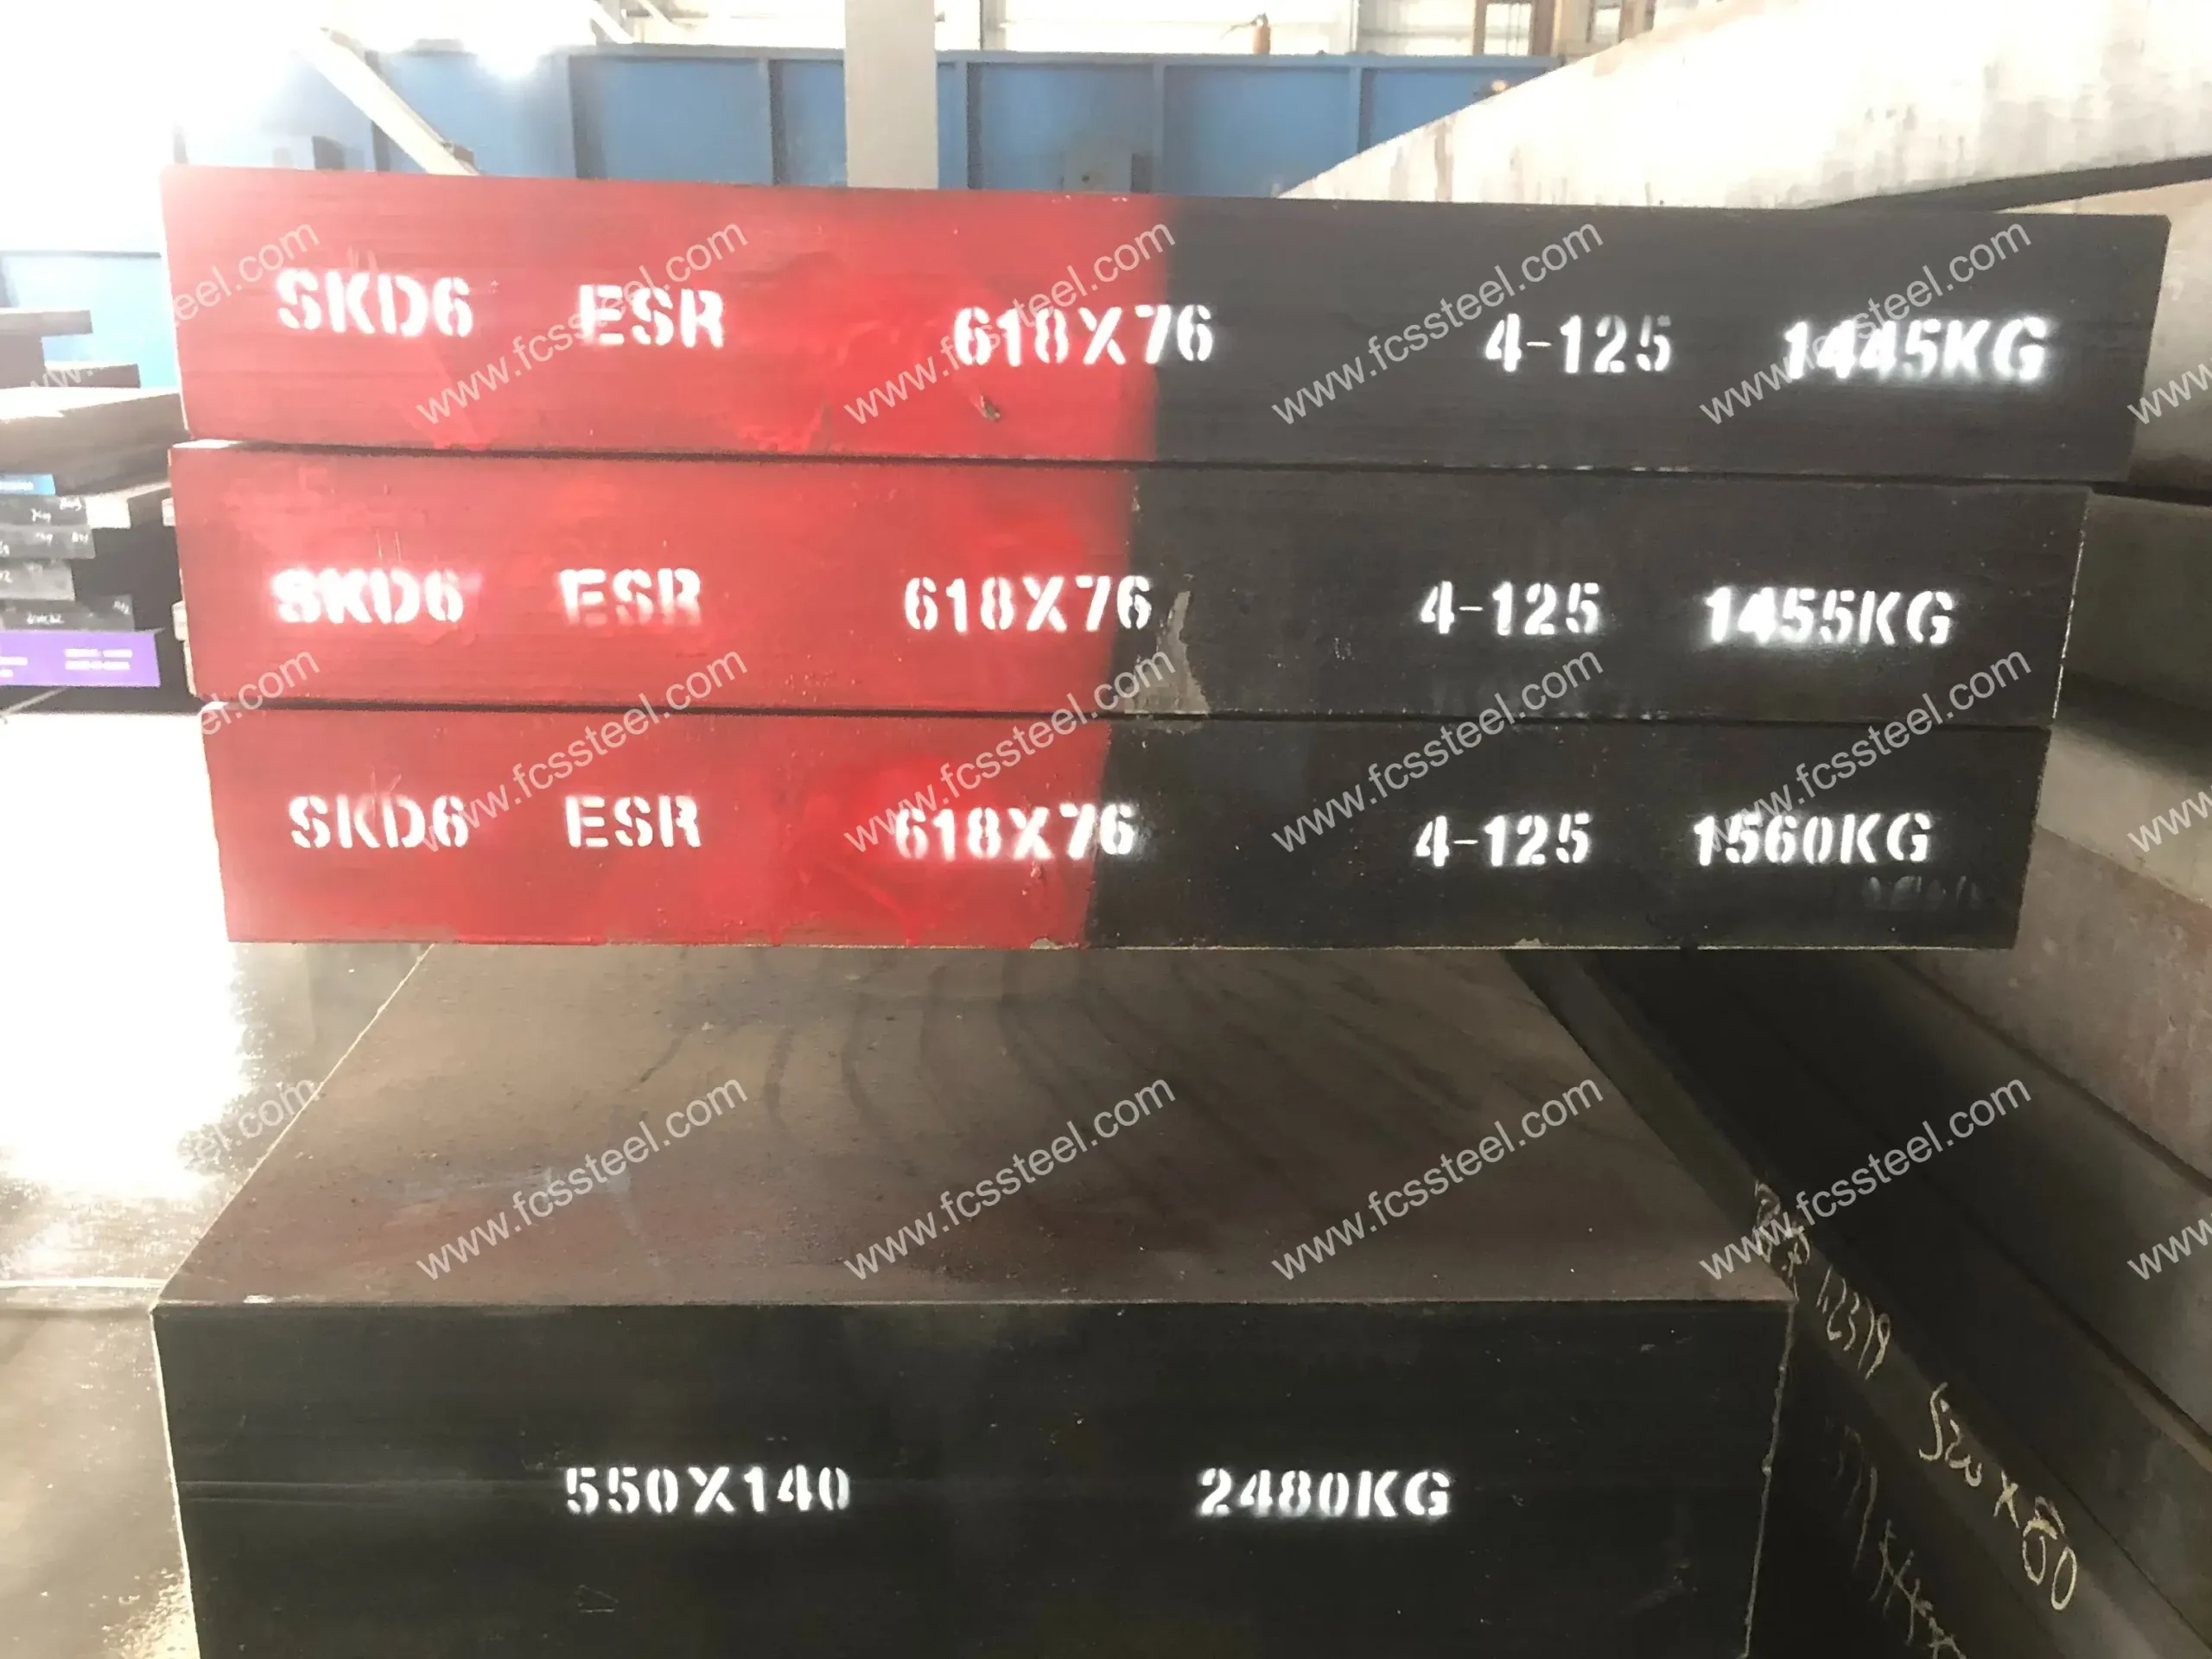
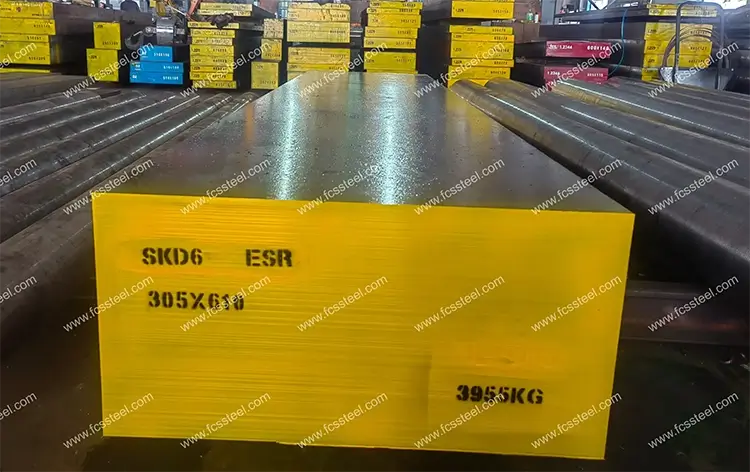
SKD6 værktøjsståltyper og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for SKD6 Stålform:
SKD6 værktøjsstål tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
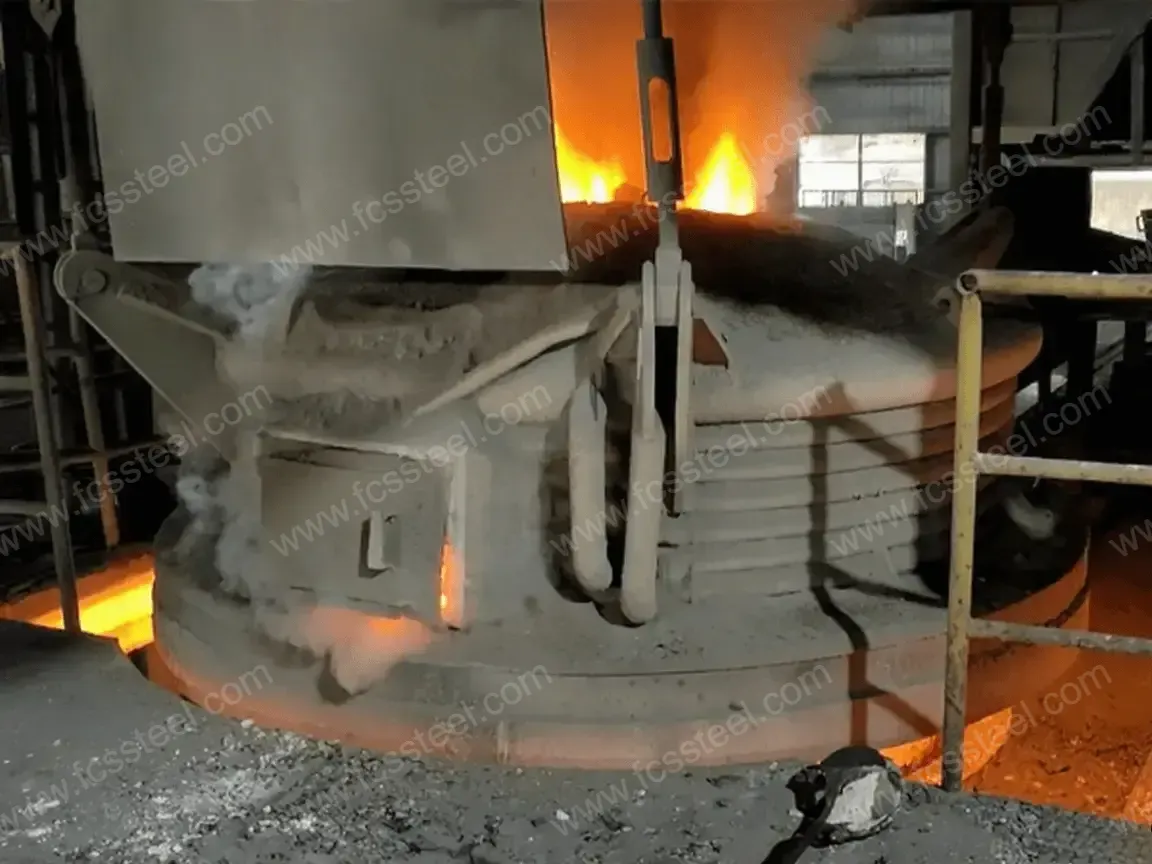
- SKD6 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
SKD6 værktøjsstål kemisk sammensætning

SKD6 Værktøjsstål Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
SKD6 Kvalitetsinspektion af værktøjsstål

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
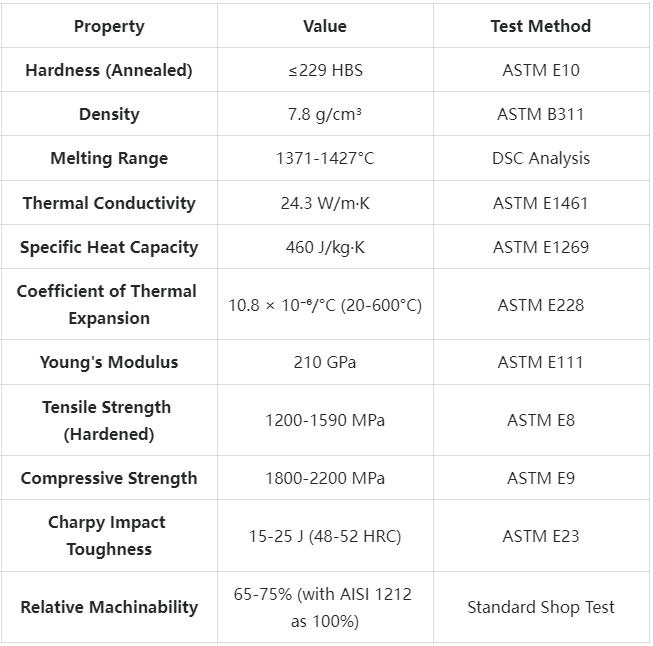
Tekniske specifikationer for SKD6 værktøjsstål
SKD6 værktøjsstålproduktapplikationer

Vigtigste applikationsscenarier
Smedematricer og værktøjer
Varmsmedning drager fordel af SKD6's fremragende modstandsdygtighed over for mekanisk og termisk udmattelse. Stålets sejhed forhindrer for tidlig revnedannelse, samtidig med at slidstyrken opretholdes ved smedetemperaturer. Da en leverandør af flykomponenter brugte vores SKD6-smedematricer, blev værktøjslevetiden øget med 35 %, og de smedede deles dimensionelle ensartethed blev forbedret, hvilket direkte førte til forbedret produktionseffektivitet og lavere omkostninger pr. del.
Varmesaksklinger
SKD6 kombinerer høj hårdhed, slidstyrke og sejhed, hvilket gør den ideel til varme skær, der anvendes i stålværker og metalproducenter. Disse klinger bevarer skærkantens integritet ved høje temperaturer for rene snit og forlængede vedligeholdelsesintervaller. Én stålproducent reducerede hyppigheden af klingeudskiftning med 45% med vores SKD6 varme skær.
Plastforme til højtemperaturharpikser
Til sprøjtestøbning af højtemperatur-tekniske plasttyper (PPS, PEI, PEEK) tilbyder SKD6 fremragende slidstyrke og polerbarhed. Dens termiske egenskaber sikrer effektiv varmeoverførsel og stabil køling, hvilket producerer støbte dele af høj kvalitet med reducerede cyklustider. En producent af elektroniske komponenter rapporterede forbedret overfladekvalitet og 25 % hurtigere cyklustider efter opgradering til vores SKD6-forme.
Brantspecifikke applikationer
- Bilindustrien: matricer til transmissionskomponenter, matricer til motorblok, smedematricer til affjedringskomponenter.
- Luftfart: smedeværktøj til turbineblade, ekstruderingsmatrice til strukturelle komponenter, værktøj til højstyrkebefæstelseselementer.
- Elektronikindustri: ekstruderingsmatrices til køleplader, konnektormatrices, værktøj til halvlederemballage.
- Byggeindustri: ekstruderingsdyser til aluminiumsvinduesrammer, smedeværktøj til konstruktionsstål.
- Forbrugsvarer: matricer til holdbare komponenter, værktøj til apparatkomponenter.
- Militær/forsvar: præcisionsværktøj til komponentfremstilling til kritiske applikationer, der kræver pålidelighed.
- Medicinsk udstyr: værktøj til kirurgiske instrumenter, værktøj til implantatkomponenter, der kræver høj nøjagtighed.
SKD6 værktøjsstål konkurrencefordel sammenligning

Kundesucceshistorier om SKD6-værktøjsstål
Information om prisstrukturen for SKD6-værktøjsstål
Ofte stillede spørgsmål om SKD6 værktøjsstål

Q: Hvordan er SKD6 i forhold til standard H13 værktøjsstål?
A: SKD6 er en japansk kvalitet (JIS), der omtrent svarer til AISI H13, men vores SKD6 har strammere kontrol af den kemiske sammensætning, optimeret bearbejdning og strammere kvalitetskontrol inden for H13-specifikationen, hvilket resulterer i overlegne ydeevneegenskaber, især med hensyn til termisk træthedsbestandighed og sejhed.Q: Kan SKD6 svejses og repareres?
A: Ja, SKD6 kan svejses med succes ved hjælp af de korrekte procedurer. Vi anbefaler forvarmning til 315-370 °C, brug af kompatible tilsatsmaterialer, opretholdelse af mellemlagstemperaturer og varmebehandling efter svejsning. Vores tekniske supportteam kan tilbyde detaljerede svejseprocedurer til din specifikke anvendelse.Q: Hvordan påvirker sektionsstørrelsen SKD6's ydeevne?
A: SKD6 opretholder god hærdbarhed op til et tværsnit på cirka 150 mm. Større tværsnit kan resultere i gradvist lavere kernehårdhed. Til kritiske anvendelser i værktøjer og forme med store tværsnit anbefaler vi SKD6-SD (Special Deep Hardening-variant) eller overvejer en avanceret elektroslaggeomsmeltning/vakuumbueomsmeltning for at forbedre hårdheden ved fuld tværsnit.Q: Hvordan skal SKD6 opbevares før brug?
A: Det skal opbevares tørt og temperaturkontrolleret for at forhindre korrosion. Ved langtidsopbevaring bør der påføres let olie. Store sektioner skal understøttes korrekt for at forhindre vridning. Hvis der opstår korrosion, skal den fjernes grundigt inden varmebehandling.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |