UDSALG
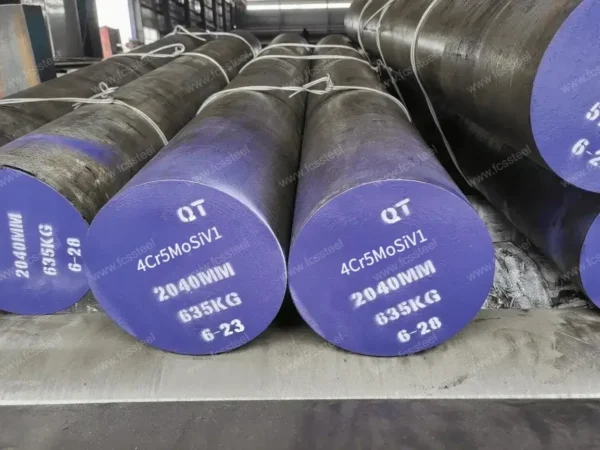

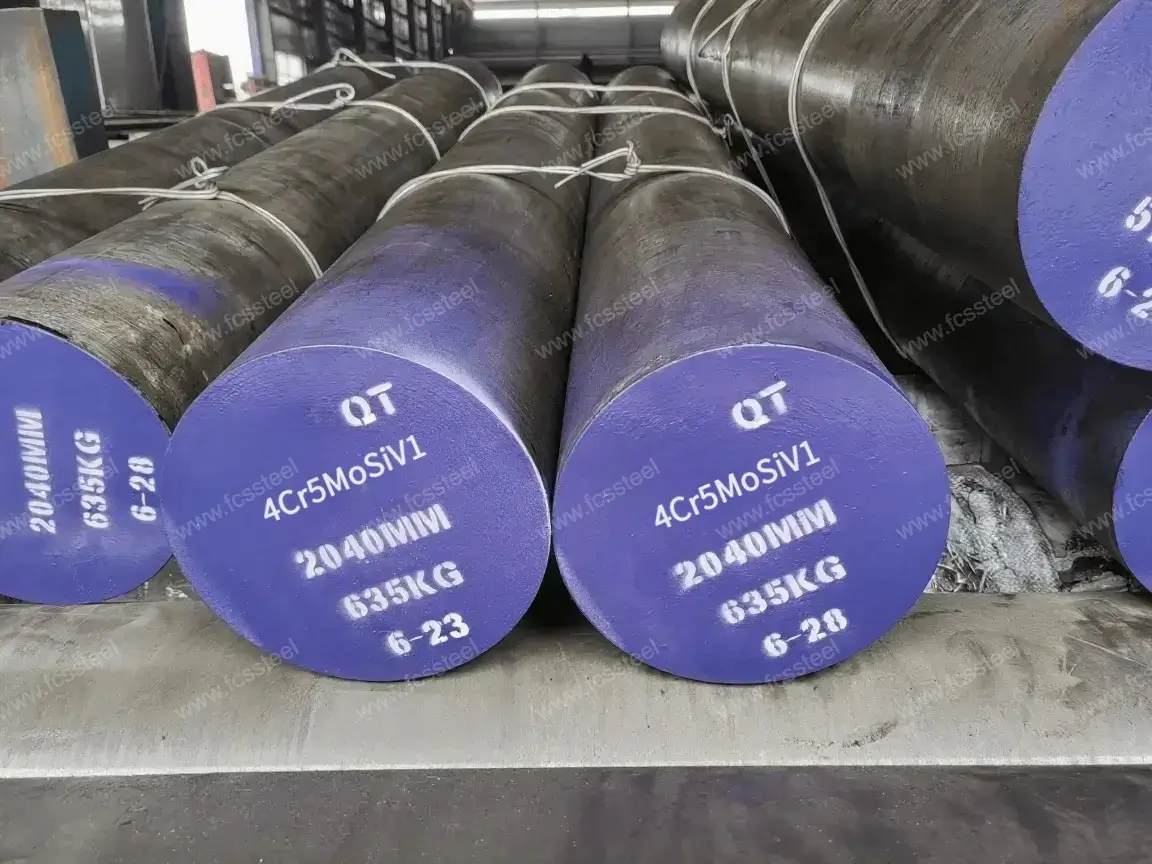
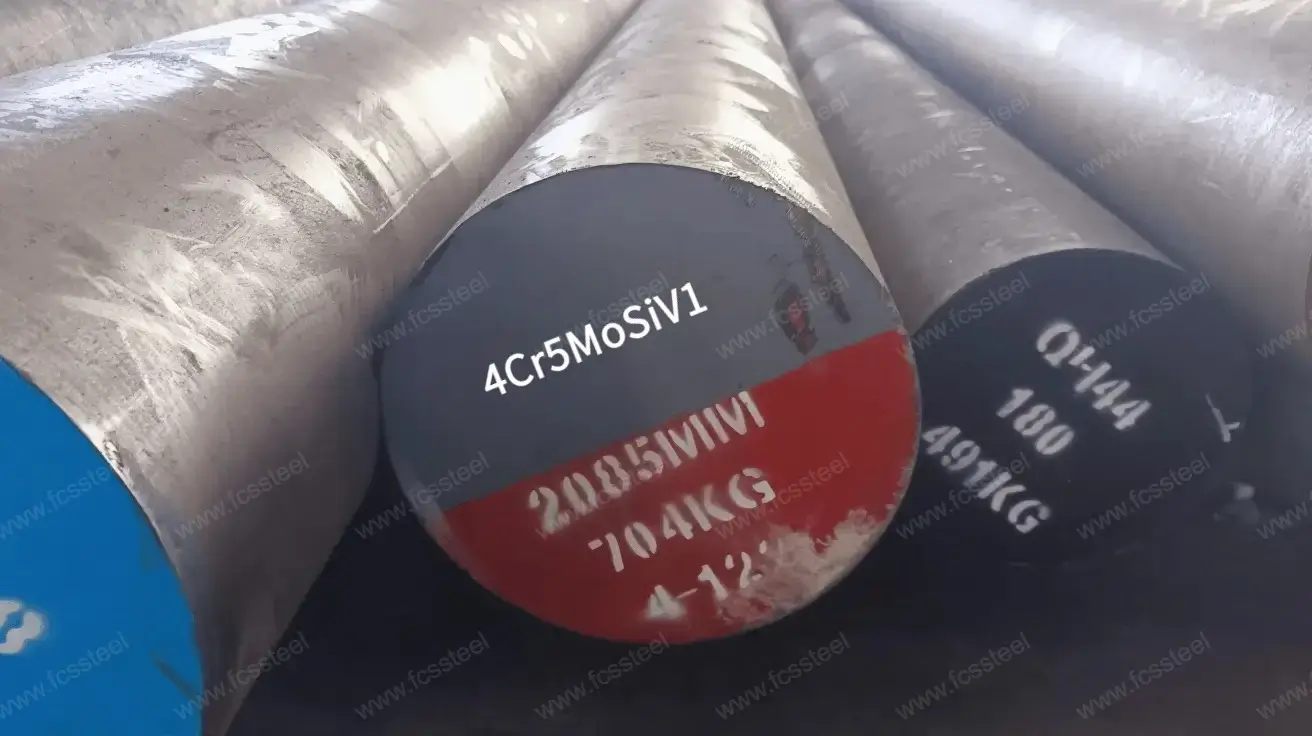


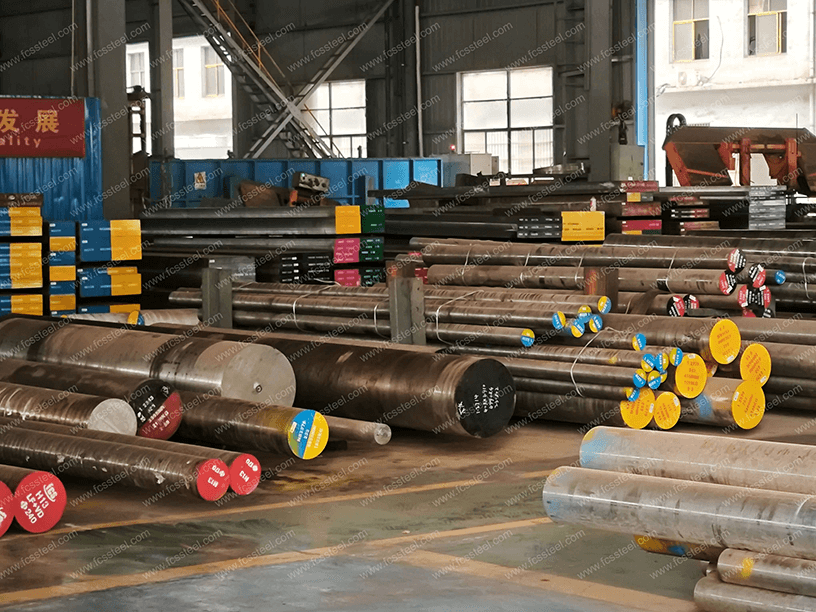
4Cr5MoSiV1 Værktøjsstål
Ved rationelt at proportionere Cr-, Mo-, Si- og V-elementer tager 4Cr5MoSiV1 værktøjsstål højde for termisk hårdhed, slidstyrke og termisk udmattelsesmodstand og er egnet til forskellige formapplikationsscenarier, der er udsat for termisk chok og slid ved høje temperaturer.
4Cr5MoSiV1 Værktøjsstål – Produktformularer og lagerspecifikationer
Forsyningstilstand
- Glødede
- bearbejdet
Tilgængelige formularer
- Runde stænger
- Plader / Flade stænger
- Specialskårne stykker
Behandlingstjenester
- Savning.
- Grov bearbejdning.
- Tilpasset varmebehandling.
Standardstørrelser (Tilgængeligheden varierer afhængigt af lagerbeholdningen)
- Diameter (rundstang): Φ10 mm – Φ65 mm / Φ70 mm – Φ400 mm / Φ500 mm / Φ600 mm / Φ700 mm.
- Plade-/fladtykkelse: 8 – 45 mm / 50 – 500 mm.
- Bredde: 50 – 1000 mm / 50 – 1500 mm.
- Smedede skiver: Op til Ø1200 mm.
4Cr5MoSiV1 Værktøjsstål – Formningsmetoder
- Varmvalset
- Varm smedet
4Cr5MoSiV1 værktøjsstål – muligheder for overfladebehandling
- Sort.
- Slibet.
- Sandblæst.
- Drejet/Maskinbearbejdet/Fræset/Blank.
Hvad er 4Cr5MoSiV1 værktøjsstål?
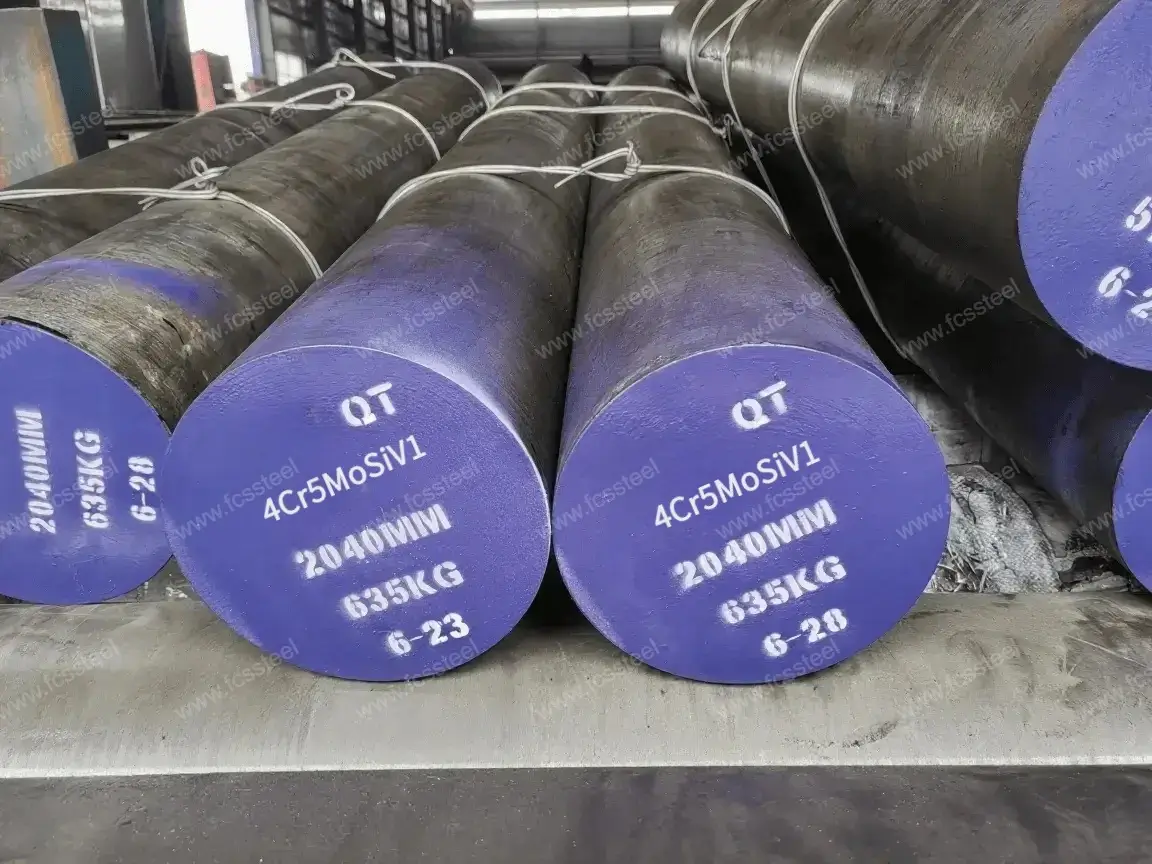
4Cr5MoSiV1 er et repræsentativt varmbearbejdningsstål i den kinesiske GB/T 1299-standard, som er den indenlandske pendant til den internationale H13 ( DIN 1.2344 , SKD61 ).
Internationalt tilsvarende kvaliteter af 4Cr5MoSiV1 værktøjsstål

Kemisk sammensætning af 4Cr5MoSiV1 værktøjsstål

Produktspecifikationer for 4Cr5MoSiV1 stål

Forslag til varmebehandling af 4Cr5MoSiV1 stål

- Udglødning: Hold ved 860-890 °C i flere timer og afkøl derefter langsomt, målhårdhed ≤229 HBW.
- Hærdning: Opvarm ved 1020-1080 °C og afkøling derefter med luft eller olie. Den effektive hårdhed kan nå 56-58 HRC (lidt lavere for store tværsnit).
- Anløbning: Generelt vælges dobbeltanløbning ved 560-580 °C, og den endelige hårdhed stabiliseres ved 47-49 HRC. Anløbning ved 200 °C kan udføres efter bearbejdning for at aflaste indre spændinger.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |