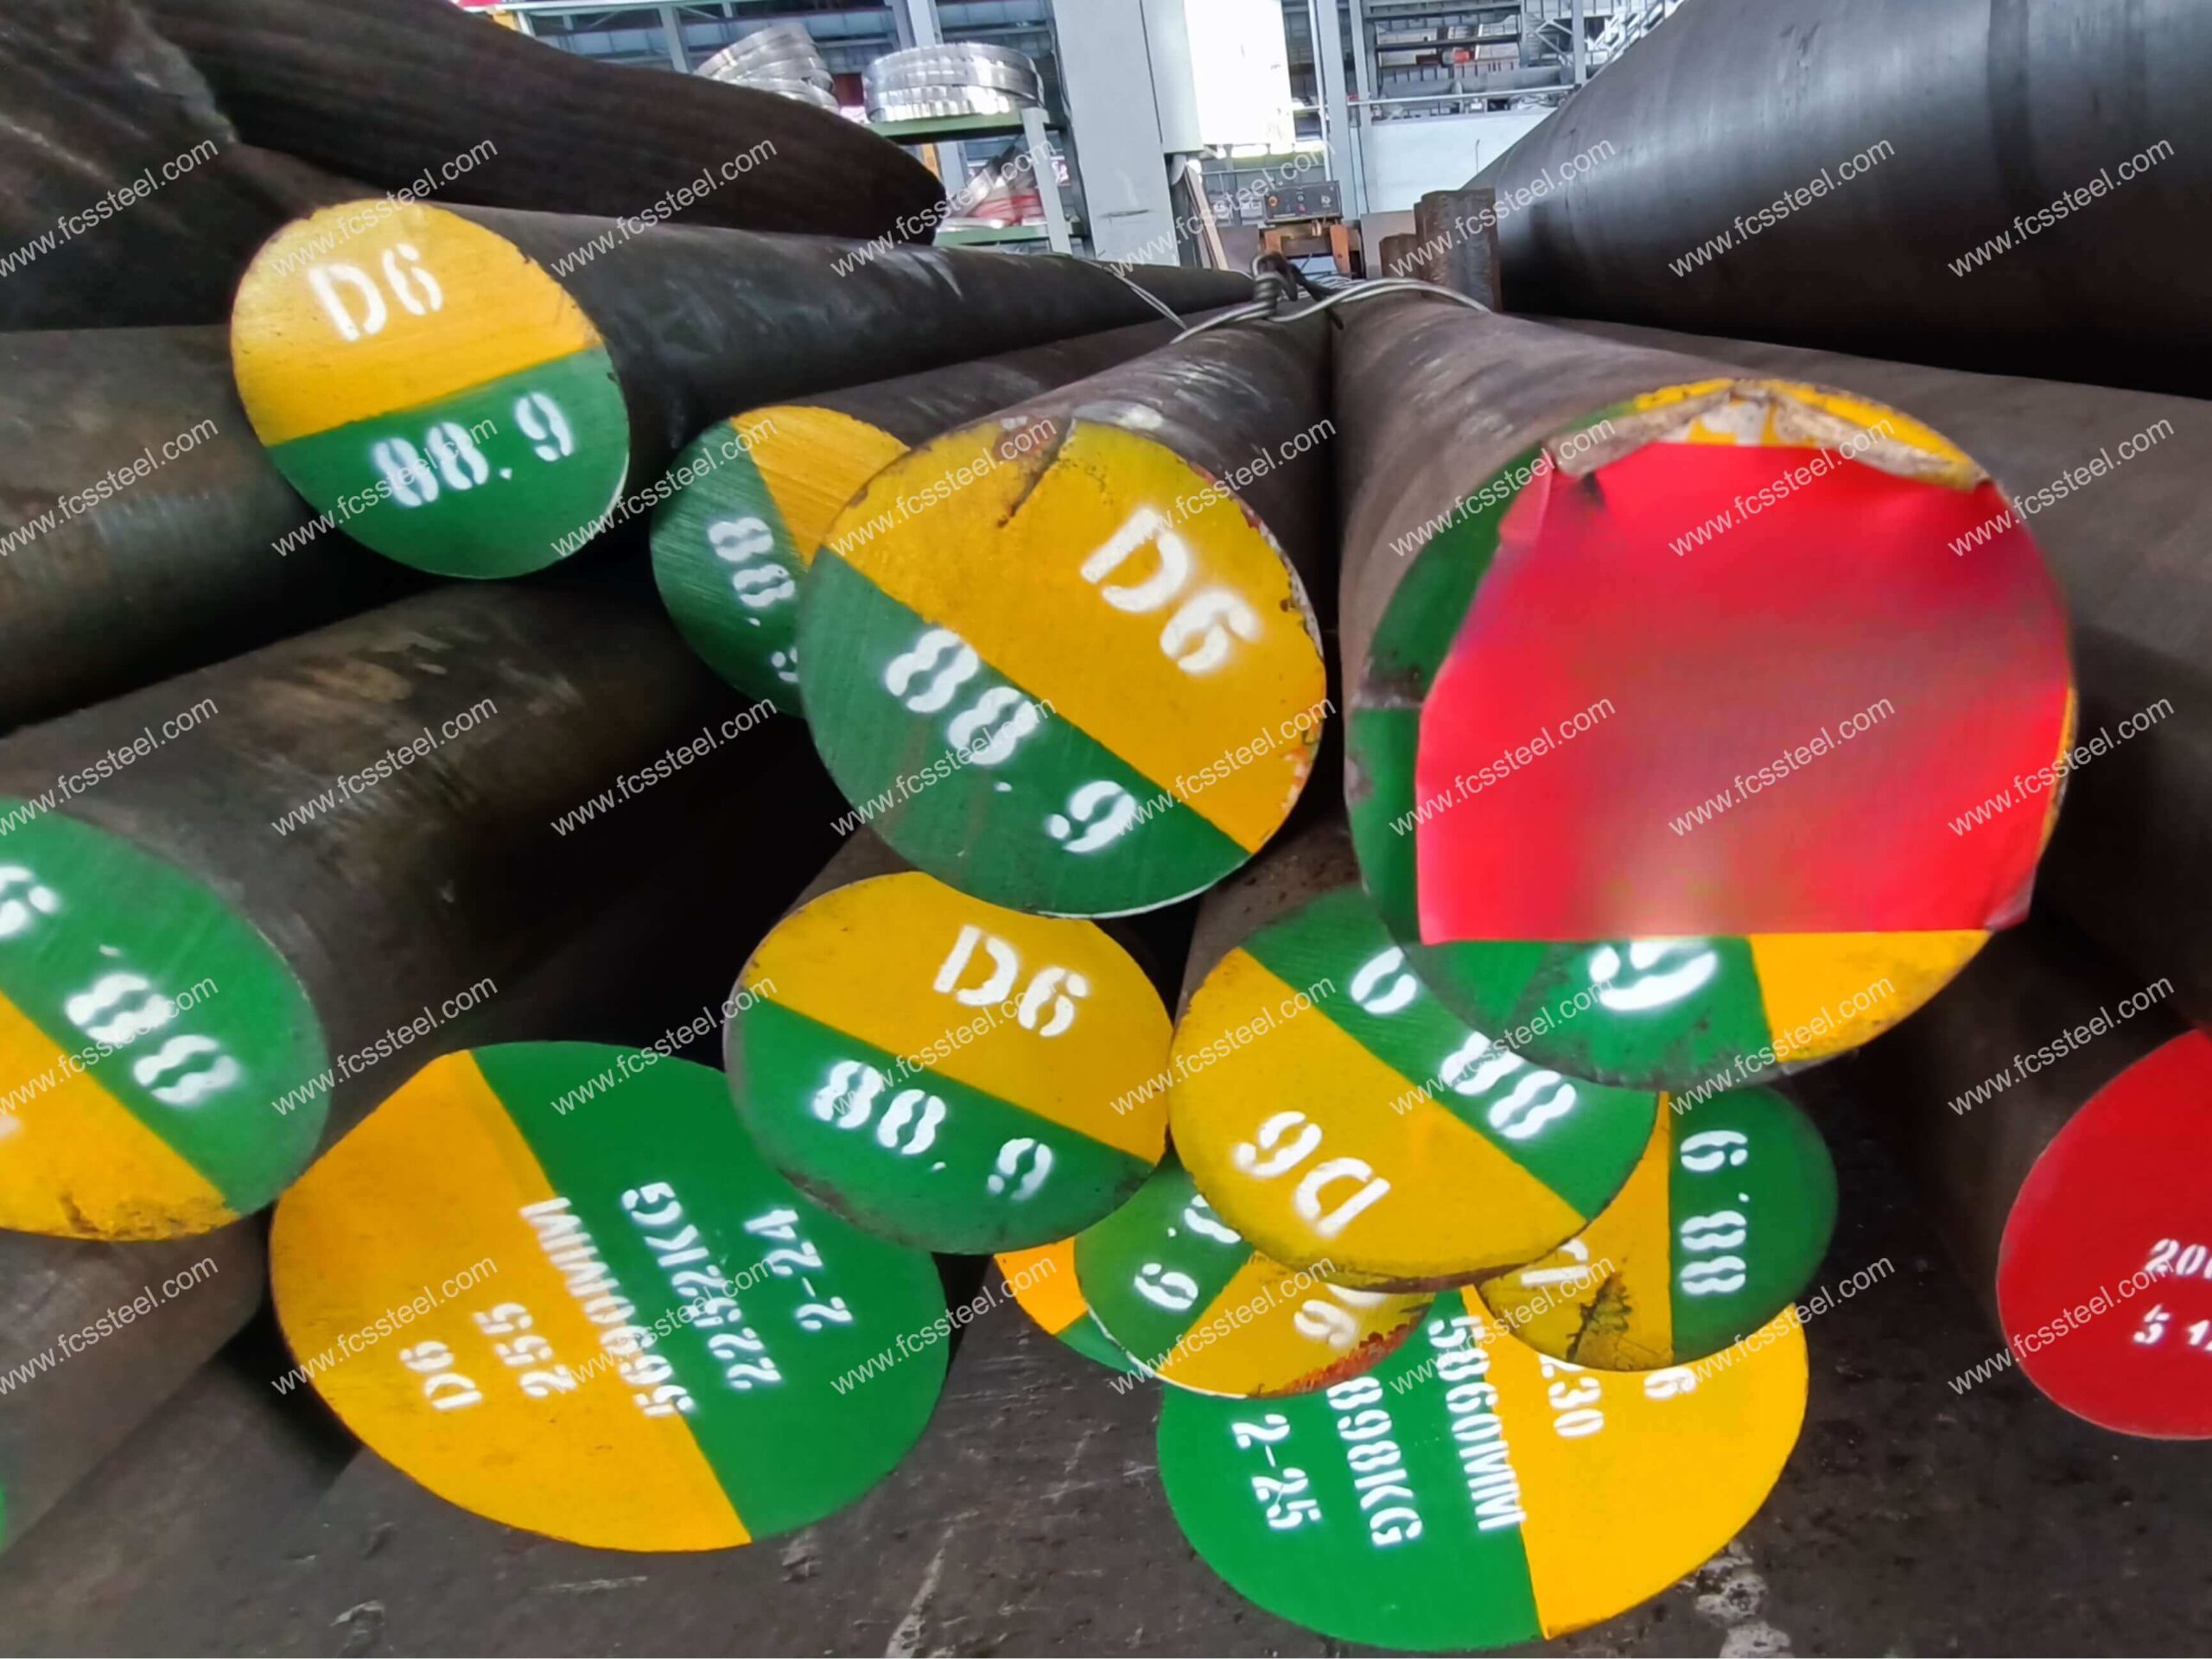
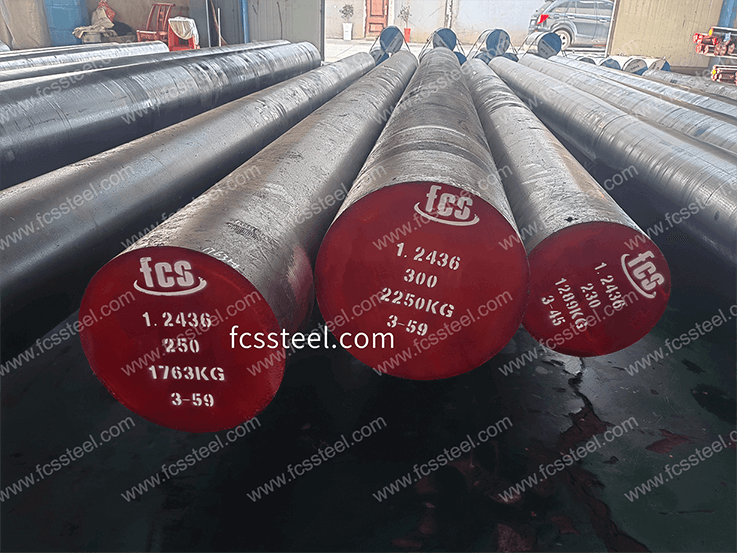
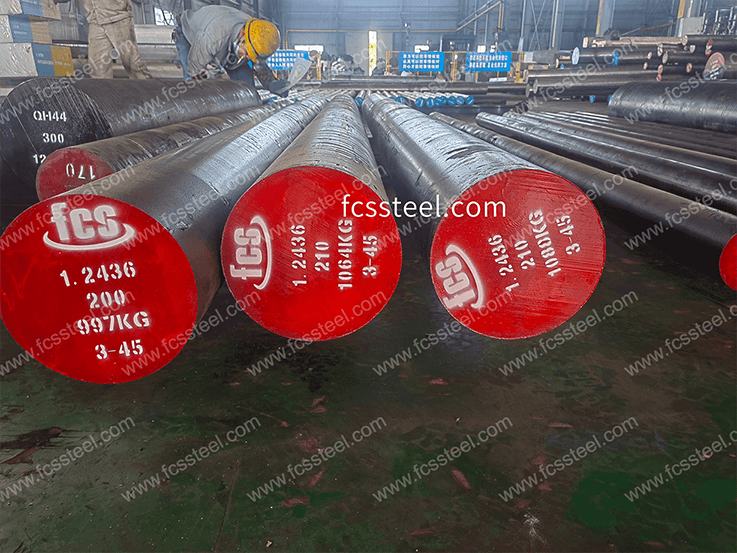

D6 Værktøjsstål | 1.2436 | X210Crw12
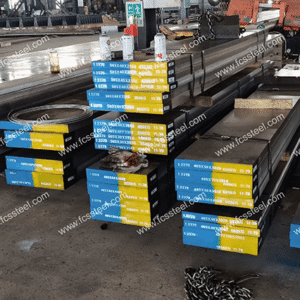
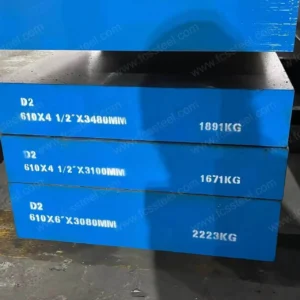
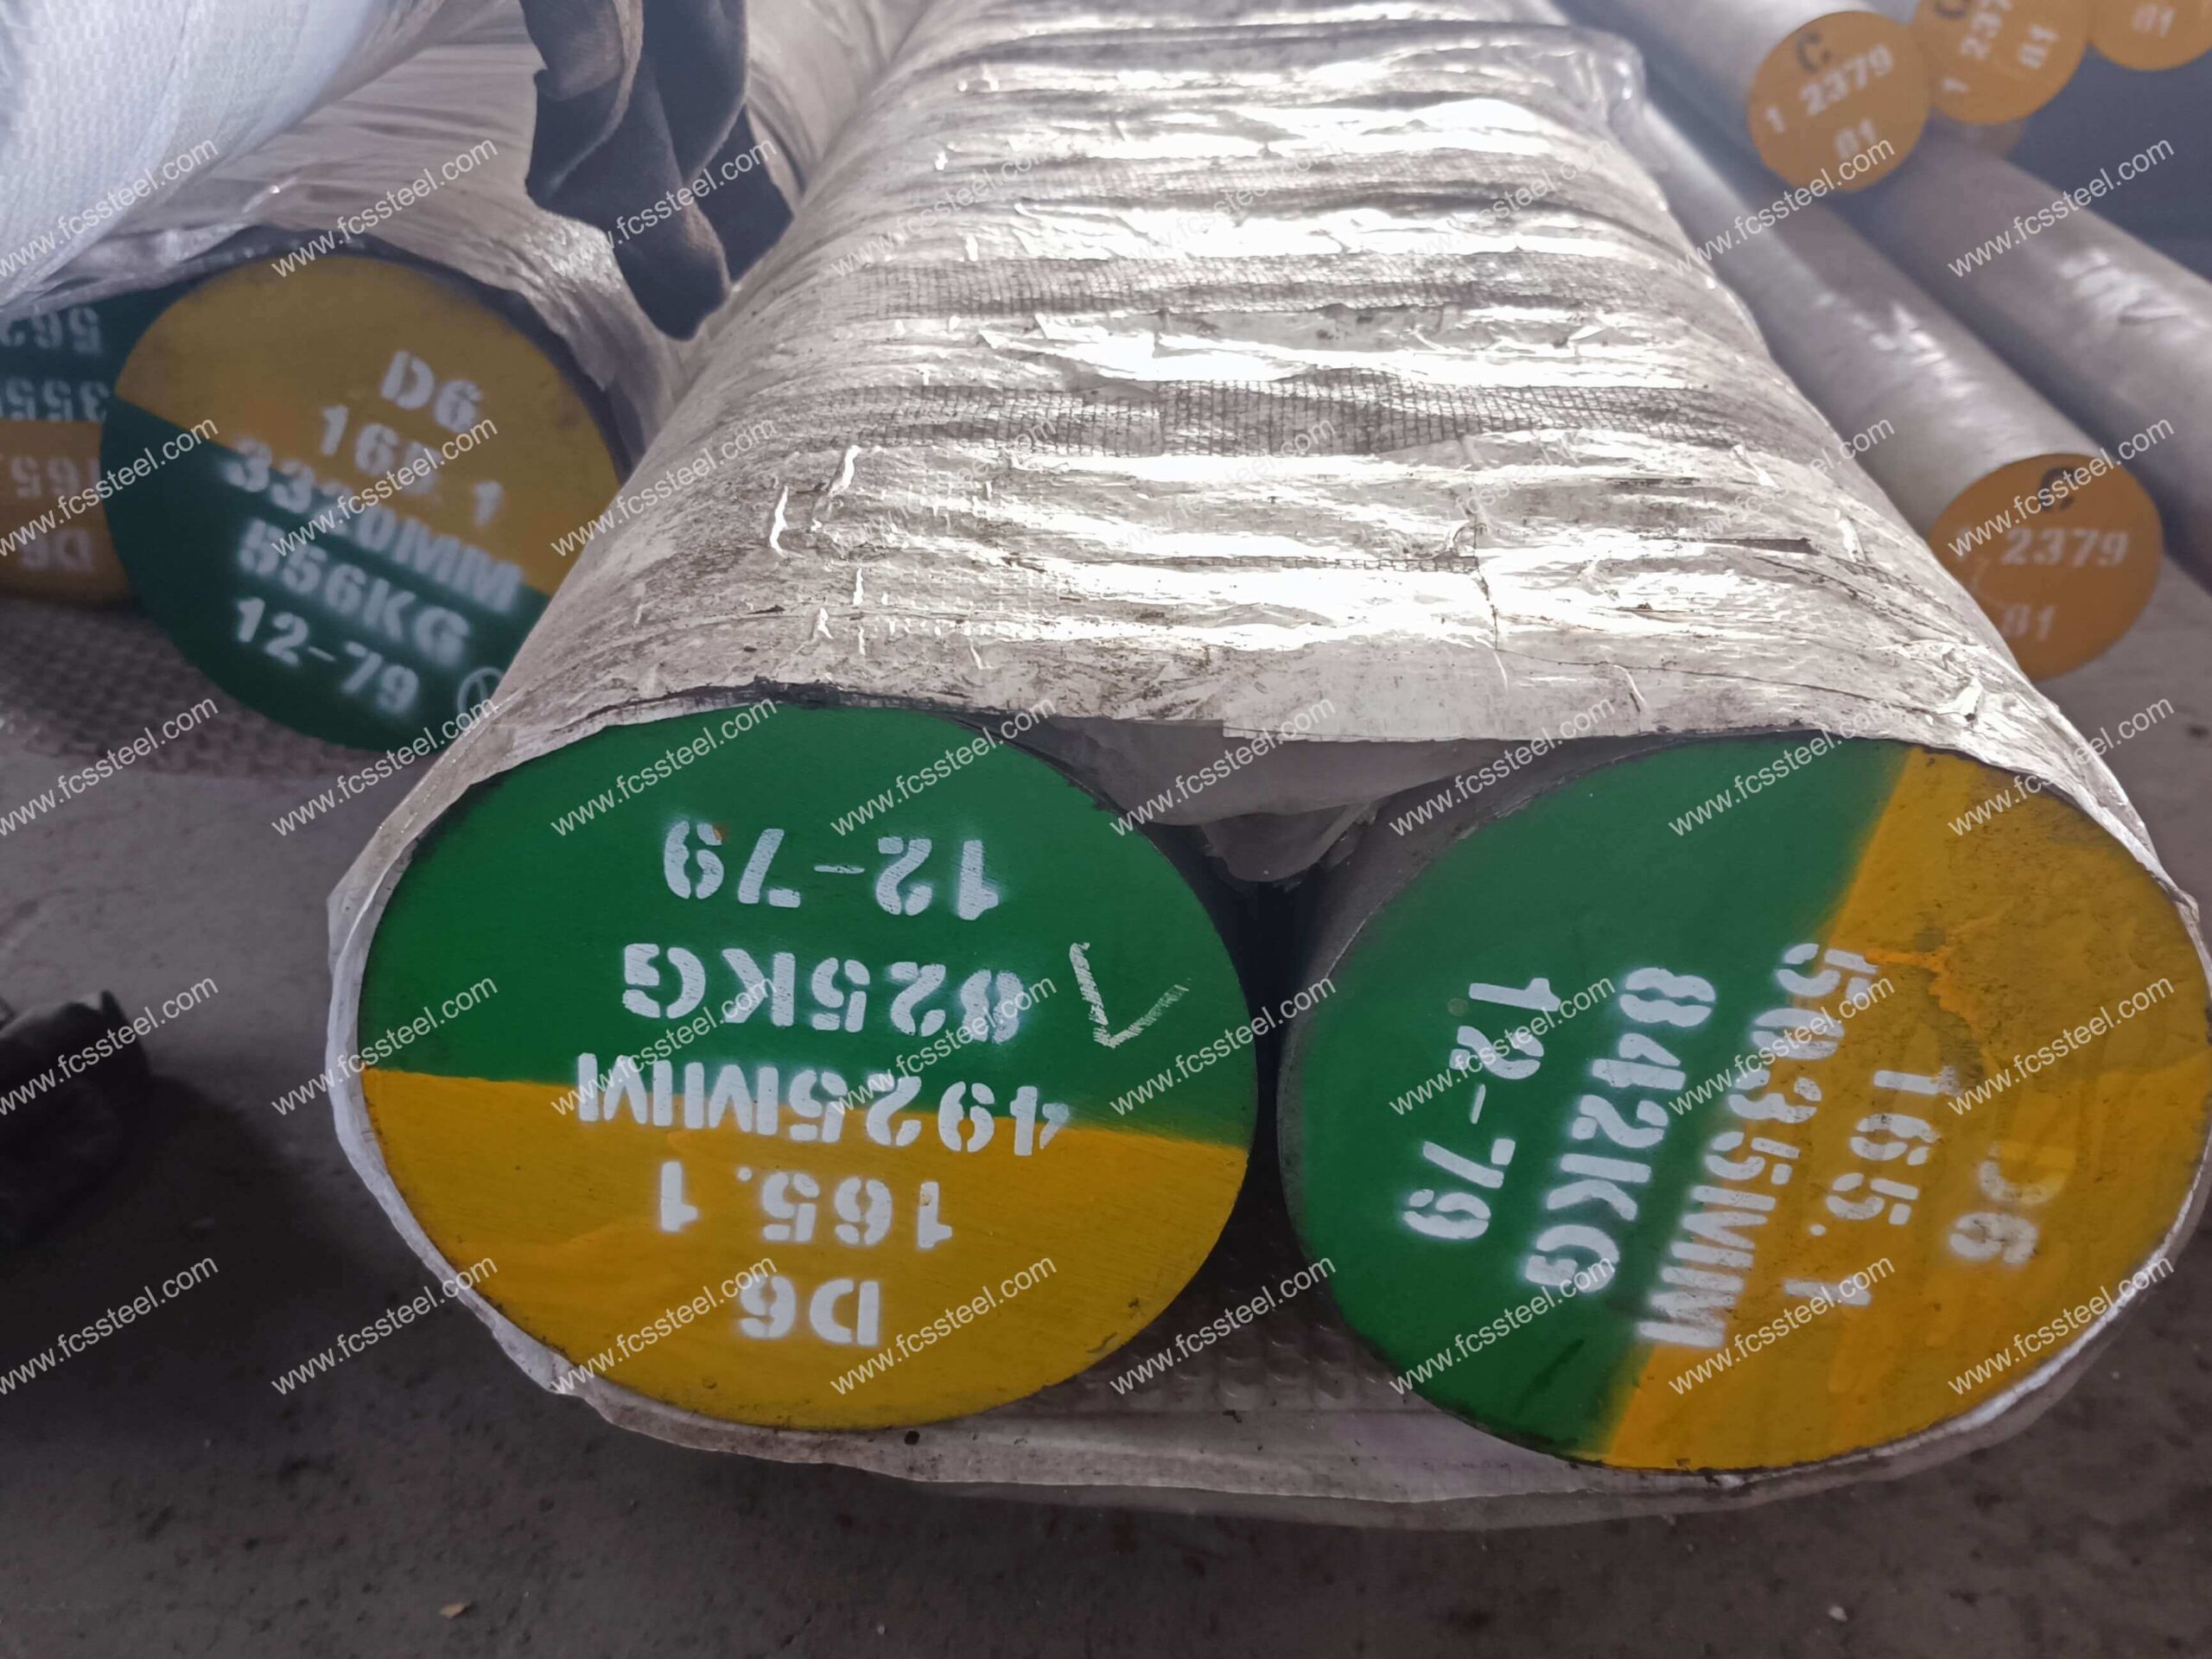
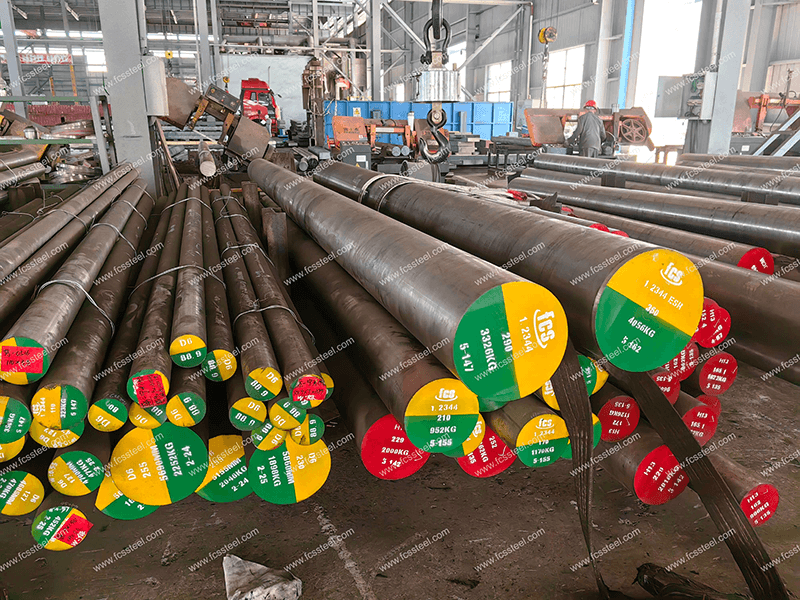
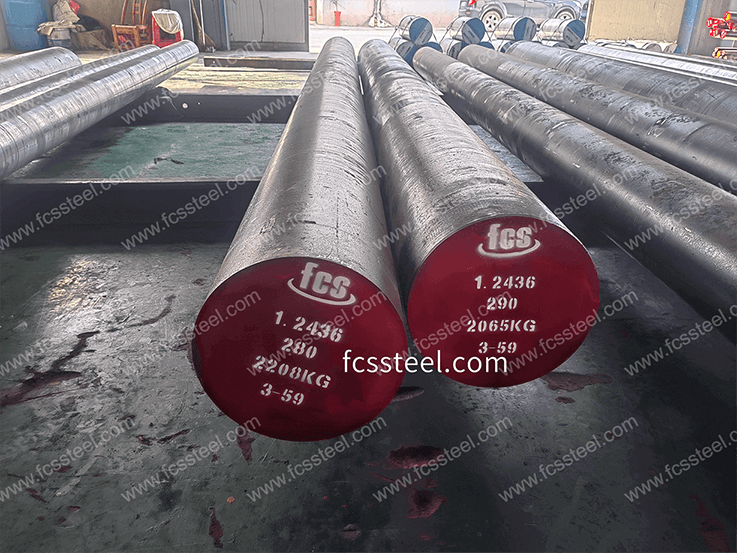
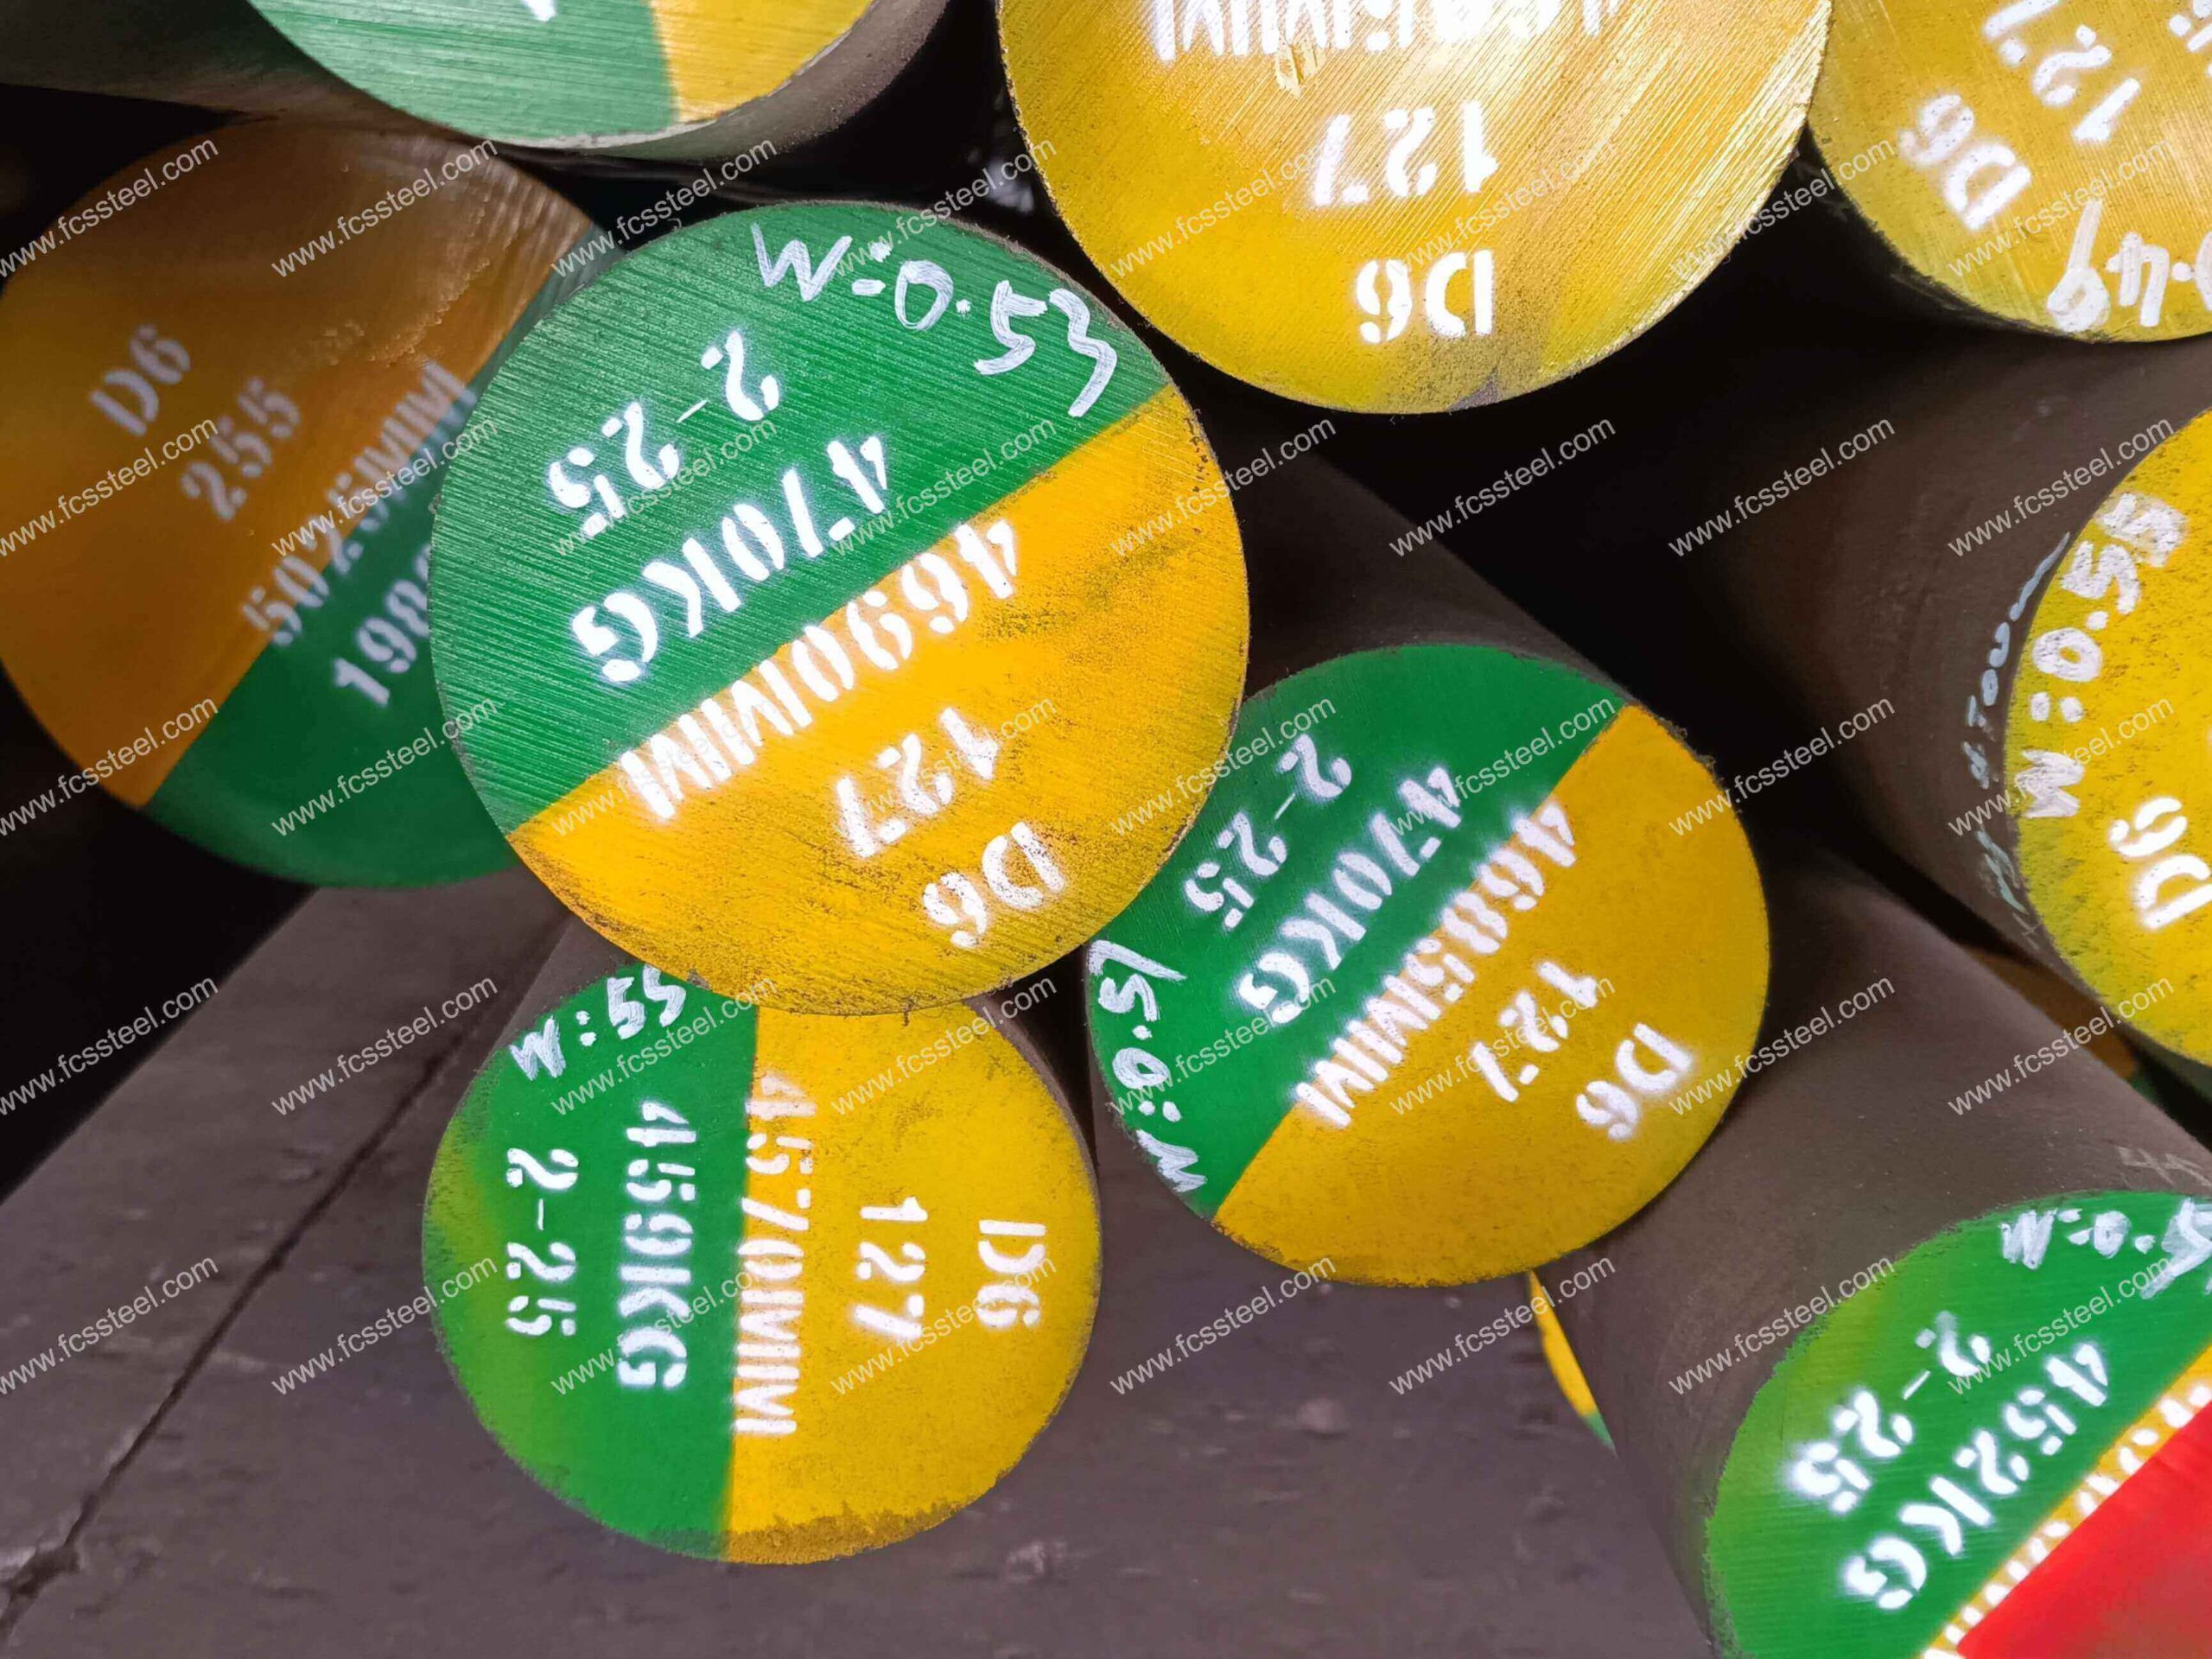
Med et stort lager af ASTM D6, DIN1.2436/X210CrW12 værktøjsstål leverer FCS Factory også i specialstørrelser og tilbyder præcisionsvarmebehandling. Globale produktionsgiganter har tillid til vores produkter inden for koldsmedning af matricer, flybrætskær, måleblokke og kritiske applikationer med høj slidstyrke.
D6 Værktøjsstål | 1.2436 | X210Crw12 Produktintroduktion
1.2436 Værktøjsstål (X210CrW12) er et tysk DIN-koldbearbejdningsstål med højt kulstofindhold og højt kromindhold (svarende til kvalitet X210CrW12), som tilhører Rheinzite-ståltypen med tilsætning af wolfram for forbedrede egenskaber. Denne specialiserede kvalitet løser udfordringen med hurtig værktøjsslid i krævende præge-, materialefjernings- og skæreoperationer ved at give fremragende slidstyrke og hårdhed.
D6 er en værktøjsstålkvalitet i den amerikanske standard (ASTM), som tilhører koldarbejdsstål . Den svarer til den kinesiske nationale standardkvalitet Cr12W, den tyske DIN/W-Nr-kvalitet X210CrW12/1.2436 og den japanske JIS-kvalitet SKD2 . Smelte- og fremstillingsmetoderne er: EF+LF+VD+varmvalset/varmsmedet+glødet.
Præcisionsfremstilling og luftfartsapplikationer kræver værktøjsstål med fremragende slidstyrke og ensartede egenskaber under ekstreme forhold. Slidstyrke, dimensionsstabilitet og ensartet ydeevne under ekstreme forhold. Standardværktøjsstål svigter ofte for tidligt i miljøer med højt slid eller undlader at opretholde kritiske tolerancer under termisk cykling. FCS Factorys 1.2436/X210CrW12/D6 værktøjsstål imødekommer disse udfordringer med et optimalt forhold mellem højt kulstofindhold og højt kromindhold, hvilket resulterer i en tæt hårdmetalstruktur, der modstår slid og opretholder dimensionsstabilitet. Hvert parti testes grundigt for at sikre overholdelse af luftfarts- og industristandarder.
D6 Værktøjsstål | 1.2436 | X210Crw12 Typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for D6/1.2436/X210Crw12 Værktøjsstål:
D6 Værktøjsstål | 1.2436 | X210Crw12 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- D6/1.2436/X210Crw12 værktøjsstål elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
D6 Værktøjsstål | 1.2436 | X210Crw12 Kemisk sammensætning

D6 Værktøjsstål | 1.2436 | X210Crw12 Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
D6 Værktøjsstål | 1.2436 | X210Crw12 Kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
D6 Værktøjsstål | 1.2436 | X210Crw12 Tekniske Specifikationer

D6 Værktøjsstål | 1.2436 | X210Crw12 Produktanvendelser

1.2436 værktøjsstålnøgleapplikationsscenarier
Højvolumen stemplingsmatriser
1.2436 værktøjsstål udmærker sig ved store prægeoperationer til fremstilling af bildele og metalbeslag. Dets overlegne slidstyrke forlænger matricens levetid med 40 % sammenlignet med standard D2 værktøjsstål, hvilket reducerer nedetiden for værktøjsskift betydeligt. En billeverandør rapporterede besparelser på mere end $75,000 om året i værktøjsudskiftningsomkostninger efter at have skiftet en stor mængde prægeoperation til dørhængsler med 1.2436 stål.
Præcisionsværktøj til fald
Når det bruges i præcisionsværktøjsapplikationer til elektroniske komponenter og præcisionsdele, opretholder 1.2436 værktøjsstål en skarp skærkant og snævre tolerancer over lange produktionskørsler. Kombinationen af høj hårdhed og god dimensionsstabilitet sikrer ensartet delkvalitet, selv efter hundredtusindvis af sænkefremføringer. Én producent af præcisionskonnektorer opnåede mere end 300,000 cyklusser, før kanterne blev slidt op, sammenlignet med 180,000 cyklusser med et tidligere anvendt værktøjsmateriale.
Anvendelsesscenarier for D6-værktøjsstålnøgler
Præcisions måleklodser
Den fremragende dimensionsstabilitet og slidstyrke ved D6-værktøjsstål gør det ideelt til fremstilling af præcisionsmåleklodser og målereferencer. Vores D6-stål er specielt varmebehandlet til 62-64 HRC og opretholder en dimensionsnøjagtighed på ±0.001 mm over mange års brug. Kalibreringslaboratorier og præcisionsproduktionsvirksomheder vælger vores materiale især på grund af dets ekstremt lave termiske udvidelseskoefficient (10.5 x 10^-6/°C) og dets modstandsdygtighed over for dimensionsændringer under forskellige fugtighedsforhold. Hver blokemne er spændingsaflastet og leveres med materialecertificering, der dokumenterer den kemiske sammensætning og ensartethed.
Værktøj til rømning af fly
Luftfartsproducenter bruger vores AMS 6491-certificerede D6-stål til kritiske rømningsværktøjer, der anvendes i produktionen af turbinekomponenter. Det høje kulstof- og kromindhold skaber en mikrostruktur, der opretholder en skarp skærkant under ekstreme cykliske belastninger. Disse værktøjer er korrekt varmebehandlet til 60-62 HRC og holder op til 40 % længere end konventionelle værktøjsstål ved bearbejdning af nikkelbaserede højtemperaturlegeringer og titanlegeringskomponenter. Vores kunder inden for luftfart lægger særlig vægt på vores dokumentation for materialesporbarhed og batchkonsistens for at sikre forudsigelig ydeevne i en tæt kontrolleret fremstillingsproces og undgå alvorlige efterfølgende konsekvenser af værktøjsfejl.
Koldsmedningsdyser
Koldsmedning udsætter forme for ekstremt høje belastninger og slid. Vores D6 værktøjsstål varmebehandles til 58-60 HRC for at give den optimale balance mellem slidstyrke og sejhed til disse udfordrende applikationer. Det høje kromindhold skaber hårde karbider, der modstår deformation, samtidig med at de opretholder tilstrækkelig matrixsejhed til at forhindre katastrofale svigt. Producenter af bildele, fastgørelseselementer og præcisionshardware rapporterer, at de producerer mere end 100,000 stykker pr. form, når de bruger vores D6-stål med korrekt design og smøring. Hvert dollyemne leveres med en omfattende varmebehandlingsvejledning til den specifikke applikation.
Industrielle arbejdsruller
Stålforarbejdningsvirksomheder bruger vores D6 værktøjsstål i mellem- og efterbehandlingsapplikationer, hvor overfladekvalitet og dimensionel ensartethed er afgørende. Materialets høje slidstyrke opretholder præcise valseprofiler, selv efter bearbejdning af tusindvis af tons materiale. Efter varmebehandling i henhold til vores specialiserede procedurer, herunder tredobbelt hærdning, opnår disse arbejdsvalser en optimal kombination af overfladehårdhed (58-62 HRC) og kernehårdhed. Kunder i valseværksindustrien værdsætter især vores ultralydstestcertificering for at sikre intern materialeintegritet i højhastighedsroterende applikationer og for at undgå utilsigtede fejl, der kan forårsage større udstyrsskader.
Brantspecifikke applikationer
Produktion af biler
- Præsematriser til chassiskomponenter og karrosseripaneler
- Progressive matricer til små præcisionsdele
- Trimmematricer til fjernelse af flyvende kanter fra støbegods og smedegods
- Faldværktøj til højstyrkestål til biler
Luftfartsindustri
- Præcisionsskæreværktøjer til titanium- og nikkellegeringer
- Formningsdyser til metalpladedele
- Stansværktøj til ventilation og vægtreduktionshuller
- Slidplader til materialehåndteringsudstyr
Elektronikproduktion
- Præcisionsværktøj til elektriske kontakter
- Præcisionsstansere til printkortsamlinger
- Kantbeskæringsværktøj til fremstilling af stik
- Støbeforme til radiator- og chassiskomponenter
Fremstilling af medicinsk udstyr
- Skæremaljer til kirurgiske instrumenter
- Støbeværktøjer til implanterede dele
- Stempelværktøj til rammer til medicinsk udstyr
- Præcisionslængdeskærere til medicinske materialer
Metalemballageindustrien
- Støbte dele til dåser til storproduktion
- Dybtrækningsmatricer til metalbeholdere
- Skæreværktøjer til lågfremstilling
- Trimnings- og formningsmatricer til beholderlukninger
D6 Værktøjsstål | 1.2436 | X210Crw12 Sammenligningsoversigt
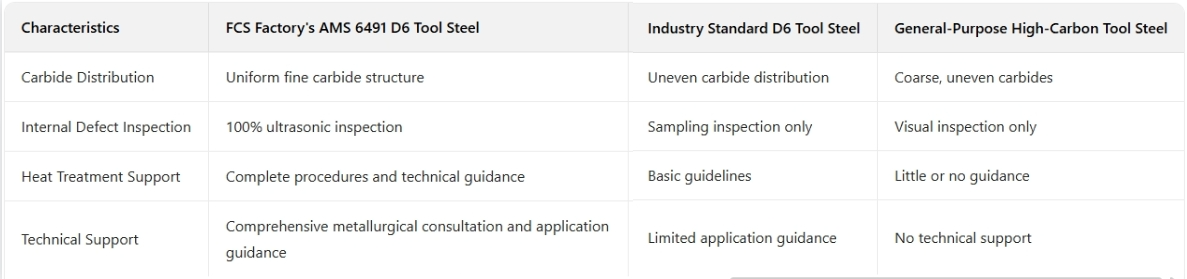
D6 Værktøjsstål | 1.2436 | X210Crw12 Kundesucceshistorier
D6 Værktøjsstål | 1.2436 | X210Crw12 Prisstrukturinformation
D6 Værktøjsstål | 1.2436 | X210Crw12 Ofte stillede spørgsmål

Q: Hvordan adskiller ESR-versionen (elektroslaggenomsmeltning) sig fra standard 1.2436?
A: ESR-versionen gennemgår en yderligere omsmeltningsproces, der reducerer ikke-metalliske indeslutninger betydeligt og forbedrer mikrostrukturens ensartethed. Dette resulterer i bedre sejhed, forbedret polerbarhed, forbedret udmattelsesstyrke og en mere ensartet varmebehandlingsrespons. ESR-materialer anbefales til kritiske applikationer, hvor premium-ydelse berettiger en prisforhøjelse på 30-40%.
Q: Hvis 1.2436 ikke er tilgængelig, hvad er så passende alternativer?
A: De nærmeste alternativer inkluderer 1.2601 (X165CrMoV12), som har lignende slidstyrke og lidt bedre sejhed, og D2 (1.2379), som har lavere slidstyrke, men bedre tilgængelighed. Vores tekniske team kan anbefale det bedste alternativ til dine specifikke applikationskrav.
Q: Hvordan adskiller D6 værktøjsstål sig fra andre værktøjsstål med højt kulstofindhold?
A: D6 værktøjsstål har et højere kromindhold end de fleste værktøjsstål med højt kulstofindhold, hvilket danner et stort antal hårde kromkarbider i mikrostrukturen. Dette giver det fremragende slidstyrke, samtidig med at det opretholder god dimensionsstabilitet under varmebehandling. Det høje kromindhold giver også bedre korrosionsbestandighed end lavlegeret værktøjsstål.
Q: Hvad er forskellen mellem standard D6 og elektroslaggenomsmeltningskvalitet?
A: Standard D6-værktøjsstål har en vis mængde indeslutninger og hårdmetalafskillelse, især i store størrelser, som kan være centralt løse. ESR D6-værktøjsstål har en reduktion i indeslutninger på mere end 50 procent, og hårdmetalerne er fint dispergeret (f.eks. i form af baner eller bånd) uden signifikant afskillelse. For eksempel forbedrer ESR-processen slagfastheden af D6 med en faktor 1.5 og reducerer dataspredning betydeligt.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |