
SKT4 Værktøjsstål
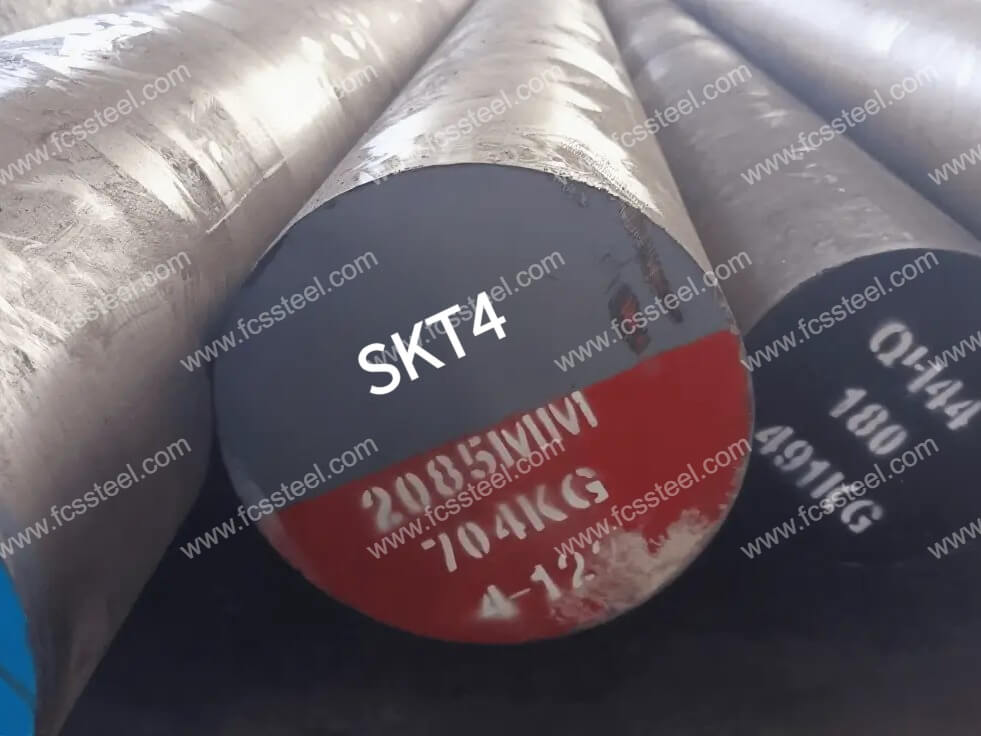
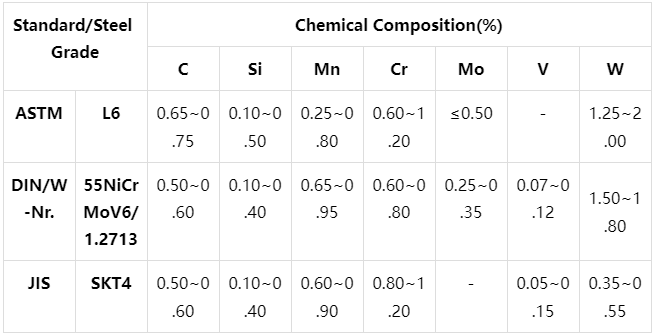
SKT4 værktøjsstål er et førsteklasses varmbearbejdningsstål, der er designet til at imødekomme udfordringerne ved højtemperaturformning. Hvor konventionelle værktøjsstål svigter under ekstreme termiske og mekaniske belastninger, bevarer SKT4 sin strukturelle integritet og ydeevneegenskaber. Den japanske standard JIS SKT4 værktøjsstål svarer til den amerikanske standard L6, og den tyske standard ASTM er 55NiCrMoV6/1.2713 værktøjsstål.
SKT4 løser problemet med for tidlig værktøjsfejl i varme arbejdsapplikationer gennem sin optimerede kemi og specialiserede varmebehandlingsproces, hvilket giver fremragende modstandsdygtighed over for termisk træthed og længere levetid. Resultatet er betydeligt lavere værktøjsomkostninger, færre produktionsafbrydelser og ensartet slutproduktkvalitet over længere produktionskørsler.
SKT4 Værktøjsstål Produktintroduktion
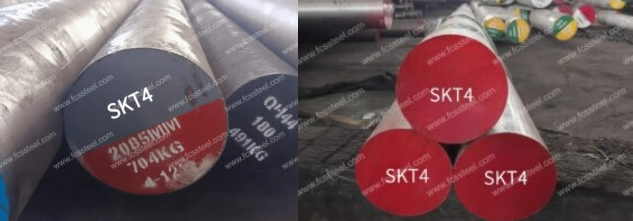
SKT4 værktøjsståltyper og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for SKT4 Stålform:
SKT4 Værktøjsstål Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- SKT4 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
SKT4 Værktøjsstål Kemisk Sammensætning
SKT4 Værktøjsstål Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
SKT4 Kvalitetsinspektion af værktøjsstål

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
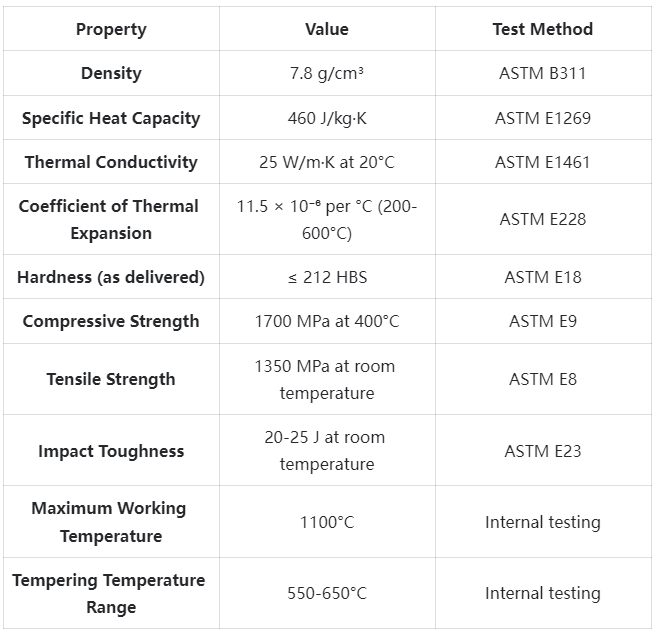
Tekniske specifikationer for SKT4 værktøjsstål
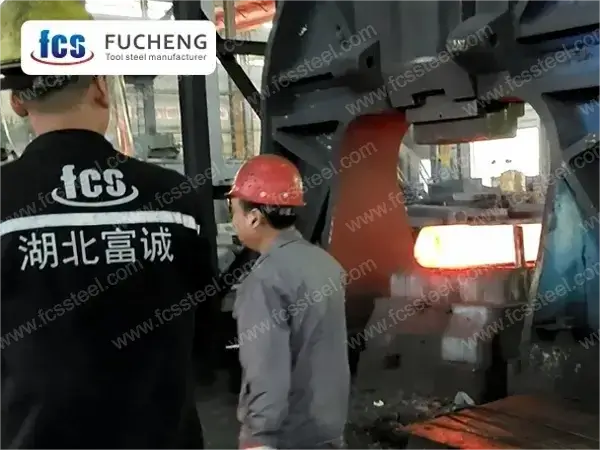
SKT4 værktøjsstålproduktapplikationer
Vigtigste applikationsscenarier
Ekstruderingsværktøj
Til ekstruderingsværktøj i aluminium med driftstemperaturer på op til 550 °C leverer SKT4 den kritiske kombination af slidstyrke og termisk stabilitet, der kræves for at opretholde præcise profiler over lange produktionskørsler. Stålets fremragende termiske hårdhed forhindrer for tidligt slid på lejeflader, mens dets modstandsdygtighed over for termisk træthed forhindrer revner i hjørner og tynde sektioner. Ekstruderingsvirksomheder rapporterer op til 40 % længere levetid for matricer og forbedret overfladefinish på ekstruderede produkter, når de bruger SKT4-matricer sammenlignet med konventionelle varmarbejdningsstål.
Varmforskydningsapplikationer
I varmforskærende og afretterende operationer opretholder SKT4 en skarp skærkant ved høje temperaturer, hvor andre ståltyper blødgøres og deformeres. Kombinationen af høj termisk hårdhed og god sejhed forhindrer både for tidlig passivering og katastrofale svigt på grund af afskalning. Stålforarbejdningsvirksomheder, der bruger SKT4 til varmforskærende operationer, rapporterer op til 50 procent længere skærlevetid og mindre nedetid til udskiftning og vedligeholdelse af skær.
Værktøjer til trykstøbning
Til trykstøbningsværktøjer, der håndterer kobber- og messinglegeringer, tilbyder SKT4 fremragende modstandsdygtighed over for termisk udmattelsesrevnedannelse og termisk spaltning. Stålets evne til at opretholde dimensionsstabilitet og modstå plastisk deformation under en kombination af termiske og mekaniske belastninger sikrer ensartet delkvalitet og længere værktøjslevetid. Trykstøbningsoperationer rapporterer betydelige reduktioner i vedligeholdelsesomkostninger og stigninger i produktiviteten, når SKT4 bruges til kerner, ejektorer og skær.
Brantspecifikke applikationer
- Bilindustrien: gearkassehuse, motorblokke, hjulkomponenter.
- Luftfart: turbinekomponenter, strukturelle dele, landingsudstyrskomponenter.
- Forbrugerprodukter: apparater, elværktøj, elektronikkabinetter.
- Entreprenørudstyr: hydrauliske komponentforme, strukturelle dele.
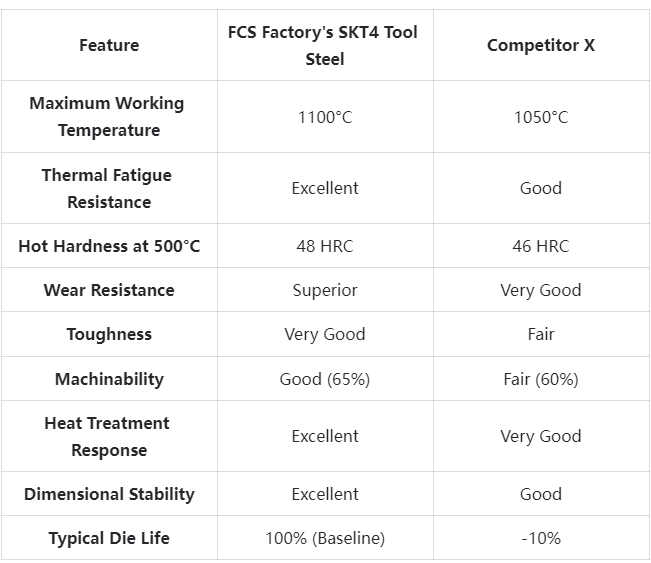
SKT4 Værktøjsstål Konkurrencefordel Sammenligning
Kundesucceshistorier om SKT4 værktøjsstål
Oplysninger om prisstruktur for SKT4-værktøjsstål
Ofte stillede spørgsmål om SKT4 værktøjsstål

Q: Hvordan klarer SKT4 sig i forhold til standard H13 i trykstøbningsapplikationer?
A. SKT4 holder typisk 35-45 % længere end H13 værktøjsstål i aluminiumstrykstøbningsapplikationer på grund af overlegen termisk udmattelsesmodstand og bedre bevarelse af termisk hårdhed. Dette reducerer termisk revnedannelse og reducerer plastisk deformation under lange produktionsserier.Q: Hvad er de vigtigste faktorer, der påvirker SKT4's ydeevne i drift?
A. Nøglefaktorerne er korrekt varmebehandling, driftstemperatur, køleforhold, overfladekvalitet og belastningsforhold. Vores applikationsingeniører kan hjælpe dig med at optimere disse faktorer til din specifikke anvendelse.Q: Hvordan er den typiske pris for SKT4 sammenlignet med standard H13 i løbet af værktøjets levetid?
A. Selvom den oprindelige pris for SKT4 er 15-25 procent højere end for H13, er de samlede livscyklusomkostninger typisk 25-35 procent lavere på grund af forlænget levetid, reduceret nedetid, færre udskiftningsværktøjer og lavere vedligeholdelseskrav.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |