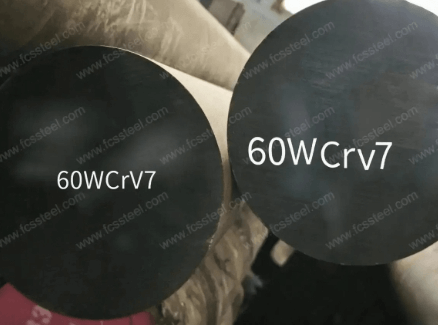

1.2550 Værktøjsstål | 60WCrV7
FCS Factorys værktøjsstål 1.2550 og 60WCrV7 repræsenterer toppen af højkulstofstålteknologi og er designet til applikationer, der kræver overlegen slidstyrke og skarphed. Disse førsteklasses værktøjsstål er designet til at opnå optimal hårdhed, samtidig med at den nødvendige sejhed bevares gennem præcis kontrol af kulstofindhold og legeringselementer.
FCS VÆRKTØJSSTÅL's nøje kontrollerede fremstillingsproces sikrer ensartet materialemikrostruktur for forudsigelig varmebehandlingsrespons og ensartet ydeevne. Dette giver producenterne mulighed for at producere med tillid og ensartet ydeevne fra batch til batch.
De umiddelbare fordele for din drift er forlænget værktøjslevetid, reduceret nedetid for vedligeholdelse og i sidste ende lavere samlede ejeromkostninger for applikationer med høj slidstyrke såsom skæreværktøjer, industrielle forme, skæreblade og mere. Kundefeedback viser, at FCS TOOL STEEL-produktlevetiden typisk er 15-30 % længere sammenlignet med standardværktøjsstål.
1.2550 Værktøjsstål | 60WCrV7 Produktintroduktion
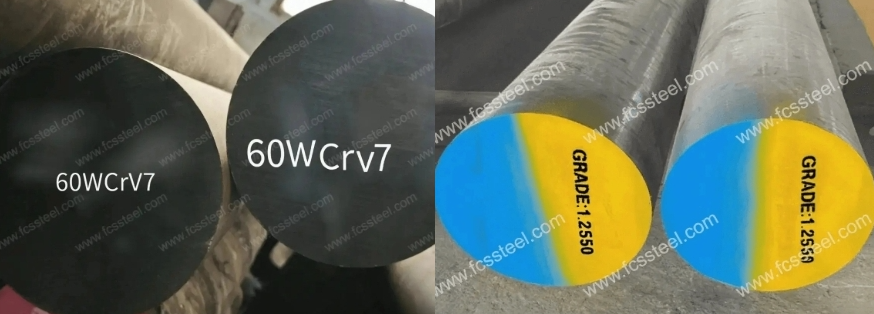
1.2550 Værktøjsstål
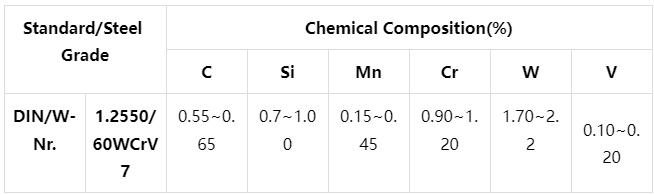
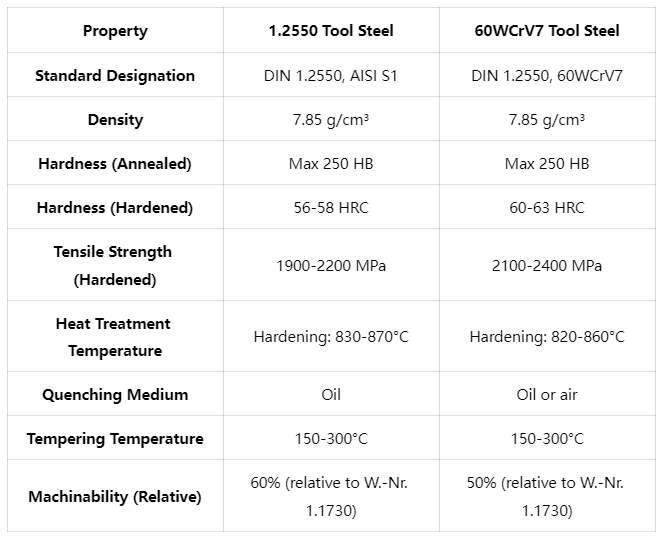
1.2550 værktøjsstål er et værktøjsstål legeret med højt kulstofindhold, krom, wolfram, wolfram og vanadium, klassificeret som et slagfast rutilstål i henhold til den tyske W-Nr/DIN-standard. Dets typiske kemiske sammensætning består af kulstof (0.55-0.65%), krom (0.90-1.20%), wolfram (1.80-2.10%) og vanadium (0.10-0.20%), med høj hærdbarhed opnået gennem optimeret hårdmetalfordeling. Høj sejhed og hårdhed på 58-62 HRC efter varmebehandling opnås gennem optimeret hårdmetalfordeling, sammen med en lav termisk udvidelseskoefficient (11.0×10⁻⁶/K ved 20-100°C) og god termisk stabilitet.
60WCrV7 værktøjsstål
60WCrV7 værktøjsstål svarer til 1.2550 stål og er et højtlegeret, slagfast værktøjsstål i henhold til den tyske DIN 17350-standard. Det har samme sammensætningsområde som 1.2550, en densitet på 7.93 g/cm³, et elasticitetsmodul på 200 GPa, en hårdhed på 58-62 HRC efter bratkøling (oliekøling ved 860-950°C) og anløbning samt høj trækstyrke (≥2100 MPa) med fremragende udmattelsesmodstand.
1.2550 Værktøjsstål | 60WCrV7 Typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for 1.2550/60WCrV7 værktøjsstål:
1.2550 værktøjsstål | 60WCrV7 tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- 1.2550/60WCrV7 værktøjsstål til elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
1.2550 Værktøjsstål | 60WCrV7 Kemisk sammensætning
1.2550 værktøjsstål | 60WCrV7 varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
1.2550 Værktøjsstål | 60WCrV7 Kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
1.2550 Værktøjsstål | 60WCrV7 Tekniske Specifikationer
1.2550 Værktøjsstål | 60WCrV7 Produktanvendelser

Vigtige applikationsscenarier
Fremstilling af skæreværktøj
Vores værktøjsstål i 1.2550 og 60WCrV7 udmærker sig i produktionen af industrielle skæreværktøjer, hvor skærkantfastholdelse og slidstyrke er afgørende. Producenter af industrisakse, guillotineblade og præcisionsskæreværktøjer drager fordel af 15-30 % længere levetid end standardstål. Ensartet varmebehandling sikrer ensartet hårdhed fra batch til batch, hvilket reducerer produktionsudsving og kvalitetsproblemer. En metalbearbejdningsleverandør skiftede til 60WCrV7, hvilket reducerede hyppigheden af skærskift med 40 %.
Industrielle forme og stempler
Til koldbearbejdningsapplikationer såsom dropmatricer, formmatricer og dybtrækningsmatricer kombinerer vores værktøjsstål slidstyrke med sejhed. Typisk dimensionsstabilitet på ±0.10% under varmebehandling sikrer nøjagtighed af kritiske komponenter. 1.2550 er særligt velegnet til scenarier, hvor slagfasthed er påkrævet, samtidig med at skærkanten bevares, med kundefeedback om en 25% stigning i udbyttet af vedligeholdelsescyklussen.
Træbearbejdningsværktøjer
Producenter af avancerede træbearbejdningsværktøjer vælger 60WCrV7 på grund af dets fremragende skarphed i industrielle høvle, specialmejsler og professionelle skæreværktøjer. Selv ved skæring i slibende bearbejdet træ bevarer materialet en skarp kant for renere skæring og mindre vedligeholdelse. Værkstedstests har vist en 35 procents stigning i slibningsintervaller sammenlignet med konventionelle værktøjsstål.
Forme til plastindustrien
Ved bearbejdning af slibende polymerer og fiberforstærket plast forlænger vores værktøjsstål levetiden for skære-, klippe- og pelleteringsudstyr. Ensartet mikrostruktur sikrer ensartede slidmønstre, hvilket reducerer risikoen for utilsigtet svigt og materialekontaminering. Plastproducenter rapporterer mere forudsigelige vedligeholdelsesplaner og mindre uplanlagt nedetid.
Tilpassede præcisionskomponenter
Når applikationer kræver både slidstyrke og præcision, varmebehandles vores værktøjsstål for at opnå overlegen dimensionsstabilitet. Raffineret kornstruktur og kontrolleret legeringssammensætning reducerer forvrængning under hærdning i måleklodser, måleværktøjer og industrielle komponenter med høj præcision, hvor tolerancer er afgørende for ydeevnen.
Brantspecifikke applikationer
- Bilindustrien: prægematricer, afretningsværktøjer, skæreudstyr til storproduktion
- Luftfart: præcisionsskæreværktøjer til speciallegeringer og kompositter
- Træbearbejdning: industrielle høvleknive, specialskæreværktøjer, produktionsudstyr
- Metalbearbejdning: skæreblade, stempler, formstøbninger til stålbearbejdning
- Plast: pelleteringsklinger, skæreforme, sliddele til ekstruderingsudstyr
- Elektronikproduktion: præcisionsskæreværktøjer til printkortproduktion og komponentstøbning Skæreværktøjer
1.2550 Værktøjsstål | 60WCrV7 Konkurrencefordel Sammenligning
1.2550 Værktøjsstål | 60WCrV7 Kundesucceshistorier
1.2550 Værktøjsstål | 60WCrV7 Prisstrukturinformation
1.2550 Værktøjsstål | 60WCrV7 Ofte stillede spørgsmål

Q: Hvilke standardstørrelser kan leveres?
A: Almindelige størrelser: varmvalset rundstål φ10-65 mm, varmsmedet rundstål φ70-700 mm; varmvalset pladetykkelse 8-45 mm, bredde 50-1000 mm; varmsmedet pladetykkelse 50-500 mm, varmsmedet pladebredde 50-1500 mm.Q: Hvad er den primære forskel mellem 1.2550 og 60WCrV7 værktøjsstål?
A: Begge er højtydende værktøjsstål, men 1.2550 har overlegen sejhed og slagfasthed (56-58 HRC hårdhed) til stødbelastningsscenarier, mens 60WCrV7 har overlegen slidstyrke og kantfastholdelse (60-63 HRC hårdhed), hvilket gør det til det foretrukne valg til skærende værktøjer og applikationer med høj slidstyrke.Q: Hvad er den typiske dimensionsændring under varmebehandling?
A: Typisk variation under normativ varmebehandling er 0.08-0.12 % for 1.2550 og 0.10-0.15 % for 60WCrV7, afhængigt af geometrisk kompleksitet og varmebehandlingsparametre.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |