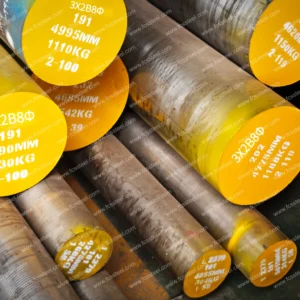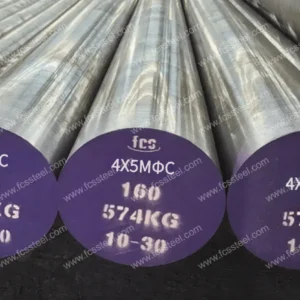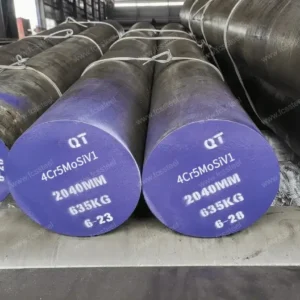
SKD5 Værktøjsstål
SKD5 værktøjsstål adresserer den største udfordring med værktøjsfejl i ekstreme temperaturer – scenarier hvor standardstål forringes hurtigt. Dette førsteklasses varmarbejdningsstål er fremstillet gennem FCS Factorys proprietære multiple raffineringsproces og har præcist kontrollerede legeringselementer, der opretholder strukturel integritet og hårdhed, selv når de opvarmes til 550 °C i cyklusser. Industrielle producenter, der bruger FCS Factorys SKD5, rapporterer konsekvent 30-40 % længere værktøjslevetid i trykstøbningsapplikationer, hvilket reducerer nedetid og udskiftningsomkostninger betydeligt, samtidig med at dimensionsnøjagtigheden opretholdes over lange produktionskørsler.
Den japanske standard JIS SKD5 værktøjsstål svarer til den amerikanske standard H21 , og den tyske standard ASTM er X30WCrV9-3/1.2581 værktøjsstål.
SKD5 værktøjsstål produktintroduktion

SKD5 kan optimeres til en hårdhed på 50-55 HRC og en overvejende martensitisk organisation ved højtemperaturhærdning (oliekølet ved 1075-1125 °C) og specifik anløbning (flere gange under 400 °C eller over 680 °C). Designet er afhængigt af wolframcarbider for højtemperaturstyrke, men der er forbehold for risikoen for sejhedsforringelse på grund af urenheder i korngrænsen (f.eks. arsen, antimon), som skal moduleres af anløbningsprocessen for at afbalancere rødhårdhed med modstandsdygtighed over for sprødbrud.
SKD5 værktøjsståltyper og muligheder
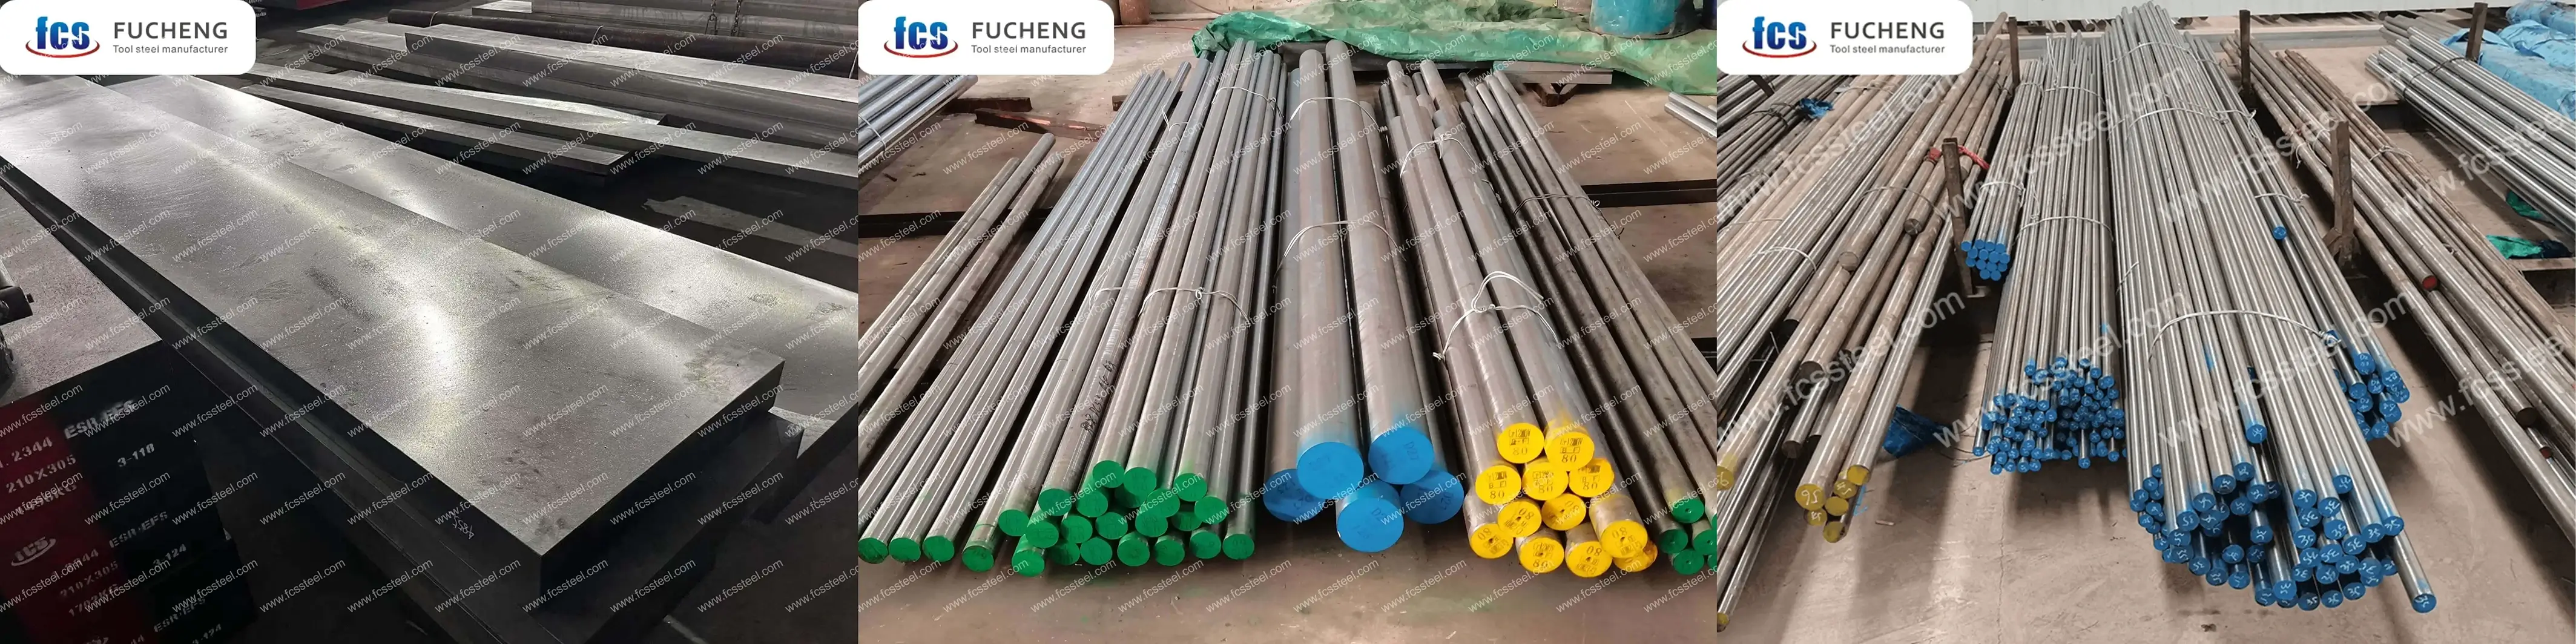
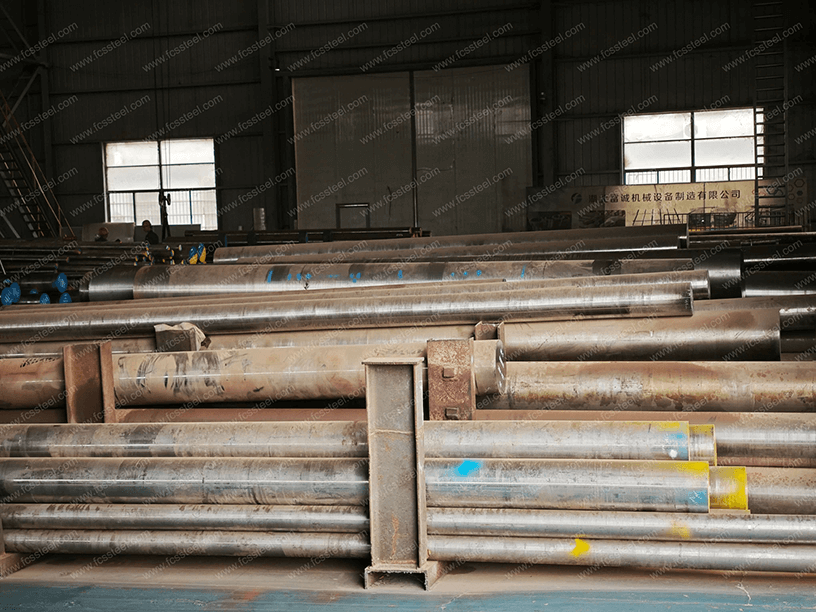
Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for SKD5 Stålform:
SKD5 værktøjsstål tilpassede muligheder
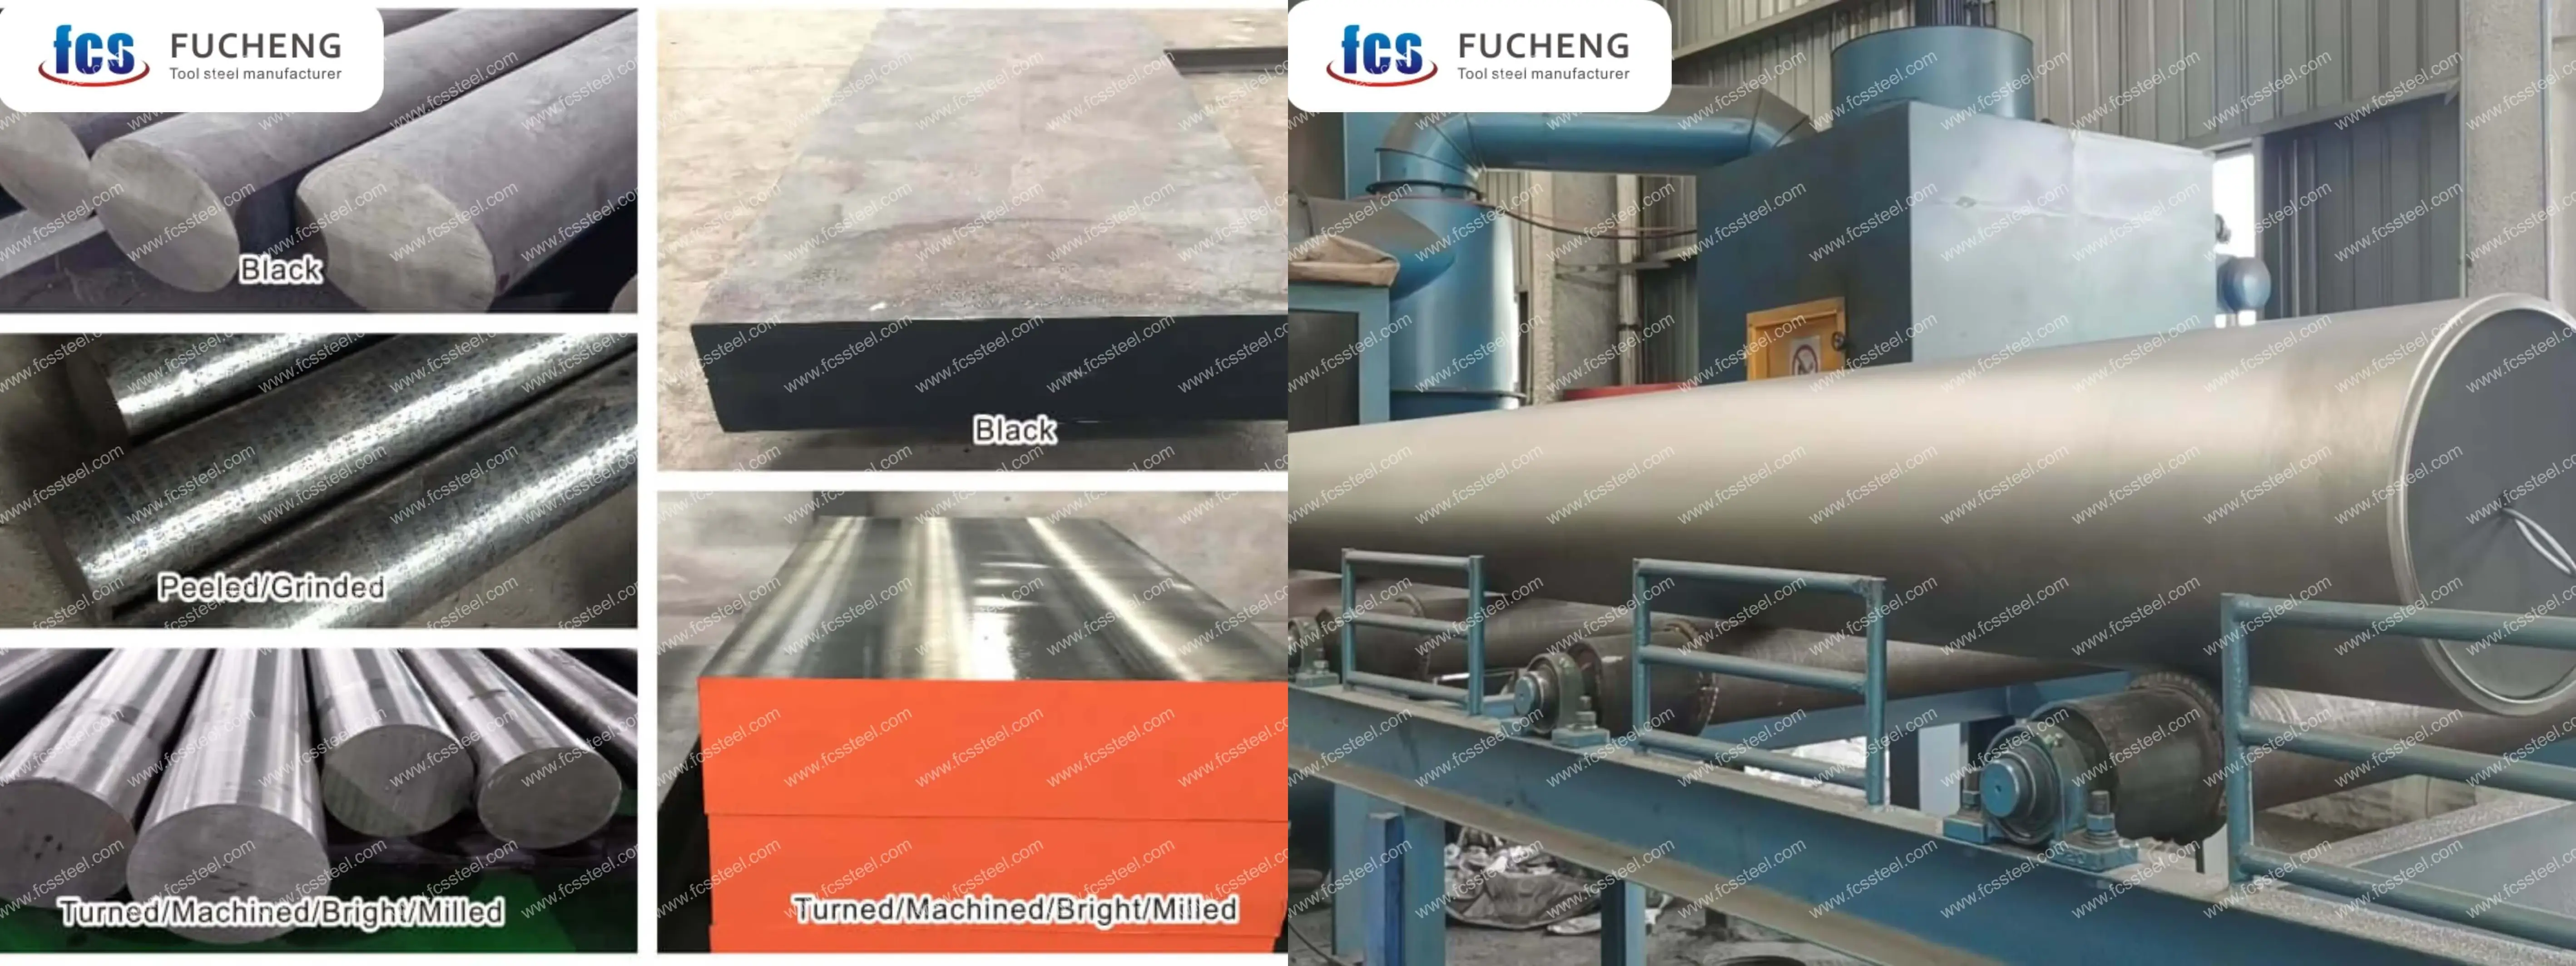
- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- SKD5 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
SKD5 værktøjsstål kemisk sammensætning

SKD5 Værktøjsstål Varmebehandlingsproces
1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
SKD5 Kvalitetsinspektion af værktøjsstål
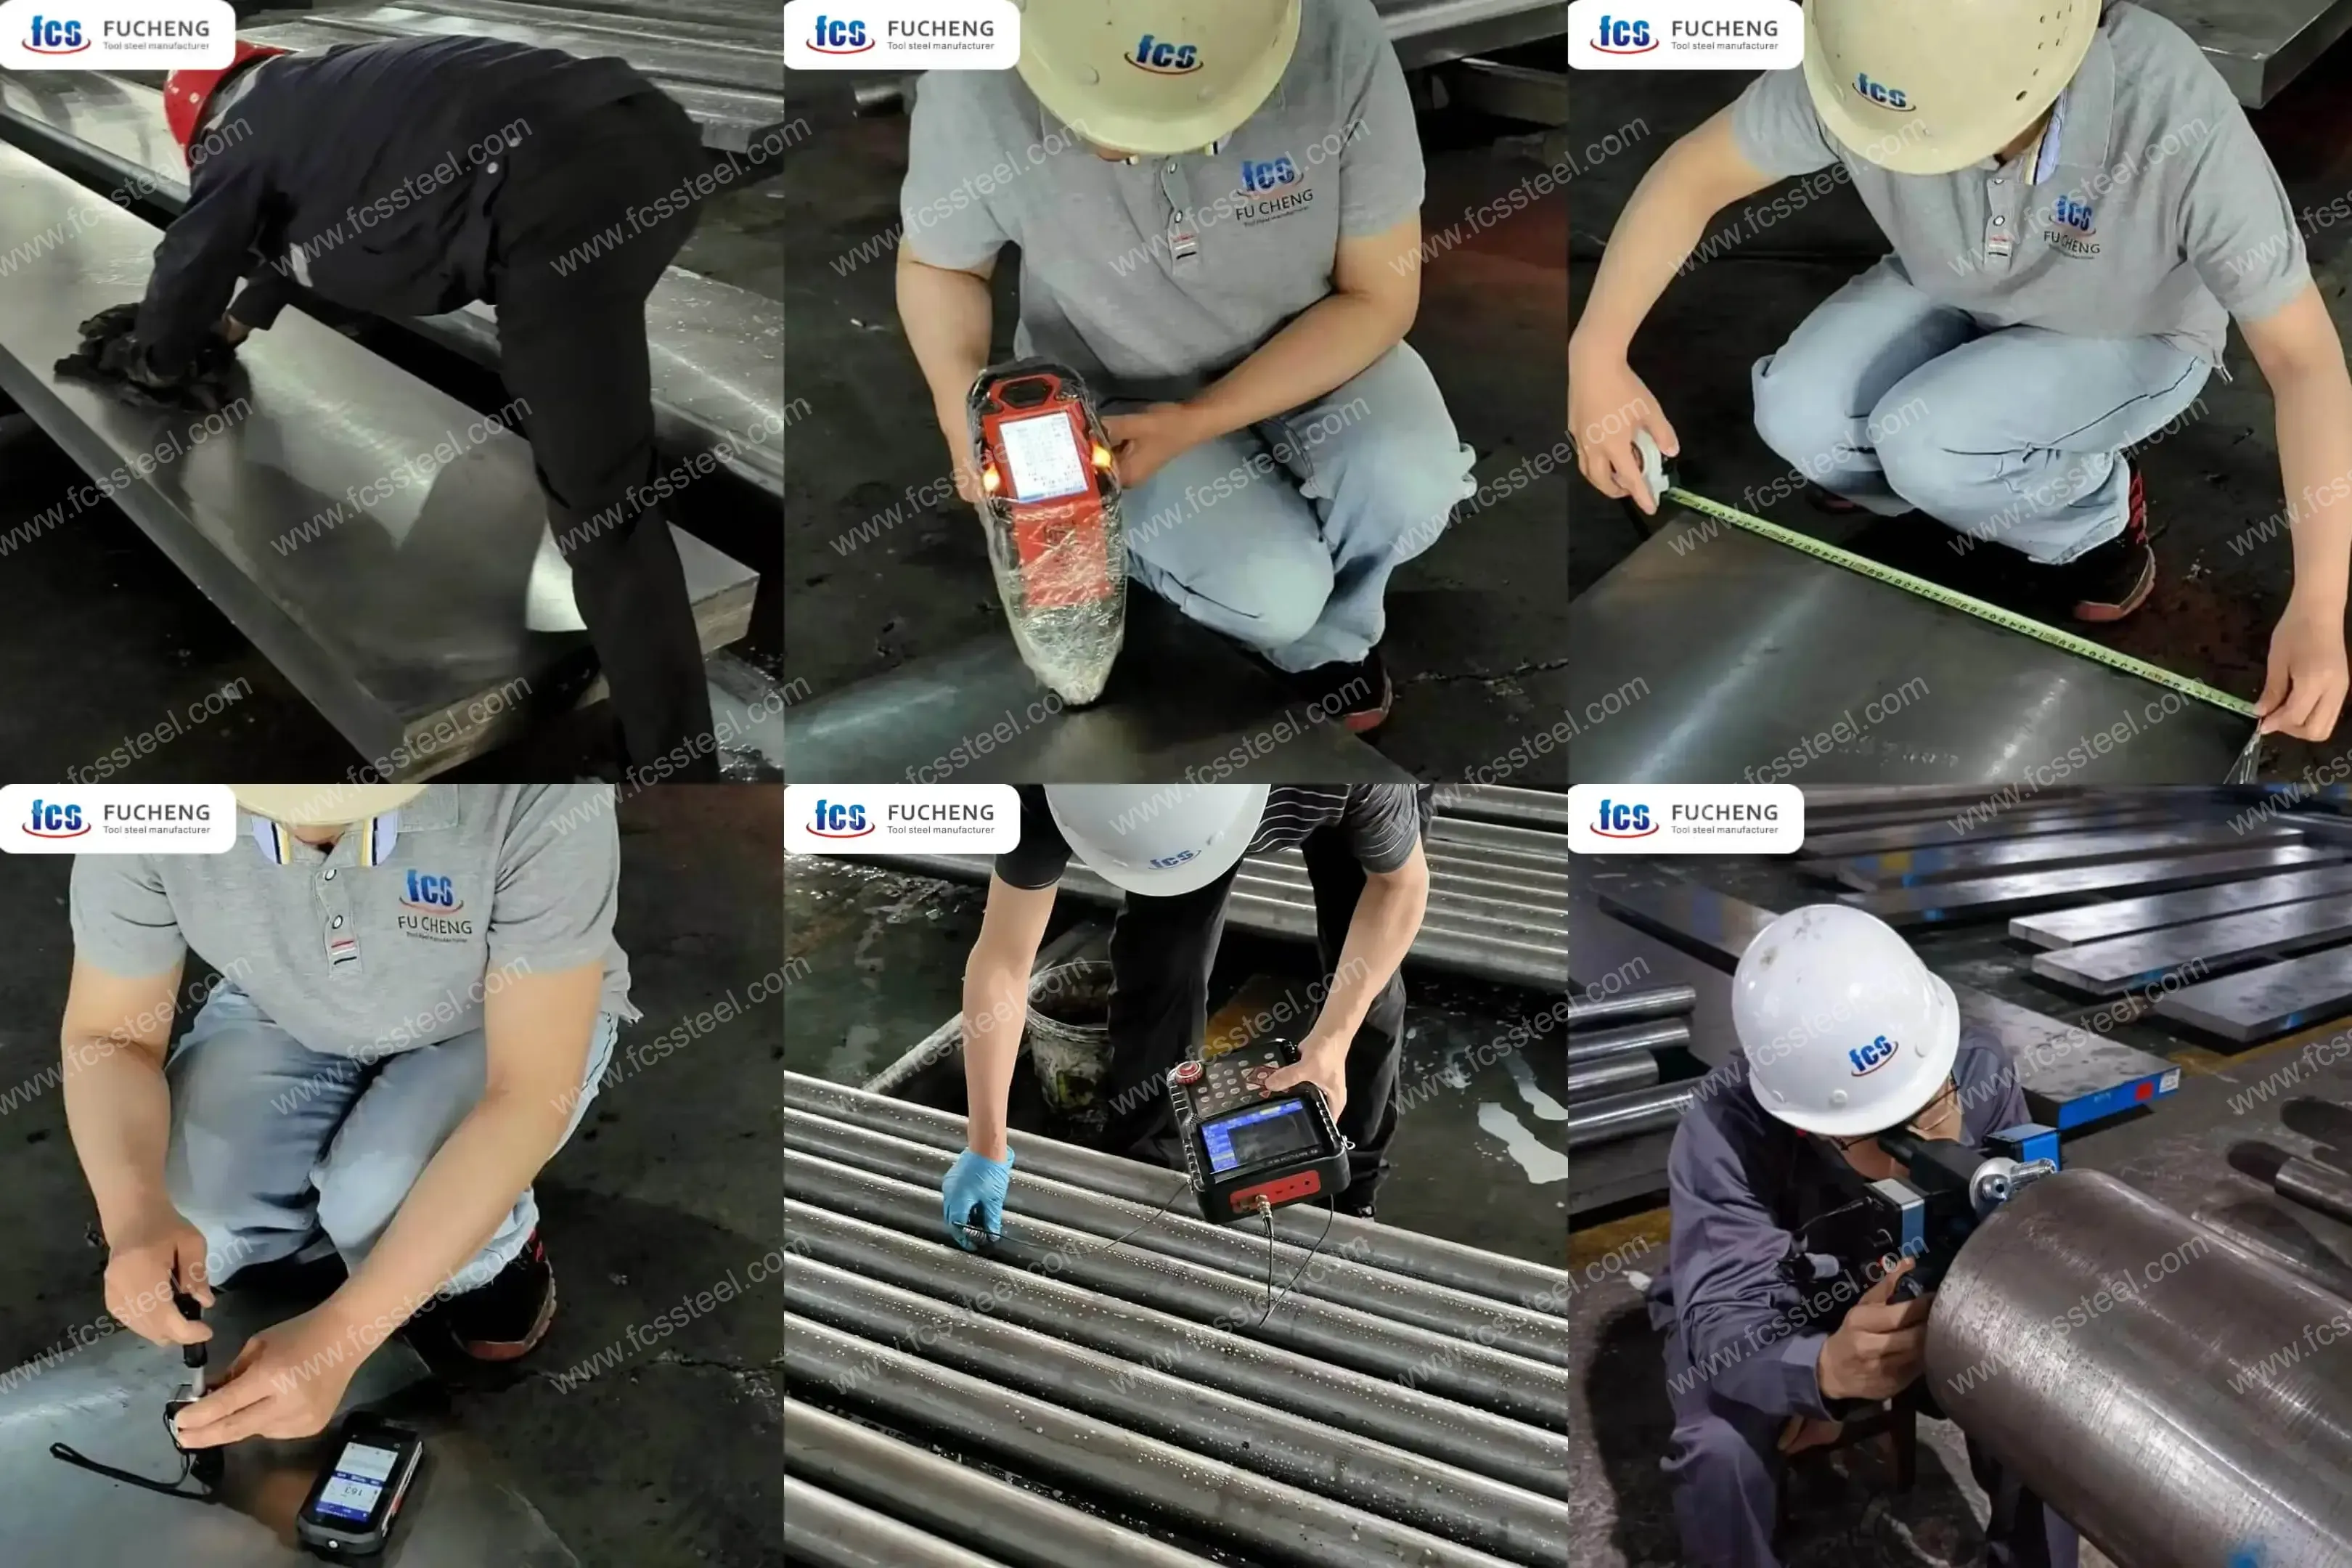
1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
Tekniske specifikationer for SKD5 værktøjsstål

SKD5 værktøjsstålproduktapplikationer
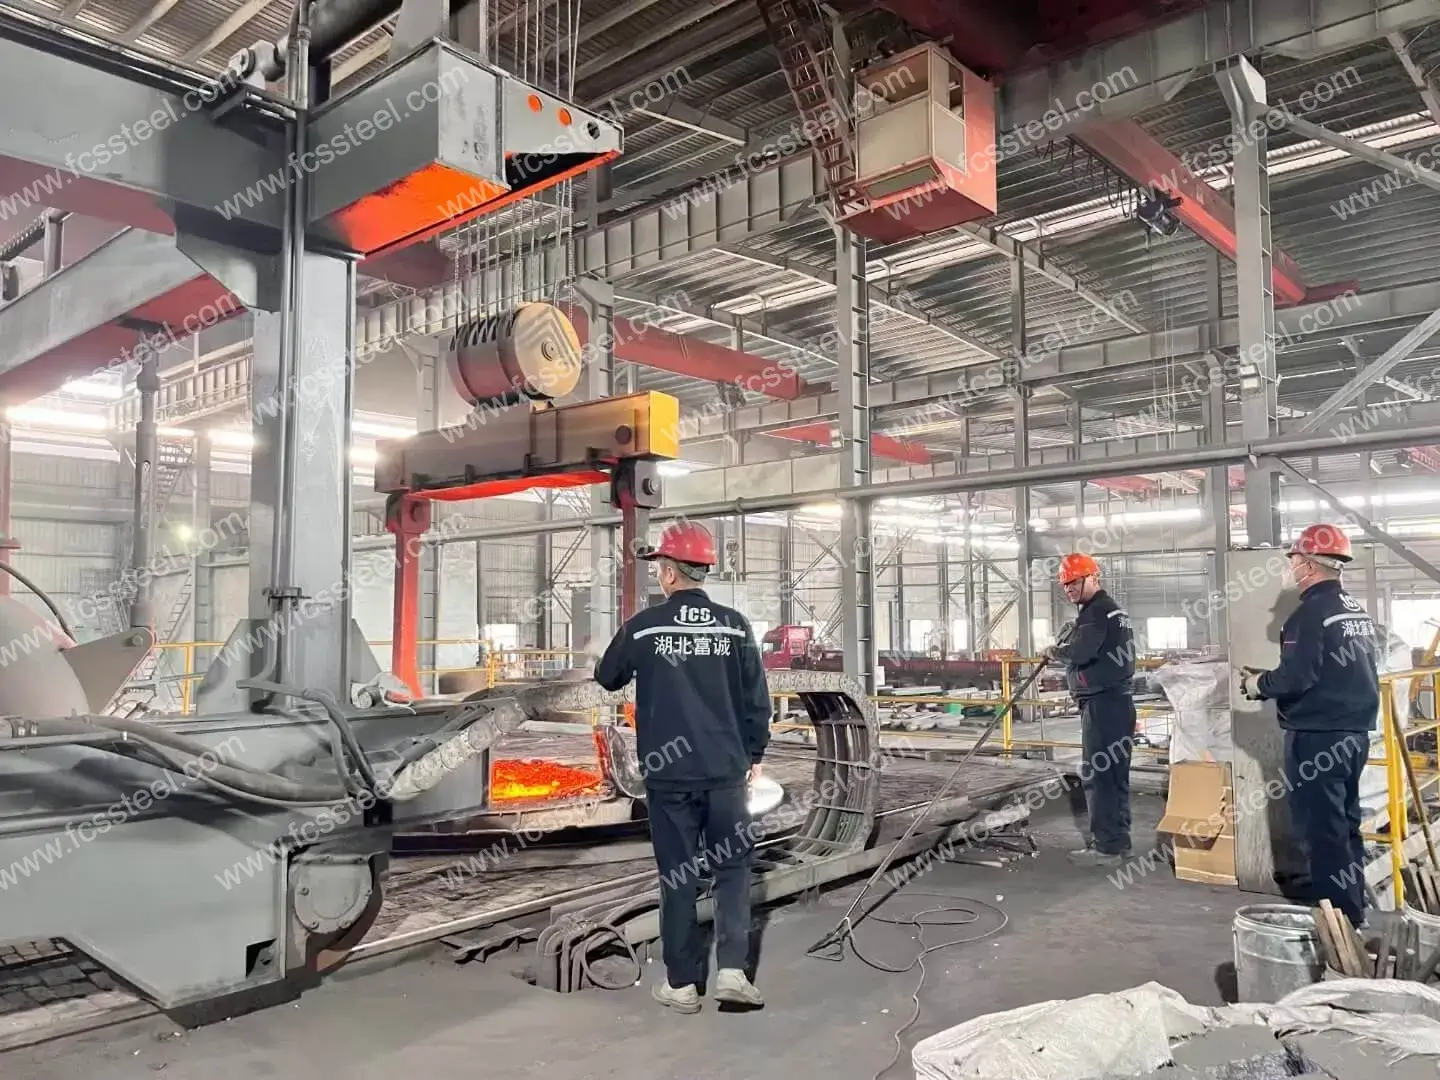
Vigtigste applikationsscenarier
Varmsmedning og ekstruderingsværktøj
SKD5 bevarer sine mekaniske egenskaber og slidstyrke i varmsmedningsapplikationer, hvor matricens driftstemperatur overstiger 400 °C. En stor producent af industrielt udstyr bruger vores SKD5-matricer til varmsmedning af tunge mekaniske dele, med en 42 % reduktion i matricenskift og en betydelig reduktion i uplanlagt nedetid. Stålets fremragende gennemhærdningsegenskaber sikrer ensartet ydeevne, selv med værktøj med stort tværsnit.
Varme dressing dør
SKD5 kombinerer høj hårdhed med god sejhed, hvilket gør den ideel til varmsmedning. En førende billeverandør bruger den til varmsmedning af krumtapaksler, hvor kantfastholdelsen er 35 % længere end med tidligere materialer, og kantafskalning og revner reduceres betydeligt, selv under ekstreme stødbelastninger.
Plastsprøjtestøbeforme (højtydende polymerer)
Til støbning af slibende eller højtemperaturpolymerer såsom PEEK, PPS og glasfiberforstærket nylon forlænger SKD5 støbeformens levetid betydeligt. En producent af præcisionselektroniske komponenter bruger vores SKD5 til komplekse stikforme, hvor vedligeholdelsesintervallerne forlænges med 45 %, og delkvaliteten forbedres på grund af stålets fremragende varmeledningsevne og slidstyrke.
Varmesaksklinger
SKD5 kombinerer slidstyrke og sejhed for at udmærke sig ved varme forskydningsapplikationer. Et stålværk brugte vores SKD5-skær til at skære rødglødende stålblokke ved 900°C. De holdt op til tre gange længere end konventionelle værktøjsstål, med betydeligt forbedret skærekvalitet og reducerede vedligeholdelseskrav.
Brantspecifikke applikationer
- Bilindustrien: Transmissionshuse, motorblokke, strukturelle komponenter, drivlinjedele, trykstøbning
- Luftfart: Præcisionssmedningsforme til titan- og nikkellegeringsdele, termoformningsværktøj
- Forbrugerelektronik: Komplekse smartphone- og tabletkabinetter, støbeforme, værktøj til varmeafledningsdele
- Tungt maskineri: Ekstruderingsforme i store størrelser, dele til jordflytningsudstyr, stempling, værktøj
- Energi: Varmpresningsværktøj til siliciumståltransformatorer, formningsforme til højtemperaturpolymerer Medicinsk værktøj, støbning af højtemperaturpolymerer
- Medicinsk: Højtydende polymerpræcisionsstøbningsværktøj til kirurgiske instrumenter.
SKD5 værktøjsstål konkurrencefordel sammenligning

Kundesucceshistorier om SKD5-værktøjsstål
Information om prisstrukturen for SKD5-værktøjsstål
Ofte stillede spørgsmål om SKD5 værktøjsstål
Q: Hvordan er SKD5 i forhold til H13 (AISI) værktøjsstål?
A: SKD5 er en japansk industristandard (JIS) kvalitet og minder meget om AISI H13, begge er krom-varmarbejdsstål. Vores SKD5 har dog typisk et lidt højere vanadiumindhold (0.8-1.2 procent sammenlignet med 0.8-1.0 procent for standard H13), større slidstyrke og en strammere kontrol af den samlede kemiske sammensætning, hvilket resulterer i bedre ensartede egenskaber. I praksis har korrekt bearbejdet SKD5 en levetid på ca. 15-20 % længere end H13 i krævende varmarbejdsapplikationer.Q: Kan SKD5 svejses til reparation eller ombygning?
A: Ja, SKD5 kan svejses med kompatible tilsatsmaterialer såsom H13-elektroder. Den korrekte proces er dog afgørende: forvarmning af materialet til 350-400 °C, opretholdelse af denne temperatur under svejsning og varmebehandling efter svejsning (anløbning ved ca. 550 °C) for at fjerne spændinger. Til kritiske anvendelser anbefaler vi brug af matchende SKD5-elektroder for optimal kompatibilitet med basismaterialet.Q: Hvordan fungerer SKD5 i korrosive miljøer?
A: Selvom SKD5 har en vis korrosionsbestandighed på grund af sit kromindhold (4.75-5.50%), er det ikke designet til korrosionsbestandighed. I applikationer, der involverer korrosive medier, anbefaler vi yderligere overfladebehandlinger eller overvejelse af vores rustfri stålkvaliteter med varm bearbejdning. Til aluminiumsstøbning giver SKD5's naturlige oxidlag tilstrækkelig beskyttelse, men til mere krævende miljøer (f.eks. støbning af kobberlegeringer) anbefales en dedikeret overfladebehandling.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |