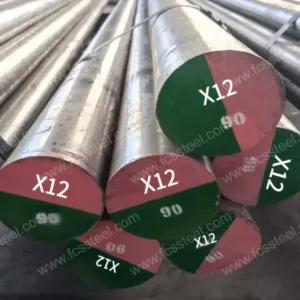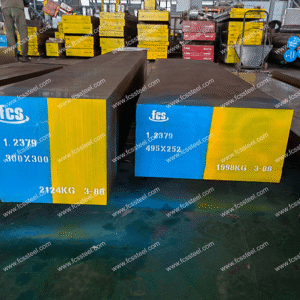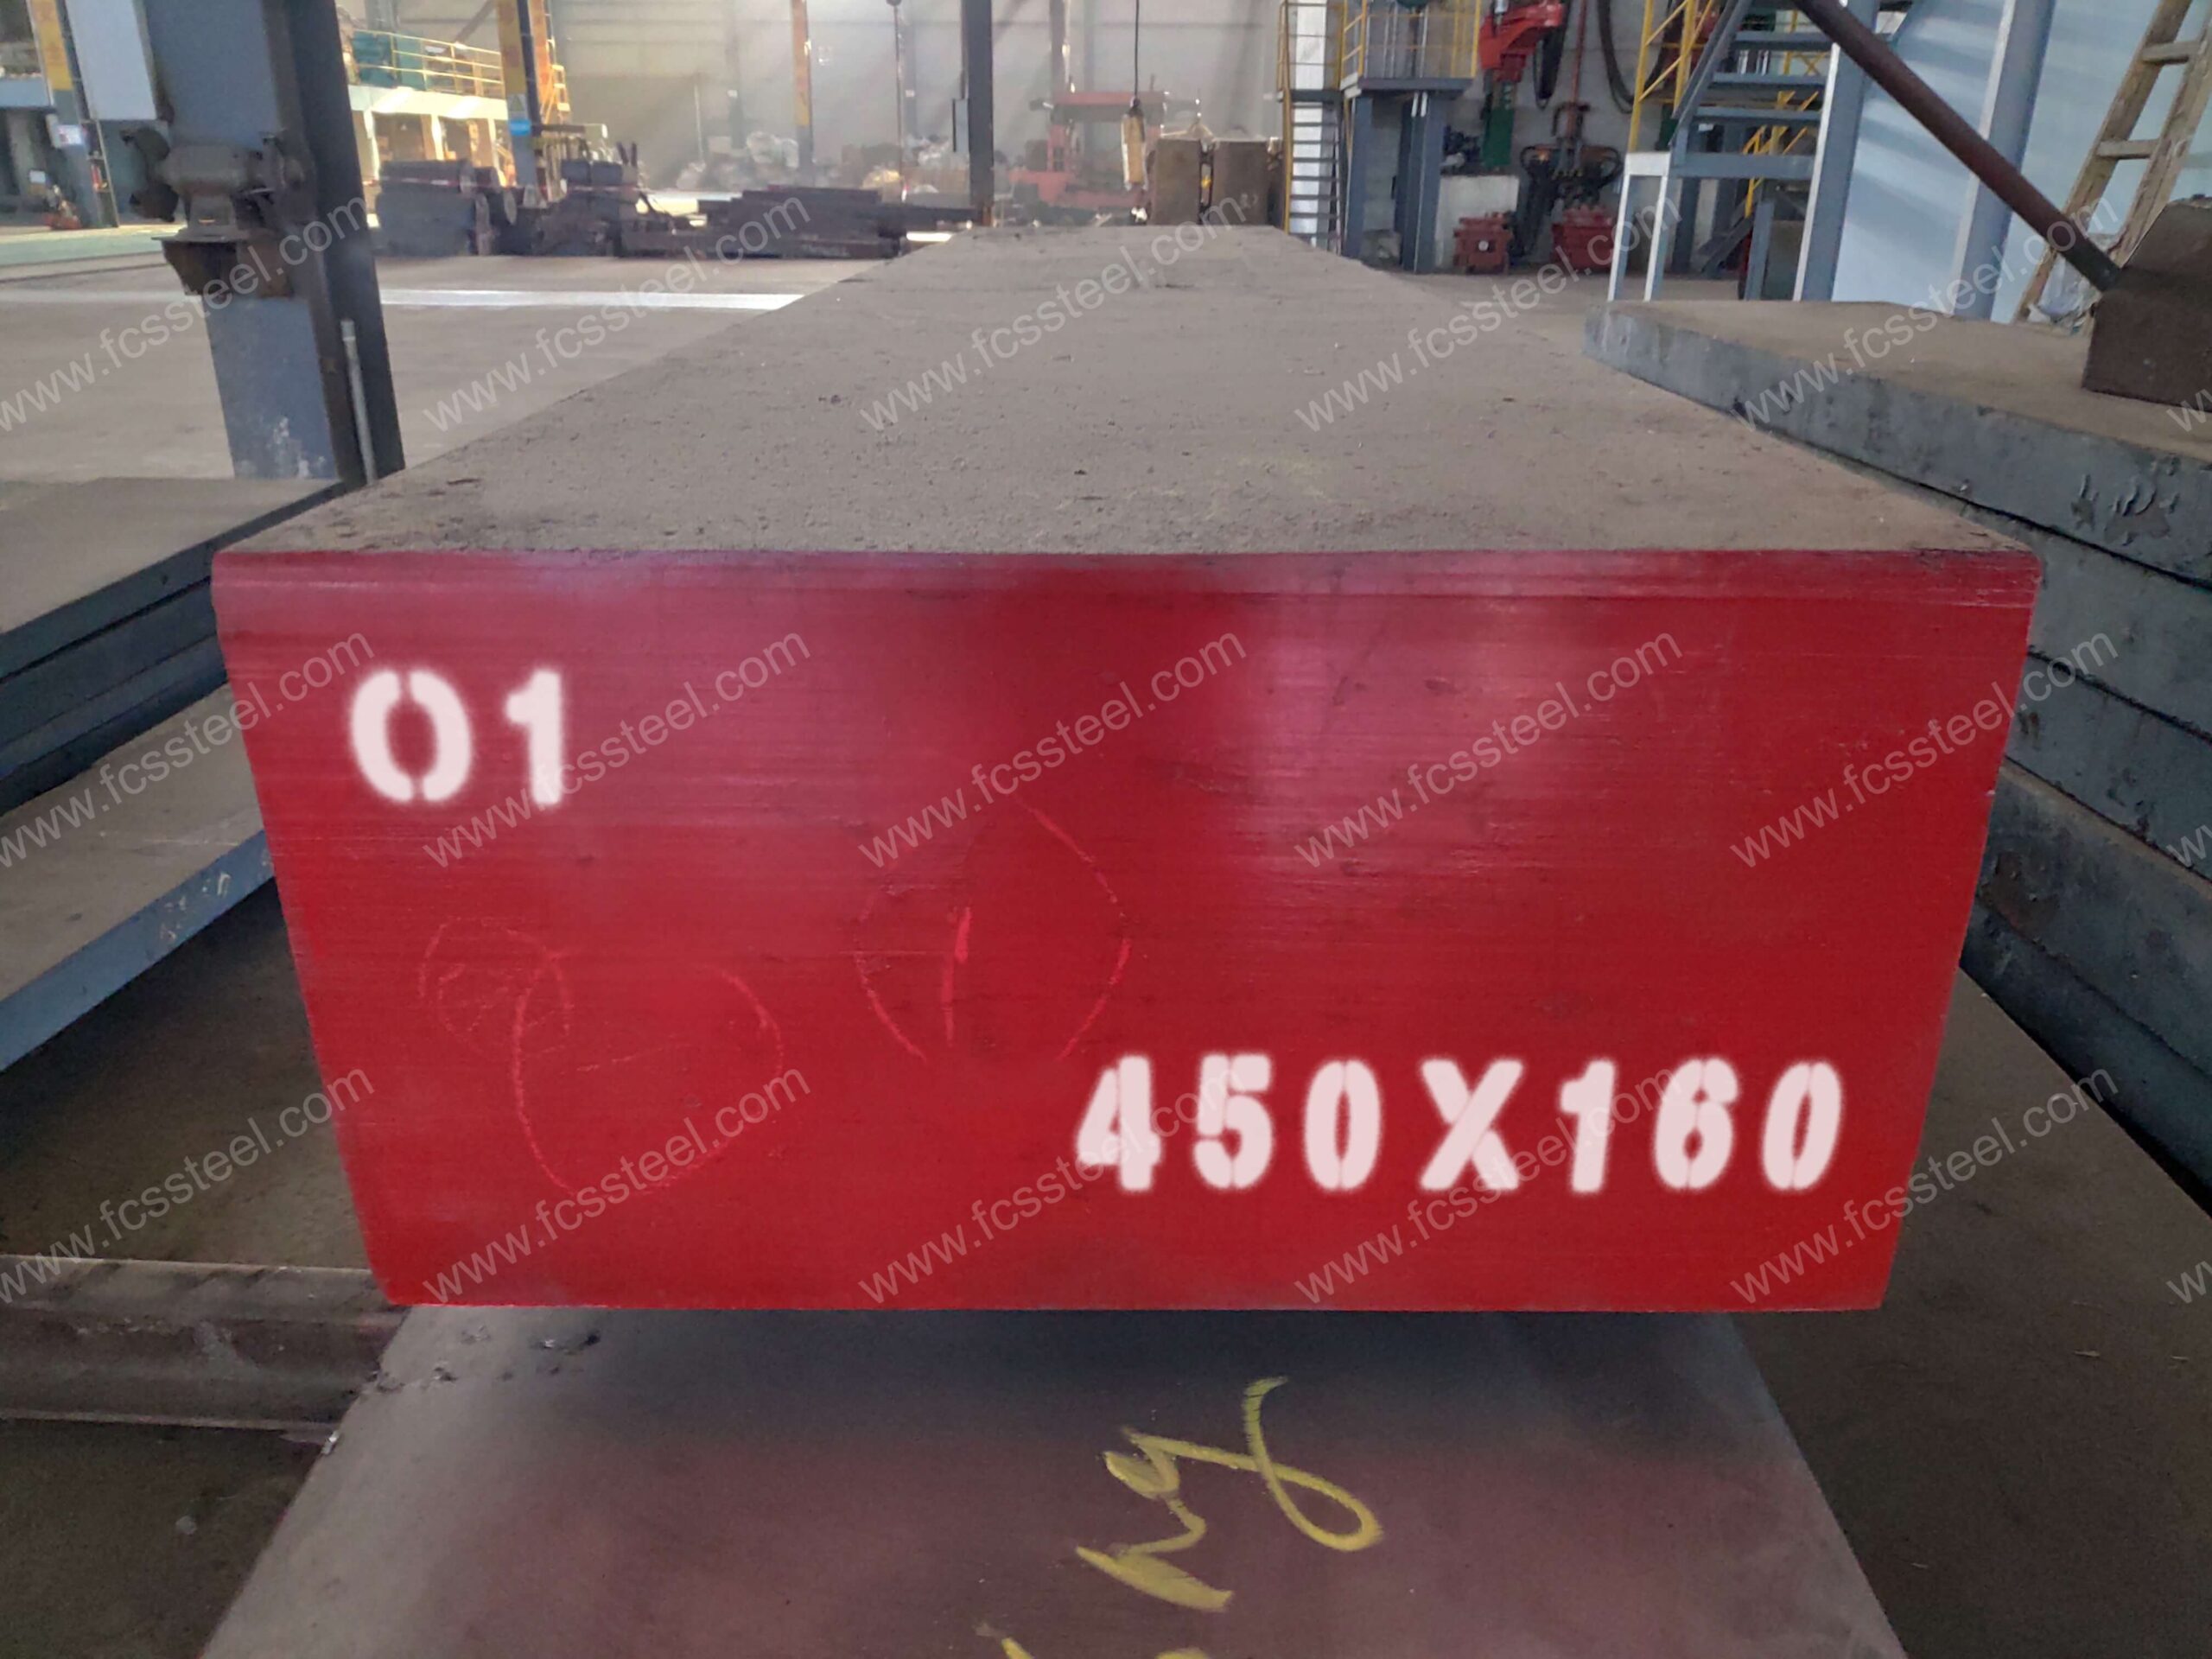
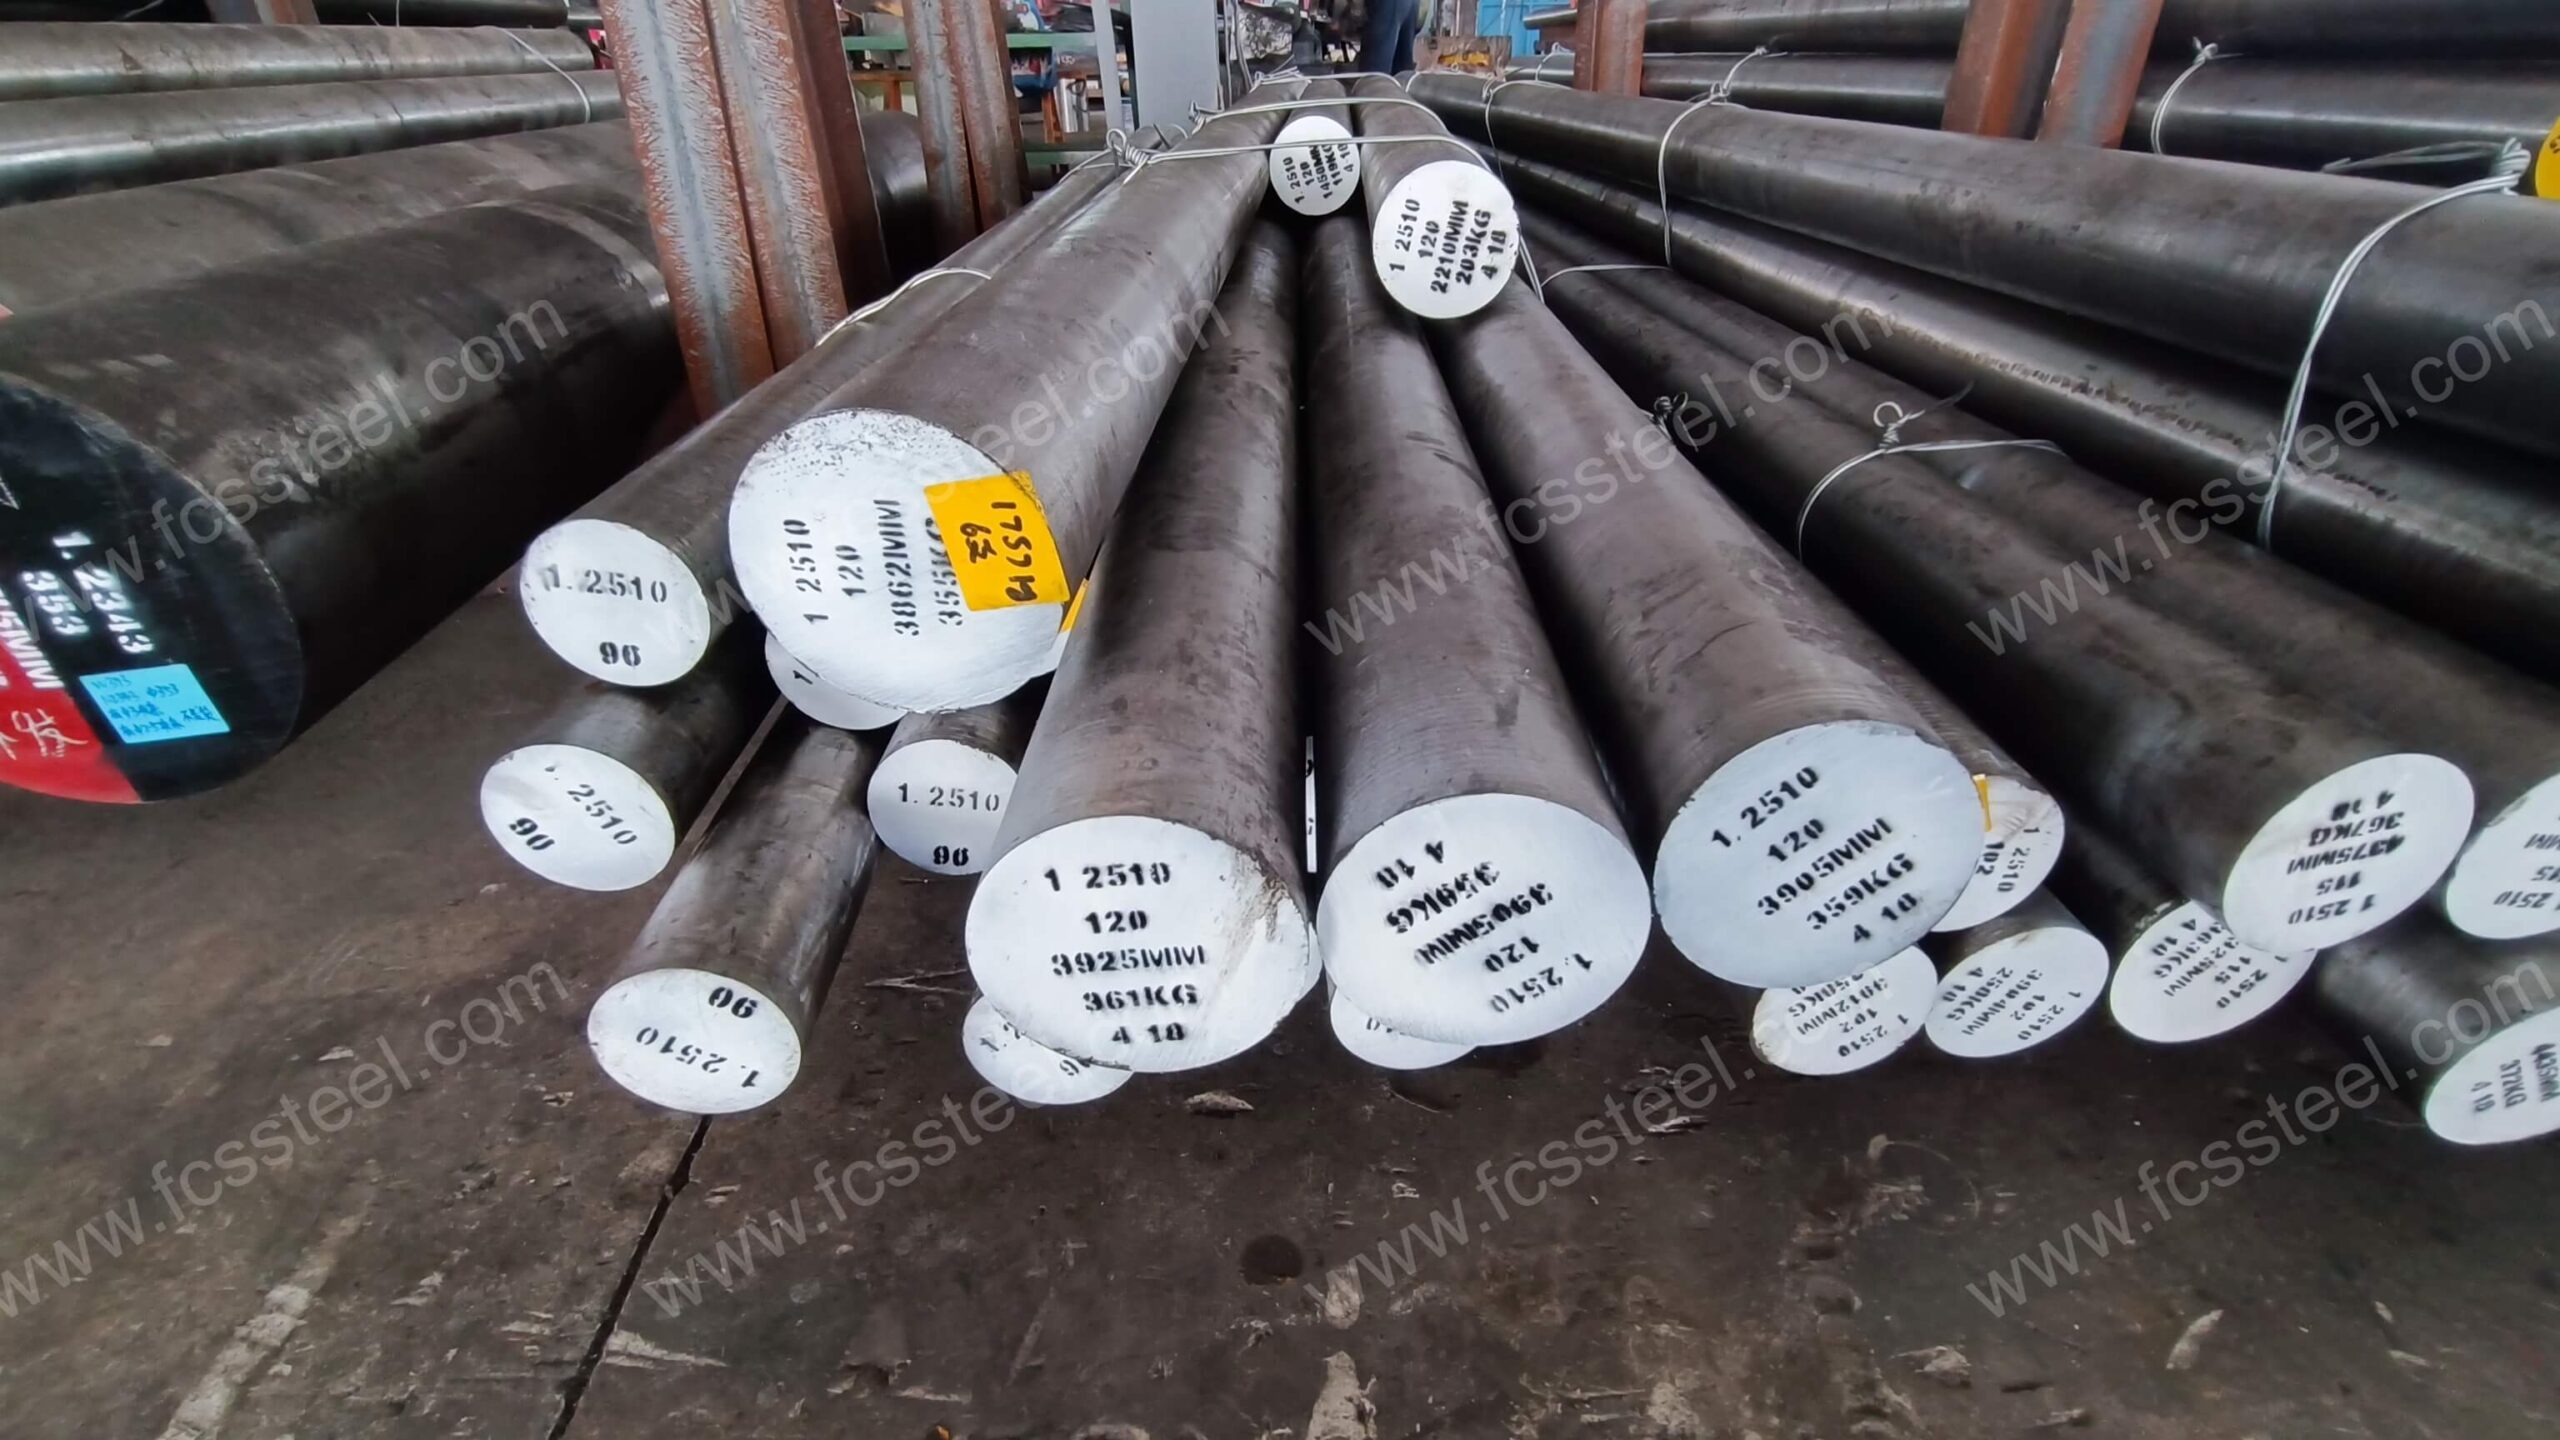
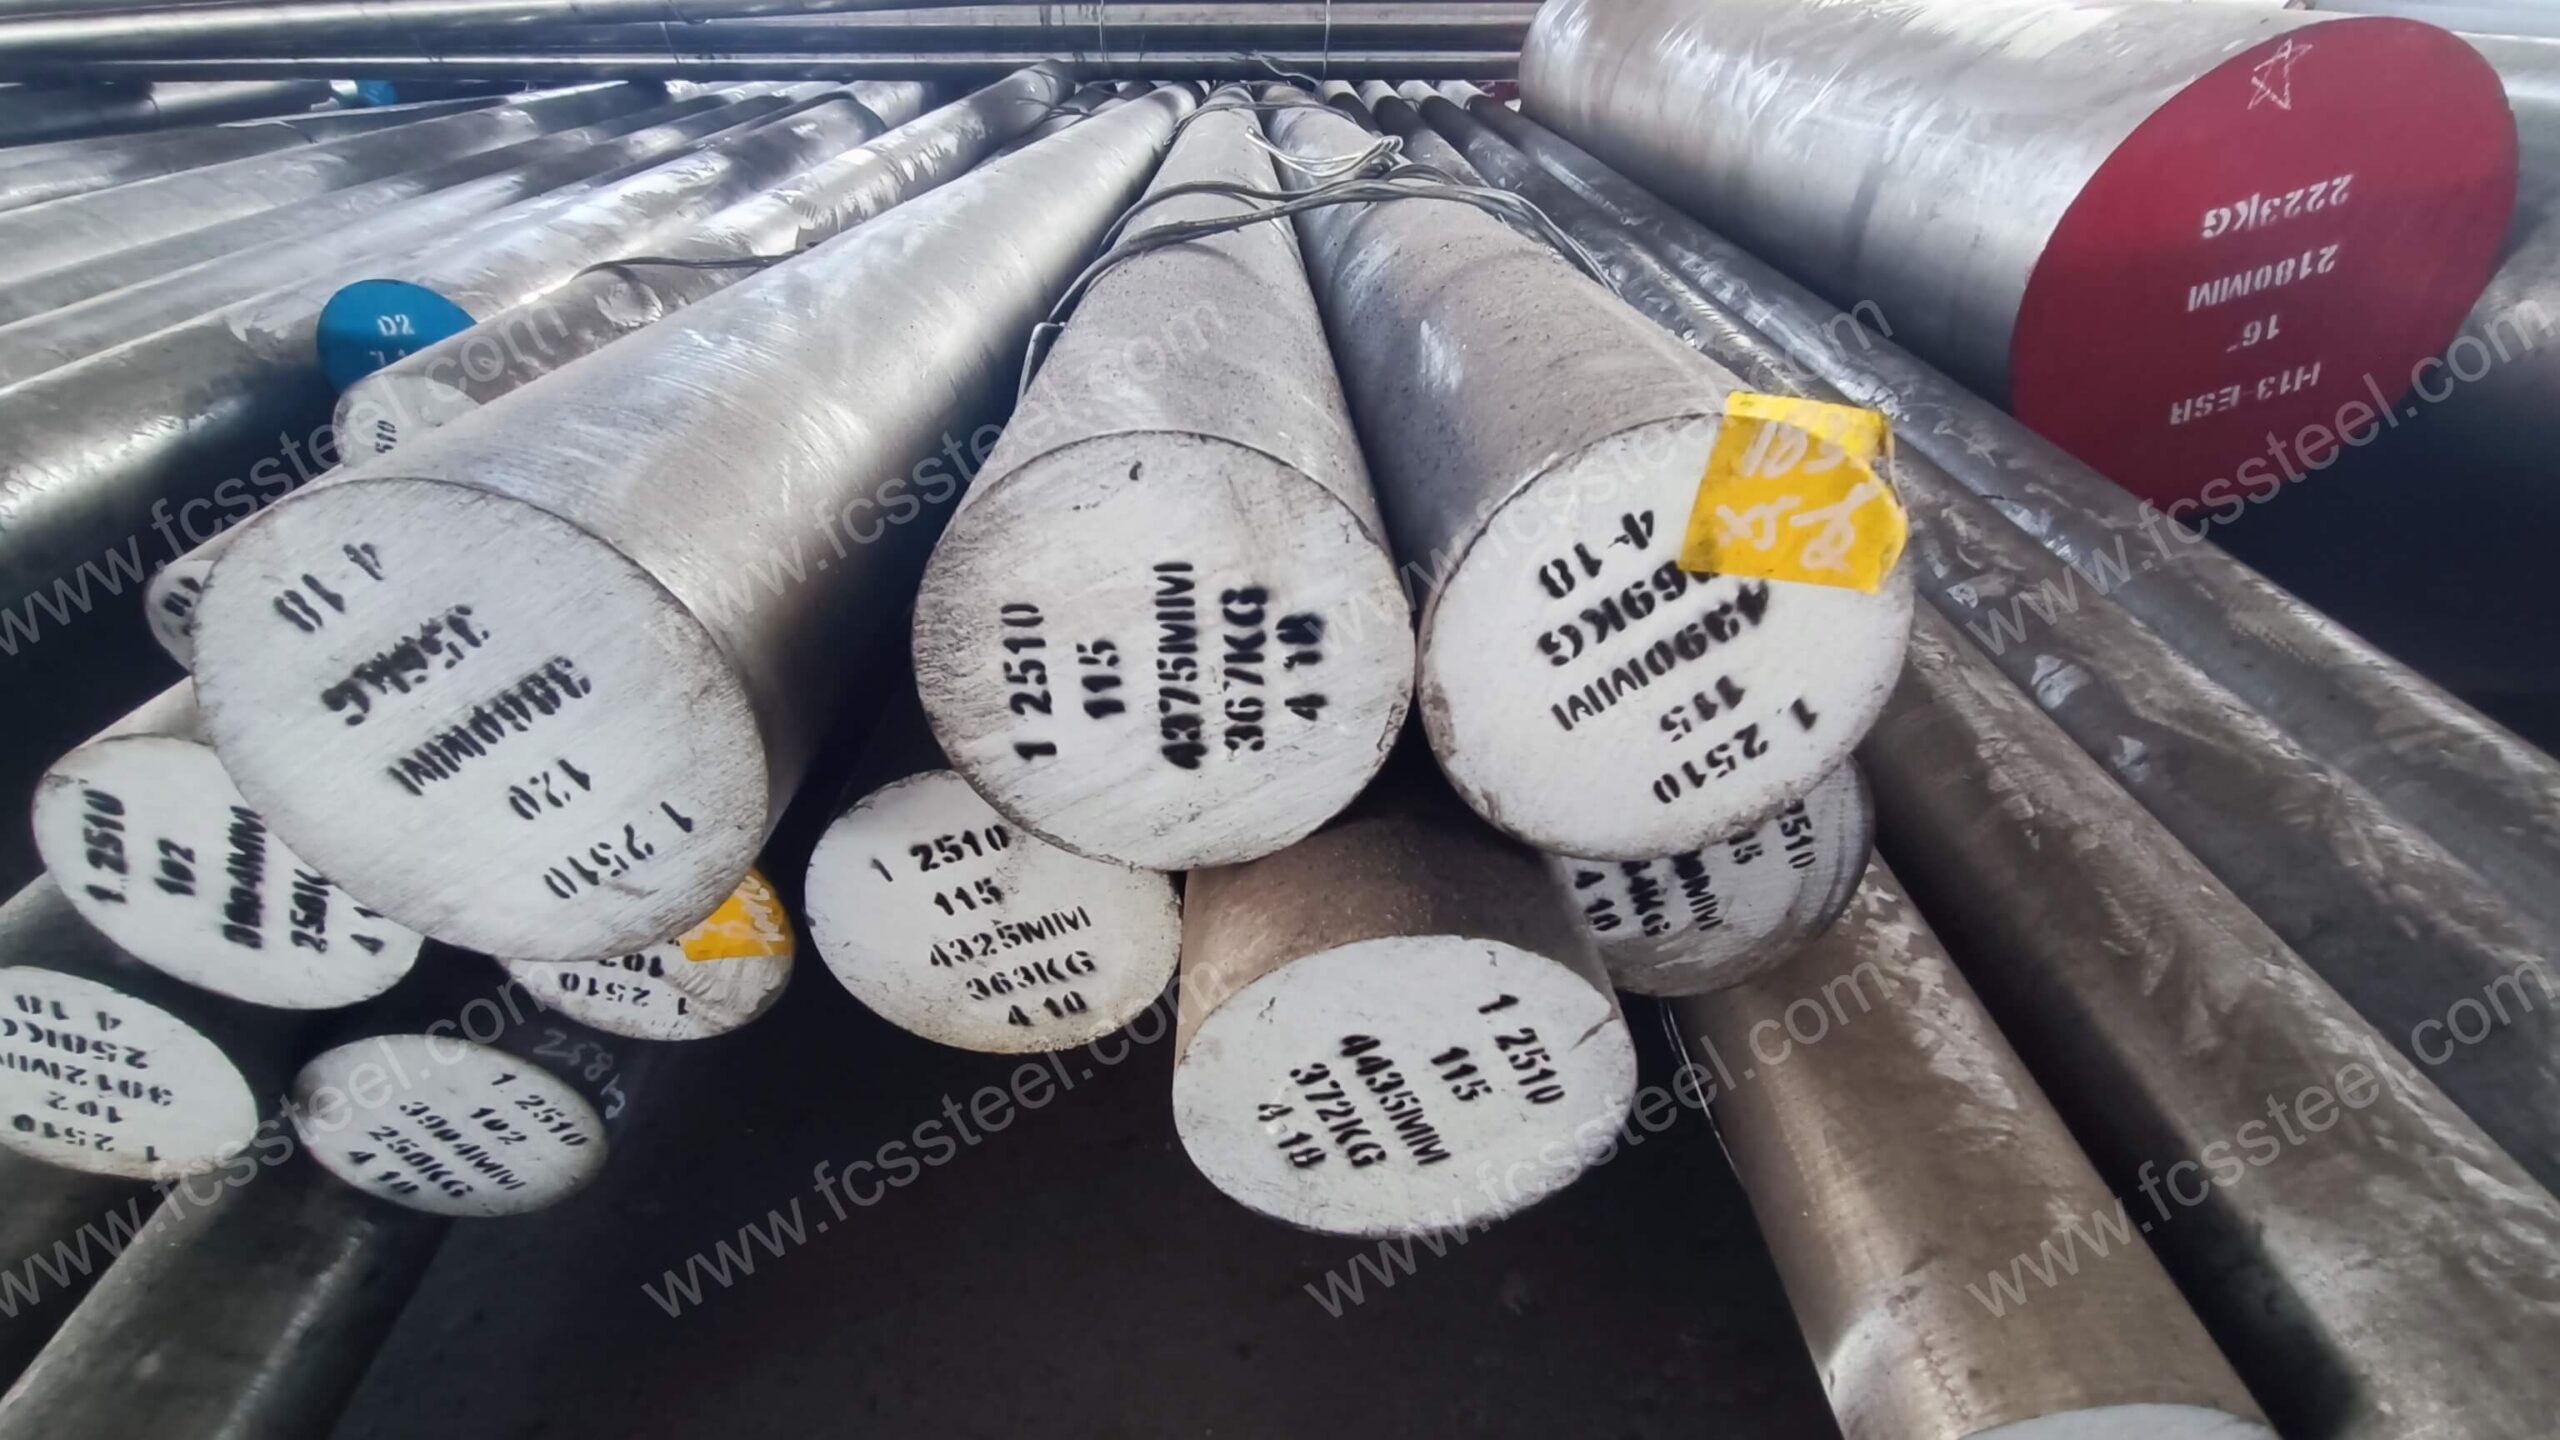
O1 Værktøjsstål | 1.2510 | 100MnCrW4
Som specialiseret leverandør af værktøjsstål tilbyder FCS Factory O1 (1.2510/100MnCrW4) værktøjsstål , som er et højkvalitets, oliehærdet, koldbearbejdet værktøjsstål med fremragende allround-egenskaber. Dette stål anvendes i præcisionsværktøjsindustrien, hvor hyppige materialefejl og vanskeligheder med at opretholde nøjagtighed er udfordringer. fcs værktøjsstål O1 giver fremragende slidstyrke og dimensionsstabilitet gennem optimeret legeringsdesign og strenge produktionsprocesser, hvilket sikrer lang levetid og høj nøjagtighed af forme og værktøjer. Kunder har bevist, at forme fremstillet med FCS TOOL STEELs O1 værktøjsstål holder 30-50 % længere end almindelige materialer, samtidig med at standard dimensionsnøjagtighed opretholdes, hvilket reducerer produktionsnedetid og udskiftningsomkostninger betydeligt.
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Produktintroduktion

O1 værktøjsstål (amerikansk ASTM-standard)
O1 værktøjsstål er et oliehærdet værktøjsstål med højt kulstofindhold, lavlegeret stål (UNS T31501) i henhold til den amerikanske ASTM-standard med en kernesammensætning af kulstof (0.85-1.00%), mangan (1.00-1.40%), krom (0.40-0.60%) og spor af wolfram (0.40-0.60%) og vanadium (≤0.30%). Dets egenskaber er centreret omkring høj dimensionsstabilitet og oliehærdbarhed, med en varmebehandlet hårdhed på 57-62 HRC, men med moderat slidstyrke (industriklassificering 4/6) og ingen korrosionsbestandighed på grund af lavt kromindhold.
1.2510 Værktøjsstål (tysk W-Nr/DIN-standard)
1.2510 værktøjsstål er et tysk W-Nr/DIN-nummereret koldarbejdsstål, der er klassificeret som et mellemlegeret oliehærdet stål, samme materiale som 100MnCrW4. Dets sammensætning er baseret på højt kulstofindhold (0.90-1.05%), mangan (1.00-1.20%), med tilsætning af krom (0.50-0.70%), wolfram (0.50-0.70%) for at forbedre slidstyrken, hårdhed efter bratkøling op til 60-65 HRC; egenskaber inkluderer lav varmeforvrængning (~1% volumenændring) og høj trykstyrke (740 N/mm²) med en densitet på 7.85 g/cm³.
100MnCrW4 værktøjsstål (tysk DIN-materialenummer)
100MnCrW4 værktøjsstål svarer til kvaliteten 1.2510 og følger DIN-standarden og er mærket som et højkulstofholdigt wolfram-krom-mangan-legeringsstål. Dets sammensætning er identisk med 1.2510, men fremhæver de synergistiske forstærkningsegenskaber ved mangan og wolfram: mangan forbedrer hærdbarheden, og wolfram forfiner karbidfordelingen, hvilket resulterer i en hårdhed på 62-65 HRC og en varmeledningsevne (30 W/mK), der er lidt højere end O1's (33 W/mK).
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for O1/1.2510/100MnCrW4 værktøjsstål:
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- O1/1.2510/100MnCrW4 værktøjsstål elektroslaggeomsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Kemisk sammensætning

O1 Værktøjsstål | 1.2510 | 100MnCrW4 Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Tekniske Specifikationer

O1 Værktøjsstål | 1.2510 | 100MnCrW4 Produktanvendelser

Præcisionsstemplingsmatriser
O1/1.2510/100MnCrW4 værktøjsstål er det ideelle materiale til præcisionsstansematricer på grund af dets fremragende slidstyrke og dimensionsstabilitet. I applikationer for producenter af bilkomponenter kan præcisionsstansematricer fremstillet af vores værktøjsstål håndtere mellemstore kulstofstålplader op til 3 mm tykke og udføre mere end en million stanseoperationer uden udskiftning eller renovering. De er særligt velegnede til stanseprocesser, der kræver høj overfladekvalitet og dimensionsnøjagtighed, såsom produktion af elektroniske stik og præcisionspladedele.
Plastformindsatser
I plastsprøjtestøbeforme anvendes O1-værktøjsstål ofte til formindsatser, der udsættes for høj slitage. En leverandør af elektronikhuse bruger vores værktøjsstål til formhulrumsindsatser og opretholder en formlevetid på mere end 1 million cyklusser med en dimensionsnøjagtighed på ±0.02 mm, selv under forhold med forstærket plastsprøjtestøbning med 30% glasfiber. Denne anvendelse er særligt velegnet til forbrugerelektronikforme, der kræver høj overfladefinish og lang formlevetid.
Fremstilling af præcisionsmålere
1.2510 værktøjsstål udmærker sig ved fremstilling af måleinstrumenter. En producent af præcisionsmåleinstrumenter bruger vores værktøjsstål til at producere målefladerne til højpræcisionsskydelære og mikrometre, som udviser fremragende slidstyrke og dimensionsstabilitet efter varmebehandling til 60 HRC. Disse måleinstrumenter opretholder en målenøjagtighed på ±0.001 mm, selv efter langvarig brug, og opfylder dermed de strenge krav fra luftfarts- og præcisionsmaskinindustrien.
Anvendelser af træbearbejdningsværktøj
I træbearbejdningsindustrien anvendes 100MnCrW4 værktøjsstål i vid udstrækning til høvle, fræsere og udskæringsværktøjer. Træbearbejdningsværktøjer fremstillet af vores værktøjsstål af en avanceret møbelproducent opretholder skarpe skærkanter ved hårdttræsbearbejdning, hvilket reducerer nedetid på grund af slibning betydeligt og forbedrer produktivitet og kvalitet. Disse værktøjer er særligt velegnede til møbler i massivt træ og musikinstrumenter, der kræver fine overfladebehandlinger.
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Konkurrencefordel Sammenligning

O1 Værktøjsstål | 1.2510 | 100MnCrW4 Kundesucceshistorier
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Prisstrukturinformation
O1 Værktøjsstål | 1.2510 | 100MnCrW4 Ofte stillede spørgsmål

Q: Hvad er forskellen mellem O1, 1.2510 og 100MnCrW4 værktøjsstål?
A: Disse tre standarder beskriver grundlæggende den samme type værktøjsstål, blot i henhold til navngivningssystemet fra forskellige lande eller organisationer. O1 værktøjsstål er den amerikanske AISI-standard, 1.2510 og 100MnCrW4 er den tyske DIN-standard. Deres kemiske sammensætning og ydeevneegenskaber er grundlæggende de samme, den største forskel er, at standardernes sammensætning har et tilladt interval af små forskelle.Q: Hvad er fordelene i forhold til D2- eller A2-værktøjsstål?
A: Sammenlignet med D2-værktøjsstål tilbyder O1-værktøjsstål bedre sejhed og lavere risiko for deformation, men en smule lavere slidstyrke. Sammenlignet med A2 tilbyder O1 bedre slibeevne og en højere overfladefinish, der er lettere at opnå, men er en smule mindre modstandsdygtig over for blødgøring ved høje temperaturer. De vigtigste fordele ved O1 er enkel varmebehandling, lav deformation, god bearbejdelighed og omkostningseffektivitet.Q: Kan du tilbyde tilpassede størrelser?
A: Ja, som specialiseret leverandør af værktøjsstål tilbyder vi fleksible leveringsmuligheder til en bred vifte af kunder. Ud over engrosservice til standardstørrelser accepterer vi også kundetilpassede størrelsesanmodninger. Til specialprojekter tilbyder vi en skæreservice, der giver os mulighed for at levere materiale i præcis den størrelse, kunden ønsker, hvilket reducerer materialespild og forarbejdningsomkostninger.Q: Hvordan håndterer internationale kunder import?
A: Først og fremmest har FCS TOOL STEEL sin egen fabrik til fremstilling af værktøjsstål. Derudover har FCS Factory omfattende erfaring inden for international handel og kan tilbyde omfattende import- og eksporttjenester til internationale kunder. Vores internationale handelsteam kan hjælpe med udarbejdelsen af al nødvendig import- og eksportdokumentation. Vi er bekendt med toldkravene på alle større markeder og kan hjælpe vores kunder gennem importprocessen. Samtidig samarbejder vi med en række internationale logistikvirksomheder for at tilbyde konkurrencedygtige forsendelsesløsninger.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |