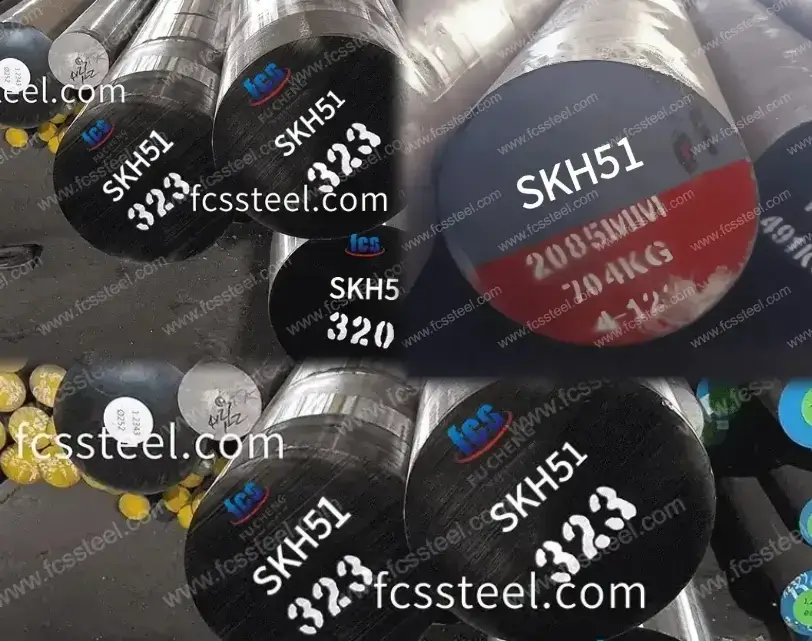
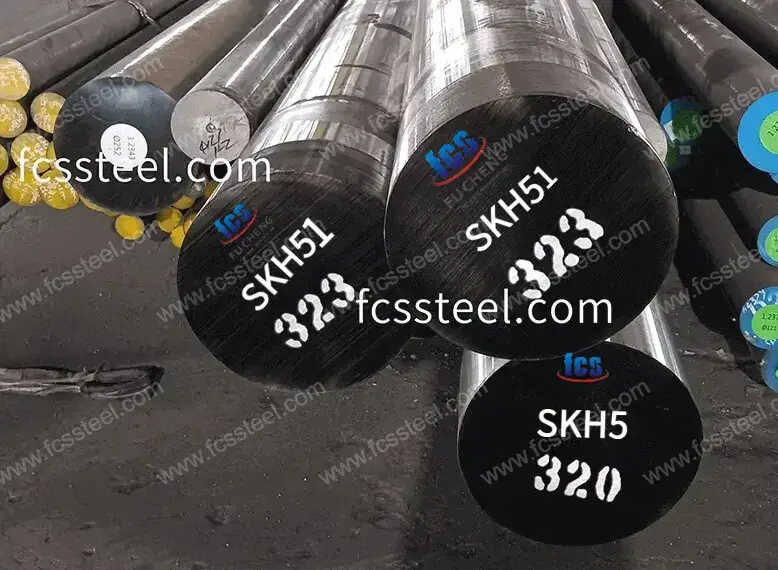
SKH51 Værktøjsstål
I dagens højhastigheds præcisionsbearbejdningsindustri har traditionelle værktøjsstål en tendens til at miste deres hårdhed ved høje temperaturer, hvilket resulterer i kortere værktøjslevetid, reduceret bearbejdningsnøjagtighed og øgede produktionsomkostninger. Denne udfordring påvirker især produktiviteten i bil-, luftfarts- og præcisionsmaskinsektoren.
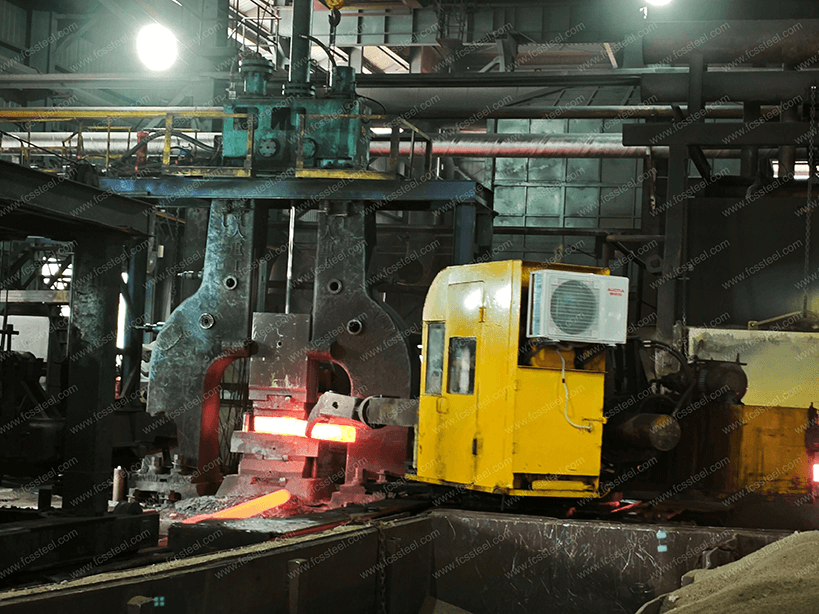
SKH51 hurtigstål leveret af FCS Factory imødekommer denne tekniske udfordring gennem optimeret kemisk sammensætning og avancerede varmebehandlingsprocesser. Wolfram- og molybdænelementerne i SKH51-stål giver fremragende rødhårdhed, mens moderate mængder vanadium og krom sikrer fremragende slidstyrke og dimensionsstabilitet.
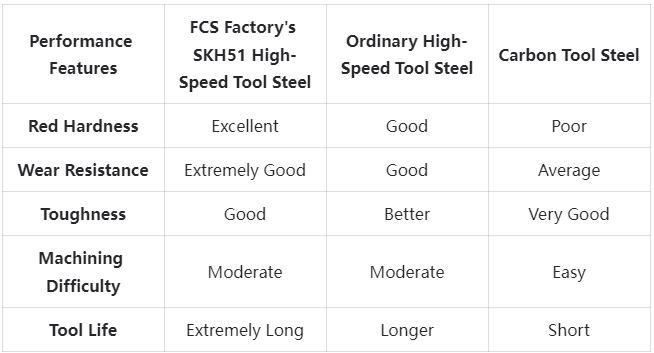
Forme og skæreværktøjer fremstillet af FCS Factorys SKH51 værktøjsstål opretholder fremragende ydeevne ved høje temperaturer og har en levetid, der er mere end 200 % længere end almindeligt værktøjsstål, hvilket reducerer hyppigheden af formudskiftninger og vedligeholdelsesomkostninger betydeligt for vores kunder, samtidig med at det forbedrer slutproduktets konsistens og nøjagtighed.
SKH51 Værktøjsstål Produktintroduktion
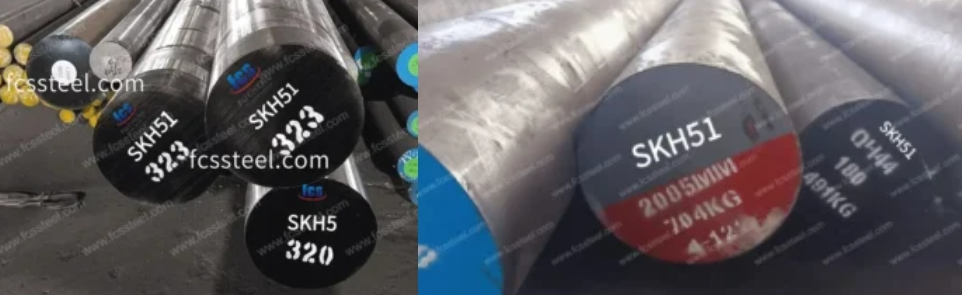
SKH51 værktøjsstål er molybdænbaseret højhastighedsværktøjsstål der opfylder den japanske industristandard (JIS G4403) og er et højtydende skæreværktøjsmateriale. Den tilsvarende amerikanske standard ASTM er M2, og den tilsvarende tyske standard DIN/W-Nr. er S6-5-2 / 1.3343Dens kemiske sammensætning er baseret på højt kulstofindhold, molybdæn, wolfram og vanadium som kerne, suppleret med krom og andre elementer, med streng kontrol af fosfor- og svovlurenheder. Den har fremragende rød hårdhed (hårdheden forbliver over HRC60 ved 600 ℃) og fremragende slidstyrke ved høje temperaturer.
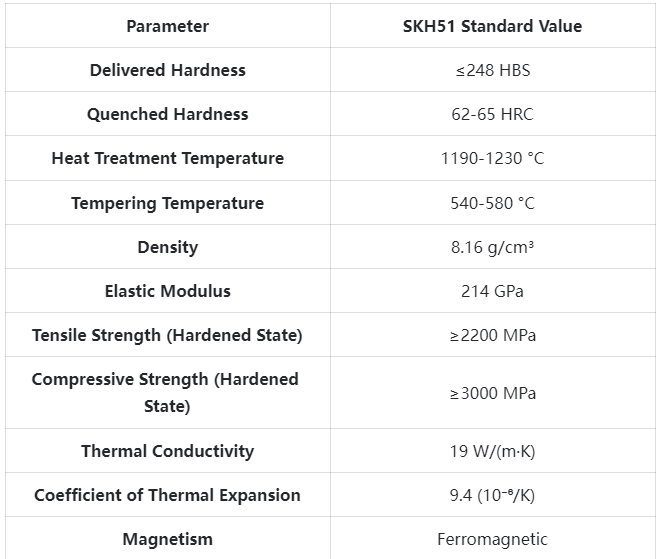
Gennem højtemperaturhærdning (1190-1230 °C oliekøling eller saltbad) og flere gange anløbning (540-570 °C anløbning 2-3 gange) kan SKH51 optimeres til en hårdhed på ≥63 HRC, hvilket danner en anløbet martensitbaseret organisation med en bøjningsstyrke på ≥3,500 MPa og en slagsejhed på ≥25 J/cm². Designet er baseret på molybdæn-wolfram-kompositkarbider for at forbedre ydeevnen ved høje temperaturer, mens krom forbedrer hærdbarheden, og vanadium forfiner kornstørrelsen og øger slidstyrken, men der bør lægges vægt på effekten af ensartetheden af karbidfordelingen på ydeevnen.
SKH51 værktøjsståltyper og muligheder

Tabellen nedenfor viser størrelsesinterval, overfladetilstand og tolerancedetaljer for SKH51 støbeformstål :

SKH51 værktøjsstål tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
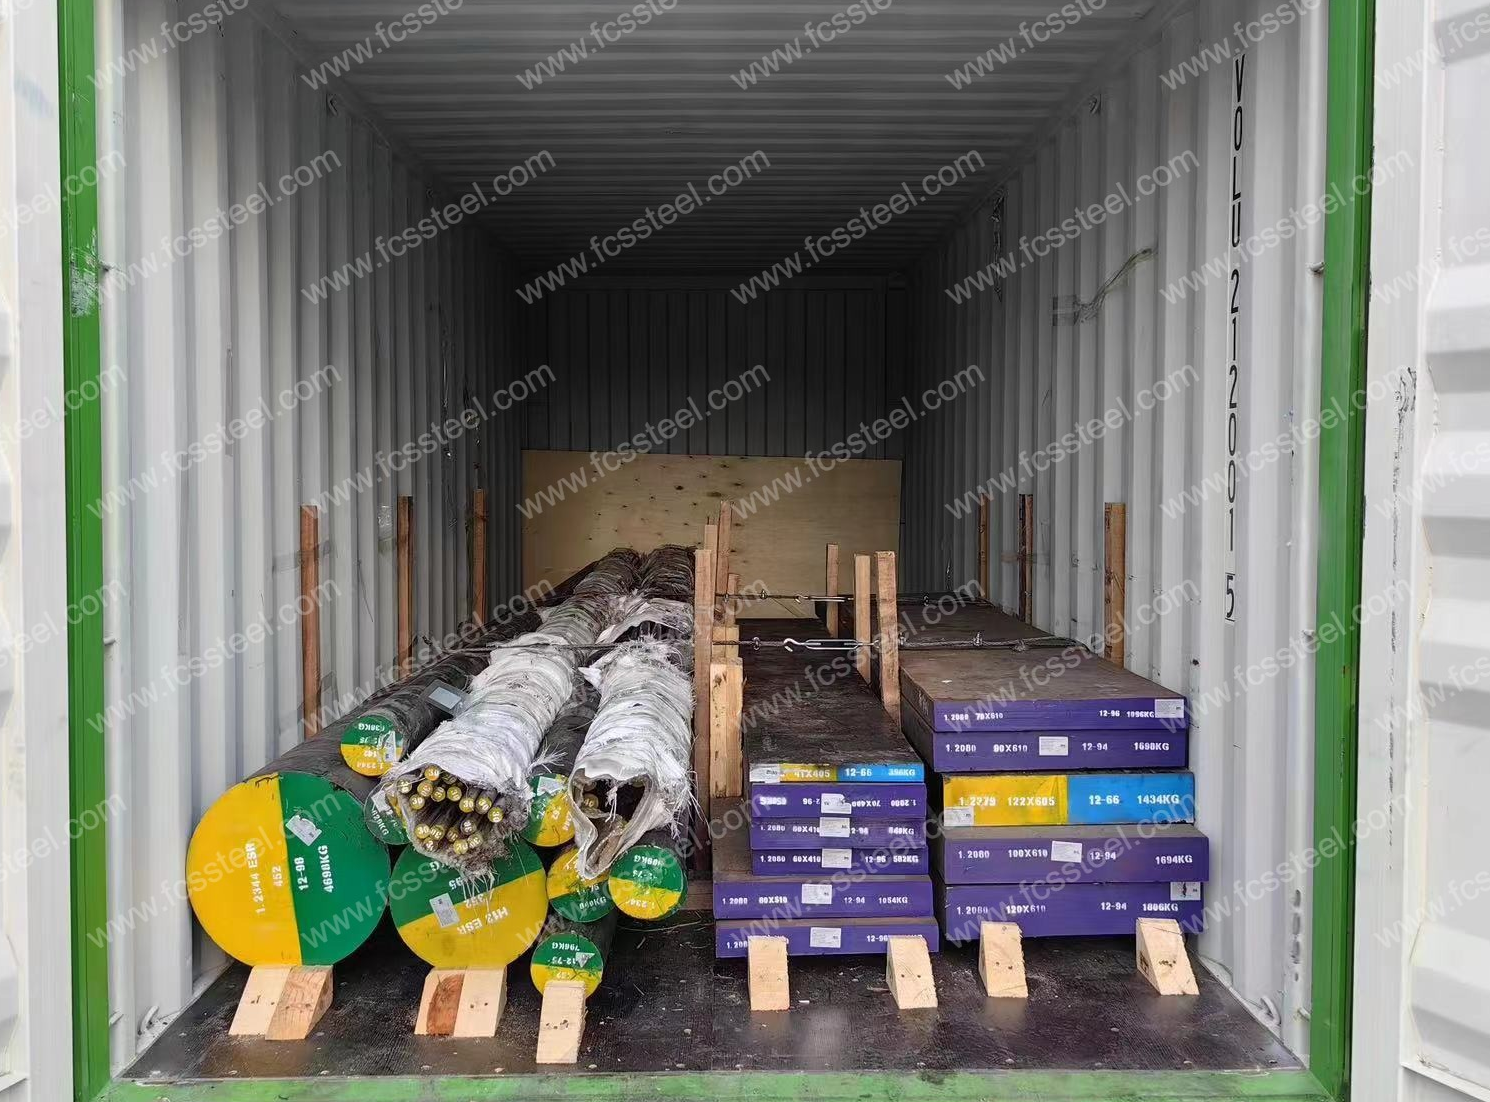
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- SKH51 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
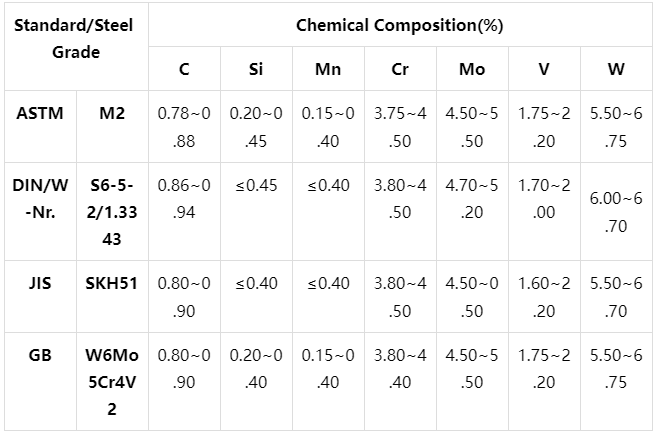
SKH51 Værktøjsståls kemiske sammensætning
SKH51 Værktøjsstål Varmebehandlingsproces

1. glødende
Formål: at eliminere indre spændinger genereret under smedning eller valsning, reducere hårdhed, forbedre skæreevnen og forberede til efterfølgende bearbejdning og varmebehandling.
Procesparametre:
Opvarmningstemperatur: 800-850 ℃, holdetid 2-4 timer, hvorefter ovnen afkøles til under 500 ℃ og derefter luftkøles.
2. slukning
Formål: At fremstille værktøjsstålet for at opnå en martensitisk struktur, forbedre hårdhed og slidstyrke.
Procesparametre:
Opvarmningstemperatur: 1000-1050 ℃ (almindeligvis 1020-1040 ℃), holdetiden bestemmes afhængigt af emnets størrelse, generelt 30-60 minutter.
Køling: Oliekøling eller luftkøling (til emnets lille størrelse eller simple form). Store emner kan sorteres bratkøles (afkøling i et saltbad ved 260-300 ℃ i et stykke tid og derefter luftkøles) for at reducere bratkølingsspændingen og forhindre deformation og revner.
3. Hærdning
Formål: at eliminere slukningsspænding, justere hårdhed og sejhed, stabilisere organisering og størrelse.
Procesparametre:
Lavtemperaturhærdning: 150-250 ℃, isolering 2-3 timer, luftkølet, hærdet hårdhed på 58-62HRC, til forme, der kræver høj hårdhed og slidstyrke.
Medium temperaturhærdning: 300-500 ℃, isolering 2-3 timer, luftkølet, hærdet hårdhed på 50-58HRC, kan forbedre sejheden, egnet til forme udsat for stødbelastning.
Højtemperaturhærdning: 500 ℃ eller mere, isolering 2-3 timer, luftkølet, hærdet hårdhed 45-50HRC, primært til brug i særlige situationer med højere sejhed.
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
Hærdningen skal være tilstrækkelig til at sikre eliminering af indre spændinger for at undgå formbrud på grund af spændingsfrigivelse under brug. Til store forme eller emner med komplekse former kan flere hærdninger anvendes.
SKH51 Kvalitetsinspektion af værktøjsstål

1. Inspektion af overfladetilstand
FCS-fabrikken har et meget strengt kvalitetsinspektionsteam, hvor vi omhyggeligt kontrollerer overfladetilstanden på hvert stykke værktøjsstål for at sikre, at ståloverfladen er fri for revner, folder, knaster, oxideret hud, gruber, ridser og andre defekter.
2. Test af kemisk sammensætning
For at verificere, om indholdet af legeringselementer opfylder standardkravene, og for at sikre grundlaget for materialets mekaniske egenskaber, vil vi lade personalet bruge et fuldspektrum direkte aflæsningsspektrometer til at analysere flere elementer på samme tid. Prøveudtagningen skal fjerne overfladeoxidationslaget ved hjælp af en blokprøve for at stimulere testen.
3. Dimensions- og toleranceinspektion
FCS-fabrikken vil bruge professionelle måleværktøjer til at inspicere stålets dimensioner og tolerancer for at sikre overholdelse af kundens kontraktkrav. Tilsvarende måleinstrumenter vil blive valgt i henhold til kravene til dimensionsnøjagtighed, herunder målebånd, højpræcisions-skydelære (0.02 mm), mikrometer (0.001 mm) og specielle inspektionsmåleinstrumenter. Inspektionspunkterne dækker: diameter, tykkelse, bredde, længde, huldiameter, affasningsdimensioner osv. for at sikre, at tolerancer og dimensioner opfylder kontraktkravene.
4. Hårdhedstest
Vores FCS-fabrik bruger professionelle hårdhedsmålere til at teste stålets hårdhed for at sikre, at det opfylder kundens kontraktkrav.
5. Ultralydstest
Ultralydsteststandarden (UT-teststandard) er: sep. 1921-84 Klasse 3 D/d,E/e.
FCS-fabrikken bruger ultralydsudstyr til at detektere makrodefekter inde i materialet (såsom revner, krympehuller, indeslutninger, hvide pletter osv.), og hvert stykke rundt stål og plade vil blive undersøgt med en anden fejldetekteringstest før forsendelse for at sikre, at kvaliteten er kvalificeret før forsendelse.
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
FCS-fabrikken vil bruge den sammenlignende metode til at bestemme austenitkornstørrelsen ved at sammenligne prøvens mikrostruktur med standardklassificeringsdiagrammet for at sikre, at den opfylder kundens krav.
Tekniske specifikationer for SKH51 værktøjsstål
SKH51 værktøjsstålproduktapplikationer

- Bilindustri: højpræcisions-koldstansematricer og progressive matricer, højhastigheds-stansematricer, varmsmedede matricer til foring, krævende gevindformningsværktøjer, præcisionsbearbejdningsværktøjer til motorkomponenter.
- Luftfartsindustri: højtydende skæreværktøjer i titanlegeringer, specialværktøjer til bearbejdning af kompositmaterialer, højpræcisionsborematricer og føringsbøsninger, formningsmatricer til fastgørelseselementer til luftfart, specialværktøjer til bearbejdning af legeringer.
- Elektrisk og elektronisk industri: præcisionsblændematricer, formningsmatricer til mikrostik, præcisionsværktøjer til formning af elektroniske komponenter, ekstruderingsforme til LED-køleplader, stansematricer til IC-leadframes.
- Medicinsk udstyrsindustri: præcisionsværktøj til fremstilling af kirurgiske instrumenter, værktøj til behandling af medicinske implantater, forme til præcisionsdele af medicinsk udstyr, værktøj til formning af injektionsnåle, forme til formning af ortopædiske instrumenter.
SKH51 Værktøjsstål Konkurrencefordel Sammenligning
Kundesucceshistorier fra SKH51-værktøjsstål
Spring mellemledsforbindelsen over, køb fra fabrikken, reducer indkøbsomkostningerne og forbedrer markedets konkurrenceevne.
Information om prisstrukturen for SKH51-værktøjsstål
Betjener verden, salg af hele skabe, engrospris fra fabrikken.
Ofte stillede spørgsmål om SKH51 værktøjsstål
Q: Hvad er forskellen mellem SKH51 og M2 værktøjsstål?
A: SKH51 er en japansk standardbetegnelse, der i det væsentlige er den samme som det amerikanske AISI M2 højhastighedsværktøjsstål. Den kemiske sammensætning af de to er grundlæggende den samme, og begge tilhører wolfram-molybdæn-typen højhastighedsstål. SKH51 er et wolfram-molybdæn-typen højhastighedsværktøjsstål, der er præcist kontrolleret for at give mere ensartede egenskaber og bedre varmebehandlingsstabilitet.Q: Hvad er fordelene ved SKH51 i forhold til andre højhastighedsværktøjsstål?
A: SKH51 (M2) tilbyder en god balance mellem egenskaber og omkostningseffektivitet sammenlignet med andre almindelige højhastighedsværktøjsstål. Det har bedre sejhed end M1, bedre bearbejdelighed end M7 og lavere omkostninger, men stadig god ydeevne ved høje temperaturer end kobolt HSS såsom M42. Vores SKH51 forbedrer yderligere ydeevnens ensartethed og varmebehandlingsstabiliteten for standard SKH51 ved at optimere smelte- og varmebehandlingsprocessen.
Q: Hvad er de bedste opbevaringsforhold for SKH51?
A: SKH51 bør opbevares tørt og undgå direkte kontakt med gulve eller vægge for at forhindre kondens. Store materialer bør understøttes korrekt for at forhindre deformation. Det anbefales, at overfladen på materialer, der opbevares i længere tid, belægges med rustbeskyttelsesolie eller pakkes i rustbeskyttelsespapir. Forskellige partier af materialer bør mærkes tydeligt, og der bør implementeres "først ind, først ud". Midlertidig opbevaring i åbne omgivelser bør ikke overstige 24 timer.Q: Hvordan er SKH51 sammenlignet med andre typer værktøjsstål såsom D2 eller H13?
A: Valget afhænger af de specifikke anvendelseskrav. Sammenlignet med koldarbejdsstål D2 (SKD11) har SKH51 bedre rødhårdhed og slidstyrke, hvilket gør det særligt velegnet til arbejdsmiljøer med høj hastighed eller høje temperaturer, men til en lidt højere pris. Sammenlignet med varmarbejdsstål H13 (SKD61) har SKH51 bedre slidstyrke, men lavere sejhed, hvilket gør det mere velegnet til præcisions-koldarbejdsforme end store varmarbejdsforme. FCS Factory kan tilbyde en detaljeret rådgivningsservice om materialevalg og anbefale det mest egnede materiale til kundens specifikke arbejdsforhold og levetidskrav.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |