1.2601 Værktøjsstål | X165CrMoV12
X165CrMoV12 (1.2601) er et koldarbejdningsstål med højt kulstof- og kromindhold og en optimeret metallurgisk sammensætning gennem en præcis balance mellem molybdæn- og vanadiumindhold. Denne præcisionskonstruerede mikrostruktur giver fremragende slidstyrke og skarphedsfastholdelse i krævende applikationer. For producenter, der kræver værktøjskomponenter med lang levetid, betyder dette længere levetid, mindre hyppig vedligeholdelse og lavere samlede produktionsomkostninger. FCS TOOL STEELs fabriks-direkte model sikrer kvalitetskontrol gennem hele produktionsprocessen, hvilket giver dig et overlegent materiale, der bevarer sin dimensionsnøjagtighed selv efter flere varmebehandlinger - en vigtig fordel ved præcisionsværktøjsapplikationer.
1.2601 Værktøjsstål | X165CrMoV12 Produktintroduktion

1.2601 Værktøjsstål
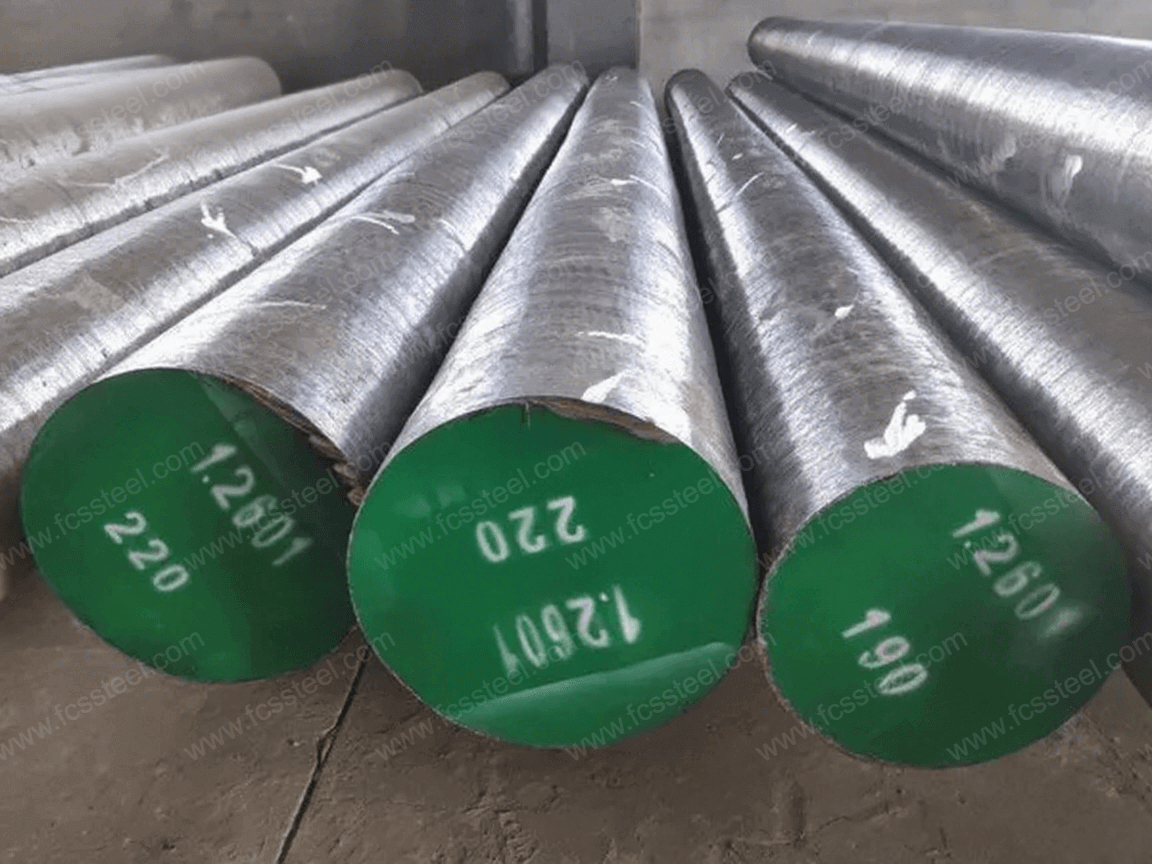
1.2601 Værktøjsstål er et koldarbejdsstål med højt kulstof- og kromindhold i henhold til den tyske DIN-standard (svarende til kvalitet X165CrMoV12) og tilhører kategorien rheinitiske stål. Dets kemiske sammensætning er baseret på kulstof (1.55-1.75%) og krom (11.00-12.00%), med molybdæn (0.50-0.70%) og vanadium (0.10-0.50%) tilsat for at optimere hårdmetalfordelingen. Det har hærdbarhed, høj hårdhed (≥58 HRC efter bratkøling) og fremragende slidstyrke og mikrodeformationsegenskaber, der takket være vakuumraffineringsteknologi sikres materialets renhed.
X165CrMoV12 værktøjsstål
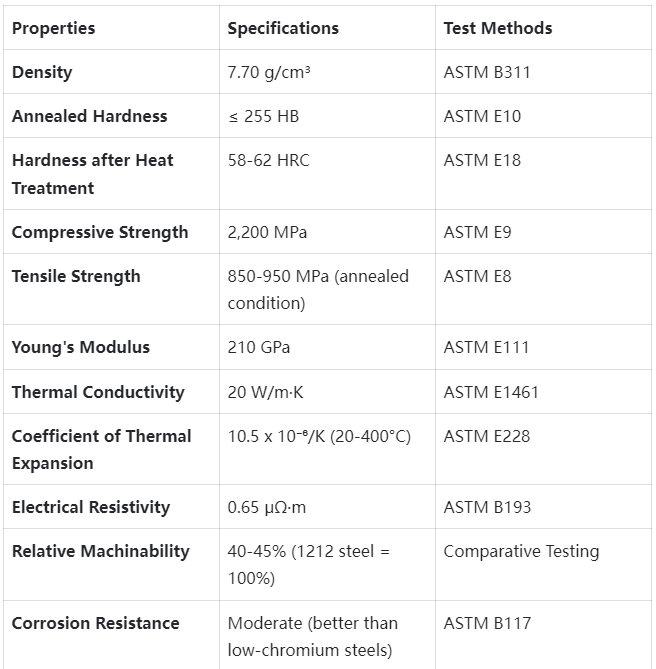
X165CrMoV12 værktøjsstål er en tilsvarende kvalitet som 1.2601 stål, som også er klassificeret som et højtlegeret koldarbejdsværktøjsstål i overensstemmelse med den tyske DIN 17350-standard. Sammensætningsområdet er i overensstemmelse med 1.2601, med vægt på design med højt kulstofindhold (1.55-1.75%) og højt kromindhold (11.00-12.00%), suppleret med molybdæn og vanadium for at forbedre termisk stabilitet og slidstyrke; fysiske egenskaber inkluderer en densitet på 7.7 g/cm³, en termisk udvidelseskoefficient på 11.5 x 10⁶/K, en hårdhed på 60-63 HRC efter varmebehandling og god dimensionsstabilitet og hærdbarhed.
1.2601 Værktøjsstål | X165CrMoV12 Typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for1.2601/X165CrMoV12 værktøjsstål:
1.2601 Værktøjsstål | X165CrMoV12 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- 1.2601/X165CrMoV12 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
1.2601 Værktøjsstål | X165CrMoV12 Kemisk sammensætning

1.2601 Værktøjsstål | X165CrMoV12 Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
1.2601 Værktøjsstål | X165CrMoV12 Kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
1.2601 Værktøjsstål | X165CrMoV12 Tekniske Specifikationer
1.2601 Værktøjsstål | X165CrMoV12 Produktanvendelser

Vigtigste applikationsscenarier
Præsning og afgratning af matricer
X165CrMoV12 værktøjsstål udmærker sig ved prægning og afgratning i store mængder og er særligt velegnet til bearbejdning af slibende eller højstyrkematerialer. Kombinationen af høj slidstyrke og trykstyrke muliggør produktion af præcisionsdele, samtidig med at kantslid minimeres. En leverandør af bildele bruger 1.2601 prægeforme til at bearbejde højstyrkestål, hvilket øger værktøjslevetiden med 45 % og reducerer nedetiden med 30 %.
Koldformnings- og dybtrækningsværktøjer
Den fremragende dimensionsstabilitet og overfladehårdhed af 1.2601 værktøjsstål gør det ideelt til komplekse koldformnings- og dybtrækningsapplikationer. Materialet opretholder en præcis geometri selv under høje belastninger, hvilket sikrer ensartet emnekvalitet gennem hele værktøjets levetid. Præcisionspladeproducenter, der bruger X165CrMoV12-formningsværktøjer, har oplevet forlængede vedligeholdelsesintervaller på 35-40 %, og overfladekvaliteten af de færdige produkter er blevet betydeligt forbedret.
Trådvalsningsdyser
Trådvalsningsoperationer kræver materialer med fremragende slidstyrke og overfladestabilitet. X165CrMoV12 giver høj hårdhed og kantfastholdelse til trådvalsningsproduktion i store mængder, samtidig med at dimensionsnøjagtigheden opretholdes. Industrielle fastgørelseselementproducenter bruger vores 1.2601 trådvalser til at producere mere end 500,000 stykker i en enkelt omgang uden omarbejdning, en forbedring på 25 % i forhold til tidligere værktøjsløsninger.
Industrielle sakseblade
Kombinationen af høj hårdhed, slidstyrke og passende sejhed gør 1.2601 stål til et ideelt materiale til industrielle skæreopgaver. Dets evne til at bevare en skarp kant og modstå afskalning forlænger bladets levetid betydeligt. Metalproducenter bruger X165CrMoV12 skæreblade til at skære højstyrkelegeringer med 50-60 % længere levetid.
Præcisionsblændeværktøjer
X165CrMoV12's fremragende skærkantfastholdelse og dimensionsstabilitet gør det særligt værdifuldt til præcisionsblænding, hvor præcision er et nøglekrav. Materialets ensartede opførsel over flere varmebehandlingscyklusser sikrer pålidelig produktion af komplekse dele. Producenter af præcisionskomponenter har opnået skrotprocenter på mindre end 0.5 procent og øget værktøjslevetid på 30-35 procent med indførelsen af 1.2601 præcisionsblændingsværktøjer.
Værktøj til pulverkomprimering
Til pulvermetallurgi-applikationer giver X165CrMoV12 den nødvendige slidstyrke og trykstyrke til at modstå slid af metalpulver under højt tryk. Dens dimensionsstabilitet sikrer ensartet komprimeringsgeometri over lange produktionskørsler. Pulvermetallurgiproducenter har oplevet 60 % længere værktøjslevetid og forbedret ensartethed i emnetætheden med 1.2601-matricer.
Brantspecifikke applikationer
- Bilproduktion: prægeforme i store mængder til chassiskomponenter, progressive forme til komplekse metalpladedele, trådvalseforme til produktion af befæstelseselementer, præcisionsblændeværktøjer til transmissionskomponenter, koldekstruderingsforme til styretøj og drivkomponenter.
- Luftfartsindustrien: præcisionsformningsværktøjer til tyndvæggede dele, specialskæreværktøjer til højstyrkelegeringer, sænksmedningsmatrices til landingsstelkomponenter, trådvalsematrices til specielle fastgørelseselementer, stanseværktøjer til turbinekomponenter.
- Elektronikproduktion: mikrostemplingsværktøjer til konnektorer, progressive matricer til leadframes, præcisionsstanse til præcisionselektroniske kabinetter, prægematricer til køleplader og monteringsbeslag, skæreværktøjer til printkortmaterialer.
- Fremstilling af medicinsk udstyr: præcisionsformningsværktøjer til kirurgiske instrumenter, skærestansere til implanterbare enhedskomponenter, valseforme til ortopædiske skruer, prægeforme til protesekomponenter, strækforme til medicinske slanger.
- Generelle industrielle anvendelser: Industrielle sakseblade til pladebearbejdning, koldpressematricer til produktion af befæstelseselementer, pulverkomprimeringsmatricer til sintrede komponenter, valsematricer til profilformning, dorne til rørstrækning.
1.2601 Værktøjsstål | X165CrMoV12 Konkurrencefordel Sammenligning
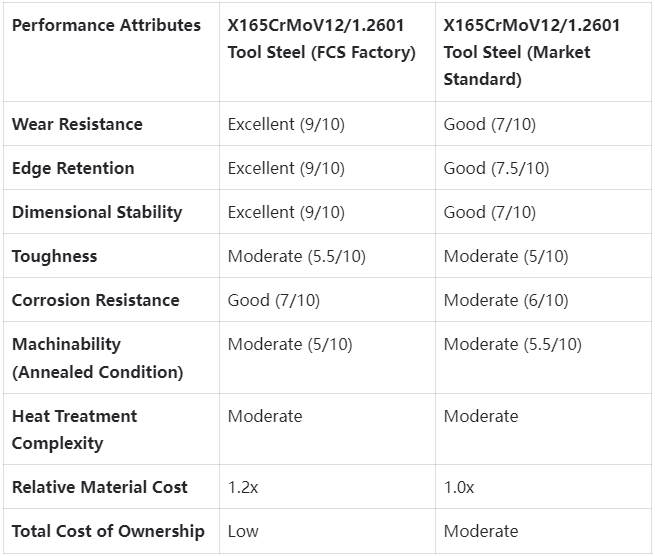
1.2601 Værktøjsstål | X165CrMoV12 Kundesucceshistorier
1.2601 Værktøjsstål | X165CrMoV12 Prisstrukturinformation
1.2601 Værktøjsstål | X165CrMoV12 Ofte stillede spørgsmål

Q: Hvad er forskellen mellem X165CrMoV12 og D2 (1.2379) værktøjsstål?
A: X165CrMoV12 har et højere indhold af kulstof (1.65 % vs. 1.5 %) og krom (12 % vs. 11.5 %) end D2 med optimerede molybdæn- og vanadiumtilsætninger. Dette resulterer i bedre slidstyrke, varmebehandlelig dimensionsstabilitet og skærkantfastholdelse i skærende applikationer. Vores materialer har typisk 30-45 % længere værktøjslevetid i sammenlignelige applikationer.Q: Kan X165CrMoV12 bearbejdes i hærdet tilstand?
A: Selvom bearbejdning med passende hårdmetalværktøjer eller EDM er mulig, anbefales bearbejdning i udglødet tilstand (230-250 HB) for at opnå de bedste resultater. Hårdbearbejdning bør begrænses til de endelige finbearbejdningsoperationer, og materialefjernelse bør minimeres. EDM er effektiv i hærdet tilstand, hvis det er nødvendigt.Q: Hvilke overfladebehandlinger er kompatible med dette materiale?
A: X165CrMoV12 er et ideelt substrat til en række forskellige overfladebehandlinger, herunder PVD-belægninger (TiN, TiCN, TiAlN, CrN), CVD-belægninger og nitreringsprocesser. 12% kromindhold giver god korrosionsbestandighed, der supplerer disse overfladebehandlinger. Specifikke forberedelsesprotokoller for hver belægningstype kan findes i Surface Finish Compatibility Guide.Q: Hvordan fungerer materialet i termiske cykliske applikationer?
A: Den afbalancerede legeringssammensætning af X165CrMoV12 giver god modstandsdygtighed over for termisk udmattelse op til ca. 500 °C. Materialet bevarer strukturel integritet og hårdhed bedre end standard koldarbejdsstål under gentagne termiske cyklusser og er egnet til moderate termiske belastningsapplikationer. Til applikationer med krævende termiske cyklusser anbefales det, at det tekniske team konsulteres for specialvarianter.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |