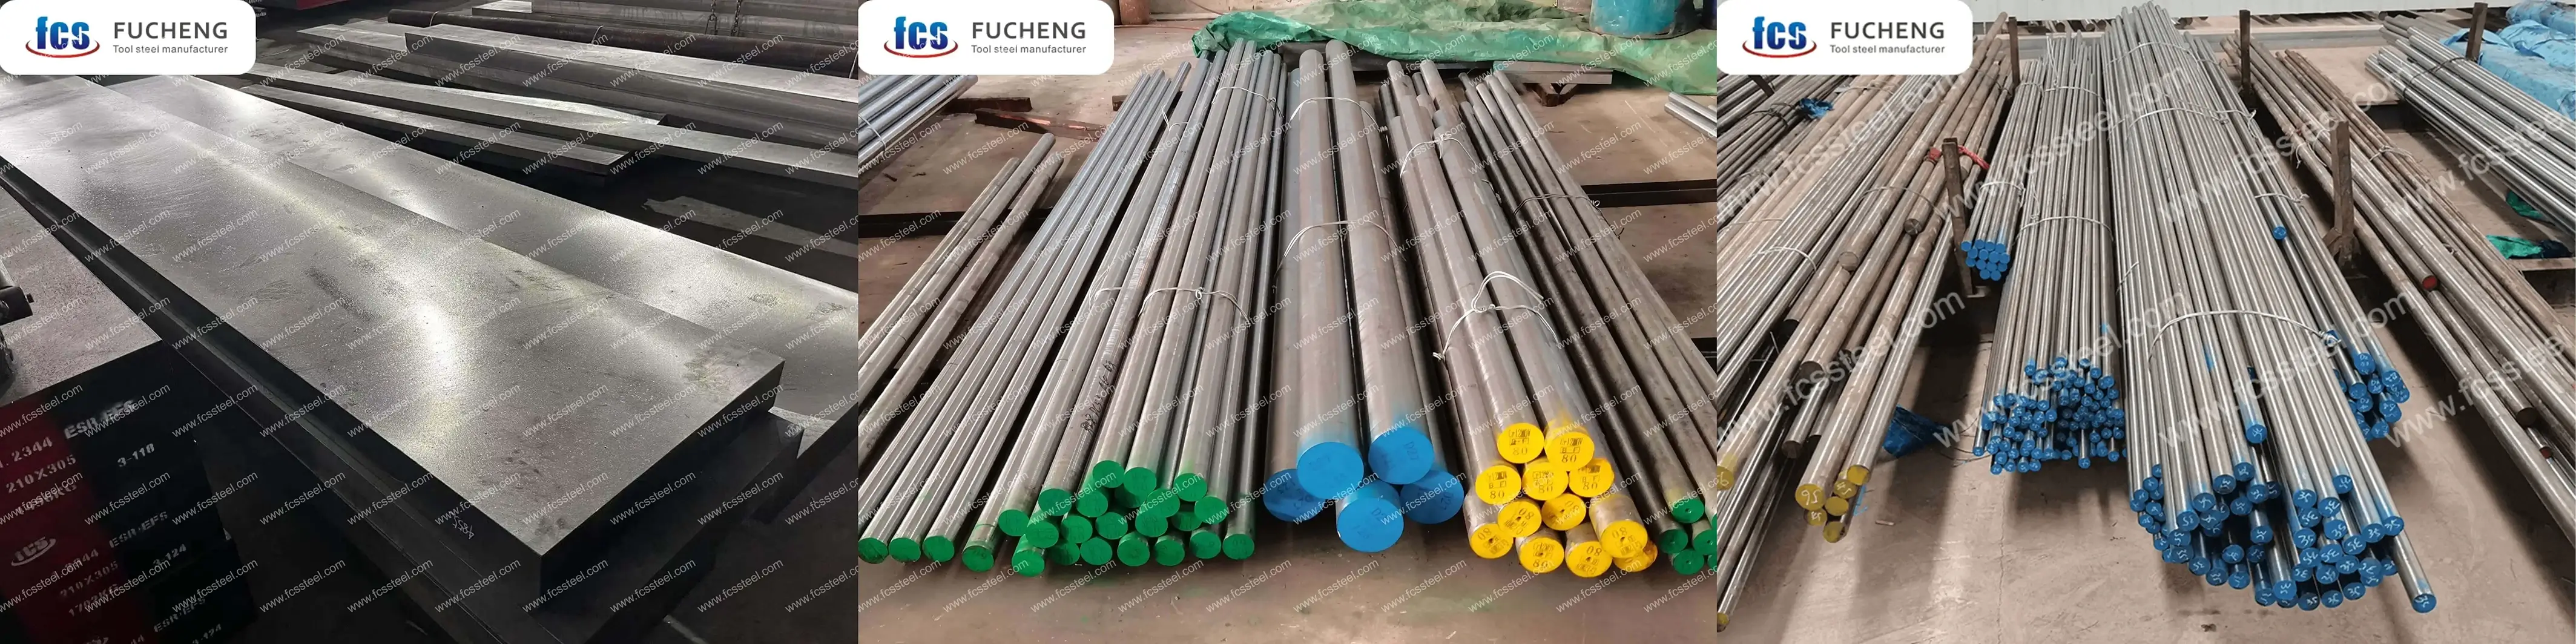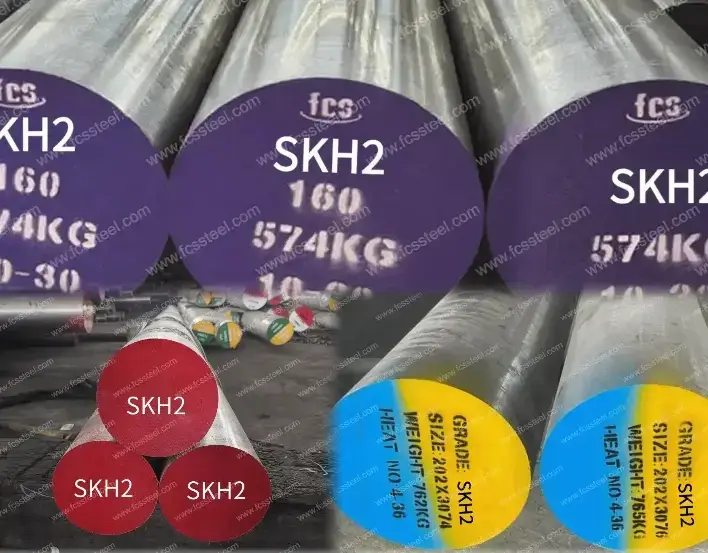
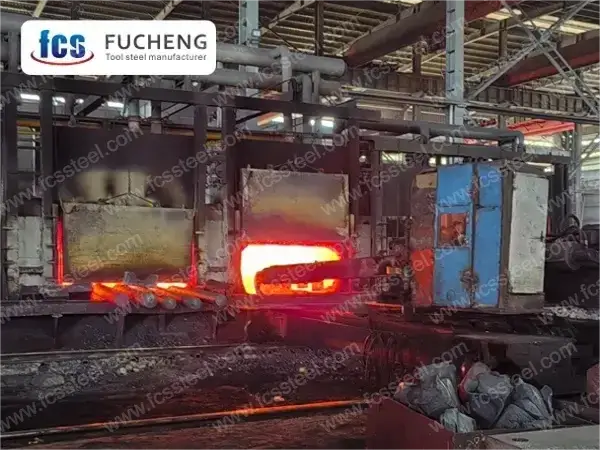
UDSALG

SKH2 Værktøjsstål

SKH2 hurtigstål er et højkarboniseret, højt wolframlegeret hurtigstål svarende til den internationale standard ASTM T1-kvalitet. Som en førende producent af værktøjsstål er FCS Factorys SKH2-stål designet til at løse problemet med hurtig værktøjsslid under højintensiv skæring.
Mens konventionelle værktøjsstål har tendens til at blødgøres og svigte ved høje temperaturer og tryk, hvilket resulterer i hyppige værktøjsskift, øget nedetid og reduceret bearbejdningsnøjagtighed, er FCS TOOL STEELs SKH2-stål optimeret til rød hårdhed og slidstyrke gennem optimering af elementforholdene mellem kulstof, wolfram, molybdæn, vanadium og krom.
Kunder, der anvender FCS Factorys SKH2 værktøjsstål, har oplevet en gennemsnitlig stigning i værktøjslevetid på 40 %, en 25 % forbedring af bearbejdningsnøjagtigheden og en betydelig forbedring af produktiviteten. Dette gør det til et ideelt materialevalg til højpræcisionsskæreværktøjer, prægeforme og præcisionsmåleværktøjer.

SKH2 Værktøjsstål Produktintroduktion
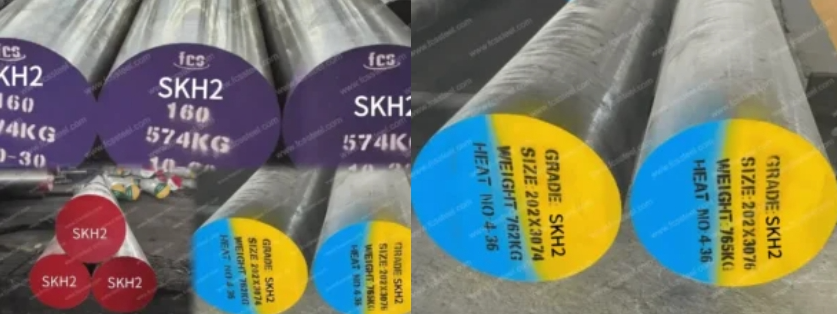
SKH2 Værktøjsstål

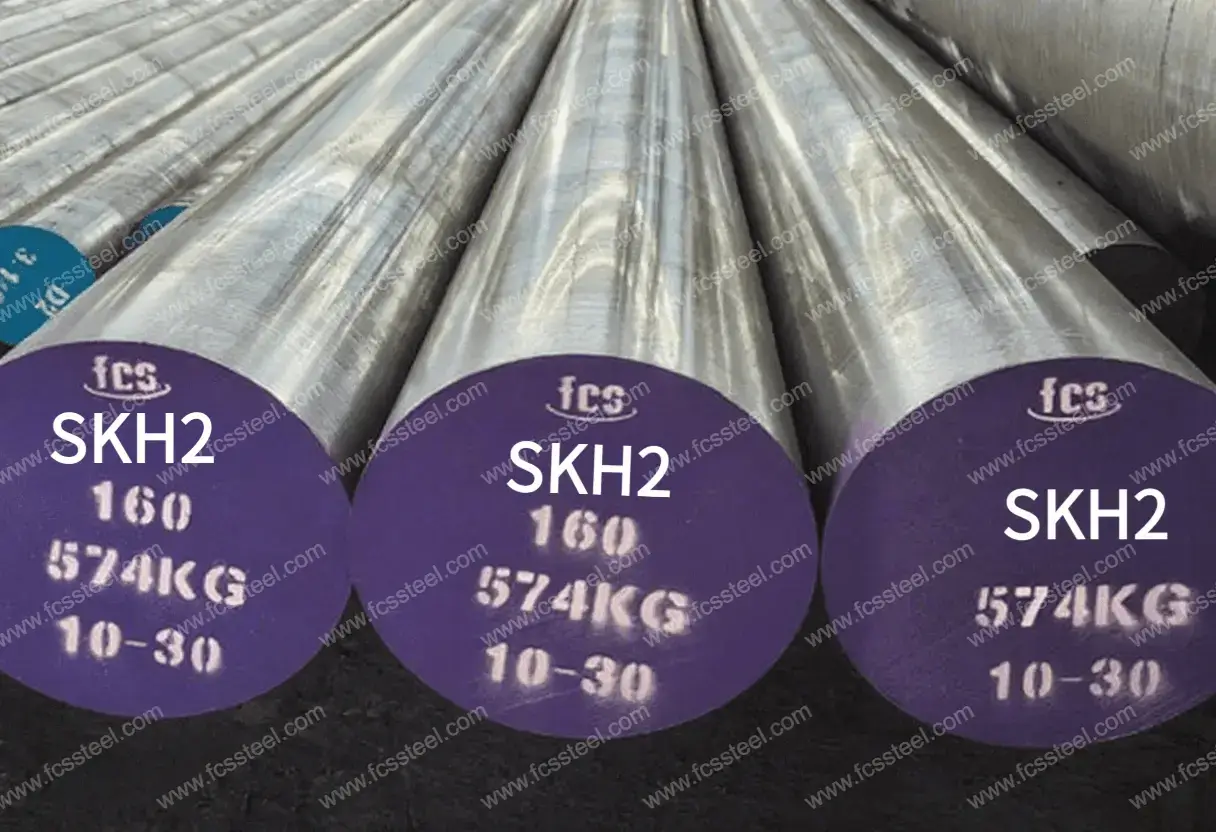
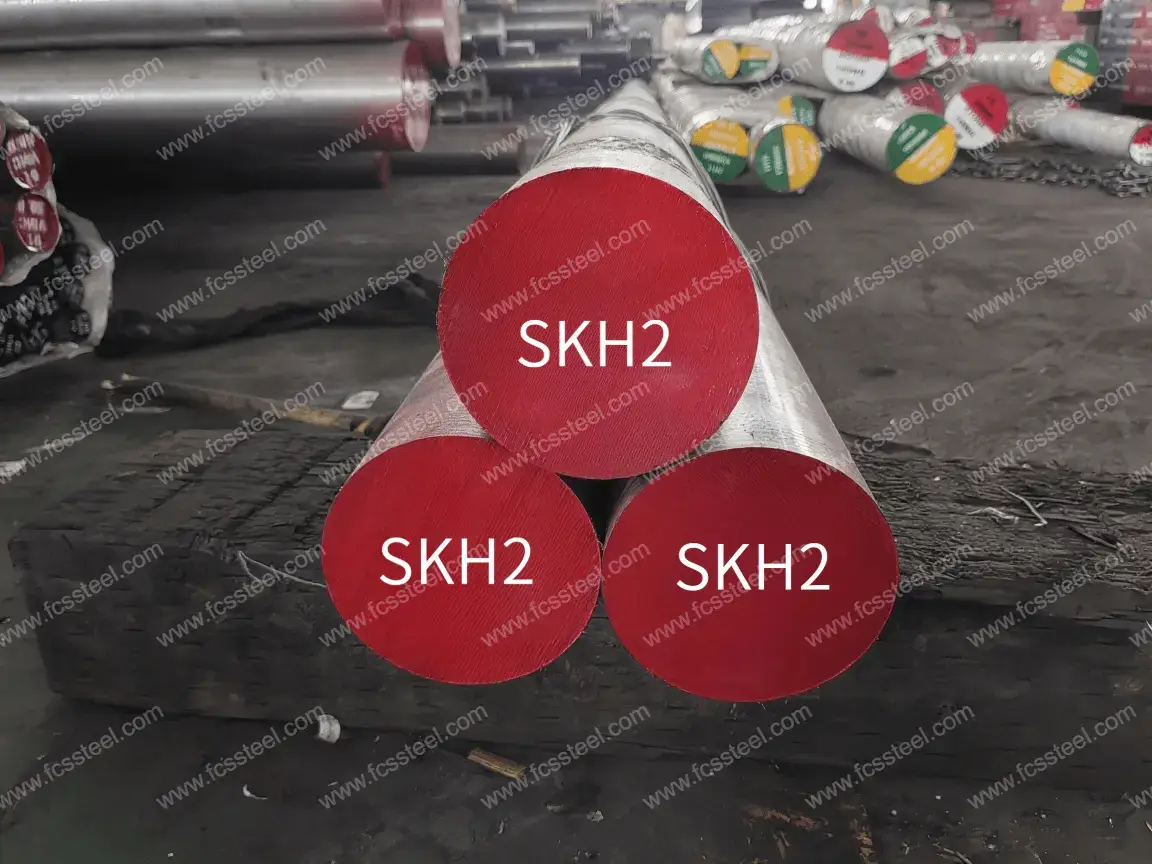
SKH2 værktøjsstål er et wolfram -hurtigværktøjsstål , der overholder den japanske industristandard (JIS G4403) og tilhører kategorien Rheinzite-stål, der også er kendt som 'hvide' eller 'skarpe' stål på grund af deres luftkølede hærdningsegenskaber. Den amerikanske ASTM-kvalitet svarer til T1, og den tyske DIN/W-Nr-kvalitet er S18-0-1/1.3355 . Dens kemiske sammensætning består af et højt kulstofindhold og et højt wolframindhold som kerne, suppleret med krom, vanadium og andre elementer, og der er streng kontrol over fosfor- og svovlurenheder. Det har en fremragende rød hårdhed (HRC63 ved 600 ℃) og fremragende slidstyrke ved høje temperaturer (HRC66 ved 540 ℃).

Gennem højtemperaturhærdning (1270-1285℃ oliekøling) og flere gange anløbning (550-570℃ anløbning to gange) kan SKH2 optimeres til en hårdhed ≥63 HRC, hvilket danner en organisation af anløben martensit + diffuse karbider med en trækstyrke ≥930 MPa og en forlængelse ≥20%. Designet er afhængigt af wolframkarbider (f.eks. WC) for at styrke højtemperaturhårdheden, mens krom forbedrer hærdbarheden, og vanadium forfiner kornet og forbedrer slidstyrken, hvilket gør det velegnet til højhastighedsskæring. Det skal dog bemærkes, at dets sejhed falder med stigende størrelse.

SKH2 værktøjsståltyper og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for SKH2 Stålform:SKH2 værktøjsståltyper og muligheder

SKH2 værktøjsstål tilpassede muligheder
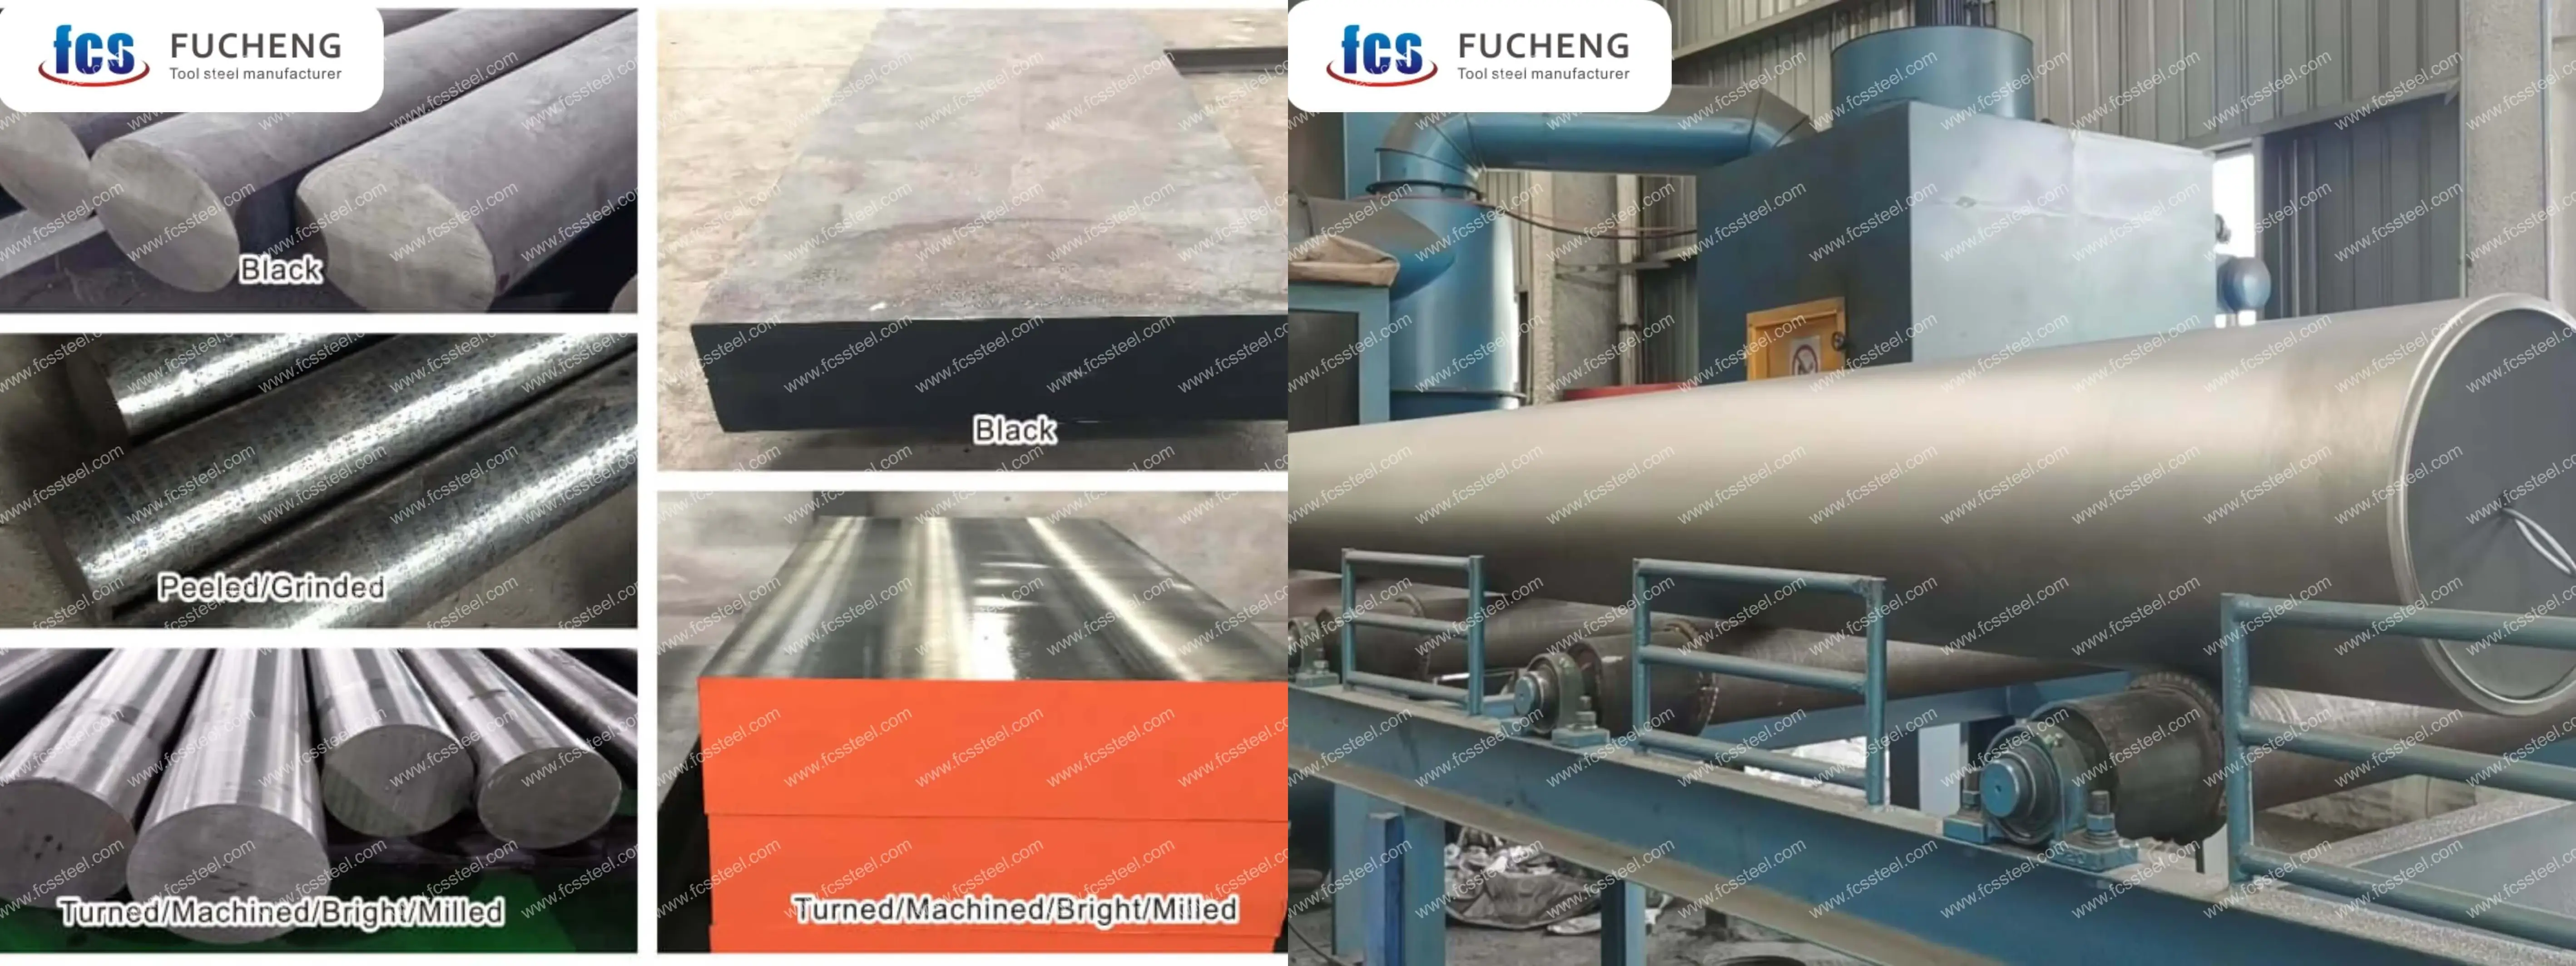
 SKH2 værktøjsståltyper og muligheder

  1. Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
  2. Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
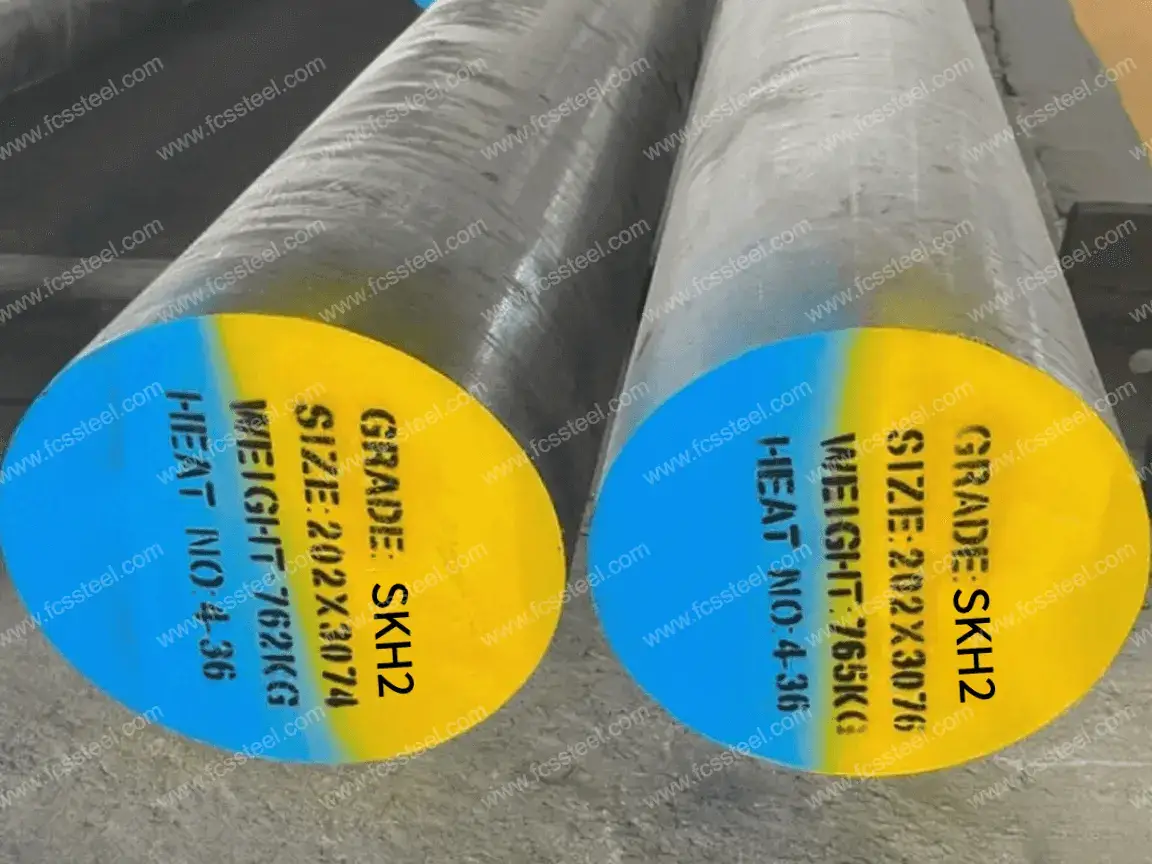
  3. Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
  4. Tilpasset produktion baseret på prøver eller tekniske aftaler.
  5. SKH2 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.

SKH2 Værktøjsstål Kemisk Sammensætning
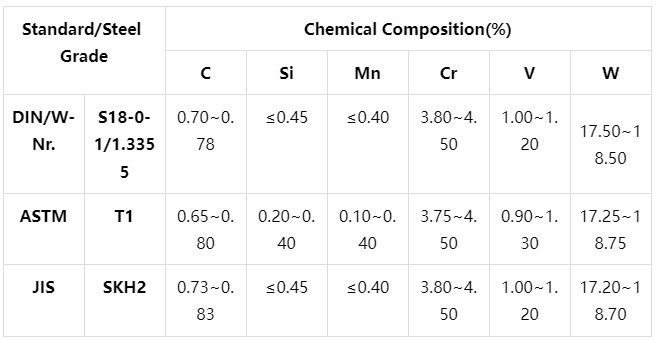
SKH2 Værktøjsstål Kemisk Sammensætning

SKH2 Værktøjsstål Varmebehandlingsproces
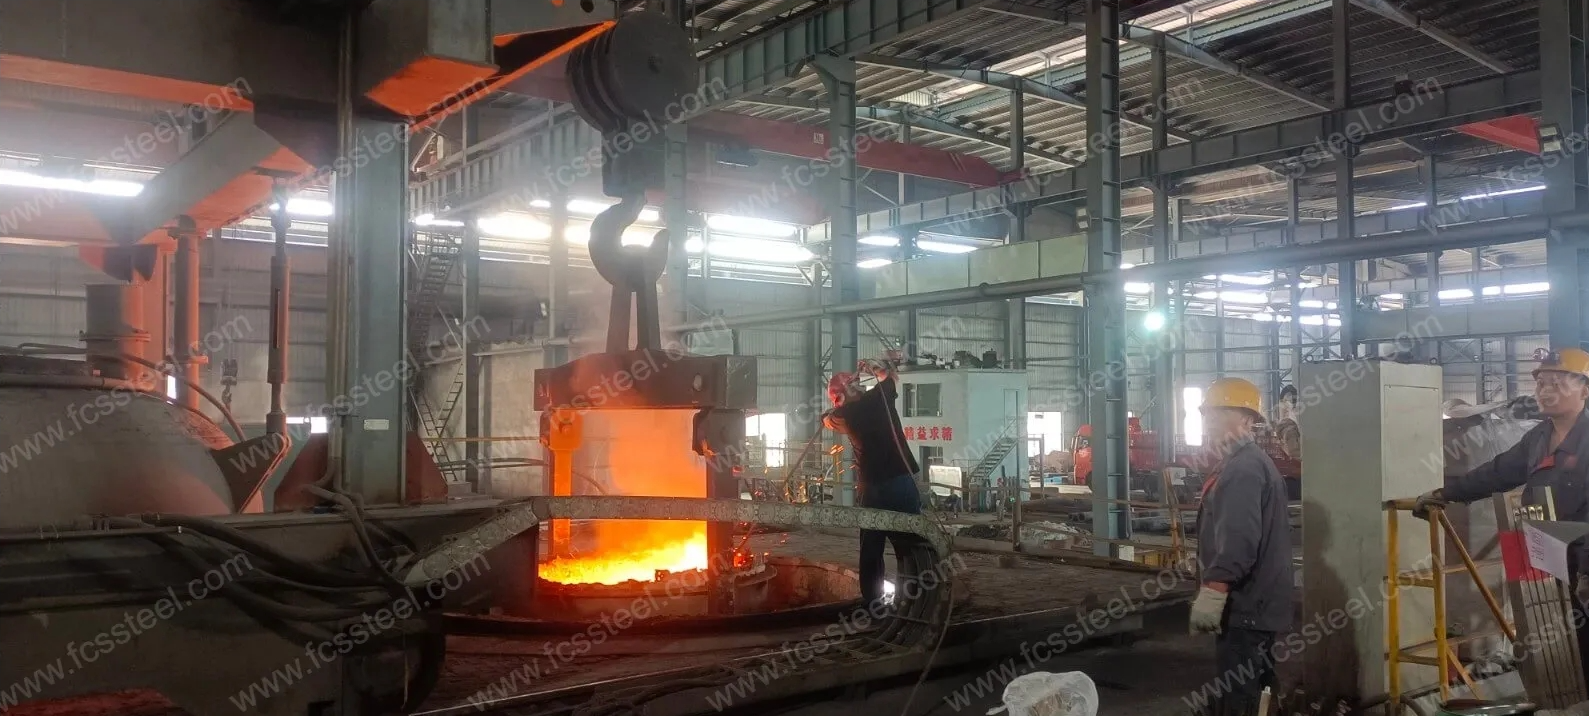
1. glødende

Formål: at eliminere indre spændinger genereret under smedning eller valsning, reducere hårdhed, forbedre skæreevnen og forberede til efterfølgende bearbejdning og varmebehandling.
Procesparametre:
Opvarmningstemperatur: 800-850 ℃, holdetid 2-4 timer, hvorefter ovnen afkøles til under 500 ℃ og derefter luftkøles.

2. slukning

Formål: At fremstille værktøjsstålet for at opnå en martensitisk struktur, forbedre hårdhed og slidstyrke.
Procesparametre:
Opvarmningstemperatur: 1000-1050 ℃ (almindeligvis 1020-1040 ℃), holdetiden bestemmes afhængigt af emnets størrelse, generelt 30-60 minutter.
Køling: Oliekøling eller luftkøling (til emnets lille størrelse eller simple form). Store emner kan sorteres bratkøles (afkøling i et saltbad ved 260-300 ℃ i et stykke tid og derefter luftkøles) for at reducere bratkølingsspændingen og forhindre deformation og revner.

3. Hærdning

Formål: at eliminere slukningsspænding, justere hårdhed og sejhed, stabilisere organisering og størrelse.
Procesparametre:
Lavtemperaturhærdning: 150-250 ℃, isolering 2-3 timer, luftkølet, hærdet hårdhed på 58-62HRC, til forme, der kræver høj hårdhed og slidstyrke.
Medium temperaturhærdning: 300-500 ℃, isolering 2-3 timer, luftkølet, hærdet hårdhed på 50-58HRC, kan forbedre sejheden, egnet til forme udsat for stødbelastning.
Højtemperaturhærdning: 500 ℃ eller mere, isolering 2-3 timer, luftkølet, hærdet hårdhed 45-50HRC, primært til brug i særlige situationer med højere sejhed.

4. forholdsregler

Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.

Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.

Hærdningen skal være tilstrækkelig til at sikre eliminering af indre spændinger for at undgå formbrud på grund af spændingsfrigivelse under brug. Til store forme eller emner med komplekse former kan flere hærdninger anvendes.

SKH2 Kvalitetsinspektion af værktøjsstål
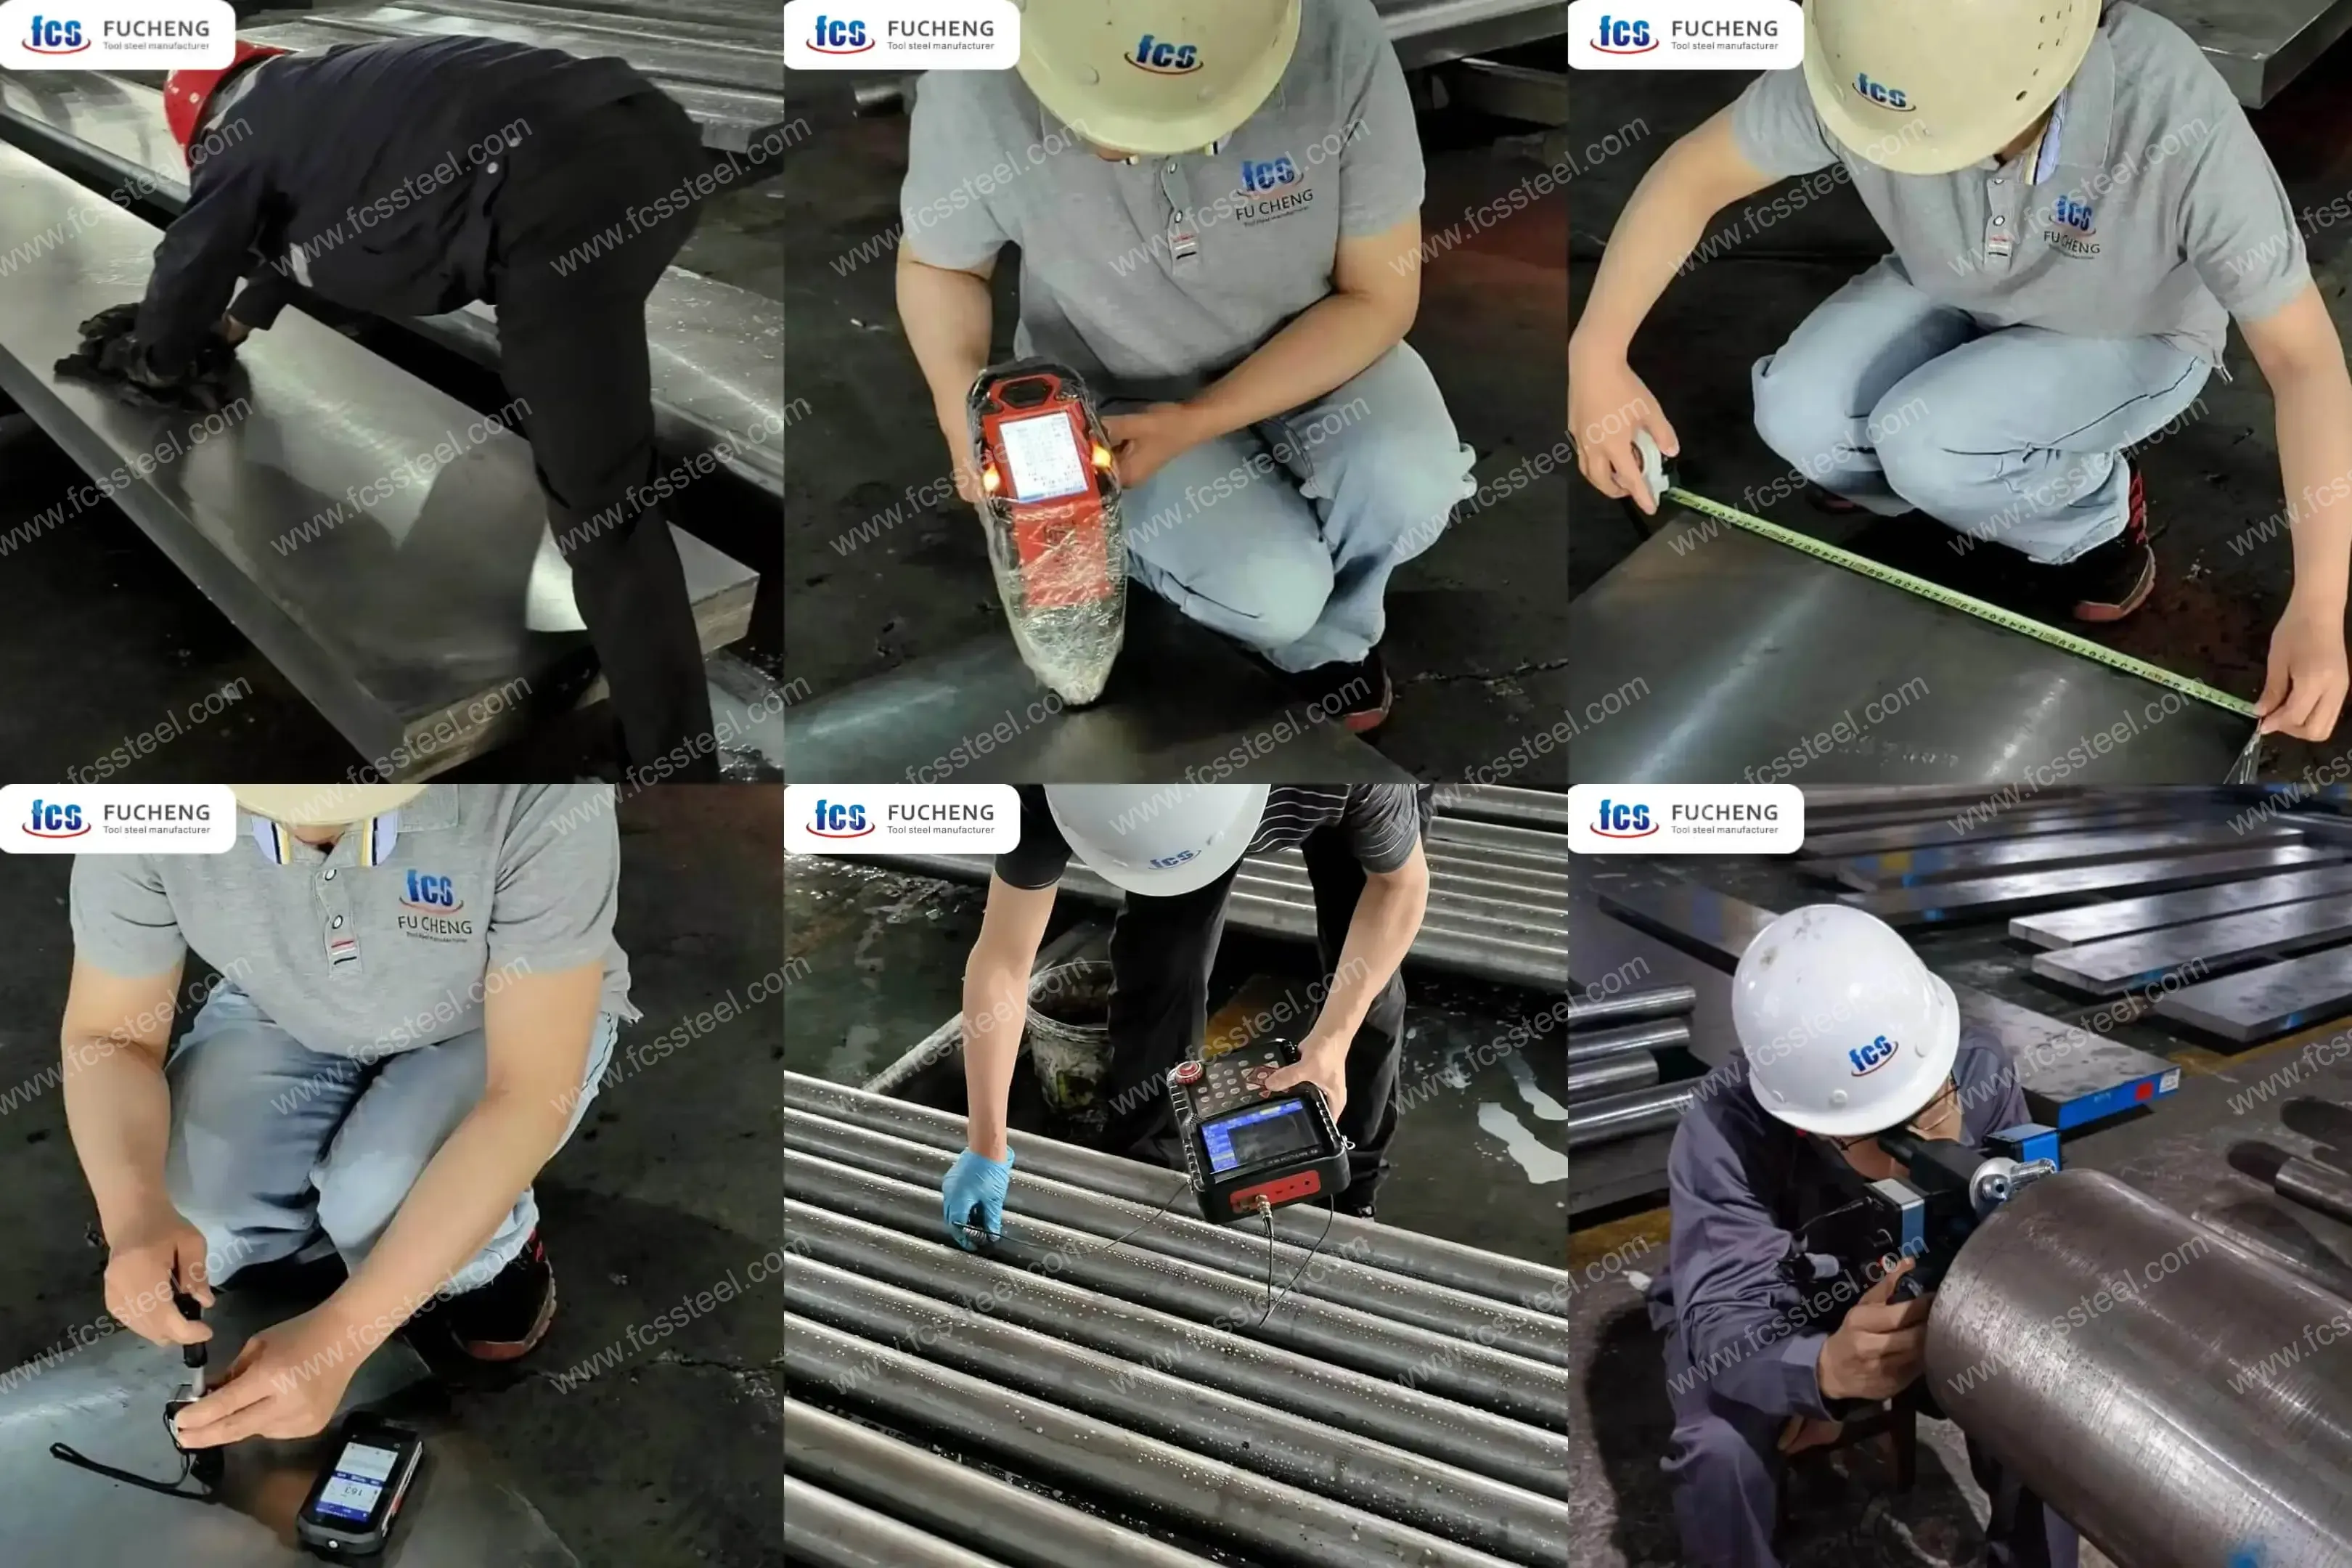
1. Inspektion af overfladetilstand

FCS-fabrikken har et meget strengt kvalitetsinspektionsteam, hvor vi omhyggeligt kontrollerer overfladetilstanden på hvert stykke værktøjsstål for at sikre, at ståloverfladen er fri for revner, folder, knaster, oxideret hud, gruber, ridser og andre defekter.

2. Test af kemisk sammensætning

For at verificere, om indholdet af legeringselementer opfylder standardkravene, og for at sikre grundlaget for materialets mekaniske egenskaber, vil vi lade personalet bruge et fuldspektrum direkte aflæsningsspektrometer til at analysere flere elementer på samme tid. Prøveudtagningen skal fjerne overfladeoxidationslaget ved hjælp af en blokprøve for at stimulere testen.

3. Dimensions- og toleranceinspektion

FCS-fabrikken vil bruge professionelle måleværktøjer til at inspicere stålets dimensioner og tolerancer for at sikre overholdelse af kundens kontraktkrav. Tilsvarende måleinstrumenter vil blive valgt i henhold til kravene til dimensionsnøjagtighed, herunder målebånd, højpræcisions-skydelære (0.02 mm), mikrometer (0.001 mm) og specielle inspektionsmåleinstrumenter. Inspektionspunkterne dækker: diameter, tykkelse, bredde, længde, huldiameter, affasningsdimensioner osv. for at sikre, at tolerancer og dimensioner opfylder kontraktkravene.

4. Hårdhedstest

Vores FCS-fabrik bruger professionelle hårdhedsmålere til at teste stålets hårdhed for at sikre, at det opfylder kundens kontraktkrav.

5. Ultralydstest

Ultralydsteststandarden (UT-teststandard) er: sep. 1921-84 Klasse 3 D/d,E/e.
FCS-fabrikken bruger ultralydsudstyr til at detektere makrodefekter inde i materialet (såsom revner, krympehuller, indeslutninger, hvide pletter osv.), og hvert stykke rundt stål og plade vil blive undersøgt med en anden fejldetekteringstest før forsendelse for at sikre, at kvaliteten er kvalificeret før forsendelse.

6. Mikrostrukturinspektion

(1) Metallografisk analyse

FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.

 (2) Kornstørrelsesklassificering

FCS-fabrikken vil bruge den sammenlignende metode til at bestemme austenitkornstørrelsen ved at sammenligne prøvens mikrostruktur med standardklassificeringsdiagrammet for at sikre, at den opfylder kundens krav.

Tekniske specifikationer for SKH2 værktøjsstål
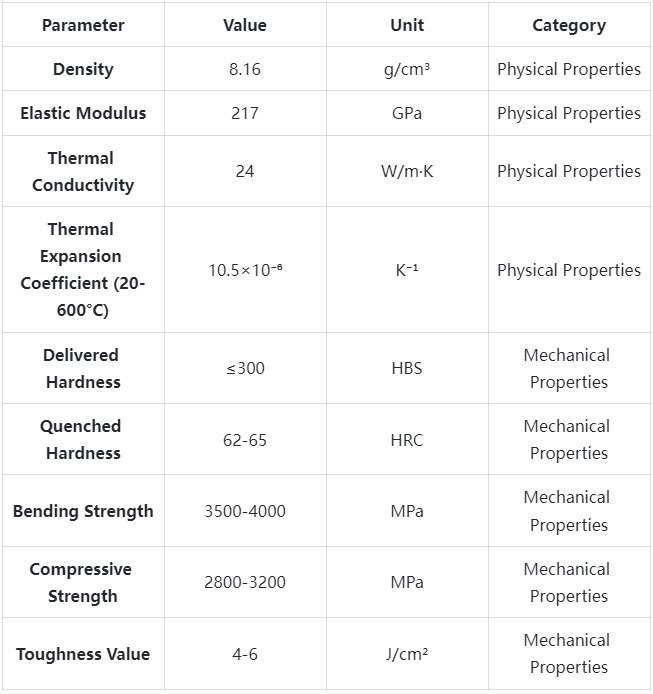
SKH2 værktøjsstålproduktapplikationer
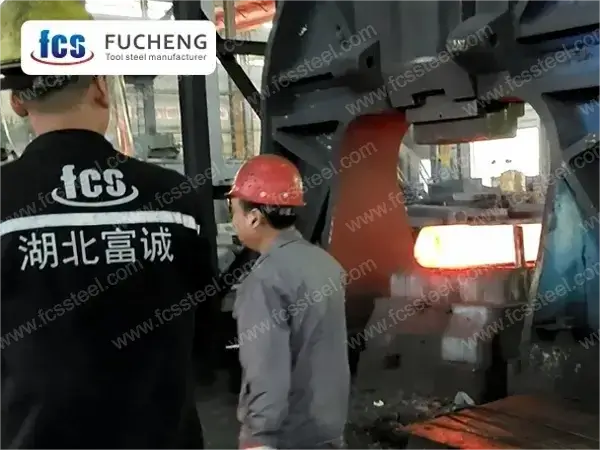
Vigtigste applikationsscenarier

Højhastigheds skæreværktøjsapplikationer

SKH2 hurtigstål er ideelt til fremstilling af bor, fræsere, drejeværktøjer, gevindtappe og rivaler. En producent af flykomponenter brugte fræsere fremstillet af vores SKH2-stål til at bearbejde titaniumkomponenter, hvilket opnåede en stigning i skærehastigheden på 20 procent, samtidig med at værktøjslevetiden øgedes med 45 procent. Takket være SKH2's fremragende hårdhed og varmebestandighed forbliver værktøjet skarpt selv ved 500 °C, den temperatur, der genereres ved højhastighedsskæring, hvilket reducerer nedetiden ved hyppige værktøjsskift.

Præcisionsformapplikationer

Som specialistleverandør af støbestål udmærker vores SKH2-stål sig ved prægning, trækning og koldsmedning af forme. En præcisionsform fremstillet af SKH2-stål af en producent af bildele har opnået mere end en million prægninger pr. form på en højhastighedsprægelinje uden efterslibning, hvilket langt overstiger levetiden for almindelige formstål. Den fremragende balance mellem slidstyrke og sejhed i SKH2-stål gør det muligt for formen at opretholde nøjagtighed selv under høje belastninger.

Måleværktøjsapplikationer

SKH2-værktøjsstål er afgørende for præcisionsmålere såsom måleinstrumenter, kalibreringsblokke og inspektionsanordninger. En producent af præcisionsinstrumenter bruger vores SKH2-stål til at producere højpræcisionsmåleværktøjer, der udnytter dets fremragende dimensionsstabilitet og slidstyrke for at opretholde en nøjagtighed på ±0.002 mm, selv efter lange brugsperioder. Til sådanne anvendelser tilbyder vi specielle varmebehandlingsprocesser for at minimere indre spændinger og forvrængning.

Brantspecifikke applikationer

  1. Luftfart: Højtydende skæreværktøjer til titanium og højtemperaturlegeringer
  2. Bilindustrien: Stansematriser og præcisionskomponentbearbejdning til højstyrkestålplader
  3. Elektronik: Præcisionsprægning af elektroniske stik og fine samlinger
  4. Medicinsk udstyr: Præcisionsbearbejdningsværktøjer til kirurgiske instrumenter og implantater
  5. Formfremstilling: Langtidsholdbare, højpræcisionskernekomponenter til sprøjtestøbnings- og prægeværktøjer

SKH2 Værktøjsstål Konkurrencefordel Sammenligning
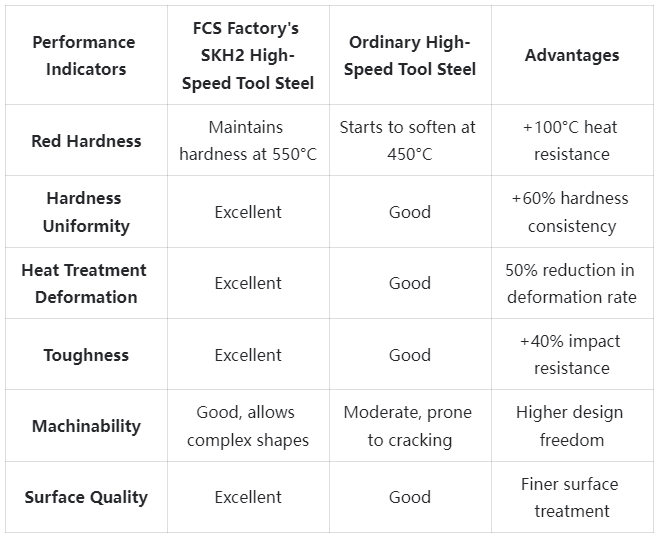
SKH2 Værktøjsstål Konkurrencefordel Sammenligning

Kundesucceshistorier fra SKH2-værktøjsstål

Spring mellemledsforbindelsen over, køb fra fabrikken, reducer indkøbsomkostningerne og forbedrer markedets konkurrenceevne.

Information om prisstrukturen for SKH2-værktøjsstål

Betjener verden, salg af hele skabe, engrospris fra fabrikken.

Ofte stillede spørgsmål om SKH2 værktøjsstål
Q: Hvad er forskellen på SKH2 og M2 værktøjsstål?
A. SKH2 er en kinesisk standardkvalitet, der svarer til den internationale standard M2-kvalitet. De to ståltyper har stort set samme kemiske sammensætning og egenskaber og er mellemlegerede hurtigstål, der primært anvendes til skæreværktøjer og slidstærke applikationer.
Q: Hvilke materialer er SKH2 egnet til?
A. SKH2 er særligt velegnet til bearbejdning af materialer med en hårdhed på 30-55 HRC, herunder kulstofstål, legeret stål, rustfrit stål, gråt støbejern og ikke-jernholdige metaller. Til materialer med højere hårdhed anbefaler vi at overveje SKH9 eller pulveriseret HSS.
Q: Hvordan kan jeg forlænge levetiden på mine SKH2-værktøjer?
A: Nøglen er at bruge de korrekte skæreparametre, den rette kølevæske, undgå overophedning og bruge hårde belægninger som TiN eller TiAlN. Vi tilbyder omfattende brugsvejledninger for at maksimere værktøjslevetiden.

Yderligere oplysninger

Vægt 45 kg
Mål 165 × 60 × 25 cm