SKS3 Værktøjsstål
SKS3 værktøjsstål løser problemet med for tidligt værktøjssvigt i krævende industrielle applikationer. Som et førsteklasses, oliehærdet koldarbejdsstål med højt kulstofindhold tilbyder SKS3 en optimal balance mellem slidstyrke og sejhed, hvilket øger værktøjslevetiden med op til 30 procent sammenlignet med standard kulstofstål.
Producenter inden for metalprægning, plastformning og præcisionsstøbning vælger SKS3 på grund af dets fremragende dimensionsstabilitet og ensartede ydeevne ved varmebehandling. Når det anvendes korrekt, reducerer det direkte nedetid, sænker vedligeholdelsesomkostninger og forbedrer produktionskvaliteten.
FCS TOOL STEELs direkte leveringsmodel fra fabrikken sikrer kompatibel materialesammensætning og kontrolleret forarbejdning for pålidelig ydeevne i kritiske applikationer.
SKS3 værktøjsstål produktintroduktion
SKS3 værktøjsstål er et lavlegeret værktøjsstål med højt kulstofindhold i henhold til den japanske JIS G4404-standard med kulstof, mangan, krom og wolfram som hovedkomponenter, suppleret med spor af molybdæn og silicium. Stålet vakuumraffineres for at sikre renhed og kugleglødes for at optimere organiseringen (hårdhed ab fabrik på ca. 230 HBS), hvilket forbedrer bearbejdeligheden betydeligt.
SKS3 har høj hårdhed (HRC ≥ 60 efter bratkøling) og dimensionsstabilitet som sine centrale fordele, og bratkøling kræver en trinvis forvarmning (550°C-650°C) efterfulgt af opvarmning til 800°C-850°C oliekøling og anløbning ved 150°C-200°C for at stabilisere organiseringen og reducere deformation. Dets høje kulstofindhold understøtter fremragende slidstyrke, men det er nødvendigt at kontrollere varmebehandlingsparametrene nøje (f.eks. at undgå overophedning) for at afbalancere sejheden og tilpasse sig behovene for præcisionsbearbejdning.
SKS3 værktøjsståltyper og muligheder

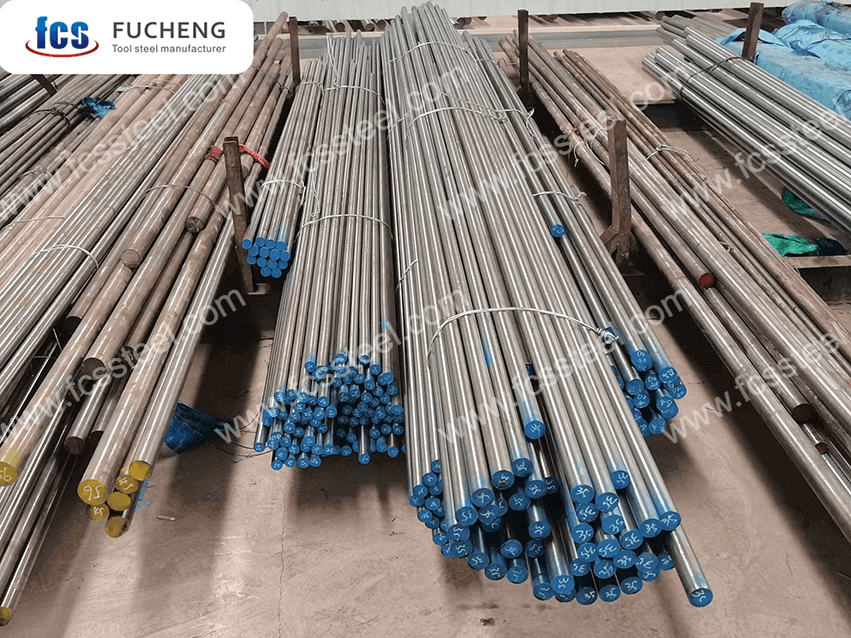
Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for SKS3 Stålform:
SKS3 Værktøjsstål Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- SKS3 Værktøjsstål Elektroslagge Omsmeltning (ESR): premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
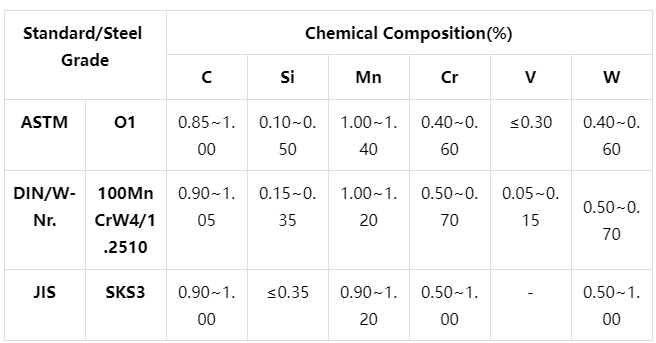
SKS3 Værktøjsståls kemiske sammensætning
SKS3 Værktøjsstål Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
SKS3 Kvalitetsinspektion af værktøjsstål

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
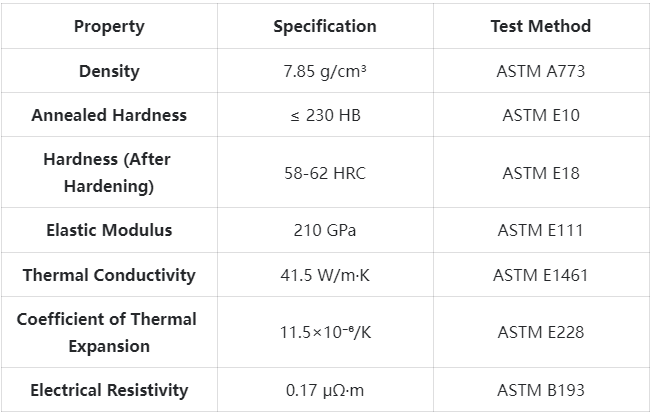
Tekniske specifikationer for SKS3 værktøjsstål
SKS3 værktøjsstålproduktapplikationer

Vigtigste applikationsscenarier
Stansning og dropforme
SKS3 udmærker sig ved præcisionsprægning af metal i store mængder (dimensionsnøjagtighed og slidstyrke er afgørende). Feedback fra kunder i bildelindustrien: Skift til SKS3 med korrekt varmebehandling har øget værktøjslevetiden med 40%. Varmebehandlingens dimensionsstabilitet sikrer ensartet delproduktion og minimal vedligeholdelse af formen.
Plastsprøjtestøbte komponenter
Til støbning af plastmaterialer, der indeholder slibende forbindelser eller glasfibre, kombinerer SKS3 overfladens slidstyrke med polerbarhed. Høj hårdhed (op til 62 HRC) + fremragende varmeledningsevne understøtter ensartede cyklustider og lav vedligeholdelse ved høj kapacitet.
Sakseblade og industriknive
SKS3 klarer sig bedst i de to kritiske scenarier for skærkantfastholdelse og sejhed. Industriel skæring af metalplader, gummi, plast og kompositmaterialer drager fordel af dens afbalancerede ydeevne med skarpere snit og færre klingeskift.
Brantspecifikke applikationer
- Bilindustrien: karrosseripaneler og præcisionskomponentprægematricer.
- Elektronik: prægeværktøj til leadframes og støbematricer til stik.
- Luftfart: præcisionsmåling og støbeforme til metalpladekomponenter.
- Medicinsk: kirurgiske instrumentkomponenter, der kræver præcise dimensioner.
- Forbrugsvarer: produktionsværktøjer med lang leveringstid til metal-/plastkomponenter.
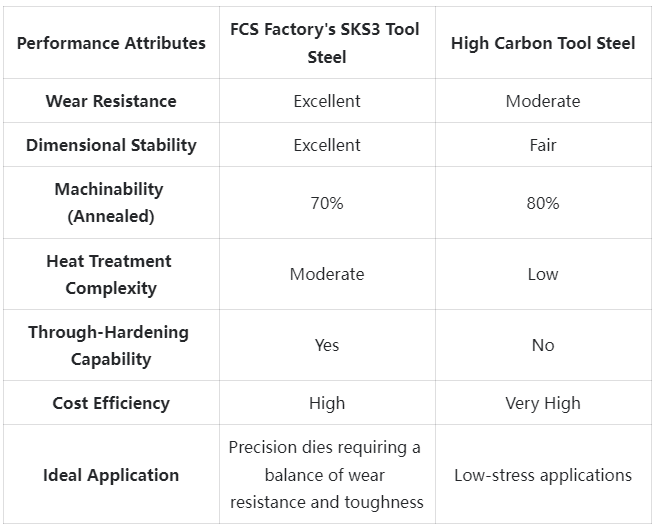
SKS3 Værktøjsstål Konkurrencefordel Sammenligning
SKS3 værktøjsstål kundesucceshistorier
Oplysninger om SKS3-prisstruktur for værktøjsstål
Ofte stillede spørgsmål om SKS3 værktøjsstål

SKS3 vs D2 til stemplingsapplikationer?
SKS3's sejhed og bearbejdelighed er bedre end D2, D2's slidstyrke er bedre. SKS3 er egnet til scenarier med slid + slagfasthed, mens D2 er mere egnet til scenarier med høj slidstyrke (ufølsomhed over for sprødhed).Er SKS3 egnet til vakuumvarmebehandling?
Ja, det er det! Vakuumvarmebehandling optimerer overfladekvaliteten og reducerer afkulning, men olieafkøling er stadig påkrævet, og vakuumovnskapacitet er påkrævet.Hvad er opbevaringsforholdsreglerne for SKS3?
Opbevares tørt med rustbeskyttelse; præcisionsslebne materialer kræver ekstra beskyttelse mod mekaniske skader; opbevaring ved konstant temperatur er optimal (beskyttelse mod kondens).Hvad er behandlingsanbefalingerne for SKS3?
I udglødet tilstand kan standard værktøjsstålprocesser (hårdmetalværktøj, rimelig afkøling, mellemstore hastigheder) anvendes; efter hærdning anbefales slibning, gnistgnist eller hårdbearbejdning.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |