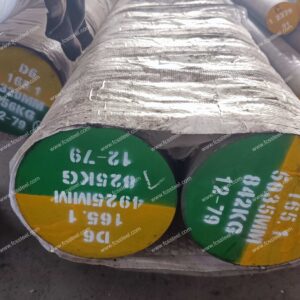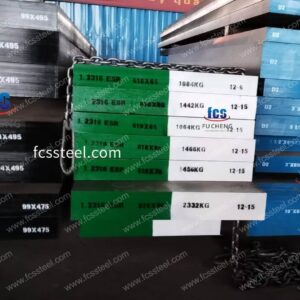



M2 Værktøjsstål | 1.3343| S6-5-2
FCS Factory tilbyder præcisionsfremstillet M2,1.3343,S6-5-2 hurtigstål med optimeret mikrostruktur, ensartet hårdhed og fremragende varmebestandighed til krævende industrielle skære-, matrice- og prægeapplikationer.
M2 Værktøjsstål | 1.3343| S6-5-2 Produktintroduktion
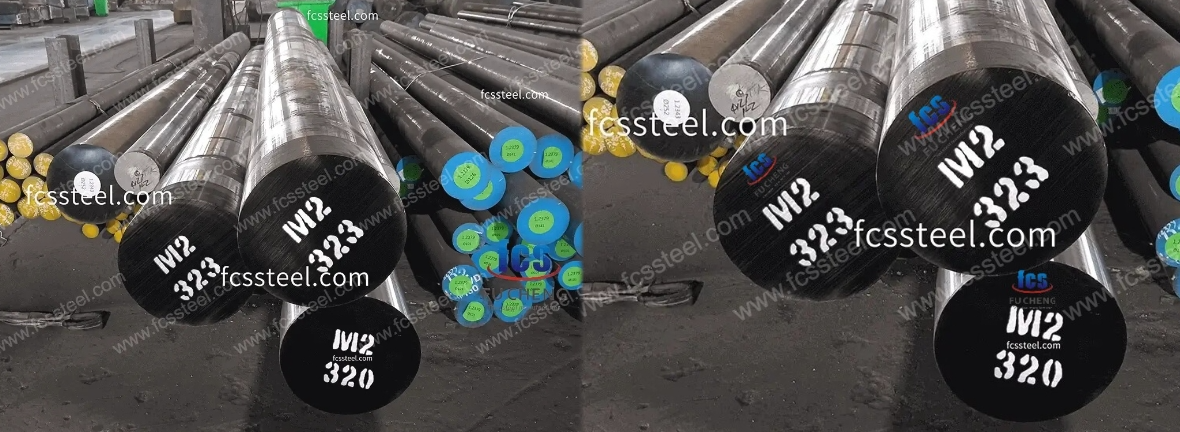
M2 værktøjsstål (AISI/ASTM-standard)
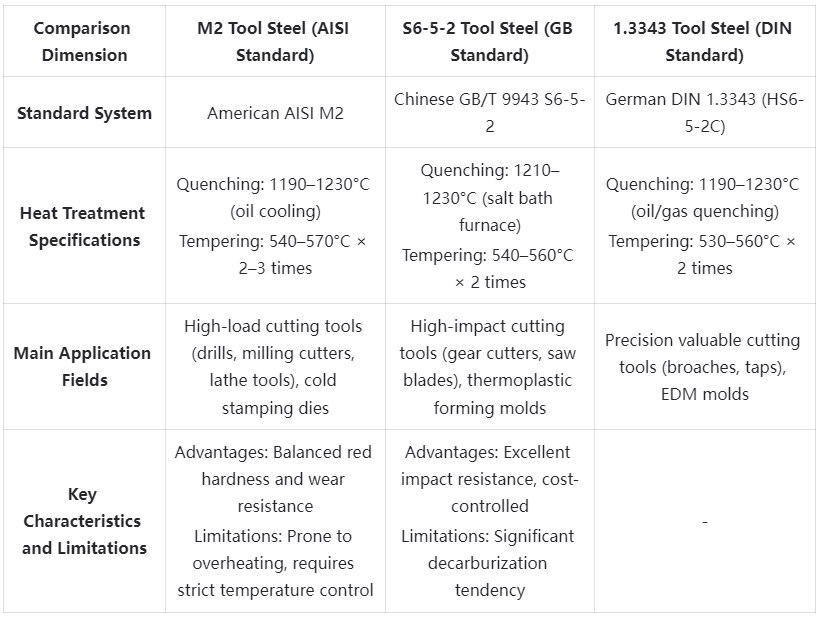
M2 værktøjsstål er et molybdænbaseret hurtigstål (ASTM-standard) med en typisk sammensætning på C 0.78-0.90%, W 5.50-6.75%, Mo 4.50-5.50%, Cr 3.80-4.40%, V 1.75-2.20%. Dens røde hårdhed som den primære fordel er, at den ved høje temperaturer på 500 ℃ stadig opretholder en hårdhed på ≥ 60 HRC, samtidig med at den har en ensartet hårdmetalfordeling og god sejhed. Varmebehandlingen overopheder dog let, hvilket kræver streng kontrol af bratkølingstemperaturen (1190-1230 ℃) og beskyttelsesforanstaltninger. Anvendes hovedsageligt i højbelastede skæreværktøjer (boremaskiner, fræsere, drejeværktøjer) og koldarbejdsforme (stansedyse, ekstruderingsdyse).
S6-5-2 Værktøjsstål (DIN/W-Nr standard)
S6-5-2 værktøjsstål er et wolfram-molybdæn hurtigstål (svarende til M2) i henhold til den kinesiske GB/T 9943-standard med samme sammensætning som M2. Dets slidstyrke og slagfasthed er bedre end traditionelt wolfram hurtigstål, udglødet hårdhed ≤ 255 HB, hårdhed op til ≥ 64 HRC efter bratkøling ved 1210-1230 ℃ og dobbelt anløbning ved 540-560 ℃ (saltbadovn). Det er velegnet til slagfaste værktøjer (f.eks. tandhjulsknive, savklinger) og præcisions-koldforme og er særligt velegnet til termoplastiske formningsprocesser.
1.3343 Værktøjsstål (DIN/W-Nr standard)
1.3343 værktøjsstål er et molybdæn-wolfram hurtigstål (kvalitet HS6-5-2C) i henhold til den tyske DIN-standard med en sammensætning svarende til M2/S6-5-2. Det er kendetegnet ved høj hærdbarhed og finkornet struktur med en hårdhed på 66 HRC efter bratkøling (olie/gas-blæsning), men har en betydelig tendens til afkulning og kræver streng varmebehandlingsbeskyttelse. Typiske anvendelser omfatter komplekse og værdifulde værktøjer (rømme, gevindskæreværktøjer), varmvalsede bor og gnistforme med vægt på plasticitetskontrol i det dynamiske rekrystallisationstemperaturområde (1150-950°C).
M2 værktøjsstål | 1.3343| S6-5-2 typer og muligheder

Tabellen nedenfor viser størrelsesområdet, overfladetilstanden og tolerancedetaljerne for M2/1.3343/S6-5-2 Tool Steel:
M2 værktøjsstål | 1.3343 | S6-5-2 Tilpassede muligheder

- Tilpasset kemisk sammensætning: GB, DIN, ASTM, JIS og andre standardkvaliteter kan produceres. Den kemiske sammensætning kan tilpasses individuelt.
- Tilpassede specifikationer: rundstål (diameter), plade (tykkelse, bredde) kan tilpasses produktionen.
- Specialemballage til langtidsopbevaring eller ekstreme transportforhold: inkluderer sprøjtning af sort maling hele vejen rundt, indpakning af plastfilm, sprøjtning af rustbeskyttelsesolie og forsendelse i trækasser.
- Tilpasset produktion baseret på prøver eller tekniske aftaler.
- M2/1.3343/S6-5-2 Værktøjsstål Elektroslaggeomsmeltning (ESR): Premium-mulighed med højere renhed og isotrope egenskaber til kritiske anvendelser.
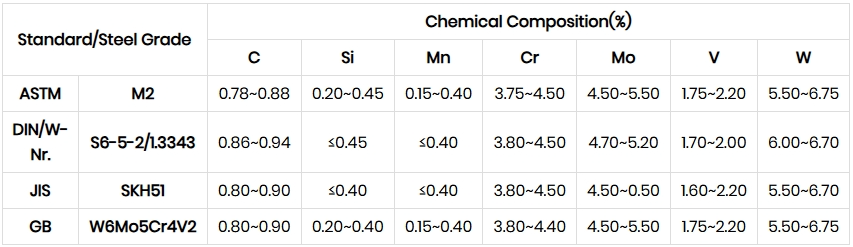
M2 Værktøjsstål | 1.3343 | S6-5-2 Kemisk sammensætning
M2 Værktøjsstål | 1.3343 | S6-5-2 Varmebehandlingsproces

1. glødende
2. slukning
3. Hærdning
4. forholdsregler
Opvarmningsprocessen bør kontrollere opvarmningshastigheden for at undgå en for hurtig temperaturstigning, der fører til oxidation og afkulning af emnets overflade. Beskyttende atmosfæreopvarmning kan anvendes eller placeres i ovnen med trækul og andre anti-afkulningsmidler.
Ved bratkøling og afkøling skal det passende kølemedium og den passende kølemetode vælges i henhold til emnets form og størrelse for at sikre bratkølingseffekten, samtidig med at risikoen for deformation og revner reduceres.
M2 Værktøjsstål | 1.3343 | S6-5-2 Kvalitetsinspektion

1. Inspektion af overfladetilstand
2. Test af kemisk sammensætning
3. Dimensions- og toleranceinspektion
4. Hårdhedstest
5. Ultralydstest
6. Mikrostrukturinspektion
(1) Metallografisk analyse
FCS-fabrikken vil bruge metallografisk analyseinstrument til at detektere mikrostrukturtilstanden efter varmebehandling, herunder hårdmetalfordeling, martensitmorfologi, restaustenitindhold osv.
(2) Kornstørrelsesklassificering
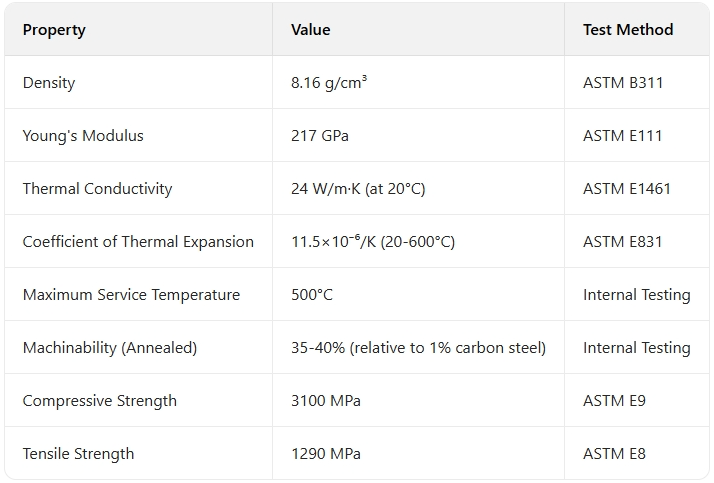
M2 Værktøjsstål | 1.3343| S6-5-2 Tekniske Specifikationer
M2 Værktøjsstål | 1.3343| S6-5-2 Produktanvendelser

Fremstilling af skæreværktøj
M2-værktøjsstål udmærker sig ved højhastigheds skæreværktøjer, hvor varmebestandighed og skarphed er afgørende. Vores kunder bruger M2-rundstang til at fremstille bor, endefræsere, rømme og savklinger, der forbliver skarpe selv ved kontinuerlig højhastighedsdrift. Balancen af wolfram- og molybdænkomponenter giver optimal varmhærdning, hvilket gør det muligt for skæreværktøjer at arbejde med hastigheder på op til 30 procent højere end konventionelle værktøjsstål.
Industrielle forme og matricer
Til krævende metalformningsoperationer gør M2-ståls fremragende trykstyrke og slidstyrke det ideelt til koldsmedningsmatrices, præcisionsstansematricer og trækmatrices. Vores kunder rapporterer en 40-60% forlængelse af matricens levetid, når de skifter til vores premium M2-stål, især i applikationer, hvor dimensionsstabilitet og modstandsdygtighed over for trykforvrængning er påkrævet. Ensartet mikrostruktur sikrer forudsigelig ydeevne, selv i komplekse geometrier.
Træbearbejdningsværktøjer
Snedkere og træbearbejdningsvirksomheder bruger M2-stål til høvleknive, fræsere og specialskæreværktøjer, hvor skæreevnen er afgørende. Den afbalancerede hårdmetalstruktur giver en ren skæreflade, selv ved slibning af konstruerede og eksotiske hårdttræssorter. Vores præcisionsslebne M2-emner eliminerer behovet for omfattende overfladebehandling før varmebehandling, hvilket reducerer fremstillingstiden.
Specialmekaniske komponenter
Ud over konventionelle skæreapplikationer anvendes vores M2-stål i stigende grad til meget slibende mekaniske komponenter såsom føringsskinner, knastfølgere og slidplader i specialmaskiner. Kombinationen af overfladehårdhed og tilstrækkelig kernesejhed giver en fremragende levetid i applikationer, hvor konventionelle stål svigter for tidligt. Vores specialfremstillede bearbejdningsservice leverer disse dele efter nøjagtige specifikationer.
M2 Værktøjsstål | 1.3343| S6-5-2 Sammenligningsoversigt
M2 Værktøjsstål | 1.3343| S6-5-2 Kundesucceshistorier
M2 Værktøjsstål | 1.3343| S6-5-2 Prisstrukturinformation
M2 Værktøjsstål | 1.3343| S6-5-2 Ofte stillede spørgsmål

Q: Hvad er de vigtigste forskelle mellem M2 og andre hurtigstål?
A: På grund af sin afbalancerede wolfram- og molybdænsammensætning tilbyder M2 den bedste balance mellem slidstyrke og sejhed. Sammenlignet med T-serie stål (højere wolfram) eller M-serie varianter såsom M4 (højere kulstof og vanadium) tilbyder M2 fremragende rødhårdhed og slidstyrke, samtidig med at den opretholder tilstrækkelig sejhed og god fremstillingsevne til de fleste anvendelser.Q: Hvad er det passende hårdhedsområde for M2 i skæreværktøjsapplikationer?
A: For de fleste skæreværktøjsapplikationer yder M2 bedst i området 62-65 HRC. Kritiske skærkanter kan målrettes mod den høje ende af det højeste slidstyrkemål (64-65 HRC), mens applikationer med stødbelastninger eller afbrudte snit kan målrettes mod den lave ende (62-63 HRC) for at forbedre sejheden. Specifikke applikationskrav bør bestemme det endelige hårdhedsmål.
Yderligere oplysninger
| Vægt | 45 kg |
|---|---|
| Mål | 165 × 60 × 25 cm |