
Čelični blok stiže bez vidljivih nedostataka. Njegova tvrdoća zadovoljava specifikacije, a ultrazvučno ispitivanje ne mora pokazati indikacije za odbacivanje.
Nekoliko tjedana ili mjeseci kasnije, kupac napravi prvi rez pilom i pronađe unutarnje pukotine ili bijele, ljuskave nedostatke.
Je li čelik pukao tijekom skladištenja - ili se nedostatak već razvio prije isporuke?
Primili smo ovakve povratne informacije koje se odnose na blokove velikog presjeka od čelika 1.2083 / 4Cr13 , 1.2316 i 1.2714 . Ovi se slučajevi često nazivaju "pucanjem pri skladištenju", ali skladištenje rijetko je uzrok. Problem obično počinje tijekom taljenja, kovanja, hlađenja ili toplinske obrade. Vrijeme i rezanje jednostavno dopuštaju da se pojavi.
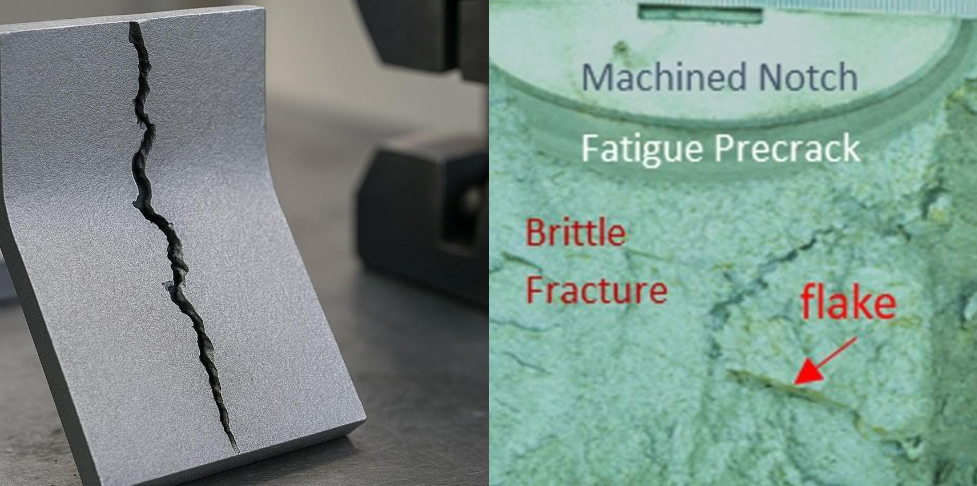
Zašto su ove ocjene osjetljive?
Ovi čelici imaju različite sastave i primjene, ali veliki blokovi dijele dvije važne karakteristike: visoku prokaljivost i sporo hlađenje u jezgri.
|
Razred |
Relevantan sadržaj legure* |
Glavni rizik u velikim dijelovima |
|---|---|---|
|
1.2083/4Cr13 |
Otprilike 13% Cr |
Vodikove pahuljice, unutarnja čistoća i naprezanje pri hlađenju |
|
1.2316 |
Otprilike 16% Cr s Mo; neke varijante sadrže Ni |
Duboka prokaljivost, utjecaj presjeka i zaostali napon |
|
1.2714 |
Otprilike 4% Ni, 1.2% Cr i 0.5% Mo |
Sporo hlađenje jezgre, transformacijski stres i vodik |
|
1.2080 / D3 |
Otprilike 2% C i 12% Cr |
Segregacija karbida, niska žilavost i zaostali napon |
*Točni rasponi ovise o primjenjivom standardu i specifikacijama pojedinačnog dobavljača.
U velikom kovanom bloku, površina se prvo hladi, dok središte može ostati vruće satima. Temperaturni gradijenti i fazne transformacije javljaju se u različitim vremenima duž presjeka, stvarajući unutarnje naprezanje.
Legirajući elementi poboljšavaju prokaljivost, otpornost na koroziju ili mehanička svojstva, ali također čine put hlađenja manje blagim. To ne znači da ove vrste čelika prirodno pucaju tijekom skladištenja. To znači da proizvođač čelika mora kontrolirati vodik, kovanje i hlađenje prema stvarnoj veličini presjeka.
Tri glavna uzroka odgođenog pucanja
1. Vodikove pahuljice
Vodik ulazi u rastaljeni čelik kroz sirovine i ulazne materijale u peć. Ako se ne ukloni, stvara unutarnje ljuskice i odgođene pukotine tijekom proizvodnje. Ali pogledajmo stvarni poslovni rizik.
Nekim manjim tvornicama jednostavno nedostaje oprema za vakuumsko otplinjavanje (VD). Preskaču korak otplinjavanja samo kako bi snizili cijene i ponudili „jeftinu“ ponudu. Kada distributer kupi ovaj jako sniženi čelik i proslijedi ga lokalnim klijentima, ti skriveni nedostaci na kraju izađu na površinu. Rezultat? Povrat cijele serije, bolni zahtjevi za odštetu i gubitak klijenata.
U FCS-u odbijamo štedjeti na cijenama. Strogo provodimo dubinsku VD obradu kako bismo kontrolirali razinu vodika na sigurnu ≤ 2 ppm, uz obvezno ultrazvučno ispitivanje SEP 1921 D/d. To radimo iz jednog jednostavnog razloga: kako bismo u potpunosti zaštitili vaš poslovni ugled i osigurali vaše profitne marže.
2. Zaostala vlačna napetost
Zaostala naprezanja mogu nastati zbog neravnomjernog kovanja, brzog ili nejednolikog hlađenja, toplinske obrade, hladnog ravnanja i teške strojne obrade.
Blok može izgledati čvrsto jer naprezanje unutar njega ostaje uravnoteženo. Piljenjem se uklanja materijal i mijenja se ta ravnoteža. Ako preostalo vlačno naprezanje premašuje lokalni otpor lomu, unutarnja pukotina može se brzo širiti.
Zato je pila često okidač, a ne izvorni uzrok.
3. Unutarnji metalurški nedostaci
Nedovoljno izrezivanje ingota može omogućiti ulazak jako segregiranog materijala u gotov proizvod. Nizak omjer kovanja može ostaviti poroznost, središnju segregaciju ili ostatke strukture lijeva.
U visokougljičnim stupnjevima kao što je D3, segregacija karbida može biti posebno važna. U jednom istraživanju D3, eutektička segregacija karbida dosegla je stupanj 6.0, što pruža izravan dokaz izrazito neujednačene i krhke strukture.
Nije svaka pukotina pronađena nakon skladištenja pukotina uzrokovana vodikom. Prije utvrđivanja uzroka potrebno je ispitati makrostrukturu, mikrostrukturu i tragove loma.
Kako se kvar razvija
Faza 1: Taljenje i rafiniranje
Kontrola vodika započinje suhim sirovinama i odgovarajućom praksom peći. LF rafiniranje, vakuumsko otplinjavanje, kontrola troske i zaštićeno lijevanje zajedno rade na poboljšanju čistoće čelika.
Nije dovoljno samo napisati „VD“ na proizvodnom postupku. Obrada mora biti učinkovita za stvarnu toplinu, a rezultat mora ispunjavati dogovorene specifikacije.
Faza 2: Lijevanje i kovanje
Središnji dio i vrh ingota općenito sadrže više segregacije nego vanjski dio. Ispravnim rezanjem uklanja se neprikladan krajnji materijal prije nego što uđe u gotov blok.
Kovanje tada mora proizvesti dovoljnu deformaciju u središtu. Ako se samo površina učinkovito obrađuje, unutarnja poroznost i segregacija mogu ostati ispod čiste obrađene površine.
Faza 3: Hlađenje i toplinska obrada
Ovo je najosjetljivija faza za teške dijelove.
Ako je hlađenje prebrzo, mogu se razviti velika toplinska i transformacijska naprezanja. Ako su uklanjanje vodika i hlađenje loše koordinirani, difuzibilni vodik se može nakupljati oko unutarnjih defekata.
Žarenje ili popuštanje mora se temeljiti na kvaliteti i presjeku. Sama tvrdoća površine ne može potvrditi da je jezgra ujednačena ili bez naprezanja.
Faza 4: Skladištenje i rezanje
Tijekom skladištenja, postojeća mikropukotina može ostati ispod površine. Difuzibilni vodik može se nastaviti kretati, dok zaostala vlačna naprezanja i dalje djeluju na slaba područja.
Prvi rez pilom uklanja ograničenje i preraspodjeljuje naprezanje. Sila rezanja i vibracije zatim pružaju konačni okidač.
Točan opis stoga nije nužno „čelik je pukao jer je bio uskladišten“. Češće:
Nedostatak je nastao tijekom proizvodnje, ostao skriven u skladištu, a otkriven je ili izazvan rezanjem.
Koji dokazi podupiru pukotine potpomognute vodikom?
|
Dokaz |
Što pokazuje |
|---|---|
|
Unutarnje pukotine nalik pahuljicama koncentrirane blizu jezgre |
Podržava moguća oštećenja uzrokovana vodikovim pahuljicama |
|
Rezultat vodika iznad dogovorene granice mlina |
Podržava sudjelovanje vodika |
|
Pukotina se pojavljuje nakon kašnjenja |
U skladu s odgođenim pucanjem, ali nije dokaz |
|
Krhki lom s malom deformacijom |
Pokazuje nisku otpornost na lom, ali nije jedinstvena za vodik |
|
Teška segregacija ili inkluzije |
Identificira potencijalna mjesta nastanka pukotina |
|
Položen UT rezultat |
Samo potvrđuje da nema indikacija koje se mogu odbaciti prema tom postupku ispitivanja |
Konačna dijagnoza trebala bi kombinirati pregled loma, makro ispitivanje cijelog presjeka, metalografiju, podatke o vodiku, UT zapise i povijest proizvodnje.
UT može otkriti mnoge unutarnje diskontinuitete, ali otkrivanje ovisi o veličini defekta, orijentaciji, frekvenciji sonde, pokrivenosti i klasi prihvatljivosti. Ispitivanje tvrdoće ne može mjeriti zaostalo naprezanje, vodik ili segregaciju središta.
Tko je odgovoran?
Odgovornost ovisi o tome gdje je kvar nastao.
Proizvođač čelika kontrolira taljenje, uklanjanje vodika, rezanje, kovanje i hlađenje nakon kovanja. Obrađivač može biti odgovoran za kasnije ravnanje, strojnu obradu ili toplinsku obradu. Kupac kontrolira uvjete skladištenja, podupiranja i piljenja.
Ako ispitivanje potvrdi vodikove pahuljice, neadekvatno kovanje ili neki drugi nedostatak koji potječe iz proizvodnje, odgovornost je obično uzvodno. Međutim, ovaj zaključak treba potkrijepiti trima činjenicama:
-
Utvrđeno je podrijetlo pukotine i vrsta defekta.
-
Ispitivani uzorak se može pratiti do stvarne topline i bloka.
-
Rezultat ne ispunjava dogovoreni standard ili ugovorni zahtjev.
Bez ovih činjenica, okrivljavanje pile ili dobavljača je preuranjeno.
Prava cijena jeftinog čelika
Spektrometar može potvrditi ispravnu ocjenu, a pritom propustiti neki propušteni korak u proizvodnji. Kontrola vodika, redukcija kovanjem i praksa hlađenja ne mogu se provjeriti samo kemijom.
Ušteda postignuta skraćivanjem vakuumske obrade, smanjenjem kovanja ili ubrzavanjem hlađenja može biti mala po toni. Neuspjeh bloka može koštati puno više:
-
Materijal i dovršena obrada mogu se izgubiti.
-
Ostali blokovi iz iste topline moraju biti u karanteni.
-
Proizvodnja i isporuka kupcima prestaju.
-
Laboratorijska ispitivanja i zahtjevi zahtijevaju dodatno vrijeme.
Najjeftinija ponuda nije uvijek i najniži ukupni trošak.
Kako odabrati pouzdanog dobavljača
Provjere površinske tvrdoće pri prijemu neće otkriti unutarnje stanje jezgre ili razinu vodika. Morate se osloniti na svog proizvodnog partnera. Evo što treba tražiti:
-
Provjerite mogućnosti opreme: Dobavljaču su potrebni uređaji za vakuumsko otplinjavanje (VD) i teške kovačke preše za konsolidaciju velikih blokova.
-
Zahtijevajte stroge standarde ispitivanja: Nemojte prihvaćati nejasan pečat „UT prošao“. Pouzdani mlinovi navode točan standard ispitivanja (poput SEP 1921), klasu prihvatljivosti i stroga ograničenja vodika.
-
Osigurajte potpunu sljedivost: Svaki blok trebao bi stići s MTC 3.1 certifikatom. Broj topline na fizičkom čeliku mora odgovarati dokumentaciji.
-
Procijenite tehničku transparentnost: Zamolite dobavljača da objasni svoje postupke kovanja, hlađenja i toplinske obrade za vašu točnu veličinu presjeka.
Sprječavanje odgođenog pucanja zahtijeva dobavljača koji kontrolira cijeli proizvodni proces.
Kako FCS kontrolira rizik
FCS Tool Steel tretira veličinu presjeka kao dio specifikacije materijala. Blok od 500 mm ne može slijediti istu logiku hlađenja kao mala šipka.
Za to vam je potrebna ozbiljna oprema. FCS koristi prešu za brzo kovanje tešku 5,500 tona. To osigurava da čak i za velike šipke i blokove preko 500 mm, omjer kovanja jezgre lako prelazi 5:1, potpuno istiskujući i učvršćujući svaku središnju poroznost.
Naša proizvodna ruta može uključivati:
EF → LF → VD → ESR kada je specificirano → kontrolirano kovanje → kontrolirano hlađenje i toplinska obrada → strojna obrada → završna kontrola
Kontroliramo proces u kojem nastaju ti nedostaci: vodik tijekom rafiniranja, središnja struktura tijekom rezanja i masivnog kovanja te zaostali napon tijekom hlađenja i toplinske obrade.
Inspekcija se zatim povezuje s brojem topline. Ovisno o ugovoru, to može uključivati kemiju, tvrdoću, UT (kao što je strogo ispitivanje prema standardu SEP 1921), makrostrukturu i metalografiju, uz podršku dokumentacije MTC 3.1.
Zaključak
Budimo jasni: čelični blokovi 1.2083, 1.2316 i 1.2714 ne pucaju tek tako niotkuda samo zato što stoje u skladištu nekoliko mjeseci.
Istina je da temeljni uzrok gotovo uvijek počinje mnogo ranije u proizvodnom procesu. Bilo da se radi o prekomjernoj količini vodika, neadekvatnom kovanju, nekontroliranom hlađenju, zaostalom naprezanju ili skrivenom unutarnjem metalurškom defektu - šteta je već učinjena. Skladištenje jednostavno osigurava vrijeme, a taj prvi rez piljenjem samo je okidač koji otkriva slabost.
Za velike kovane blokove, postizanje pravog kemijskog sastava i površinske tvrdoće samo je minimum. Ono što stvarno određuje hoće li čelik ostati stabilan kada počnete rezati je stroga kontrola vodika, pravilno smanjenje kovanja, precizni postupci hlađenja i potpuna sljedivost broja topline.
Osiguravanje opskrbe za dobavljače čelika
Za distributere, napuknuti blok pronađen nakon višemjesečnog skladištenja znači izravan udarac na njihove marže i teške razgovore s kupcima. Vaše zalihe moraju ostati stabilne.
FCS Tool Steel surađuje s veletrgovcima na veliko. Opskrbljujemo prodavače blokovima velikog presjeka koji su degazirani, kovani i sigurni za čuvanje na vašim policama.
Surađujte s proizvodnim partnerom koji razumije kako dosljedna kvaliteta štiti vaše veleprodajno poslovanje. Kontaktirajte nas još danas kako biste zatražili ponudu ili započeli tehnički upit. Osigurajmo pouzdan lanac opskrbe za vaše zalihe.