1.2601 Alatni čelik | X165CrMoV12
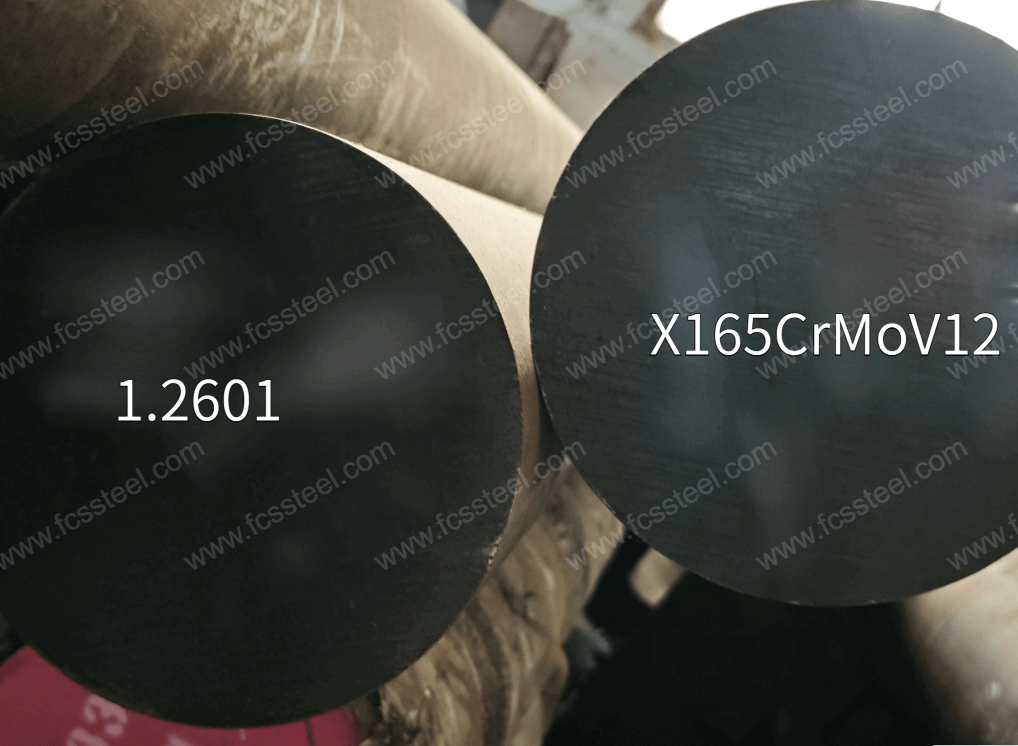
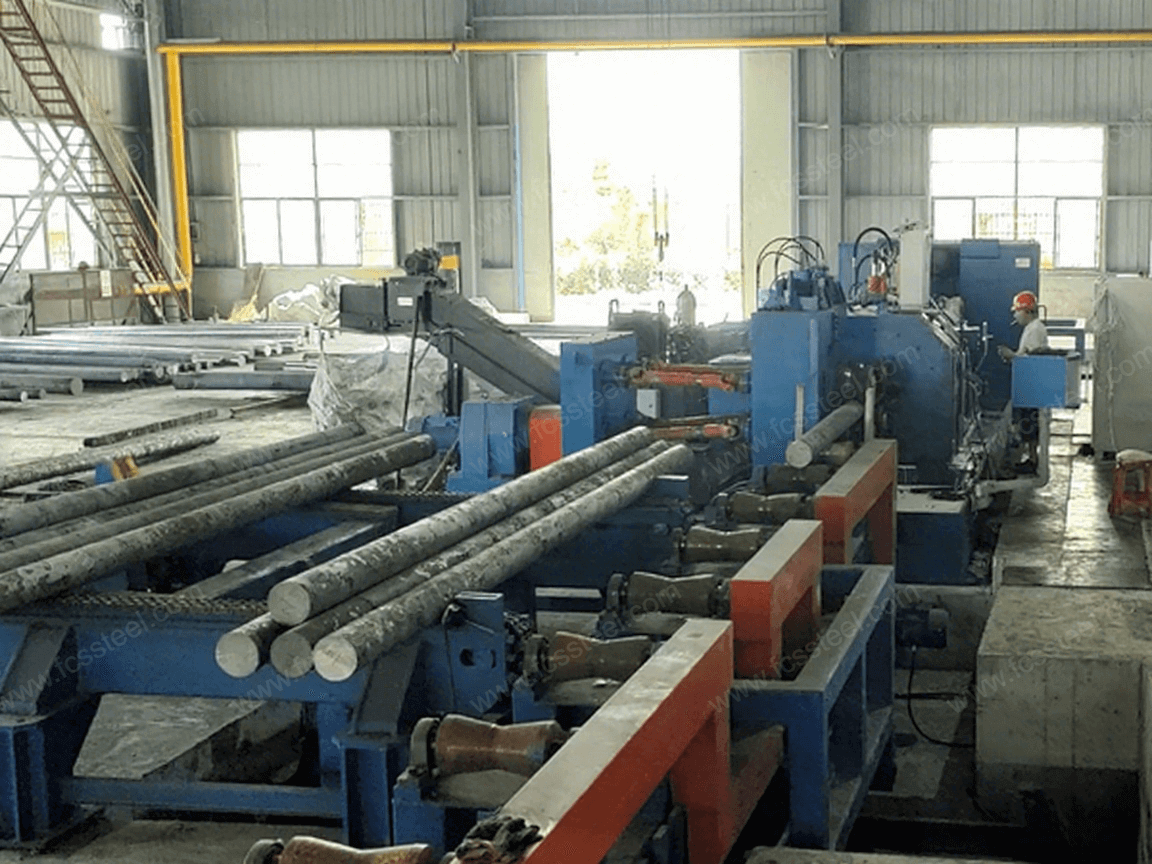
X165CrMoV12 (1.2601) je visokougljični, visokokromni alatni čelik za hladnu obradu s optimiziranim metalurškim sastavom kroz preciznu ravnotežu sadržaja molibdena i vanadija. Ova precizno konstruirana mikrostruktura pruža izvrsnu otpornost na habanje i zadržavanje oštrice u zahtjevnim primjenama. Za proizvođače koji zahtijevaju dugotrajne komponente alata, to znači dulji vijek trajanja, rjeđe održavanje i niže ukupne troškove proizvodnje. FCS TOOL STEEL-ov model tvorničke proizvodnje osigurava kontrolu kvalitete tijekom cijelog proizvodnog procesa, pružajući vam vrhunski materijal koji zadržava svoju dimenzijsku točnost čak i nakon višestrukih toplinskih obrada - ključna prednost u primjenama precizne izrade alata. Ključna prednost za primjene preciznog lijevanja.
1.2601 Alatni čelik | X165CrMoV12 Predstavljanje proizvoda

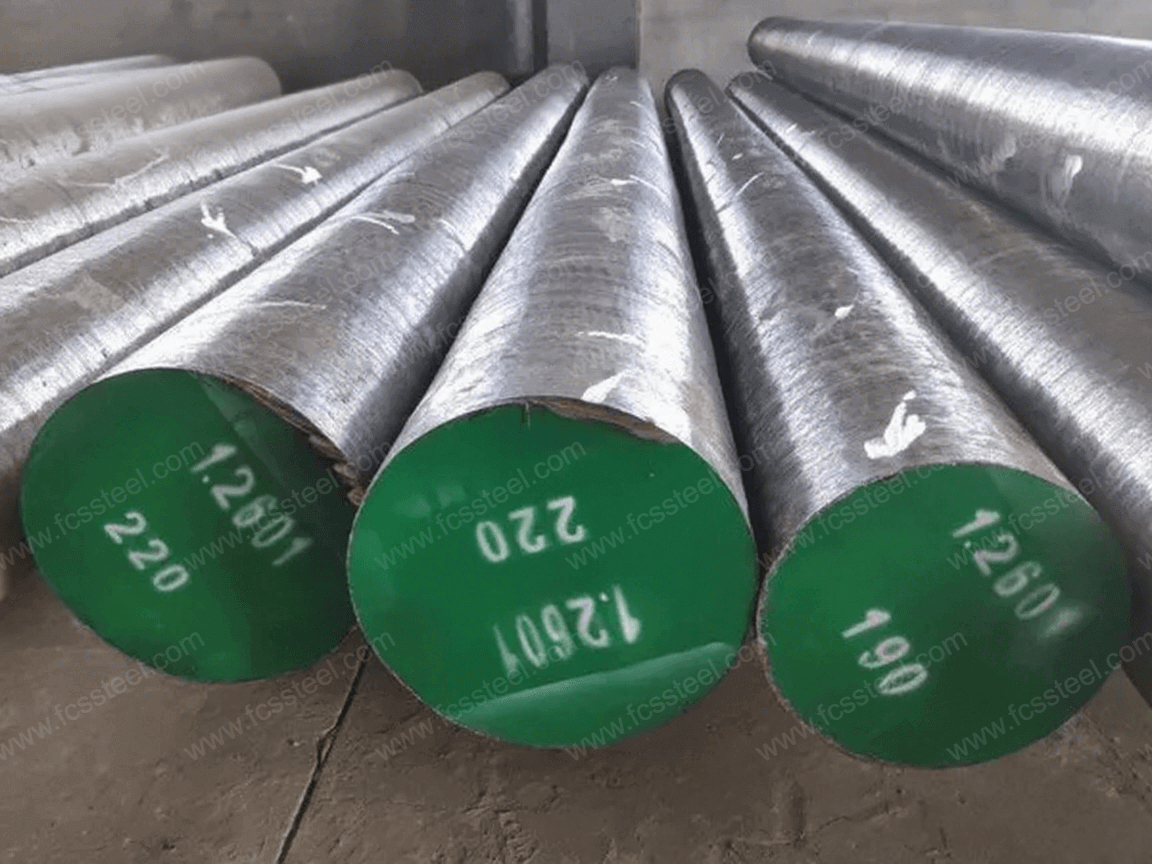
1.2601 alatni čelik
Alatni čelik 1.2601 je visokougljični, visokokromni alatni čelik za hladnu obradu prema njemačkom DIN standardu (odgovara klasi X165CrMoV12) i pripada kategoriji reinitnih čelika. Njegov kemijski sastav temelji se na ugljiku (1.55-1.75%) i kromu (11.00-12.00%), s dodatkom molibdena (0.50-0.70%) i vanadija (0.10-0.50%) radi optimizacije raspodjele karbida. Posjeduje prokaljivost, visoku tvrdoću (≥58 HRC nakon kaljenja) te izvrsnu otpornost na habanje i mikrodeformacije, zahvaljujući tehnologiji vakuumskog rafiniranja kako bi se osigurala čistoća materijala.
Alatni čelik X165CrMoV12
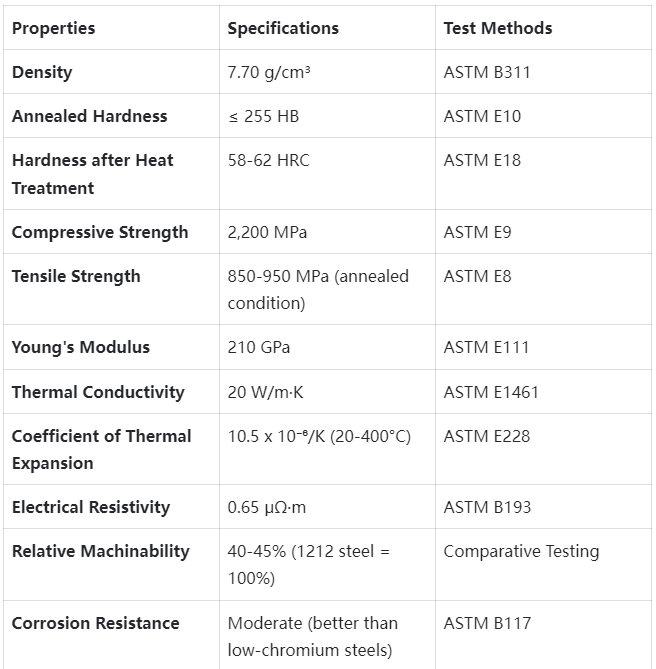
Alatni čelik X165CrMoV12 ekvivalentna je vrsta čelika 1.2601, koji je također klasificiran kao visokolegirani alatni čelik za hladnu obradu u skladu s njemačkim standardom DIN 17350. Raspon sastava je u skladu s 1.2601, s naglaskom na dizajn s visokim udjelom ugljika (1.55-1.75%) i visokim udjelom kroma (11.00-12.00%), dopunjen molibdenom i vanadijevom za poboljšanje toplinske stabilnosti i otpornosti na habanje; fizička svojstva uključuju gustoću od 7.7 g/cm³, koeficijent toplinskog širenja od 11.5 x 10⁶/K, tvrdoću od 60-63 HRC nakon toplinske obrade te dobru dimenzijsku stabilnost i prokaljivost.
1.2601 Alatni čelik | Vrste i opcije X165CrMoV12

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za1.2601/X165CrMoV12 alatni čelik:
1.2601 Alatni čelik | X165CrMoV12 Prilagođene opcije

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- 1.2601/X165CrMoV12 elektroslaga za pretapanje alatnog čelika (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
1.2601 Alatni čelik | X165CrMoV12 Kemijski sastav

1.2601 Alatni čelik | X165CrMoV12 Postupak toplinske obrade

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
1.2601 Alatni čelik | Kontrola kvalitete X165CrMoV12

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
1.2601 Alatni čelik | X165CrMoV12 Tehničke specifikacije
1.2601 Alatni čelik | Primjene proizvoda X165CrMoV12

Glavni scenariji primjene
Kalupi za utiskivanje i uklanjanje neravnina
Alatni čelik X165CrMoV12 izvrstan je u operacijama štancanja i uklanjanja neravnina velikih količina te je posebno pogodan za obradu abrazivnih ili visokočvrstih materijala. Njegova kombinacija visoke otpornosti na habanje i tlačne čvrstoće omogućuje proizvodnju preciznih dijelova uz minimiziranje trošenja rubova. Dobavljač automobilskih dijelova koristi matrice za štancanje 1.2601 za obradu visokočvrstih čelika, povećavajući vijek trajanja alata za 45% i smanjujući vrijeme zastoja za 30%.
Alati za hladno oblikovanje i duboko vučenje
Izvrsna dimenzijska stabilnost i površinska tvrdoća alatnog čelika 1.2601 čine ga idealnim za složene primjene hladnog oblikovanja i dubokog izvlačenja. Materijal održava preciznu geometriju čak i pod visokim naprezanjima, osiguravajući konzistentnu kvalitetu dijelova tijekom cijelog životnog ciklusa alata. Precizni proizvođači limova koji koriste alate za oblikovanje X165CrMoV12 imali su produžene intervale održavanja za 35-40%, a značajno poboljšanu kvalitetu površine gotovih proizvoda.
Alati za valjanje žice
Operacije valjanja žice zahtijevaju materijale s izvrsnom otpornošću na habanje i površinskom stabilnošću. X165CrMoV12 pruža visoku tvrdoću i zadržavanje ruba za proizvodnju valjanja žice velikih količina, uz održavanje dimenzijske točnosti. Industrijski proizvođači pričvršćivača koriste naše valjke od žice 1.2601 za proizvodnju više od 500 000 komada u jednom prolazu bez ponovne obrade, što je 25% poboljšanje u odnosu na prethodna rješenja alata.
Industrijske oštrice za škare
Kombinacija visoke tvrdoće, otpornosti na habanje i odgovarajuće žilavosti čini čelik 1.2601 idealnim materijalom za industrijske primjene rezanja. Njegova sposobnost održavanja oštre oštrice i otpornosti na kidanje značajno produžuje vijek trajanja oštrice. Metalni proizvođači koriste oštrice X165CrMoV12 za rezanje legura visoke čvrstoće s 50-60% duljim vijekom trajanja.
Alati za precizno rezanje
Izvrsno zadržavanje ruba i dimenzijska stabilnost X165CrMoV12 čine ga posebno vrijednim u preciznom izrezivanju, gdje je preciznost ključni zahtjev. Konzistentno ponašanje materijala tijekom više ciklusa toplinske obrade osigurava pouzdanu proizvodnju složenih dijelova. Proizvođači preciznih komponenti postigli su stopu otpada manju od 0.5 posto, a vijek trajanja alata povećao se za 30-35 posto primjenom alata za precizno izrezivanje od čelika 1.2601.
Alati za zbijanje praha
Za primjene u metalurgiji praha, X165CrMoV12 pruža potrebnu otpornost na habanje i tlačnu čvrstoću kako bi izdržao abraziju metalnih prahova pod visokim tlakom. Njegova dimenzijska stabilnost osigurava konzistentnu geometriju zbijanja tijekom dugih proizvodnih ciklusa. Proizvođači metalurgije praha iskusili su 60% dulji vijek trajanja alata i poboljšanu konzistentnost gustoće dijelova s matricama 1.2601.
Primjene specifične za industriju
- Automobilska proizvodnja: alati za štancanje velikih količina za komponente šasije, progresivni alati za složene dijelove od lima, alati za valjanje žice za proizvodnju pričvršćivača, alati za precizno izrezivanje komponenti mjenjača, alati za hladno ekstrudiranje komponenti upravljača i pogona.
- Zrakoplovna industrija: alati za precizno oblikovanje tankostijenih dijelova, specijalni alati za rezanje legura visoke čvrstoće, alati za kovanje u kalupima za komponente stajnog trapa, alati za valjanje žice za posebne pričvršćivače, alati za izrezivanje dijelova turbina.
- Proizvodnja elektronike: alati za mikroutiskivanje za sklopove konektora, progresivni alati za okvire izvodnih elemenata, precizni alati za izrezivanje preciznih elektroničkih kućišta, alati za utiskivanje za hladnjake i montažne nosače, alati za rezanje materijala za tiskane pločice.
- Proizvodnja medicinskih uređaja: precizni alati za oblikovanje kirurških instrumenata, alati za rezanje komponenti implantabilnih uređaja, valjci za ortopedske vijke, alati za utiskivanje protetskih komponenti, alati za istezanje medicinskih cijevi.
- Opće industrijske primjene: industrijske oštrice za obradu lima, alati za hladno savijanje za proizvodnju pričvršćivača, alati za zbijanje praha za sinterirane komponente, valjci za oblikovanje profila, trnovi za istezanje cijevi.
1.2601 Alatni čelik | Usporedba konkurentskih prednosti X165CrMoV12
1.2601 Alatni čelik | X165CrMoV12 Priče o uspjehu kupaca
1.2601 Alatni čelik | Informacije o strukturi cijena X165CrMoV12
1.2601 Alatni čelik | X165CrMoV12 Često postavljana pitanja

P: Koja je razlika između alatnog čelika X165CrMoV12 i D2 (1.2379)?
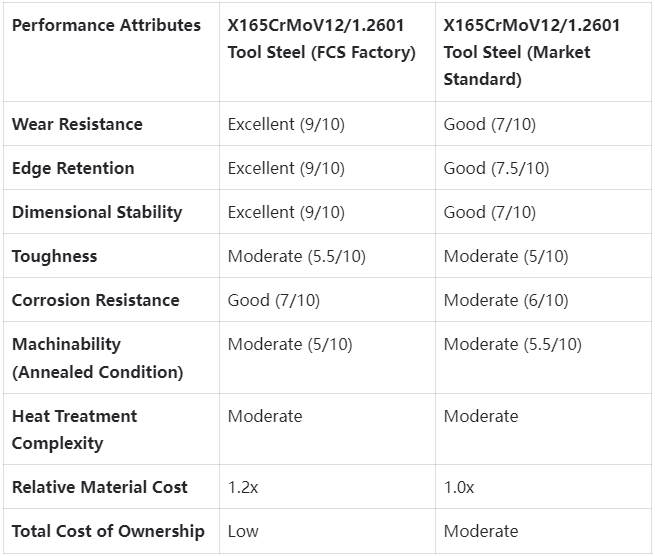
A: X165CrMoV12 ima veći udio ugljika (1.65% u odnosu na 1.5%) i kroma (12% u odnosu na 11.5%) od D2 s optimiziranim dodacima molibdena i vanadija. To rezultira boljom otpornošću na habanje, toplinski obradivom dimenzijskom stabilnošću i zadržavanjem oštrice pri rezanju. Naši materijali obično imaju 30-45% dulji vijek trajanja alata u usporedivim primjenama.P: Može li se X165CrMoV12 obrađivati u kaljenom stanju?
A: Iako je obrada odgovarajućim karbidnim alatima ili EDM-om izvediva, za najbolje rezultate preporučuje se obrada u žarenom stanju (230-250 HB). Obrada u tvrdom stanju treba biti ograničena na završne operacije, a uklanjanje materijala treba svesti na minimum. EDM je učinkovit u kaljenom stanju ako je potrebno.P: Koje su površinske obrade kompatibilne s ovim materijalom?
A: X165CrMoV12 je idealna podloga za razne površinske obrade, uključujući PVD premaze (TiN, TiCN, TiAlN, CrN), CVD premaze i postupke nitriranja. Sadržaj kroma od 12% pruža dobru otpornost na koroziju koja nadopunjuje ove površinske obrade. Specifični protokoli pripreme za svaku vrstu premaza mogu se pronaći u Vodiču za kompatibilnost površinske obrade.P: Kako se materijal ponaša u primjenama termičkog ciklusa?
A: Uravnoteženi sastav legure X165CrMoV12 pruža dobru otpornost na toplinski umor do približno 500 °C. Materijal održava strukturni integritet i tvrdoću bolje od standardnih čelika za hladnu obradu tijekom ponovljenog toplinskog cikliranja i prikladan je za primjene s umjerenim toplinskim naprezanjem. Za primjene s teškim toplinskim cikliranjem preporučuje se konzultacija s tehničkim timom za posebne varijante.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |