Akcija!

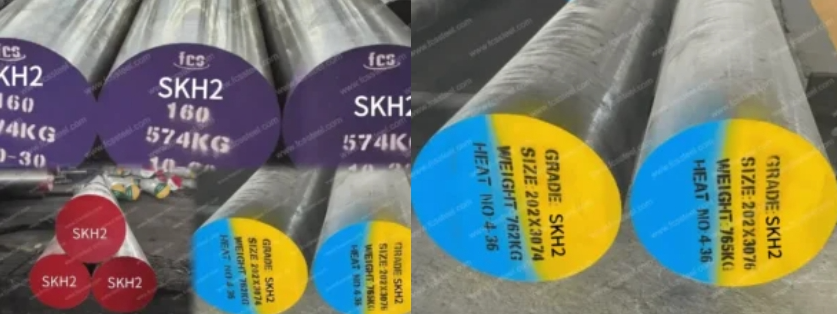
SKH2 Alatni čelik

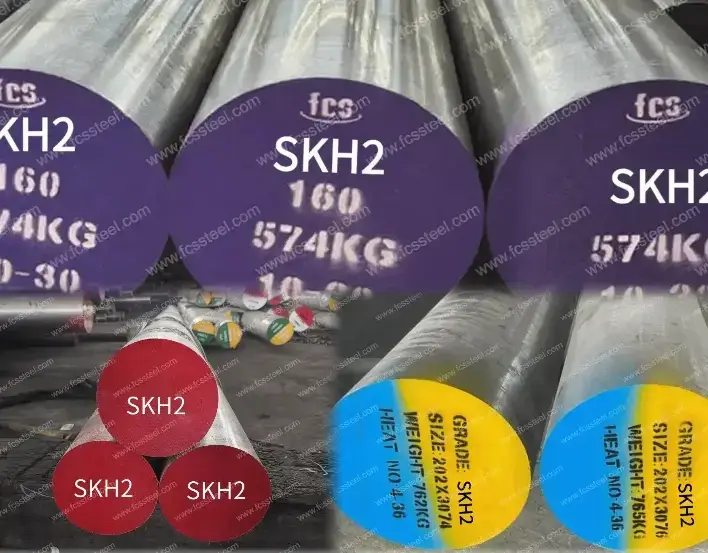
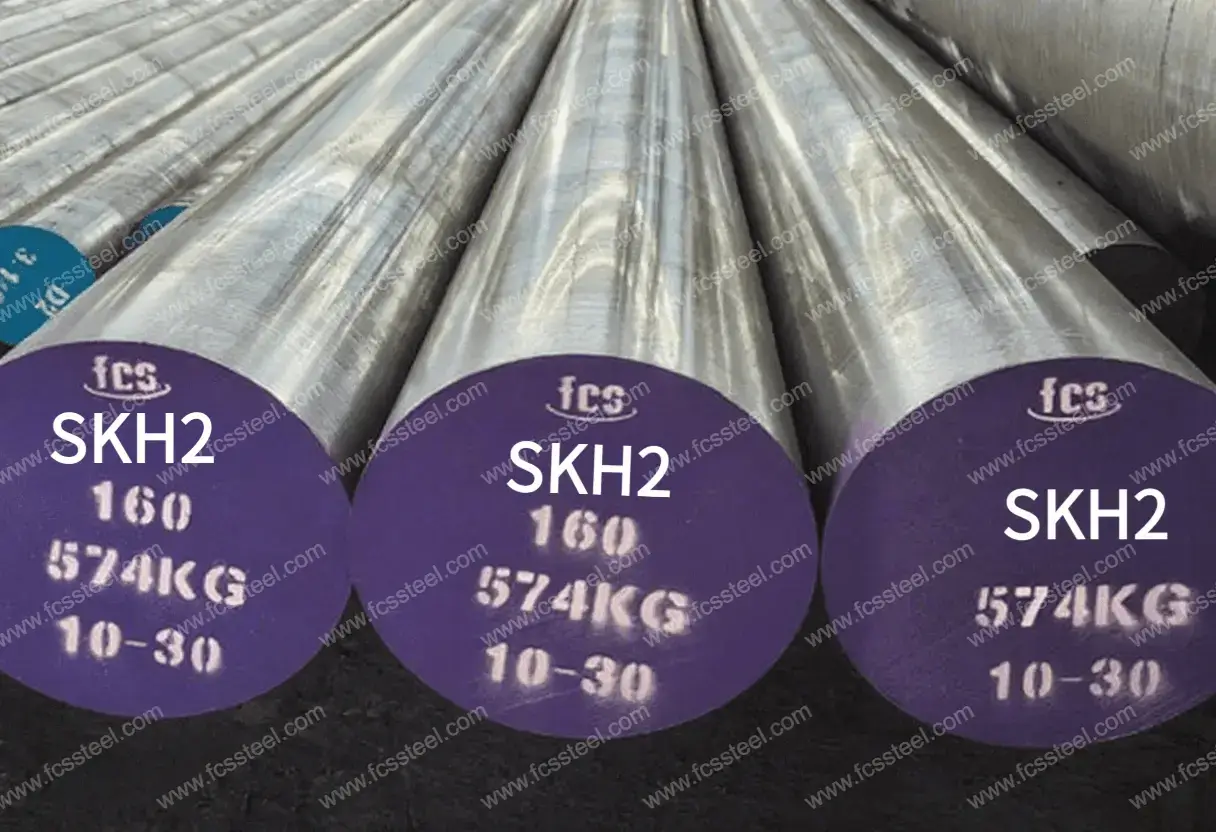
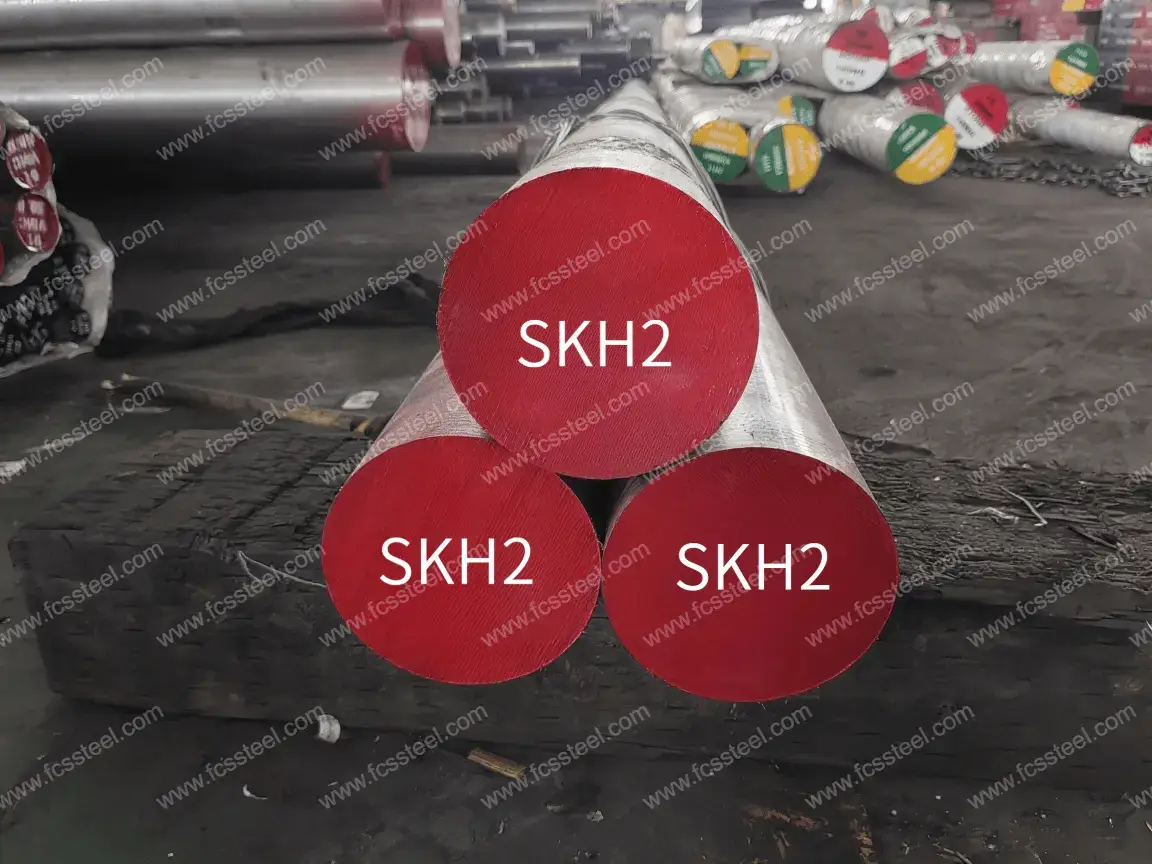
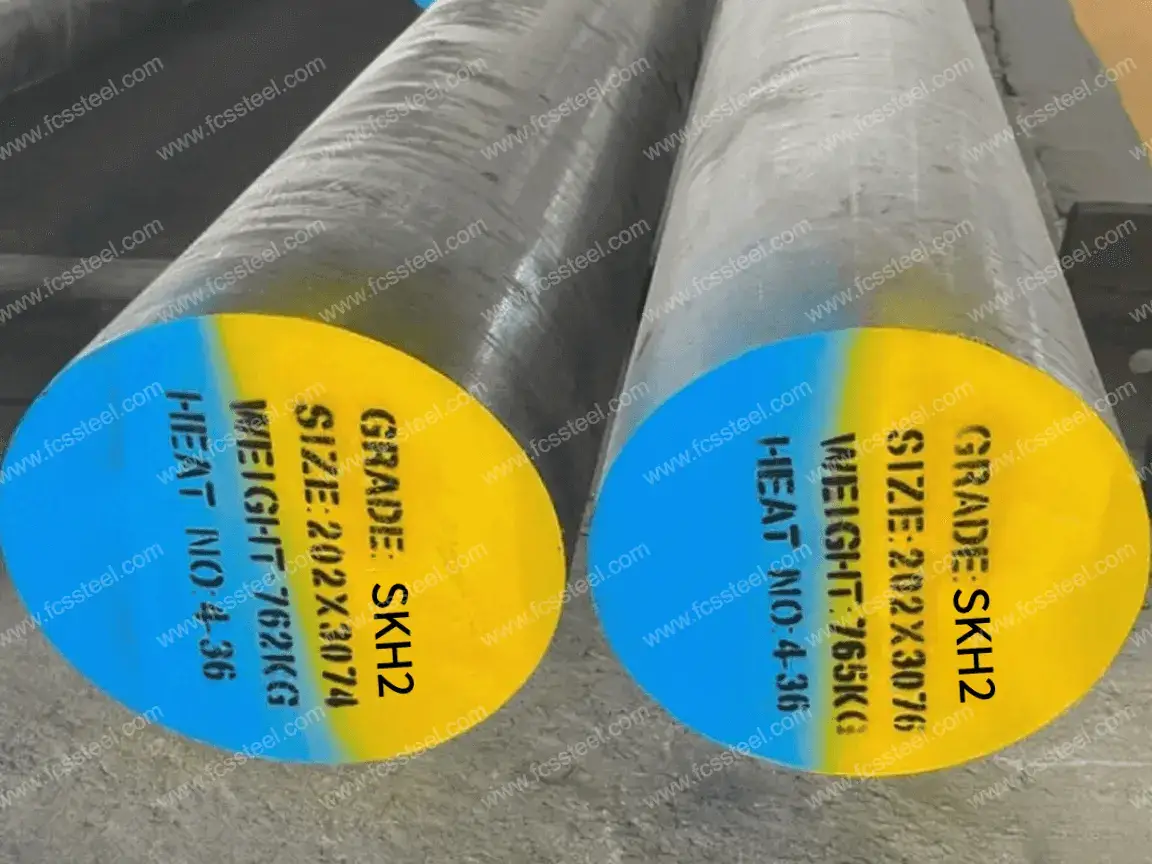
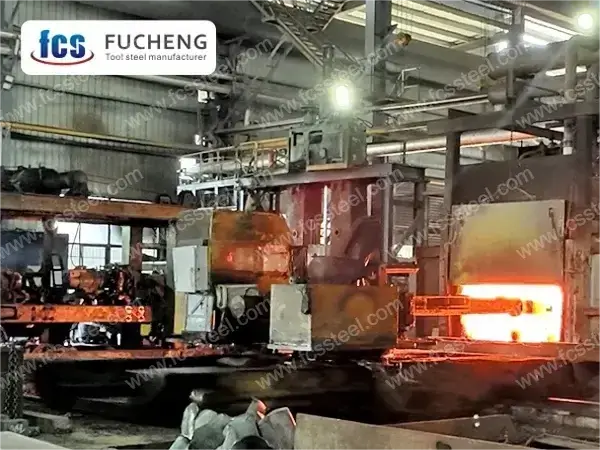
SKH2 alatni čelik velike brzine je visokougljični, visokovolframov legirani brzorezni čelik ekvivalentan međunarodnom standardu ASTM T1. Kao vodeći proizvođač alatnog čelika, FCS Factoryjev SKH2 čelik dizajniran je za rješavanje problema brzog trošenja alata tijekom visokointenzivnog rezanja.
Dok konvencionalni alatni čelici imaju tendenciju omekšavanja i pucanja pri visokim temperaturama i tlakovima, što rezultira čestim izmjenama alata, povećanim zastojima i smanjenom točnošću obrade, SKH2 čelici tvrtke FCS TOOL STEEL optimizirani su za crvenu tvrdoću i otpornost na habanje optimizacijom elementarnih omjera ugljika, volframa, molibdena, vanadija i kroma.
Kupci koji koriste alatni čelik SKH2 tvrtke FCS Factory iskusili su prosječno 40%-tno povećanje vijeka trajanja alata, 25%-tno poboljšanje točnosti obrade i značajna poboljšanja produktivnosti. To ga čini idealnim izborom materijala za visokoprecizne alate za rezanje, matrice za štancanje i precizne mjerne alate.

Uvod u proizvod od alatnog čelika SKH2
SKH2 Alatni čelik

Alatni čelik SKH2 je volframov brzorezni alatni čelik koji je u skladu s japanskim industrijskim standardom (JIS G4403) i pripada kategoriji renzitnih čelika, koji su također poznati kao 'bijeli' ili 'oštri' čelici zbog svojih svojstava kaljenja zrakom hlađenjem. Odgovara američkoj ASTM klasi T1, njemačkoj DIN/W-Nr klasi S18-0-1/1.3355 . Njegov kemijski sastav sastoji se od visokog udjela ugljika i visokog udjela volframa kao jezgre, uz dodatak kroma, vanadija i drugih elemenata, uz strogu kontrolu nečistoća fosfora i sumpora. Ima izvrsnu tvrdoću na visokim temperaturama (HRC63 na 600 ℃) i izvrsnu otpornost na habanje na visokim temperaturama (HRC66 na 540 ℃).

Kaljenjem na visokim temperaturama (hlađenje uljem na 1270-1285 ℃) i višestrukim popuštanjem (dvostruko popuštanje na 550-570 ℃), SKH2 se može optimizirati na tvrdoću ≥63 HRC, formirajući organizaciju popuštenog martenzita + difuznih karbida, s vlačnom čvrstoćom ≥930 MPa i istezanjem ≥20%. Priroda dizajna oslanja se na volframove karbide (npr. WC) za jačanje tvrdoće na visokim temperaturama, dok krom poboljšava prokaljivost, vanadij pročišćava zrno i povećava otpornost na habanje, što ga čini prikladnim za uvjete rezanja velikom brzinom, ali treba napomenuti ograničenje da se njegova žilavost smanjuje s povećanjem veličine.

Vrste i opcije alatnog čelika SKH2

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKH2 Kalupni čelik:Vrste i opcije alatnog čelika SKH2

Prilagođene opcije alatnog čelika SKH2
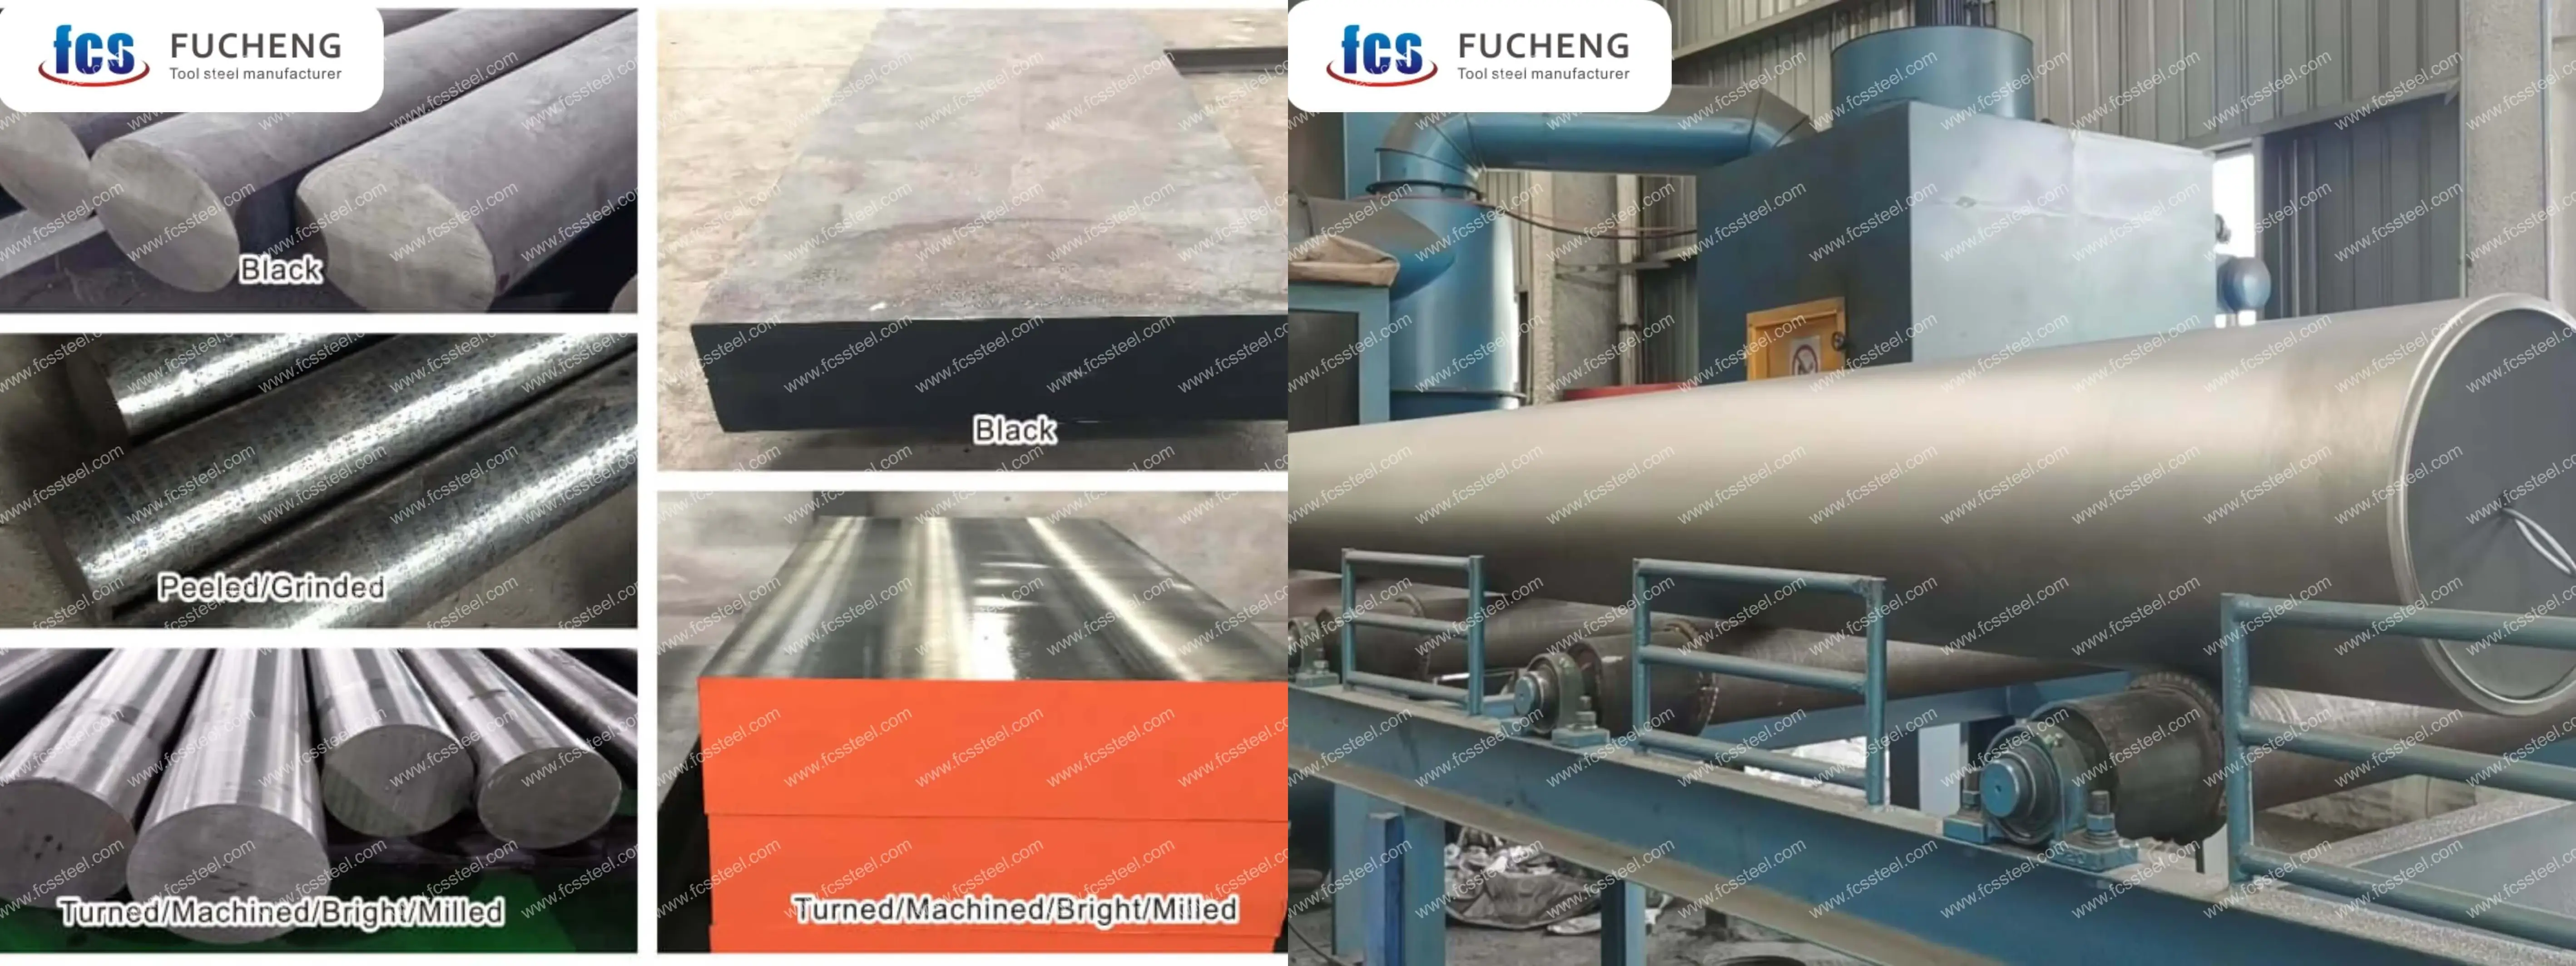
 Vrste i opcije alatnog čelika SKH2

  1. Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
  2. Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
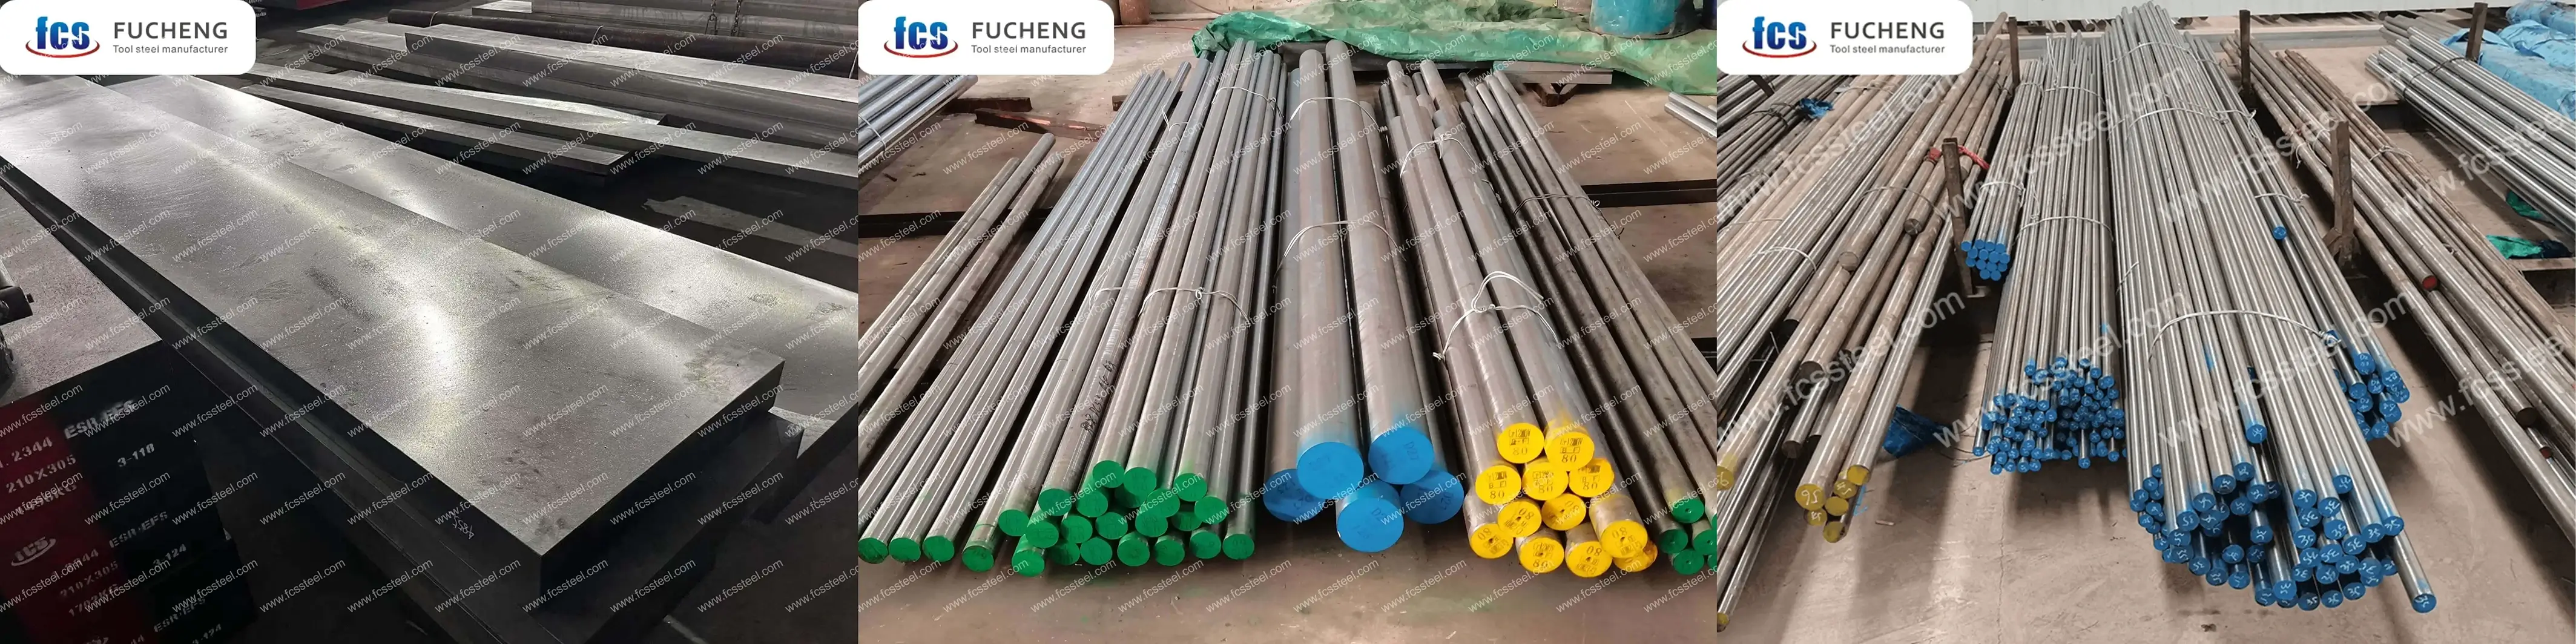
  3. Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
  4. Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
  5. SKH2 Pretapanje alatnog čelika elektrotroskom (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.

Kemijski sastav alatnog čelika SKH2
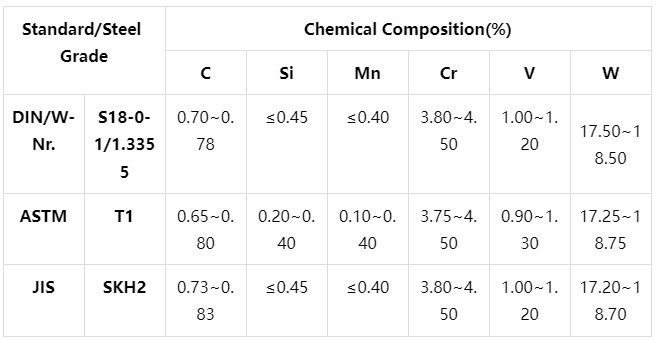
Kemijski sastav alatnog čelika SKH2

SKH2 Postupak toplinske obrade alatnog čelika
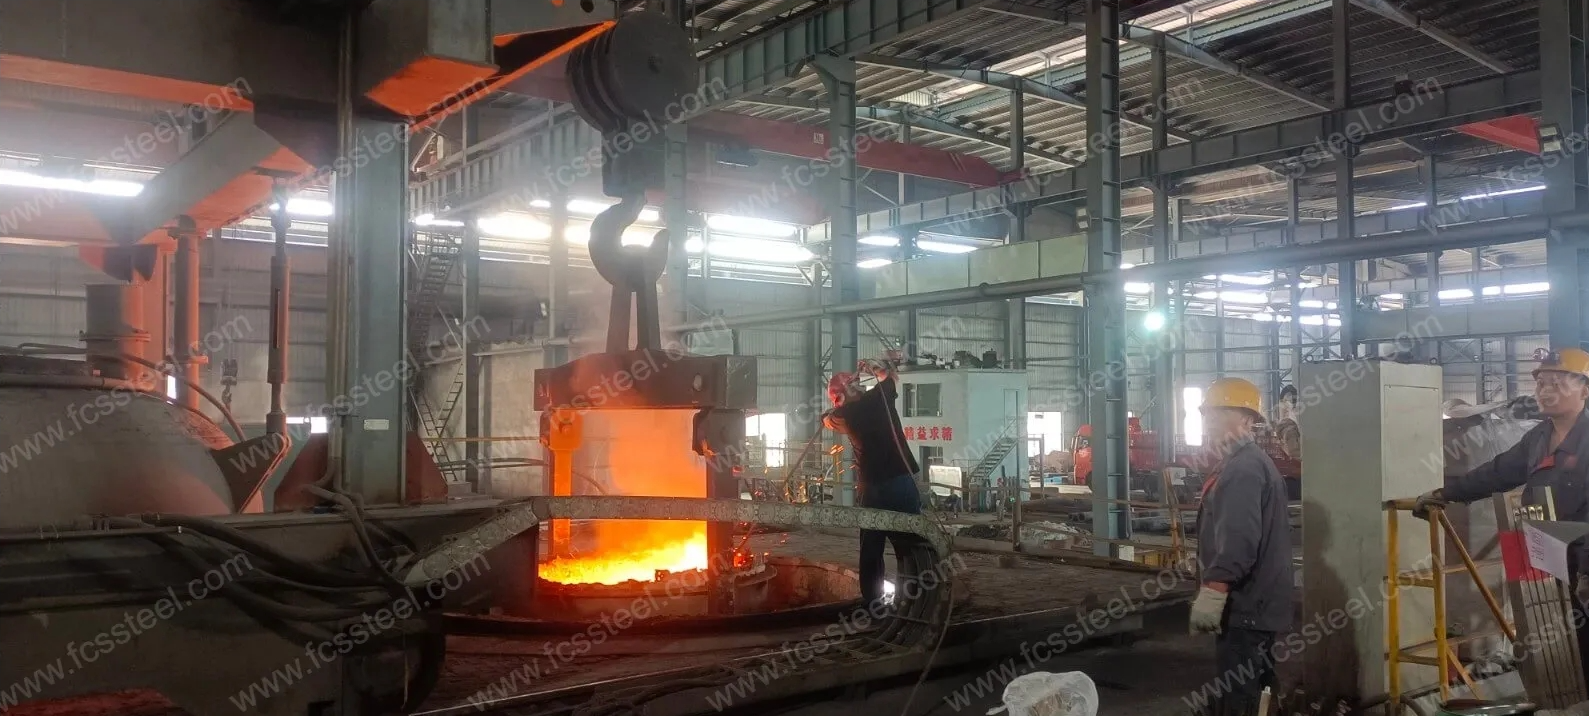
1. žarenje

Namjena: uklanjanje unutarnjih naprezanja nastalih tijekom kovanja ili valjanja, smanjenje tvrdoće, poboljšanje performansi rezanja i priprema za naknadnu obradu i toplinsku obradu.
Parametri procesa:
Temperatura zagrijavanja: 800-850 ℃, vrijeme zadržavanja 2-4 sata, s hlađenjem peći ispod 500 ℃, a zatim hlađenjem zrakom.

2. Gašenje

Svrha: postići martenzitnu organizaciju alatnog čelika, poboljšati tvrdoću i otpornost na habanje.
Parametri procesa:
Temperatura zagrijavanja: 1000-1050 ℃ (uobičajeno 1020-1040 ℃), vrijeme zadržavanja određuje se ovisno o veličini obratka, obično 30-60 minuta.
Hlađenje: hlađenje uljem ili zrakom (za male veličine ili jednostavni oblik obratka), veliki obratci mogu se postupno kaliti (hlađenje u slanoj kupki na 260-300 ℃ određeno vrijeme, a zatim hlađenje zrakom), kako bi se smanjio napon kaljenja i spriječile deformacije i pucanje.

3. Kaljenje

Svrha: eliminirati naprezanje gašenja, prilagoditi tvrdoću i žilavost, stabilnu organizaciju i veličinu.
Parametri procesa:
niskotemperaturno otpuštanje: 150-250 ℃, izolacija 2-3 sata, hlađenje zrakom, tvrdoća otpuštanja od 58-62HRC, za kalupe koji zahtijevaju visoku tvrdoću i otpornost na habanje.
Srednjetemperaturno otpuštanje: 300-500 ℃, izolacija 2-3 sata, hlađenje zrakom, tvrdoća otpuštanja od 50-58HRC, može poboljšati žilavost, pogodno za kalupe izložene udarnom opterećenju.
Visokotemperaturno otpuštanje: 500 ℃ ili više, izolacija 2-3 sata, hlađenje zrakom, tvrdoća otpuštanja 45-50HRC, uglavnom zbog potrebe za većom žilavošću prilike.

4. Mjere opreza

Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.

Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.

Otpuštanje mora biti dovoljno kako bi se osiguralo uklanjanje unutarnjih naprezanja i kako bi se izbjeglo lomljenje kalupa zbog oslobađanja naprezanja tijekom upotrebe. Za velike kalupe ili obratke složenih oblika može se koristiti višestruko otpuštanje.

SKH2 Kontrola kvalitete alatnog čelika
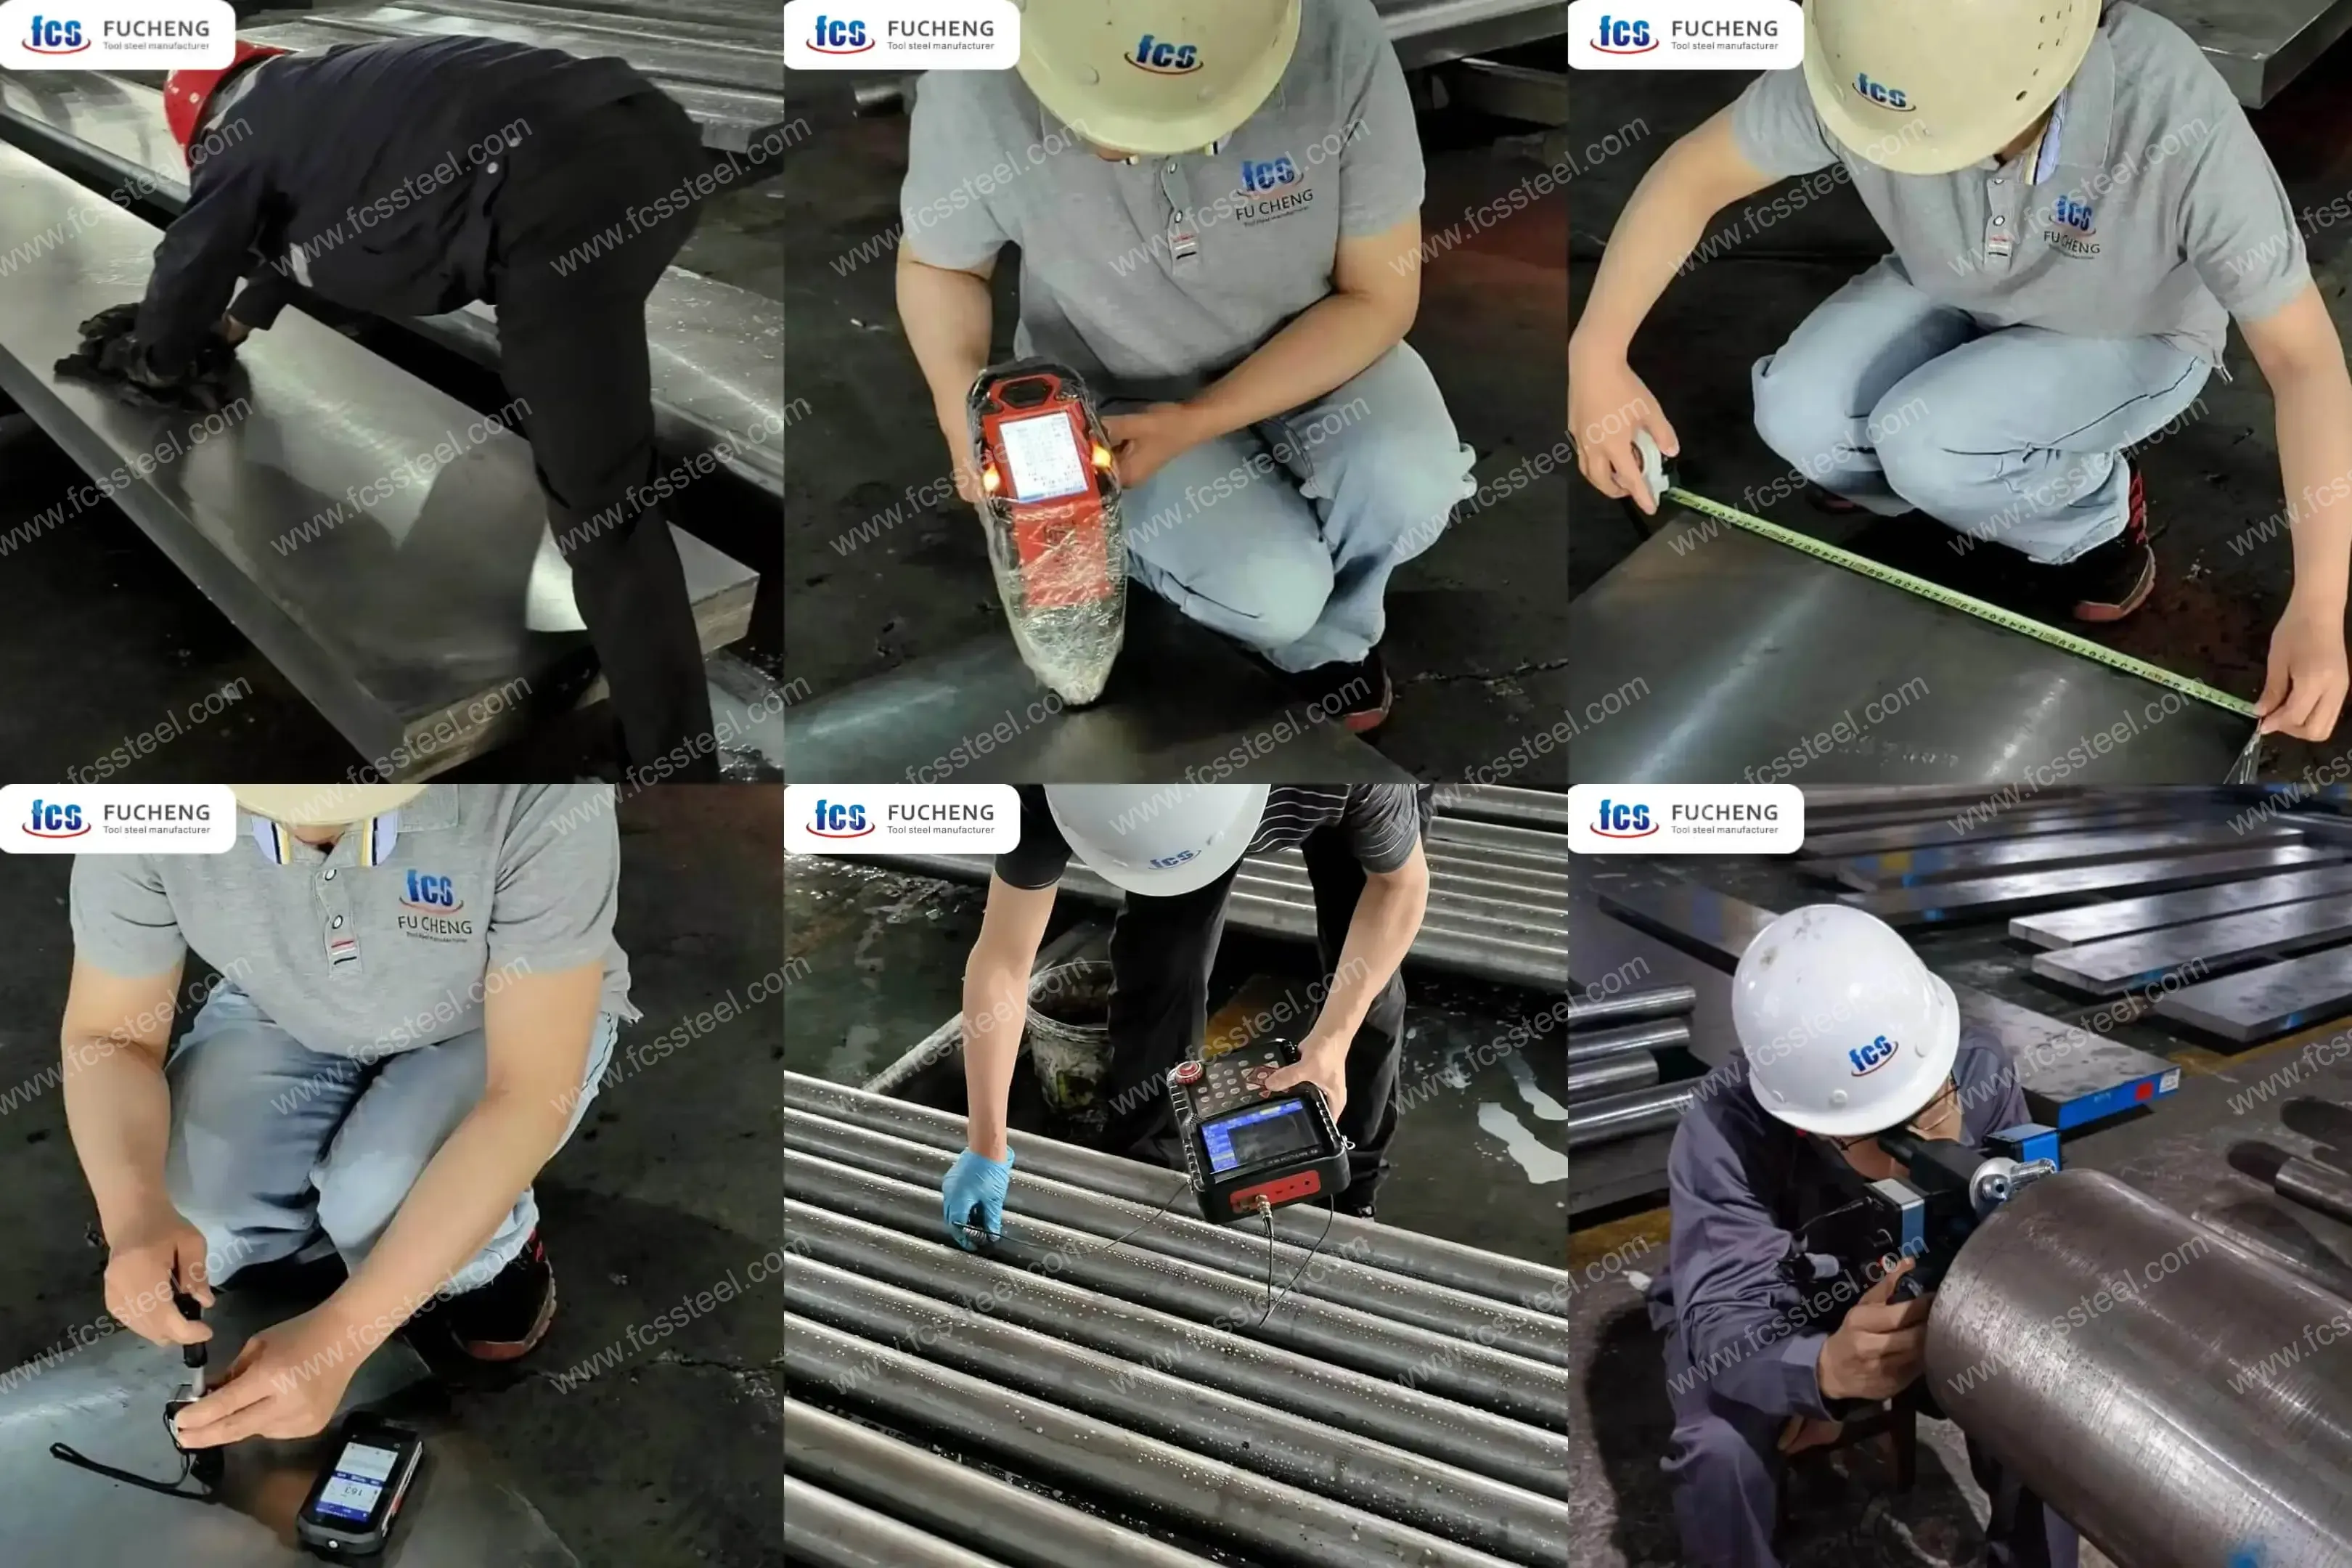
1. Inspekcija stanja površine

Tvornica FCS ima vrlo strog tim za inspekciju kvalitete, pažljivo ćemo provjeriti stanje površine svakog komada alatnog čelika kako bismo osigurali da je čelična površina bez pukotina, nabora, čvorova, oksidirane kože, rupica, ogrebotina i drugih nedostataka.

2. Ispitivanje kemijskog sastava

Kako bismo provjerili ispunjava li sadržaj legirajućih elemenata standardne zahtjeve i zaštitili temeljna mehanička svojstva materijala, omogućit ćemo osoblju korištenje spektrometra s direktnim očitavanjem punog spektra za istovremenu analizu više elemenata. Uzorkovanje treba ukloniti površinski oksidacijski sloj, koristeći blok uzorak za stimuliranje ispitivanja.

3. Inspekcija dimenzija i tolerancija

Tvornica FCS koristit će profesionalne mjerne alate za pregled dimenzija i tolerancija čelika kako bi se osigurala usklađenost s ugovornim zahtjevima kupca. Odgovarajući mjerači bit će odabrani prema zahtjevima dimenzijske točnosti, uključujući mjernu traku, visokoprecizna pomična mjerila (0.02 mm), mikrometre (0.001 mm) i posebne inspekcijske mjerače. Stavke pregleda obuhvaćaju: promjer, debljinu, širinu, duljinu, promjer rupe, dimenzije zakošenja itd., kako bi se osiguralo da tolerancije i dimenzije zadovoljavaju ugovorne zahtjeve.

4. Ispitivanje tvrdoće

Naša tvornica FCS koristit će profesionalni tester tvrdoće za testiranje tvrdoće čelika kako bi se osiguralo da ispunjava ugovorne zahtjeve kupca.

5.Ultrazvučno ispitivanje

Standard ultrazvučnog ispitivanja (UT standard ispitivanja) je: rujan 1921.-84. klasa 3 D/d,E/e.
Tvornica FCS koristi ultrazvučnu opremu za ispitivanje kako bi otkrila makro nedostatke unutar materijala (kao što su pukotine, rupe od skupljanja, inkluzije, bijele mrlje itd.), a svaki komad okruglog čelika i ploče bit će pregledan drugim testom otkrivanja nedostataka prije otpreme kako bi se osigurala kvaliteta prije otpreme.

6. Inspekcija mikrostrukture

(1) Metalografska analiza

Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.

 (2) Ocjena veličine zrna

Tvornica FCS će koristiti komparativnu metodu za određivanje veličine zrna austenita uspoređujući mikrostrukturu uzorka sa standardnom tablicom ocjenjivanja, kako bi se osiguralo da ispunjava zahtjeve kupca.

Tehničke specifikacije alatnog čelika SKH2
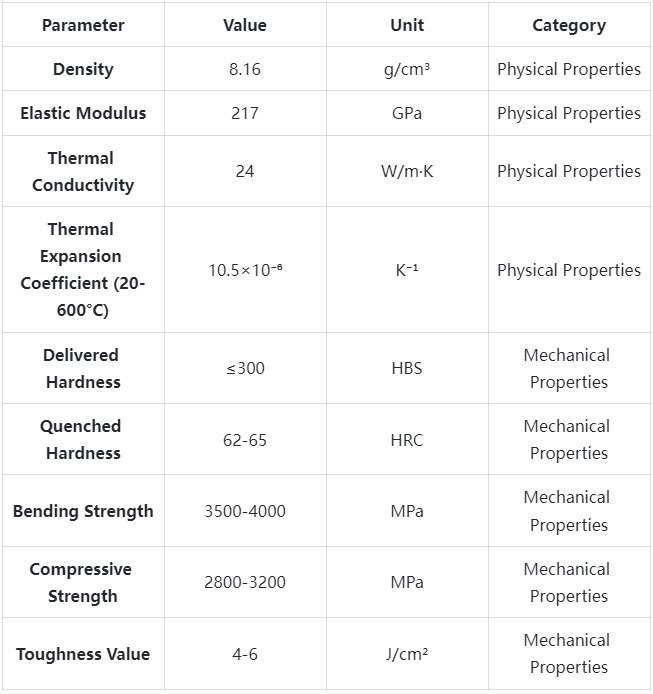
Primjene proizvoda od alatnog čelika SKH2
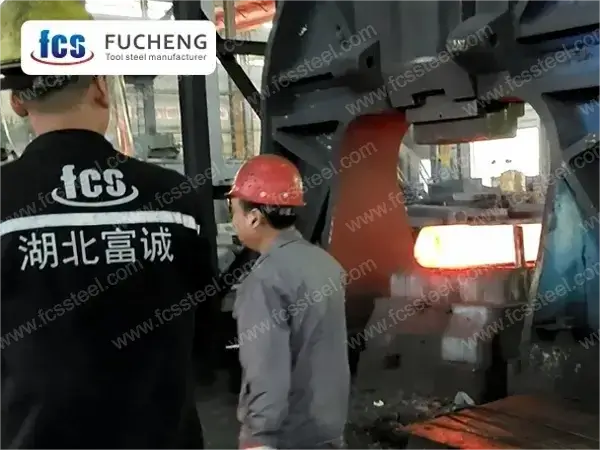
Glavni scenariji primjene

Primjene alata za brzo rezanje

Brzorezni čelik SKH2 idealan je za proizvodnju bušilica, glodala, alata za tokarenje, nareznica i razvrtača. Proizvođač zrakoplovnih komponenti koristio je glodala izrađena od našeg čelika SKH2 za obradu titanovih komponenti, postižući povećanje brzine rezanja od 20 posto, a istovremeno povećavajući vijek trajanja alata za 45 posto. Zahvaljujući izvrsnoj tvrdoći i otpornosti na toplinu SKH2, alat ostaje oštar čak i na 500 °C, temperaturi koja se stvara rezanjem velikom brzinom, smanjujući vrijeme zastoja zbog čestih izmjena alata.

Primjene preciznih kalupa

Kao specijalizirani dobavljač čelika za kalupe, naši SKH2 čelici izvrsno se snalaze u alatima za štancanje, izvlačenje i hladno kovanje. Precizni alat za štancanje izrađen od SKH2 čelika od strane proizvođača automobilskih dijelova postigao je više od milijun štancanja po alatu na brzoj liniji za štancanje bez ponovnog oštrenja, što daleko premašuje vijek trajanja običnih čelika za alate. Izvrsna ravnoteža otpornosti na habanje i žilavosti SKH2 čelika omogućuje alatu da održi točnost čak i pod velikim opterećenjima.

Primjene mjernih alata

Alatni čelik SKH2 ključan je za precizne mjerače poput mjerača, kalibracijskih blokova i inspekcijskih uređaja. Proizvođač preciznih instrumenata koristi naš SKH2 čelik za proizvodnju visokopreciznih mjernih alata koji iskorištavaju njegovu izvrsnu dimenzijsku stabilnost i otpornost na habanje kako bi održali točnost od ±0.002 mm čak i nakon dugotrajnog korištenja. Za takve primjene nudimo posebne postupke toplinske obrade kako bismo smanjili unutarnja naprezanja i izobličenja.

Primjene specifične za industriju

  1. Zrakoplovstvo: Visokoučinkoviti alati za rezanje titana i visokotemperaturnih legura
  2. Automobilska industrija: Alati za štancanje i precizna obrada komponenti za visokočvrste čelične ploče
  3. Elektronika: Precizno štancanje elektroničkih konektora i finih sklopova
  4. Medicinski uređaji: Precizni alati za obradu kirurških instrumenata i implantata
  5. Proizvodnja kalupa: Dugotrajne, visokoprecizne ključne komponente za alate za brizganje i štancanje

Usporedba konkurentskih prednosti alatnog čelika SKH2
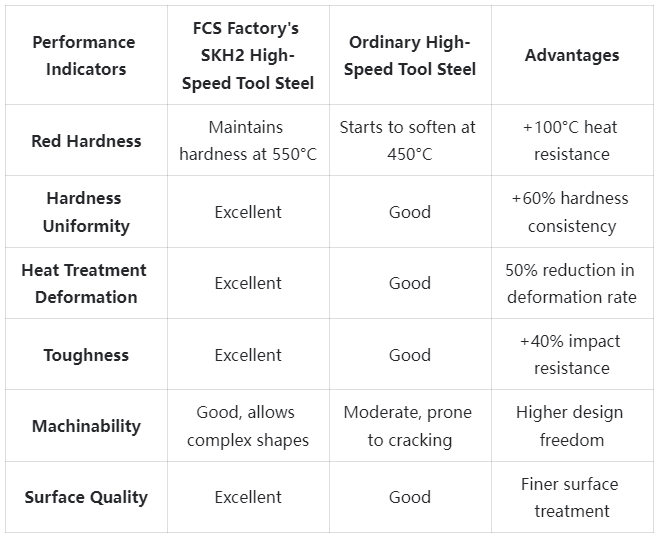
Usporedba konkurentskih prednosti alatnog čelika SKH2

Priče o uspjehu kupaca alatnog čelika SKH2

Preskočite posredničku vezu, nabavljajte iz tvornice, smanjite troškove nabave i poboljšajte konkurentnost na tržištu.

Informacije o strukturi cijena alatnog čelika SKH2

Služimo svijetu, prodaja cijelih ormara, veleprodajna cijena tvornice.

Često postavljana pitanja o alatnom čeliku SKH2
P: Koja je razlika između alatnog čelika SKH2 i M2?
A. SKH2 je kineska standardna klasa koja odgovara međunarodnoj standardnoj klasi M2. Dva čelika imaju u biti isti kemijski sastav i svojstva te su srednje legirani brzorezni čelici koji se prvenstveno koriste za alate za rezanje i primjene otporne na habanje.
P: Za koje materijale je SKH2 prikladan?
A. SKH2 je posebno prikladan za obradu materijala tvrdoće od 30-55 HRC, uključujući ugljične čelike, legirane čelike, nehrđajuće čelike, sivi lijev i obojene metale. Za materijale veće tvrdoće preporučujemo SKH9 ili praškasti HSS.
P: Kako mogu produžiti vijek trajanja svojih SKH2 alata?
A: Ključno je koristiti ispravne parametre rezanja, odgovarajuću rashladnu tekućinu, izbjegavati pregrijavanje i koristiti tvrde premaze poput TiN ili TiAlN. Nudimo sveobuhvatne smjernice za korištenje kako bismo maksimalno produžili vijek trajanja alata.

Dodatne informacije

Težina 45 kg
Dimenzije 165 × 60 × 25 cm