SKS3 alatni čelik
Alatni čelik SKS3 rješava problem preranog kvara alata u zahtjevnim industrijskim primjenama. Kao vrhunski, visokougljični, u ulju kaljeni čelik za hladnu obradu, SKS3 nudi optimalnu ravnotežu otpornosti na habanje i žilavosti, povećavajući vijek trajanja alata do 30 posto u usporedbi sa standardnim ugljičnim čelicima.
Proizvođači u industriji štancanja metala, oblikovanja plastike i preciznog lijevanja biraju SKS3 zbog njegove izvrsne dimenzijske stabilnosti i dosljednih performansi prilikom toplinske obrade. Kada se pravilno primijeni, izravno smanjuje vrijeme zastoja, smanjuje troškove održavanja i poboljšava kvalitetu proizvodnje.
Model direktne opskrbe tvrtke FCS TOOL STEEL osigurava usklađen sastav materijala i kontroliranu obradu za pouzdane performanse u kritičnim primjenama.
Uvod u proizvod SKS3 alatnog čelika
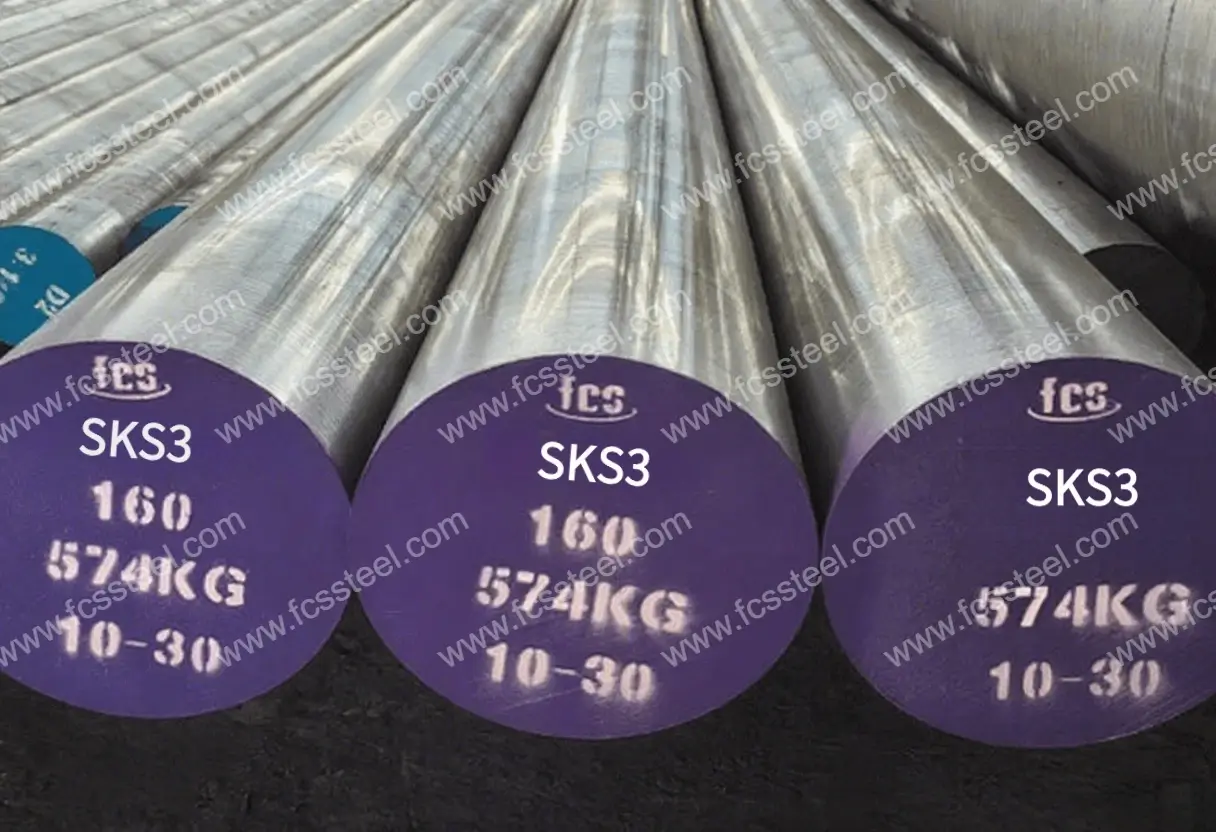
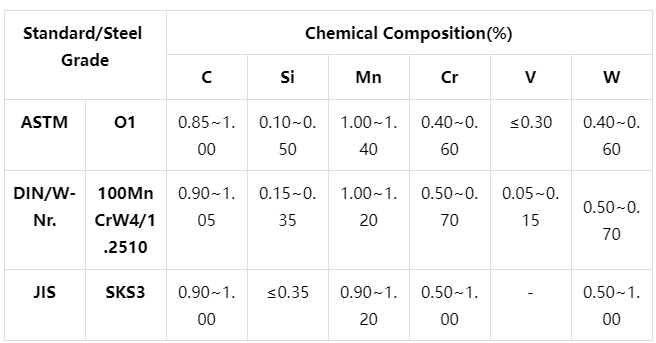
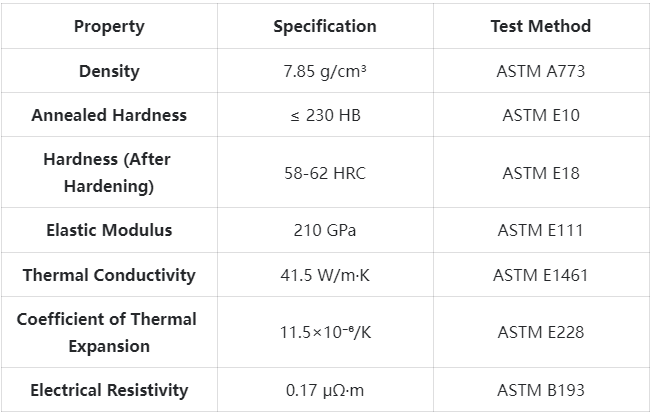
Alatni čelik SKS3 je visokougljični, niskolegirani alatni čelik prema japanskom standardu JIS G4404, s ugljikom, manganom, kromom i volframom kao glavnim sastojcima, uz dodatak tragova molibdena i silicija. Čelik je vakuumski rafiniran kako bi se osigurala čistoća i žaren u kugličnom obliku kako bi se optimizirala organizacija (tvornička tvrdoća od cca. 230 HBS), što značajno poboljšava obradivost.
SKS3 ima visoku tvrdoću (HRC ≥ 60 nakon kaljenja) i dimenzijsku stabilnost kao svoje glavne prednosti, a kaljenje zahtijeva postupno predgrijavanje (550°C-650°C), nakon čega slijedi zagrijavanje na 800°C-850°C, hlađenje uljem i popuštanje na 150°C-200°C kako bi se stabilizirala organizacija i smanjila deformacija. Visok sadržaj ugljika podržava izvrsnu otpornost na habanje, ali potrebno je strogo kontrolirati parametre toplinske obrade (kao što je izbjegavanje pregrijavanja) kako bi se uravnotežila žilavost i prilagodila potrebama precizne obrade.
Vrste i opcije alatnog čelika SKS3

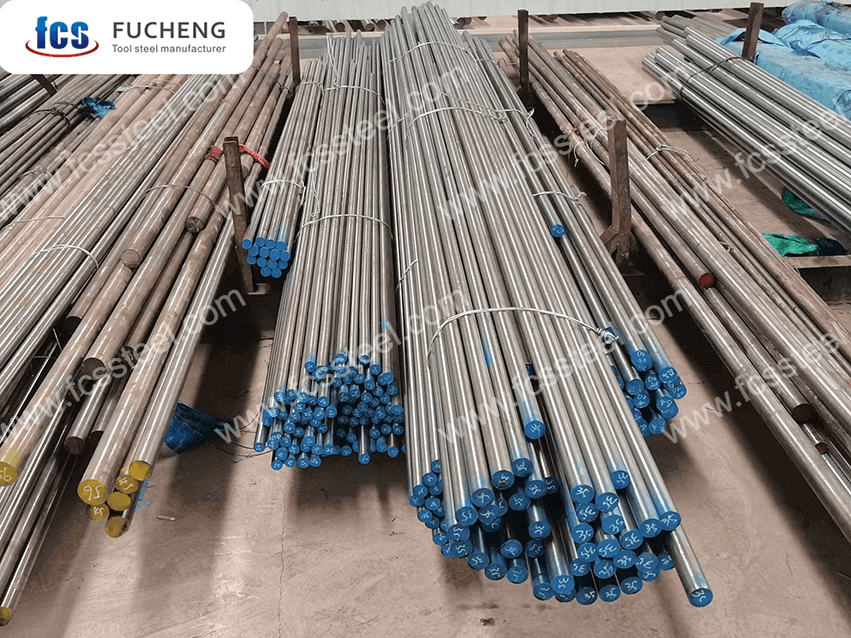
Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKS3 Čelik za kalupe:
Prilagođene opcije alatnog čelika SKS3

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- SKS3 Pretapanje alatnog čelika elektrotroskom (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika SKS3
SKS3 Postupak toplinske obrade alatnog čelika

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
SKS3 Inspekcija kvalitete alatnog čelika

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
Tehničke specifikacije alatnog čelika SKS3
Primjene proizvoda od alatnog čelika SKS3

Glavni scenariji primjene
Kalupi za štancanje i utiskivanje
SKS3 se ističe u visokoserijskom preciznom štancanju metala (dimenzionalna točnost i otpornost na habanje su ključne). Povratne informacije kupaca u industriji automobilskih dijelova: prelazak na SKS3 s odgovarajućom toplinskom obradom povećao je vijek trajanja alata za 40%. Dimenzionalna stabilnost toplinske obrade osigurava dosljednu proizvodnju dijelova i minimalno održavanje kalupa.
Komponente od plastike brizgane
Za oblikovanje plastike koja sadrži abrazivne spojeve ili staklena vlakna, SKS3 kombinira otpornost površine na habanje s mogućnošću poliranja. Visoka tvrdoća (do 62 HRC) + izvrsna toplinska vodljivost podržavaju konzistentna vremena ciklusa i nisko održavanje uz visoku propusnost.
Oštrice za škare i industrijski noževi
SKS3 je najbolji u dvostrukim kritičnim scenarijima zadržavanja oštrice i žilavosti. Industrijsko rezanje lima, gume, plastike i kompozita ima koristi od njegovih uravnoteženih performansi, s oštrijim rezovima i manje promjena oštrice.
Primjene specifične za industriju
- Automobilska industrija: karoserijske ploče i precizni alati za utiskivanje komponenti.
- Elektronika: alati za utiskivanje izvodnih okvira i matrice za oblikovanje konektora.
- Zrakoplovstvo: precizni alati za mjerenje i oblikovanje limova za komponente od lima.
- Medicinski: komponente kirurških instrumenata koje zahtijevaju precizne dimenzije.
- Potrošačka roba: alati za proizvodnju metalnih/plastičnih komponenti s dugim rokom isporuke.
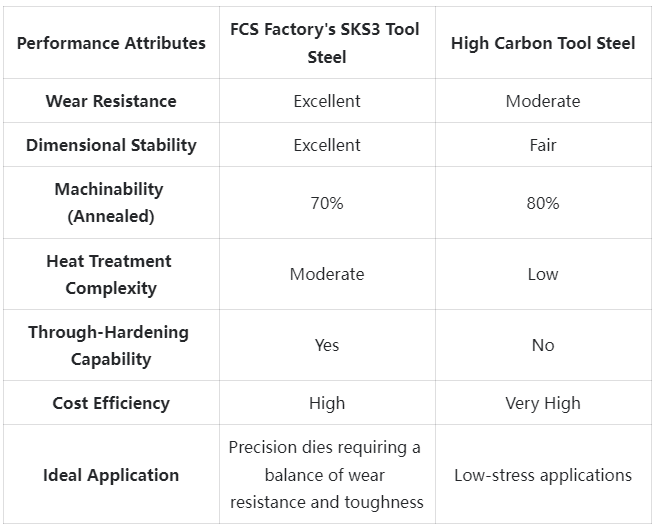
Usporedba konkurentskih prednosti alatnog čelika SKS3
Priče o uspjehu kupaca alatnog čelika SKS3
Informacije o strukturi cijena alatnog čelika SKS3
Često postavljana pitanja o alatnom čeliku SKS3

SKS3 vs D2 za primjene utiskivanja?
Žilavost i obradivost SKS3 su bolje od D2, otpornost na habanje D2 je bolja. SKS3 je prikladan za scenarije otpornosti na habanje + udarce, D2 je prikladniji za scenarije s visokom abrazijom (neosjetljivost na krhkost).Je li SKS3 prikladan za vakuumsku toplinsku obradu?
Da, jest! Vakuumska toplinska obrada optimizira kvalitetu površine i smanjuje dekarburizaciju, ali je i dalje potrebno kaljenje u ulju i potrebna je mogućnost vakuumske peći.Koje su mjere opreza pri skladištenju za SKS3?
Čuvati na suhom mjestu s inhibitorom hrđe; precizno brušeni materijali zahtijevaju dodatnu zaštitu od mehaničkih oštećenja; optimalno je skladištenje na konstantnoj temperaturi (zaštita od kondenzacije).Koje su preporuke za obradu SKS3?
U žarenom stanju mogu se koristiti standardni postupci obrade alatnog čelika (alat od tvrdog metala, razumno hlađenje, srednje brzine); nakon kaljenja preporučuje se brušenje, erozija ili tvrda obrada.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |