| Oblikujte | Pocess | Raspon veličina | Površinski | Tolerancija |
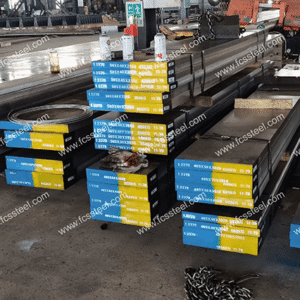
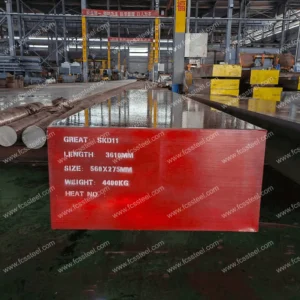
| Stan Bar | Vruće valjani | Debljina: 10-400mm
Širina: 200-800mm Duljina: 3000-5800mm |
Crno;
Pjeskaren |
Debljina: 0-+2 mm
Širina: 0-+5 mm/0-+10 mm |
| Vruće kovani | Debljina: 50-500mm
Širina: 50-1500mm Duljina: 3000-5800mm |
Crna | Debljina: +2-+5 mm
Širina: 0-+5 mm/0-+10 mm |
|
| Tokarena/Strojno obrađena/Glodana/Svijetla | Debljina: 0-+2 mm
Širina: 0-+5 mm/0-+10 mm |
|||
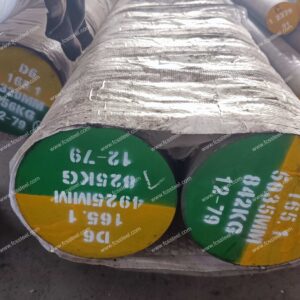
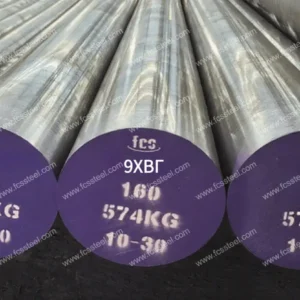
| Okrugli bar
|
Vruće valjani | Promjer: 10-65mm
Dužina: 3000-5800mm |
Crna | 0-+2 mm |
| Tokarena/strojno obrađena | 0-+2 mm | |||
| Vruće kovani | Promjer: 70-700mm
Dužina: 3000-5800mm |
Samljeveno | 0-+5 mm/+2-+5 mm | |
| Tokarena/Strojno obrađena/Glodana/Svijetla | 0-+2 mm |
Akcija!


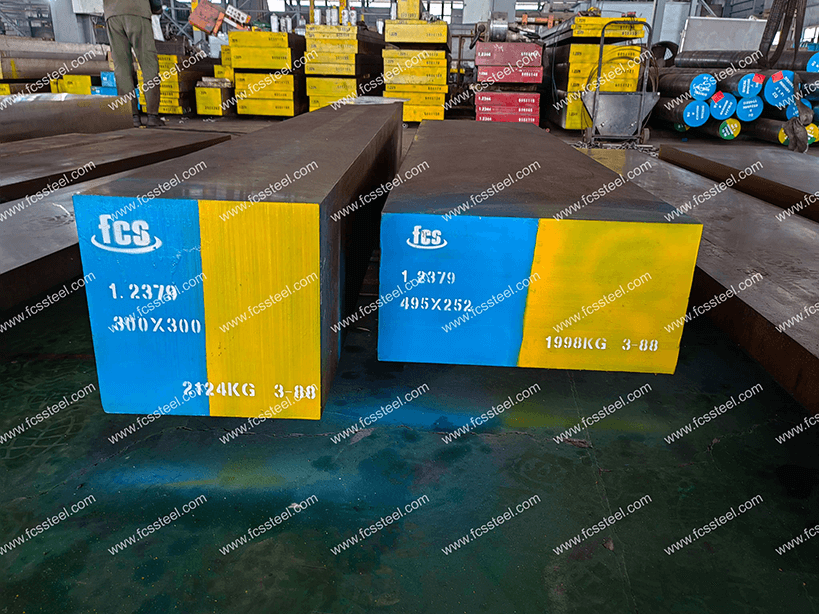
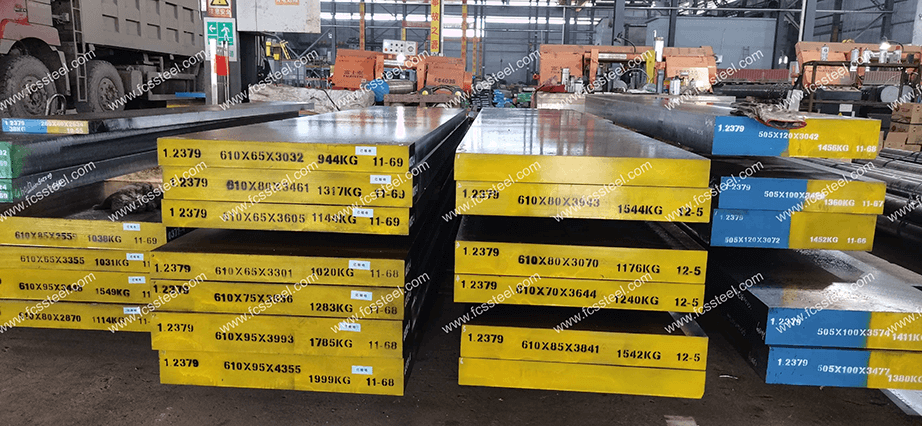
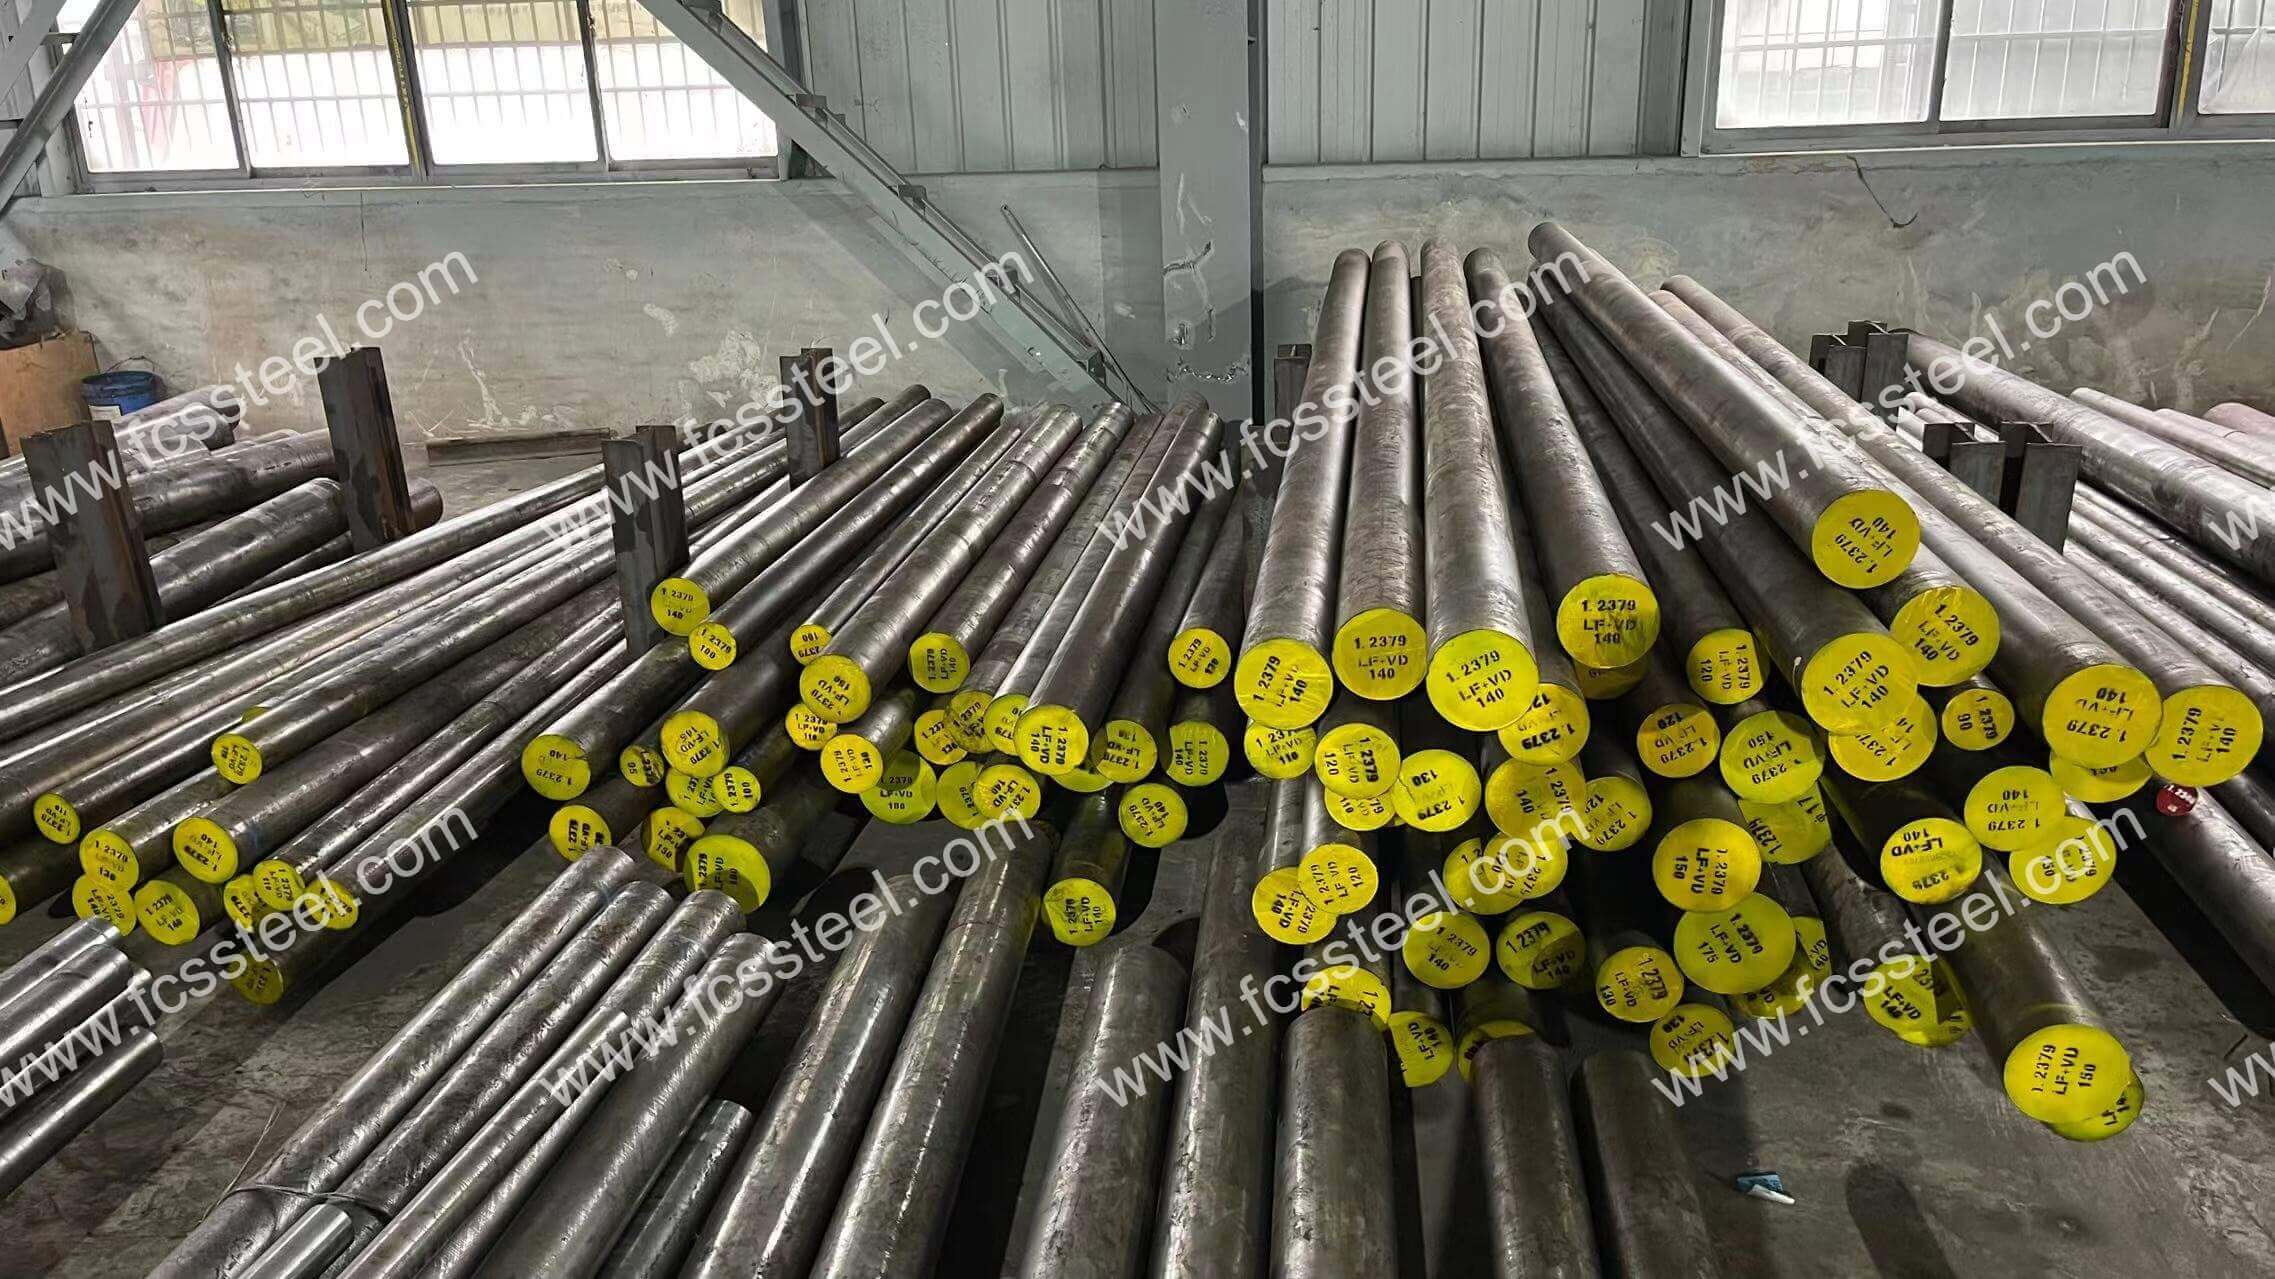
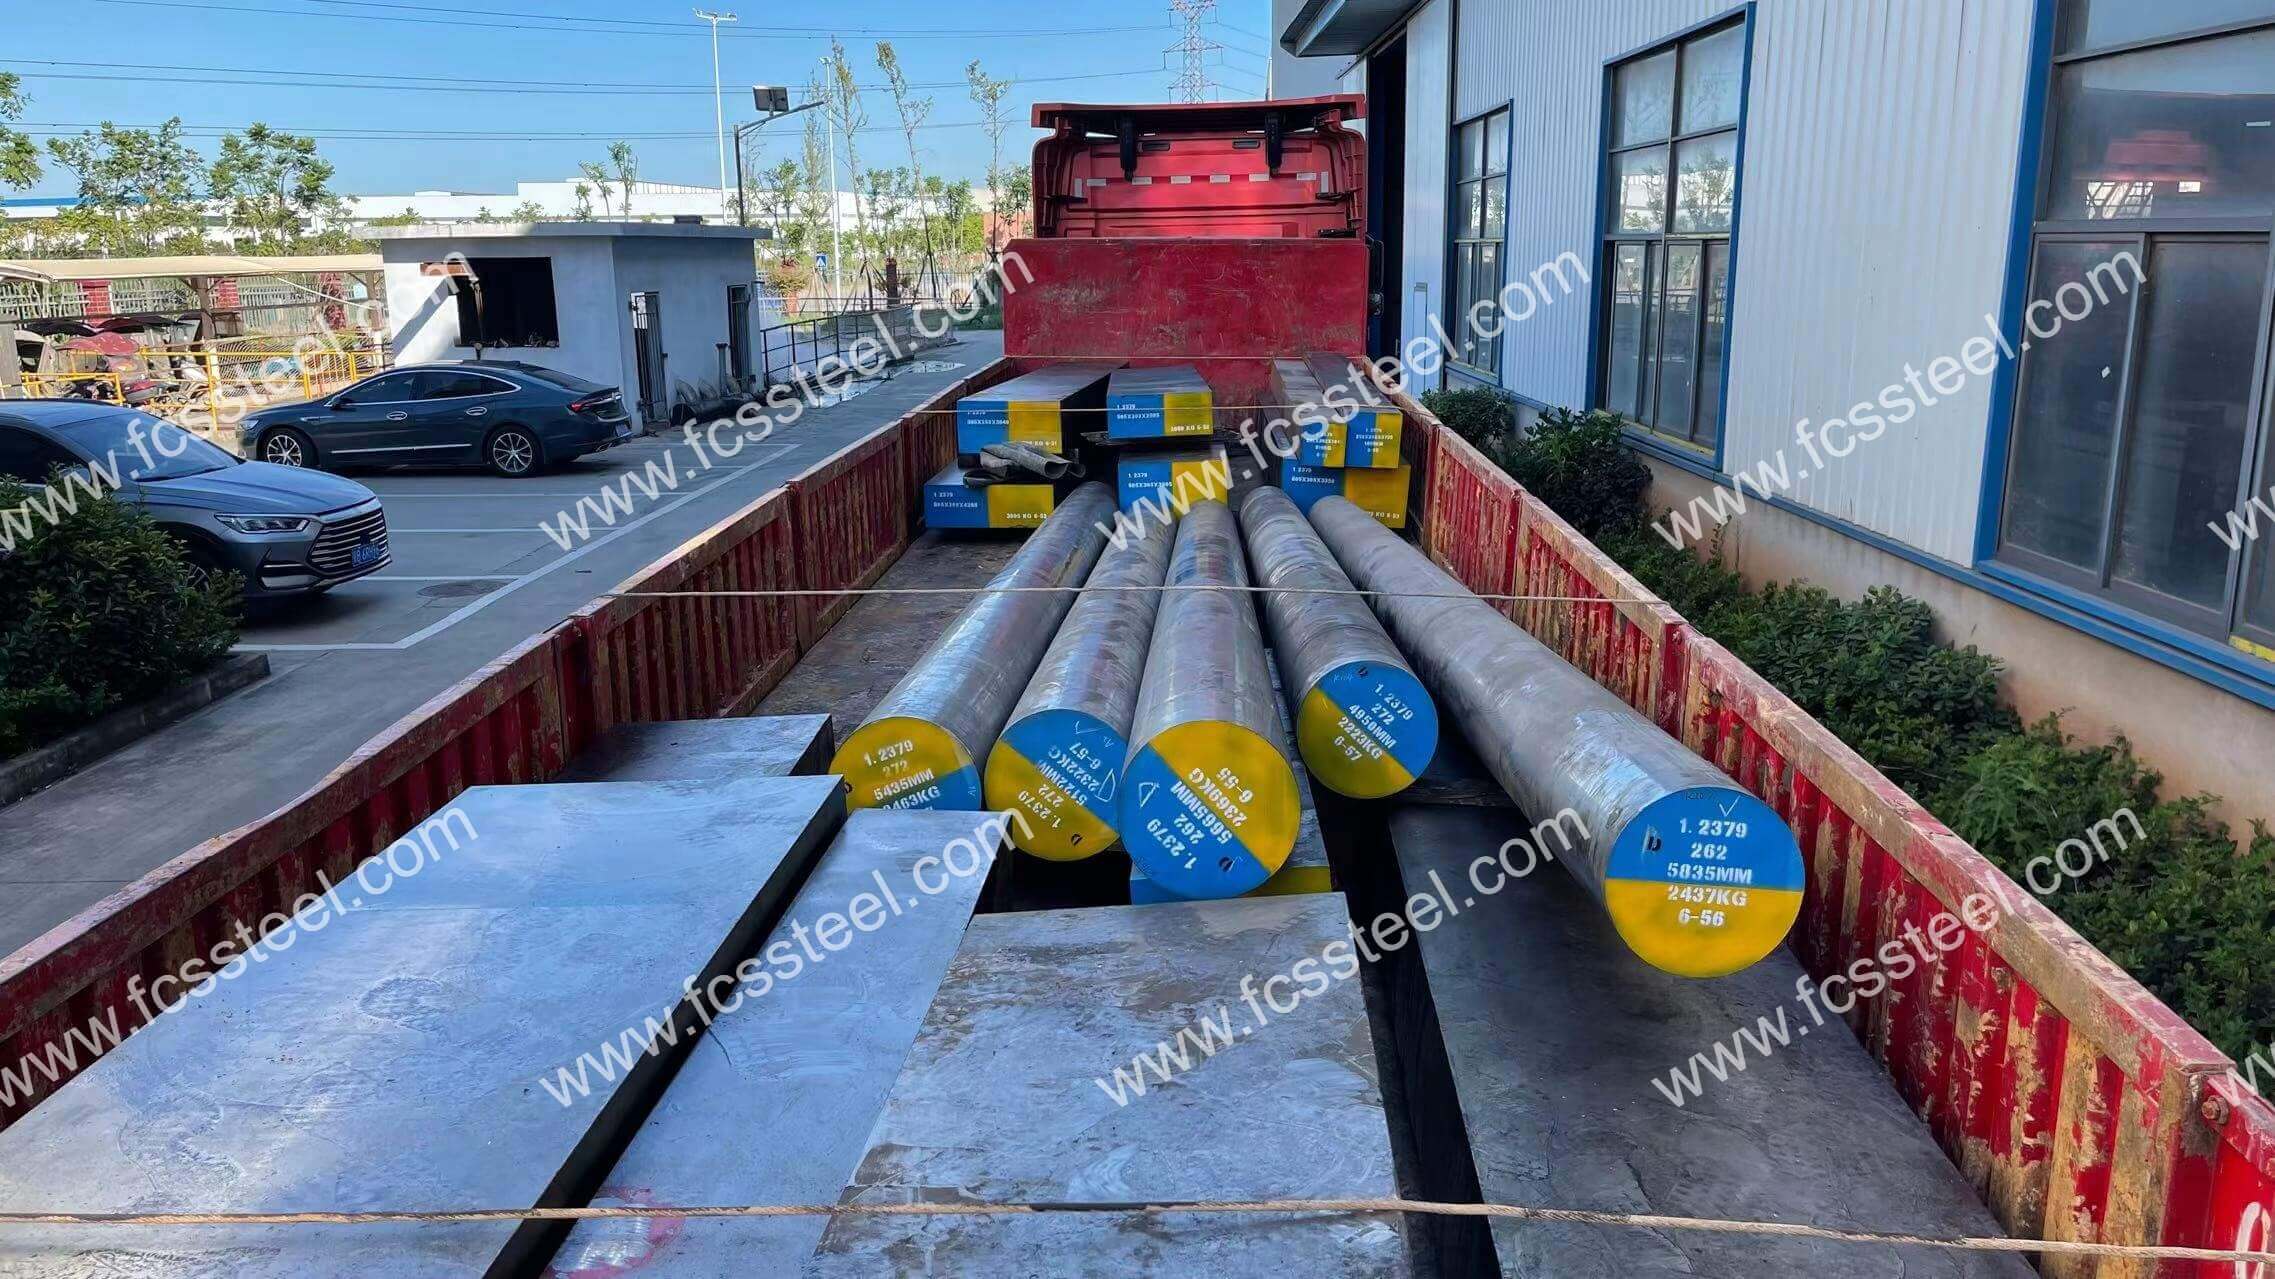
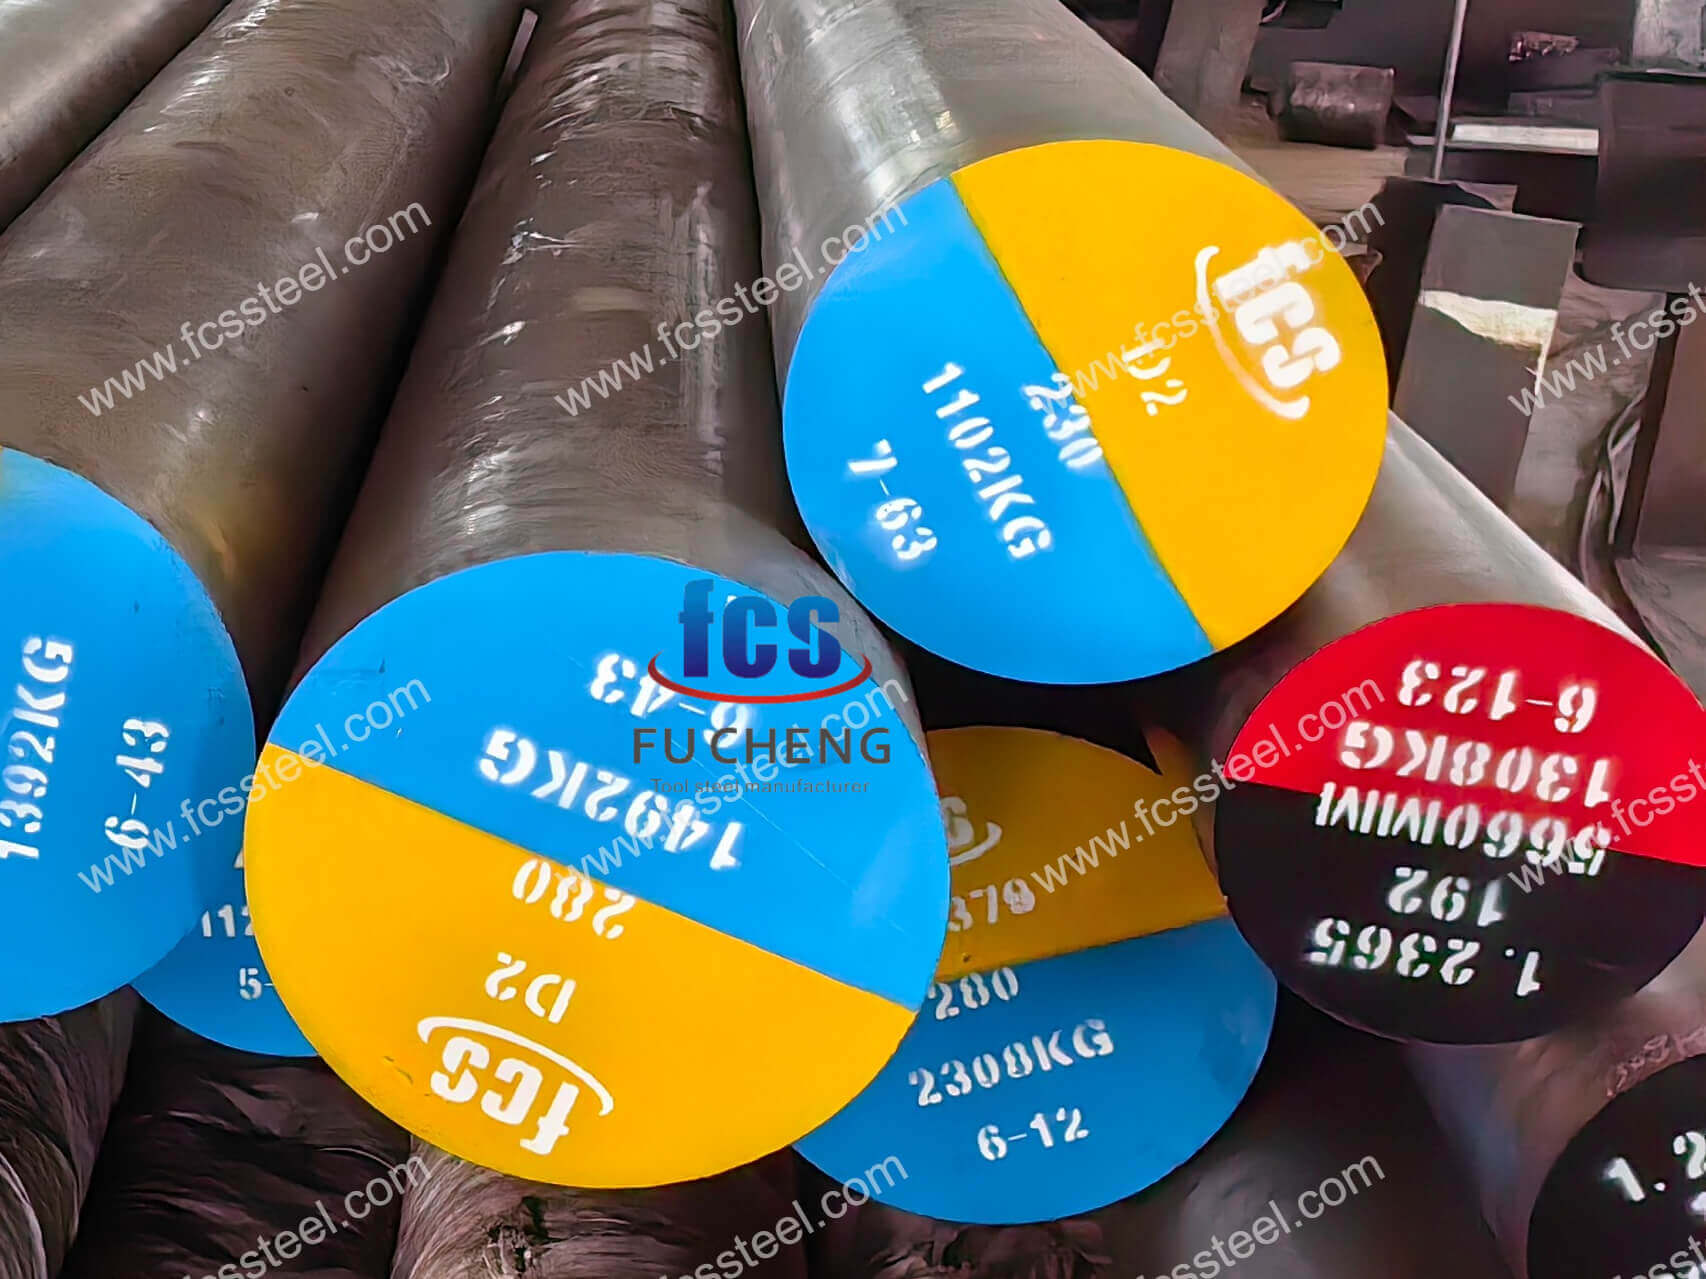
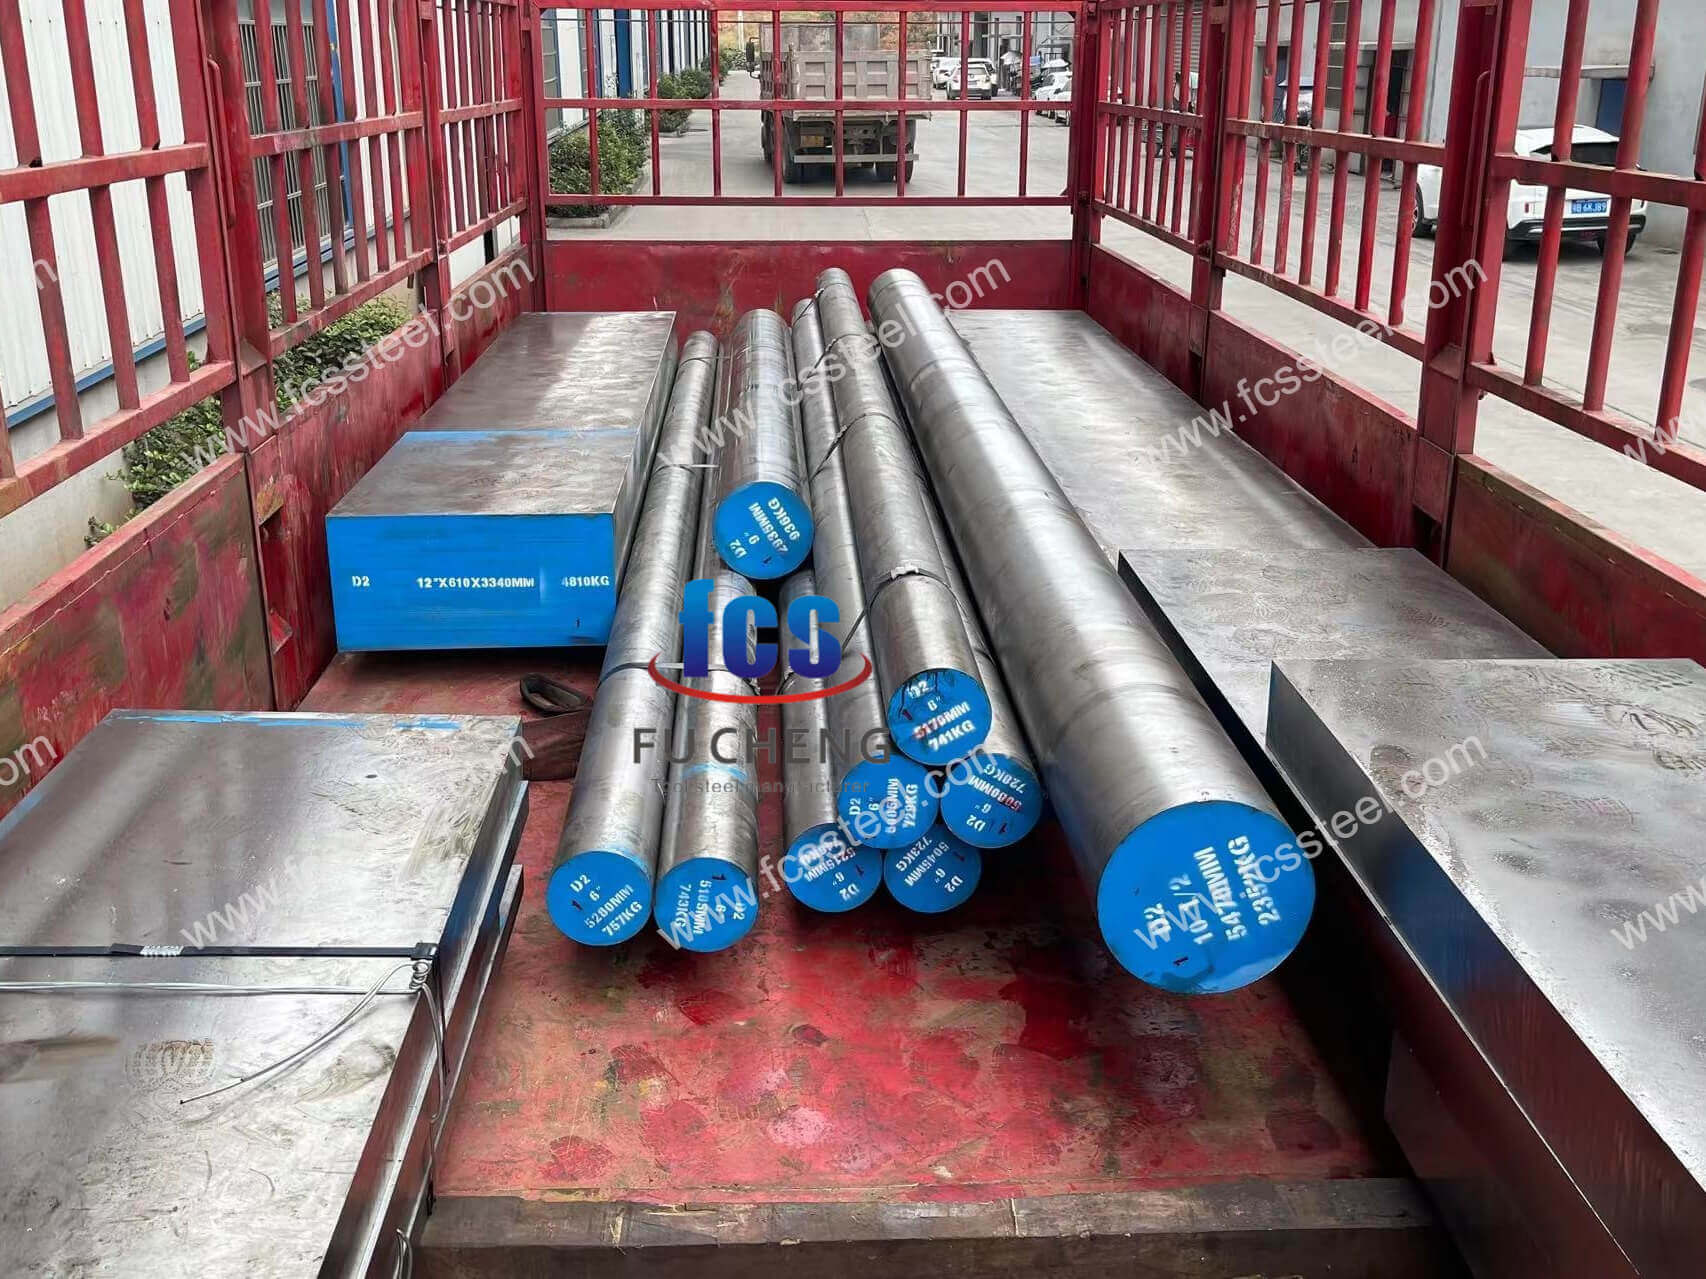
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2
Alatni čelik 1.2379/X155CrVMo12-1/D2 predstavlja vrhunac tehnologije alatnog čelika s visokim udjelom ugljika i kroma za hladnu obradu. Čelik 1.2379/X155CrVMo12-1/D2 ima izvrsnu otpornost na habanje, dobru tlačnu čvrstoću i srednju žilavost, što ga čini idealnim izborom za automobile. Poželjni materijal za najzahtjevnije primjene hladne obrade u elektroničkoj i preciznoj proizvodnoj industriji.
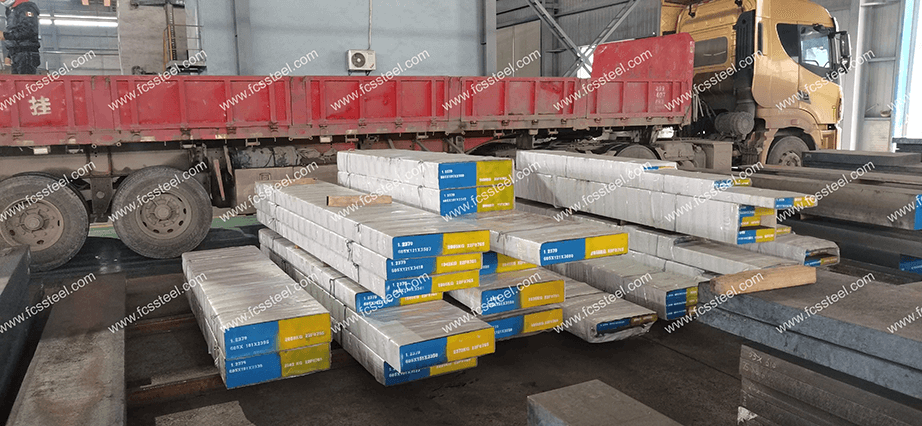
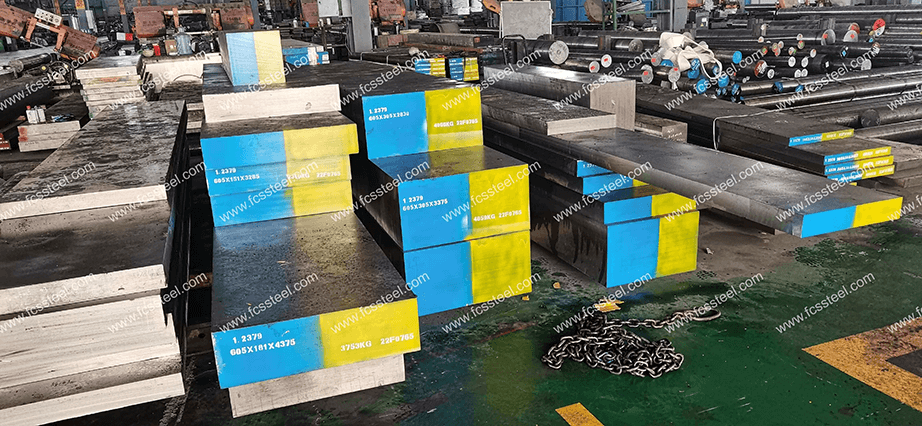
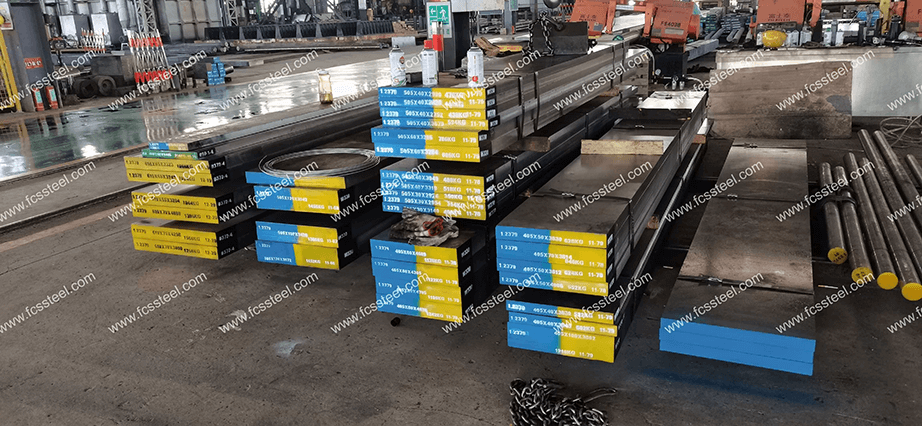
Tvornica FCS ne samo da ima veliki inventar ploča i okruglih šipki od alatnog čelika D2, već nudi i usluge rezanja po narudžbi. Ako imate bilo kakve zahtjeve za toplinsku obradu, možemo vam pružiti i profesionalne savjetodavne usluge.
1.2379 Čelik za hladnu obradu | X155CrVMo12-1 | Predstavljanje proizvoda D2
1.2379/X155CrMoV12-1 je vrsta alatnog čelika prema njemačkom standardu (DIN), koja pripada čeliku za hladnu obradu. Također je visokougljični i visokokromni alatni čelik za hladnu obradu. Njegova odgovarajuća kineska nacionalna standardna vrsta je Cr12Mo1V1, američka ASTM/AISI vrsta je D2, a japanska JIS vrsta je SKD11. Njegove metode taljenja i proizvodnje su EF + LF + VD + toplo valjani / toplo kovani + žareni. Čelik ima visoku tvrdoću, otpornost na habanje i žilavost, široko se koristi u industrijskim primjenama koje zahtijevaju dugotrajnu otpornost na habanje, kao i u proizvodnji kalupa za hladnu obradu i drugim područjima.
Zaključno, alatni čelik 1.2379 je vrsta čelika za hladnu obradu s izvrsnim performansama. Zahvaljujući razumnom kemijskom sastavu i procesu toplinske obrade, može zadovoljiti zahtjeve različitih radnih uvjeta. U praktičnoj primjeni, prema specifičnim uvjetima upotrebe i zahtjevima obrade, treba odabrati odgovarajući proces toplinske obrade i metode obrade kako bi se u potpunosti iskoristile njegove prednosti.
ASTM američki standardni alatni čelik D2 (europska klasa 1.2379) idealno je rješenje za proizvođače kako bi se suočili s izazovima trošenja alata u primjenama s visokim naprezanjem. Dok standardni alatni čelici prerano propadaju pri intenzivnoj upotrebi, što rezultira velikim zastojima i troškovima zamjene, alatni čelik D2 nudi izvrsnu otpornost na trošenje i dimenzijsku stabilnost čak i u najzahtjevnijim okruženjima.
Kao specijalizirani dobavljač alatnog čelika D2, FCS Factory ima na zalihi širok raspon veličina ploča i okruglih šipki kako bi osigurao trenutnu dostupnost za hitne proizvodne potrebe. Naše usluge s dodanom vrijednošću uključuju precizno rezanje po mjeri prema vašim točnim specifikacijama, kao i stručno vodstvo za toplinsku obradu kako bi se postigla optimalna tvrdoća (≤255 HBS) za vašu specifičnu primjenu.
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2 Vrste proizvoda i opcije
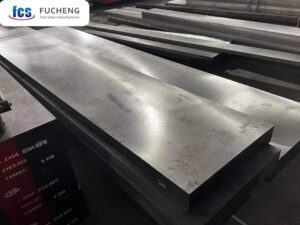
FCS Factory nudi vrhunski alatni čelik 1.2379/X155CrVMo12-1, D2 koji kombinira visokougljični i visokokromni sastav, što mu omogućuje da zadrži svoju oštricu i oblik tijekom tisuća proizvodnih ciklusa. Uravnoteženi sastav pruža izvrsnu prokaljivost uz minimiziranje deformacija tijekom toplinske obrade - ključni faktor u primjenama preciznih alata.
Bez obzira proizvodite li matrice za štancanje, industrijske oštrice za rezanje ili potrošne dijelove, alatni čelik 1.2379/X155CrVMo12-1, D2 tvrtke FCS Factory pruža pouzdanost performansi i produljeni vijek trajanja alata koji vam je potreban te podržava vaše globalne proizvodne pogone praktičnom međunarodnom dostavom.
Ispod je tablica koja prikazuje detalje o rasponu veličina, stanju površine i tolerancijama alatnog čelika 1.2479, D2, X155CrVMo12-1:
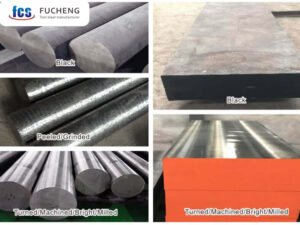
- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
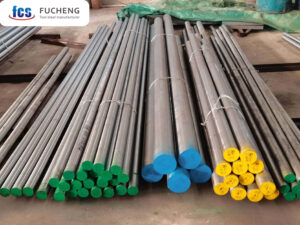
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- 1.2379,X155CrVMo12-1,D2 Hladno obrađeni čelik Elektroslaga ponovno taljenje (ESR): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2 Kemijski sastav
| Standardna/vrsta čelika | Kemijski sastav(%) | ||||||
| C | Si | Mn | Cr | Mo | V | ||
| ASTM | D2 | 1.40 ~ 1.60 | ≤ 0.60 | 0.10 ~ 0.60 | 11.00 ~ 13.00 | 0.70 ~ 1.20 | 0.70 ~ 1.10 |
| DIN/W-br. | X153CrMo12/1.2379 | 1.45 ~ 1.60 | ≤ 0.60 | 0.10 ~ 0.40 | 11.00 ~ 13.00 | 0.70 ~ 1.00 | 0.70 ~ 1.00 |
| ZIS | 11 SKD | 1.40 ~ 1.60 | ≤ 0.40 | ≤ 0.40 | 11.00 ~ 13.00 | 0.80 ~ 1.20 | 0.20 ~ 0.50 |
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2 postupak toplinske obrade
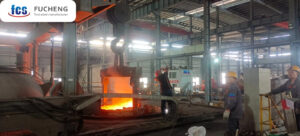
1. žarenje
Parametri procesa:
Temperatura zagrijavanja: 800-850 ℃, vrijeme zadržavanja 2-4 sata, s hlađenjem peći ispod 500 ℃, a zatim hlađenjem zrakom.
Tvrdoća nakon žarenja: ≤ 255HBS.
2. Gašenje
Parametri procesa:
Temperatura zagrijavanja: 1000-1050 ℃ (uobičajeno 1020-1040 ℃), vrijeme zadržavanja određuje se ovisno o veličini obratka, obično 30-60 minuta.
Hlađenje: hlađenje uljem ili zrakom (za male veličine ili jednostavni oblik obratka), veliki obratci mogu se postupno kaliti (hlađenje u slanoj kupki na 260-300 ℃ određeno vrijeme, a zatim hlađenje zrakom), kako bi se smanjio napon kaljenja i spriječile deformacije i pucanje.
3. Kaljenje
Parametri procesa:
niskotemperaturno otpuštanje: 150-250 ℃, izolacija 2-3 sata, hlađenje zrakom, tvrdoća otpuštanja od 58-62HRC, za kalupe koji zahtijevaju visoku tvrdoću i otpornost na habanje.
Srednjetemperaturno otpuštanje: 300-500 ℃, izolacija 2-3 sata, hlađenje zrakom, tvrdoća otpuštanja od 50-58HRC, može poboljšati žilavost, pogodno za kalupe izložene udarnom opterećenju.
Visokotemperaturno otpuštanje: 500 ℃ ili više, izolacija 2-3 sata, hlađenje zrakom, tvrdoća otpuštanja 45-50HRC, uglavnom zbog potrebe za većom žilavošću prilike.
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
Otpuštanje mora biti dovoljno kako bi se osiguralo uklanjanje unutarnjih naprezanja i kako bi se izbjeglo lomljenje kalupa zbog oslobađanja naprezanja tijekom upotrebe. Za velike kalupe ili obratke složenih oblika može se koristiti višestruko otpuštanje.
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2 Kontrola kvalitete
1. Inspekcija stanja površine
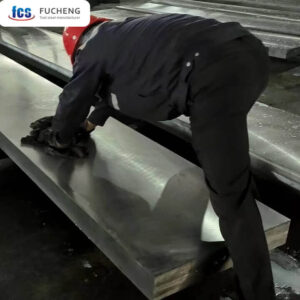
Tvornica FCS ima vrlo strog tim za inspekciju kvalitete, pažljivo ćemo provjeriti stanje površine svakog komada alatnog čelika kako bismo osigurali da je čelična površina bez pukotina, nabora, čvorova, oksidirane kože, rupica, ogrebotina i drugih nedostataka.
2. Ispitivanje kemijskog sastava
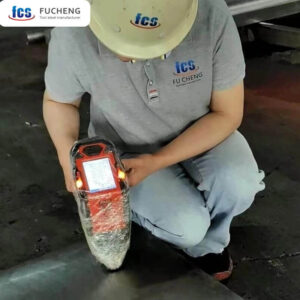
Kako bismo provjerili ispunjava li sadržaj legirajućih elemenata standardne zahtjeve i zaštitili temeljna mehanička svojstva materijala, omogućit ćemo osoblju korištenje spektrometra s direktnim očitavanjem punog spektra za istovremenu analizu više elemenata. Uzorkovanje treba ukloniti površinski oksidacijski sloj, koristeći blok uzorak za stimuliranje ispitivanja.
3. Inspekcija dimenzija i tolerancija
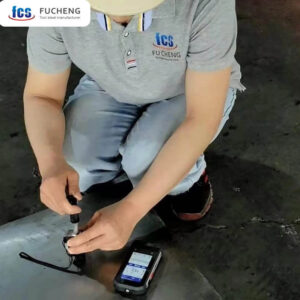
Tvornica FCS koristit će profesionalne mjerne alate za pregled dimenzija i tolerancija čelika kako bi se osigurala usklađenost s ugovornim zahtjevima kupca. Odgovarajući mjerači bit će odabrani prema zahtjevima dimenzijske točnosti, uključujući mjernu traku, visokoprecizna pomična mjerila (0.02 mm), mikrometre (0.001 mm) i posebne inspekcijske mjerače. Stavke pregleda obuhvaćaju: promjer, debljinu, širinu, duljinu, promjer rupe, dimenzije zakošenja itd., kako bi se osiguralo da tolerancije i dimenzije zadovoljavaju ugovorne zahtjeve.
4. Ispitivanje tvrdoće
Naša tvornica FCS koristit će profesionalni tester tvrdoće za testiranje tvrdoće čelika kako bi se osiguralo da ispunjava ugovorne zahtjeve kupca.
5.Ultrazvučno ispitivanje
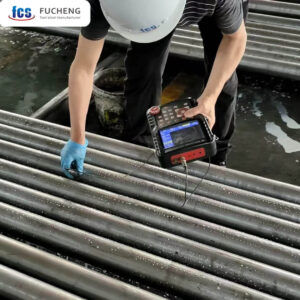
Standard ultrazvučnog ispitivanja (UT standard ispitivanja) je: rujan 1921.-84. klasa 3 D/d,E/e.
Tvornica FCS koristi ultrazvučnu opremu za ispitivanje kako bi otkrila makro nedostatke unutar materijala (kao što su pukotine, rupe od skupljanja, inkluzije, bijele mrlje itd.), a svaki komad okruglog čelika i ploče bit će pregledan drugim testom otkrivanja nedostataka prije otpreme kako bi se osigurala kvaliteta prije otpreme.
6. Inspekcija mikrostrukture
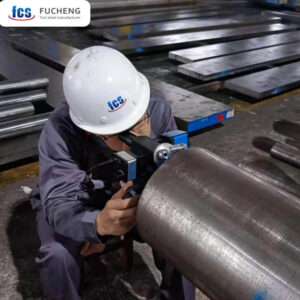
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
Tvornica FCS će koristiti komparativnu metodu za određivanje veličine zrna austenita uspoređujući mikrostrukturu uzorka sa standardnom tablicom ocjenjivanja, kako bi se osiguralo da ispunjava zahtjeve kupca.
1.2379 Čelik za hladnu obradu | X155CrVMo12-1 | D2 Tehničke specifikacije
| Svojstvo | Specifikacija AISI D2 / 1.2379/X153CrMo12 | Metoda ispitivanja |
| Gustoća | 7.7 g / cm3 | ASTM B311 |
| Tvrdoća (žarena) | ≤255 HB | ASTM E10 |
| Tlačna čvrstoća | 2200 MPa (na 60 HRC) | ASTM E9 |
| Vlačna čvrstoća | 1700-1800 MPa (pri 60 HRC) | ASTM E8 |
| Elastični modul | 210 GPa | ASTM E111 |
| Toplinska vodljivost | 20 W/m · K | ASTM E1461 |
| Koeficijent toplinske ekspanzije | 10.4 x 10⁻⁶ /K (20-100 °C) | ASTM E228 |
| Ocjena obradivosti | 35-40% (u odnosu na 1% ugljičnog čelika) | Usporedno testiranje |
| Ocjena mljevenja | dobro | Usporedno testiranje |
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2 Primjene proizvoda
Kalupi za hladnu obradu : kao što su kalupi za štancanje (za probijanje, savijanje, duboko vučenje i druge procese), kalupi za hladno savijanje, kalupi za hladno ekstrudiranje itd., koji se mogu koristiti za obradu metalnih materijala veće tvrdoće, kao što su nehrđajući čelik, čelik visoke čvrstoće itd.
Mjerila i alati : za izradu visokopreciznih mjerila, kao što su pomični mjerila, mikrometri itd.; kao i alata, kao što su alati za rezanje, provrtne glave itd., za prigode koje zahtijevaju visoku otpornost na habanje i preciznost.
Kalupi za hladno oblikovanje
Kalupi za utiskivanje : koriste se za izradu čeličnih ploča i ploča od nehrđajućeg čelika velike debljine (npr. više od 2 mm), kao što su kalupi za utiskivanje automobilskih obloga, električni strojevi, kalupi za utiskivanje silicijskih čeličnih limova itd. Kalupi za utiskivanje: koriste se za utiskivanje čeličnih ploča velike debljine (npr. iznad 2 mm), kao što su kalupi za utiskivanje automobilskih obloga, kalupi za utiskivanje silicijskih čeličnih limova elektromotora itd. Zbog visoke otpornosti na habanje i velike čvrstoće, mogu izdržati dugotrajno opterećenje utiskivanja i smanjiti rizik od habanja i loma kalupa.
Kalupi za hladno sabijanje : u procesu hladnog sabijanja vijaka, matica i drugih pričvršćivača, kalupi moraju izdržati vrlo visoki tlak i trenje. Visoka tvrdoća i otpornost na habanje alatnog čelika 1.2379 čine ga idealnim materijalom za kalupe za hladno sabijanje, što osigurava dimenzijsku točnost i kvalitetu površine pričvršćivača.
Alati za hladno ekstrudiranje : Koriste se za izradu hladno ekstrudiranih dijelova od obojenih metala poput aluminijskih legura i legura bakra, poput zupčanika i ležajnih prstenova. Dobra žilavost i svojstva protiv umora čelika omogućuju mu stabilan rad u složenim stanjima naprezanja.
Mjerila i alati za rezanje
Mjerilaizrada visokopreciznih mjerača, čepova za mjerenje, kartičnih mjerača itd., koji se koriste za mjerenje točnosti veličine i oblika obradaka. Zbog dobre dimenzijske stabilnosti i visoke otpornosti na habanje, može dugo održavati točnost mjerača.
Alati za rezanjeKao što su provrtači, razvrtači, nareznici itd., koriste se za obradu visokopreciznih rupa i navoja. Pri rezanju tvrđih materijala, visoka otpornost na habanje i otpornost na omekšavanje alatnog čelika 1.2379 može značajno poboljšati vijek trajanja alata.
Ostala područja
U nekim slučajevima, kada je potrebna visoka tvrdoća, otpornost na habanje i određeni stupanj žilavosti u proizvodnji mehaničkih dijelova, može se koristiti i alatni čelik 1.2379, kao što je obloga otporna na habanje, vodilica stupa i čahura.
1.2379 Čelik za hladnu obradu |X155CrVMo12-1 | D2 Tablica konkurentskih prednosti
| Karakteristike | 1.2379/X155CrVMo12-1/D2 Alatni čelik tvornice FCS | Standardni alatni čelik | Vrhunski konkurentski proizvodi |
| Ocjena otpornosti na habanje | 9/10 | 6/10 | 8/10 |
| Dostupnost inventara | Velika zaliha | Ograničene zalihe | Razlikuje se ovisno o dobavljaču |
| Smjernice za toplinsku obradu | Sveobuhvatno vodstvo i podrška | Osnovne smjernice | Ograničena podrška |
| Tehničke konzultacije | Besplatne stručne konzultacije | ograničen | optužen |
| Certifikacija materijala | Standardna potpuna certifikacija | Pruža se po potrebi | Pruža se po potrebi |
| Međunarodna dostava | Globalna logistička mreža | Ograničena odredišta | Regionalni fokus |
Priče o uspjehu kupca
Preskočite posredničku vezu, nabavljajte iz tvornice, smanjite troškove nabave i poboljšajte konkurentnost na tržištu.
Informacije o strukturi cijena
Služimo svijetu, prodaja cijelih ormara, veleprodajna cijena tvornice.
Često postavljana pitanja
P: Koje su razlike između čelika klase 1.2379 i SKD11?
A: 1.2379 je njemački standard, dok je SKD11 japanski standard. Oba imaju slične komponente, performanse i scenarije primjene.P: Koje su razlike između standarda 1.2379 i klase za pretapanje elektrotroskom?
A: Klasa elektroslaga za pretapanje 1.2379 ima veću čistoću, manje segregacije i bolje performanse, dok je standardna klasa nešto lošija.P: Koje su razlike između alatnih čelika D2 i A2 u primjeni u kalupima?
A: Iako su oba čelika opće namjene, D2 ima veći sadržaj ugljika i kroma od A2, što nudi bolju otpornost na habanje i zadržavanje oštrice. Međutim, A2 ima nešto bolju žilavost. Za primjene koje se uglavnom fokusiraju na abrazivno habanje, D2 je superiorniji. Za primjene s udarnim opterećenjima ili udarima, A2 može biti prikladniji.P: Kako mogu odrediti debljinu D2 lima potrebnu za moju primjenu?
A: Odgovarajuća debljina ovisi o više čimbenika, uključujući nepoduprti raspon, primijenjenu silu, potrebnu krutost i potencijalni otklon. Naš tehnički tim može vam pomoći u izračunu na temelju vaših specifičnih parametara primjene.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |