SKD2 alatni čelik
SKD2 je visokougljični i visokokromni čelik za hladnu preradu koji je u skladu s japanskim industrijskim standardom (JIS G 4404-2006) i klasificiran je kao reinitni čelik među legiranim alatnim čelicima. Njegov kemijski sastav temelji se na visokougljičnom i visokokromnom udjelu, uz dodatak molibdena, mangana, silicija i drugih elemenata, uz strogu kontrolu sadržaja nečistoća fosfora i sumpora. Ima visoku prokaljivost i nisku toplinsku vodljivost (oko 13.3 W/mK na 23°C).
SKD2 formira martenzitnu organizaciju nakon toplinske obrade kaljenjem (hlađenje uljem na 960-1000°C) i popuštanjem (180-350°C), s difuzno raspoređenim kromovim karbidima koji mu daju vrlo visoku tvrdoću i otpornost na habanje (do 62-64 HRC nakon toplinske obrade), ali relativno nisku udarnu žilavost.137 Tvrdoća materijala mu je 230-255 HBW u okaljenom stanju, s visokom prokaljivošću i niskom toplinskom vodljivošću (oko 13.3 W/mK na 23°C)1910. Relativno niska udarna žilavost. Bit dizajna materijala je korištenje visokih kromovih karbida za poboljšanje otpornosti na habanje i dimenzijske stabilnosti, prikladno za uvjete visokog opterećenja na sobnoj temperaturi, ali plastičnost je ograničena.
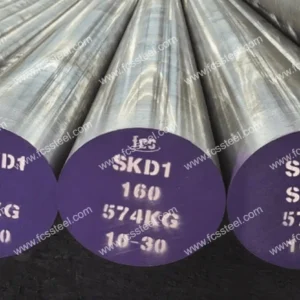
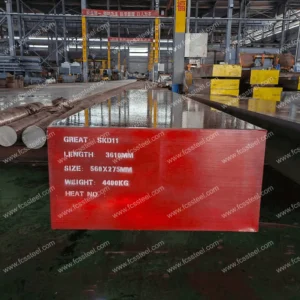
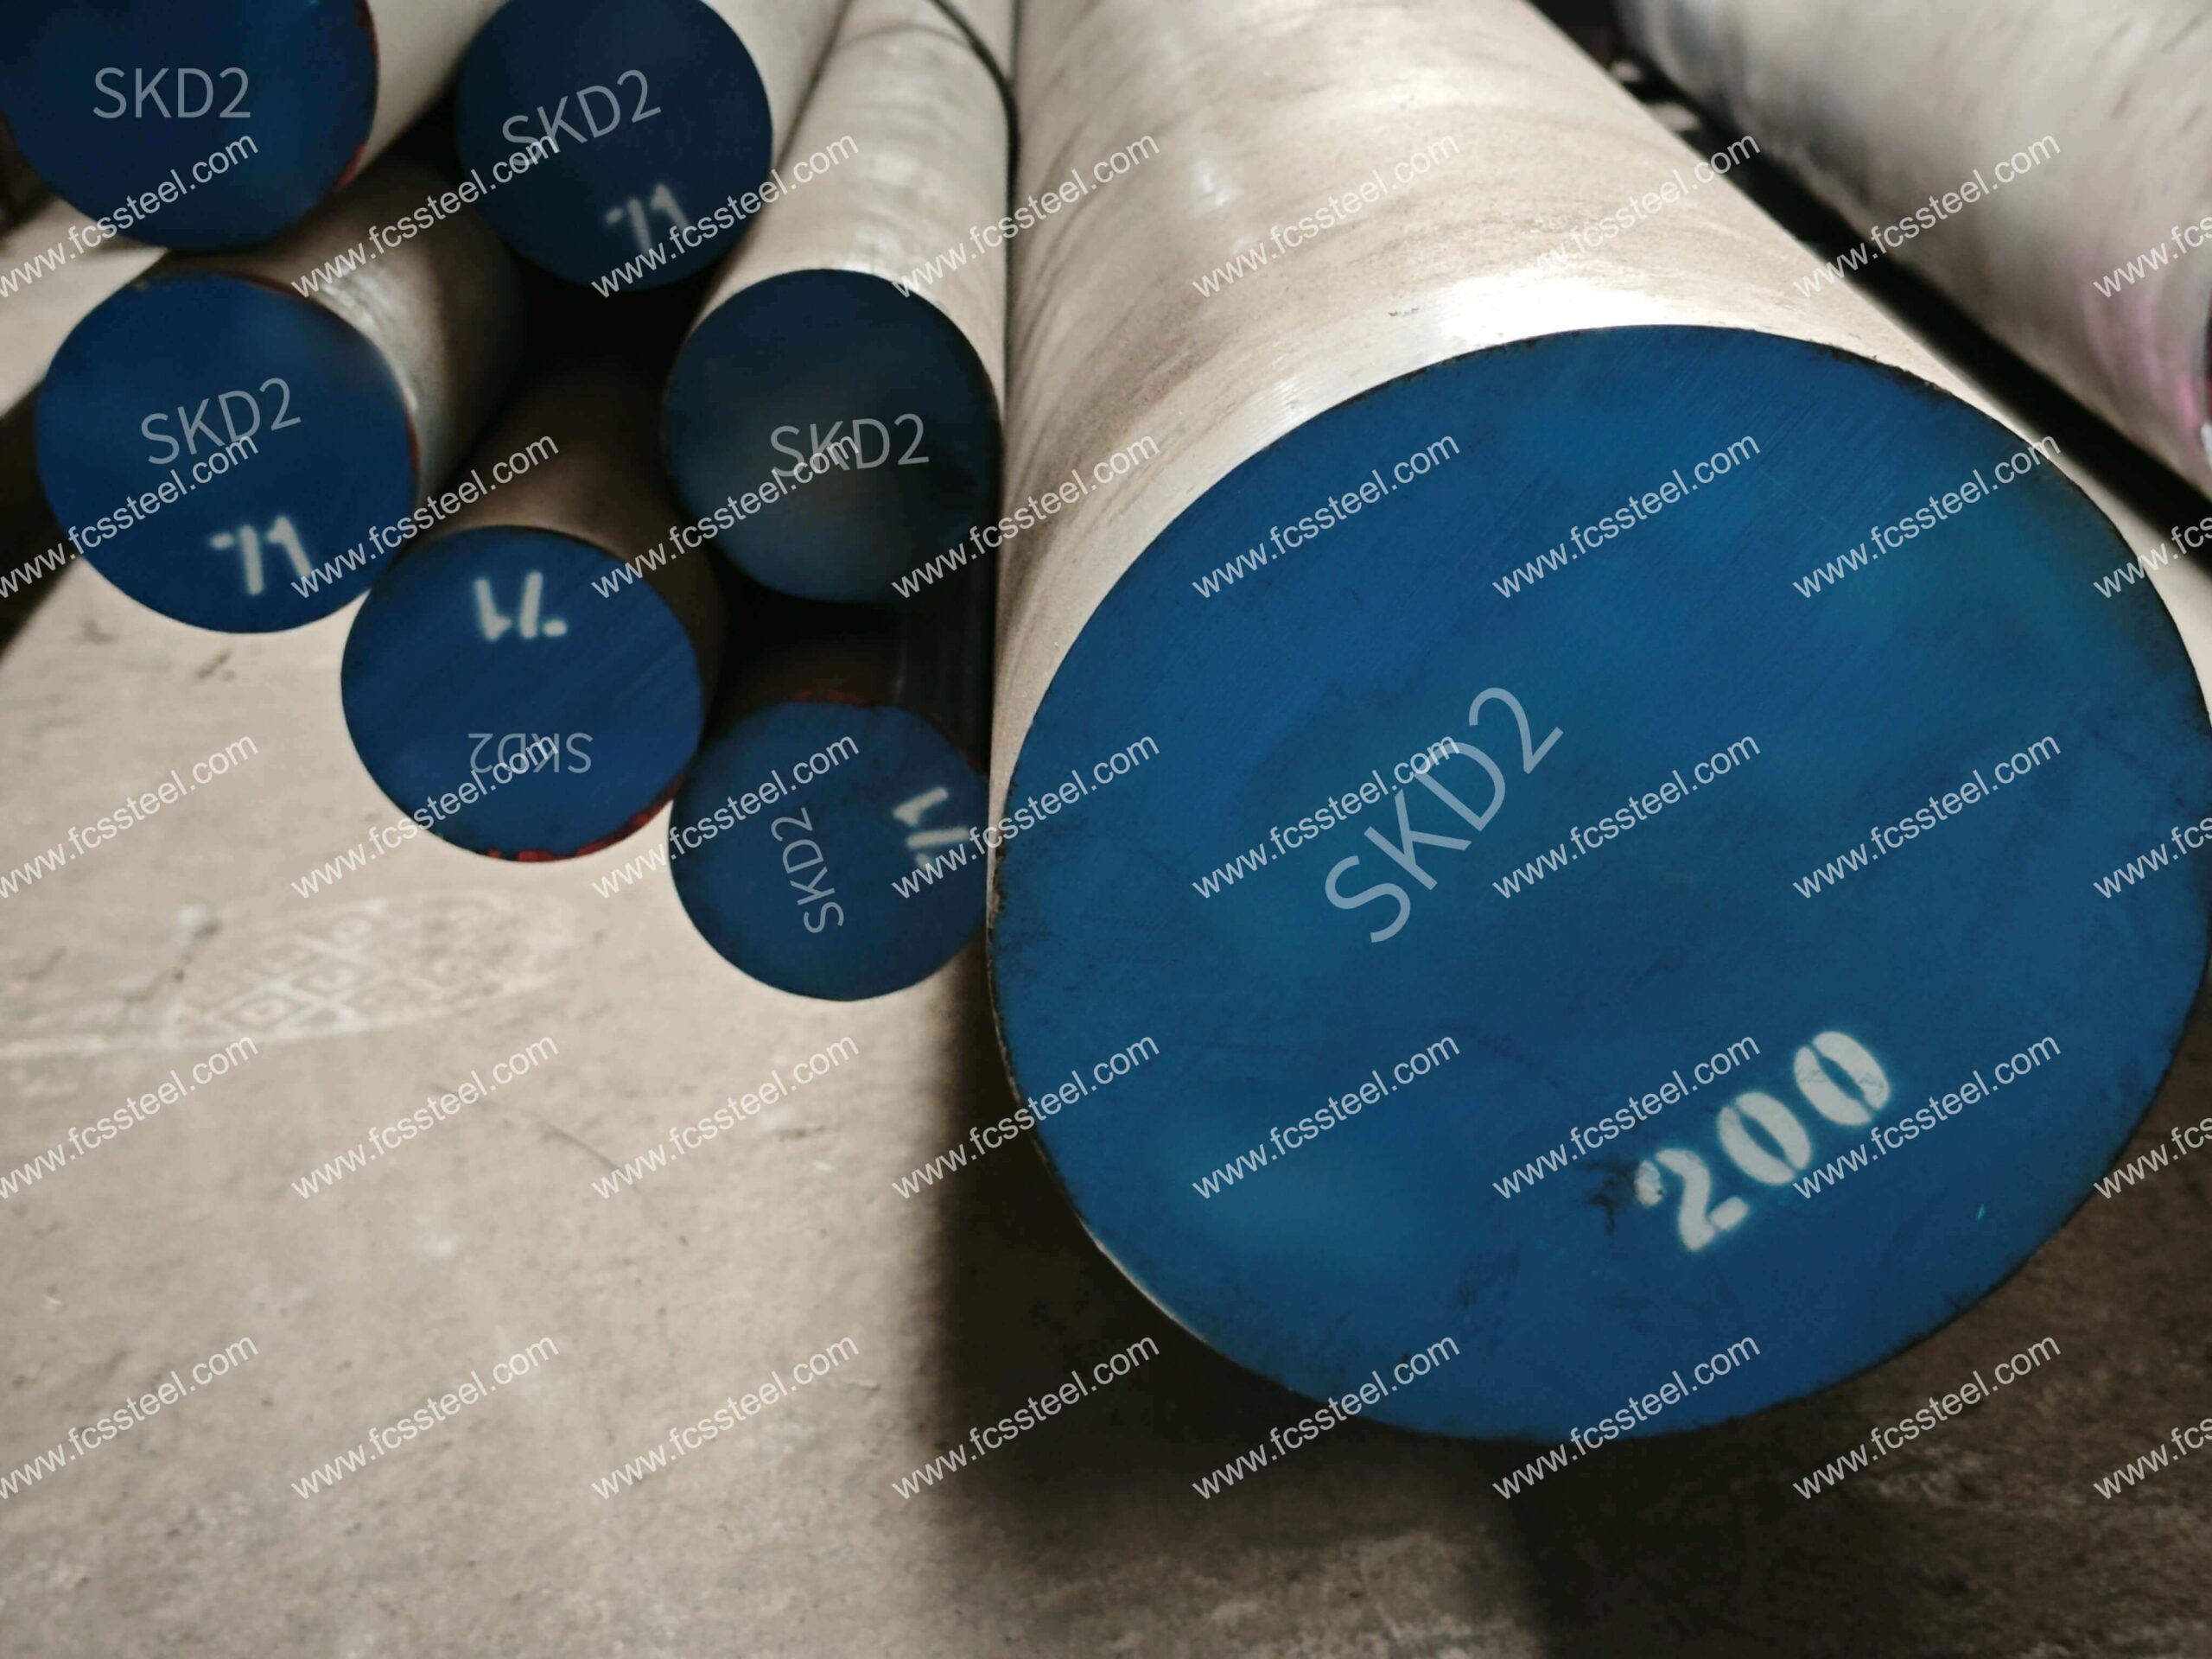
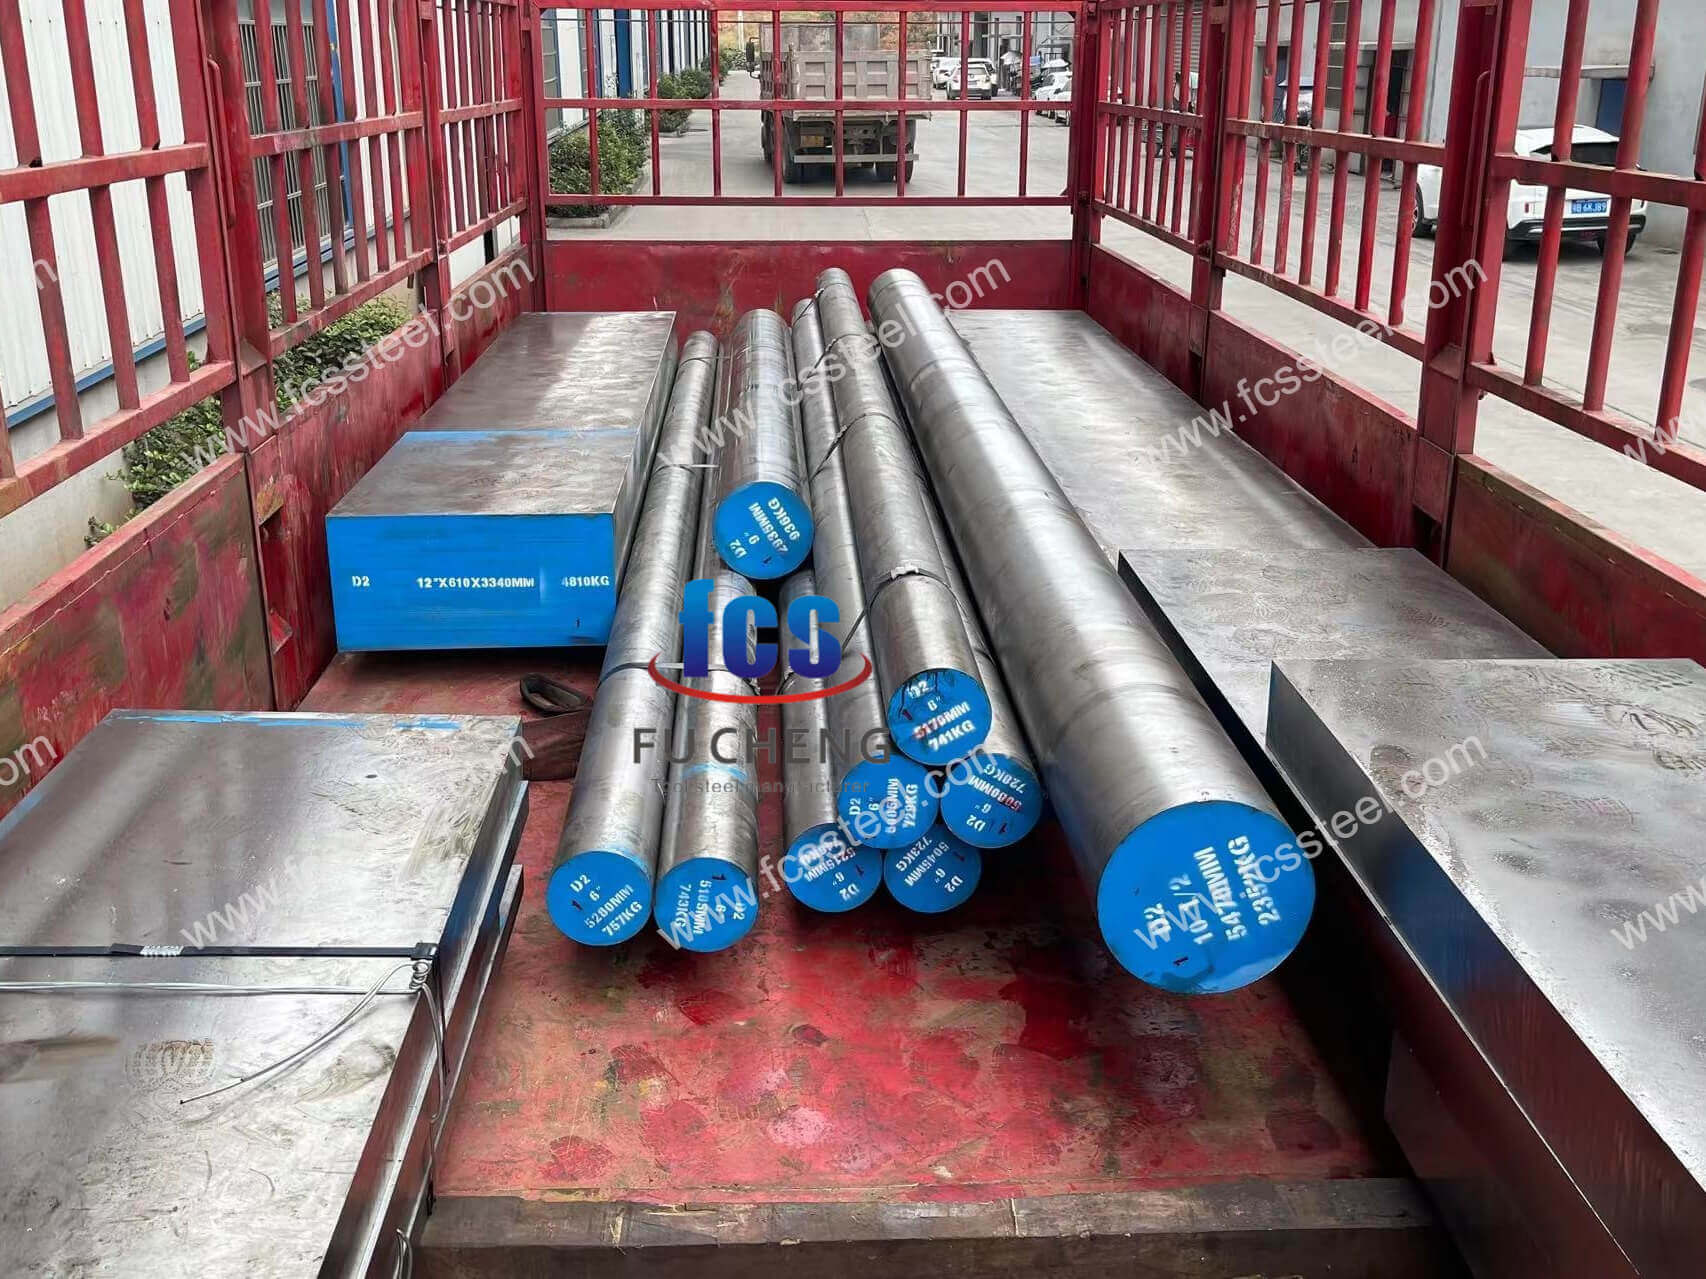
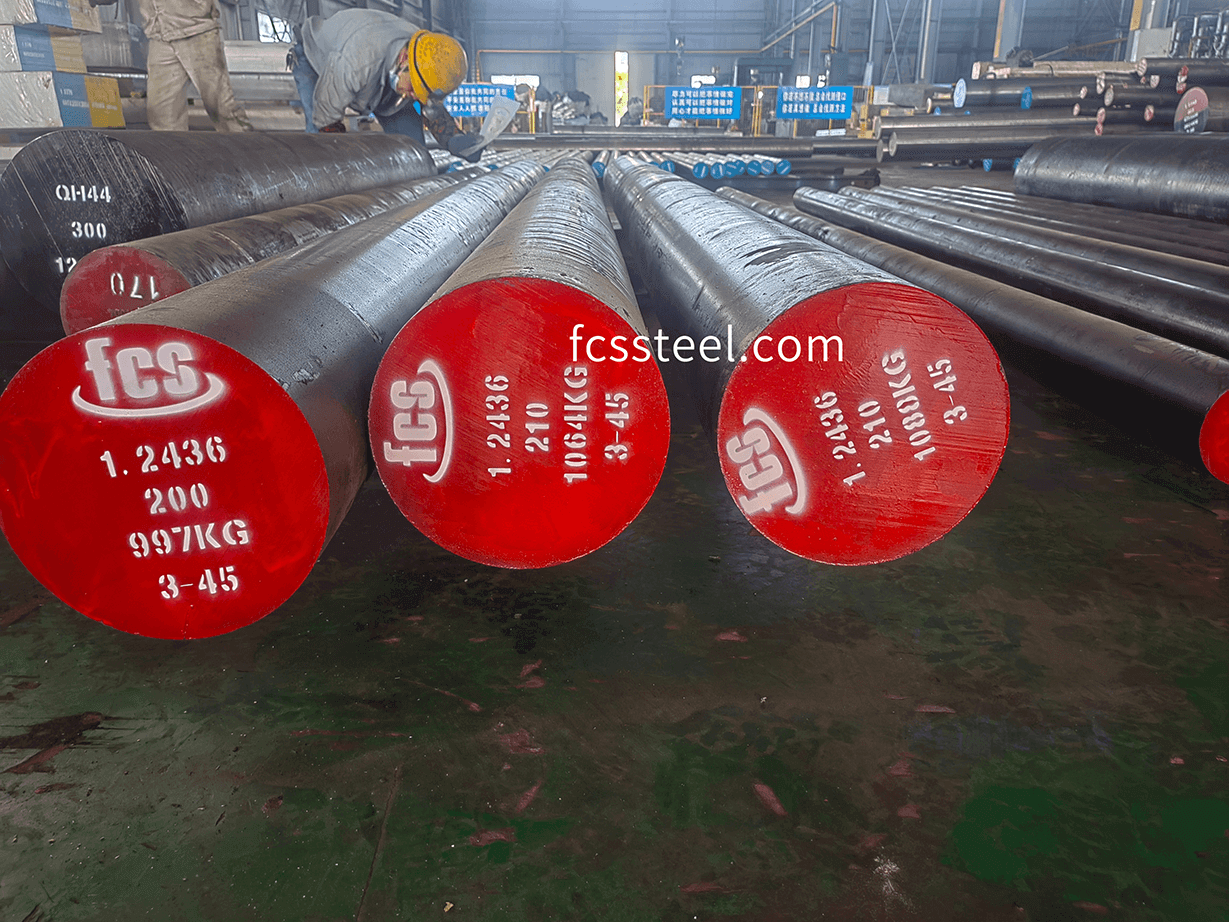
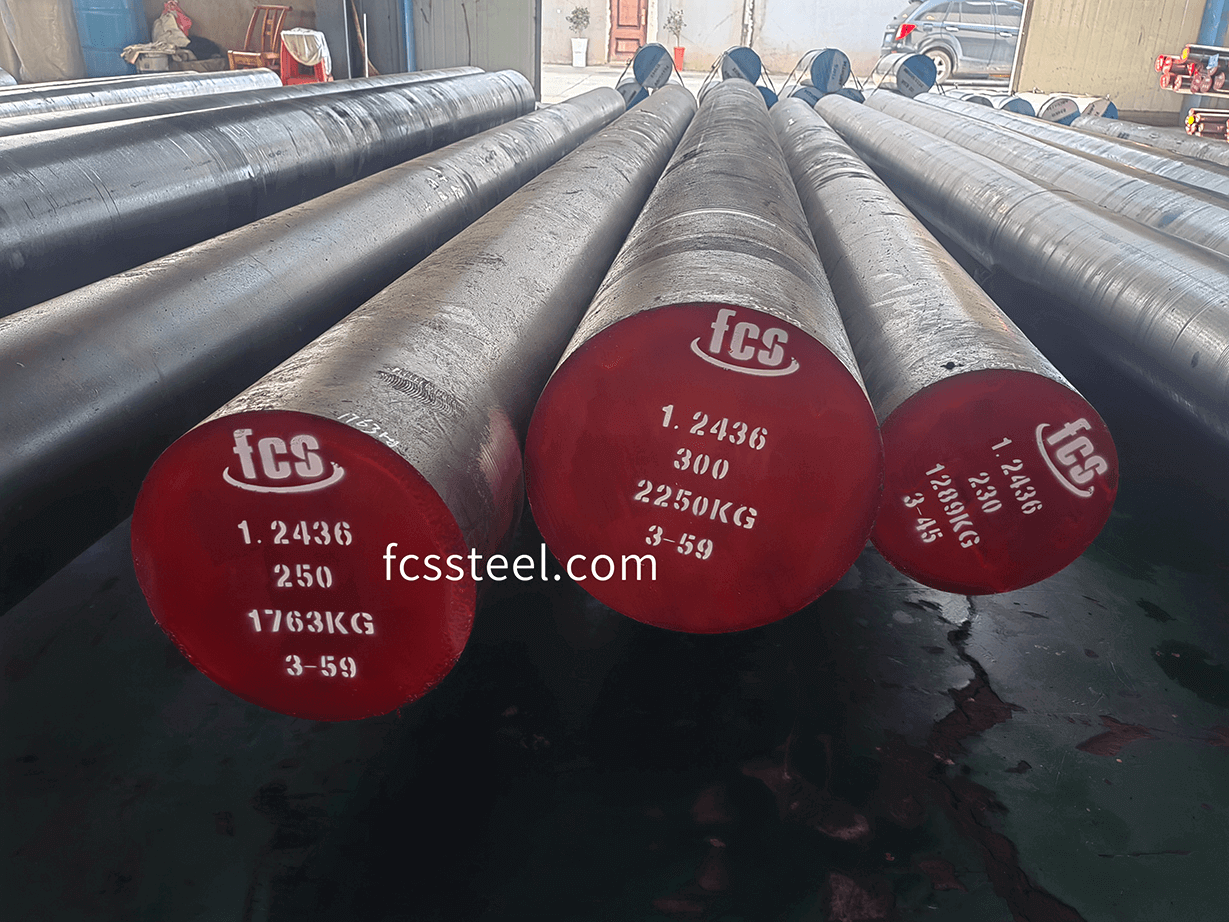
FCS nudi alatni čelik SKD2 kako bi pružio vrhunske performanse za primjene s visokim naprezanjem, uključujući kalupe za rezanje, alate za oblikovanje i alate za precizno rezanje. Dostupan je u širokom rasponu oblika, uključujući okrugle i pločaste, te dolazi s prilagođenim uslugama strojne obrade i toplinske obrade.
Uvod u proizvod od alatnog čelika SKD2

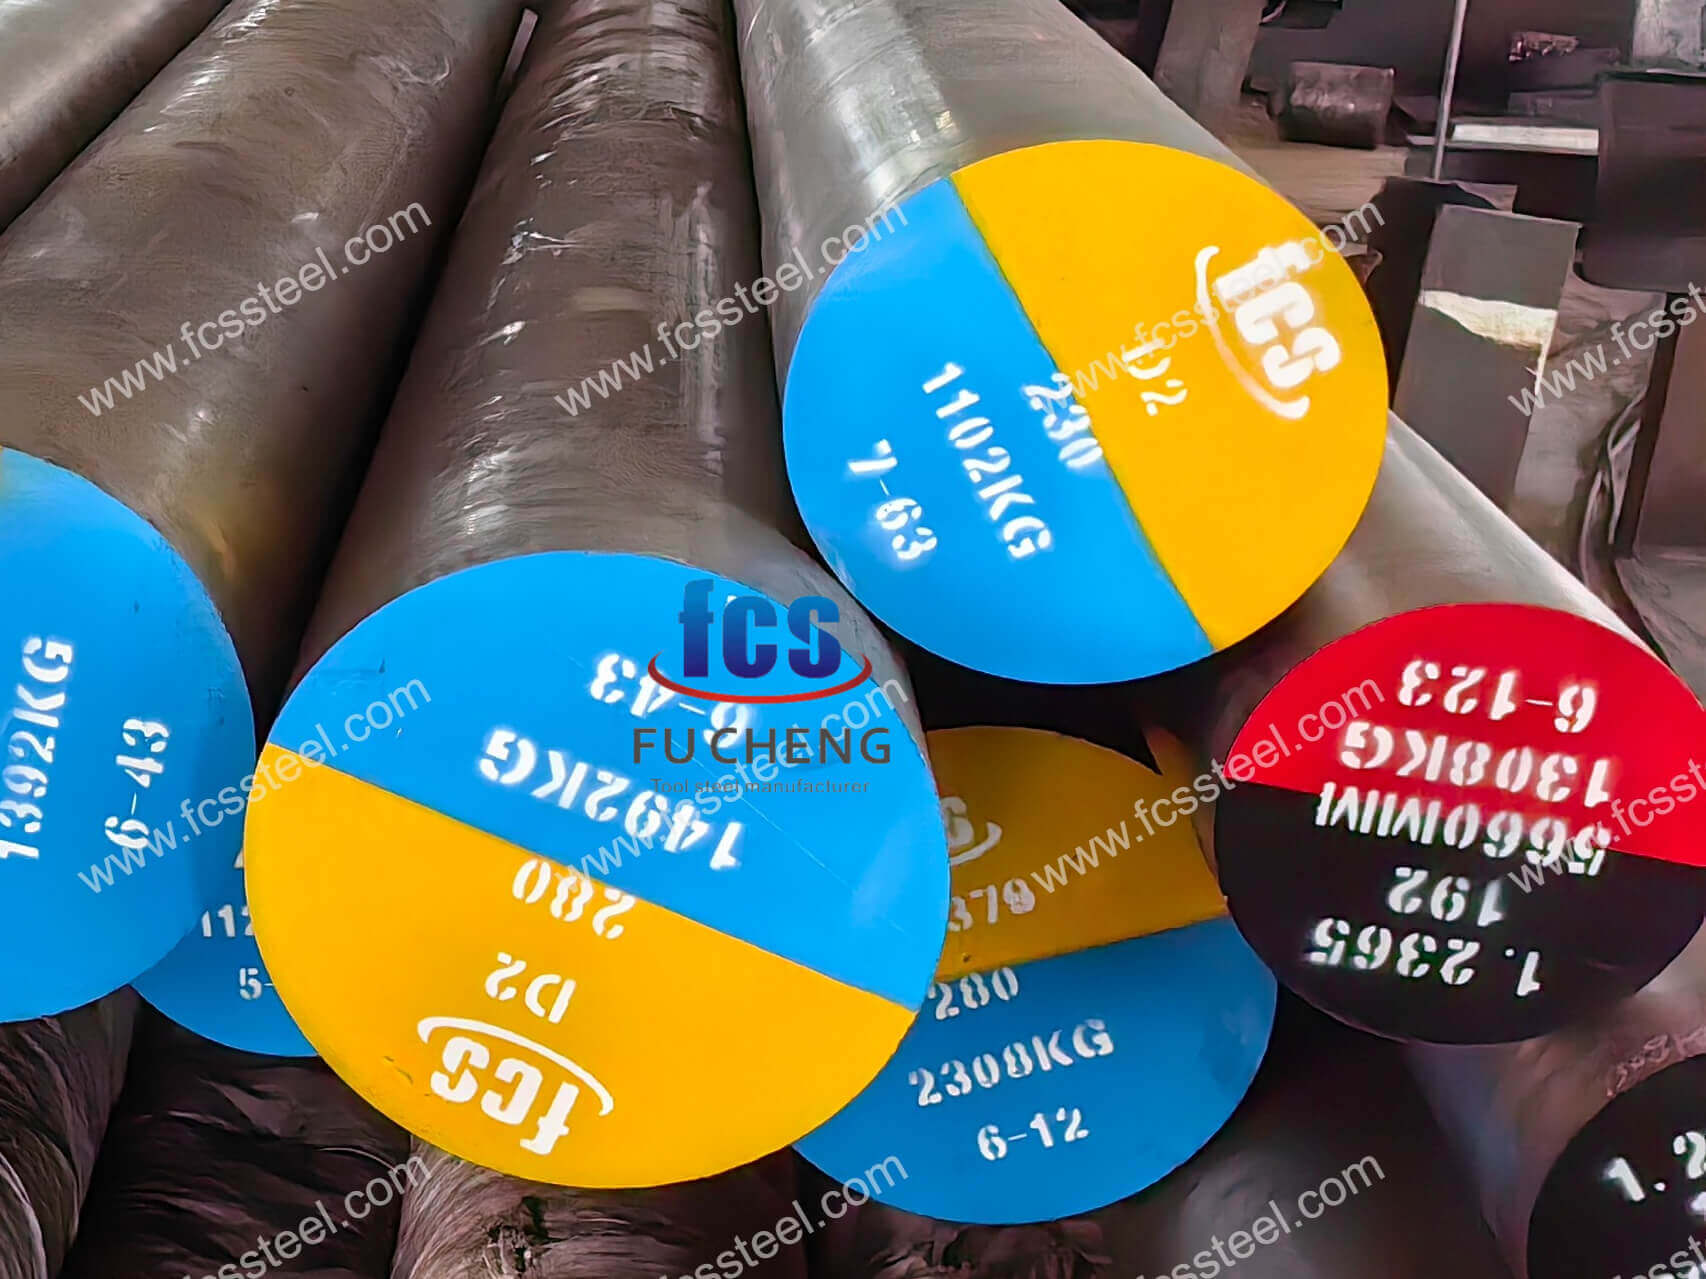
Alatni čelik SKD2 je japanski JIS standardni visokougljični čelik za hladnu obradu s visokim udjelom kroma, koji pripada vrsti čelika Rheinzite, a odgovara njemačkom DIN standardu 1.2436 (X210CrW12) , američkom ASTM/AISI standardu D2 i kineskom britanskom standardu Cr12Mo1V. Alatni čelik SKD2 ističe se u primjenama koje zahtijevaju izvrsnu otpornost na habanje, visoku tlačnu čvrstoću i dobru dimenzijsku stabilnost. FCS TOOL STEEL kao pouzdani dobavljač SKD2 čelika, nudimo širok raspon materijala opće namjene u raznim oblicima, uključujući ploče i okrugle šipke.
Vrste i opcije alatnog čelika SKD2
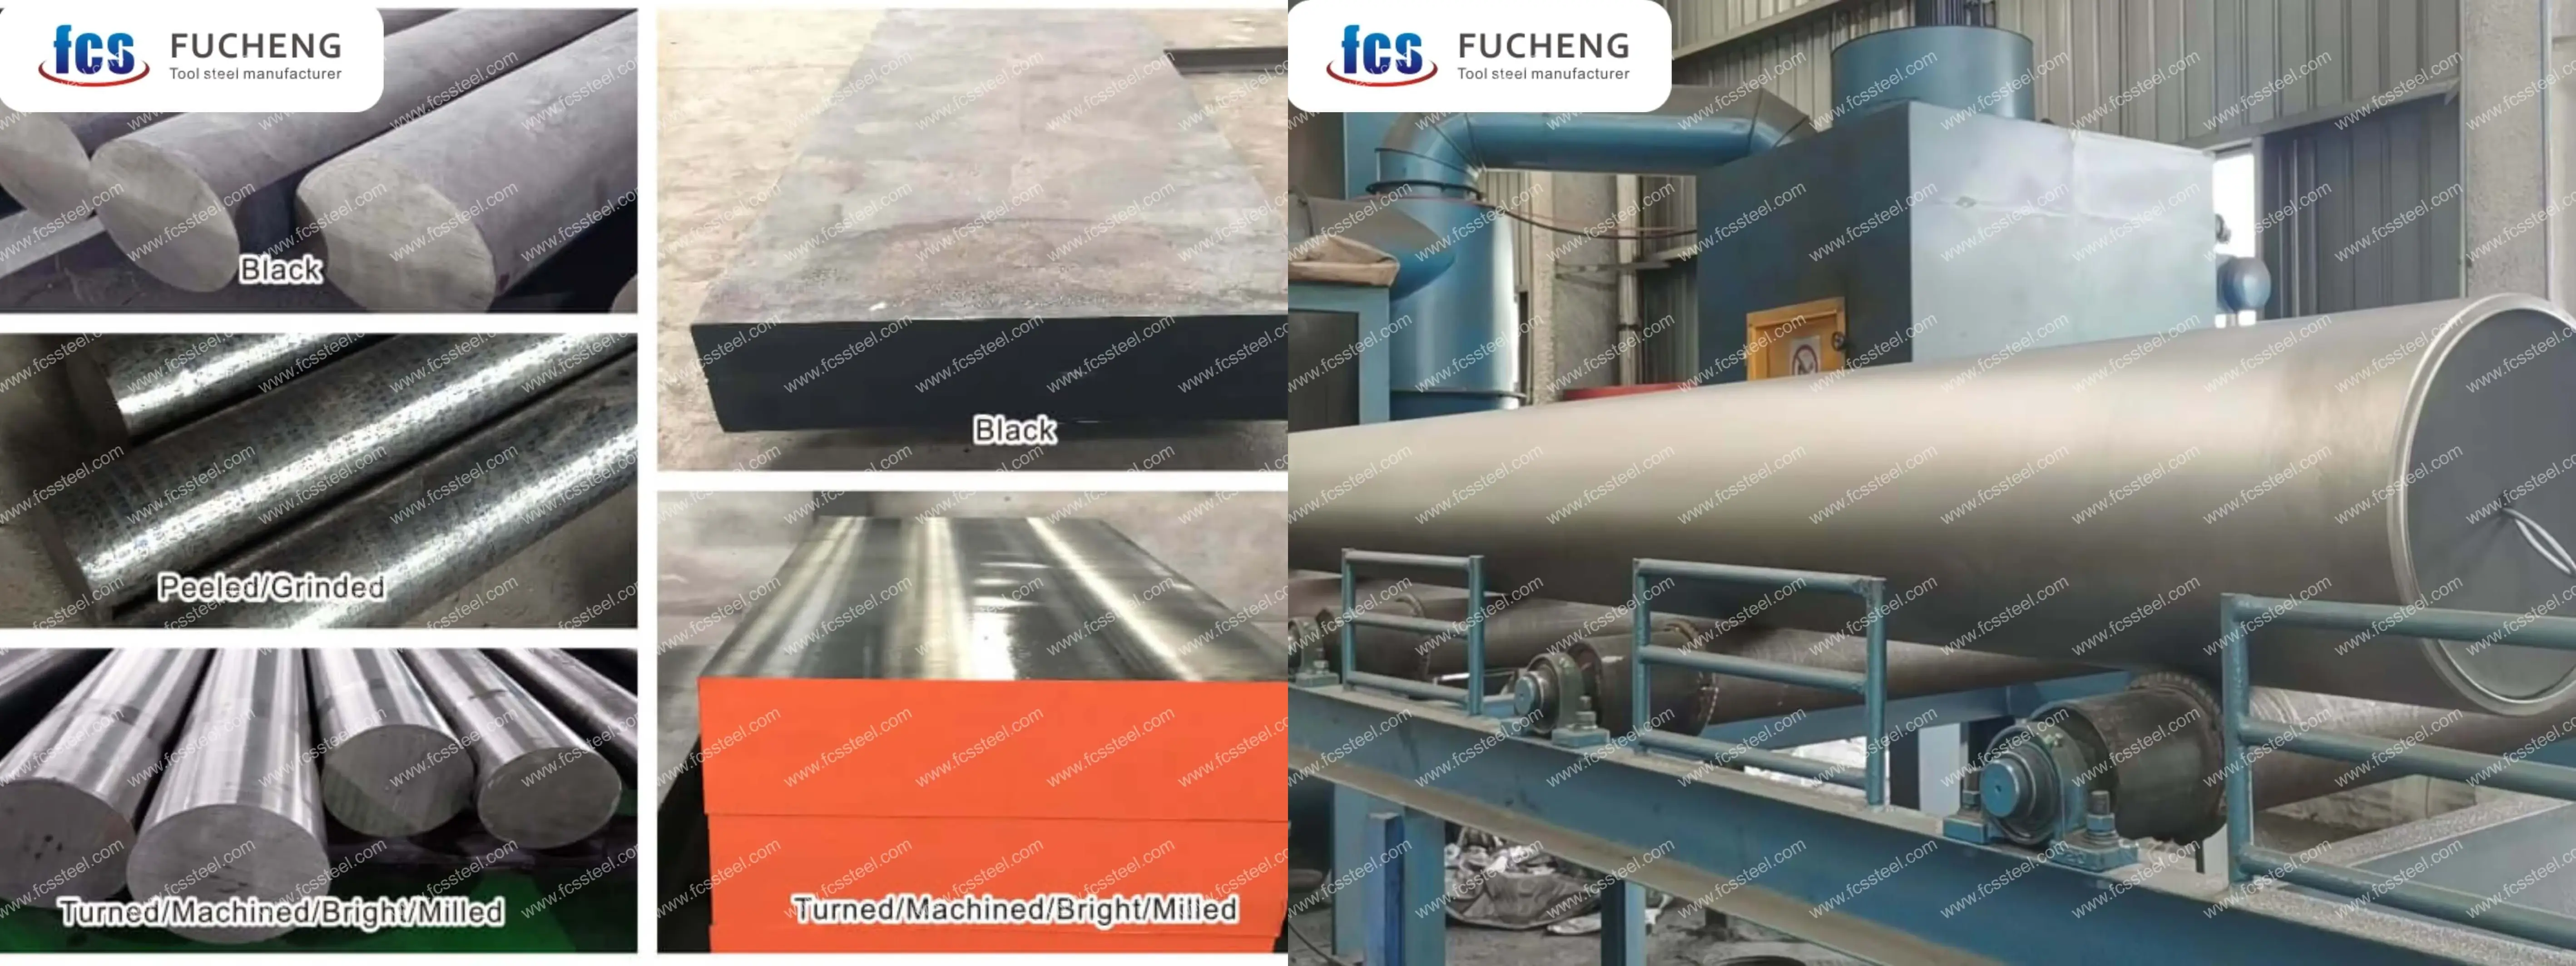
Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKD2 Kalup od čelika:
Prilagođene opcije alatnog čelika SKD2
- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
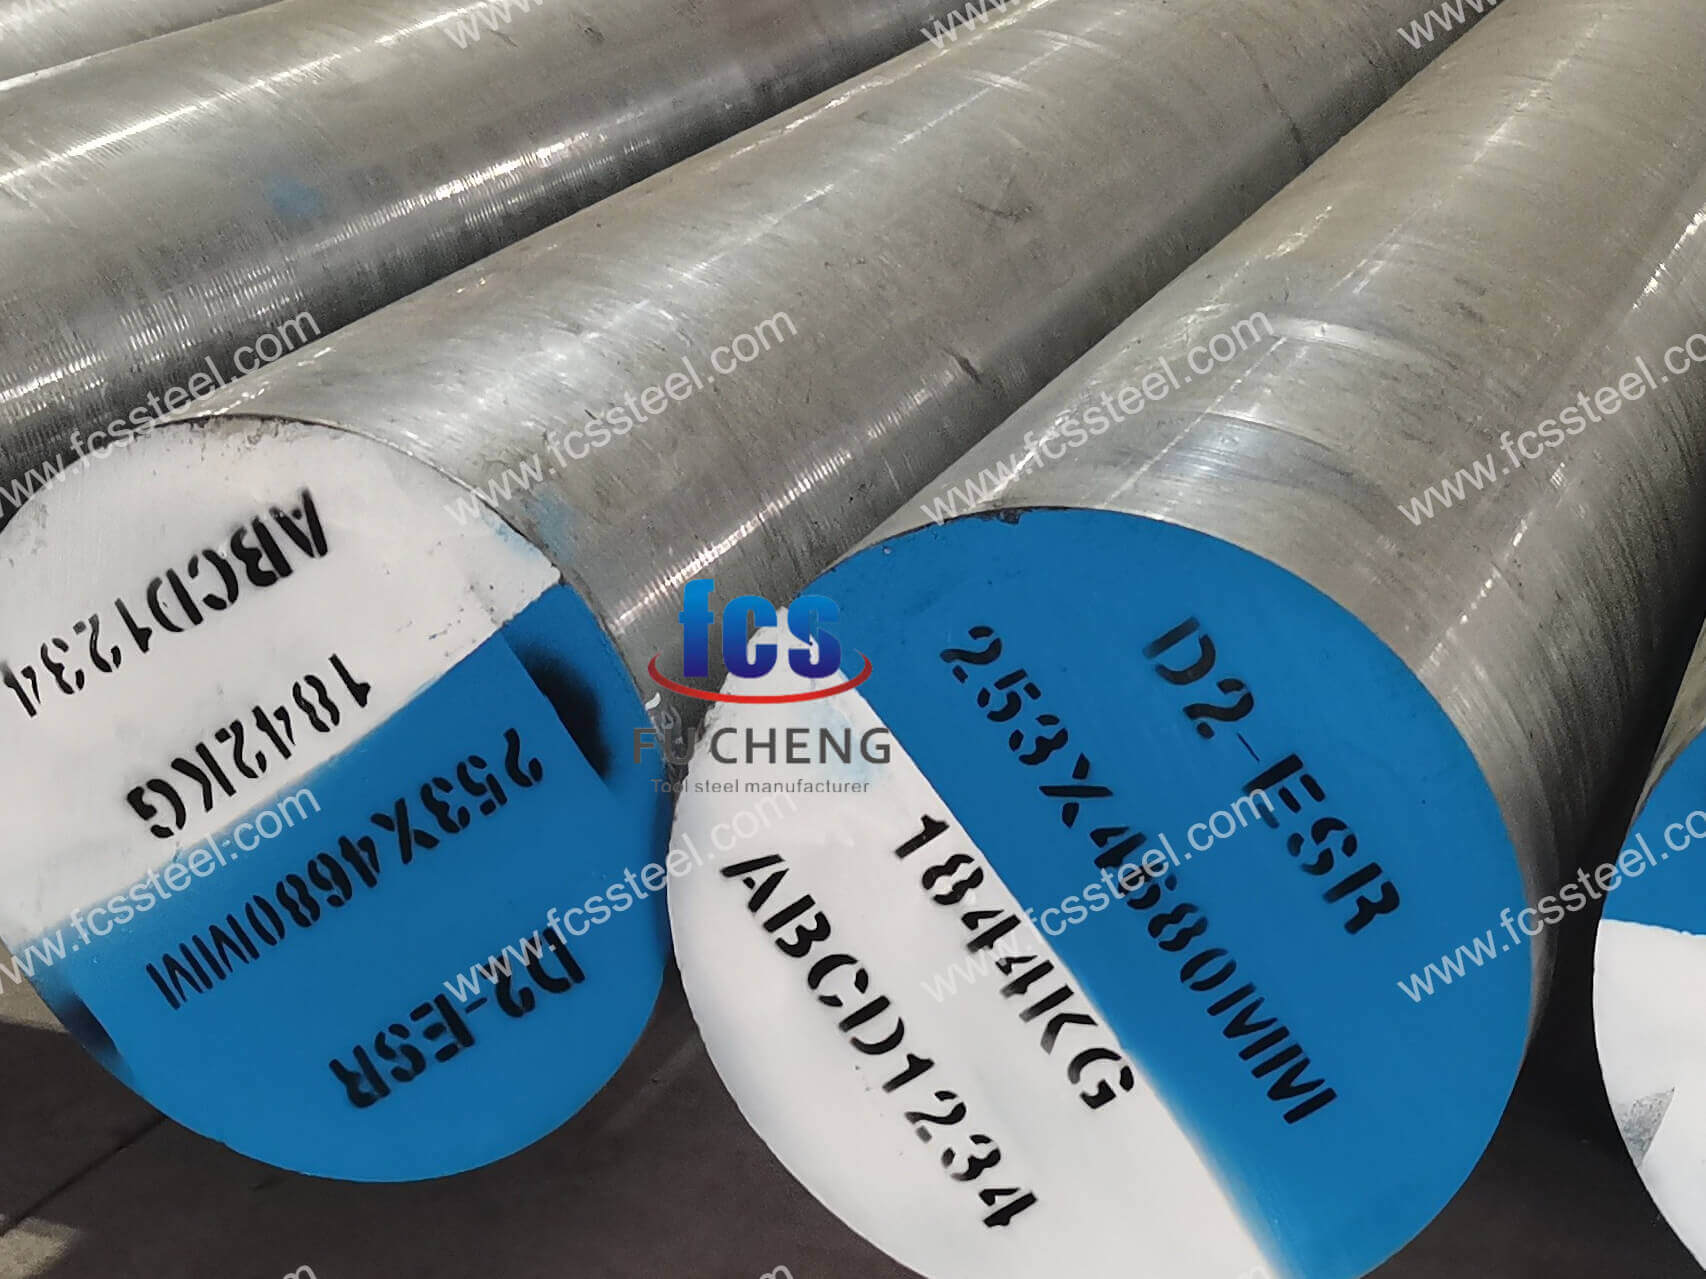
- SKD2 Pretapanje alatnog čelika elektrotroskom (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
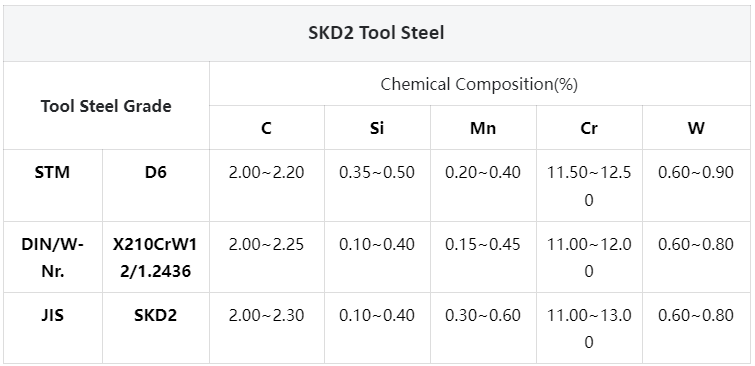
Kemijski sastav alatnog čelika SKD2
SKD2 Postupak toplinske obrade alatnog čelika
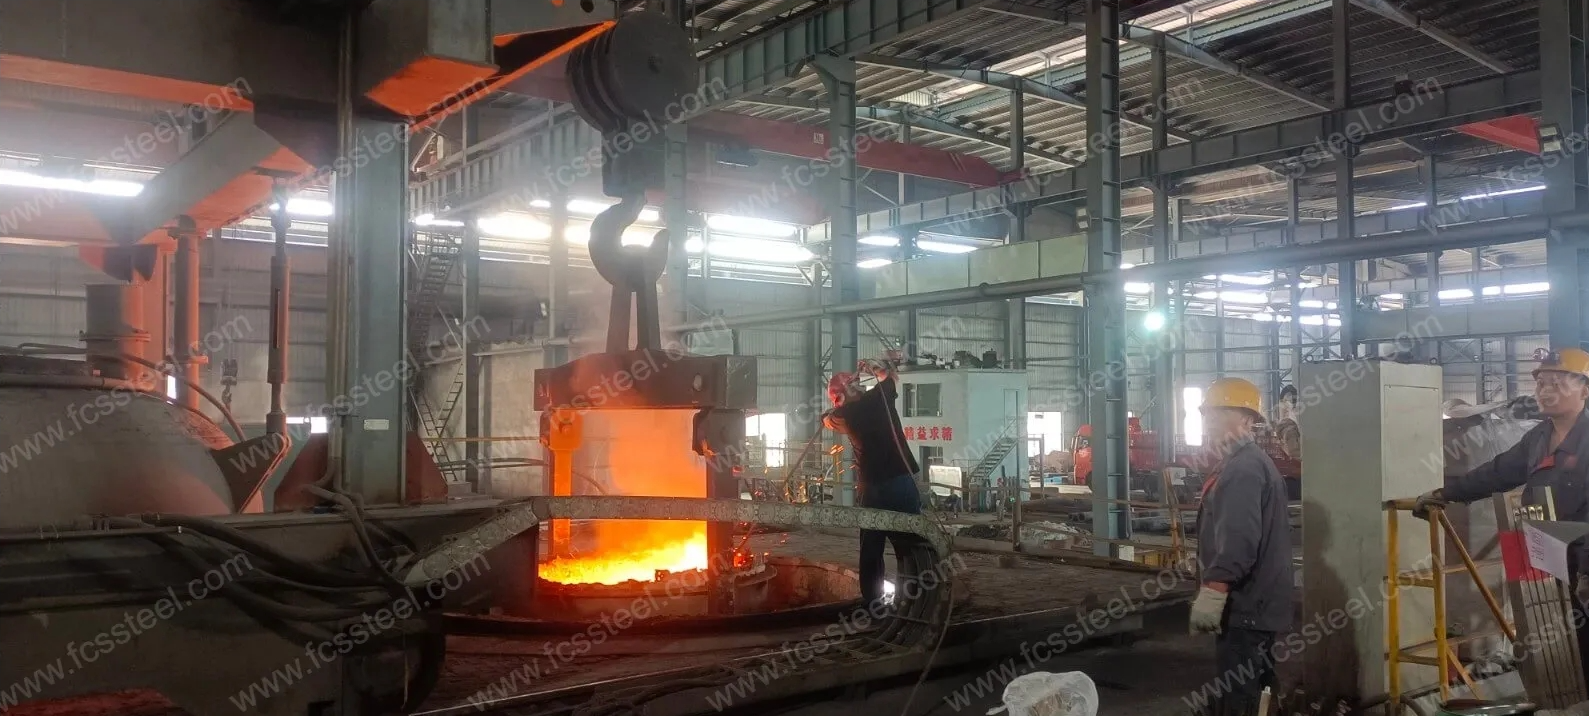
1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
SKD2 Kontrola kvalitete alatnog čelika
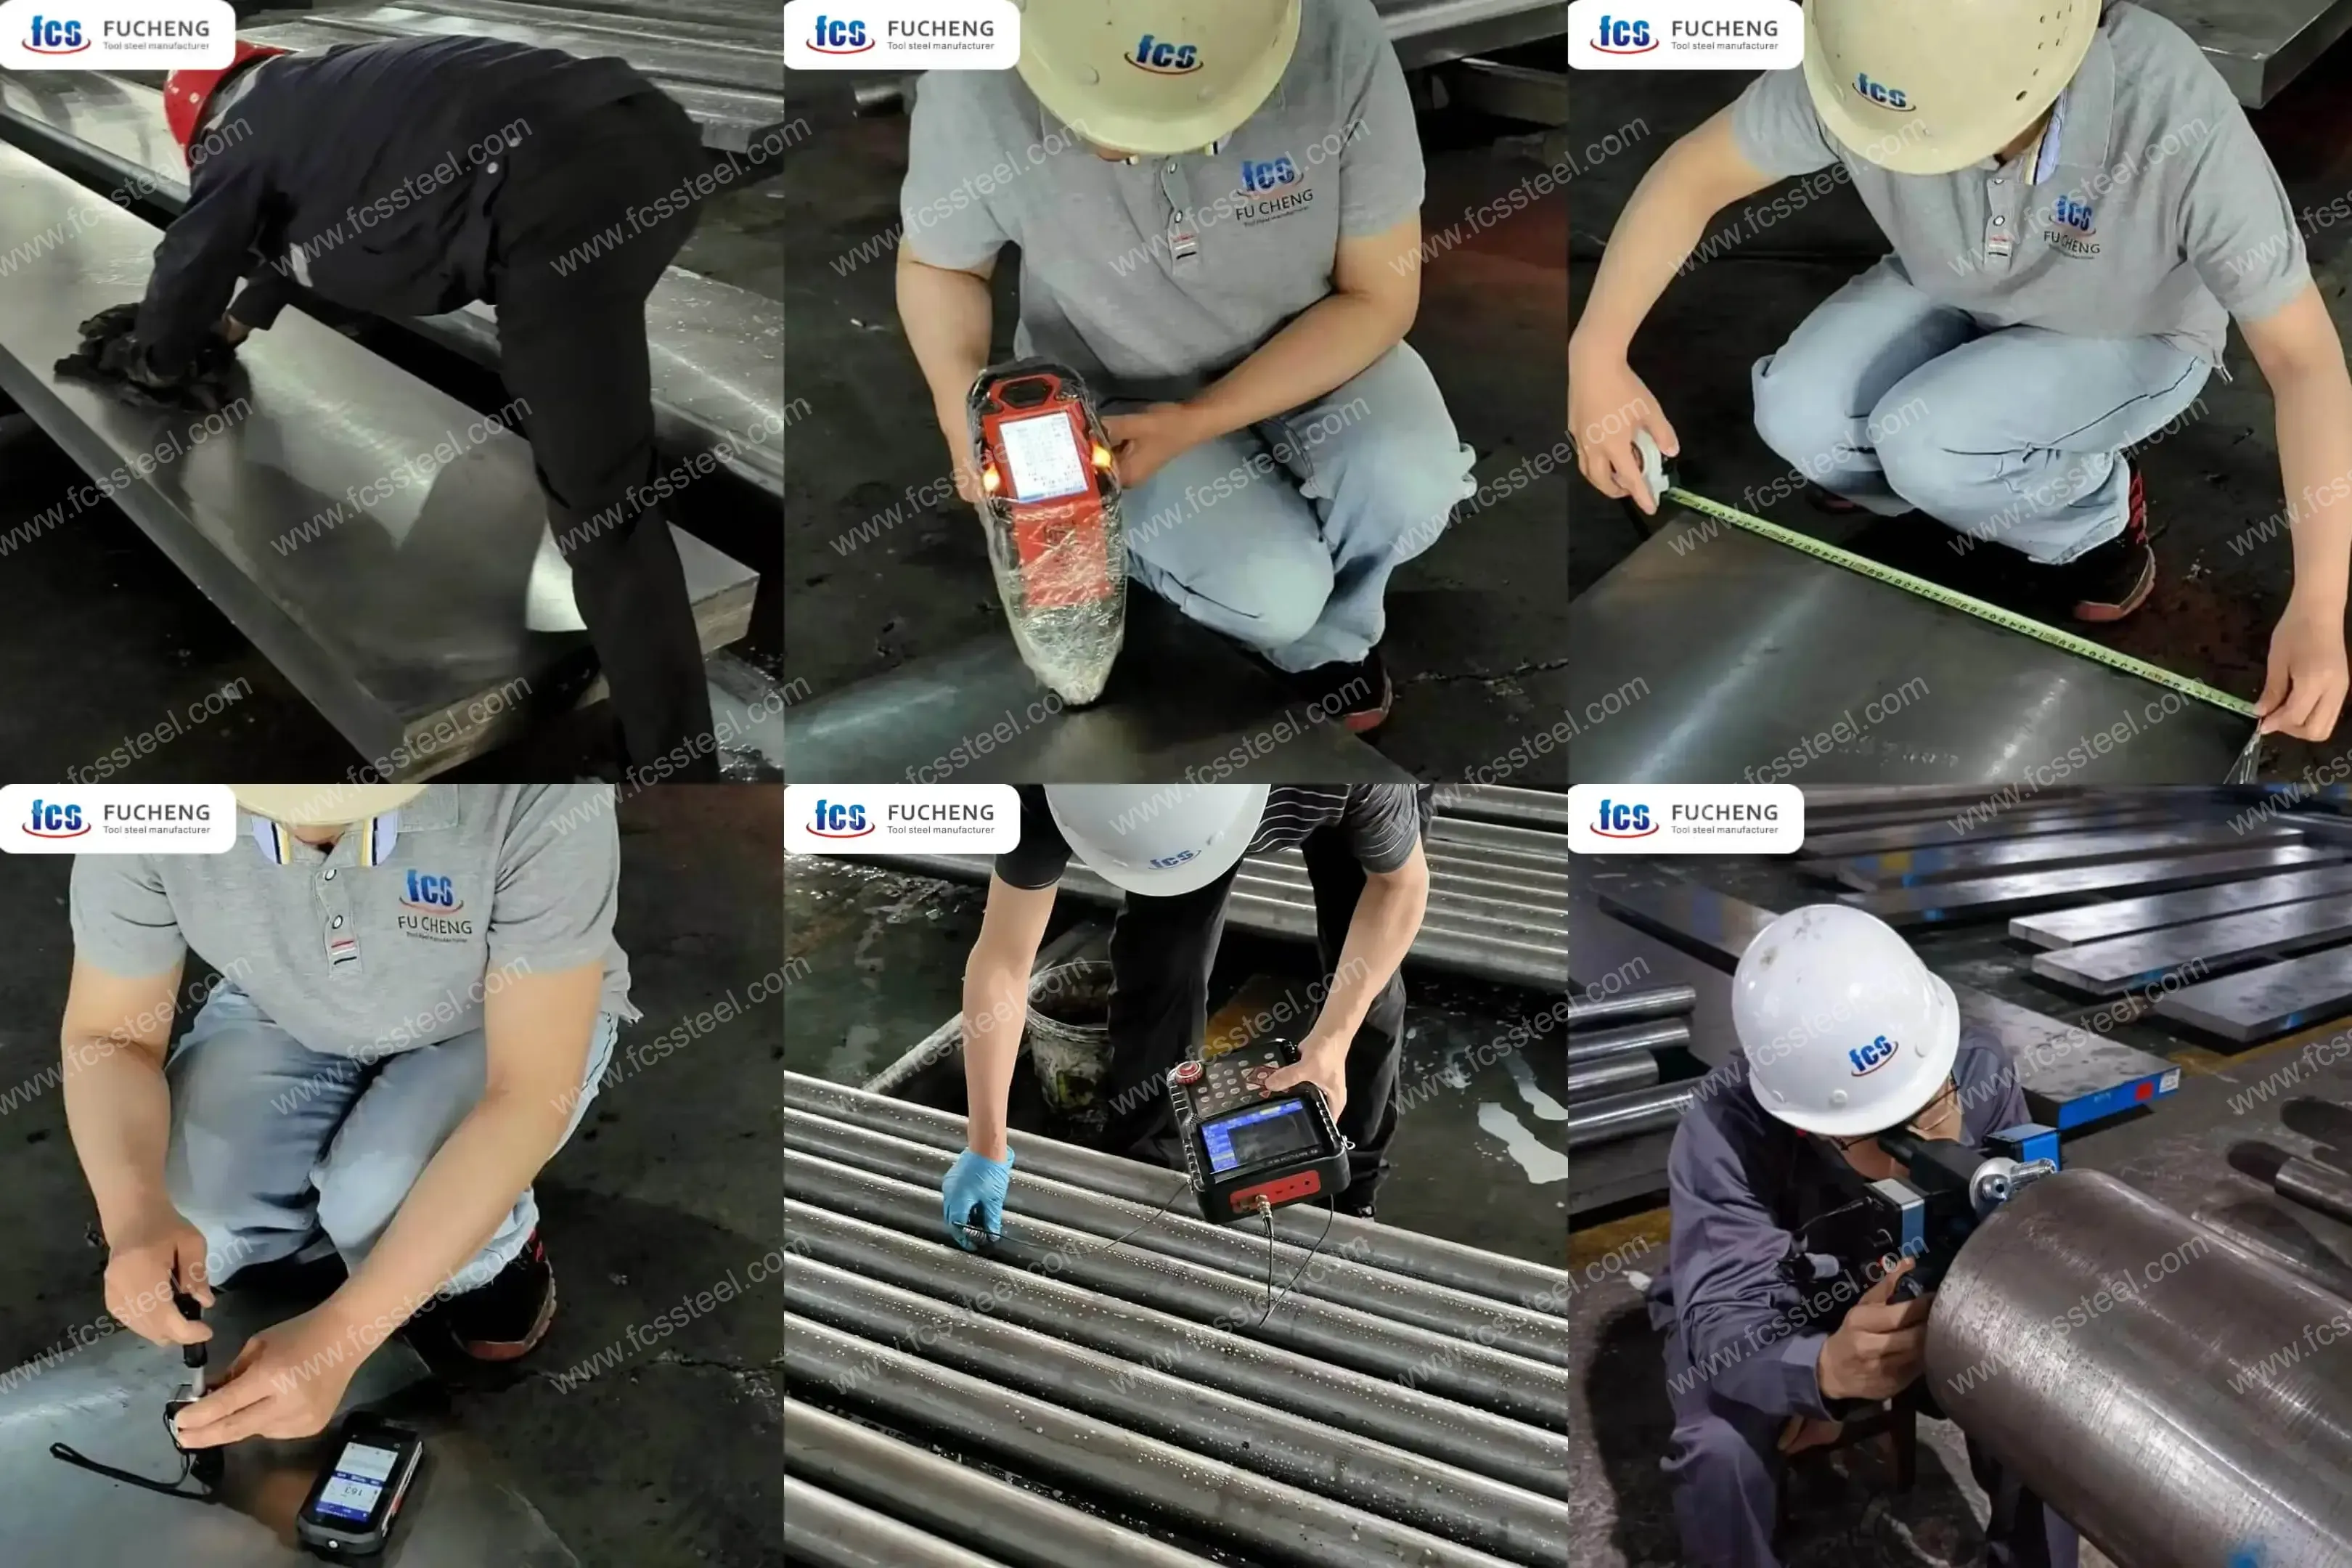
1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
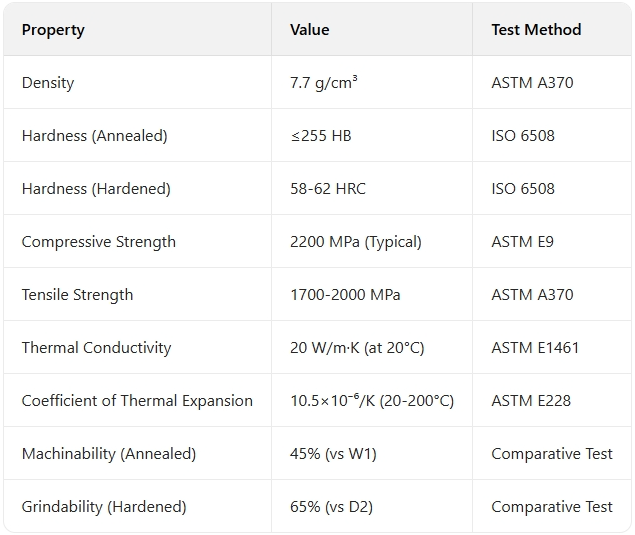
Tehničke specifikacije alatnog čelika SKD2
Primjene proizvoda od alatnog čelika SKD2
Glavni scenariji primjene
Utiskivači i matrice za štancanje
Alatni čelik SKD2 izvrstan je u primjenama kalupljenja i štancanja gdje su zadržavanje oštrice i otpornost na habanje ključni. Veliki proizvođač automobilskih dijelova koristi naše SKD2 kalupe za proizvodnju velikih količina, izvješćujući o 40% duljim intervalima oštrenja i 30% smanjenju troškova zamjene alata u usporedbi s prethodnim materijalom.
Alati za hladno oblikovanje
Visoka tlačna čvrstoća i otpornost na habanje SKD2 materijala čine ga idealnim za primjenu u hladnom oblikovanju. Proizvođač industrijskih pričvršćivača koristio je naše prilagođene alate za oblikovanje SKD2 materijala u postupku hladnog savijanja, značajno smanjujući učestalost izmjene alata i održavajući konzistentne dimenzije dijelova, čak i nakon stotina tisuća ciklusa.
Alati za rezanje i noževi za škare
Za industrijske alate za rezanje koji obrađuju materijale visoke čvrstoće, SKD2 nudi vrhunsko zadržavanje oštrice i izdržljivost. Pogon za obradu metala koristi naše termički obrađene SKD2 oštrice za rezanje trake od nehrđajućeg čelika s manje zastoja zbog održavanja oštrica i preciznijim rezovima nego s prethodnim materijalima za alate.
Komponente plastičnih kalupa
SKD2 pruža vrhunsku zaštitu od habanja u primjenama oblikovanja plastike gdje su prisutna abrazivna punila. Tvornica preciznih dijelova koristila je naše SKD2 umetke u komponentama od najlona punjenog staklom i izvijestila o minimalnom habanju šupljine i konzistentnim dimenzijama dijelova, čak i nakon milijuna ciklusa ubrizgavanja.
Primjene specifične za industriju
- Automobilska proizvodnja: alati za štancanje, alati za obrezivanje i alati za oblikovanje velikih količina limenih dijelova.
- Zrakoplovna industrija: precizni alati za rezanje, alati za oblikovanje specijalnih legura i mjerni pribor.
- Proizvodnja elektronike: progresivni alati za izradu konektora i alati za fino izrezivanje preciznih dijelova.
- Teški strojevi: ploče otporne na habanje, rezne ivice i alati za dijelove izložene visokim naprezanjima.
- Proizvodnja medicinskih uređaja: precizni alati za rezanje i kalupi za oblikovanje kirurških instrumenata.
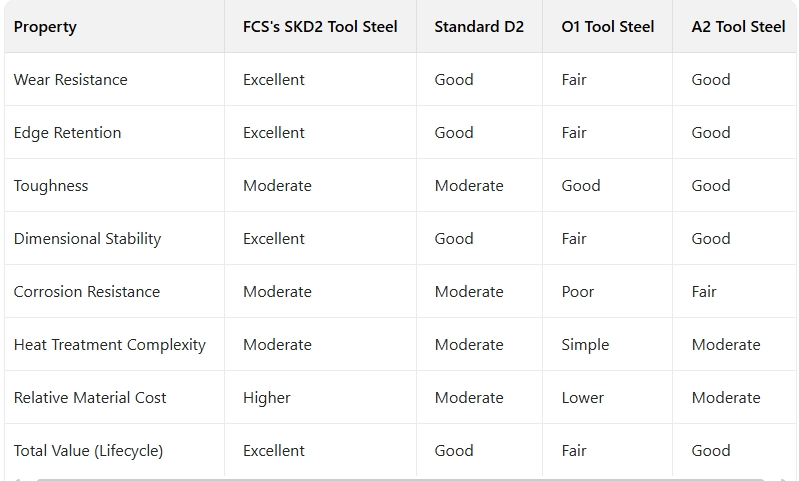
Usporedba konkurentskih prednosti alatnog čelika SKD2
Priče o uspjehu kupaca alatnog čelika SKD2
Informacije o strukturi cijena alatnog čelika SKD2
Često postavljana pitanja o alatnom čeliku SKD2
P: Koje su glavne razlike između SKD2 i običnih D2 alatnih čelika?
A: Iako su oba visokougljična i visokokromna alatna čelika, SKD2 obično nudi dosljedniju kemijsku kontrolu prema japanskim industrijskim standardima (JIS), što rezultira predvidljivijim odzivom toplinske obrade i performansama. Ovi materijali su vrlo slični i SKD2 obično pokazuje nešto superiorniju otpornost na habanje u kontroliranim testovima.P: Kako se SKD2 uspoređuje sa SKD11 u primjenama hladne obrade?
A. SKD2 obično pruža vrhunsku otpornost na habanje, ali je nešto manje žilav od SKD11. Za primjene s visokim tlakom i visokim habanjem uz minimalni udar, SKD2 obično pruža dulji vijek trajanja. Primjene sa značajnim udarnim opterećenjem mogu imati koristi od poboljšane žilavosti SKD11.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |