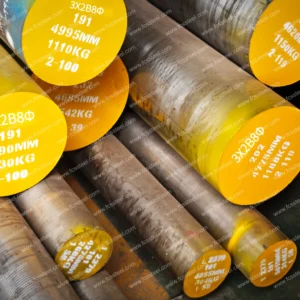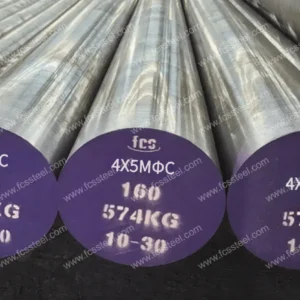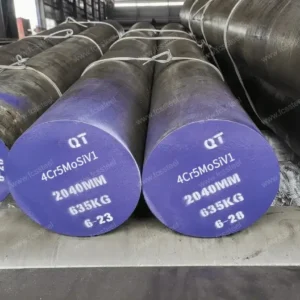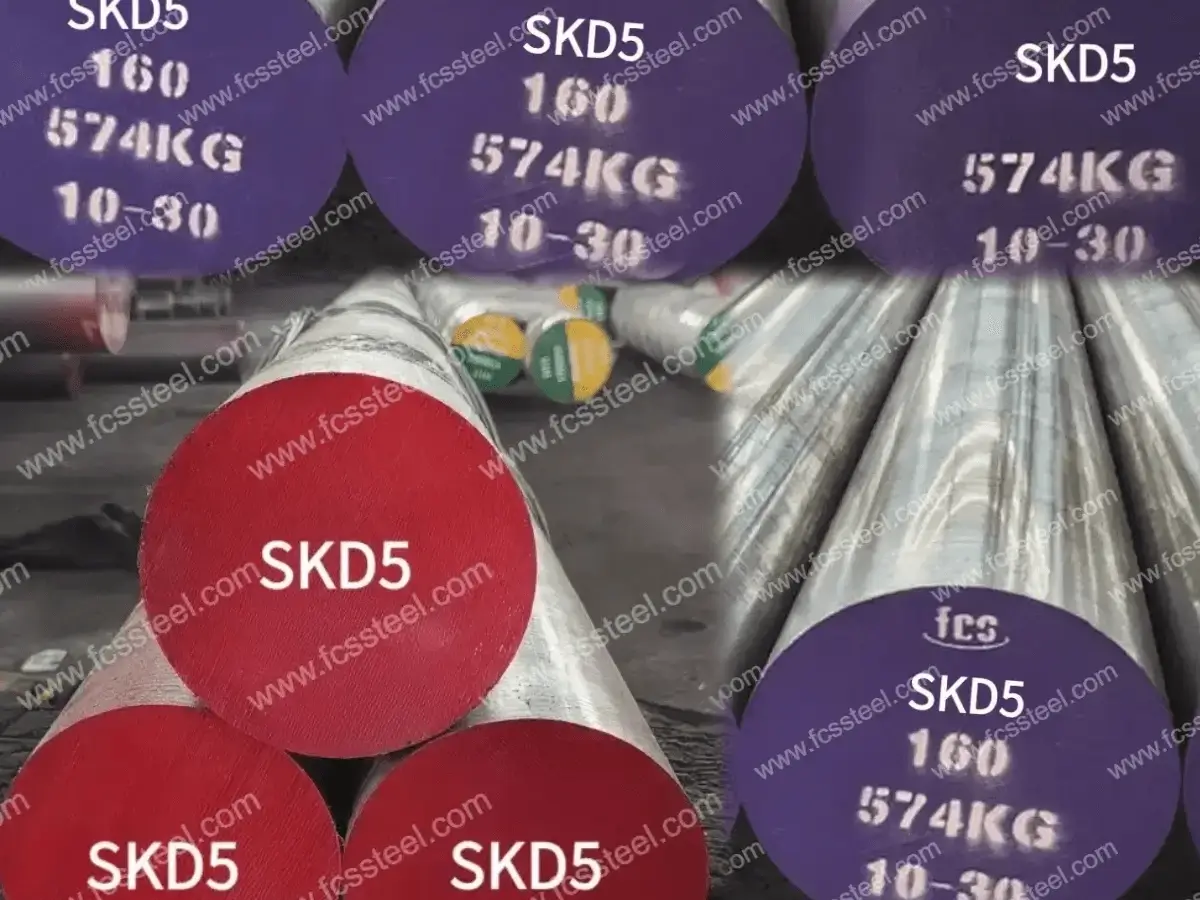
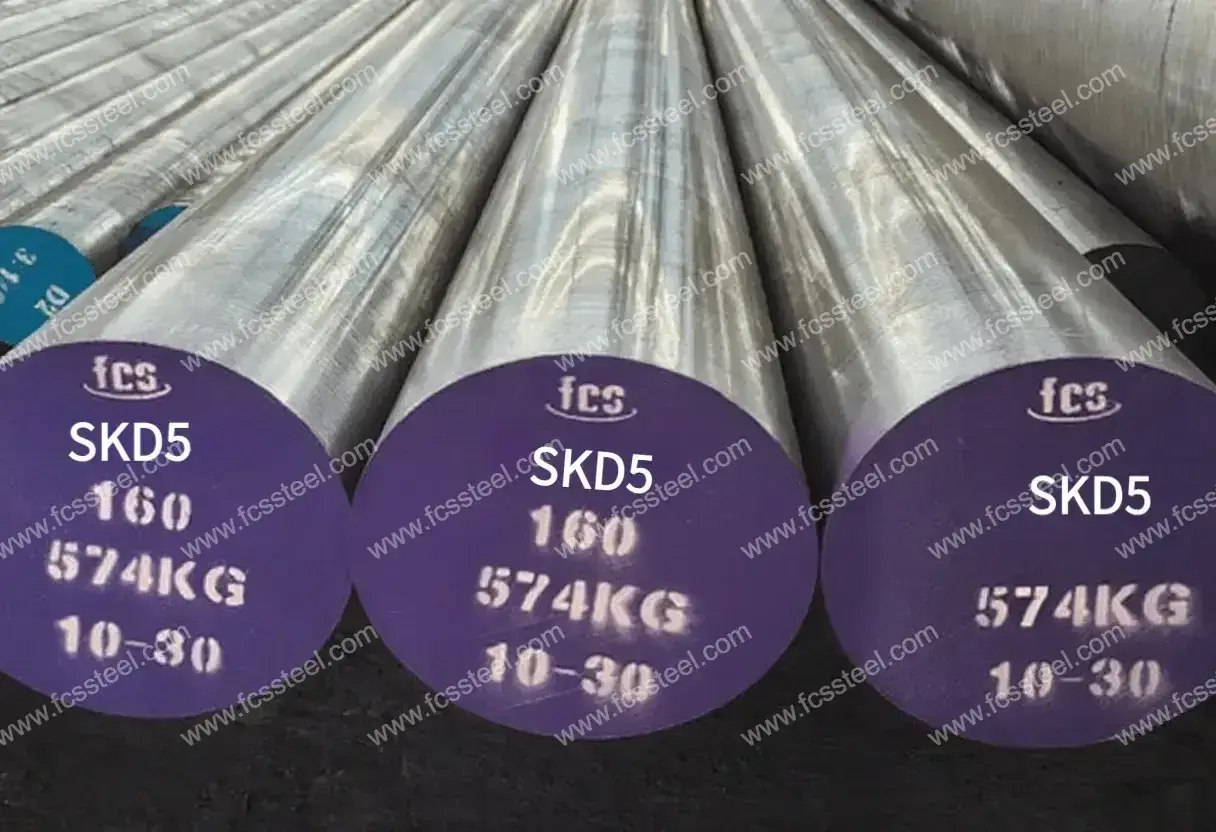
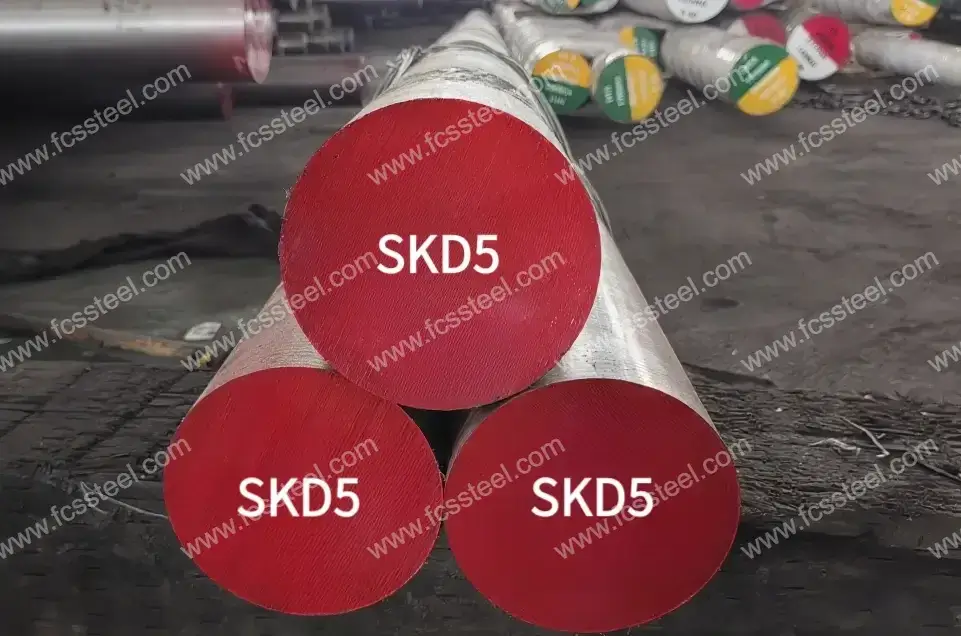


SKD5 alatni čelik
Alatni čelik SKD5 rješava ključni izazov kvara alata u primjenama s ekstremnim temperaturama – scenarijima u kojima se standardni čelici brzo propadaju. Proizveden putem vlastitog procesa višestrukog rafiniranja tvrtke FCS Factory, ovaj vrhunski čelik za vruću obradu ima precizno kontrolirane legirajuće elemente koji održavaju strukturni integritet i tvrdoću čak i kada se zagrijava na 550 °C u ciklusima. Industrijski proizvođači koji koriste SKD5 tvrtke FCS Factory dosljedno izvještavaju o 30-40% duljem vijeku trajanja alata u primjenama lijevanja pod tlakom, značajno smanjujući vrijeme zastoja i troškove zamjene, a istovremeno održavajući dimenzijsku točnost tijekom dugih proizvodnih serija.
Japanski standardni alatni čelik JIS SKD5 odgovara američkom standardu H21 , a njemački standard ASTM je alatni čelik X30WCrV9-3/1.2581.
Uvod u proizvod od alatnog čelika SKD5

SKD5 se može optimizirati na tvrdoću od 50-55 HRC i pretežno martenzitnu organizaciju kaljenjem na visokim temperaturama (hlađenje u ulju na 1075-1125 °C) i specifičnim otpuštanjem (više puta ispod 400 °C ili iznad 680 °C). Priroda dizajna oslanja se na volframove karbide za čvrstoću na visokim temperaturama, ali je oprezna zbog rizika od degradacije žilavosti zbog pristranosti nečistoća na granicama zrna (npr. arsen, antimon), što je potrebno modulirati procesom otpuštanja kako bi se uravnotežila tvrdoća prema crvenoj boji s otpornošću na krhki lom.
Vrste i opcije alatnog čelika SKD5

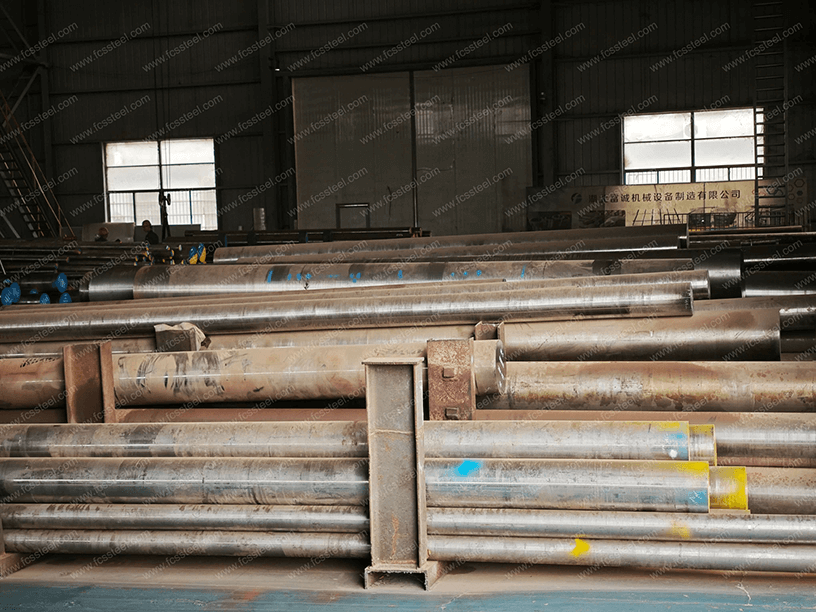
Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKD5 Kalup od čelika:
Prilagođene opcije alatnog čelika SKD5

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- SKD5 Pretapanje alatnog čelika elektrotroskom (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika SKD5

SKD5 Postupak toplinske obrade alatnog čelika

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
SKD5 Kontrola kvalitete alatnog čelika

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
Tehničke specifikacije alatnog čelika SKD5

Primjene proizvoda od alatnog čelika SKD5

Glavni scenariji primjene
Vruće kovanje i alati za ekstruziju
SKD5 zadržava svoja mehanička svojstva i otpornost na habanje u primjenama toplog kovanja gdje radna temperatura alata prelazi 400 °C. Veliki proizvođač industrijske opreme koristi naše SKD5 alate za toplo kovanje teških mehaničkih dijelova, uz 42% smanjenje izmjena alata i značajno smanjenje neplaniranih zastoja. Izvrsna svojstva kaljenja čelika osiguravaju dosljedne performanse čak i kod alata velikog presjeka.
Vruće matrice za oblaganje
SKD5 kombinira visoku tvrdoću s dobrom žilavošću, što ga čini idealnim za vruće obrade. Vodeći dobavljač automobilske industrije koristi ga za vruće kovanje radilice, gdje je zadržavanje ruba 35% dulje nego kod prethodnih materijala, a odvajanje i pucanje ruba značajno su smanjeni, čak i pod ekstremnim udarnim opterećenjima.
Kalupi za brizganje plastike (visokoučinkoviti polimeri)
Za oblikovanje abrazivnih ili visokotemperaturnih polimera poput PEEK-a, PPS-a i najlona ojačanog staklenim vlaknima, SKD5 značajno produžuje vijek trajanja kalupa. Proizvođač preciznih elektroničkih komponenti koristi naš SKD5 za složene kalupe za konektore, gdje su intervali održavanja produženi za 45%, a kvaliteta dijelova poboljšana zbog izvrsne toplinske vodljivosti i otpornosti čelika na habanje.
Oštrice za vruće rezanje
SKD5 kombinira otpornost na habanje i žilavost kako bi se istaknuo u primjenama vrućeg smicanja. Jedna je čeličana koristila naše SKD5 pločice za rezanje usijanih čeličnih gredica na 900 °C. Trajale su do tri puta dulje od konvencionalnih alatnih čelika, uz značajno poboljšanu kvalitetu rezanja i smanjene zahtjeve za održavanjem.
Primjene specifične za industriju
- Automobilska industrija: Kućišta mjenjača, blokovi motora, strukturne komponente, dijelovi pogonskog sklopa lijevanje pod pritiskom
- Zrakoplovstvo: Precizni kalupi za kovanje dijelova od titana i nikla, alati za termoformiranje
- Potrošačka elektronika: Kompleksna kućišta za pametne telefone i tablete, kalupi za tlačno lijevanje, alati za odvođenje topline
- Teški strojevi: Kalupi za ekstruziju velikih dimenzija, alati za štancanje dijelova opreme za zemljane radove
- Energija: Alati za vruće utiskivanje transformatora od silicijskog čelika, kalupi za oblikovanje polimera na visokim temperaturama. Medicinski alati, oblikovanje polimera na visokim temperaturama.
- Medicinski: Visokoučinkoviti alati za precizno lijevanje polimera za kirurške instrumente.
Usporedba konkurentskih prednosti alatnog čelika SKD5

Priče o uspjehu kupaca alatnog čelika SKD5
Informacije o strukturi cijena alatnog čelika SKD5
Često postavljana pitanja o alatnom čeliku SKD5

P: Kako se SKD5 uspoređuje s alatnim čelikom H13 (AISI)?
A: SKD5 je japanski industrijski standard (JIS) i vrlo je sličan AISI H13, a oba su kromirani alatni čelici za vrući rad. Međutim, naš SKD5 obično ima nešto veći udio vanadija (0.8-1.2 posto u usporedbi s 0.8-1.0 posto za standardni H13), veću otpornost na habanje i strožu kontrolu ukupnog kemijskog sastava, što rezultira boljom konzistentnošću svojstava. U praksi, pravilno obrađeni SKD5 ima vijek trajanja od oko 15-20% dulji od H13 u teškim primjenama vrućeg rada.P: Može li se SKD5 zavariti za popravak ili obnovu?
A: Da, SKD5 se može zavarivati korištenjem kompatibilnih dodatnih materijala kao što su H13 elektrode. Međutim, ispravan postupak je ključan: predgrijavanje materijala na 350-400 °C, održavanje te temperature tijekom zavarivanja i toplinska obrada nakon zavarivanja (popuštanje na približno 550 °C) radi uklanjanja naprezanja. Za kritične primjene preporučujemo korištenje odgovarajućih SKD5 elektroda za optimalnu kompatibilnost s osnovnim materijalom.P: Kako se SKD5 ponaša u korozivnim okruženjima?
A: Iako SKD5 ima određenu otpornost na koroziju zbog sadržaja kroma (4.75-5.50%), nije dizajniran za otpornost na koroziju. U primjenama koje uključuju korozivne medije preporučujemo dodatne površinske obrade ili razmatranje naših vrsta nehrđajućeg čelika za vruću obradu. Za lijevanje aluminija pod tlakom, prirodni oksidni sloj SKD5 pruža odgovarajuću zaštitu, ali za zahtjevnija okruženja (npr. lijevanje bakrenih legura) preporučuje se posebna površinska obrada.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |