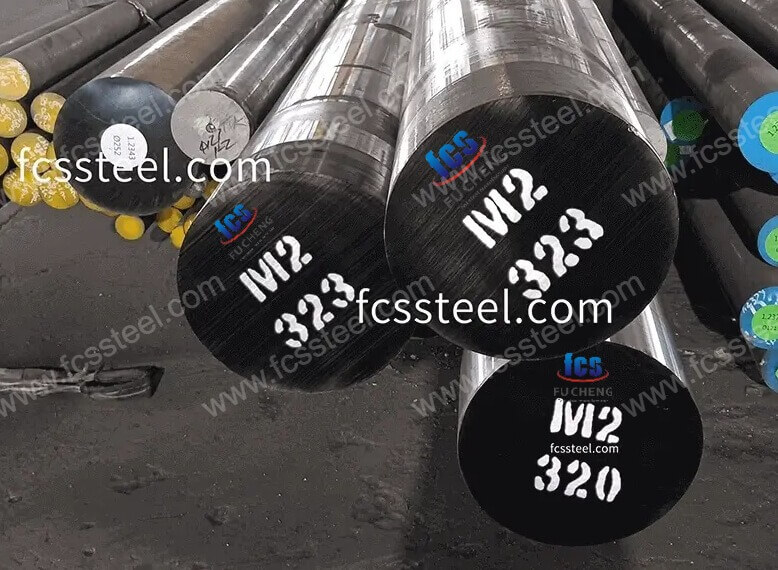
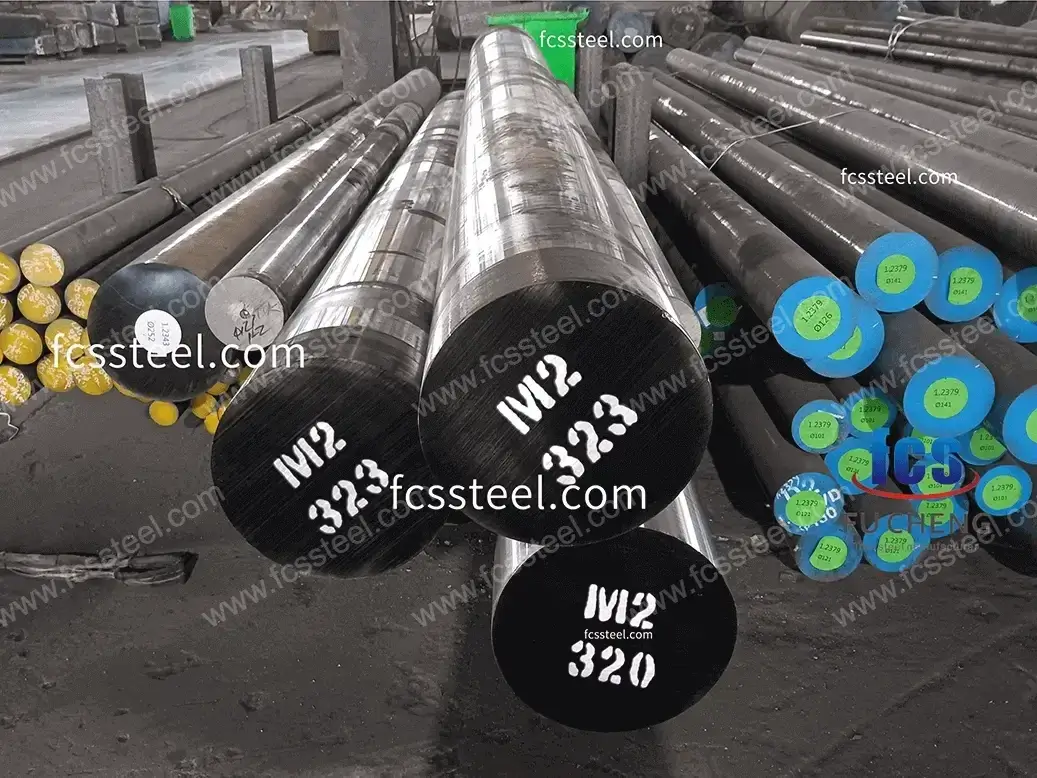



Alatni čelik M2 | 1.3343| S6-5-2
FCS Factory nudi precizno izrađeni alatni čelik M2,1.3343,S6-5-2 za velike brzine s optimiziranom mikrostrukturom, konzistentnom tvrdoćom i izvrsnom otpornošću na toplinu za zahtjevne industrijske primjene rezanja, matrice i štancanja.
Alatni čelik M2 | 1.3343| S6-5-2 Predstavljanje proizvoda
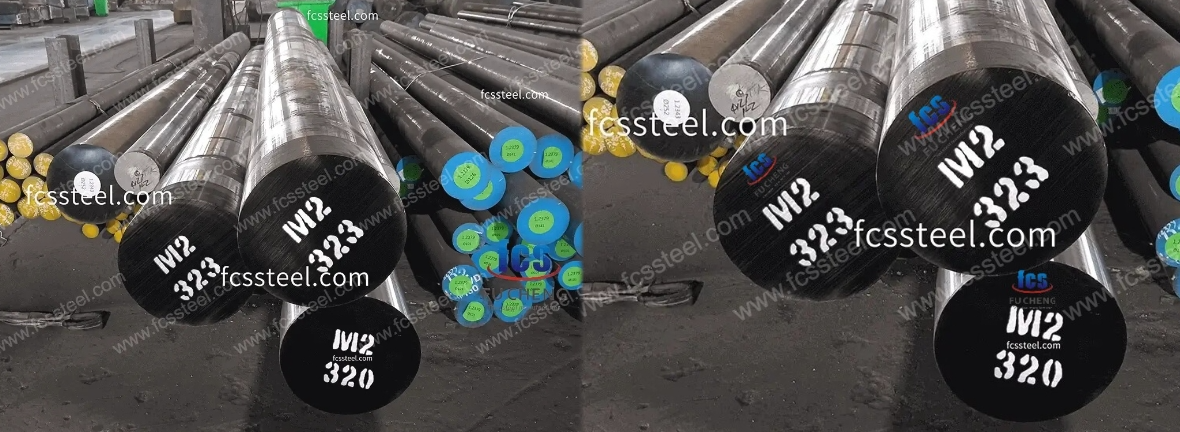
Alatni čelik M2 (standard AISI/ASTM)
Alatni čelik M2 je brzorezni čelik na bazi molibdena (ASTM standard) s tipičnim sastavom od C 0.78-0.90%, W 5.50-6.75%, Mo 4.50-5.50%, Cr 3.80-4.40%, V 1.75-2.20%. Njegova prednost u crvenoj tvrdoći jezgre, koja na visokim temperaturama od 500 ℃ i dalje održava tvrdoću ≥ 60 HRC, uz jednoliku raspodjelu karbida i dobru žilavost. Međutim, toplinska obrada lako se pregrije, što zahtijeva strogu kontrolu temperature kaljenja (1190-1230 ℃) i zaštitne mjere. Uglavnom se koristi u alatima za rezanje s visokim opterećenjem (bušilice, glodalice, alati za tokarenje) i kalupima za hladnu obradu (kalupi za probijanje, ekstruzijski kalupi).
Alatni čelik S6-5-2 (DIN/W-Nr standard)
Alatni čelik S6-5-2 je volfram-molibdenski brzorezni čelik (odgovara M2) prema kineskom standardu GB/T 9943, istog sastava kao i M2. Njegova otpornost na habanje i otpornost na udarce su bolje od tradicionalnog volframovog brzoreznog čelika, tvrdoća nakon žarenja ≤ 255 HB, tvrdoća do ≥ 64 HRC nakon kaljenja na 1210-1230℃ i dvostrukog popuštanja na 540-560℃ (peć sa slanom kupelji). Pogodan je za alate otporne na udarce (npr. zupčanike, pile) i precizne kalupe za hladno sabijanje, a posebno je pogodan za procese oblikovanja termoplasta.
1.3343 Alatni čelik (DIN/W-Nr standard)
Alatni čelik 1.3343 je molibdensko-volframov brzorezni čelik (razred HS6-5-2C) njemačkog DIN standarda sa sastavom ekvivalentnim M2/S6-5-2. Karakterizira ga visoka prokaljivost i finozrnata organizacija, s tvrdoćom od 66 HRC nakon kaljenja (kaljenje u ulju/plinu), ali ima značajnu sklonost dekarburizaciji i zahtijeva strogu zaštitu toplinskom obradom. Tipične primjene uključuju složene i vrijedne alate (provrtne alate, alate za narezivanje navoja), toplo valjane svrdla i EDM kalupe, s naglaskom na kontrolu plastičnosti u rasponu temperatura dinamičke rekristalizacije (1150-950°C).
Alatni čelik M2 | 1.3343| Vrste i opcije S6-5-2

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za M2/1.3343/S6-5-2 Tool Steel:
Alatni čelik M2 | 1.3343| S6-5-2 Prilagođene opcije

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- M2/1.3343/S6-5-2 Elektroslag pretapanje alatnog čelika (ESR): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
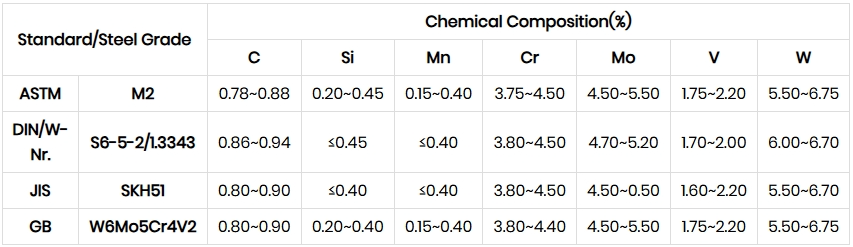
Alatni čelik M2 | 1.3343| Kemijski sastav S6-5-2
Alatni čelik M2 | 1.3343| S6-5-2 Postupak toplinske obrade

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
Alatni čelik M2 | 1.3343| Kontrola kvalitete S6-5-2

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
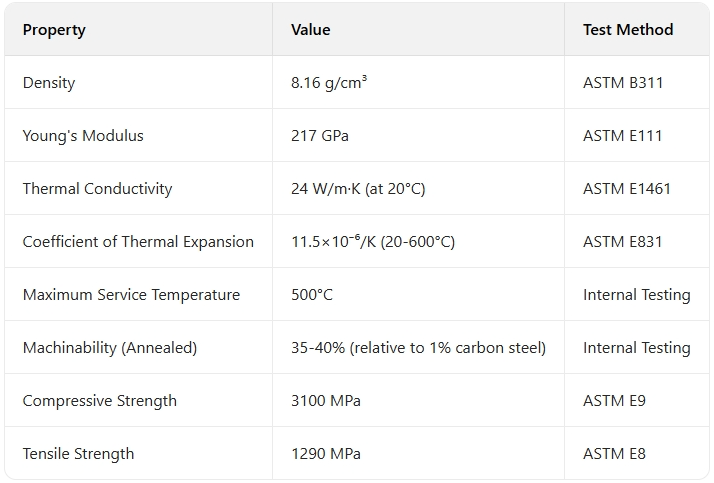
Alatni čelik M2 | 1.3343| Tehničke specifikacije S6-5-2
Alatni čelik M2 | 1.3343| S6-5-2 Primjene proizvoda

Proizvodnja alata za rezanje
Alatni čelik M2 izvrstan je u primjenama alata za rezanje velikom brzinom gdje su otpornost na toplinu i zadržavanje oštrice ključni. Naši kupci koriste okrugle šipke M2 za proizvodnju bušilica, glodala, provlačenja i listova pila koji ostaju oštri čak i pri kontinuiranom radu velikom brzinom. Ravnoteža komponenti volframa i molibdena omogućuje optimalno vruće kaljenje, omogućujući alatima za rezanje da rade brzinama do 30 posto većim od konvencionalnih alatnih čelika.
Industrijski kalupi i matrice
Za zahtjevne operacije oblikovanja metala, izvrsna tlačna čvrstoća i otpornost na habanje čelika M2 čine ga idealnim za alate za hladno kovanje, alate za precizno štancanje i alate za izvlačenje. Naši kupci izvještavaju o povećanju vijeka trajanja alata od 40-60% pri prelasku na naše vrhunske čelike M2, posebno u primjenama gdje je potrebna dimenzijska stabilnost i otpornost na tlačna izobličenja. Konzistentna mikrostruktura osigurava predvidljive performanse čak i u složenim geometrijama.
Alati za obradu drveta
Proizvođači namještaja i tvrtke za obradu drveta koriste M2 čelike za noževe blanjalica, glodalice i specijalizirane alate za rezanje gdje je zadržavanje oštrice ključno. Uravnotežena karbidna struktura osigurava čistu površinu rezanja čak i pri brušenju inženjerskog i egzotičnog tvrdog drva. Naši precizno brušeni M2 blankovi eliminiraju potrebu za opsežnom pripremom površine prije toplinske obrade, smanjujući vrijeme proizvodnje.
Specijalne mehaničke komponente
Uz konvencionalne primjene rezanja, naši M2 čelici se sve više koriste za visoko abrazivne mehaničke komponente kao što su vodilice, hvataljke i ploče otporne na habanje u specijaliziranim strojevima. Kombinacija površinske tvrdoće i dovoljne žilavosti jezgre daje izvrstan vijek trajanja u primjenama gdje konvencionalni čelici prerano otkazuju. Naša usluga strojne obrade po narudžbi isporučuje ove dijelove prema točnim specifikacijama.
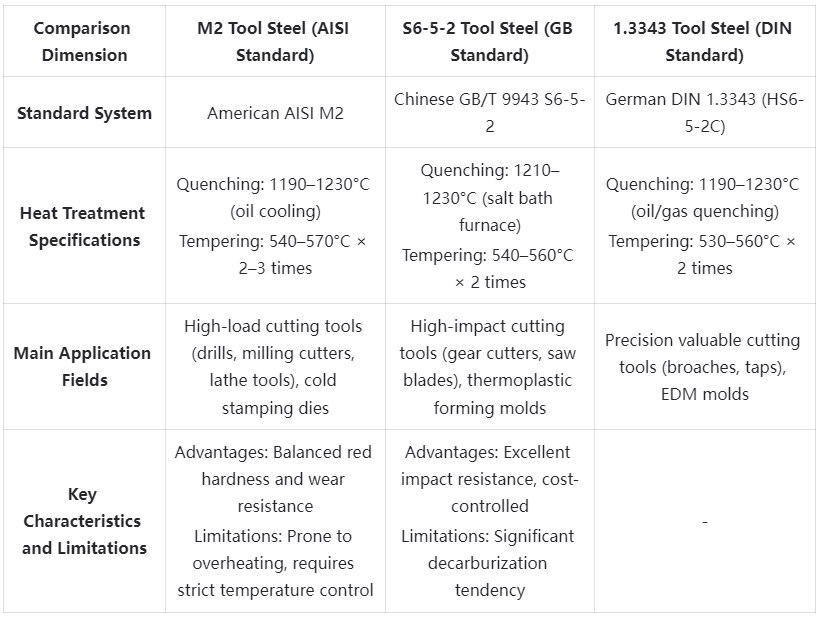
Alatni čelik M2 | 1.3343| Sažetak usporedbe S6-5-2
Alatni čelik M2 | 1.3343| Priče o uspjehu kupaca S6-5-2
Alatni čelik M2 | 1.3343| Informacije o strukturi cijena S6-5-2
Alatni čelik M2 | 1.3343| S6-5-2 Često postavljana pitanja

P: Koje su glavne razlike između M2 i ostalih brzoreznih alatnih čelika?
A: Zbog uravnoteženog sastava volframa i molibdena, M2 nudi najbolju ravnotežu otpornosti na habanje i žilavosti. U usporedbi s čelicima T-serije (s većim udjelom volframa) ili varijantama M-serije kao što je M4 (s većim udjelom ugljika i vanadija), M2 nudi izvrsnu tvrdoću u crvenom sloju i otpornost na habanje, uz održavanje odgovarajuće žilavosti i dobre proizvodljivosti za većinu primjena.P: Koji je odgovarajući raspon tvrdoće za M2 u primjenama alata za rezanje?
A: Za većinu primjena alata za rezanje, M2 najbolje pokazuje tvrdoću od 62-65 HRC. Kritični rubovi mogu se usmjeriti na gornju granicu najveće otpornosti na habanje (64-65 HRC), dok se primjene s udarnim opterećenjima ili prekinutim rezovima mogu usmjeriti na donju granicu (62-63 HRC) radi poboljšanja žilavosti. Specifični zahtjevi primjene trebali bi odrediti konačnu tvrdoću.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |