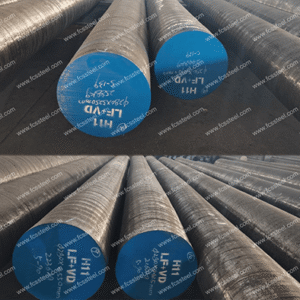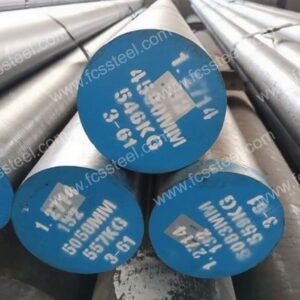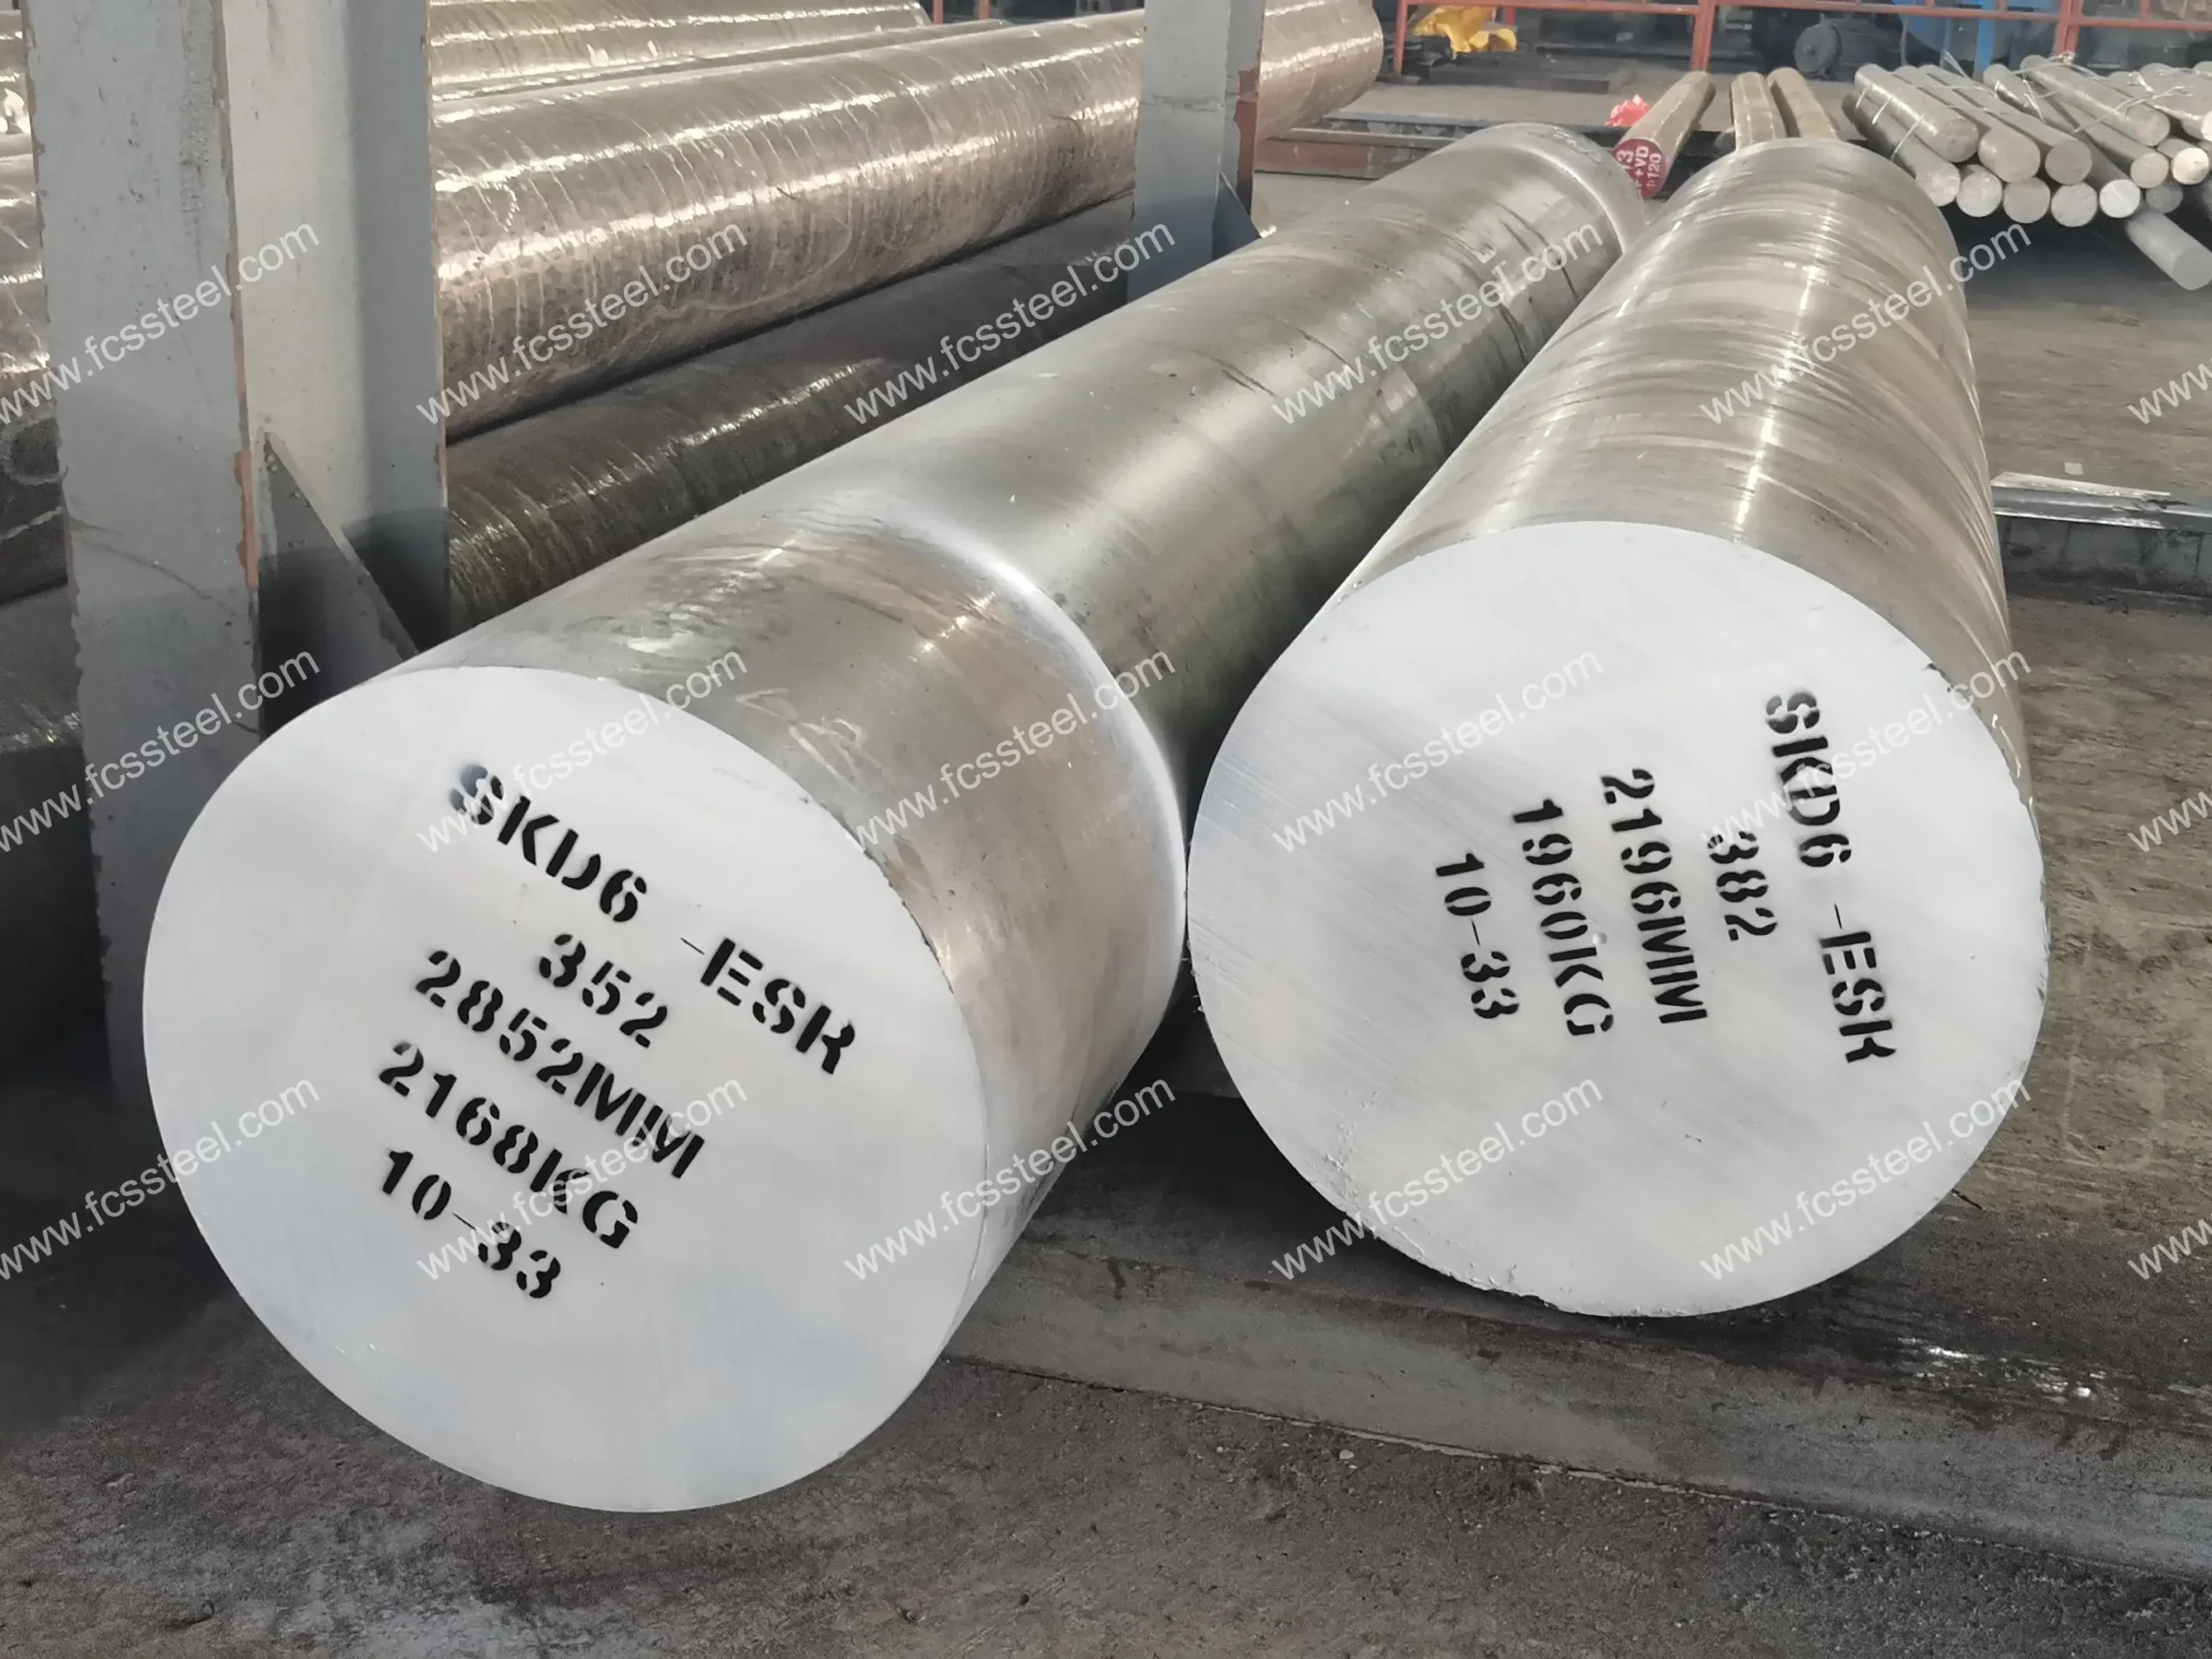
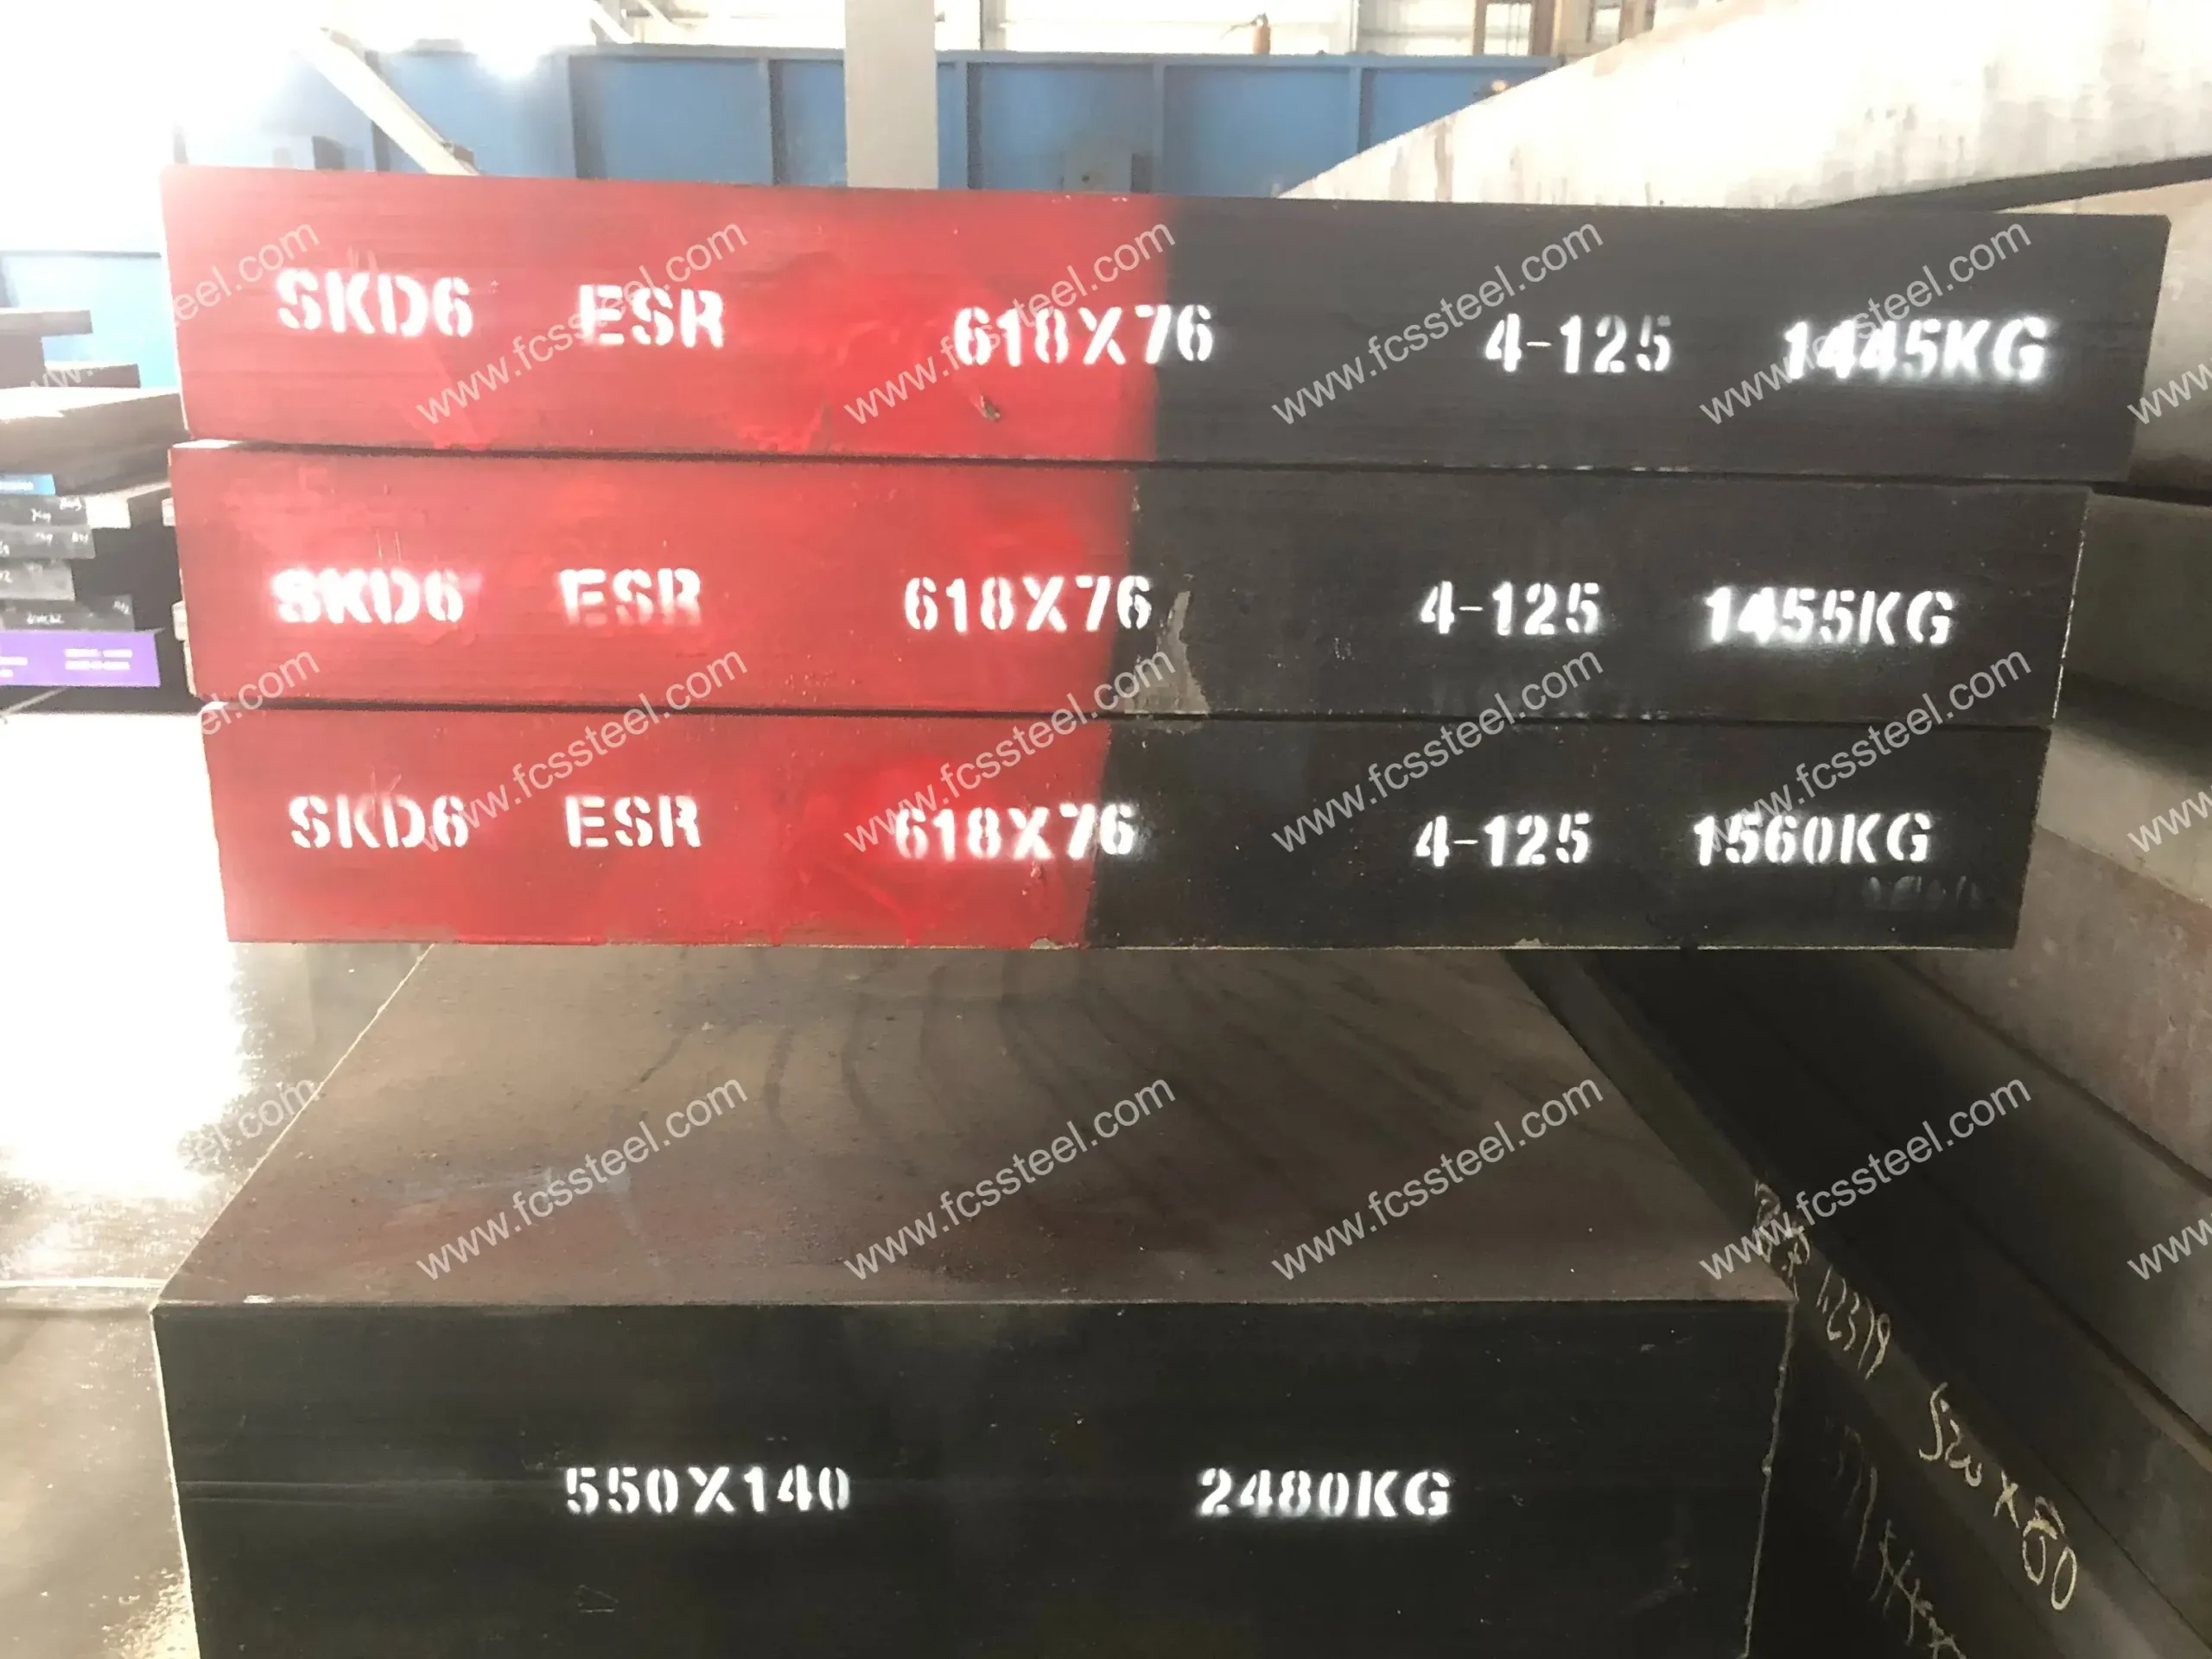
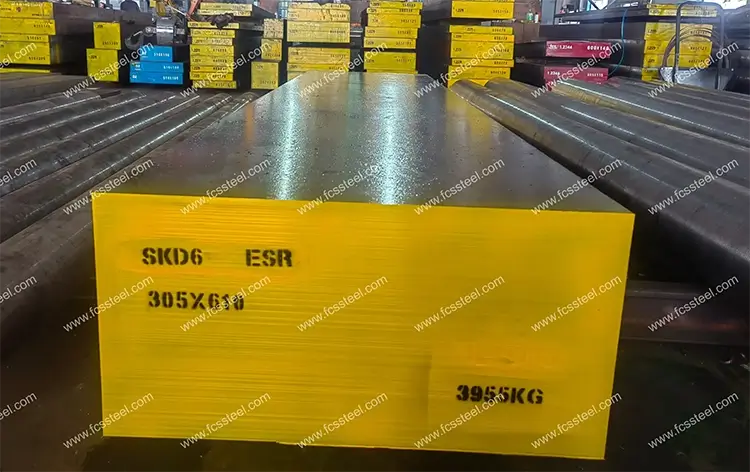



SKD6 alatni čelik
Alatni čelik SKD6 je čelik za vruću obradu kalupa specificiran u japanskom standardu JIS G4404, koji odgovara američkom AISI H11 . To je Cr-Mo alatni čelik sa srednjim udjelom vanadija. Njegove glavne prednosti leže u dobroj žilavosti i otpornosti na toplinsko pucanje, što ga čini prikladnim za primjenu u kalupima pod srednjim toplinskim opterećenjem, kao što su noževi za vruće rezanje, vrući probijači i jezgre za tlačno lijevanje.
U usporedbi s visokovanadijevim čelicima za vruću obradu, SKD6 je nešto lošiji u čvrstoći na visokim temperaturama i tvrdoći na visokim temperaturama, ali nudi bolju obradivost i dimenzijsku stabilnost tijekom toplinske obrade. Posebno je prikladan za komponente alata koje zahtijevaju više operacija obrade ili visoku dimenzijsku točnost.
Međunarodno ekvivalentne vrste SKD6 uključuju: kineski GB 4Cr5MoSiV, američki AISI H11, njemački DIN X38CrMoV5-1 ( 1.2343 ) i ruski GOST 4Х5МФС. Zahvaljujući uravnoteženim performansama i dobroj isplativosti, SKD6 se široko koristi u oblikovanju zrakoplovnih dijelova, ekstruzijskim kalupima od aluminijskih legura i opremi za vruće rezanje.
Vrste i opcije alatnog čelika SKD6

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKD6 Kalup od čelika:
Prilagođene opcije alatnog čelika SKD6

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
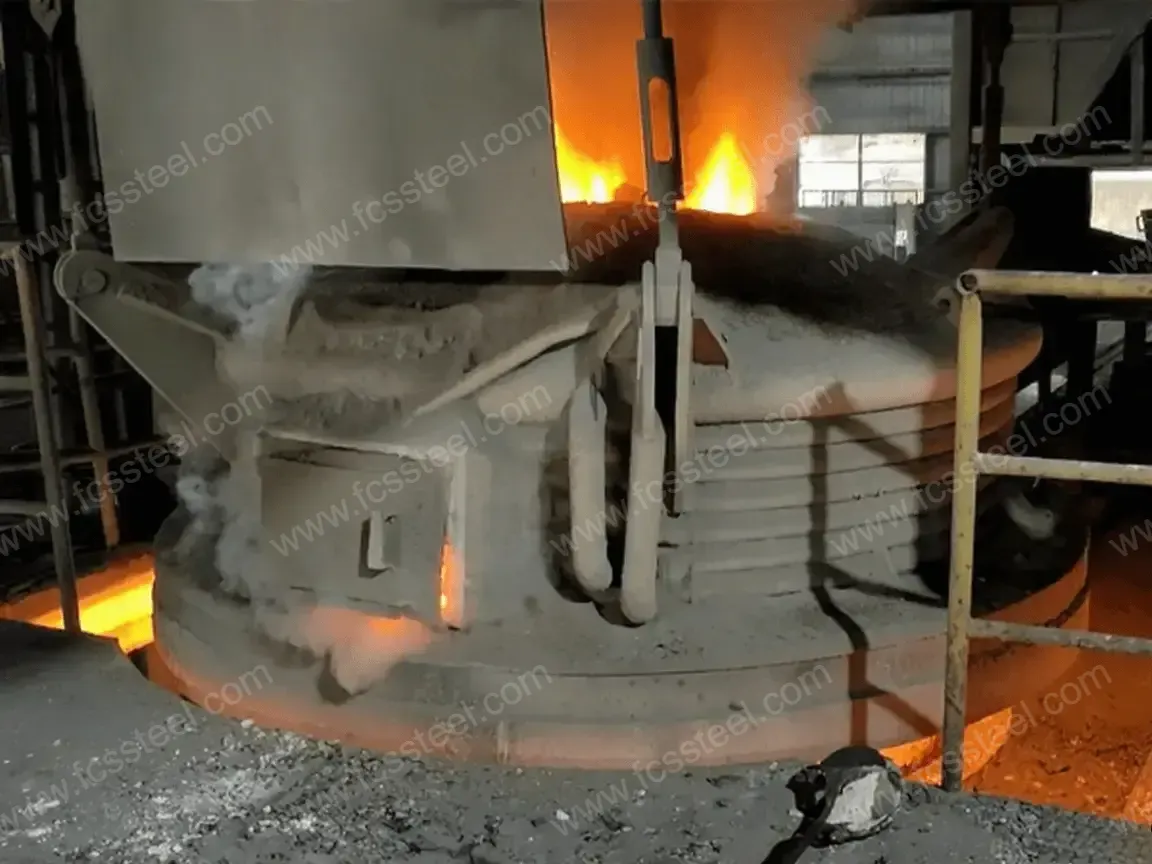
- SKD6 Pretapanje alatnog čelika elektrotroskom (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika SKD6

SKD6 Postupak toplinske obrade alatnog čelika

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
SKD6 Kontrola kvalitete alatnog čelika

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
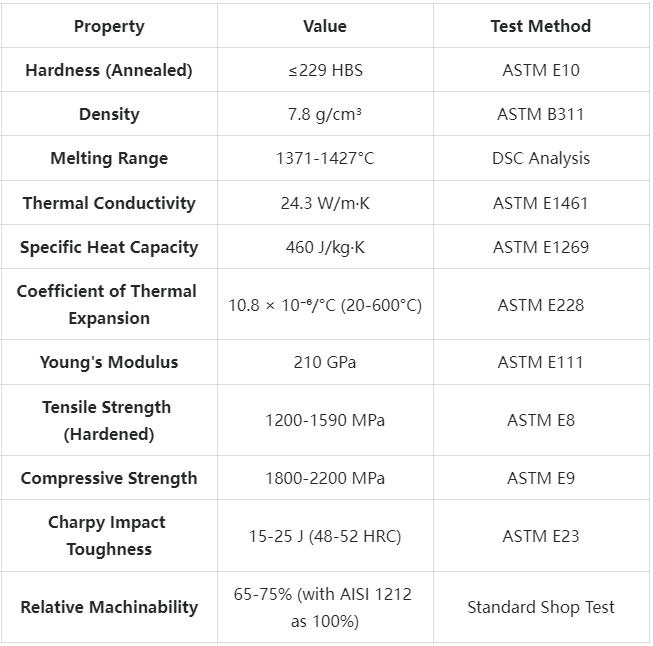
Tehničke specifikacije alatnog čelika SKD6
Primjene proizvoda od alatnog čelika SKD6

Glavni scenariji primjene
Kovački kalupi i alati
Vruće kovanje ima koristi od izvrsne otpornosti SKD6 čelika na mehanički i toplinski zamor. Žilavost čelika sprječava prerano pucanje, a istovremeno održava otpornost na habanje na temperaturama kovanja. Kada je dobavljač zrakoplovnih komponenti koristio naše SKD6 kalupe za kovanje, vijek trajanja alata povećan je za 35%, a dimenzijska konzistentnost kovanih dijelova poboljšana, što je izravno dovelo do poboljšane učinkovitosti proizvodnje i nižih troškova po dijelu.
Oštrice za vruće rezanje
SKD6 kombinira visoku tvrdoću, otpornost na habanje i žilavost, što ga čini idealnim za oštrice za vruće rezanje koje se koriste u čeličanama i proizvođačima metala. Ove oštrice održavaju integritet rezne oštrice na visokim temperaturama za čiste rezove i produžene intervale održavanja. Jedan proizvođač čelika smanjio je učestalost zamjene oštrica za 45% s našim SKD6 oštricama za vruće rezanje.
Plastični kalupi za visokotemperaturne smole
Za injekcijsko prešanje inženjerskih plastika visokih temperatura (PPS, PEI, PEEK), SKD6 nudi izvrsnu otpornost na habanje i poliranje. Njegova toplinska svojstva osiguravaju učinkovit prijenos topline i stabilno hlađenje, proizvodeći visokokvalitetne oblikovane dijelove sa smanjenim vremenima ciklusa. Jedan proizvođač elektroničkih komponenti izvijestio je o poboljšanoj kvaliteti završne obrade površine i 25% bržim vremenima ciklusa nakon nadogradnje na naše SKD6 kalupe.
Primjene specifične za industriju
- Automobilska industrija: alati za kovanje dijelova mjenjača, alati za kovanje blokova motora, alati za kovanje dijelova ovjesa.
- Zrakoplovstvo: alati za kovanje lopatica turbina, alati za ekstruziju strukturnih komponenti, alati za pričvršćivanje visoke čvrstoće.
- Elektronička industrija: alati za ekstruziju hladnjaka, alati za konektore, alati za pakiranje poluvodiča.
- Građevinska industrija: alati za ekstruziju aluminijskih okvira prozora, alati za kovanje konstrukcijskog čelika.
- Potrošačka roba: alati za trajne komponente, alati za komponente kućanskih aparata.
- Vojska / Obrana: izrada preciznih komponenti alata za kritične primjene koje zahtijevaju pouzdanost. Vojska / Obrana: izrada preciznih komponenti alata za kritične primjene koje zahtijevaju pouzdanost.
- Medicinska oprema: alati za kirurške instrumente, alati za implantatne komponente koji zahtijevaju visoku točnost.
Usporedba konkurentskih prednosti alatnog čelika SKD6

Priče o uspjehu kupaca alatnog čelika SKD6
Informacije o strukturi cijena alatnog čelika SKD6
Često postavljana pitanja o alatnom čeliku SKD6

P: Kako se SKD6 uspoređuje sa standardnim alatnim čelikom H13?
A: SKD6 je japanska klasa (JIS) koja je otprilike ekvivalentna AISI H13, ali naš SKD6 ima strožu kontrolu kemijskog sastava, optimiziranu obradu i strožu kontrolu kvalitete unutar specifikacije H13, što rezultira vrhunskim karakteristikama performansi, posebno u pogledu otpornosti na toplinski umor i žilavosti.P: Može li se SKD6 zavarivati i popravljati?
A: Da, SKD6 se može uspješno zavariti korištenjem odgovarajućih postupaka; preporučujemo predgrijavanje na 315-370°C, korištenje kompatibilnih dodatnih materijala, održavanje temperature među slojevima i toplinsku obradu nakon zavarivanja. Naš tim za tehničku podršku može vam pružiti detaljne postupke zavarivanja za vašu specifičnu primjenu.P: Kako veličina presjeka utječe na performanse SKD6?
A: SKD6 održava dobru prokaljivost do veličine presjeka od približno 150 mm. Veći presjeci mogu rezultirati progresivno nižom tvrdoćom jezgre. Za kritične primjene u alatima i kalupima s velikim presjecima, preporučujemo SKD6-SD (varijanta za posebno duboko kaljenje) ili razmotrite visokokvalitetnu klasu za pretaljivanje elektrotroskom / vakuumsko lučno pretaljivanje kako biste poboljšali tvrdoću cijelog presjeka.P: Kako treba čuvati SKD6 prije upotrebe?
A: Treba ga čuvati na suhom mjestu s kontroliranom temperaturom kako bi se spriječila korozija. Za dugotrajno skladištenje treba nanijeti lagano ulje. Velike dijelove treba pravilno poduprijeti kako bi se spriječilo savijanje. Ako dođe do korozije, treba je temeljito ukloniti prije toplinske obrade.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |