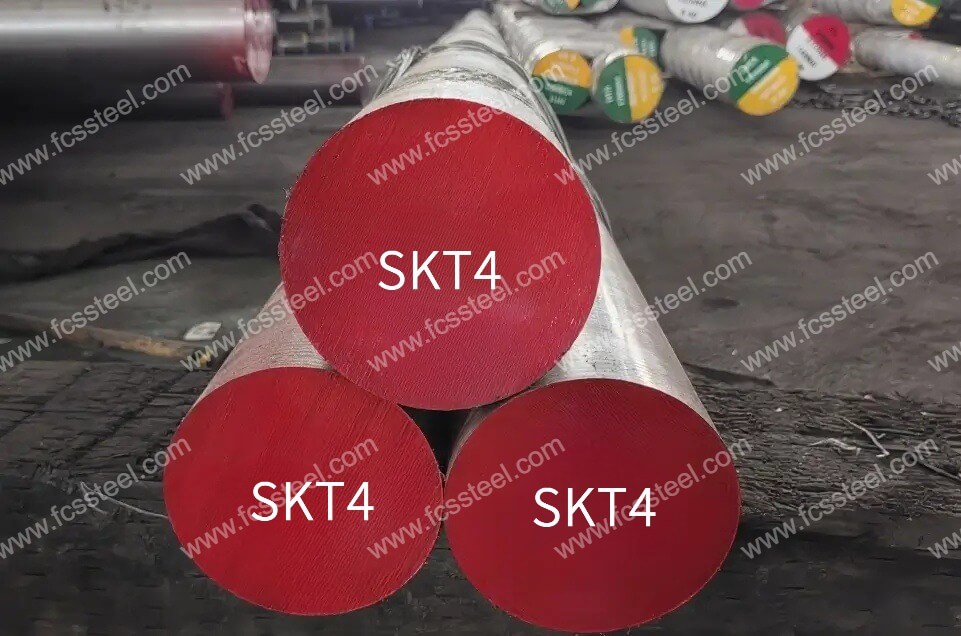
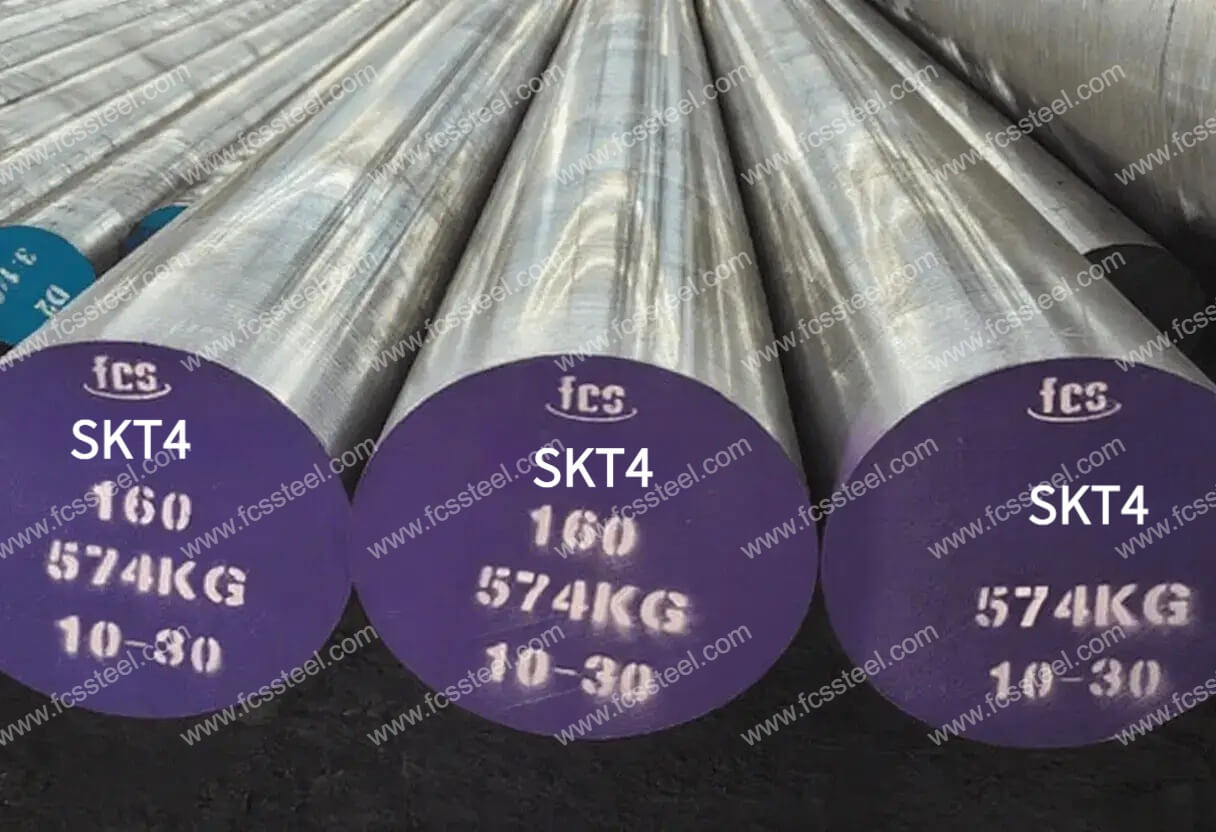

SKT4 alatni čelik
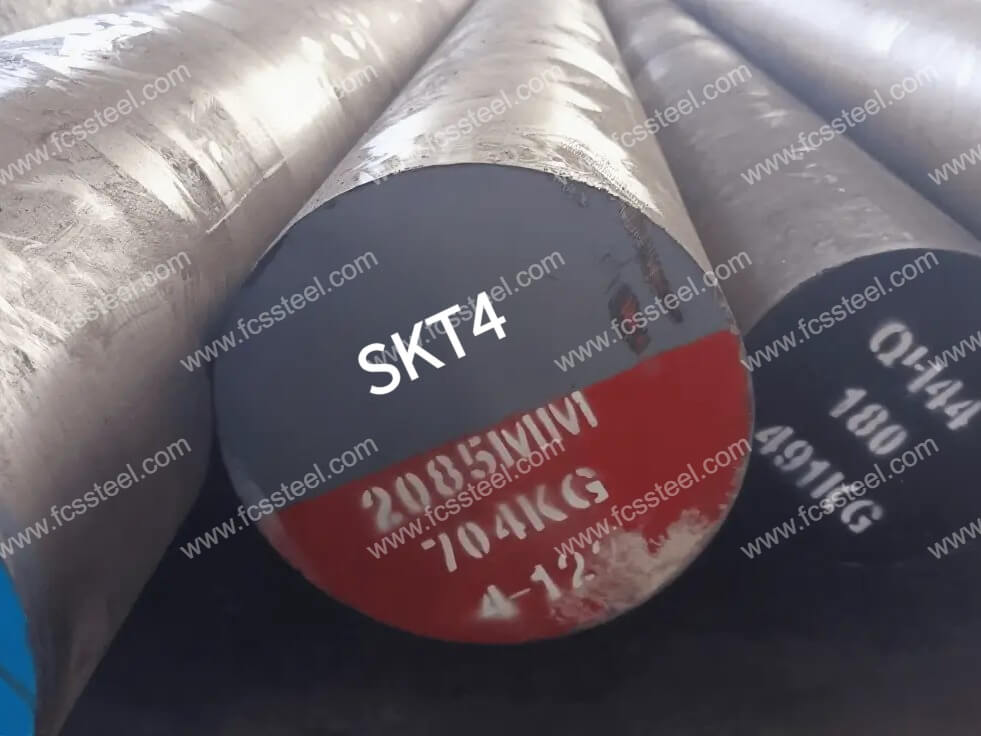
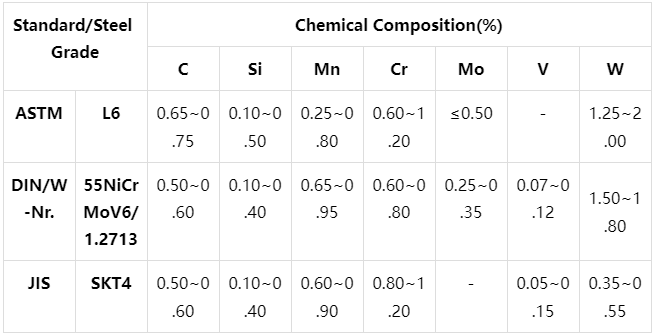
Alatni čelik SKT4 je vrhunski čelik za vruću obradu kalupa dizajniran da odgovori na izazove operacija oblikovanja na visokim temperaturama. Tamo gdje konvencionalni alatni čelici otkazuju pod ekstremnim toplinskim i mehaničkim naprezanjima, SKT4 zadržava svoju strukturnu cjelovitost i svojstva performansi. Japanski standardni alatni čelik JIS SKT4 odgovara američkom standardu. L6, a njemački standard ASTM je 55NiCrMoV6/1.2713 alatni čelik.
SKT4 rješava problem preranog kvara alata u primjenama rada s visokim temperaturama zahvaljujući optimiziranoj kemiji i specijaliziranom procesu toplinske obrade, pružajući izvrsnu otpornost na toplinski umor i dulji vijek trajanja. Rezultat su značajno niži troškovi alata, smanjeni prekidi u proizvodnji i dosljedna kvaliteta gotovog proizvoda tijekom duljih proizvodnih ciklusa.
Uvod u proizvod alatnog čelika SKT4
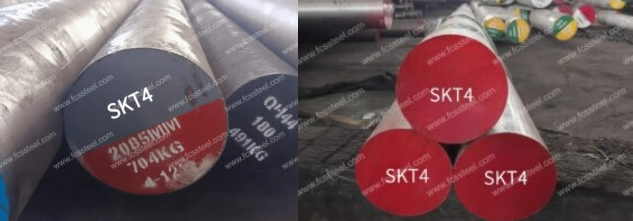
Vrste i opcije alatnog čelika SKT4

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za SKT4 Kalupni čelik:
Prilagođene opcije alatnog čelika SKT4

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), ploča (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- Pretapanje elektrotroske alatnog čelika SKT4 (ESR): premium opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika SKT4
SKT4 Postupak toplinske obrade alatnog čelika

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
SKT4 Inspekcija kvalitete alatnog čelika

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
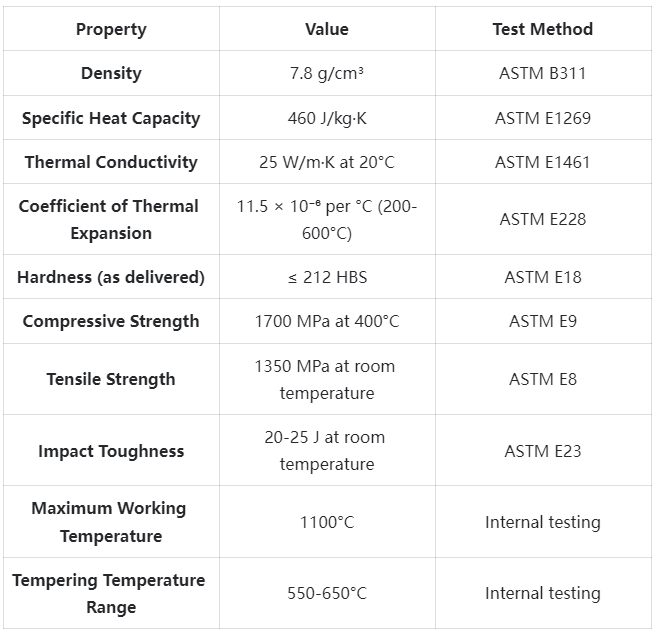
Tehničke specifikacije alatnog čelika SKT4
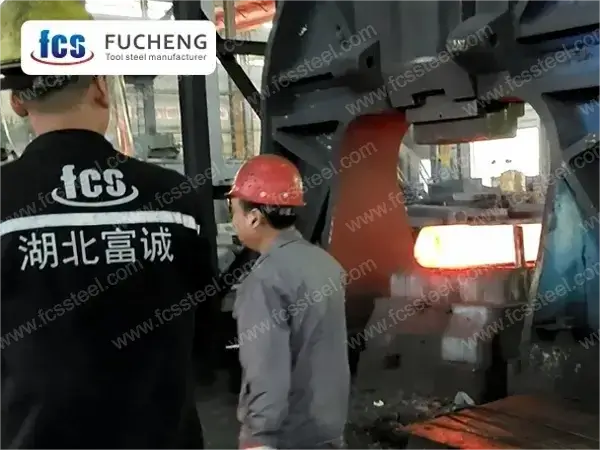
Primjene proizvoda od alatnog čelika SKT4
Glavni scenariji primjene
Alati za ekstruziju
Za alate za ekstruziju aluminija s radnim temperaturama do 550 °C, SKT4 pruža ključnu kombinaciju otpornosti na habanje i toplinske stabilnosti potrebne za održavanje preciznih profila tijekom dugih proizvodnih ciklusa. Izvrsna toplinska tvrdoća čelika sprječava prerano trošenje površina ležajeva, dok njegova otpornost na toplinski umor sprječava pucanje kutova i tankih presjeka. Tvrtke za ekstruziju izvještavaju o do 40% duljem vijeku trajanja alata i poboljšanoj završnoj obradi površine ekstrudiranih proizvoda pri korištenju alata SKT4 u usporedbi s konvencionalnim čelicima za vruću obradu.
Primjene vrućeg smicanja
U operacijama vrućeg smicanja i obrade, SKT4 održava oštru reznu oštricu na visokim temperaturama gdje drugi čelici omekšavaju i deformiraju se. Kombinacija visoke toplinske tvrdoće i dobre žilavosti sprječava i preranu pasivizaciju i katastrofalne kvarove zbog ljuštenja. Prerađivači čelika koji koriste SKT4 za operacije vruće obrade izvještavaju o do 50 posto duljem vijeku trajanja pločica i manjem vremenu zastoja za zamjenu i održavanje pločica.
Alati za lijevanje pod tlakom
Za alate za tlačno lijevanje koji obrađuju bakrene i mesingane legure, SKT4 nudi izvrsnu otpornost na pucanje uslijed toplinskog zamora i toplinsko cijepanje. Sposobnost čelika da održi dimenzijsku stabilnost i odupre se plastičnoj deformaciji pod kombinacijom toplinskih i mehaničkih opterećenja osigurava dosljednu kvalitetu dijelova i dulji vijek trajanja alata. Operacije tlačnog lijevanja bilježe značajno smanjenje troškova održavanja i povećanje produktivnosti pri korištenju SKT4 za jezgre, izbacivače i umetke.
Primjene specifične za industriju
- Automobilska industrija: kućišta mjenjača, blokovi motora, komponente kotača.
- Zrakoplovstvo: komponente turbina, strukturni dijelovi, komponente stajnog trapa.
- Potrošački proizvodi: kućanski aparati, električni alati, kućišta za elektroniku.
- Građevinska oprema: kalupi za hidraulične komponente, konstrukcijski dijelovi.
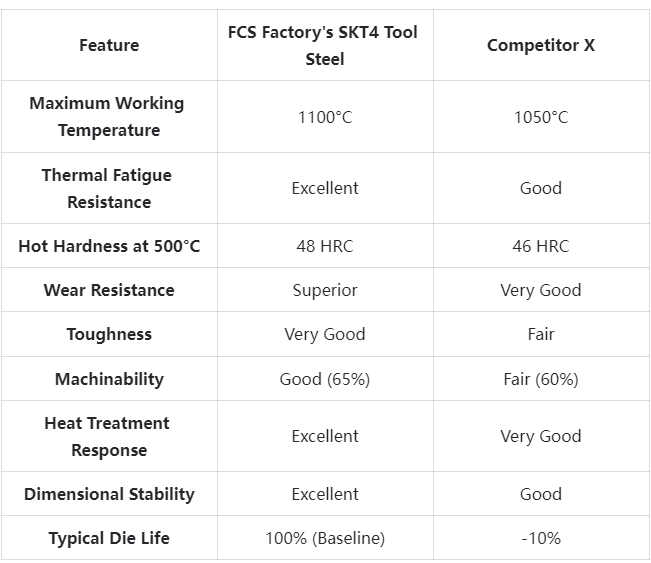
Usporedba konkurentskih prednosti alatnog čelika SKT4
Priče o uspjehu kupaca alatnog čelika SKT4
Informacije o strukturi cijena alatnog čelika SKT4
Često postavljana pitanja o alatnom čeliku SKT4

P: Kako se SKT4 uspoređuje sa standardnim H13 u primjenama lijevanja pod tlakom?
A. SKT4 obično traje 35-45% dulje od alatnog čelika H13 u primjenama lijevanja aluminija pod tlakom zbog vrhunske otpornosti na toplinski umor i boljeg zadržavanja toplinske tvrdoće. To smanjuje toplinsko pucanje i smanjuje plastičnu deformaciju tijekom dugih proizvodnih ciklusa.P: Koji su ključni čimbenici koji utječu na performanse SKT4 u upotrebi?
A. Ključni čimbenici su pravilna toplinska obrada, radna temperatura, uvjeti hlađenja, kvaliteta završne obrade površine i uvjeti opterećenja. Naši inženjeri primjene mogu vam pomoći optimizirati ove čimbenike za vašu specifičnu primjenu.P: Kako se tipična cijena SKT4 uspoređuje sa standardnom H13 tijekom vijeka trajanja alata?
A. Iako je početni trošak SKT4 15-25 posto veći od H13, ukupni trošak životnog ciklusa obično je 25-35 posto niži zbog duljeg vijeka trajanja, smanjenog vremena zastoja, manjeg broja zamjenskih alata i nižih zahtjeva za održavanjem.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |