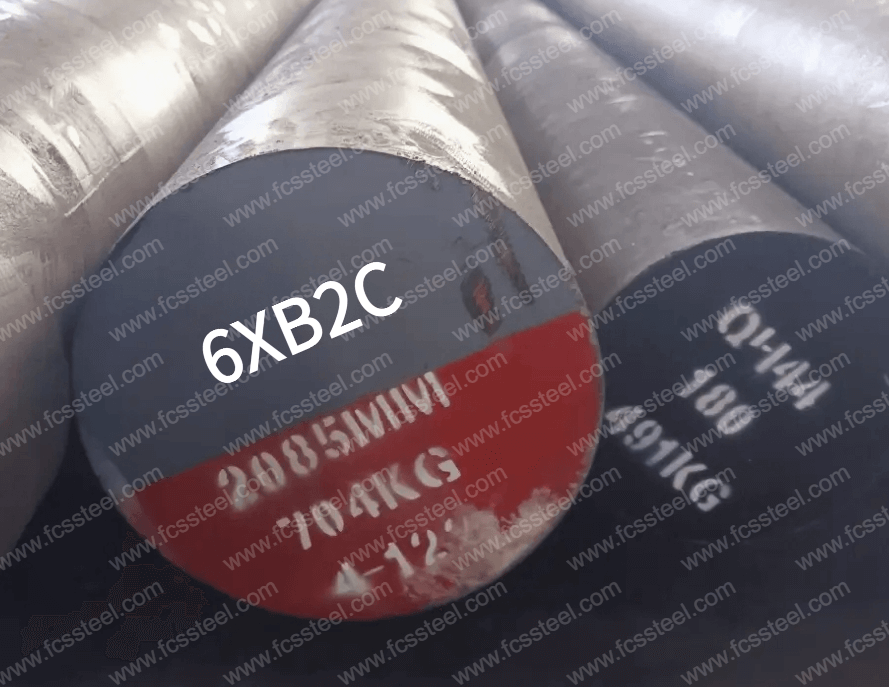




6XB2C alatni čelik
Uvod u proizvod od alatnog čelika 6XB2C

Alatni čelik 6XB2C je volframom legirani alatni čelik otporan na udarce prema ruskom GOST standardu, klasificiran kao alatni čelik sa srednjim udjelom ugljika legiran kromom i silicijem . Njegov kemijski sastav temelji se na srednje visokom udjelu ugljika (C: 0.55-0.65%), dopunjenom kromom (Cr: 0.90-1.20%), volframom, silicijem, manganom i drugim elementima, uz strogu kontrolu nečistoća fosfora i sumpora. Čelik ima izvrsnu prokaljivost (ujednačena dubina kaljenja u ulju) i zadržavanje čvrstoće na visokim temperaturama (visoka tvrdoća na 400°C), dok volfram pročišćava zrno kako bi se poboljšala žilavost i smanjio rizik od krhkog pucanja pod uvjetima udara.
Kaljenjem u ulju (860-900 °C) i otpuštanjem na niskim do srednjim temperaturama (obično 150-400 °C), 6XB2C se može optimizirati na tvrdoću ≥57 HRC, vlačnu čvrstoću ≥672 MPa, granicu razvlačenja ≥472 MPa i pretežno otpuštenu martenzitnu organizaciju.32 Priroda dizajna oslanja se na poboljšanu otpornost na habanje volframovih karbida, uz pomoć krom-krom-ugljikovih kompozita. Njegova priroda dizajna oslanja se na volframove karbide za poboljšanje otpornosti na habanje i krom-silicijev kompozit za uravnoteženje čvrstoće i plastičnosti, ali treba napomenuti da njegova niska toplinska vodljivost (oko 24.3 W/(mK)) može akumulirati toplinska naprezanja tijekom brzog termičkog cikliranja.
Vrste i opcije alatnog čelika 6XB2C

Donja tablica prikazuje raspon veličina, stanje površine i detalje tolerancije za 6XB2C alatni čelik:
Prilagođene opcije alatnog čelika 6XB2C

- Prilagođeni kemijski sastav: Mogu se proizvoditi GB, DIN, ASTM, JIS i druge standardne klase. Kemijski sastav može se individualno prilagoditi.
- Prilagođene specifikacije: okrugli čelik (promjer), pločasti čelik (debljina, širina) mogu se prilagoditi proizvodnji.
- Specijalizirano pakiranje za dugotrajno skladištenje ili ekstremne uvjete transporta: uključuje prskanje crnom bojom sa svih strana, omatanje plastičnom folijom, prskanje uljem protiv hrđe i otpremu u drvenim sanducima.
- Prilagođena proizvodnja na temelju uzoraka ili tehničkih dogovora.
- 6XB2C Elektroslag pretapanje alatnog čelika (ESR): vrhunska opcija s većom čistoćom i izotropnim svojstvima za kritične primjene.
Kemijski sastav alatnog čelika 6XB2C

Postupak toplinske obrade alatnog čelika 6XB2C

1. žarenje
2. Gašenje
3. Kaljenje
4. Mjere opreza
Proces zagrijavanja treba kontrolirati brzinu zagrijavanja kako bi se izbjegao prebrzi porast temperature koji dovodi do oksidacije i dekarburizacije površine obratka. Može se koristiti zaštitna atmosfera za grijanje ili se u peć može staviti ugljen i drugo sredstvo protiv dekarburizacije.
Prilikom kaljenja i hlađenja, odaberite odgovarajući rashladni medij i metodu hlađenja prema obliku i veličini obratka kako biste osigurali učinak kaljenja uz smanjenje rizika od deformacije i pucanja.
6XB2C Inspekcija kvalitete alatnog čelika

1. Inspekcija stanja površine
2. Ispitivanje kemijskog sastava
3. Inspekcija dimenzija i tolerancija
4. Ispitivanje tvrdoće
5.Ultrazvučno ispitivanje
6. Inspekcija mikrostrukture
(1) Metalografska analiza
Tvornica FCS-a koristit će metalografski analitički instrument za otkrivanje stanja mikrostrukture nakon toplinske obrade, uključujući raspodjelu karbida, morfologiju martenzita, sadržaj preostalog austenita itd.
(2) Ocjena veličine zrna
Tehničke specifikacije alatnog čelika 6XB2C

Primjene proizvoda od alatnog čelika 6XB2C

Tipične primjene
- Razne vrste industrijskih noževa za škare, noževi za rezanje papira, alati za rezanje
- Alati za probijanje, alati za obrezivanje, noževi za rezanje, precizni kalupi.
- Alati za vrući rad, npr. probijači vijaka, alati za vruće zakivanje
- Vruće kovanje za legure visokih temperatura
- Široko se koristi u Rusiji, Ukrajini i nekim azijskim tržištima kao zamjena za neke europske čelike.
Usporedba konkurentskih prednosti alatnog čelika 6XB2C

Priče o uspjehu kupaca alatnog čelika 6XB2C
Informacije o strukturi cijena alatnog čelika 6XB2C
Često postavljana pitanja o alatnom čeliku 6XB2C

Što razlikuje 6XB2C od konvencionalnih visokoučinkovitih alatnih čelika?
6XB2C nudi kombinaciju otpornosti na habanje i žilavosti koju konvencionalni alatni čelici ne mogu usporediti, a to postiže se patentiranim taljenjem i termomehaničkom obradom, čime se formira jedinstvena višekarbidna mikrostruktura. Pažljivo uravnotežen dizajn legure izvrsno se pokazao u primjenama s visokim naprezanjima i visokim temperaturama, a istovremeno održava dobru obradivost i odziv na toplinsku obradu.Kakva je obradivost čelika 6XB2C u usporedbi s drugim alatnim čelicima?
Obradivost u žarenom stanju (22-25 HRC) je dobra, oko 65% u odnosu na lako rezne čelike AISI 1212 i usporediva s drugim visokolegiranim alatnim čelicima. Preporučuju se alati od karbida i umjerene brzine rezanja, a EDM je vrlo učinkovit za složene geometrije - 6XB2C je prikladan za žičanu EDM i oblikovnu EDM pod odgovarajućim parametrima.Koje su površinske obrade prikladne za alatni čelik 6XB2C?
6XB2C je prikladan za većinu komercijalnih procesa poboljšanja površine, posebno za PVD premaze (TiN, TiAlN, CrN), nitriranje (plin, plazma, slana kupka) i razne specijalizirane tretmane poput premazivanja borom. Visoka tvrdoća matrice pruža izvrsnu potporu za površinsku obradu, povećavajući njezinu učinkovitost i trajnost u radu.Koliki je trošak čelika 6XB2C u usporedbi s konvencionalnim alatnim čelicima u smislu ukupnih troškova životnog ciklusa?
Iako je trošak po kg čelika 6XB2C obično 20-30% veći od konvencionalnih alatnih čelika, analiza ukupnih troškova životnog ciklusa za većinu primjena snažno ide u prilog 6XB2C. U kombinaciji s duljim vijekom trajanja alata, smanjenim održavanjem, kraćim zastojem i poboljšanom kvalitetom, većina kupaca ostvaruje smanjenje ukupnih troškova proizvodnje od 15-25%, s tipičnim razdobljem povrata od 3-6 mjeseci.Uobičajene primjene gdje su prednosti 6XB2C najznačajnije?
Najznačajnija poboljšanja performansi obično se vide u primjenama visokog naprezanja i abrazivnog trošenja (posebno u okruženjima s visokim temperaturama), posebno: alati za lijevanje aluminija pod pritiskom, alati za hladnu obradu za materijale visoke čvrstoće, napredni alati za štancanje čelika visoke čvrstoće, alati za zbijanje praha i alati za rezanje teško obradivih materijala.
Dodatne informacije
| Težina | 45 kg |
|---|---|
| Dimenzije | 165 × 60 × 25 cm |